1. Pourquoi la précision dimensionnelle est importante
La précision dimensionnelle est l'un des attributs de qualité les plus critiques de lacets, influençant directement la précision de l’assemblage, fiabilité fonctionnelle, Vie de fatigue, et interchangeabilité.
Dans des secteurs tels que l'aérospatiale, groupe motopropulseur automobile, machines de précision, dispositifs médicaux, et équipement énergétique, des écarts dimensionnels de quelques dixièmes de millimètre peuvent entraîner une défaillance de l'assemblage, dégradation des performances, ou des coûts d'usinage excessifs en aval.
Malgré son importance, la précision dimensionnelle est souvent sous-estimée dans les opérations quotidiennes de fonderie.
De nombreux fabricants s'appuient fortement sur la compensation du moule ou sur des surépaisseurs d'usinage accrues pour atténuer les problèmes dimensionnels..
Même si ces mesures peuvent masquer temporairement des problèmes, ils ne traitent pas la variabilité sous-jacente du processus.
Par conséquent, lorsque les clients imposent des exigences de tolérance strictes, les fabricants se retrouvent souvent incapables d’obtenir des résultats cohérents.
La précision dimensionnelle n'est pas régie par un seul paramètre; c'est le résultat cumulatif de comportement de l'outillage, caractéristiques des matériaux, capacité de l'équipement, histoire thermique, et conception de processus.
Cet article analyse systématiquement les principaux facteurs affectant la précision dimensionnelle du moulage, en particulier dans le moulage de précision, sur la base des pratiques industrielles et des principes d'ingénierie., et fournit des conseils pratiques pour un contrôle efficace.
2. Aperçu — principales sources de variation dimensionnelle
À un niveau élevé, les erreurs dimensionnelles proviennent de quatre domaines:
- Conception / schéma de processus: déclenchement, géométrie en partie, répartition de l'épaisseur des parois, supports de base.
- Outillage / moule: géométrie, état thermique, comportement au déclenchement et à l'usure.
- Matériels: chimie de la cire (casting d'investissement), composition réfractaire, variabilité du contenu recyclé.
- Équipement & opération: température/pression d'injection, précision du contrôle de la machine, température de la coque au moment de la coulée, conditions de refroidissement/séchage et facteurs humains.
Chaque domaine interagit: Par exemple, la température du moule affecte le retrait de la cire; la température de la coque affecte la solidification du métal et le gonflement de la coque; la pression d'injection de cire et le moment de libération créent des contraintes internes qui se détendent pendant le refroidissement.
3. Facteurs liés aux moisissures
Le moule définit la géométrie initiale du motif en cire (ou noyau de sable, dans d'autres processus) et établit donc la base de référence pour la précision dimensionnelle.
Parmi les variables liées à la moisissure, contrôle de la température et conception structurelle sont les plus influents mais souvent négligés.
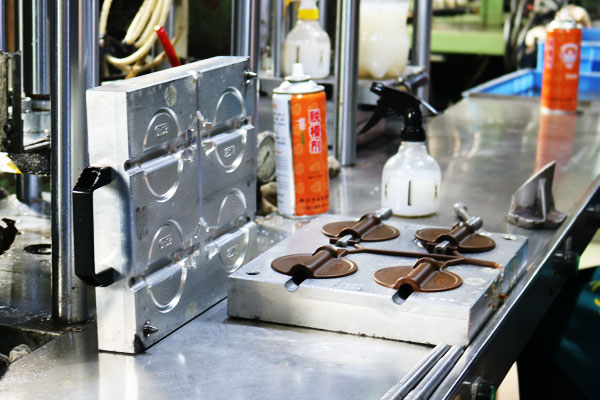
Température de moisissure
La température du moule a un impact direct et quantifiable sur la stabilité dimensionnelle en raison de la dilatation et de la contraction thermiques..
Dans casting d'investissement, les moules en acier ou en aluminium peuvent subir un changement dimensionnel mesurable avec la variation de température.
Une différence de température de 10 La °C peut provoquer des changements dimensionnels de l'ordre de 0,05 à 0,15 mm pour les moules de taille moyenne, ce qui est important pour les pièces de haute précision..
En pratique, les moules sont souvent transférés directement des zones de stockage (qui peut être inconditionné) dans les ateliers d'injection de cire. Les différences saisonnières de température aggravent le problème.
Les modèles en cire produits avant que le moule n'atteigne l'équilibre thermique présenteront un écart dimensionnel systématique, même si tous les paramètres d'injection restent inchangés.
Principes clés de contrôle:
- Les moules doivent être thermiquement stabilisés dans l’environnement d’injection de cire avant la production.
- La température du moule doit être surveillée et documentée pour les pièces moulées de précision.
- Différences de température entre les moules, cire, et l'environnement ambiant doit être minimisé pour réduire le refroidissement différentiel et le retrait.
Structure du moule et comportement de démoulage
La structure du moule influence la façon dont les contraintes se développent et se relâchent pendant la solidification de la cire et le démoulage..
Mauvaise conception du moule, par exemple un tirage insuffisant, mécanismes complexes d'extraction du noyau, ou une disposition des cavités déséquilibrée – peut provoquer une déformation du motif en cire lors du démoulage.
Le calendrier de sortie est particulièrement critique:
- Démoulage prématuré entraîne une déformation plastique car la cire n’a pas terminé sa solidification et son retrait.
- Retard de démoulage excessif augmente l'adhérence et la friction, nécessitant des forces de libération plus élevées qui déforment le motif.
En plus, des glissières et des portes mal conçues peuvent provoquer un remplissage inégal et un refroidissement non uniforme, qui se traduisent par une incohérence dimensionnelle.
4. Facteurs liés aux matériaux de cire
En fonderie de précision, le modèle en cire est le prototype du moulage, et sa précision dimensionnelle affecte directement la précision dimensionnelle de la pièce moulée finale.
La qualité et les performances du matériau en cire, y compris le type de matériau en cire et l'état de la cire recyclée, sont des facteurs clés affectant la stabilité dimensionnelle du modèle en cire..

Nouveau matériau de cire
Différents fabricants produisent des cires avec différentes compositions de matières premières et ratios d'additifs., conduisant à des différences dans leurs taux de retrait.
Même en utilisant le même moule, la précision dimensionnelle des modèles de cire produits par différents matériaux de cire variera considérablement.
Le taux de retrait du matériau en cire est un indicateur clé affectant la précision dimensionnelle du modèle en cire.;
un taux de retrait plus élevé entraînera un écart dimensionnel plus important après le refroidissement du motif en cire, tandis qu'un taux de retrait stable est la base pour garantir des dimensions de modèle en cire cohérentes.
Donc, lors de la production de pièces moulées avec une précision dimensionnelle élevée, il est nécessaire de sélectionner des matériaux de cire auprès de fabricants réputés avec des performances stables,
et effectuez une inspection et des tests stricts du taux de retrait du matériau de cire avant utilisation pour garantir qu'il répond aux exigences de production..
Cire recyclée
Dans la plupart des sociétés de casting, les matériaux de cire sont recyclés et réutilisés pour réduire les coûts de production.
Cependant, dans le processus de recyclage, de nombreux facteurs modifieront les performances du matériau en cire, affectant ainsi la stabilité dimensionnelle du motif en cire.
Premièrement, le taux d'ajout de cire neuve dans la cire recyclée varie, entraînant des taux de retrait incohérents du matériau de cire mélangé.
Deuxièmement, l'instabilité du processus de traitement de la cire (comme une fusion insuffisante ou un mélange inégal) conduit à des performances inégales du matériau de cire.
En outre, les différences de teneur en eau et en cendres entre les lots de cire recyclée entraîneront également des changements dans le taux de retrait du matériau de cire.
Une suggestion pratique et efficace est que lors de la production de pièces moulées avec une précision dimensionnelle élevée, une machine d'injection de cire dédiée doit être utilisée, et tous les nouveaux matériaux de cire doivent être adoptés pour la production.
Cela peut minimiser l'impact de la cire recyclée sur la précision dimensionnelle du motif en cire et garantir la cohérence des dimensions du motif en cire..
Jusqu'à présent, certaines entreprises utilisent encore des machines d'injection de cire à changement de cylindre pour fabriquer des produits de haute précision, visant à contrôler autant que possible la constance de la température du matériau cireux, assurant ainsi la stabilité dimensionnelle du motif en cire.
5. Performances de la machine d’injection de cire
Les performances de la machine d’injection de cire sont un facteur clé de l’équipement affectant la stabilité dimensionnelle du modèle en cire..
La précision avec laquelle la machine d'injection de cire contrôle la température de la cire, pression d'injection, et d'autres paramètres déterminent directement la qualité et la précision dimensionnelle du motif en cire.
Des tests pratiques ont montré que lorsque la température réglée de la machine d'injection de cire est de 53°C, la température de la cire injectée depuis l'orifice d'injection de cire fluctue entre 52°C et 56°C (hors erreurs de mesure),
indiquant que la machine d'injection de cire n'a pas une précision suffisante dans le contrôle de la température du matériau de cire.
En plus des limitations de performances des équipements, les facteurs humains affectent également les performances de la machine d'injection de cire.
Par exemple, certains travailleurs ont l'habitude de verser directement les modèles de cire usagée dans le réservoir de stockage de cire de la machine d'injection de cire, ce qui affecte directement l'uniformité de la température du matériau de cire dans le réservoir.
La fréquence de réapprovisionnement en cire dans le réservoir de stockage de cire affecte également l'uniformité de la température du matériau de cire.:
si la cire est renouvelée trop fréquemment, la température de la nouvelle cire entraînera des fluctuations de la température globale de la cire dans le réservoir;
si réapprovisionné trop rarement, la température du matériau de cire diminuera en raison de la perte de chaleur, conduisant à des changements dans sa fluidité et son taux de retrait.
6. Paramètres d'injection de cire
Les paramètres d'injection de cire sont les facteurs les plus intuitifs affectant la précision dimensionnelle du modèle en cire., y compris la pression d'injection de cire, temps de démoulage, vitesse d'injection, et d'autres paramètres.
Parmi ces, la pression d'injection de la cire et le temps de démoulage ont l'impact le plus significatif sur la précision dimensionnelle du motif en cire.
La pression d'injection de cire affecte directement le degré de remplissage du matériau de cire dans la cavité du moule.
Si la pression d'injection est trop faible, le matériau en cire ne peut pas remplir complètement la cavité du moule, ce qui entraîne une taille insuffisante du motif en cire.
Si la pression d'injection est trop élevée, le matériau en cire générera une contrainte interne excessive dans la cavité du moule, et cette contrainte interne sera libérée lors du refroidissement, entraînant une déformation du motif en cire.
Comme mentionné précédemment, le temps de démoulage a également un impact direct sur la précision dimensionnelle du modèle en cire.
Cependant, même si les paramètres d'injection de cire sont définis de manière cohérente, des fluctuations dans les dimensions des modèles en cire se produisent toujours, ce qui est étroitement lié aux performances de la machine d'injection de cire.
Des tests pratiques ont révélé que lorsque la même machine d'injection de cire produit en continu 40 modèles en cire d'une bride (taille de conception 95 mm), la différence entre les tailles maximale et minimale du 40 les motifs de cire atteignent 0,3 mm.
Une enquête plus approfondie a révélé que deux des modèles en cire présentaient des écarts dimensionnels dus au temps de démoulage prolongé causé par les pauses des travailleurs..
Lorsque le temps de démoulage a été artificiellement prolongé à 3 minutes, les dimensions de tous les modèles de cire étaient presque identiques.
Cependant, un temps de démoulage prolongé affectera sérieusement l'efficacité de la production, et de nombreuses structures de produits ne sont pas adaptées à un temps de démoulage prolongé; ce test vérifie uniquement l'impact du temps de démoulage sur les dimensions du modèle en cire.
7. Refroidissement du motif de cire
Le processus de refroidissement du modèle en cire est un maillon clé affectant sa précision dimensionnelle, spécialement pour les modèles en cire avec une grande précision dimensionnelle.
En production réelle, il n'est pas recommandé d'utiliser de l'eau pour refroidir les modèles en cire avec une précision dimensionnelle élevée.
Même si le motif en cire est recouvert après avoir été mis dans l'eau, il est facile de provoquer une vitesse de refroidissement inégale, entraînant un retrait inégal et une déformation supplémentaire du motif en cire.
Dans les usines de moulage avancées étrangères, le refroidissement par eau des modèles en cire n'est presque jamais utilisé, ce qui reflète pleinement l'importance d'un refroidissement uniforme pour la précision dimensionnelle du motif en cire.
Pour les produits sujets à la déformation, des outils de mise en forme spéciaux doivent être fabriqués pour le modèle en cire pendant le refroidissement.
Il est à noter qu'il n'est pas recommandé que les outils de façonnage soient fabriqués à partir de métaux tels que l'aluminium., car les métaux ont une conductivité thermique élevée, ce qui provoquera un refroidissement local rapide du motif en cire et entraînera une déformation.
Dans la production de certains produits aérospatiaux, chaque modèle de cire est équipé d'un outil de refroidissement dédié pour assurer un refroidissement uniforme et maintenir sa précision dimensionnelle.
8. Matériaux réfractaires et résistance de la coque
En fonderie de précision, la coque en matériaux réfractaires sert de moule pour couler le métal en fusion, et les performances des matériaux réfractaires et la résistance de la coque affectent directement la précision dimensionnelle de la pièce moulée finale.
Différents matériaux réfractaires ont des coefficients de dilatation thermique différents (l'impact des coefficients de dilatation thermique sur les dimensions des pièces moulées a été évoqué dans des articles précédents).
Ces différences entraîneront des variations dans la dilatation et la contraction de la coque lors du chauffage et du refroidissement., affectant ainsi la précision dimensionnelle de la pièce moulée.

Même en utilisant le même matériau réfractaire, différences dans la préparation du lisier, méthodes de fonctionnement, et l'épaisseur de la coque aura également un impact sur les dimensions du moulage.
En outre, le renflement de la coque est un autre facteur important affectant la précision dimensionnelle du moulage.
Le gonflement de la coque peut être causé par des structures de produit déraisonnables, densité intercalaire insuffisante de la coque lors de la fabrication de la coque, épaisseur de coque inégale, et d'autres raisons.
Une fois que la coquille se gonfle pendant le versement, la forme de la cavité de coulée va changer, entraînant de graves écarts dimensionnels de la pièce moulée.
9. Température de la coque pendant le coulage
La température de la coque en céramique au moment de la coulée est une variable critique du processus qui contrôle directement la façon dont le métal en fusion se solidifie — et influence donc fortement les dimensions finales..
La température de la coque détermine le taux d'extraction de chaleur local: une coque plus chaude réduit la vitesse de refroidissement du métal et retarde la solidification, tandis qu'une coque plus froide augmente le taux de refroidissement et favorise une congélation rapide.
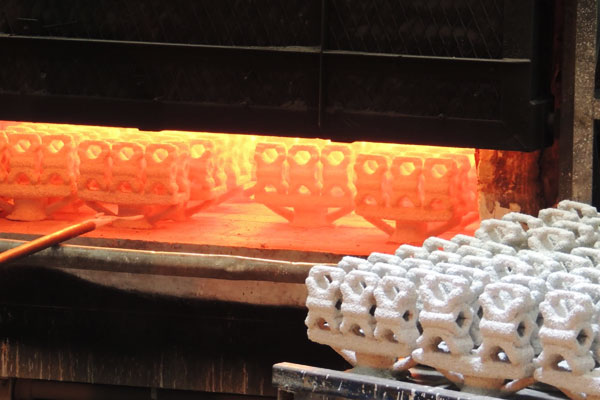
Les deux extrêmes modifient le comportement de retrait, efficacité alimentaire et propension aux défauts de coulée.
- Trop chaud: quand la coque est surchauffée (par exemple ~1000 °C contre une coque beaucoup plus froide), le métal refroidit lentement, la solidification est prolongée, et le retrait volumétrique global peut augmenter.
Un refroidissement lent modifie également le lieu et le moment de l'alimentation., ce qui peut provoquer des écarts dimensionnels plus importants ou des défauts de retrait interne car la pièce reste liquide plus longtemps et la contraction est plus importante avant que le métal ne soit entièrement supporté par une matrice rigide. - Trop froid: lorsque la coque est sous-chauffée (par exemple ~600 °C), le métal gèle rapidement.
Une congélation rapide peut piéger le métal avant que la cavité ne soit complètement remplie et augmenter le risque de fermetures à froid., erreurs d'exécution ou remplissages incomplets — qui produisent tous des erreurs dimensionnelles et des non-conformités.
Parce que la température optimale de la coque dépend de la chimie de l'alliage, épaisseur de section, conception du portail/colonne montante et tolérance dimensionnelle requise, le contrôle de la température de la coque doit être spécifié et validé pour chaque famille de pièces moulées.
Les mesures pratiques incluent le préchauffage des coques à un point de consigne validé, surveiller la température de la coque avec des thermocouples ou des pyromètres IR à des endroits représentatifs, et enregistrement des températures pour la traçabilité.
Des coulées pilotes ou des simulations thermiques doivent être utilisées pour identifier la fenêtre de température de la coque qui produit un refroidissement uniforme., alimentation prévisible et stabilité dimensionnelle requise.
Liste de contrôle pratique
- Définir et documenter la plage de température cible de la coque pour chaque alliage et géométrie de pièce.
- Préchauffer les coquilles et permettre l'équilibre de la température avant de verser; éviter les grands gradients de température à travers la coque.
- Surveiller la température de la coque en temps réel (thermocouples ou IR calibrés) et enregistrer les lectures pour chaque lot.
- Utilisez des coulées d'échantillons ou une simulation pour valider la fenêtre de température et confirmer les performances de solidification directionnelle et d'alimentation..
- Si une dérive dimensionnelle apparaît, corrélez-le avec les journaux de température de la coque comme première étape de diagnostic.
Le contrôle de la température de la coque est donc un contrôle à fort effet de levier: il aligne le comportement de solidification avec la stratégie de déclenchement/colonne montante, minimise les surprises de retrait et contribue à garantir une précision dimensionnelle reproductible.
10. Facteurs du schéma de processus
Le schéma de processus est le guide général pour la production de pièces moulées, et sa rationalité affecte directement la précision dimensionnelle des pièces moulées. Parmi les facteurs clés ici, la position de la porte et la structure de coulée sont les plus influentes.
Différentes positions de porte entraîneront différents degrés de déformation de la coulée.
Ce point présente des cas typiques dans les manuels de moulage de précision et dans les livres professionnels pertinents. (comme les œuvres de Yamaya Yoko), et de nombreux experts du secteur ont également cité des exemples pertinents, donc cet article ne développera pas davantage.

La raison fondamentale est que les différentes positions des portes entraînent des différences dans la séquence de remplissage., répartition du champ de température, et répartition des contraintes du métal en fusion dans la cavité, provoquant ainsi des variations dans le retrait et la déformation lors de la coulée.
En outre, différentes structures de moulage entraîneront également un retrait inégal des pièces moulées.
Par exemple, pièces moulées avec des structures complexes, épaisseur de paroi inégale, et de grandes différences de volume local entraîneront des vitesses de refroidissement inégales pendant le processus de solidification, entraînant un retrait inégal et d'autres écarts dimensionnels.
Donc, lors de la conception de la structure de coulée et du schéma de processus, il est nécessaire de prendre pleinement en compte l'impact du retrait sur la précision dimensionnelle et de prendre les mesures correspondantes pour réduire les écarts dimensionnels.
11. Conclusion
La précision dimensionnelle des pièces moulées est affectée par de nombreux facteurs, y compris, mais sans s'y limiter, les moules, matériaux de cire, machines d'injection de cire, paramètres d'injection de cire, refroidissement du motif en cire, matériaux réfractaires, température de la coquille pendant le versement, et schémas de processus.
En production réelle, les fabricants se concentrent souvent uniquement sur des facteurs individuels (tels que l'ajustement du moule et l'augmentation de la surépaisseur d'usinage) et ignorer l'impact global de divers facteurs, ce qui entraîne l'incapacité de répondre aux exigences élevées de précision dimensionnelle des clients.
Pour produire des pièces moulées avec une précision dimensionnelle élevée, il est nécessaire d'établir un système complet de contrôle de la qualité, contrôler strictement chaque maillon du processus de production, et faites attention à chaque détail qui peut affecter la précision dimensionnelle.
En plus des facteurs mentionnés ci-dessus, d'autres aspects tels que la post-finition (affûtage, usinage) aura également un certain impact sur la précision dimensionnelle du moulage.
Ce n'est qu'en considérant globalement et en contrôlant strictement tous les facteurs pertinents que la stabilité dimensionnelle et la précision des pièces moulées peuvent être efficacement améliorées., répondre aux exigences de qualité de plus en plus élevées des clients et améliorer la compétitivité des entreprises sur le marché.