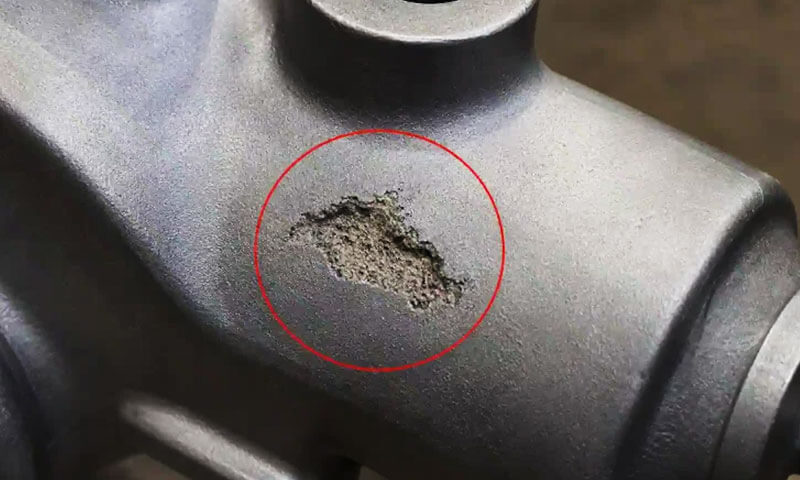
عیوب ورود سرباره در ریخته گری فوم از دست رفته یکی از پایدارترین مشکلات کیفی هستند که در ریخته گری الگوی تبخیری با آن مواجه می شوند, به ویژه در هنگام تولید قطعات ریخته گری با سطوح ماشینکاری شده گسترده یا نیاز به تمیزی داخلی.
این عیب اغلب در محیط های تولیدی به این صورت توصیف می شود گنجاندن شن و ماسه, نفوذ شن و ماسه, گنجاندن پوشش, یا "ورود شن", زیرا نقص قابل مشاهده ممکن است حاوی ماسه خشک باشد, پوشش نسوز, بقایای تجزیه کف, یا سرباره متالورژی معمولی.
بر خلاف بسیاری از عیوب ریخته گری ایزوله, گنجاندن سرباره در ریخته گری فوم از دست رفته به ندرت توسط یک متغیر فرآیند ایجاد می شود.
با دقت بیشتری به عنوان نتیجه تعامل بین یکپارچگی پوشش الگو درک می شود, طراحی سیستم دروازه, رفتار ماسه خشک, فشار خلاء, شرایط ریختن, دست زدن به الگو, و تمیزی فلز مذاب.
بنابراین، یک رویکرد قوی، پیشگیری از ورود سرباره را به عنوان یک اقدام در نظر میگیرد مشکل کنترل فرآیند در سطح سیستم, به جای افزایش ضخامت پوشش یا کاهش دمای ریختن.
1. عیوب ورود سرباره در ریخته گری فوم گم شده چیست؟?
عیوب ورود سرباره در ریخته گری فوم از دست رفته عیوب غیر فلزی هستند که زمانی ایجاد می شوند که مواد خارجی در داخل قالب ریخته گری در حین پر کردن و انجماد قالب به دام افتاده باشند..
بسته به منشأ آنها, این عیوب ممکن است شامل ماسه قالب گیری خشک, ذرات پوشش نسوز, سرباره متالورژیکی, اکسید, بقایای تجزیه کف, یا ترکیبی از این مواد.
در ریخته گری فوم گمشده, این نقص اغلب در تولید به عنوان نامیده می شود گنجاندن شن و ماسه, ورودی شن و ماسه, گنجاندن پوشش, یا نفوذ شن و ماسه.
اگرچه گاهی اوقات این اصطلاحات به جای هم استفاده می شوند, آنها همیشه مکانیسم مشابهی را توصیف نمی کنند.
گنجاندن ماسه به طور کلی به ادغام ماسه قالب گیری در فلز اشاره دارد, در حالی که سرباره یا مواد نسوز ممکن است از فلز مذاب سرچشمه بگیرند, روکش, یا واکنش آنها در حین پر کردن.
مشکل اساسی این است که فلز مذاب باید از طریق اصطبل پیش برود, حفره نسوز پوشش داده شده در حالی که الگوی فوم پلیمری تجزیه می شود و محصولات گازی و مایع آن از طریق پوشش و ماسه خشک خارج می شوند..
اگر پوشش یکپارچگی خود را از دست بدهد, شن و ماسه شل در فلز حبس می شود. به همین ترتیب, اگر ذرات سرباره یا اکسید از قبل در فلز مذاب وجود داشته باشد, آنها می توانند به داخل قالب منتقل شوند و در طول انجماد به دام بیفتند.
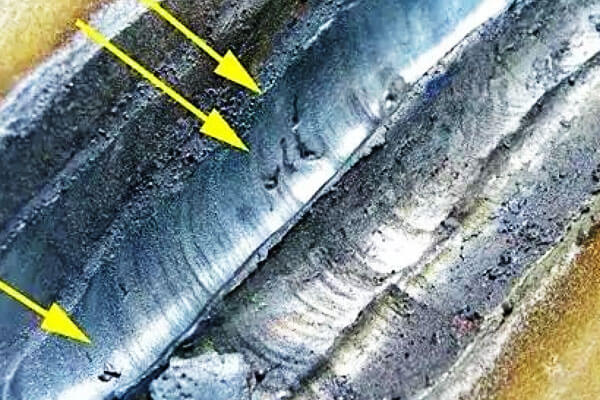
ظاهر و شناسایی معمولی
عیوب ورود سرباره همیشه بلافاصله پس از لرزش قابل مشاهده نیست.
ریخته گری ممکن است از نظر خارجی قابل قبول به نظر برسد اما فقط پس از آن اجزاء قابل توجهی را نشان می دهد ماشینکاری CNC, حفاری, سنگ زنی, یا برش منطقه آسیب دیده را آشکار می کند.
سطوح ماشینکاری شده ممکن است نقاط جدا شده را نشان دهند, تکه های نامنظم, رگه ها, یا خوشه هایی از مواد خارجی. ظاهر آنها با توجه به منبع گنجاندن متفاوت است.
ذرات دانه ای سفید یا روشن اغلب با ماسه سیلیس یا مواد نسوز همراه هستند, در حالی که خاکستری, خاکستری تیره, یا مناطق سیاه ممکن است نشان دهنده سرباره باشد, اکسید, باقی مانده های پوشش, یا محصولات کربن دار حاصل از تجزیه کف.
هر چند, ظاهر بصری به تنهایی نمی تواند به طور قابل اعتماد منشأ یک گنجاندن را تعیین کند.
برای عیب یابی تولید, بررسی متالوگرافی و, در صورت لزوم, تجزیه و تحلیل SEM/EDS می تواند یک ذره ماسه غنی از سیلیس را از یک ترکیب متالورژیکی غنی از اکسید یا یک قطعه پوشش نسوز تشخیص دهد..
| ظاهر نقص مشاهده شده | منشاء احتمالی | مکان معمولی |
| لکه های دانه ای سفید | ماسه سیلیس یا ذرات نسوز | سطوح ماشینکاری شده, نزدیک دروازه ها |
| لکه های نامنظم خاکستری یا سیاه | قرقره, اکسید, باقی مانده های پوشش | مناطق ریخته گری داخلی |
| آخال های خطی یا ترک مانند | ترک خوردگی پوشش و به دنبال آن ورود شن و ماسه | مفاصل الگو, اتصالات دروازه ای |
| خوشه های گنجاندن | شکست موضعی پوشش یا جریان متلاطم فلز | اسپرو, دونده, مناطق ورودی |
| مناطق غیرفلزی داخلی بزرگ | ورود شدید شن یا ریزش پوشش | نزدیک سیستم دروازه یا انتقال ریخته گری |
جایی که ادغام سرباره رخ می دهد?
این نقص به طور بالقوه می تواند در کل مسیر جریان فلز رخ دهد, از جمله فنجان ریختن, اسپرو, دونده, چقدر, اتصالات سیستم دروازه, و حفره ریخته گری.
با این وجود, مناطق پرخطر معمولاً مکانهایی هستند که سیستم دروازهای به ریختهگری متصل میشود یا جایی که هندسه باعث تغییرات ناگهانی در جهت یا سرعت جریان میشود..
در اسپرو به دونده, دونده به خوردن, و اتصالات ingate-to-pattern سزاوار توجه ویژه هستند.
این مناطق در هنگام ریختن در معرض تنش های حرارتی و مکانیکی قابل توجهی قرار می گیرند.
اگر پوشش در یکی از این مکان ها ترک خورده باشد, پیوند ضعیفی دارد, بیش از حد نازک, یا به صورت موضعی در هنگام مونتاژ الگو یا پر کردن شن آسیب دیده است, فلز مذاب می تواند مستقیماً با ماسه اطراف تماس پیدا کند.
هنگامی که مانع پوشش شکسته شد, ترکیبی از فشار فلز, مکش خلاء, و نیروهای جریان فلز می تواند ماسه شل و ذرات نسوز را به داخل فلز مایع بکشد.
سپس مواد حباب شده به داخل قالب منتقل می شود و ممکن است با جامد شدن فلز به دام بیفتد.
2. چرا گنجاندن سرباره در ریخته گری فوم گمشده به ویژه دشوار است؟
ریخته گری فوم از دست رفته اساساً با ریخته گری شن و ماسه معمولی متفاوت است زیرا الگوی فوم تا زمان ریختن در داخل قالب باقی می ماند..
این الگو به سادگی قبل از ورود فلز به حفره ناپدید نمی شود; در عوض, تحت تجزیه حرارتی و تبخیر به عنوان فلز مذاب به تدریج جایگزین آن می شود.
این باعث ایجاد چندین پدیده حمل و نقل همزمان می شود:
- فلز مذاب از طریق حفره پیش می رود.
- الگوی پلیمری تجزیه می شود.
- محصولات تجزیه گاز و مایع از طریق پوشش نسوز مهاجرت می کنند.
- فشار خلاء بر پر شدن قالب و تخلیه گاز تأثیر می گذارد.
- پوشش نسوز در معرض بارگذاری شدید حرارتی و مکانیکی قرار دارد.
- ماسه خشک اطراف الگو باید یکپارچگی ساختاری کافی را حفظ کند.
اگر روکش ترک خورد یا چسبندگی آن را از دست داد, فلز پیشرو می تواند مستقیماً با ماسه شل تماس بگیرد.
اگر سیستم دروازه به اندازه کافی محافظت نشده باشد, شن و ماسه و قطعات نسوز می توانند وارد جریان فلزی شوند.
به همین دلیل است که صرفاً افزایش نسوز پوشش لزوماً مشکل را حل نمی کند.
قدرت پوشش, نفوذپذیری, چسباندن, رفتار خشک کردن, ضخامت پوشش, دبستان, و کنترل خلاء باید با هم در نظر گرفته شود.
3. علل اصلی عیوب ورود سرباره در ریخته گری فوم از دست رفته
آخالهای سرباره و ماسه در ریختهگری فوم از دست رفته هستند نقص های چند عاملی به جای نتیجه یک پارامتر فرآیند واحد.
کل مسیر جریان فلز - از فنجان ریختن و اسپرو تا رانر, چقدر, و حفره نهایی - به طور بالقوه قادر به وارد کردن مواد غیرفلزی به داخل قالب است.
در عمل, هر چند, اتصالات سیستم دروازه, عیوب پوشش, و مناطقی که در معرض سرعت جریان فلز بالا هستند، بحرانی ترین مناطق خطر را نشان می دهند.
خرابی پوشش نسوز
پوشش نسوز سد اولیه بین فلز مذاب و ماسه خشک را تشکیل می دهد.
اگر این مانع شکسته شود, پوست می کند, یا فرسایش می دهد, شن و ماسه و ذرات نسوز را می توان به داخل فلز حمل کرد و در قالب ریخته گری به دام افتاد.
دلایل رایج مربوط به پوشش شامل مقاومت ناکافی در دمای اتاق است, استحکام گرم ناکافی, ضخامت پوشش ناهموار, چسبندگی ضعیف, و خشک کردن نامناسب.
باید توجه ویژه ای شود اتصالات اسپرو رانر, اتصالات دونده, گوشه های تیز, و انتقال الگو, جایی که حفظ پوشش یکنواخت پوشش دشوارتر است.
یک پوشش فوم از دست رفته مناسب باید کافی باشد نسوز, قدرت مکانیکی, نفوذپذیری, چسباندن, و مقاومت در برابر شوک حرارتی در طول فرآیند ریختن.
مشکلات سیستم دروازه و آب بندی
سیستم دروازه یک منبع حیاتی برای گنجاندن شن و ماسه است زیرا مسیر اولیه فلز مذاب را به داخل قالب فراهم می کند..
اسپروهای اتصال ضعیف یا آب بندی ناکافی, دونده, و ورودی ها می توانند روزنه هایی ایجاد کنند که از طریق آن ماسه خشک وارد جریان فلزی می شود.
ترک های پوششی در اتصالات دروازه ای به ویژه خطرناک هستند زیرا این مناطق جریان فلز متمرکز و بارگذاری حرارتی را تجربه می کنند..
بنابراین سیستم دروازه باید استحکام کافی داشته باشد, اتصالات امن, و حفاظت مداوم در برابر نسوز.
قبل از ریختن, فنجان ریختن و نواحی دریچه باز نیز باید بررسی شوند شن و ماسه شل, گرد و غبار, پوشش آسیب دیده, و ذرات خارجی.
پارامترهای ریختن و خلاء نامناسب
پارامترهای فرآیند به طور مستقیم بر بار مکانیکی و حرارتی اعمال شده بر روی پوشش تأثیر می گذارد.
در سر ریختن بیش از حد یا سرعت جریان فلز می تواند فرسایش پوشش را افزایش دهد, در حالی که دمای ریختن بیش از حد بالا می تواند تجزیه حرارتی و واکنش های فلز نسوز را تسریع کند..
برعکس, دمای بیش از حد پایین ممکن است باعث عدم اجرا و پر شدن ناقص شود.
جاروبرقی نیز باید به دقت کنترل شود. اگرچه خلاء برای تراکم شن و ماسه و تخلیه گاز ضروری است, سطح خلاء بیش از حد بالا می تواند ماسه سست یا قطعات پوشش را از طریق ترک های موجود بکشد.
ویژگی های شن و ماسه مورد توجه دیگری است. توزیع نامناسب اندازه دانه می تواند نفوذ ماسه را افزایش دهد, فرسایش, یا تخلیه ضعیف گاز.
ترکیب بهینه از سطح خلاء, ریختن دما, نرخ پر شدن, و مشخصات شن و ماسه بنابراین باید برای هر آلیاژ و هندسه ریخته گری به جای اعمال به عنوان یک تنظیم جهانی ایجاد شود.
آسیب رساندن به الگو و قالب
اگر الگوی فوم پوشش داده شده در حین حمل و نقل آسیب ببیند، می تواند قبل از ریختن، عیوب داخل شدن ایجاد شود, مجمع, پر کردن شن و ماسه, یا قالب گیری ارتعاشی.
بارگذاری شن و ماسه تهاجمی یا ارتعاش بیش از حد می تواند باعث ایجاد ترک و بریدگی در پوشش خشک شود., به ویژه در اطراف بخش های نازک و اتصالات دروازه.
این عیوب ممکن است پس از مدفون شدن الگو در ماسه پنهان باقی بمانند و تنها زمانی آشکار می شوند که اجزاء در هنگام ماشینکاری در معرض دید قرار گیرند..
بنابراین یک توالی قالب گیری کنترل شده ضروری است: قبل از اعمال ارتعاش قوی تر، الگو باید به اندازه کافی حمایت شود, و سیستم گیتینگ نباید در حین تراکم خم شده یا دچار اختلال مکانیکی شود.
تمیزی فلز مذاب
همه اجزاء از قالب منشاء نمی گیرند. اکسید, قرقره, ذرات نسوز, و سایر اجزاء غیر فلزی که قبلاً در فلز مذاب وجود دارد همچنین می تواند در حین پر کردن به دام بیفتد.
بنابراین کنترل موثر نیازمند توجه به کل زنجیره فرآوری فلز است, از جمله ذوب شدن, حذف سرباره, کنترل دما, تلقیح یا درمان در صورت لزوم, انتقال, و ریختن.
سرباره سرباره, تصفیه, و ویژگیهای دروازهای یا به دام انداختن سرباره با طراحی مناسب میتواند میزان ورود مواد غیرفلزی به داخل حفره را کاهش دهد..
4. مطالعات موردی: شکستهای ورود سرباره و اقدامات اصلاحی در ریختهگری LangHe
در ریخته گری, کنترل ورود سرباره و ماسه به عنوان یک مسئله مهندسی فرآیند به جای یک مشکل بازرسی نهایی در نظر گرفته می شود..
در ریخته گری فوم از دست رفته, عیوب گنجاندن می تواند از پوشش نسوز ناشی شود, مونتاژ الگو, عملیات قالب گیری, سیستم خلاء, دبستان, یا تمیزی فلز مذاب.
در نتیجه, اقدام اصلاحی موثر مستلزم ارتباط مورفولوژی نقص با محل نقص و شرایط واقعی فرآیند است..
سه مورد زیر نشان دهنده معمولی است LangHe سناریوهای تولید ریخته گری شامل چدن خاکستری, آهن, و فولاد کربن ریخته گری فوم را از دست داد.
این موارد نشان میدهند که چگونه تجزیه و تحلیل علت ریشهای سیستماتیک میتواند مشکلات شمول مکرر را به بهبود فرآیند قابل اندازهگیری تبدیل کند..
مورد 1: بدنه شیر هیدرولیک چدن خاکستری
پس زمینه
LangHe ریخته گری بدنه شیر هیدرولیک چدن خاکستری را با استفاده از فرآیند ریخته گری فوم از دست رفته تولید کرد..
اجزاء حاوی چندین سطح آب بندی دقیق ماشینکاری شده بودند و در معرض قرار گرفتند 100% تست فشار در 1.6 MPA.
زیرا سطوح آب بندی متعاقباً ماشین کاری شدند, اجزاء داخلی نسبتاً کوچک می توانند در معرض دید قرار گیرند و باعث نشت شوند.
علائم نقص
بازده گذر اول اولیه تقریباً بود 68%. بیشتر خرابیهای تست فشار مربوط به آخالهای زیرسطحی بود که روی سطوح ماشینکاری شده دریچه صندلی قرار داشتند..
بازرسی سیستم دروازه یک سرنخ مهم ارائه کرد. بعد از تکان دادن, لایه لایه شدن پوشش موضعی بارها و بارها در اطراف مشاهده شد اتصال ورودی به ریخته گری.
هنگامی که بخش هایی از دونده برای بازرسی شکسته شد, ذرات دانه ای سفید رنگ در سطح شکستگی قابل مشاهده بود, که نشان دهنده وجود مواد نسوز یا شن حباب شده است.
تجزیه و تحلیل علت ریشه
این تحقیق دو عامل اصلی را شناسایی کرد.
اولی, پوشش نسوز در اطراف محل اتصال ورودی به طور قابل توجهی نازک تر از قسمت های صاف الگو بود..
هندسه محل اتصال باعث میشود که پوشش در حین غوطهور شدن بهطور یکنواخت تخلیه شود, منجر به ایجاد یک سد ضعیف محلی می شود.
دوم, قالب تحت یک سطح خلاء ثابت نسبتاً بالا تقریباً کار می کرد 0.045 MPA.
هنگامی که پوشش در محل اتصال ضعیف شده بود, دیفرانسیل فشار حرکت شن و ماسه شل را از طریق ناحیه معیوب در حین پر کردن ترویج می کند.
بنابراین نقص به تنهایی به خلاء نسبت داده نشد. بلکه, مکانیسم شکست واقعی بود:
ضخامت پوشش ناهموار ← ضعف پوشش موضعی ← ورود شن و ماسه به کمک خلاء ← گیرافتادگی ← قرار گرفتن در معرض ماشینکاری ← نشت تست فشار.
اقدامات اصلاحی
LangHe Foundry دو تغییر عمده در فرآیند را اجرا کرد. دومین لایه پوشش تقویت شده به طور خاص برای اتصالات دروازه و سایر مناطق انتقالی پرخطر اعمال شد., افزایش ضخامت پوشش موضعی تقریباً 60%.
سیستم خلاء نیز از یک عملیات فشار ثابت به یک پروفیل دو مرحله ای کنترل شده تغییر یافت.
خلاء در ابتدا تقریباً حفظ شد 0.025 MPA در مراحل اولیه پر شدن و به تدریج به تقریبا افزایش یافت 0.038 MPA در طول قسمت نهایی پر کردن.
هدف جلوگیری از اعمال اختلاف فشار بیش از حد در هنگام ورود فلز به ناحیه دروازه آسیب پذیر بود., در حالی که همچنان خلاء کافی را در مراحل بعدی پر کردن برای پایداری قالب و تخلیه گاز فراهم می کند.
نتیجه
نرخ عبور تست فشار از افزایش یافت 68% به 92%, در حالی که سرباره- و قراضه مربوط به گنجاندن شن و ماسه تقریباً کاهش یافت 71%.
این مورد نشان داد که مهندسی پوشش محلی و کنترل خلاء دینامیکی می تواند موثرتر از افزایش ضخامت کلی پوشش یا حفظ سطح خلاء یکنواخت بالا در طول ریختن باشد..
مورد 2: براکت شاسی خودرو از آهن داکتیل
پس زمینه
LangHe براکتهای شاسی خودرو با استفاده از ریختهگری فوم گمشده در کارخانه ریختهگری.
اجزاء شامل سطوح خارجی در معرض دید هستند که متعاقباً دریافت شدند روکش الکتروفورز (پوشش الکترونیکی).
زیرا سطح رنگ شده نهایی الزامات ظاهری دقیقی داشت, عیوب نسبتاً کوچک زیرسطحی می تواند پس از پوشش قابل مشاهده باشد.
علائم نقص
یک مشکل سطحی متناوب در ابتدا پس از رنگ آمیزی الکتروفورتیک مشاهده شد. تاول های کوچک سرباره مانند عمدتاً در سطح بالایی براکت ها ظاهر می شوند., با نرخ وقوع تقریبا 22%.
جالب, عیوب به طور تصادفی توزیع نشدند.
آنها در یک منطقه واقع در مقابل ورودی اولیه متمرکز شدند, نشان می دهد که این نقص با رفتار پر شدن یا حرکت مواد غیرفلزی مرتبط است نه اینکه یک ادغام متالورژیکی توزیع شده یکنواخت باشد..
تجزیه و تحلیل علت ریشه
بررسی مونتاژ الگو نشان داد که اتصال اسپرو به دونده از یک اتصال فشاری شل استفاده می کرد. در طول قالب گیری ارتعاشی, مفصل می تواند کمی حرکت کند, ایجاد شکاف موضعی.
در عین حال, دامنه ارتعاش اولیه مورد استفاده در هنگام پر کردن شن و ماسه بسیار تهاجمی بود.
زیرا سطوح عمودی مجموعه فوم در این مرحله به اندازه کافی حمایت نمی شد, ریزترک ها در پوشش خشک شده ایجاد می شوند.
ترکیب این دو شرایط مسیری را برای ورود شن و ماسه ایجاد کرد:
مفصل دروازه ای شل + لرزش اولیه تهاجمی ← آسیب و باز شدن پوشش ← حباب شن و ماسه در حین پر کردن ← اجزای داخلی → تاول های سطحی پس از پوشش E.
این یافته همچنین توضیح داد که چرا بازرسی بصری معمولی پس از لرزش به طور مداوم مشکل را شناسایی نمی کند: بسیاری از آسیب ها قبل از ریختن در زیر ماسه قرار داشت و پس از ریخته گری به راحتی قابل مشاهده نبود.
اقدامات اصلاحی
LangHe ریخته گری یک یقه تقویت کننده یکپارچه در اتصال اسپرو به رانر معرفی کرد و پوشش نسوز اضافی را در اطراف اتصال اعمال کرد تا هم پایداری مکانیکی و هم تداوم پوشش را بهبود بخشد..
برنامه ارتعاش متعاقبا به دو مرحله تقسیم شد. پس از پوشش اولیه شن و ماسه, الگو در معرض تقریبا قرار گرفت 5 ثانیه لرزش با دامنه کم.
تراکم با دامنه بالاتر تنها پس از اینکه مجموعه فوم به اندازه کافی توسط ماسه احاطه شده و پشتیبانی می شود معرفی شد..
یک روش آب بندی اختصاصی درپوش اسپرو نیز قبل از بسته شدن نهایی قالب برای جلوگیری از ورود شن و ماسه سست از طریق سیستم دروازه بالایی معرفی شد..
نتیجه
نرخ عیب سطح پس از پوشش E از تقریباً کاهش یافت 22% به 4%. دسته های رد مشتری مرتبط با نقص حذف شدند.
مورد یک اصل مهم در ریخته گری فوم از دست رفته را نشان می دهد: ارتعاش قالب گیری صرفاً یک پارامتر تراکم نیست; می تواند به طور مستقیم بر یکپارچگی پوشش و در نتیجه تمیزی ریخته گری تأثیر بگذارد.
پروفیل ارتعاش مطلوب باید فشرده سازی شن و ماسه کافی را بدون آسیب مکانیکی به الگوی پوشش داده شده فراهم کند..
مورد 3: محفظه پمپ فولاد کربنی
پس زمینه
LangHe ریخته گری کاربرد ریخته گری فوم از دست رفته را در محفظه پمپ فولاد کربنی به عنوان جایگزینی برای ریخته گری شن و ماسه معمولی بررسی کرد..
هدف کاهش ظرفیت ماشینکاری و بهبود ثبات ابعادی گذرگاههای جریان داخلی بزرگ بود.
قطعات دارای سطوح داخلی ماشینکاری شده گسترده بودند, کنترل شمول داخلی را به ویژه مهم می کند.
علائم نقص
آزمایشهای اولیه تولید، آخالهای پراکنده گسترده روی سطوح جریان داخلی ماشینکاری شده را نشان داد.. نرخ قراضه حاصل تقریباً رسید 35%.
بازرسی سیستم دروازه ای فرسایش نسوز و رگه های سطحی در طول دونده را نشان داد..
توزیع نقص نشان داد که مشکل در درجه اول با آن مرتبط است تخریب پوشش در طول پر کردن فولاد, نه صرفاً با سرباره فلز مذاب.
تجزیه و تحلیل علت ریشه
اولین مسئله مهم استفاده از سیستم پوششی بود که در اصل برای ریخته گری فوم از دست رفته آهن خاکستری توسعه یافته بود.
نسوز و مقاومت گرم آن برای بارگذاری حرارتی به طور قابل توجهی بالاتر مرتبط با فولاد کربن کافی نبود..
در حین ریختن, پوشش تا حدی تخریب شده و تحت تأثیر ترکیبی دمای بالا فرسایش یافته است, شوک حرارتی, و نیروهای جریان فلز.
مشکل دوم سر ریختن بیش از حد موثر بود. بوها 1-ملاقه تن هنگام پر کردن اسپرو، سرعت جریان فلزی نسبتاً بالایی ایجاد کرد, افزایش فرسایش مکانیکی پوشش در حال حاضر آسیب پذیر.
بنابراین مکانیسم ترکیبی بود:
سیستم نسوز نامناسب ← تخریب پوشش در دمای بالا ← فرسایش بیش از حد جریان فلز ← ورود ذرات نسوز به فولاد ← اجزای داخلی.
اقدامات اصلاحی
LangHe Foundry پوشش معمولی درجه آهن را با a جایگزین کرد پوشش نسوز با آلومینا بالا که به طور خاص برای ریخته گری فوم از دست رفته فولاد مهندسی شده است.
پوشش جدید نسوز و استحکام حرارتی بالاتری را برای محیط ریختن فولاد فراهم می کند.
ارتفاع موثر ریختن نیز کاهش یافت. چیدمان ملاقه ی پایینی معرفی شد, با نازل نزدیک به فنجان ریختن برای کاهش شتاب و تلاطم غیر ضروری فلز.
بالاخره, دمای ریختن از تقریباً کاهش یافت 1560درجه سانتی گراد تا 1510 درجه سانتی گراد, در حالی که در پنجره فرآیند تعیین شده برای درجه فولاد کربنی و هندسه ریخته گری باقی می ماند.
این تغییرات بهعنوان یک بسته هماهنگ و نه بهعنوان تعدیلهای مجزا اجرا شد.
نتیجه
نرخ ضایعات داخلی سرباره از حدود کاهش یافته است 35% به 8%, باعث می شود فرآیند فوم از دست رفته از نظر تجاری برای کاربرد مسکن پمپ قابل دوام باشد.
این مورد همچنین دلیل آن را نشان می دهد انتخاب پوشش باید برای آلیاژ خاص باشد.
یک پوشش نسوز که به اندازه کافی برای آهن خاکستری عمل می کند نمی تواند به طور خودکار پایداری حرارتی و شیمیایی کافی برای فولاد را فراهم کند..
با افزایش دمای ریختن آلیاژ, نسوز بودن پوشش, قدرت گرم, مقاومت در برابر شوک حرارتی, و سازگاری فلز/روکش اهمیت فزاینده ای پیدا می کند.
درس های کلیدی از سه LangHe موارد ریخته گری
این سه مورد شامل آلیاژهای مختلف و هندسه های ریخته گری متفاوت بود, اما آنها یک الگوی مشترک را نشان می دهند: گنجاندن سرباره معمولاً نتیجه تعامل بین چندین متغیر فرآیند است.
| مورد | مکانیسم نقص اولیه | متغیر فرآیند بحرانی | استراتژی اصلاحی | نتیجه |
| بدنه شیر هیدرولیک آهن خاکستری | ورود ماسه از طریق پوشش ضعیف ورودی | ضخامت پوشش + خلاء | پوشش تقویت شده و خلاء مرحله ای | بازده پاس اول: 68% → 92% |
| براکت شاسی چدنی داکتیل | آسیب پوشش در هنگام قالب گیری | استحکام مفصل دروازه ای + ارتعاش | مفصل تقویت شده و ارتعاش مرحله ای | نقص سطحی: 22% → 4% |
| محفظه پمپ فولاد کربنی | فرسایش پوشش در دمای بالا | نسوز بودن پوشش + سر ریختن | پوشش آلومینا بالا و کاهش ارتفاع ریختن | قراضه گنجاندن: 35% → 8% |
مهمترین نتیجه این است که هیچ "تنظیم ضد درگیری" جهانی برای ریخته گری فوم از دست رفته وجود ندارد.
سیستم پوشش مناسب, پروفیل خلاء, برنامه ارتعاش, ریختن دما, دبستان, و مشخصات ماسه باید با هندسه آلیاژ و ریخته گری مطابقت داشته باشد.
به همین دلیل, LangHe رویکرد ریخته گری بر شناسایی علت اصلی, بهینه سازی پنجره فرآیند, و تجزیه و تحلیل محل نقص به جای اتکای صرف به بازرسی بصری نهایی.
این روش به ویژه برای قطعات هیدرولیک ارزشمند است, ریخته گری خودرو, محفظه پمپاژ, بدنهای, و سایر قطعاتی که اجزای داخلی در آنها ممکن است تنها پس از ماشینکاری یا آزمایش عملکردی آشکار شود.
5. راهبردهای پیشگیری و کاهش سیستماتیک
کنترل آخال های سرباره در ریخته گری فوم از دست رفته نیاز دارد کنترل فرآیند هماهنگ به جای یک اقدام اصلاحی واحد.
موثرترین روش حفظ یکپارچگی پوشش است, محافظت از الگو در طول قالب گیری, کنترل جریان فلز و خلاء, و تمیزی فلز مذاب را در طول چرخه تولید بهبود بخشد.
پوشش نسوز را بهینه کنید
پوشش نسوز مانع اصلی جداسازی فلز مذاب از ماسه خشک است.
باید کافی باشد نسوز, نفوذپذیری, چسباندن, قدرت دمای اتاق, و قدرت گرم.
پوشش را به طور یکنواخت در چندین لایه اعمال کنید, با خشک شدن کافی بین لایه ها. اتصالات دروازه و سایر مناطق با فرسایش بالا باید تقویت بیشتری دریافت کنند.
هر الگوی پوشش داده شده باید قبل از قالب گیری بررسی شود, و الگوهایی با ترک های قابل مشاهده, لایه برداری, یا لایه برداری باید تعمیر یا رد شود.
مونتاژ و قالب گیری الگوی کنترل
الگوی فوم و سیستم دروازه باید از نظر مکانیکی در طول پر شدن شن و ارتعاش پایدار بماند.
اتصالات دروازه را می توان با تکیه گاه ها یا آستین های مناسب در صورت لزوم تقویت کرد. شن و ماسه در ابتدا باید به آرامی وارد شود, و ارتعاش باید با دامنه کم شروع شود.
شدت ارتعاش بالاتر فقط باید پس از احاطه کافی الگو توسط ماسه اعمال شود..
مراقبت ویژه در اطراف مورد نیاز است اسپرو, اتصالات دونده, و می خورد, جایی که حرکت مکانیکی می تواند لایه نسوز را ترک کند.
اسپرو نیز باید محکم بسته شود و فنجان ریختن بلافاصله قبل از ریختن تمیز شود.
کنترل دمای ریختن و جریان فلز
شرایط ریختن باید فرسایش پوشش را به حداقل برساند و در عین حال سیالیت کافی و پر شدن کامل قالب را حفظ کند.
ارتفاع ریختن بیش از حد, تلاطم, و دما می تواند تخریب دیرگداز و حباب گنجایش را افزایش دهد.
| نوع آلیاژ | دمای ریختن معمولی | زمان ریختن معمولی* |
| خاکستری خاکستری | 1380-1420 درجه سانتی گراد | 10–۲۰ ثانیه |
| آهن | 1420-1450 درجه سانتی گراد | 12–۲۵ ثانیه |
| کربن / فولاد ریخته گری کم آلیاژ | 1480-1560 درجه سانتی گراد | 15-30 ثانیه |
*مقادیر مرجع معمولی برای یک دسته ریزش 300-500 کیلوگرمی; پارامترهای واقعی باید بر اساس درجه آلیاژ تعیین شوند, جرم ریخته گری, ضخامت دیواری, دبستان, و تجهیزات.
ظرفیت ملاقه باید به طور معقولی با ریخته گری مطابقت داشته باشد. نزدیک نگه داشتن دهانه ریزش به فنجان اسپرو، ارتفاع سقوط آزاد و سرعت ضربه را کاهش می دهد..
ریختن نیز باید باقی بماند صاف و پیوسته, اجتناب از وقفه های غیر ضروری یا افزایش ناگهانی جریان.
بهینه سازی کنترل خلاء
خلاء در ریخته گری فوم از دست رفته ضروری است زیرا تراکم ماسه خشک را بهبود می بخشد, تخلیه گاز را تسهیل می کند, و از پر کردن قالب پشتیبانی می کند.
هر چند, فشار منفی بیش از حد می تواند ماسه یا قطعات پوشش را از طریق ترک های موجود بکشد.
برای بسیاری از ریخته گری های آهن, محدوده عملیاتی تقریبا 0.025-0.040 مگاپاسکال معمولاً به عنوان نقطه شروع استفاده می شود. مقدار بهینه به شدت به هندسه ریخته گری و شرایط فرآیند بستگی دارد.
پروفیل خلاء مرحلهای میتواند سودمند باشد: خلاء نسبتاً متوسط در طول پر شدن اولیه، فرسایش پوشش را کاهش می دهد, به دنبال افزایش خلاء با پیشرفت پر شدن.
بنابراین خلاء باید به عنوان یک تلقی شود متغیر فرآیند بهینه سازی شود, نه به سادگی حداکثر.
بهبود نگه داشتن دروازه و سرباره
طراحی دروازه باید پر شدن پایدار را تقویت کند و در عین حال از رسیدن مواد غیرفلزی به مناطق بحرانی ریخته گری جلوگیری کند..
بسته به آلیاژ و هندسه ریخته گری, سیستم ممکن است شامل شود تله های سرباره, بخش های اسکیم, مناطق استقرار, فیلتر, یا مناطق جمع آوری اختصاصی.
فیلترهای فوم سرامیکی می توانند کنترل بیشتری بر روی اجزای غیر فلزی ایجاد کنند, اگرچه استفاده از آنها باید در برابر دبی مورد نیاز و دمای ریخته گری ارزیابی شود.
طراحی مناسب دروازه مخصوصاً برای اجزای دارای فشار و ماشین کاری بسیار مهم است، جایی که حتی اجزای کوچک می توانند باعث خرابی عملکرد شوند..
کیفیت شن و ماسه مناسب را حفظ کنید
شن و ماسه خشک باید تعادلی بین آنها ایجاد کند نفوذپذیری, رفتار فشردگی, کیفیت سطح, و مقاومت در برابر نفوذ فلز.
شن و ماسه بیش از حد درشت می تواند باعث افزایش نفوذ و عیوب مربوط به گنجایش شود, در حالی که جریمه های بیش از حد می تواند تخلیه گاز را مختل کند و رفتار قالب را تغییر دهد.
برای بسیاری از کاربردهای فوم از دست رفته آهنی, 30/50 شن و ماسه سیلیسی شسته مش یک مشخصات مرجع رایج است.
توزیع اندازه دانه واقعی باید با توجه به سیستم ریخته گری و پوشش انتخاب شود, با حذف منظم جریمه ها, گرد و غبار, و ذرات پوشش شکسته.
بهبود تمیزی فلز مذاب
شن و ماسه خارجی و آخال های پوشش تنها بخشی از مشکل هستند. اکسیدها و سرباره موجود در فلز مذاب می توانند به منابع اضافی اجزاء غیرفلزی تبدیل شوند..
بنابراین کنترل موثر از مرحله ذوب شروع می شود و از طریق انتقال و ریختن ادامه می یابد.
اقدامات کلیدی شامل حذف سرباره, درمان مذاب مناسب, انتقال کنترل شده, ملاقه تمیز, و فیلتراسیون در جایی که از نظر فنی مناسب است.
هدف کلی جلوگیری از هر دو است اجزاء برون زا از قالب و اجزای درون زا تولید شده در فلز مذاب از ورود به قالب نهایی.
6. پایان
عیوب ورود سرباره در ریخته گری فوم از دست رفته در درجه اول توسط فعل و انفعالات فلز مذاب ایجاد می شود, پوشش نسوز, ماسه خشک, محصولات تجزیه کف, فشار خلاء, و اجزاء متالورژیکی.
رایج ترین مکانیسم ها شامل ترک خوردگی یا پوسته پوسته شدن پوشش است, اتصالات ضعیف سیستم دروازه, حباب شن و ماسه, فرسایش بیش از حد جریان فلز, کنترل نادرست خلاء, عملیات قالب گیری ناپایدار, و تمیزی ناکافی فلز مذاب.
موارد تولید در دنیای واقعی به طور مداوم نشان می دهد که تنظیمات تک پارامتری ایزوله تنها بهبود حاشیه ای را ارائه می دهد..
دستیابی به نرخهای ورود سرباره پایین مستلزم یک رویکرد جامع است: فرمولاسیون و کاربرد پوشش بهینه, قالب گیری دقیق و نظم و انضباط حمل و نقل, دروازه ای که به درستی مهندسی شده با ویژگی های نگهداری سرباره, پارامترهای فرآیند کالیبره شده و کنترل تمیزی فلز مذاب مداوم.
هنگامی که به طور سیستماتیک در تمام مراحل تولید اجرا شود, این اقدامات می تواند ضایعات مربوط به سرباره را به سطوح بسیار پایین کاهش دهد, ریخته گری فوم از دست رفته را حتی برای قطعات ماشینکاری شده با نیاز بالا قابل اجرا می کند.