

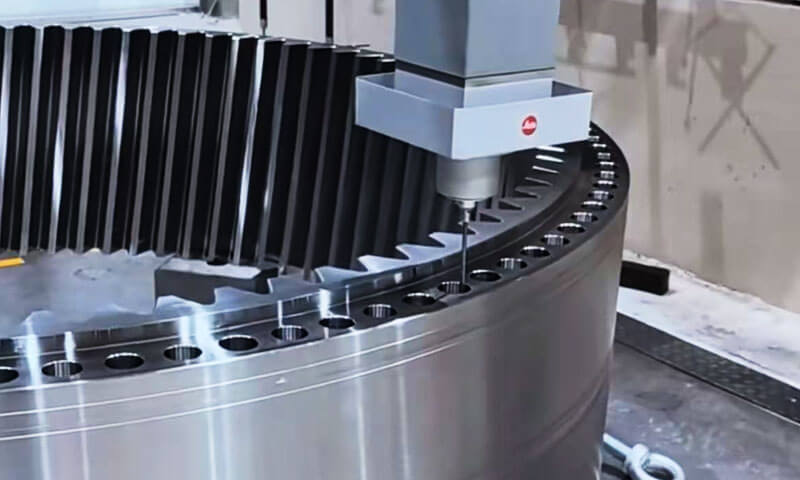
در طول بیش از 30 سال کار در طبقه مغازه و مهندسان فرآیند مشاوره, من دیدهام که بسیاری از تمرینکنندگان جدید، دقت ماشینکاری را چیزی جز «آیا این قطعه در باند تلرانس قرار میگیرد» نمیدانند.
آنها به یک بعد روی چاپ نگاه می کنند, با کولیس چک کنید, و آن را خوب نامید. اما دقت بسیار عمیق تر از آن است.
از مقادیر اسمی روی نقشه گرفته تا تراشه هایی که از ابزار خارج می شوند, دقت یک سیستم چند لایه کنترل ابعاد است, یکپارچگی را تشکیل می دهند, و هم ترازی موقعیت - و اشتباه گرفتن هر یک از لایه ها، کل مجموعه را از مسیر خارج می کند.
به همین ترتیب, کیفیت سطح اغلب به عنوان "فقط آرایشی" رد می شود. نمیتوانم بشمارم که چند بار شنیدهام «داخل دستگاه است, هیچ کس آن را نمی بیند - فقط برای تماشای این که آن قطعات 5 برابر سریعتر فرسوده شوند یا به دلیل خستگی ناشی از سطح، زودتر ترک بخورند..
این راهنما دقت ماشینکاری را به سه بعد اصلی تقسیم می کند, از طریق پنج روش عملی که ما روی زمین برای ضربه زدن به اهداف بعدی استفاده می کنیم، قدم می زند, و چهار راه را توضیح می دهد که کیفیت سطح به طور مستقیم طول عمر قطعه را تعیین می کند.
این تئوری کتاب درسی نیست - درسهایی است که ما در یک زمان یک دسته حذف شده و یک آزمایش میدانی ناموفق آموختیم.
1. سه بعد دقت ماشینکاری
هر تلورانس در یک طرح به یکی از سه دسته تقسیم می شود: دقت ابعادی, دقت فرم, و دقت موقعیت.
مهندسان جدید اغلب بر روی اعداد ابعادی تمرکز می کنند و دو مورد دیگر را نادیده می گیرند – دقیقاً به این صورت است که شما با قطعاتی مواجه می شوید که "درست اندازه گیری می شوند" اما کار نمی کنند..
دقت
دقت ابعادی نشان میدهد که اندازه واقعی یک ویژگی تا چه حد به مقدار اسمی ایدهآل آن نزدیک است - قطر حفره را در نظر بگیرید, طول شفت, یا عرض شکاف.
این بصری ترین و متداول ترین بعد اندازه گیری دقت است, اما همچنین اغلب سوء تعبیر می شود.
این اولین قانون طبقه مغازه است که اکثر افراد جدید از دست می دهند: بعد اسمی در نقاشی است مرکز از باند تحمل, نه حد بالا یا پایین.
اگر افست ابزار خود را دقیقاً در حد بالایی تنظیم کنید فقط برای اینکه «مطمئن شوید که مناسب است,به محض اینکه ابزار شما شروع به فرسودگی کرد، شما در نیمه راه به خارج از تحمل رسیده اید.
ما همیشه ارزش اسمی را در اولین برش ها هدف قرار می دهیم, و حاشیه مساوی را در دو طرف برای سایش بگذارید.
به نظر اساسی می رسد, اما من کل دسته ها را دیده ام که از بین رفته اند زیرا یک اپراتور در لبه تلرانس تنظیم شده است.
دقت فرم
دقت فرم نشان میدهد که یک ویژگی تا چه حد نسبت به شکل هندسی مورد نظر خود صادق است.
صراط مستقیم, صافی, دایره ای بودن, استوانه, و تحمل پروفایل خط همگی در این دسته قرار می گیرند. به زبان ساده: شفت در واقع گرد است? آیا صفحه میز واقعا صاف است؟?
این قاتل خاموش عملکرد مونتاژ است. من یک بار یک دسته از آن داشتم 4140 شفت های فولادی که هر قطر بعدی را با کتاب بررسی می کنند.
اما وقتی بلبرینگ ها را روی آنها فشار دادیم, آنها آنقدر آواز میخواندند و میلرزیدند که مجبور شدیم کل اجرا را کنار بگذاریم.
مشکل? استوانه ای ضعیف - شفت کمی بیضی شکل بود, فقط توسط 0.03 میلی متر, اما برای بارگیری ناهموار یاتاقان کافی است. اعداد بعدی همه گذشت; دقت فرم ناموفق بود.
دقت موقعیت
دقت موقعیتی رابطه هندسی بین ویژگی ها را توصیف می کند: توازی بین دو چهره, عمود بین سوراخ و سطح نصب, هم مرکز بودن بین دو سوراخ, یا موقعیت الگوی سوراخ روی یک محفظه.
این گرانترین نوع خرابی دقیق است. اگر الگوی سوراخ روی محفظه جعبه دنده تغییر کند 0.1 میلی متر, شفت ها متصل می شوند, چرخ دنده ها زود فرسوده می شوند, و کل واحد زود از کار می افتد.
شما نمی توانید خطای موقعیت را با سنباده زدن یا ریمینگ برطرف کنید - این در تنظیمات تعبیه شده است.
سلسله مراتب طبقه مغازه نانوشته
یک قانون اولویت قدیمی وجود دارد که ما بر اساس آن زندگی می کنیم, از طریق چندین دهه از قطعات حذف شده و بازسازی نیمه شب به دست آمده است: تحمل فرم > تحمل موقعیت > تحمل ابعادی
اکثر مردم تصور می کنند که تحمل ابعادی سخت ترین است, اما اینطور نیست. فرم پایه است. اگر سطح شما صاف نیست, شما نمی توانید موازی بودن را به درستی اندازه گیری کنید.
اگر سوراخ شما گرد نیست, اندازه گیری قطر شما بی معنی است. این سلسله مراتب از یک کتاب راهنمای استاندارد بیرون کشیده نشده است - به روش سختی آموخته شده است.
2. پنج روش عملی برای دستیابی به دقت ابعادی
ضربه زدن به اهداف بعدی شما جادو نیست - انتخاب روش مناسب برای حجم است, تحمل, هندسه.
ما از پنج روش اصلی روی زمین استفاده می کنیم, هر کدام با شخصیت خاص خود, نقاط قوت, و دام ها.
روش برش و امتحان کنید
روش کلاسیک قدیمی: یک برش سبک بگیرید, نتیجه را اندازه گیری کنید, افست ابزار خود را تنظیم کنید, و تکرار کنید. اندازه نهایی را به تدریج به دست می آورید, هرگز در یک گذر بیش از حد عمیق نروید.
- بهترین برای: قطعات یکبار مصرف, نمونه های اولیه, کارهای دسته ای کوچک, و تلورانس های بسیار کم
- واقعیت طبقه فروشگاه: آهسته, اما برای انعطاف پذیری بی نظیر است. این اولین مهارتی است که برای هر شاگردی استاد می کنم, و شش ماه طول می کشد تا واقعاً در آن خوب شوید.
شما احساس می کنید که ابزار چقدر منحرف می شود, چقدر گرما باعث رشد قطعه می شود, و چگونه یک میکرومتر را مانند زبان دوم بخوانیم. - گرفتن: فقط در صورتی کار می کند که اپراتور شما بداند دارند چه می کنند. یک افست بد در یک برش پایانی قطعه را خراب می کند.
روش تنظیم تنظیم
شما در موقعیت ابزار خود شماره گیری می کنید و یک بار افست کار می کنید, سپس یک مجموعه کامل را از همان تنظیمات اجرا کنید.
- بهترین برای: دسته های تولید متوسط و بزرگ, قطعات تکرار مداوم
- مزایا: دقت پایدار, راندمان بالا, کیفیت ثابت قطعه به قطعه. این اسب کار تولید انبوه است.
- قاعده انتقادی: همیشه قبل از اجرای دسته، اولین قطعه را به طور کامل بررسی و تأیید کنید.
من دیده ام 500 قطعات در عرض یک ساعت از بین رفتند زیرا کسی از بازرسی قطعه اول صرف نظر کرد و ابزار آفست شد 0.2 میلی متر خاموش است.
روش ابزار اندازه
شما از یک ابزار ثابت استفاده می کنید, اندازه کالیبره شده - مته, ریمرز, براچ ها, و مته های شیر همه به این ترتیب کار می کنند. اندازه سوراخ اندازه ابزار است, کم و بیش.
- بهترین برای: اندازه سوراخ استاندارد, چلپچین, و پروفایل های داخلی
- مزایا: ساده, ثابت, بدون مدیریت افست پیچیده.
- گرفتن: پوشیدن ابزار قاتل خاموش است. ریمری که توسط آن پوشیده شده است 0.02 میلی متر بی سر و صدا تمام سوراخ ها را در طول اجرا جابجا می کند, و تا زمانی که اندازه نگیرید متوجه نخواهید شد. شما باید عمر ابزار را دنبال کنید و طبق برنامه جایگزین کنید, نه در مورد شکست.
خودکار & روش کنترل CNC
CNC و سیستم های کنترل خودکار اساساً تجربه اپراتور را در برنامه قرار می دهند.
دستگاه اندازه گیری می کند, سایش ابزار را جبران می کند, و به طور خودکار جمع می شود, با کنترل مختصات دقیق بر روی مسیر ابزار.
- بهترین برای: هندسه پیچیده, حجم متوسط به بالا, تکرارپذیری ثابت
- مزایا: کارایی و سازگاری بسیار بالاتر از روش های دستی. خطوط پیچیده و سطوح سه بعدی که با دست غیرممکن است در آسیاب CNC معمول است..
- حقیقت سخت: زباله در, زباله بیرون. اگر برنامه اشتباه است, دستگاه فقط سریعتر و پیوسته تر از انسان اشتباه می کند.
من خرابیهای گرانتر ناشی از کد بد را نسبت به قضاوت بد اپراتور دیدهام.
مقایسه روش های کنترل بعدی
| روش | بهترین محدوده صدا | دقت ابعادی معمولی | کارایی تولید | مهارت مورد نیاز | ریسک اولیه |
| برش و امتحان کنید | 1 - 10 قطعات | 0.005 ± - 0.02 ± میلی متر | خیلی کم | خیلی بلند (6+ ماه برای تسلط) | خطای انسانی در برش نهایی |
| تنظیم تنظیم | 20 - 500+ قطعات | 0.01 ± - 0.05 ± میلی متر | عالی | معتاد | خطای راه اندازی قطعه اول باعث ضایعات دسته ای می شود |
| ابزار اندازه | 10 - 1000+ قطعات | 0.01 ± - 0.03 ± میلی متر | متوسط-بالا | کم | کاهش تدریجی سایش ابزار |
| خودکار & روش کنترل CNC | 5 - 10,000+ قطعات | 0.005 ± - 0.02 ± میلی متر | خیلی بلند | عالی (مهارت برنامه نویسی) | خطای برنامه باعث سریع می شود, نقص های مداوم |
پاداش: شکل & روش های دقت موقعیت
برای دقت فرم, ما بر سه رویکرد اصلی تکیه می کنیم:
- نسل مسیر: درونیابی مسیر ابزار دقیق در ماشینهای CNC، پروفایلهای آزاد دقیقی ایجاد میکند
- ابزارسازی فرم: ابزارهای شکل شکل، نمایه کامل را در یک پاس برش می دهند تا برش های عرضی ثابتی داشته باشند
- تولید فرآیندها: معکوس, سنگ زنی, و هونینگ فرم های گرد را از طریق حرکت نسبی کنترل شده ایجاد می کند
برای دقت موقعیت, قانون طلایی غیر قابل مذاکره است: همه ویژگیهای موقعیت حیاتی را در یک راهاندازی ماشینسازی کنید.
هر بار که گیره را باز می کنید و دوباره آن را ثابت می کنید, شما خطای تراز را معرفی می کنید. اگر می توانید تمام سوراخ ها را در یک گیره سوراخ کنید, انجامش بده.
3. کیفیت سطح: درایور پنهان عمر سرویس کامپوننت
بنابراین شما به تمام ابعاد خود رسیده اید, فرمت خوبه, مواضع شما مرده است. تموم شدی? حتی نزدیک نیست.
آن لایه نازک فلزی - سطح - باعث ایجاد یا شکستن عمر مفید قطعه می شود. چهار راه وجود دارد که کیفیت سطح به طور مستقیم بر عملکرد تأثیر می گذارد, و اکثر مهندسان جدید فقط یکی از آنها را می شناسند.
مقاومت در برابر پوشیدن
مهم نیست که دو سطح جفت گیری چقدر صاف به نظر می رسند, در سطح میکرو، آنها فقط در قله های مشخصات زبری سطح لمس می شوند.
زبری بیشتر به معنای کمتر است, نقاط تماس بالاتر, سایش اولیه سریعتر, و زمان شکست بیشتر.
دقیقاً به همین دلیل است که موتورهای جدید یک دوره شکست دارند: شما آن قلههای میکروسکوپی را از بین میبرید تا سطوح کاملاً جفت شوند و سایش پایدار شوند.
برای کاربردهای بار سنگین, کیفیت سطح تفاوت بین 10,000 ساعت خدمات و 1,000 ساعت. من دیده ام که دنده های سنگین فقط با حذف ناهمواری سطح از Ra 3 برابر بیشتر دوام می آورند 3.2 به Ra 0.8.
قدرت خستگی
تحت بارگذاری چرخه ای, هر علامت ابزار کوچک, خراش, و رج ماشینکاری افزایش دهنده تنش است. ترک های خستگی تقریباً همیشه از سطح شروع می شوند, در ریشه یک قله زبری.
در اینجا بخش خلاف واقع است: تنش پسماند فشاری در سطح چیز خوبی است.
بخشی از بار چرخه ای کششی را خنثی می کند, شروع و انتشار ترک ها را سخت تر می کند.
فرآیندهایی مانند شات پینینگ, برش غلتکی, و پرداخت سرد همگی برای ایجاد عمدی در لایه ای از فشار سطحی طراحی شده اند.
مردم فکر می کنند که فقط دارند "سطح را صاف می کنند" - آنها در واقع از قبل به آن فشار می آورند تا بیشتر دوام بیاورد..
مقاومت در برابر خوردگی
هر چه سطح صاف تر باشد, شکاف ها و دره های کمتری برای رطوبت وجود دارد, الحاق, و مواد شیمیایی خورنده برای جمع آوری. خوردگی حفره ای در دره های ناهمواری سطح شروع می شود.
مقدار Ra را رها کنید, و عمر خوردگی را به طور چشمگیری افزایش می دهید. برای قطعاتی که در رطوبت کار می کنند, شور, یا محیط های اسیدی, یک سطح خوب می تواند سال ها عمر مفید را بدون تغییر طراحی اضافه کند.
برای اجزای دریایی, در حال حرکت از Ra 6.3 به Ra 1.6 می تواند عمر مفید خوردگی را دو برابر کند.
مناسب & پایداری مونتاژ
این نادیده گرفته ترین اثر است. دو قسمت با تناسب تداخل اسمی یکسان، اگر زبری سطح آنها متفاوت باشد، می توانند کاملاً متفاوت رفتار کنند.
زبری بیشتر به معنای خرد شدن قله ها در مونتاژ است, به شما تداخل واقعی موثر کمتری می دهد.
بدتر: تنش باقیمانده از ماشین کاری می تواند در طول زمان آرام شود, باعث می شود ابعاد کمی تغییر کند. من یک بار دسته ای از بوش های دقیق داشتم که هر بازرسی را بلافاصله پس از ماشینکاری پشت سر گذاشتند.
آنها را جعبه کردیم, آنها را به مدت دو هفته در انبار قرار دهید, و وقتی رفتیم آنها را جمع کنیم, نیمی از آنها مناسب نیستند.
استرس پسماند داخلی آرام شده بود, و اندازه ها به اندازه ای تغییر کرده بودند که تناسب را از بین ببرند. هرگز از تسکین استرس برای قطعات با جاگذاری دقیق غافل نشوید.
4. تصویر بزرگتر: دقت و کیفیت شاخص های سیستم هستند
این بزرگترین درسی است که از آن یاد گرفتم 30 سال: دقت ماشینکاری و کیفیت سطح جدا نیستند, معیارهای مستقل. آنها خروجی قابل مشاهده کل سیستم تولید هستند.
سختی ماشین, سایش ابزار, برش گرما, تنش پسماند داخلی, لرزش دوک, دقت فیکسچر - هر عاملی در فرآیند در قسمت پایانی نشان داده می شود.
اگر به دنبال دقت ثابت هستید, شما نمی توانید فقط در دستگاه "بیشتر تلاش کنید".. باید به کل سیستم نگاه کرد.
درک این روابط علت و معلولی - چگونه سایش ابزار در رانش ابعادی نشان داده می شود, چگونه سرعت برش در پرداخت سطح نشان می دهد, نحوه نشان دادن تثبیت در خطای موقعیت - بسیار ارزشمندتر از به خاطر سپردن جداول تحمل است.
هر کسی می تواند به دنبال یک مقدار تحمل باشد. مهندس که می داند چرا تلورانس وجود دارد, و چه چیزی بر آن تأثیر می گذارد, کسی است که خط را در حال اجرا نگه می دارد.
فکر نهایی
ماشین کاری خوب به معنای زدن اعداد روی چاپ نیست. این در مورد درک معنای آن اعداد است, چگونه ایجاد می شوند, و چگونه بر روی قطعه در هنگام سرویس تاثیر می گذارند.
بر سه بعد دقت مسلط شوید, به قدرت کیفیت سطح احترام بگذارید, و کل سیستم را در پشت تراشه ببینید - و مشکلات را قبل از وقوع آنها حل خواهید کرد, نه بعد از اینکه دسته از بین رفت.

