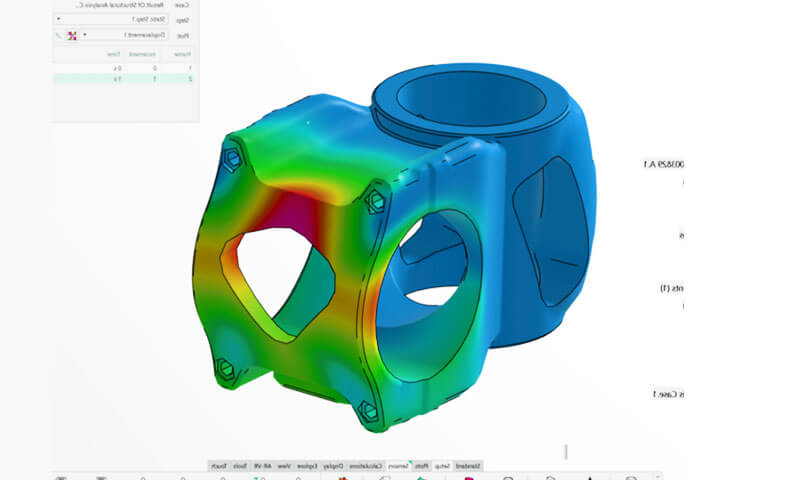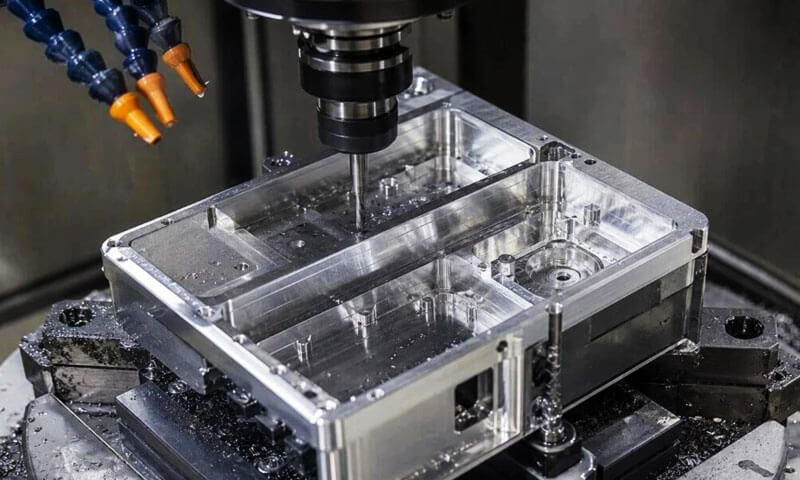
بالای من 32 دقت دویدن سال ماشینکاری آلومینیوم خطوط برای قطعات خودرو, قطعات EV, انرژی جدید, و قطعات ساختاری الکترونیکی 3C,
من تعداد بسیاری از مهندسان فرآیند جدید را از دست داده ام که فکر می کنند "آلومینیوم نرم است.", چقدر می تواند سخت باشد?و دو هفته بعد بیرون رفتند و به یک سطل از قطعات ضایع شده پوشیده از فرز خیره شدند, نشانه های پچ پچ, و رانش ابعادی.
انقلاب سبک وزن آلومینیوم را به هر گوشه ای از تولید دقیق سوق داده است - و دلیل خوبی دارد.
نسبت قدرت به وزن استثنایی را ارائه می دهد, هدایت حرارتی و الکتریکی عالی, و شکل پذیری بالا. اما "آسان برای شکل دادن" برابر "آسانی برای ماشین" نیست.
آلومینیوم مجموعه ای از حالت های شکست منحصر به فرد خود را دارد, که اکثر آنها به یک حقیقت اصلی منتهی می شوند: آلومینیوم مانند فولاد خرد نمی شود.
تغییر شکل می دهد, خود را به لبه های ابزار جوش می دهد, به عقب برمی گردد, و با دما منبسط و منقبض می شود.
این راهنما اصول ماشینکاری آلومینیوم را تجزیه می کند, هشت چالش پایدار تولید, علت اصلی نقص بر اساس نوع عملیات, و استراتژیهای بهینهسازی کامل فرآیند در سطح فروشگاه ثابت شده است.
این تئوری کتاب درسی نیست - چیزی است که ما یک دسته از آن یاد گرفتیم, یک طراحی مجدد ابزار, و یک فرآیند تنظیم در یک زمان.
1. مبانی ماشینکاری آلومینیوم: درجه, آلیاژ & سیستم رتبه بندی
ماشینکاری آلومینیوم تقریباً به طور کامل به ترکیب آلیاژ و شرایط مزاج بستگی دارد.
این صنعت از سیستم رتبه بندی پنج سطحی A-E استفاده می کند (الف = بهترین, E = فقیرترین) بر اساس تشکیل تراشه, کیفیت پایان سطح, و میزان سایش ابزار.
این به عنوان یک مرجع پایه عمل می کند - عملکرد دنیای واقعی نیز به نوع ابزار بستگی دارد, سرعت برش, و تحویل مایع خنک کننده.
فرفورژه در مقابل. ماشینکاری آلومینیوم ریخته گری
آلومینیوم فرفورژه از یک الگوی واضح پیروی می کند: استحکام و سختی بیشتر = شکل پذیری کمتر = شکستن تراشه آسان تر = ماشین کاری بهتر.
به همین دلیل است که T6, t7, Q8, و دستگاه تمپر T9 به طور قابل توجهی بهتر از مواد نرم O-temp است.
آلومینیوم ریخته گری از همان رابطه خطی پیروی نمی کند. تخلخل داخلی, فازهای بین فلزی بزرگ, و محتوای سیلیکون همه بر رفتار تراشه تأثیر می گذارد.
در بعضی موارد, دستگاههای با درجههای ریختهگری نرمتر از دستگاههای سخت بهتر است، زیرا ریزعیبهای داخلی به شکستن تراشهها کمک میکند..
جدول رتبه بندی ماشینکاری
| آلیاژ فرفورژه | سختی (500 کیلوگرم بار) | رتبه بندی ماشینکاری | آلیاژ ریخته گری | سختی (500 کیلوگرم بار) | رتبه بندی ماشینکاری |
| 1100-ای | 23 | اشمیه | 238-ج (بازیگران شن و ماسه) | 100 | شرح |
| 2011-Q8 | 100 | بوها | A240-F (بازیگران شن و ماسه) | 90 | بوها |
| 2219-T851 | 130 | شرح | 319-t6 (قالب دائمی) | 95 | شرح |
| 3003-H18 | 55 | د | 354-T61 (قالب دائمی) | 100 | شرح |
| 5052-ای | 47 | د | 355-t6 (بازیگران شن و ماسه) | 90 | شرح |
| 5056-H18 | 105 | جف | 356-t6 (قالب دائمی) | 90 | شرح |
| 6061-ای | 30 | د | 357-t6 (بازیگران شن و ماسه) | 90 | شرح |
| 6061-t6 | 95 | جف | A380-F (بازیگران) | 80 | شرح |
| 6262-T9 | 120 | شرح | 413-ج (بازیگران) | - | شرح |
| 7075-ای | 60 | د | A535-F (بازیگران شن و ماسه) | - | اشمیه |
| 7075-t6 | 150 | د | 713-ج (بازیگران شن و ماسه) | 65 | شرح |
ماشینکاری آزاد آلیاژهای آلومینیوم
آلیاژها مانند 2011, 6262, وت 6020 به طور خاص برای ماشینکاری فرموله شده اند. آنها حاوی افزودن عمدی سرب هستند, بیسموت, یا قلع که ذرات فاز دوم گسسته ای را تشکیل می دهند.
این ذرات به عنوان تراشه شکن داخلی عمل می کنند, قطع جریان تراشه و جلوگیری از تراشه های رشته ای طولانی که دور ابزار پیچیده می شوند و به سطح آسیب می رسانند.
در طول گذشته 20 سال, این صنعت تا حد زیادی نمرات ماشینکاری آزاد سرب را به نفع فرمولاسیون مبتنی بر قلع برای انطباق با محیط زیست حذف کرده است., اما مکانیسم اصلی یکسان است.
2. در 8 چالش های اصلی ماشینکاری آلومینیوم
آلومینیوم به طور کلی ماشینکاری آسان در نظر گرفته می شود, اما ماشینکاران با تجربه این را می دانند سرعت برش بالا به طور خودکار به معنای ماشینکاری دقیق پایدار نیست.
مواد انعطاف پذیر است, پاسخگوی حرارتی, و نسبتاً سازگار است, در حالی که برخی از آلیاژها و شرایط ریخته گری مشکلات سایش ابزار و کنترل تراشه خود را ایجاد می کنند.
پس از سال ها در طبقه مغازه, همان هشت مشکل به طور مکرر ظاهر می شوند.
ممکن است از یک قسمت به قسمت دیگر متفاوت به نظر برسند, اما علل اصلی معمولاً به هندسه ابزار باز می گردند, گرم کردن, وضعیت مادی, کار, پارامترهای برش, و توالی فرآیند.
لبه ساخته شده (تعظیم کردن): رایج ترین مشکل مرتبط با ابزار
لبه ساخته شده (تعظیم کردن) زمانی اتفاق می افتد که آلومینیوم تحت ترکیب نامطلوب فشار برش به لبه برش بچسبد, درجه حرارت, هندسه ابزار, و روانکاری.
بر خلاف سایش ساینده معمولی, این در درجه اول یک است مکانیزم سایش چسب.
هنگامی که آلومینیوم در لبه شروع به تجمع می کند, هندسه ابزار موثر تغییر می کند.
لبه برش کمتر تیز می شود, نیروهای برش پایدارتر می شوند, و سطح تمام شده می تواند به سرعت خراب شود.
عواقب معمول شامل پوشش ضعیف سطح است, فرزها را افزایش داد, رانش ابعادی, و خراش تصادفی هنگام جدا شدن آلومینیوم چسبیده.
بنابراین انتخاب ابزار بسیار مهم است. ماشینکاری آلومینیوم به طور کلی از تیز بودن سود می برد, لبه های برش بسیار صیقلی و هندسی طراحی شده برای جریان کارآمد تراشه.
پوشش های چسبنده غیر ضروری ابزار یا لبه های کسل کننده می تواند مشکل را تسریع کند. شرایط روانکاری و برش مناسب به همان اندازه مهم هستند.
علامت هشدار عملی ساده است: زمانی که آلومینیوم شروع به چسبیدن به ابزار می کند, قبل از بررسی علت، منتظر شکست سطح نباشید.
اعوجاج ماشینکاری: گرمی, پسماند-استرس, و اثرات بستن
اعوجاج ابعادی یکی از سخت ترین مشکلات آلومینیوم برای کنترل است زیرا چندین مکانیسم می توانند همزمان رخ دهند..
اولی این است انبساط حرارتی. بسیاری از آلیاژهای آلومینیوم دارای ضریب انبساط حرارتی تقریباً هستند 23 × 10 ⁻⁶ /درجه سانتیگراد, به طور قابل توجهی بالاتر از فولادهای معمولی است.
بوها 1 بنابراین، اجزای آلومینیومی متر می تواند تقریباً طول آن تغییر کند 0.023 میلی متر برای هر 1 درجه سانتی گراد تغییر دما.
دوم این است انتشار استرس پسماند. بشقاب رول شده, بخش های اکسترود شده, و قطعات فورج شده می توانند حاوی تنش های داخلی ایجاد شده در طول تولید مواد باشند.
برداشتن مقدار زیادی از مواد از یک طرف می تواند این تنش ها را از بین ببرد و باعث خم شدن قطعه شود, پیچ و تاب, یا صافی خود را از دست بدهند.
سوم این است تغییر شکل محل کار. آلومینیوم نسبتاً سازگار است, بنابراین فشار بیش از حد ثابت می تواند یک دیوار یا صفحه نازک را مخدوش کند.
ممکن است قطعه بلافاصله پس از باز کردن گیره به شکل اولیه خود بازگردد, باقی گذاشتن ابعاد ماشینکاری شده با شرایطی که قطعه در آن اندازه گیری شده است.
بنابراین یک فرآیند پایدار نیاز به حذف متعادل مواد دارد, کار مناسب, و کنترل حرارتی به جای افزایش صرف نیروی گیره یا برش های سنگین تر.
پچ پچ و لرزش در قطعات دیوار نازک و حفره عمیق
دیوارهای نازک, جیب های عمیق, ابزار بلند, و اجزای باریک دارای سفتی ساختاری محدودی هستند.
زمانی که نیروی برش از پایداری سیستم فراتر رود, ابزار, محل کار, یا هر دو می توانند ارتعاش کنند.
حاصله نشانه های پچ پچ معمولاً به صورت امواج یا خطوط تکرار شونده روی سطح ماشینکاری شده ظاهر می شوند.
مهمتر, پچ پچ مسیر واقعی برش را تغییر می دهد, کنترل ابعادی و هندسی را بسیار سخت تر می کند.
راه حل معمولا با سفتی شروع می شود: برآمدگی ابزار را کوتاه کنید, بهبود کار, و در صورت امکان از قطعه کار حمایت کنید.
سپس پارامترهای برش باید برای جلوگیری از نواحی ناپایدار سرعت دوک و درگیری شعاعی بیش از حد تنظیم شوند..
برای قطعات آلومینیومی دیوار نازک, سبک, پاس های پایانی کنترل شده اغلب قابل اعتمادتر از تلاش برای حذف باقی مانده سهام در یک پاس تهاجمی هستند.
پایان ضعیف سطح و تشکیل سوراخ
شکلپذیری آلومینیوم میتواند تولید لبههای تمیز و سطوح صاف را دشوار کند.
شرایط نامناسب برش می تواند باعث لکه دار شدن مواد به جای برش تمیز شود, در حالی که تراشه های بلند می توانند بر روی سطح تمام شده دوباره برش دهند.
شایع ترین مناطق مشکل هستند سوراخ خارج می شود, لبه های شکاف, گوشه های تیز, و انتقال کانتور.
لبه ساخته شده وضعیت را بدتر می کند زیرا قطعات می توانند از ابزار جدا شوند و قطعه را خراش دهند.
برای قطعات آرایشی یا آنودایز شده, این نقص ها اهمیت ویژه ای پیدا می کنند. سطحی که در نور معمولی مغازه قابل قبول به نظر می رسد ممکن است خطوط ماشینکاری آشکار را نشان دهد, خراش, یا مناطق پاره شده پس از اتمام.
بنابراین کیفیت سطح خوب با یک ابزار تیز شروع می شود, شرایط برش پایدار, تخلیه کارآمد تراشه, و آماده سازی لبه کنترل شده, به جای اتکا به پولیش پس از ماشینکاری برای پنهان کردن مشکل.
ناپایداری ابعادی و رانش حرارتی
انبساط حرارتی بالای آلومینیوم به این معنی است که دما در واقع یکی دیگر از متغیرهای ماشینکاری است.
به عنوان مثال, تغییر دمای 10 درجه سانتیگراد می تواند تقریباً مطابقت داشته باشد 0.23 میلی متر تغییر ابعاد در هر متر برای یک آلیاژ آلومینیوم معمولی. در قسمتی با تحمل نزدیک, که اشتباه کوچکی نیست.
این یک مشکل خاص می شود زمانی که:
- یک قطعه در حالی که گرم است ماشین می شود و پس از خنک شدن بازرسی می شود
- دمای مایع خنک کننده به طور قابل توجهی متفاوت است
- دمای ماشین و قطعه کار در طول یک دوره تولید طولانی تغییر می کند
- دسته های مختلف تحت شرایط محیطی مختلف اندازه گیری می شوند
برای کار دقیق, ماشینکاری, تثبیت, و بازرسی باید به عنوان یک فرآیند تلقی شود.
قطعات باید تحت شرایط کنترل شده اندازه گیری شوند, و دمای مرجع اندازه گیری باید به وضوح تعریف شود.
مشکلات حفاری و ضربه زدن
حفاری و ضربه زدن به آلومینیوم ساده به نظر می رسد تا زمانی که تخلیه تراشه به عامل محدود کننده تبدیل شود.
در حین حفاری, تراشه های تخلیه شده ضعیف می توانند به دیواره سوراخ ساییده شوند و خراش ایجاد کنند, سوراخ های بزرگ, یا مخروطی.
مشکل در سوراخ های عمیق شدیدتر می شود زیرا تراشه ها مسیر طولانی تری برای حرکت دارند.
ضربه زدن مشکل مشابهی را ایجاد می کند. تراشه های آلومینیومی می توانند به شیر بچسبند و فلوت ها را پر کنند, افزایش گشتاور برش و به طور بالقوه باعث آسیب به نخ یا شکستن شیر آب می شود.
راه حل عملی تطبیق هندسه ابزار با نوع سوراخ است, حفظ روغن کاری کافی, و یک مسیر قابل اطمینان تخلیه تراشه را فراهم کنید.
از طریق سوراخ ها و سوراخ های کور اغلب به هندسه های مختلف شیر نیاز دارند, و حفاری عمیق ممکن است نیاز به نوک زدن کنترل شده یا خنک کننده از طریق ابزار داشته باشد.
عیوب سطح بعد از آندایز کردن بیشتر نمایان می شود
آندایز کردن یک فرآیند اصلاحی برای ماشینکاری ضعیف نیست. در بسیاری موارد, تفاوت سطح موجود را آسان تر می کند.
علامت های ابزار, خراش, پچ پچ کردن, تراشه های تعبیه شده, چاله های کوچک, و آماده سازی سطح ناسازگار می تواند پس از آندایز کردن بسیار قابل مشاهده باشد, به ویژه در قطعات آلومینیومی تزئینی یا رنگ شده.
این یک مشکل تولید مشترک ایجاد می کند: این قطعه از بازرسی ابعادی عبور می کند اما پس از عملیات سطحی در بازرسی زیبایی شکست می خورد.
برای جلوگیری از این, مشخصات ماشینکاری و مشخصات آندایزینگ باید با هم توسعه داده شوند.
سطوح قابل مشاهده بحرانی نیاز به ماشینکاری کنترل شده دارند, تمیز کردن کامل, سوراخ کردن دقیق, و محافظت مناسب قبل از درمان.
سایش ابزار: چسبندگی به جای بریدگی لبه ساده
سایش ابزار در آلومینیوم همیشه شبیه ساییدگی کناره کلاسیک در ماشینکاری فولاد نیست. مشکل اصلی چسبندگی آلومینیوم در لبه برش است.
پیشرفت می تواند تدریجی باشد:
لبه تمیز ← چسبندگی آلومینیوم ← لبه ساخته شده ← هندسه لبه تغییر یافته ← پرداخت سطح ضعیف ← رانش ابعادی
ممکن است ابزار همچنان از نظر فیزیکی دست نخورده به نظر برسد, اما هندسه برش آن قبلا تغییر کرده است.
به همین دلیل است که انتظار برای شکستگی ابزار یک استراتژی ضعیف برای عمر ابزار برای ماشینکاری دقیق آلومینیوم است..
در عوض، عمر ابزار باید از طریق ترکیبی از روندهای پرداخت سطحی نظارت شود, رانش ابعادی, تشکیل سوراخ, بار دوکی, و بازرسی مستقیم ابزار.
هنگامی که لبه ساخته شده قابل توجهی ایجاد شد, صرفاً ادامه استفاده از ابزار یا پانسمان ملایم لبه ممکن است هندسه اصلی برش را بازیابی نکند..
3. عیوب رایج در عملیات ماشینکاری
عیوب بسته به عملیات متفاوت به نظر می رسند. دانستن امضا به شما می گوید که دقیقا کجا به دنبال علت اصلی باشید.
عملیات آسیاب
| نقص | ظاهر | علت اصلی اولیه |
| سطح ناهموار / قسمت تعظیم | صافی خارج از مشخصات; منحنی قسمت به سمت بالا | تنش خالی باقیمانده; حذف سهام ناهموار; خنک کننده ناکافی; بستن ناهموار |
| علائم پچ پچ دیوار کناری | موج های موج مانند روی دیوارهای عمودی | آویزان بیش از حد ابزار; عدم تطابق خوراک/سرعت; صلبیت کم قطعه; سرعت دوک در فرکانس تشدید |
| خراش های سطحی / ظاهر مه آلود | خراش های خطی; سطح کدر ابری | لبه ساخته شده; روانکاری ناکافی مایع خنک کننده; گردش مجدد تراشه; لبه ابزار بریده شده |
| فرزهای لبه سنگین; زمان طولانی تخلیه | سوراخ های پیوسته ضخیم در امتداد لبه های قسمت | زاویه چنگک ابزار بسیار کوچک; سرعت برش خیلی کم; بدون جمع کردن ابزار در هنگام خروج; فرز صعودی بهینه نشده |
| ابعاد دسته ای ناسازگار | ابعاد از قسمت اول به آخر می روند | تغییر دمای برش; سایش پیشرونده BUE; انبساط حرارتی ثابت; قطعات گرم اندازه گیری شد |
حفاری & عملیات خسته کننده
| نقص | ظاهر | علت اصلی اولیه |
| سوراخ مخروطی (پهن تر در بالا) | ورودی بزرگ, خروجی کمتر از اندازه; دیوار سوراخ نمره گذاری شده | کانال های فلوت متصل; تراشه هایی که به دیوار می سایند; خنک کننده ناکافی, جوشکاری مواد برای حفاری زمین |
| خروج از سوراخ / فروپاشی لبه سوراخ | حفره غلت خورده در خروجی سوراخ; لایه لایه شدن روی استوک نازک | وضعیت لبه برش مته ضعیف; نرخ تغذیه بسیار بالا; بدون پشتیبانی از پشتیبان در زیر مواد نازک; جمع شدن آهسته |
| سوراخ عمیق رانده شده / پایان سطح ضعیف | سوراخ از مرکز سرگردان است; پرداخت داخلی خشن | تخلیه تراشه ضعیف; سفتی مته ناکافی; فشار ناکافی مایع خنک کننده از طریق ابزار |
ضربه زدن به عملیات
| نقص | ظاهر | علت اصلی اولیه |
| نخ های پاره شده / باقی مانده آلومینیوم پودری | زبر, پهلوهای نخ پاره شده; پودر آلومینیوم ریز | روی PART ضربه بزنید; حجم فلوت خیلی کم; روانکاری ضعیف مایع خنک کننده; دریل شیری کم حجم |
| توقیف شد / شیر شکسته | روی قفل ها در سوراخ ضربه بزنید; قیچی کردن | ضربه زدن مداوم بدون پاک کردن تراشه; سرعت اسپیندل خیلی بالا; فلوت های بسته بندی شده با چیپس |
عملیات چرخشی
| نقص | ظاهر | علت اصلی اولیه |
| پرداخت سطحی ضعیف / علائم ابزار مارپیچی | الگوی مارپیچی قابل مشاهده; مقادیر Ra بالا | بینی OX; شعاع بینی خیلی کوچک; نرخ تغذیه نادرست |
| خمش شفت باریک / خطای مخروطی | کمان شفت; مخروطی قطر در طول طول | رشد حرارتی; فشار بیش از حد دم; غلظت حرارت برش |
4. بهینه سازی کامل فرآیند: از قسمت خالی تا تمام شده
رفع مشکلات ماشینکاری آلومینیوم در مورد بالا بردن مایع خنک کننده یا کاهش سرعت تغذیه نیست.
این در مورد کنترل سطح سیستم از ورودی خالی تا بازرسی نهایی است. اینها 9 نقطه کنترلی هستند که ما روی هر خط تنظیم می کنیم.
قبل از درمان خالی: اعوجاج را در منبع متوقف کنید
اکثر مشکلات اعوجاج قبل از تماس اولین ابزار با قطعه شروع می شود.
- ابتدا استرس را کاهش دهید: تمام صفحات فرفورژه و قطعات فورج شده قبل از ماشینکاری استرس را کاهش می دهند. یا پیری طبیعی برای 72 ساعت, یا پخت در دمای پایین در دمای 120 تا 150 درجه سانتیگراد به مدت 2 تا 4 ساعت.
این تنش باقیمانده را آزاد می کند، بنابراین در اواسط ماشینکاری خارج نمی شود و قطعه را منحرف نمی کند. - کمک هزینه سهام یکنواخت: حداقل مقدار 0.8-1.5 میلی متر ماشینکاری در هر طرف باقی بگذارید. هرگز تمام موجودی را از یک طرف نگیرید - آزادسازی ناهموار استرس تاب خوردن را تضمین می کند.
- قطعات ریخته گری را از قبل بازرسی کنید: قبل از ماشینکاری، قطعات ریخته گری را از نظر تخلخل و شن و ماسه با NDT بررسی کنید.
هیچ چیز مانند ماشینکاری یک قطعه کامل، زمان را تلف نمی کند، فقط برای یافتن فضای خالی زیرسطحی در بازرسی نهایی..
انتخاب ابزار: اصلاح واقعی برای لبه ساخته شده
انتخاب ابزار است 80% از نبرد BUE.
- مواد ابزار:
-
- اتمام دقیق حجم بالا: PCD (الماس پلی کریستالی) ابزار.
آنها به سختی به آلومینیوم می چسبند, بهترین پرداخت سطح را ارائه می دهد, و 10 تا 20 برابر بیشتر از کاربید دوام می آورد. برای اجراهای با حجم بالا ارزش حق بیمه را دارد. - تولید دسته ای کوچک/متوسط: کاربید ریز دانه با پوشش های آلومینیومی بدون پوشش یا اختصاصی (تیک, DLC, کربن مانند الماس).
هرگز از پوشش های استاندارد TiN روی آلومینیوم استفاده نکنید - آلومینیوم تقریباً فوراً به شکلهای TiN و BUE میچسبد. - وظیفه سبک کم هزینه: ابزارهای فولادی پر سرعت, فقط برای برش های تکمیل سبک با سرعت کم.
- اتمام دقیق حجم بالا: PCD (الماس پلی کریستالی) ابزار.
- هندسه ابزار:
-
- زوایای چنگک باز 15-25 درجه باعث کاهش فشرده سازی برش و سرکوب تشکیل BUE می شود.
- جیب های تراشه های بزرگ و لبه های برش تیز، تخلیه صاف تراشه را تضمین می کنند.
- برای فرز, استفاده از زیر و بمی دندان نابرابر برای جلوگیری از پچ پچ طنین.
- از شعاع دماغه 0.2 تا 0.4 میلی متر برای تکمیل استفاده کنید. بینی بیش از حد بزرگ باعث ایجاد پچ پچ روی دیوارهای نازک می شود.
- قوانین استفاده: در اولین نشانه BUE یا کدر شدن، ابزار را تغییر دهید. هرگز یک ابزار کسل کننده را سنگ نزنید و از آن برای تکمیل استفاده کنید. برای به حداکثر رساندن سفتی و کاهش پچ پچ، آویزان ابزار را به حداقل برسانید.
پارامترهای برش: «سرعت بالا, قانون برش نور
ماشینکاری آلومینیوم بهترین کار را سریع و کم عمق انجام می دهد.
- آسیاب کردن:
-
- سرعت برش: 300-1500 متر در دقیقه برای کاربید; 2000– 5000 متر در دقیقه برای PCD.
- تغذیه به ازای هر دندان: 0.05-0.2 میلی متر. برش های نور, تغذیه آهسته هرگز سنگین.
- عمق برش: 0.5-2 میلی متر در هر پاس زبر; ≤0.3 میلی متر برای تکمیل. برش های سبک تر = حرارت کمتر = اعوجاج کمتر.
- حفاری: سرعت اسپیندل بالا, نرخ تغذیه پایین, و چرخه های جمع شدن دوره ای برای شکستن تراشه. برای سوراخ های عمیق, از چرخه های حفاری پک برای پاکسازی تراشه ها استفاده کنید.
- بهره برداری: سرعت اسپیندل پایین. برای تخلیه تراشه از شیرهای فلوت مارپیچی استفاده کنید. از شیرهای تهویه برای سوراخ ها استفاده کنید, شیرهای نوک مارپیچ برای سوراخ های کور. اندازه مته شیر را 0.05-0.1 میلی متر نسبت به استاندارد برای فاصله بهتر رزوه کنید.
خنک کننده & روانکاری: ساختن یا شکستن برای پایان سطح
خنک کننده بیشتر از خنک کاری انجام می دهد - رابط تراشه ابزار را برای جلوگیری از BUE روانکاری می کند.
- از خنک کننده های مخصوص ماشینکاری آلومینیوم با بسته های روانکاری فشار شدید استفاده کنید. روغن مستقیم > امولسیون برای روانکاری.
- هرگز از خنک کننده فقط آب استفاده نکنید. عدم روانکاری BUE شدید و سطح پاره شده را تضمین می کند.
- با حجم زیاد, تحویل سیل پرفشار درست در منطقه برش. برای سوراخ های عمیق, خنک کننده داخلی ابزار از طریق ابزار اجباری است.
- MQL (حداقل مقدار روغن کاری) با مه روغن برای ماشینکاری PCD با سرعت بالا بسیار خوب عمل می کند. کمترین اثری از خود به جا می گذارد و آنودایز کننده است.
کارگری: از خرد شدن و لرزش خودداری کنید
- نیروی گیره متوسط: آلومینیوم نرم است. فشار بیش از حد باعث ایجاد فرورفتگی و تغییر شکل دیواره های نازک می شود. برای قطعات ورق نازک از محل کار چاک خلاء استفاده کنید.
- پشتیبانی کامل: پشتیبان های پشتیبان را زیر دیوارهای نازک و برآمدگی ها اضافه کنید. هرگز بخشهای پشتیبانینشده را با ماشین آویزان نکنید - پچ پچ تضمین شده است.
- مواد فیکسچر: از فنولیک استفاده کنید, نایلون, یا فک های نرم آلومینیومی برای وسایل. فک های فولادی سخت قطعات آلومینیومی را علامت گذاری و خرد می کنند.
- وسایل پیش گرم برای تولید دسته ای: قبل از اجرای دستههای تلورانس محکم، اجازه دهید وسایل به دمای عملیاتی برسند. گسترش فیکسچر منبع پنهان رانش ابعادی است.
توالی فرآیند: گام به گام اعوجاج را به حداقل برسانید
نظم فرآیند بیش از آن چیزی است که اکثر مردم متوجه می شوند.
- دنباله رو دنبال کن: زبر کردن ← تسکین استرس (پختن یا خیس کردن) ← نیمه تمام ← تکمیل. هرگز خشن نباشید و در یک حرکت تمام کنید.
- برای قطعات جدار نازک, به جای یک برش در عمق کامل، چندین گذر نور را انجام دهید.
- ابتدا پروفیل ها و حفره های بیرونی را آسیاب کنید, دریل و آخرین ضربه بزنید. اگر زودتر انجام شود، نیروهای فرز می توانند موقعیت سوراخ ها را کشیده و منحرف کنند.
- قبل از اتمام کار، اجازه دهید قسمت تا دمای اتاق خنک شود. دستگاه را متوقف کنید, راه رفتن برای 20 دقایقی, سپس برگردید و برش نهایی را بگیرید. این تک مرحله بیشترین خطای ابعاد حرارتی را از بین می برد.
- انتقال شعاع را در گوشه های داخلی اضافه کنید. گوشه های تیز = فرزهای سنگین و غلظت استرس.
کنترل خلل زدایی
دبر زدایی می تواند بخورد 30% از مجموع هزینه قطعه اگر اجازه دهید.
- برای شکستن لبه ها در حین ماشینکاری از ابزارهایی با لبه های برش پخ استفاده کنید. حفره زدایی در حین فرآیند هر بار بر جداسازی دستی برتری دارد.
- برای فرز کانتور از مسیرهای ابزار قوس ورودی/قوسی استفاده کنید. هرگز متوقف نشوید و مستقیماً از یک لبه جمع نشوید - که باعث ایجاد گودی سنگین می شود.
- برای قطعاتی که به آنودایز می روند, شنزدایی هرگز سنگین - باعث رنگ و لکههای ناهموار سطحی میشود. برای کیفیت سطح یکنواخت، سوراخزدایی ارتعاشی یا مافوق صوت را ترجیح دهید.
ثبات ابعادی & کنترل محیط
- دمای کارگاه را روی 2±20 درجه سانتیگراد برای کار با تلورانس محکم نگه دارید.
- اجازه دهید قطعات 2 تا 4 ساعت پس از ماشین کاری قبل از بازرسی نهایی استراحت کنند. بگذارید کاملا خنک شوند و تثبیت شوند.
- میکرومترها و کولیس ها را برای خطای دما کالیبره کنید. یک ابزار اندازه گیری گرم خوانش های اشتباهی می دهد.
آماده سازی قبل از پایان برای آندایزینگ & روکش
- پس از ماشینکاری، تمام قطعات باقی مانده مایع خنک کننده را تمیز کنید. باقی مانده باعث ایجاد لکه و لکه پس از آنودایز می شود.
- خراش های عمیق ابزار را از بین ببرید, علائم گوژ, و قبل از اتمام حرف زدن. آندایز کردن آنها را پنهان نمی کند - آنها را بیشتر قابل مشاهده می کند.
- سوراخهای رزوهشده و سوراخهای دقیق را قبل از تمیز کردن و پوشش دهی بپوشانید و از آن محافظت کنید تا از خوردگی و آسیب به لبهها جلوگیری شود..
5. جدول مرجع عیب یابی سریع
| مشکل | محتمل ترین علت | اول رفع مشکل |
| لبه ساخته شده / پایان سطح ضعیف | پوشش غلط ابزار; روغن کاری ناکافی | به DLC یا کاربید بدون پوشش تغییر دهید; افزایش فشار مایع خنک کننده |
| قسمت بعد از ماشین کاری تاب می خورد | تنش خالی باقیمانده; حذف سهام ناهموار | پخت تنش زدایی قبل از ماشینکاری را اضافه کنید; یکسان کردن سهام در هر طرف |
| علائم پچ پچ دیوار کناری | رزونانس; آویزان بیش از حد ابزار | سرعت اسپیندل را تغییر دهید; کاهش چسبندگی ابزار |
| سوراخ حفر شده مخروطی | بسته بندی تراشه; خنک کننده ضعیف | از چرخه مته پک استفاده کنید; مایع خنک کننده ابزار را افزایش دهید |
نخ های ضربه خورده پاره شده |
تخلیه تراشه ضعیف; مته کم اندازه | از شیر فلوت مارپیچ استفاده کنید; اندازه مته شیر را افزایش دهید 0.05 میلی متر |
| رانش ابعادی دسته ای | انبساط حرارتی; BUE مترقی | اجازه دهید قطعات قبل از اندازه گیری خنک شوند; شاخص سایش ابزار |
| فرزهای لبه سنگین | زاویه چنگک کوچک; جمع کردن ابزار مستقیم | زاویه چنگک را افزایش دهید; از مسیرهای ابزار خروج قوس استفاده کنید |
| عیوب سطح آندایزینگ | خراش های قبل از ماشین کاری; باقی مانده مایع خنک کننده | بهبود پرداخت سطح; قبل از پوشش دادن کاملا تمیز کنید |
6. پایان
ماشینکاری آلومینیوم در مورد نیروی بی رحم یا سریعترین ماشین نیست. این در مورد کنترل اصطکاک در سطح سیستم است, گرم کردن, استرس, و رفتار تراشه.
مغازههایی که در آلومینیوم سرآمد هستند، ماشینهای شیکتری ندارند - آنها نظم فرآیندی بهتری دارند..
آنها استرس خالی را کنترل می کنند, آنها ابزار مناسب را انتخاب می کنند (و از پوشش های اشتباه خودداری کنید), آنها برش های سریع نور را اجرا می کنند, آنها منطقه برش را با روان کننده پر می کنند, و قبل از اندازه گیری اجازه می دهند قسمت ها خنک شوند.
بزرگترین اشتباه مهندسان جدید این است که با آلومینیوم مانند فولاد نرم رفتار می کنند. این یک ماده متفاوت با حالت های خرابی متفاوت است.
لبه ساخته شده, اعوجاج حرارتی, پچ پچ کردن, و تشکیل سوراخ ها مزاحمت های جزئی نیستند - آنها چالش های تعیین کننده این فرآیند هستند.
آنها را به طور سیستماتیک از قسمت خالی تا تمام شده خطاب کنید, و شما از مبارزه با ضایعات در هر دویدن به تلورانس های ضربه ای دسته به دسته خواهید رسید.
پس از 32 سال, من هنوز می بینم که مغازه های جدید این را به سختی یاد می گیرند. اما زمانی که سیستم را درست کردید, آلومینیوم یکی از پربازده ترین هاست, ثابت, و مواد دقیقی که می توانید ماشین کاری کنید.