

فولاد ضد زنگ برای مقاومت در برابر خوردگی انتخاب شده است. با این حال تحت شرایط خاصی, ممکن است به شکل مخفی و خطرناکی از حمله موضعی متحمل شود: خوردگی بین دانه ای (igc).
سطح ممکن است همچنان روشن و تمیز به نظر برسد. خود دانه ها ممکن است تا حد زیادی دست نخورده باشند. اما مرزهای دانه - مناطق باریک بین دانه ها - به طور انتخابی حل شده اند..
استحکام و شکل پذیری به شدت کاهش می یابد, و قطعه ممکن است به طور ناگهانی به شکلی شکننده از کار بیفتد.
من این را در لوله های جوش داده شده دیده ام که از بازرسی بصری عبور کرده و سپس در سرویس ترک خورده است. من آن را در مبدلهای حرارتی دیدهام که تا زمانی که آزمایش فشار، مسیر نشتی را در امتداد شبکه مرز دانهای باز کرد، خوب به نظر میرسند..
IGC یک مشکل مهندس مواد است زیرا یک مسئله زیبایی سطحی نیست - بلکه از بین رفتن یکپارچگی ساختاری در مقیاس میکروسکوپی است..
1. خوردگی بین دانه ای در فولاد ضد زنگ چیست؟?
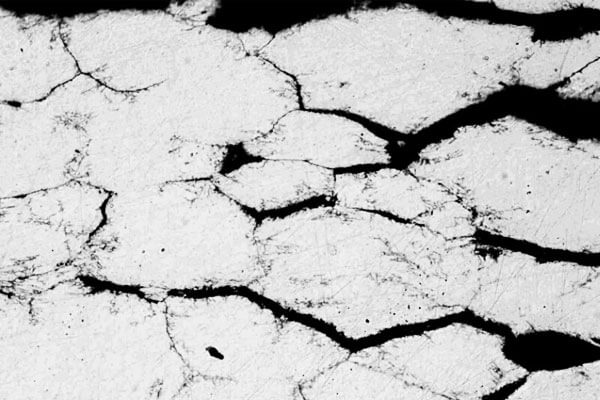
خوردگی بین دانه ای (igc) یک پدیده خوردگی موضعی است که در آن خوردگی ترجیحاً به مرزهای دانه یا مناطق باریک بلافاصله مجاور آنها حمله می کند., در حالی که فضای داخلی دانه ها نسبتاً بدون تأثیر باقی می ماند.
برای درک این پدیده, مهم است که بدانیم فولاد ضد زنگ از کریستال های میکروسکوپی متعددی به نام دانه تشکیل شده است.
هر دانه جهت کریستالوگرافی مخصوص به خود را دارد, و فصل مشترک بین دانه های مجاور به عنوان مرز دانه شناخته می شود.
در شرایط عادی, مرزهای دانه و فضای داخلی دانه ها به اندازه کافی مقاومت در برابر خوردگی مشابهی دارند تا به فولاد ضد زنگ اجازه دهد رفتار غیرفعال محافظ خود را حفظ کند..
هر چند, برخی عملیات حرارتی یا شرایط خدماتی می تواند باعث ایجاد تفاوت های شیمیایی یا ریزساختاری در امتداد این مرزها شود.
هنگامی که مرزهای دانه از نظر الکتروشیمیایی کمتر از ماتریس اطراف مقاومت می کنند, خوردگی ترجیحاً در امتداد این مناطق باریک پیشرفت می کند.
ویژگی های کلیدی خوردگی بین دانه ای
خوردگی بین دانه ای دارای چندین ویژگی است که آن را از سایر اشکال خوردگی فولاد ضد زنگ متمایز می کند:
- حمله انتخابی مرز دانه: خوردگی عمدتاً در امتداد مرزهای دانه پیشرفت می کند نه به طور یکنواخت در سراسر سطح فلز.
- آسیب سطحی قابل مشاهده محدود: خوردگی در مراحل اولیه ممکن است زنگ آشکاری ایجاد نکند, تغییر رنگ, یا زبری سطح.
- از دست دادن یکپارچگی مکانیکی: همانطور که مرزهای دانه بدتر می شود, دانه های مجاور استحکام پیوند خود را از دست می دهند, کاهش شکل پذیری, سختی, و ظرفیت تحمل بار.
- پتانسیل انتشار سریع: هنگامی که یک شبکه پیوسته از مرزهای دانه حساس ایجاد می شود, خوردگی می تواند به عمق مواد نفوذ کند.
- تشخیص زودهنگام مشکل: بازرسی بصری معمولی ممکن است آسیب را آشکار نکند, به خصوص در مراحل اولیه.
یکی از جنبه های نگران کننده IGC این است که یک جزء فولاد ضد زنگ ممکن است ظاهر خارجی ظاهرا قابل قبولی را حفظ کند در حالی که ساختار داخلی آن قبلاً آسیب زیادی دیده است..
به همین دلیل است که خوردگی بین دانه ای اغلب به عنوان مکانیزم شکست مواد پنهان در نظر گرفته می شود.
| نوع خوردگی | محل حمله | ظاهر معمولی | دشواری تشخیص |
| خوردگی عمومی | سطح یکنواخت | نازک شدن, زنگ زدن | آسان |
| گودال | چاله های سطحی موضعی | سوراخ های عمیق کوچک | معتاد |
| خوردگی بین دانه ای | مرزهای دانه | سطح ممکن است روشن به نظر برسد; ریزش غلات امکان پذیر است | سخت |
| ترک خوردگی استرس | ترک تحت تنش کششی | ترک های ریز | سخت |
2. مکانیسم اصلی: نظریه کاهش کروم
مقاومت در برابر خوردگی فولاد ضد زنگ در درجه اول به کروم بستگی دارد. هنگامی که در معرض محیط های حاوی اکسیژن قرار می گیرند, کروم با اکسیژن واکنش می دهد و یک ماده بسیار نازک ایجاد می کند, پایدار, و لایه غیرفعال غنی از کروم چسبنده روی سطح فلز.
برای فولاد ضد زنگ معمولی, مقدار کروم تقریباً 12 درصد وزنی یا بالاتر معمولاً برای ایجاد و حفظ رفتار ضد زنگ در شرایط مناسب مورد نیاز است.
خوردگی بین دانه ای زمانی رخ می دهد که غلظت کروم در نزدیکی مرز دانه ها کمتر از سطح مورد نیاز برای حفظ یک لایه غیرفعال پایدار باشد..
حساسیت: کاربیدهای کروم در مرزهای دانه رسوب می کنند
فولاد زنگ نزن آستنیتی معمولاً زمانی که تحت بازپخت مناسب محلول قرار گرفته است، مقاومت به خوردگی خوبی از خود نشان می دهد..
یک درمان معمولی محلول شامل حرارت دادن مواد به حدود 1050-1100 درجه سانتیگراد است, به دنبال خنک کننده سریع, معمولاً کوئنچ با آب یا روش خنک کننده واجد شرایط دیگر.
در طی این روند:
- کاربیدهای کروم در ماتریکس آستنیتی حل می شوند.
- کربن در محلول جامد فوق اشباع باقی می ماند.
- کروم به طور یکنواخت در سراسر مواد توزیع می شود.
- فولاد توانایی خود را برای تشکیل یک فیلم غیرفعال محافظ حفظ می کند.
هر چند, زمانی که مواد متعاقباً در معرض دماهای بین 450 تا 850 درجه سانتیگراد قرار می گیرند, پدیده ای به نام حساس شدن ممکن است رخ دهد.
این محدوده دمایی معمولاً به عنوان محدوده دمایی حساسیت نامیده می شود.
فرآیند متالورژی به شرح زیر توسعه می یابد:
پله 1: انتشار کربن به سمت مرزهای دانه
اتم های کربن دارای نفوذ نسبتا بالایی در فولاد زنگ نزن آستنیتی هستند.
زمانی که مواد وارد محدوده دمایی حساسیت شوند, اتم های کربن به سمت مرزهای دانه مهاجرت می کنند, جایی که بارش از نظر انرژی مطلوب است.
پله 2: بارش کاربید کروم
کربن با کروم واکنش داده و کاربیدهای غنی از کروم را تشکیل می دهد, معمولاً Cr23C6.
این کاربیدها ترجیحاً در امتداد مرزهای دانه رسوب می کنند زیرا مکان های هسته زایی مطلوبی را فراهم می کنند..
پله 3: مصرف محلی کروم
تشکیل کاربیدهای کروم، کروم را از ماتریکس فلزی اطراف مصرف می کند.
از آنجایی که کروم بسیار کندتر از کربن در فولاد جامد پخش می شود, غلظت کروم در نزدیکی مرز دانه ها نمی تواند به سرعت به اندازه کافی برای جبران بارش کاربید دوباره پر شود..
در نتیجه, مناطق باریک خالی از کروم در مجاورت مرزهای دانه ایجاد می شوند.
تشکیل مناطق خالی از کروم
منطقه خالی از کروم، ویژگی ریزساختاری مهمی است که مسئول خوردگی بین دانهای مربوط به حساسیت معمولی است..
همانطور که کاربیدهای کروم در امتداد مرزهای دانه رسوب می کنند, ماتریس مجاور کروم را از دست می دهد.
زمانی که غلظت کروم در ناحیه تخلیه شده تقریباً کمتر شود 12 وزنی ٪, توانایی آن برای حفظ یک فیلم غیرفعال پایدار به طور قابل توجهی مختل می شود.
فضای داخلی غلات, که کروم کافی را حفظ می کنند, همچنان مقاومت به خوردگی نسبتا خوبی از خود نشان می دهند.
این باعث ایجاد یک ریزساختار ناهمگن متشکل از:
- فضای داخلی دانه غنی از کروم با انفعال نسبتاً قوی.
- کاربید کروم در امتداد مرزهای دانه رسوب می کند.
- مناطق باریک فاقد کروم در مجاورت رسوبات.
تفاوت در مقاومت به خوردگی بین این مناطق شرایط را برای حمله انتخابی مرز دانه ایجاد می کند.
شایان ذکر است که 12 wt.% یک مرجع متالورژیکی عملی است نه یک آستانه مطلق که برای هر محیطی قابل اعمال است.
غیرفعال شدن واقعی به ترکیب کامل آلیاژ بستگی دارد, شیمی محلول, درجه حرارت, و شرایط الکتروشیمیایی.
مکانیزم الکتروشیمیایی: تشکیل یک سلول میکرو گالوانیکی
در یک محیط خورنده, منطقه خالی از کروم و ماتریس دانه پتانسیل های الکتروشیمیایی متفاوتی دارند:
- منطقه خالی از کروم: آندی, پتانسیل پایین, آسان برای حل شدن.
- ماتریس دانه: کاتدی, غنی از کروم, منفعل باقی می ماند.
عامل بحرانی است نسبت مساحت. منطقه تخلیه شده بسیار کوچک است; ماتریس دانه بسیار بزرگ است. این باعث ایجاد یک کاتد بزرگ – آند کوچک وضعیت.
چگالی جریان آندی در ناحیه تخلیه شده بسیار زیاد می شود, و خوردگی به سرعت در امتداد مرزهای دانه نفوذ می کند.
هنگامی که شبکه مرزی مورد حمله قرار می گیرد, آسیب را نمی توان با فیلم غیرفعال ترمیم کرد. فیلم اکسید نمی تواند مرز دانه های حل شده را پل کند.
3. سایر مکانیسم های خوردگی بین دانه ای
اگرچه نظریه تخلیه کروم اکثر موارد خوردگی بین دانه ای در فولاد زنگ نزن آستنیتی را توضیح می دهد., برای هر موقعیتی حساب نمی کند.
تحت ترکیب مواد خاص و شرایط خدمات, دو مکانیسم اضافی ممکن است به حمله مرز دانه کمک کنند.
نظریه فاز آندی
برخی از ترکیبات بین فلزی, به خصوص سیگما (بوها) و چی (x) مراحل, ممکن است در طول قرار گرفتن در معرض حرارت در امتداد مرزهای دانه رسوب کند.
این فازها می توانند رفتار الکتروشیمیایی متفاوتی نسبت به ماتریس فلزی اطراف نشان دهند و ممکن است به عنوان مکان های آندی ترجیحی عمل کنند., منجر به انحلال موضعی می شود.
برخلاف کاهش معمولی کروم, این مکانیسم لزوماً نیازی به تشکیل منطقه خالی از کروم ندارد.
در عوض, خود فازهای بین فلزی ممکن است تحت حمله الکتروشیمیایی ترجیحی قرار گیرند.
این مکانیسم بیشتر با:
- دارای کروم بالا, فولادهای زنگ نزن فریتی با مولیبدن بالا.
- فولادهای زنگ نزن آستنیتی در معرض خدمات طولانی مدت در دمای بالا.
تئوری تفکیک مرز دانه
جداسازی مرز دانه زمانی رخ می دهد که ناخالصی های ردیابی شود, مانند گوگرد (حرف), فسفر (پ), و سیلیکون (وت), انباشته شدن در مرزهای دانه در طول پردازش حرارتی یا قرار گرفتن در معرض طولانی مدت در دمای بالا.
غنی سازی این عناصر می تواند ترکیب شیمیایی محلی و خواص الکتروشیمیایی مرزهای دانه را تغییر دهد, کاهش توانایی غیرفعال سازی آنها و افزایش حساسیت آنها به خوردگی انتخابی.
این مکانیسم به توضیح اینکه چرا برخی از فولادهای زنگ نزن کم کربن و فوق کم کربن هنوز می توانند تحت شرایط خاص خوردگی بین دانه ای را تجربه کنند کمک می کند..
از این رو, کاهش محتوای کربن به تنهایی تمام خطرات خوردگی بین دانه ای را از بین نمی برد. هنگام ارزیابی مقاومت به خوردگی فولاد ضد زنگ، کنترل ناخالصی و شیمی مرز دانه نیز باید در نظر گرفته شود..
4. علل رایج خوردگی بین دانه ای در کاربردهای صنعتی
در خدمات تولیدی و صنعتی واقعی, خوردگی بین دانه ای به ندرت از یک عامل منفرد ناشی می شود.
ترکیب مواد, تاریخچه حرارتی, فرآیندهای ساختگی, و محیط های عملیاتی می توانند برای افزایش حساسیت در تعامل باشند.
سناریوهای زیر از مهمترین دلایلی هستند که باید در نظر گرفته شوند.
منطقه متاثر از حرارت جوشکاری (خندق)
جوشکاری یکی از رایج ترین منابع ایجاد حساسیت در فولاد زنگ نزن آستنیتی است.
در حین جوشکاری, فلز پایه مجاور جوش یک چرخه حرارتی را تجربه می کند. بسته به فاصله از خط همجوشی, مناطق مختلف به اوج دما و سرعت خنک شدن متفاوت می رسند.
برخی از بخشهای منطقه متاثر از گرما ممکن است وارد محدوده حساسیت 450 تا 850 درجه سانتیگراد شوند..
اگر مواد به اندازه کافی در این محدوده باقی بماند, کاربیدهای کروم می توانند در امتداد مرزهای دانه رسوب کنند.
این می تواند یک ناحیه باریک با کاهش مقاومت در برابر خوردگی در هر دو طرف جوش ایجاد کند.
در فولادهای ضد زنگ تثبیت شده خاص, یک پدیده موضعی تر به نام حمله با خط چاقو ممکن است در نزدیکی مرز فیوژن رخ دهد.
این به ویژه با نمرات تثبیت شده مانند 321 وت 347 تحت تاریخچه های حرارتی خاص.
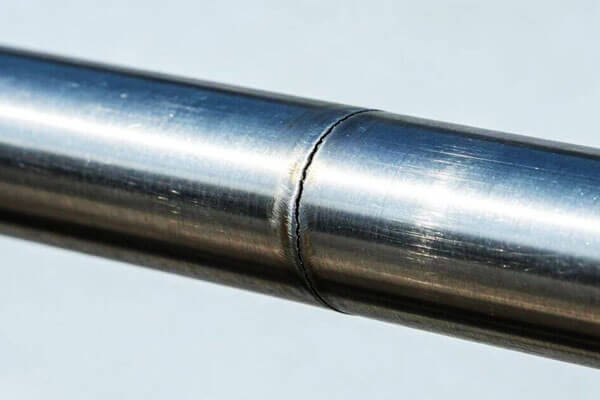
ریسک تحت تأثیر قرار می گیرد:
- محتوای کربن ماده پایه.
- حرارت ورودی جوشکاری.
- دمای بین گذر.
- میزان سرمایش.
- تعداد پاس های جوشکاری.
- ترکیب فلز پرکننده.
- قرار گرفتن در معرض حرارت بعدی.
پیشگیری:
- برای قطعات جوش داده شده حساس به خوردگی از گریدهای کم کربن مانند 304L یا 316L استفاده کنید..
- برای جلوگیری از قرار گرفتن در معرض حرارتی غیر ضروری، ورودی گرمای جوشکاری را بهینه کنید.
- از روش های مناسب جوشکاری چند پاسی استفاده کنید.
- کنترل دمای بین گذر.
- مواد مصرفی جوش سازگار را انتخاب کنید.
- زمانی که هندسه اجزا و الزامات سرویس آن را توجیه می کند، آنیل کردن محلول پس از جوش را در نظر بگیرید.
مهمتر, صرفاً کاهش حرارت ورودی جوشکاری، حذف حساسیت را تضمین نمی کند. سیکل کامل حرارتی, از جمله گرم کردن مجدد توسط پاس های بعدی, باید ارزیابی شود.
عملیات حرارتی نامناسب
بازپخت محلول به طور گسترده ای برای بازگرداندن مقاومت به خوردگی استفاده می شود فولاد ضد زنگ آستنیتی.
هر چند, یک فرآیند عملیات حرارتی کنترل شده نادرست می تواند نتیجه معکوس ایجاد کند.
به عنوان مثال, اگر فولاد ضد زنگ آستنیتی تا حدود 1050 تا 1100 درجه سانتیگراد گرم شود اما خیلی آهسته سرد شود, ممکن است زمان کافی را در محدوده دمایی حساس شدن صرف کند تا بارش کاربید کروم رخ دهد.
به همین ترتیب, نگه داشتن مواد بین 450 تا 850 درجه سانتیگراد برای مدت طولانی می تواند باعث ایجاد حساسیت شود.
مشکلات رایج عملیات حرارتی عبارتند از::
- دمای بازپخت محلول ناکافی.
- زمان نگهداری ناکافی.
- خنک کننده آهسته یا کنترل نشده.
- توزیع ناهموار دمای کوره.
- ترتیبات بارگیری نادرست.
- سیکل های حرارتی مکرر ناموفق.
پیشگیری:
از روش بازپخت محلول واجد شرایط بر اساس درجه آلیاژ استفاده کنید, ضخامت بخش, و هندسه اجزاء.
از گرمایش کافی اطمینان حاصل کنید, یکنواختی دما, و خنک شدن به اندازه کافی سریع در محدوده حساسیت.
قرار گرفتن طولانی مدت در معرض دماهای بالا
قطعات فولادی ضد زنگ مورد استفاده در مبدل های حرارتی, دیگ بخار, کوره ها, راکتورهای شیمیایی, و تجهیزات تولید برق ممکن است در معرض حرارت طولانی مدت قرار بگیرند.
حتی زمانی که دمای عملیاتی زیر محدوده اوج حساسیت است, قرار گرفتن در معرض طولانی مدت همچنان می تواند واکنش های بارش را افزایش دهد, بسته به ترکیب آلیاژ و تاریخچه حرارتی.
به عنوان مثال, عملکرد طولانی مدت در حدود 400-600 درجه سانتیگراد می تواند به تغییرات ریزساختاری تدریجی کمک کند.
پاسخ دقیق به دما بستگی دارد, مدت زمان قرار گرفتن در معرض, میزان کربن, عناصر آلیاژ, و سابقه پردازش قبلی.
این امر به ویژه برای قطعاتی که تحت دوره های مکرر گرمایش و سرمایش قرار می گیرند بسیار مهم است.
پیشگیری:
- نمرات فولاد ضد زنگ با پایداری حرارتی مناسب را انتخاب کنید.
- تاریخچه دمای کامل سرویس را ارزیابی کنید.
- از قرار گرفتن در معرض حرارتی غیر ضروری در طول ساخت و بهره برداری خودداری کنید.
- در صورت لزوم، نمرات تثبیت شده یا کم کربن را در نظر بگیرید.
- انجام بازرسی دوره ای و ارزیابی متالورژیکی برای اجزای حیاتی.
محیط های خدماتی خورنده
حساس شدن فولاد ضد زنگ را در برابر حملات بین دانه ای آسیب پذیرتر می کند, اما محیط اطراف تعیین می کند که آیا خوردگی قابل توجهی ایجاد می شود یا خیر.
برخی از محیط های شیمیایی می توانند انحلال مناطق خالی از کروم را تسریع کنند.
نمونه ها شامل:
- محلول های اسید سولفوریک قوی.
- محیط های اسید نیتریک تحت شرایط خاص.
- جریان های فرآیندی حاوی کلرید.
- محلول های شیمیایی اسیدی.
- محیط های آبی با دمای بالا.
هر چند, اثر هر محیط به شدت به غلظت بستگی دارد, درجه حرارت, هوادهی, و پتانسیل الکتروشیمیایی.
یون های کلرید, به عنوان مثال, به ویژه با خوردگی حفره ای و شکافی همراه هستند. وجود آنها به طور خودکار نشان دهنده خوردگی بین دانه ای نیست.
در عمل, حساسیت و سایر مکانیسم های خوردگی موضعی ممکن است به طور همزمان رخ دهند, تجزیه و تحلیل شکست را پیچیده تر می کند.
پیشگیری:
قبل از انتخاب درجه فولاد ضد زنگ، ترکیب شیمیایی واقعی و شرایط عملیاتی محیط سرویس را ارزیابی کنید.
برای برنامه های مهم, صلاحیت مواد باید شامل تست خوردگی نماینده محیط خدمات مورد نظر باشد.
5. نحوه رفع و جلوگیری از خوردگی بین دانه ای
اصطلاح "اصلاح" نیاز به توضیح دارد. یک بار خوردگی بین دانه ای (igc) باعث انحلال قابل توجه مرز دانه شده است, آسیب قابل برگشت نیست.
بنابراین کنترل موثر بر جلوگیری از ایجاد حساسیت و بازگرداندن شرایط متالورژیکی مواد قبل از وقوع خوردگی متمرکز است..
از فولادهای ضد زنگ کم کربن استفاده کنید
گریدهای کم کربن مانند 304L و 316L را انتخاب کنید, با محتوای کربن از 0.03 wt.% یا کمتر.
محتوای کربن کمتر باعث کاهش بارش کاربید کروم در مرزهای دانه می شود, به حداقل رساندن خطر کاهش کروم.
این گریدها به طور گسترده برای قطعات جوش داده شده و کاربردهایی که شامل دماهای بالا هستند استفاده می شود.
از نمرات فولاد ضد زنگ تثبیت شده استفاده کنید
تیتانیوم (از) و نیوبیوم (NB) ترجیحاً با کربن ترکیب شود تا کاربیدهای پایدار تشکیل شود, کاهش تشکیل کاربیدهای کروم و کمک به حفظ کروم در ماتریکس اطراف.
نمرات تثبیت شده رایج عبارتند از:
- 321: فولاد ضد زنگ تثبیت شده با تیتانیوم.
- 347: فولاد ضد زنگ تثبیت شده با نیوبیم.
این گریدها برای کاربردهای با دمای بالا و قطعات جوش داده شده که در آن بازپخت محلول پس از جوش غیرعملی است مناسب هستند..
محلول آنیلینگ را اعمال کنید
بازپخت محلول معمولاً شامل حرارت دادن فولاد ضد زنگ تا حدود 1050 تا 1100 درجه سانتیگراد است., به دنبال خنک کننده سریع.
این تیمار کاربیدهای کروم را حل کرده و کروم را به محلول جامد برمی گرداند, کمک به بازیابی مقاومت در برابر خوردگی.
اگر خوردگی قابل توجهی در مرز دانه رخ نداده باشد، می تواند حساسیت را معکوس کند. هر چند, نمی تواند آسیب خوردگی موجود را ترمیم کند و ممکن است برای سازه های بزرگ جوش داده شده غیر عملی باشد.
بهینه سازی روش های جوشکاری
پارامترهای جوشکاری باید برای به حداقل رساندن قرار گرفتن در معرض محدوده حساسیت 450-850 درجه سانتیگراد کنترل شوند.. شیوه های توصیه شده شامل:
- کنترل شده استفاده کنید, حرارت ورودی نسبتا کم.
- جوشکاری چند پاسی را با کنترل دمای بین پاسی مناسب اعمال کنید.
- فلزات پایه کم کربن یا تثبیت شده و فلزات پرکننده سازگار را انتخاب کنید.
- از گرم کردن بیش از حد و خنک شدن غیر ضروری آهسته خودداری کنید.
- آنیل محلول پس از جوش را در جایی که عملی است اعمال کنید.
طراحی کنترل و شرایط خدمات
برای فولادهای ضد زنگ حساس به حساسیت, تا حد امکان از قرار گرفتن طولانی مدت در معرض دماهای 400 تا 600 درجه سانتیگراد خودداری کنید.
گریدهای کم کربن یا تثبیت شده را با توجه به دمای عملیاتی و محیط خورنده انتخاب کنید.
شرایط خدمات نیز باید در نظر گرفته شود. کلرید, اسید سولفوریک, و اسید نیتریک می تواند در شرایط خاص به خوردگی کمک کند.
زهکشی مناسب و اجتناب از مناطق راکد به کاهش تجمع و غلظت محیط های خورنده کمک می کند..
بازرسی و تست خوردگی بین دانه ای
برای اجزای حیاتی, بررسی مقاومت در برابر IGC از طریق آزمایش مناسب و بررسی متالورژیکی. روشهای متداول شامل:
- ASTM A262: روش های استاندارد برای ارزیابی حساسیت به حمله بین دانه ای در فولادهای زنگ نزن آستنیتی.
- تست اشتراوس و تست هوی: تست های خوردگی خاص برای ارزیابی مقاومت خوردگی بین دانه ای استفاده می شود.
- DL-EPR: تست فعال سازی مجدد پتانسیوکینتیک الکتروشیمیایی دو حلقه برای ارزیابی حساسیت.
- معاینه فلزی: برای شناسایی بارش کاربید مرز دانه و تغییرات ریزساختاری مرتبط استفاده می شود.
یک نکته مهم این است که انفعال به تنهایی نمی تواند حساسیت را از بین ببرد. این می تواند فیلم غیرفعال را روی سطحی که به درستی آماده شده است بازیابی کند, اما نمی تواند کروم را در مناطق خالی از مرز دانه پر کند.
6. نحوه انتخاب گرید مناسب فولاد ضد زنگ برای به حداقل رساندن خوردگی بین دانه ای
انتخاب گرید مناسب فولاد ضد زنگ نیاز به ارزیابی ترکیب شیمیایی مواد دارد, مسیر تولید, فرآیند ساخت, و محیط خدمات.
توصیه های زیر یک نقطه شروع عملی برای کاربردهای صنعتی رایج است.
| الزام درخواست | گزینه های مواد توصیه شده | ملاحظات انتخاب |
| تجهیزات جوشکاری همه منظوره | 304سعادت, CF3 | کاهش محتوای کربن به حداقل رساندن حساسیت کمک می کند |
| تجهیزات پردازش شیمیایی | 316سعادت, cf3m | کربن و مولیبدن کم باعث بهبود مقاومت در برابر خوردگی در بسیاری از محیط ها می شود |
| اجزای جوشکاری شده در دمای بالا | 321, 347 | عناصر تثبیت کننده به کنترل بارش کاربید کروم کمک می کنند |
| بدنه شیر ریختگی مقاوم در برابر خوردگی | cf3m, cf8m | انتخاب بستگی به حد کربن و محیط فرآیند واقعی دارد |
| تجهیزات دوبلکس مقاوم در برابر خوردگی | 2205, 2507 | تعادل فاز را کنترل کنید و از بارش های مضر بین فلزی جلوگیری کنید |
| محیط های شیمیایی شدید | 904سعادت, 254 SMO یا سایر گریدهای با آلیاژ بالا | نیاز به ارزیابی محیط شیمیایی و دمای واقعی دارد |
چندین ملاحظات مهم باید انتخاب نهایی را راهنمایی کند:
- دمای عملیاتی: هم دمای عملیاتی عادی و هم قرار گرفتن در معرض حرارتی گذرا را ارزیابی کنید.
- الزامات جوشکاری: در نظر بگیرید که آیا قطعه تحت جوشکاری یا تعمیر گسترده قرار خواهد گرفت.
- محیط خوردگی: غلظت کلرید را شناسایی کنید, اسیدیته, درجه حرارت, و شرایط اکسیداسیون.
- هندسه اجزاء: ضخامت بخش و قابلیت دسترسی به عملیات حرارتی را در نظر بگیرید.
- الزامات بازرسی: مشخص کنید که آیا آزمایش متالوگرافی یا تست خوردگی استاندارد مورد نیاز است یا خیر.
- عمر سرویس: اثرات طولانی مدت پیری حرارتی و قرار گرفتن در معرض خوردگی را ارزیابی کنید.
برای قطعات حاوی فشار و ایمنی حیاتی, انتخاب مواد باید بر اساس کدهای طراحی قابل اجرا باشد, مشخصات مواد, و ارزیابی خوردگی خاص خدمات.
7. پایان
خوردگی بین دانه ای یک مکانیسم شکست متالورژیکی است که می تواند به طور جدی قابلیت اطمینان اجزای فولاد ضد زنگ را به خطر بیندازد..
در فولادهای زنگ نزن آستنیتی معمولی, شایع ترین علت حساسیت است: قرار گرفتن در معرض حرارت باعث می شود که کاربیدهای کروم در امتداد مرزهای دانه رسوب کنند, مصرف کروم از مناطق مجاور و ایجاد مناطق خالی از کروم.
هنگامی که این مناطق توانایی خود را برای حفظ یک فیلم غیرفعال پایدار از دست می دهند, خوردگی ترجیحاً در امتداد مرزهای دانه پیشرفت می کند.
هر چند, کاهش کروم تنها مکانیسم ممکن نیست. بارش فاز بین فلزی, جداسازی مرز دانه, و اثرات محیط های خدماتی خاص نیز باید در هنگام ارزیابی خرابی های خوردگی در نظر گرفته شود.
برای تولید کنندگان ریخته گری سرمایه گذاری فولاد ضد زنگ, مقاومت در برابر خوردگی باید از ابتدای تولید مهندسی شود.
ترکیب شیمیایی, ذوب شدن, تثبیت, عملیات حرارتی, و جوشکاری تعمیری همگی به شرایط متالورژی نهایی کمک می کنند.
و لانگه, رویکرد ما به ریخته گری سرمایه گذاری فولاد ضد زنگ بر انتخاب مواد تاکید دارد, فرآیندهای ریخته گری کنترل شده, عملیات حرارتی مناسب, و بازرسی برای حمایت از تولید قطعات قابل اعتماد برای محیط های صنعتی نیازمند.
آیا تولید بدنه شیر سفارشی فولاد ضد زنگ, اجزای پمپ, سرپرست, یا سایر ریخته گری های دقیق, درک و کنترل خوردگی بین دانه ای برای دستیابی به عملکرد بلند مدت مواد و قابلیت اطمینان محصول ضروری است..
متداول
پوسیدگی جوش چیست?
پوسیدگی جوش خوردگی بین دانه ای در ناحیه متاثر از حرارت جوش است, ناشی از حساسیت در طول چرخه های حرارتی جوشکاری است.
آیا فولاد ضد زنگ 304L و 316L از IGC جلوگیری می کند?
آنها به طور قابل توجهی خطر را کاهش می دهند زیرا کربن در آن نگه داشته می شود 0.03% یا زیر, اما تحت هر شرایطی کاملا مصون نیستند.
چه هستند 321 وت 347 فولاد ضد زنگ مورد استفاده برای?
آنها درجات تثبیت شده هستند. تیتانیوم در 321 و نیوبیم در 347 ترجیحا با کربن ترکیب شود, کاهش تخلیه کروم.
می تواند محلول آنیلینگ حساسیت را برطرف کند?
اگر آسیب خوردگی خیلی پیشرفته نباشد، می تواند شرایط متالورژیکی را بازیابی کند. نمی تواند مرزهای دانه ای را که قبلاً از بین رفته اند ترمیم کند.
آیا غیرفعال کردن خوردگی بین دانه ای را رفع می کند؟?
هیچ. غیرفعال کردن لایه غیرفعال سطح را بازیابی می کند اما نمی تواند کروم را به منطقه مرزی دانه خالی بازگرداند..

