1. مقدمه
نازل های صنعتی بسیار فراتر از خروجی های ساده برای سیالات هستند. در پتروشیمی ها, سیستم های فضا, خطوط فرآوری مواد غذایی, تجهیزات دریایی, مجموعه های هیدرولیک,
و دستگاه های سمپاشی دقیق, نازل ها نقش تعیین کننده ای در اتمیزه شدن دارند, تشکیل جت, تنظیم جریان, کنترل فشار, و تحویل متوسط.
عملکرد آنها مستقیماً تحت تأثیر دقت هندسی است, کیفیت کانال داخلی, مقاومت در برابر خوردگی, صداقت مکانیکی, و قوام ساخت.
به دلیل این الزامات, ساخت نازل یک مشکل تصمیم گیری مهندسی کلاسیک است: باید قطعه توسط ریخته گری یا توسط ماشینکاری CNC?
2. چه چیزی ساخت نازل را از نظر فنی خواستار می کند?
بوها نازل یک جزء شکل دهنده جریان است, به این معنی که شکل داخلی و خارجی آن تأثیر عملکردی مستقیم دارد.
بر خلاف بسیاری از قطعات ساختاری, یک نازل را نمی توان تنها بر اساس قدرت یا ظاهر آن قضاوت کرد. هندسه آن باید از رفتار سیال پایدار پشتیبانی کند.
الزامات مهندسی کلیدی برای نازل ها
- کانال های جریان داخلی دقیق
- سطوح جریان صاف و یکنواخت
- اندازه دهانه دقیق
- صورت های آب بندی پایدار
- مقاومت در برابر خوردگی و سایش خوب
- مقاومت در برابر لرزش, شوک فشار, و کاویتاسیون
- عملکرد قابل تکرار در سرتاسر دسته های تولیدی
این خواسته ها یک پنجره تولید باریک ایجاد می کند. زبری بیش از حد سطح می تواند جریان را مختل کند. انحراف ابعادی می تواند الگوی اسپری یا ضریب تخلیه را تغییر دهد.
عیوب داخلی ممکن است باعث نشتی شود, گرفتگی, یا شکست محلی. به همین دلیل, فرآیند تولید از عملکرد نازل جدا نیست.
3. مبانی پردازش
نازل ریخته گری دقیق
ریخته گری, اغلب به عنوان گفته می شود سرمایه گذاری سرمایه گذاری یا ریخته گری موم گمشده, یک فرآیند نزدیک به شبکه است که به ویژه برای قطعات با هندسه پیچیده مناسب است.
مسیر معمولی شامل ایجاد الگوی مومی است, ساختمان پوسته سرافیکی, موهای زائد, شلیک, ریزش فلزی, خنک کننده, حذف پوسته, و اتمام.
برای تولید نازل, این فرآیند به فولاد ضد زنگ مذاب اجازه می دهد, برنج, یا آلیاژ با دمای بالا در قالب سرامیکی سفارشی ریخته شود.
نتیجه یک نازل تقریباً تمام شده با خطوط یکپارچه است, کانال های خمیده, و ویژگیهای پیچیدهای که ماشینکاری از انبار جامد دشوار یا پرهزینه است.
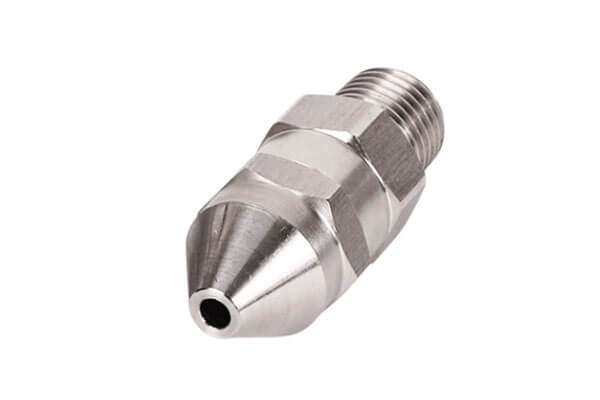
خصوصیات اصلی
- آزادی هندسی قوی
- مناسب بودن برای سازه های یکپارچه
- کاهش نیاز به ماشینکاری تمام بدن
- کارآمد برای حجم تولید متوسط و بالا
- مناسب برای مجتمع, قطعات آلیاژی مقاوم در برابر خوردگی
نازل ماشین کاری شده CNC
ماشینکاری CNC یک فرآیند کاهشی است که از مسیرهای ابزار برنامه ریزی شده برای حذف مواد از بیلت ها استفاده می کند, میله, قذ, یا سهام نورد.
معمولاً شامل چرخش است, آسیاب کردن, حفاری, نخ دار, ماشینکاری سوراخ عمیق, و پایان دقیق.
برای تولید نازل, ماشینکاری CNC به ویژه زمانی قوی است که هندسه منظم باشد, تحمل ها تنگ است, و مسیرهای جریان برای ابزار قابل دسترسی هستند.
این به طور گسترده ای برای نازل های با دقت بالا با سوراخ های مستقیم استفاده می شود, ویژگی های متحدالمرکز, سطوح آب بندی قابل اعتماد, و الزامات ابعادی دقیق.
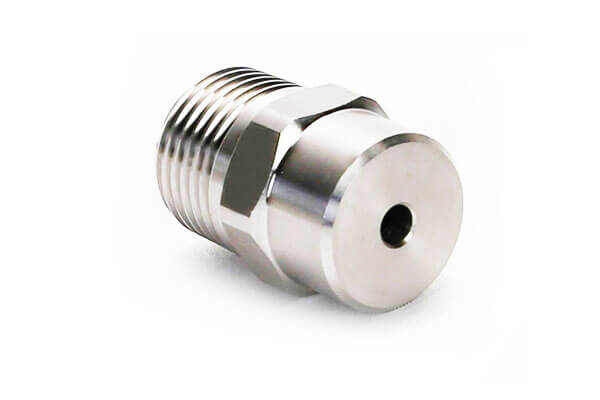
خصوصیات اصلی
- دقت ابعادی عالی
- کنترل برتر بر روی سطوح بحرانی
- نمونه سازی سریع و تغییرات طراحی
- بدون سرمایه گذاری در قالب
- انعطاف پذیری بالا برای دسته های کوچک و کارهای سفارشی
4. مقایسه مهندسی کنار هم
سازگاری سازه و پیچیدگی طراحی
| جنبه | نازل ریخته گری دقیق | نازل ماشین کاری شده CNC |
| آزادی هندسه | خیلی بلند | متوسط تا زیاد, اما وابسته به ابزار دسترسی است |
| دونده های منحنی / کانال های مارپیچی | عالی | سخت و پرهزینه |
| معابر داخلی چند شاخه | عالی | معمولا ناکارآمد است |
| سازه های یکپارچه با دیوار نازک | خوب | ممکن, اما اغلب گران تر |
| گوشه های داخلی تیز | محدود با قابلیت بازیگری | ماشینکاری در مناطق در دسترس آسان تر است |
| تشکیل یک تکه | مزیت قوی | معمولاً به هندسه ساده تری نیاز دارد |
زمانی که نازل دارای دونده های منحنی باشد، ریخته گری دقیق انتخاب قوی تری است, حفره های نامتقارن, معابر چند شاخه ای, یا یک بدن یکپارچه پیچیده.
این می تواند اجزایی شبیه به شبکه تولید کند که مراحل مونتاژ را کاهش می دهد و درزهای جوش داده شده را از بین می برد, که به ویژه برای سیستم های سیال حساس به نشتی ارزشمند است.
ماشینکاری CNC برای معمولی مناسب تر است, متقارن, و اشکال در دسترس ابزار. در سوراخ های مستقیم برتری دارد, سوراخ های متحدالمرکز, نخ, صفحه های آب بندی مسطح, و هندسه های مخروطی استاندارد.
اما زمانی که طراحی در داخل بسیار پیچیده می شود, زمان و هزینه ماشینکاری به شدت افزایش می یابد.
دقت بعدی و کیفیت سطح
| پارامتر عملکرد | نازل ریخته گری دقیق | نازل ماشین کاری شده CNC |
| تحمل ابعاد عمومی | CT4 - CT6, تقریباً 0.05 ± تا 0.15 ± میلی متر | 0.005 ± تا 0.02 ± میلی متر |
| حداقل دیافراگم عملی | در مورد 0.5 میلی متر | در مورد 0.1 میلی متر |
| زبری سطح فرم خام | Ra 1.6-6.3 میکرومتر | Ra 0.2-1.6 میکرومتر |
| آب بندی صافی صورت | معمولاً نیاز به تکمیل ثانویه دارد | می توان مستقیما با دقت بالا شکل داد |
| صافی کانال داخلی | خوب, اما با بافت ریخته گری | عالی |
ماشینکاری CNC هنگامی که نازل به کنترل تحمل بسیار محکم نیاز دارد به وضوح برتر است, به خصوص در منطقه روزنه, صورت آب بندی, و ویژگی های متحدالمرکز.
سطوح صاف تر و کنترل بهتری بر ابعاد بحرانی ایجاد می کند.
ریخته گری دقیق می تواند به دقت قابل استفاده برای بسیاری از نازل های صنعتی دست یابد, اما سطح ریخته گری معمولاً بافت انجماد را حفظ می کند.
این لزوماً در کاربردهای معمولی اسپری یا جت مشکلی نیست, اما کاربردی ترین سطوح معمولاً نیاز به ماشین کاری یا پرداخت محلی دارند.
استفاده از مواد و ریزساختار
| جنبه | نازل ریخته گری دقیق | نازل ماشین کاری شده CNC |
| فرم شروع مواد | فلز مذاب | سهام جامد, جعل, یا نوار |
| استفاده مادی | حدود 85٪ - 92٪ | حدود 30٪ - 55٪ |
| تولید قراضه | کم تا متوسط | حجم بالای تراشه |
| ساختار | ساختار دندریتی ریخته گری | ساختار دانه های فرفورژه |
| جهت گیری جریان فلز | مانند سهام فرفورژه پیوسته نیست | در مواد پایه نگهداری می شود, تا حدی در اثر برش مختل می شود |
ریخته گری دقیق عموماً از نظر مواد کارآمدتر است.
این امر به ویژه زمانی اهمیت دارد که نازل از آلیاژهای گران قیمت مانند فولاد ضد زنگ ساخته شده باشد, آلیاژهای نیکل, یا آلیاژهای تیتانیوم. ضایعات کمتر به معنای هزینه موثر کمتر و مقیاس بندی آسان تر است.
ماشینکاری CNC با یک ماده فرفورژه شروع می شود که از قبل ساختار دانه ای تصفیه شده و تداوم مکانیکی قوی دارد..
که به قسمت تمام شده استحکام پایه و مقاومت بالایی در برابر خستگی می دهد. هر چند, فرآیند برش تراشه تولید می کند و ممکن است به صورت موضعی لایه سطحی را از طریق گرما و استرس تغییر دهد.
تفاوت فقط آکادمیک نیست. بر هزینه تأثیر می گذارد, پاسخ مکانیکی, و رفتار خوردگی در سرویس.
خواص مکانیکی و دوام خدمات
| نشانگر مکانیکی | نازل ریخته گری دقیق | نازل ماشین کاری شده CNC |
| استحکام کششی | در ریخته گری های معمولی ضد زنگ کمی پایین تر است | در انبارهای فرفورژه بالاتر است |
| سختی | معتاد | عالی |
| مقاومت در برابر خستگی | برای سرویس دهی ثابت خوبه | برای بارگذاری چرخه ای قوی تر است |
| مقاومت در برابر فشار بالا | مناسب برای فشار متوسط | برای فشار بسیار بالا بهتر است |
| مقاومت در برابر پوشیدن | یکسان, الگوی سایش پایدار | سختی موضعی و مقاومت سایشی بالاتر |
| سرویس متوسط خورنده | خیلی خوب, به خصوص پس از عملیات حرارتی مناسب | خوب, اما شرایط سطح مهم است |
نازل های CNC ماشین کاری شده معمولاً در فشار بالا مورد علاقه هستند, مستعد ارتعاش, یا محیط های پر خستگی.
مواد پایه آنها تمایل به حفظ پیوستگی مکانیکی بهتری دارد, که از شرایط خدمات درخواستی پشتیبانی می کند.
نازل های ریخته گری دقیق اغلب برای محیط های شیمیایی خورنده مناسب تر هستند, محیط های مرطوب با دمای بالا, و سیستم های جریان پایدار که در آن هندسه و سازگاری مواد بیشتر از مقاومت در برابر فشار شدید اهمیت دارد.
هنگامی که به درستی عملیات حرارتی شود, فولاد ضد زنگ ریخته گری می تواند عملکرد خوردگی عالی را ارائه دهد.
چرخه تولید و سازگاری دسته ای
| جنبه | نازل ریخته گری دقیق | نازل ماشین کاری شده CNC |
| راه اندازی اولیه | توسعه قالب و فرآیند مورد نیاز است | بدون نیاز به قالب |
| سرعت نمونه اولیه | کندتر | خیلی سریع |
| تولید انبوه | کارآمد پس از تثبیت | کارآمد فقط برای اشکال ساده تر |
| بهترین اندازه دسته | کم تا متوسط, اغلب 50-10000 قطعه | اجراهای بسیار کوچک تا متوسط |
| انعطاف پذیری تغییر | پایین | خیلی بلند |
ریخته گری نیاز به ابزار اولیه و آماده سازی فرآیند دارد, بنابراین زمان تحویل در ابتدا طولانی تر است. پس از تثبیت, هر چند, می تواند برای تولید مکرر بسیار کارآمد شود.
این باعث می شود زمانی که طراحی نازل بالغ است و انتظار می رود بدون تغییر باقی بماند، جذاب باشد.
ماشینکاری CNC برعکس است. تقریباً هیچ مانع ابزارسازی ندارد و برای نمونه سازی سریع ایده آل است, آزمایشات مهندسی, تحویل فوری, و تولید سفارشی.
معامله این است که هر قسمت باید به صورت جداگانه بریده شود, که می تواند تولید در مقیاس بزرگ را برای هندسه های پیچیده کندتر و گران تر کند.
ساختار جامع هزینه
| ضریب هزینه | نازل ریخته گری دقیق | نازل ماشینکاری CNC |
| هزینه ابزاری | در شروع بالاتر | خیلی کم یا هیچ |
| هزینه مواد | ضایعات موثر کمتر | هزینه قراضه بالاتر |
| هزینه نیروی کار | پایین تر در هر قسمت در مقیاس | بالاتر به ازای هر قطعه برای قطعات پیچیده |
| هزینه پس از پردازش | معتاد | کم تا متوسط |
| بهترین شرایط هزینه | قطعات پیچیده, حجم متوسط تا زیاد | قطعات ساده, کم حجم, چرخش سریع |
برای هندسه نازل ساده, ماشینکاری CNC می تواند مسیری کم هزینه باشد, به خصوص زمانی که حجم تولید کم باشد و هیچ سرمایه گذاری ابزاری موجه نباشد.
برای هندسه نازل با پیچیدگی متوسط تا بالا, ریخته گری دقیق اغلب با اجتناب از ماشینکاری بیش از حد چند محوره، هزینه کل را کاهش می دهد, بستن مکرر, و عملیات مونتاژ.
صرفه جویی در مواد به ویژه برای آلیاژهای گران قیمت مهم است.
5. نقص های رایج و چالش های کنترل کیفیت
عیوب نازل ریخته گری دقیق
ریخته گری دقیق مزایای زیادی دارد, اما عاری از خطرات فرآیندی نیست.
| نقص رایج | اثر معمولی | روش کنترل |
| سوراخ های شن و ماسه / اجزاء | ممکن است معابر کوچک را مسدود کند یا مناطق محلی را ضعیف کند | بهبود کیفیت پوسته و فیلتراسیون |
| تخلخل کوچک | قابلیت تحمل فشار را کاهش می دهد | طراحی دروازه و انجماد را بهینه کنید |
| انقباض ابعادی | روی تلورانس ها و سطوح آب بندی تاثیر می گذارد | کمک هزینه ماشینکاری رزرو کنید |
| بافت دانه سطحی | کانال های جریان را کمی زبر می کند | نواحی بحرانی را با ماشین کاری یا پرداخت به پایان برسانید |
مهمترین استراتژی کنترل در نازل های ریخته گری این است که اجازه ماشینکاری را روی سطوح و روزنه های بحرانی باقی بگذاریم..
در عمل, سطوح آب بندی و ویژگی های جریان با تحمل محکم نباید به طور کامل به دقت ریخته گری تکیه کنند..
نقص نازل ماشینکاری CNC
ماشینکاری CNC بسیار دقیق است, اما نگرانی های کیفی خود را دارد.
| نقص رایج | اثر معمولی | روش کنترل |
| برز | جریان را مختل می کند و ممکن است باعث گرفتگی شود | فروکش, تکمیل لبه |
| انحراف بستن | خطای تمرکز ایجاد می کند | بهبود طراحی وسایل |
| سفت کاری سطحی | می تواند بر خوردگی و کیفیت تکمیل تأثیر بگذارد | از سرعت برش و خنک کننده بهینه استفاده کنید |
| علامت های ابزار | افزایش زبری در مناطق حساس جریان | پرداخت یا تکمیل ثانویه |
در کاربردهای نازل, خراش های کوچک می توانند بیشتر از آنچه به نظر می رسند مضر باشند. حتی عیوب ریز لبه ممکن است باعث تلاطم شود, اسپری ناهموار, یا حفظ آلودگی.
به همین دلیل است که در تولید نازل بحرانی، سوراخ کردن پس از ماشین کاری اختیاری نیست.
6. انتخاب برنامه: کدام فرآیند با کدام نازل مناسب است?
نازل ریخته گری دقیق بهترین است
- کانال های منحنی پیچیده
- معابر داخلی چند شاخه یا نامنظم
- بدنه نازل بزرگ یا یکپارچه
- رسانه خورنده و سرویس فشار متوسط
- تولید دسته ای متوسط
- آلیاژهای با ارزش بالا که در آنها صرفه جویی در مواد مهم است
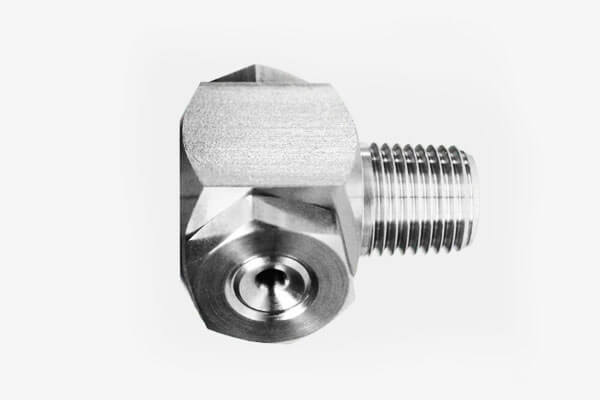
صنایع معمولی
- پردازش شیمیایی
- نمک زدایی دریایی
- جابجایی آب دریا
- اسپری و تمیز کردن مواد غذایی
- تحویل سیال صنعتی با فشار متوسط
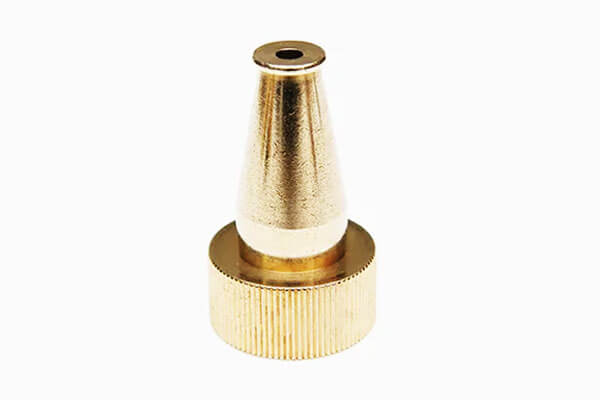
نازل ماشینکاری CNC بهترین است
- نازل های ساده با سوراخ مستقیم
- نازل های میکرو دیافراگم
- سطوح آب بندی دقیق
- خدمات فشار بالا یا ارتعاش فشرده
- نمونه سازی سریع و قطعات سفارشی
- تولید دسته ای کوچک با تلورانس های محدود
صنایع معمولی
- تزریق سوخت هوافضا
- تجهیزات تمیز کردن فشار بالا
- سیستم های هیدرولیکی
- دستگاه های اتمیزه سازی پزشکی
- تجهیزات آزمایشگاهی دقیق
7. تولید کامپوزیت: ریخته گری خالی + تکمیل CNC
در تولید نازل مدرن, بالغ ترین رویکرد از نظر فنی اغلب نه ریخته گری دقیق و نه ماشینکاری CNC خالص است, اما الف مسیر تولید هیبریدی که نقاط قوت هر دو را ترکیب می کند.
این روش با یک سفید ریخته گری دقیق شروع می شود و با پرداخت CNC هدفمند روی سطوح کاربردی پایان می یابد..
برای بسیاری از نازل های صنعتی, به ویژه آنهایی که در محیط های کنترل سیال مورد استفاده قرار می گیرند, این فرآیند ترکیبی بهترین تعادل را در بین پیچیدگی هندسه ارائه می دهد, دقت ابعادی, کیفیت سطح, راندمان هزینه, و ثبات تولید.
چرا رویکرد ترکیبی اهمیت دارد؟
نازل یک جزء عملکرد محور است.
شکل خارجی آن ممکن است نسبتاً پیچیده باشد, اما بحرانی ترین ویژگی های عملکرد معمولا در مناطق خاص متمرکز شده است: روزنه, صورت آب بندی, اتصال رشته ای, سطوح مبدأ, و گاهی مناطق انتقال داخلی.
اینها مکانهایی هستند که حتی یک انحراف بسیار کوچک می تواند بر الگوی اسپری تأثیر بگذارد, قوام تخلیه, رفتار فشار, یا عملکرد نشتی.
ریختهگری دقیق در شکلدهی بدنه نازل در حالت نزدیک به شبکه بسیار عالی است..
می تواند خطوط منحنی ایجاد کند, معابر یکپارچه, هندسه های بیرونی نامنظم, و اشکال ساختاری پیچیده که در غیر این صورت نیاز به ماشینکاری گسترده یا قطعات مونتاژ شده متعدد دارند.
هر چند, معمولاً ریختهگری به تنهایی نمیتواند تلرانسهای بسیار محکم و صافی سطح مورد نیاز در حیاتیترین رابطهای عملکردی را تضمین کند..
اینجاست که پرداخت CNC ضروری می شود.
با رزرو هزینه ماشینکاری در مناطق لازم, سازندگان می توانند از عملیات CNC برای پالایش مناطق مهم به جای ماشینکاری کل قطعه از استوک جامد استفاده کنند..
این رویکرد مزایای هندسی ریختهگری را حفظ میکند و در عین حال به سطح دقت مورد انتظار از نازلهای سطح بالا دست مییابد..
منطق فرآیند: از شکل نزدیک به شبکه تا دقت عملکردی
فرآیند ترکیبی با طراحی ریختهگری آغاز میشود که عمداً برای ماشینکاری بعدی بهینه شده است.
مهندسان قطعه را به عنوان یک ریخته گری نهایی طراحی نمی کنند; در عوض, آنها آن را به عنوان یک طراحی می کنند ریخته گری خالی با کمک هزینه های کنترل شده.
این کمک هزینه ها معمولاً در ناحیه روزنه باقی می مانند, مناطق نخ, صورت, و سایر سطوح مبنا که نیاز به کنترل ابعادی دقیق دارند.
بدن باقی مانده, به ویژه مناطقی که مستقیماً بر رفتار سیال نهایی تأثیر نمی گذارند, به شکل ریخته گری نزدیک به شبکه باقی مانده است.
بعد از مرحله بازیگری, نازل خالی تمیز می شود, مورد بازرسی قرار گرفت, و در صورت لزوم عملیات حرارتی انجام شود.
این جزء میانی در حال حاضر شامل ویژگی های ساختاری اصلی قطعه تمام شده است.
سپس ماشینکاری CNC به صورت انتخابی و دقیق اعمال می شود, با استفاده از وسایل و مسیرهای ابزار متناسب با سطوح بحرانی.
در عمل, این بدان معنی است که تنها کسری از هندسه کل تا اندازه نهایی ماشین کاری می شود, که زمان چرخه را کاهش می دهد, سایش ابزار, و ضایعات مواد در مقایسه با ماشینکاری کامل.
مزایای مهندسی مسیر مرکب
مهمترین مزیت ریخته گری به اضافه پرداخت CNC این است جداسازی عملکردی. این فرآیند به هر روش تولیدی اجازه می دهد تا کاری را که به بهترین شکل انجام می دهد انجام دهد.
دستگیره های ریخته گری شکل ایجاد و اقتصاد مواد را می دهد. ماشینکاری CNC با دقت انجام می شود, تکرارپذیری, و پالایش سطح.
با تقسیم قسمت به این صورت, سازنده از مجبور کردن یک فرآیند برای حل همه مشکلات اجتناب می کند.
این به ویژه برای نازل هایی با نیازهای مختلف بسیار ارزشمند است.
به عنوان مثال, ممکن است لازم باشد بدن بیرونی بزرگ باشد, کانتور شده, و از نظر ساختاری یکپارچه شده است, در حالی که صندلی جت داخلی یا مخروط آب بندی ممکن است به کنترل سطح میکرونی نیاز داشته باشد.
یک قطعه کاملاً ماشینکاری شده بیهوده و وقتگیر خواهد بود.
ممکن است یک قطعه کاملا ریختهگری شده نیاز دقت را برآورده نکند. یک قطعه ترکیبی هر دو موضوع را به روشی منطقی حل می کند.
یکی دیگر از مزایای عمده این است کاهش بار ماشینکاری. هنگامی که بدنه نازل نزدیک به شکل نهایی ریخته می شود, مقدار ذخایر حذف شده توسط ماشینکاری بسیار کمتر از ماشینکاری بیلت است.
این امر ضایعات مواد خام را کاهش می دهد, زمان پردازش را کوتاه می کند, و بار ابزار را کاهش می دهد.
این مزیت به ویژه هنگامی که نازل از آلیاژهای گران قیمت مانند فولاد ضد زنگ ساخته شده است قابل توجه است, آلیاژهای نیکل, یا آلیاژهای تیتانیوم.
فرآیند هیبریدی نیز بهبود می یابد تدوین. مهندسان میتوانند هندسههای پیچیده داخلی یا خارجی را بدون نگرانی از اینکه تمام قسمت باید در دسترس ابزارهای برش باشد، مشخص کنند..
تا زمانی که مناطق نهایی نهایی قابل ماشینکاری باشند, بقیه ساختار می تواند ریخته گری باقی بماند.
این در برنامه هایی که در آن مسیریابی سیالات است بسیار مفید است, یکپارچه سازی نصب, و طراحی بسته بندی فشرده همگی مهم هستند.
هزینه و کارایی تولید
از دیدگاه اقتصاد تولید, مسیر مرکب اغلب متعادل ترین راه حل برای محیط است- به محصولات نازل با ارزش بالا.
مرحله ریخته گری پیچیدگی شکل را جذب می کند, در حالی که مرحله CNC به کمترین تعداد سطوح با ارزش محدود می شود.
این نسبت بین تلاش تولیدی و ارزش عملکردی را تا حد زیادی بهبود می بخشد.
در مقایسه با ماشینکاری کل نازل از استوک میله جامد, روش ترکیبی معمولاً مصرف مواد و زمان برش را کاهش می دهد.
در مقایسه با تکیه کامل به بازیگری, به شدت دقت و قوام نهایی را بهبود می بخشد.
این امر آن را به ویژه در صنایعی که هزینه شکست بالا است جذاب می کند, جایی که تکرارپذیری ابعادی اهمیت دارد, و جایی که خود آلیاژ آنقدر گران است که ضایعات را به یک نگرانی جدی تبدیل کند.
این فرآیند نیز مقیاس پذیر است. هنگامی که ابزار ریخته گری تثبیت شد و برنامه تکمیل CNC تأیید شد, تولید می تواند به یک گردش کار قابل تکرار و کنترل شده حرکت کند.
برای تولید متوسط و بزرگ, هزینه واحد اغلب به شدت رقابتی می شود، زیرا شکل خالی ریخته گری کارآمد است و عملیات تکمیلی محلی باقی می ماند..
ملاحظات کنترل کیفیت
موفقیت روش ترکیبی به نظم و انضباط مهندسی خوب در هر دو مرحله بستگی دارد.
اگر قسمت خالی ریخته گری ضعیف طراحی شده باشد, کمک هزینه ماشینکاری بعدی ممکن است ناهموار باشد, بیش از حد, یا ناکافی.
اگر استراتژی تکمیل CNC به دقت کنترل نشود, ویژگیهای مهم نازل ممکن است تمرکز خود را از دست بدهند, یکپارچگی مهر و موم, یا دقت جریان.
به همین دلیل, انتقال بین ریخته گری و ماشینکاری باید از ابتدا برنامه ریزی شود.
الگوی ریختهگری باید شامل مقادیر مشخصی در مناطق ماشینکاری شده باشد, و بازرسی پس از ریختگی باید تأیید کند که بلنک برای عملیات ثانویه مناسب است.
در حین تکمیل CNC, تجهیزات باید کنترل دقیق داده را حفظ کنند, به خصوص زمانی که نازل نیاز به روابط هم محور یا متعامد بین روزنه دارد, نخ, و آب بندی چهره ها.
یکپارچگی سطح نیز مهم است. ساختار ریخته گری ممکن است دارای بافت دانه جزئی یا زبری موضعی باشد, اما سطوح نهایی ماشینکاری شده باید این نواقص را در مناطق عملکردی برطرف کنند.
در بسیاری موارد, تخلیه نهایی, صیقل, یا مرحله تمیز کردن اضافه می شود تا اطمینان حاصل شود که هیچ سوراخ یا ذره ای در مسیر جریان باقی نمی ماند.
موارد استفاده صنعتی معمولی
این مسیر تولید ترکیبی به طور گسترده در نازل هایی استفاده می شود که در محیط های صنعتی پر تقاضا خدمت می کنند.
به ویژه در پتروشیمی رایج است, دریایی, هوا و فضا, و سیستم های کنترل سیال پیشرفته.
این کاربردها اغلب به بدنه نازلی نیاز دارند که از نظر ساختاری پیچیده و مقاوم در برابر خوردگی باشد, بلکه به یک یا چند سطح با کنترل ابعادی بسیار دقیق نیاز دارند.
به عنوان مثال می توان به نازل های اسپری با محفظه های یکپارچه اشاره کرد, نازل های اتمیزه کننده با کارایی بالا, اجزای جت دقیق, و نازل های توزیع سیال مقاوم در برابر خوردگی.
در هر مورد, مرحله ریخته گری بستر ساختاری را فراهم می کند, و مرحله ماشینکاری عملکرد عملکردی نهایی را تضمین می کند.
چرا به یک راه حل اصلی تبدیل شده است
پذیرش فزاینده "خالی ریخته گری + مدل تکمیل CNC تصادفی نیست.
این نشان دهنده روند گسترده تری در تولید پیشرفته است: از کارآمدترین فرآیند برای هر ویژگی به جای مجبور کردن یک فرآیند واحد برای انجام همه کارها استفاده کنید.
در تولید نازل, این اصل به ویژه قانعکننده است، زیرا این قطعه دارای هر دو ناحیه غالب شکل و مناطق با دقت غالب است..
در نتیجه, مسیر هیبریدی در حال حاضر به طور گسترده به عنوان راه حل ترجیحی برای نازل های صنعتی پیشرفته در نظر گرفته می شود.
این انعطاف پذیری هندسی ریخته گری را ارائه می دهد, دقت ماشینکاری CNC, و ساختار هزینه ای که اغلب نسبت به جایگزین های کاملاً ریخته گری یا کاملاً ماشینکاری شده مطلوب تر است.
برای تولیدکنندگانی که به دنبال عملکرد قابل اعتماد و اقتصاد رقابتی هستند, این اغلب منطقی ترین انتخاب مهندسی است.
8. پایان
مقایسه بین ریختهگری دقیق و ماشینکاری CNC برای نازلها این نیست که کدام فرآیند برتری جهانی دارد.. این یک موضوع تناسب مهندسی است.
ریخته گری زمانی که نازل از نظر ساختاری پیچیده باشد عالی می شود, مسائل تولید کارآمد مواد, و شرایط کار با ساخت نزدیک به توری با دقت متوسط سازگار است.
این به ویژه برای یکپارچه قدرتمند است, طراحی های مقاوم در برابر خوردگی و خروجی با حجم متوسط مقرون به صرفه.
ماشینکاری CNC زمانی که نازل به دقت ابعادی فوق العاده ای نیاز دارد عالی می شود, پایان سطح عالی, مقاومت در برابر فشار بالا, و تکرار سریع.
این انتخاب ترجیحی برای اجزای جریان ساده اما بسیار بحرانی است, نمونه های اولیه, و تولید سفارشی دسته کوچک.
در عمل صنعتی مدرن, بالغ ترین راه حل اغلب راه حل ترکیبی است: ریختن شکل, عملکرد را ماشین کاری کنید.
این استراتژی بهترین های هر دو جهان را به تصویر می کشد و قوی ترین تعادل عملکرد را ارائه می دهد, هزینه, و قابلیت تولید.
متداول
کدام نازل مقاومت در برابر خوردگی بهتری دارد?
در بسیاری موارد, نازل های فولادی ضد زنگ ریخته گری دقیق می توانند مقاومت بسیار خوبی در برابر خوردگی داشته باشند, به خصوص پس از عملیات حرارتی مناسب و پرداخت سطح.
نتیجه نهایی به انتخاب آلیاژ بستگی دارد, کیفیت سطح, و محیط خدمات.
آیا می توان نازل های مارپیچی یا بسیار پیچیده را با ماشین کاری CNC ساخت?
بله, اما معمولا فقط با تجهیزات چند محوره و با هزینه بسیار بالاتر. برای ساختارهای داخلی بسیار پیچیده, ریخته گری دقیق معمولا مقرون به صرفه تر است.
کدام فرآیند برای تولید انبوه ارزان تر است?
برای طرح های پیچیده نازل, ریخته گری دقیق اغلب در مقیاس ارزان تر می شود. برای طرح های ساده نازل, ماشینکاری CNC ممکن است اقتصادی تر باقی بماند, مخصوصا در حجم کم.
کدام فرآیند برای سرویس فشار بسیار بالا بهتر است?
نازلهای CNC معمولاً برای شرایط بسیار فشار بالا مناسبتر هستند، زیرا معمولاً از مواد فرفورژه با تداوم مکانیکی قویتر و کنترل ابعادی دقیقتر استفاده میکنند..
آیا پس از ماشینکاری برای نازل های ریخته گری ضروری است?
برای سطوح بحرانی, بله. آب بندی چهره ها, مناطق رشته ای, و روزنه های ریز معمولاً پس از ریخته گری برای اطمینان از دقت نهایی و کیفیت سطح ماشینکاری می شوند.