اکریلیک, یا پلی متیل متاکریلات (PMMA), یکی از همه کاره ترین پلاستیک های مهندسی در تولید مدرن است.
شفاف است, بادوام, و از نظر ابعادی پایدار - سه ویژگی که به ندرت در یک ماده وجود دارند.
از محفظه تجهیزات پزشکی و تجهیزات آزمایشگاهی گرفته تا لنزهای نور خودرو, نمایشگرهای نقطه خرید, و اجزای سیال دقیق, قطعات اکریلیک عملکردهای شیشه ای را انجام می دهند, چند کربنات, و سایر پلیمرها به تنهایی نمی توانند مطابقت داشته باشند.
اما اکریلیک یک ماده واحد نیست. به شکل های ریخته گری و اکسترود شده با خواص بسیار متفاوت وجود دارد, و می توان آن را با ماشینکاری CNC شکل داد, قالب تزریقی, برش لیزر, گرمازا, و پیوند.
انتخاب فرم مواد مناسب و فرآیند ساخت مناسب تفاوت بین قطعه ای است که بدون نقص کار می کند و قطعه ای که ترک می خورد., دیوانگی ها, یا در بازرسی ابعادی شکست می خورد.
این مقاله قطعات اکریلیک سفارشی دقیق را از دیدگاه یک تولید کننده متخصص بررسی می کند.
1. اکریلیک چیست (PMMA)?
پلی متیل متاکریلات (PMMA) شفاف است, پلیمر ترموپلاستیک آمورف که از پلیمریزاسیون متیل متاکریلات تولید می شود (MMA) مونومر.
اولین بار در این کشور تجاری شد 1930حرف و از آن زمان به یکی از پرمصرف ترین پلاستیک های شفاف جهان تبدیل شده است.
PMMA معمولاً به عنوان ساده شناخته می شود "اکرلیک", اما این مواد با نام های تجاری معروفی مانند پلکسی گلاس, پرسپکس, لوسیت, اکریلیت, و آلتوگلاس.
این نام های تجاری به محصولات تجاری یا مارک های تجاری بر اساس مواد اکریلیک اشاره دارد; پلیمر زیرین PMMA است.
جذابیت PMMA در ترکیب شفافیت نوری بالا نهفته است, چگالی کم, سختی سطح خوب, مقاومت در برابر اشعه ماوراء بنفش, قابلیت آب و هوا, و سهولت ساخت.
PMMA شفاف با کیفیت بالا می تواند انتقال نور مرئی را تقریباً فراهم کند 90-92٪, ظاهری شبیه شیشه به آن می بخشد در حالی که وزن آن فقط نصف حجم شیشه معمولی است.
2. انواع مختلف اکریلیک چیست؟ (PMMA)?
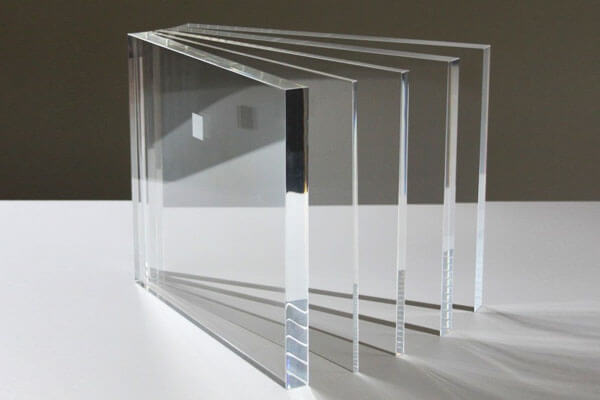
برای قطعات اکریلیک دقیق, سهام PMMA معمولا به تقسیم می شود PMMA ریخته گری و PMMA اکسترود شده با توجه به نحوه تولید مواد.
اگرچه هر دو بر اساس یک پلیمر هستند, تاریخچه پردازش آنها می تواند تفاوت هایی در وزن مولکولی ایجاد کند, استرس باقیمانده, رفتار حرارتی, کیفیت نوری, و عملکرد ماشینکاری.
بازیگران PMMA
بازیگران PMMA از پلیمریزاسیون متیل متاکریلات مایع تولید می شود (MMA) بین قالب ها, معمولا صفحات شیشه ای برای تولید ورق.
در مقایسه با مواد اکسترود شده, ریخته گری PMMA عموماً وزن مولکولی بالاتری را ارائه می دهد, استرس پسماند کمتر, ثبات حرارتی خوب, و وضوح نوری عالی.
این ویژگی ها باعث می شود PMMA ریخته گری برای آن مناسب باشد ماشینکاری CNC.
تحت شرایط برش کنترل شده مناسب, می تواند تراشه های نسبتاً تمیز و لبه های ماشینکاری شده کاملاً مشخص تولید کند, در حالی که تمایل به نرم شدن یا لکه دار شدن بیش از حد در ناحیه برش را کاهش می دهد.
بنابراین PMMA ریخته گری معمولاً برای اجزای دقیق مانند پوشش های نوری انتخاب می شود, محفظه های شفاف, پنجره های بازرسی, نمونه های اولیه, و قطعات اکریلیک سفارشی.
PMMA اکسترود شده
PMMA اکسترود شده با ذوب مداوم گلوله های رزین اکریلیک و فشار دادن پلیمر به داخل یک قالب تولید می شود..
فرآیند اکستروژن تولید کارآمد ورق های استاندارد شده را فراهم می کند, میله, لوله, و پروفایل, اما می تواند جهت گیری مولکولی و تنش داخلی باقیمانده بالاتر را معرفی کند.
در طول ماشینکاری CNC تهاجمی, این ویژگی ها می تواند خطر تغییر شکل ناشی از گرما را افزایش دهد, لبه ذوب, و جنون استرس, به ویژه زمانی که شرایط برش به خوبی کنترل نمی شود یا جزء دارای ویژگی های داخلی تیز است.
PMMA اکسترود شده به طور گسترده برای محصولات اکریلیک ساخته شده عمومی و استوک استاندارد شده مفید است, اما برای نیاز به ماشینکاری تفریقی, PMMA ریخته گری اغلب هنگام ثبات ابعادی ترجیح داده می شود, کیفیت سطح, و تنش کم ماشین کاری بسیار مهم است.
3. خواص مواد اصلی اکریلیک (PMMA) برای قطعات دقیق
درک خواص مواد PMMA برای طراحی قطعاتی که عملکرد قابل اعتمادی دارند ضروری است. خواص زیر به ویژه برای اجزای دقیق مرتبط است.
خواص نوری.
PMMA تقریباً ارسال می کند 92% از نور مرئی, در مقایسه با حدود 90% برای شیشه.
دارای ضریب شکست است 1.49 و پراکندگی کم, آن را برای لنزها مناسب می کند, راهنمای نور, و پنجره های نوری. در معرض اشعه ماوراء بنفش به طور قابل توجهی زرد نمی شود, بر خلاف بسیاری از پلاستیک های دیگر.
خصوصیات مکانیکی.
PMMA سفت و سخت است. استحکام کششی معمولی 65-75 مگاپاسکال است, استحکام خمشی 90-110 مگاپاسکال است, و مدول کششی 2.4-3.2 GPa است.
در مقایسه با پلی کربنات شکننده است, با مقاومت ضربه اییزود بریدگی 15-25 J/m.
این بدان معناست که قطعات اکریلیک باید طوری طراحی شوند که از غلظتهای تنشی که میتواند باعث ایجاد ترک شود، جلوگیری شود.
خواص حرارتی.
دمای انتقال شیشه ای PMMA تقریباً 105 درجه سانتیگراد است, و دمای انحراف گرما در حدود 95 درجه سانتیگراد است 0.45 MPA.
دمای سرویس معمولاً برای استفاده مداوم به 80 درجه سانتیگراد محدود می شود. ضریب انبساط حرارتی تقریبا می باشد 70 × 10 ⁻⁶ /درجه سانتیگراد, که از اکثر فلزات بالاتر اما از بسیاری از پلاستیک های دیگر پایین تر است.
مقاومت شیمیایی.
PMMA در برابر اسیدهای رقیق مقاومت می کند, قلیایی, هیدروکربن های آلیفاتیک, و روغن های معدنی.
توسط کتون ها مورد حمله قرار می گیرد (استون, مجاهدین خلق), استرها, هیدروکربن های کلردار, و هیدروکربن های معطر.
الکل ها می توانند باعث ترک خوردگی استرس در قسمت های تحت فشار شوند. هنگام انتخاب مواد پاک کننده و چسب باید به این موضوع توجه شود.
جذب رطوبت.
PMMA تقریباً 0.3-0.4٪ آب را در حالت اشباع جذب می کند. این در مقایسه با نایلون یا پلی کربنات کم است, اما همچنان می تواند باعث تغییرات ابعادی در قطعات دقیق شود.
برای برنامه های مهم, قطعات باید قبل از ماشینکاری نهایی شرطی شوند.
خواص الکتریکی.
PMMA قدرت دی الکتریک خوبی دارد (تقریباً 20 kV/mm) و مقاومت حجمی (تقریباً 10¹5 Ω·cm), آن را برای کاربردهای الکتریکی و الکترونیکی مناسب می کند.
مقاومت در برابر آب و هوا.
PMMA در برابر اشعه ماوراء بنفش و هوای بیرون بسیار مقاوم است. این به طور گسترده ای در علائم در فضای باز استفاده می شود, تریم خودرو, و لعاب های معماری.
هر چند, قرار گرفتن طولانی مدت در معرض اشعه ماوراء بنفش می تواند باعث تخریب سطح در برخی از فرمول ها شود, بنابراین نمرات تثبیت شده در برابر اشعه ماوراء بنفش برای استفاده در فضای باز توصیه می شود.
سازگاری.
PMMA درجه پزشکی موجود است و در پروتزهای دندان استفاده می شود, سیمان استخوان, و اجزای تجهیزات پزشکی.
می توان آن را با اکسید اتیلن استریل کرد, تابش گاما, یا اتوکلاو (با محدودیت ها).
4. ماشینکاری CNC دقیق اکریلیک (PMMA) قسمت
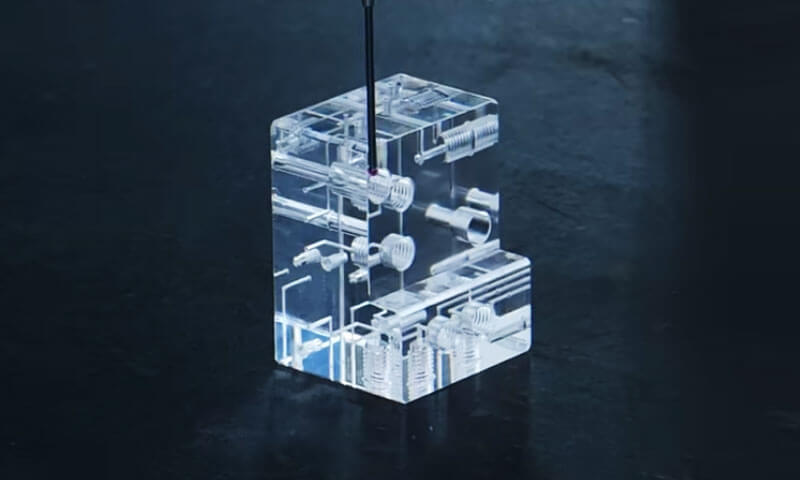
ماشینکاری CNC یکی از انعطاف پذیرترین روش ها برای تولید اکریلیک سفارشی دقیق است (PMMA) قسمت, به خصوص زمانی که مقدار مورد نیاز نسبتاً کم باشد, هندسه بسیار سفارشی شده است, یا طرح باید مرتباً تغییر کند.
بر خلاف قالب گیری تزریقی, ماشینکاری CNC نیازی به قالب تولید اختصاصی ندارد.
قطعه تمام شده مستقیماً از ورق PMMA تولید می شود, بشقاب, میله, مسدود کردن, یا سایر مواد مناسب با حذف مواد با ابزارهای برش کنترل شده توسط کامپیوتر.
عملیات متداول CNC برای PMMA شامل آسیاب کردن, معکوس, حفاری, خسته کننده, نواحی, مسیریابی, پخ زدن, و حکاکی.
بسته به هندسه و کیفیت نوری مورد نیاز, ماشینکاری را میتوان با پرداخت یا سایر عملیاتهای تکمیل سطح دنبال کرد.
چالش اصلی مدیریت حرارتی است. PMMA هدایت حرارتی نسبتاً کمی دارد, بنابراین گرمای تولید شده در ناحیه برش می تواند به سرعت انباشته شود.
گرمای بیش از حد ممکن است پلیمر را نرم کرده و باعث ذوب شود, تشکیل سوراخ, لکه گیری سطح, اعوجاج ابعادی, یا جنون استرس.
ابزار تیز, پارامترهای برش مناسب, تخلیه کارآمد تراشه, و اتصالات سفت و سخت اما کم تنش بنابراین ضروری است.
فرآیند ماشینکاری CNC برای PMMA
یک گردش کار دقیق معمولی است:
انتخاب مواد ← برنامه نویسی CAD/CAM ← کار ← ماشینکاری خشن ← ماشینکاری پایانی ← برش زدایی ← پرداخت پولیش / تکمیل سطح ← بازرسی ابعادی
مواد باید با توجه به کاربرد و نیازهای ماشینکاری انتخاب شوند.
بازیگران PMMA اغلب برای ماشینکاری با کاهش تقاضا ترجیح داده میشود زیرا ویژگیهای مواد آن میتواند رفتار ابعادی و ماشینکاری مطلوبی را ارائه دهد.,
در حالی که وقتی تنش پسماند و اثرات حرارتی به درستی کنترل می شوند، می توان با موفقیت ماشین کاری اکسترود شده را انجام داد..
در طول برنامه نویسی CAM, مسیر ابزار باید از تجمع گرمای غیر ضروری جلوگیری کند.
تعامل ابزار بالا, مالش طولانی مدت, و عبور مکرر روی یک منطقه می تواند دمای بیش از حد ایجاد کند حتی زمانی که پارامترهای برش اسمی معقول به نظر می رسند..
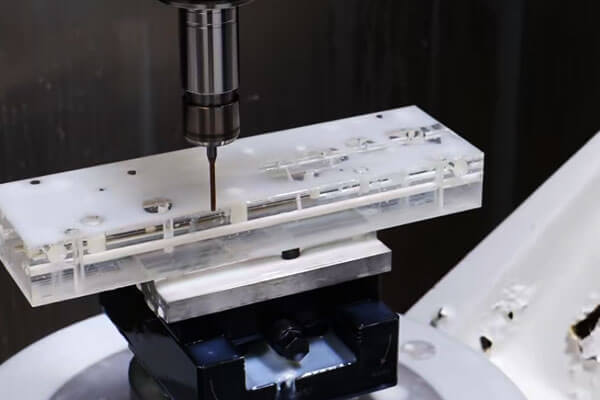
مزایای ماشینکاری CNC PMMA
انعطاف پذیری طراحی بالا
ماشینکاری CNC می تواند هندسه های بسیار سفارشی شده را بدون نیاز به ابزار قالب گیری تزریقی تولید کند..
اصلاحات طراحی معمولاً می توانند از طریق تغییرات CAD/CAM به جای ساخت یک قالب جدید اجرا شوند..
این باعث می شود که این فرآیند به ویژه برای نمونه های اولیه مهندسی مناسب باشد, نمونه های کاربردی, اجزای جایگزین, و قطعات کم حجم سفارشی.
قابلیت دسترسی عالی
ماشینکاری CNC می تواند مستقیماً ویژگی های دقیقی مانند:
- سوراخ ها و سوراخ ها
- شکاف ها و جیب ها
- موضوعات در جایی که مناسب است
- سطوح نصب
- لینکهای
- چمفرها
- نشانه های حکاکی شده
هنگامی که دستگاه و آرایش محل کار اجازه دهد، می توان ترکیب پیچیده ای از ویژگی ها را در یک تنظیم واحد ماشین کاری کرد.
مناسب برای نمونه های اولیه و کم حجم
ماشینکاری CNC زمانی از نظر اقتصادی جذاب است که مقدار تولید ابزارهای قالب گیری تزریقی را توجیه نمی کند..
همچنین به سازنده اجازه می دهد تا نسبتاً سریع از یک طراحی CAD تمام شده به یک جزء فیزیکی حرکت کند.
کنترل با ابعاد بالا
تجهیزات مدرن CNC می توانند کنترل ابعادی دقیقی را در هنگام استوک PMMA فراهم کنند, ماشین, ابزار, درجه حرارت, و شرایط اندازه گیری به درستی مدیریت می شود.
ویژگی های حیاتی را می توان با استفاده از CMM ها نیز بررسی کرد, سیستم های بینایی, یا گیج های دقیق.
محدودیت های ماشینکاری CNC PMMA
محدودیت اصلی راندمان حذف مواد است. بخش قابل توجهی از موجودی اولیه ممکن است به زباله های ماشینکاری تبدیل شود, به خصوص زمانی که جزء تمام شده نسبت مواد به حجم کمی داشته باشد.
ماشینکاری CNC همچنین می تواند برای مقادیر زیاد تولید گران شود زیرا زمان چرخه و اشغال ماشین با تعداد قطعات مقیاس می شود..
محدودیت های دیگر عبارتند از:
- تجمع گرما در حین برش
- خطر سوراخ شدن یا ذوب شدن لبه ها
- انتشار بالقوه تنش پسماند
- هزینه واحد بالاتر در حجم بالا
- نیاز به پرداخت اضافی برای سطوح نوری
- افزایش نیازهای حمل و نقل برای قطعات شفاف حساس به خش
به این دلایل, ماشینکاری CNC به طور کلی در نمونه اولیه و انتهای طیف تولید کم حجم قوی ترین است..
5. قالب گیری تزریقی اکریلیک سفارشی (PMMA) قسمت
قالب تزریقی قطعات PMMA را با گرم کردن ترموپلاستیک بالاتر از محدوده پردازش آن تشکیل می دهد, تزریق پلیمر مذاب به یک قالب دقیق تحت فشار, اجازه دهید مواد خنک و جامد شوند, و سپس قطعه تمام شده را خارج می کند.
بر خلاف ماشینکاری CNC, که مواد را از یک خالی جامد حذف می کند, قالب گیری تزریقی هندسه مورد نیاز را مستقیماً از طریق حفره قالب ایجاد می کند.
این امر آن را به ویژه برای تکرار تولید اشکال پیچیده و اجزای با حجم بالا.
یک چرخه معمولی PMMA تزریق - قالب گیری است:
خشک کردن رزین ← پلاستیک ← تزریق ← بسته بندی/نگهداری ← خنک کننده ← خروج ← بازرسی
PMMA قبل از پردازش نیاز به کنترل رطوبت مناسب دارد. رطوبت بیش از حد در رزین می تواند به ایجاد حباب کمک کند, رگه های نقره ای, مه, و سایر عیوب سطحی یا نوری.
شرایط خشک کردن باید از مشخصات سازنده رزین پیروی کند.
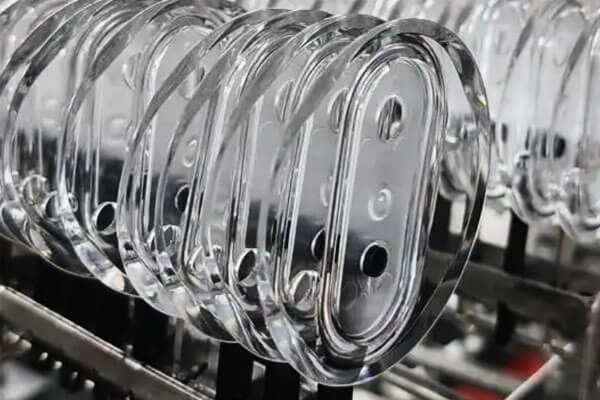
قالب گیری تزریقی با کیفیت نوری
زمانی که قسمت PMMA برای کاربردهای نوری یا شفاف در نظر گرفته شده است, دقت ابعادی به تنهایی کافی نیست.
روند نیز باید کنترل شود:
رفتار جریان + یکنواختی خنک کننده + استرس باقیمانده + وضعیت سطح قالب
پر کردن یا خنک کردن ضعیف کنترل شده می تواند اعوجاج نوری ایجاد کند حتی زمانی که ابعاد قطعه در محدوده تحمل باقی بماند..
سطح قالب خود به عنوان یک سطح ماکت مستقیم عمل می کند. هر گونه نقص, آلودگی, خراش, یا بافت نامناسب روی سطح بحرانی قالب را می توان به قسمت اکریلیک تمام شده منتقل کرد.
به همین دلیل, قالبگیری نوری PMMA اغلب به کنترل دقیق پولیش قالب نیاز دارد, خشک کردن رزین, شرایط پر کردن, دریچه, و خنک کننده.
مزایای قالب گیری تزریقی PMMA
مزایا:
- هزینه پایین هر واحد در حجم: هنگامی که ابزار مستهلک شد, هزینه واحد کم است.
- نرخ تولید بالا: هزاران قطعه در روز امکان پذیر است.
- تکرارپذیری عالی: ابعاد و خواص ثابت.
- هندسه پیچیده: ویژگی های یکپارچه, دنده, روسای, و فیت های ضربه ای را می توان قالب گیری کرد.
- پایان سطح: بافت قالب روی قطعه تکرار می شود.
- تنوع مواد: رنگی, پر شده, و نمرات تخصصی موجود است.
- اتوماسیون: این فرآیند می تواند کاملاً خودکار باشد.
محدودیت ها:
- هزینه ابزار بالا: قالب ها می توانند ده ها هزار دلار قیمت داشته باشند.
- زمان طولانی: ساخت قالب هفته ها تا ماه ها طول می کشد.
- محدودیت های طراحی: زاویه های پیش نویس, یکنواختی ضخامت دیوار, و محل دروازه باید در نظر گرفته شود.
- محدودیت های مادی: اکریلیک ریخته گری با وزن مولکولی بسیار بالا قابل قالب گیری نیست.
- استرس پسماند: قطعات قالب گیری شده ممکن است دارای تنش پسماند و انکسار مضاعف باشند.
- حداقل حجم: برای حجم کم مقرون به صرفه نیست.
6. فنی & مقایسه اقتصادی: ماشینکاری CNC در مقابل. قالب گیری تزریقی
ماشینکاری CNC و قالب گیری تزریقی هر دو می توانند قطعات PMMA سفارشی دقیق را تولید کنند, اما آنها برای شرایط مختلف تولید بهینه شده اند.
تمایز اصلی این است که ماشینکاری CNC مواد را از انبار جامد PMMA حذف می کند, در حالی که قالب گیری تزریقی قطعه را مستقیماً در قالب تشکیل می دهد.
در نتیجه, ساختار هزینه آنها, انعطاف پذیری طراحی, کارایی تولید, و استفاده از مواد کاملاً متفاوت است.
| فاکتور کلیدی | ماشینکاری CNC | قالب گیری تزریقی |
| اصل تولید | ماشینکاری تفریقی از ورق PMMA, بشقاب, میله, یا مسدود کنید | تشکیل PMMA مذاب در داخل یک قالب دقیق |
| بهترین حجم تولید | نمونه اولیه, نمونه, و تولید کم حجم | واسطه- و تولید با حجم بالا |
| هزینه ابزار اولیه | کم; عمدتاً ابزار و وسایل برش استاندارد | عالی; قالب اختصاصی مورد نیاز است |
| هزینه واحد | نسبتاً زیاد است زیرا زمان ماشینکاری با کمیت افزایش می یابد | سرمایه گذاری نسبتاً کم پس از قالب مستهلک می شود |
| انعطاف پذیری طراحی | عالی; تغییرات CAD معمولاً بدون ابزار جدید قابل پیاده سازی است | محدود پس از ابزار; تغییرات عمده طراحی ممکن است نیاز به اصلاح قالب داشته باشد |
| سرعت توسعه | سریع; مناسب برای نمونه های اولیه سریع | کندتر به دلیل طراحی قالب, تولید, و آزمایشات لازم است |
هندسه سه بعدی پیچیده |
خوب, اما با دسترسی ابزار و استراتژی ماشینکاری محدود شده است | عالی برای دنده های قالب گیری شده, روسای, گیره, و ویژگی های یکپارچه |
| دقت | بالا و مستقیماً توسط مسیرهای ابزار CNC کنترل می شود | تثبیت بالا پس از فرآیند, اما تحت تاثیر شرایط انقباض و قالب گیری است |
| کیفیت سطح نوری | پتانسیل عالی با ماشینکاری و پرداخت کنترل شده | پتانسیل عالی با سطوح قالب با کیفیت بالا و قالب گیری پایدار |
| استفاده مادی | پایین; مواد حذف شده تبدیل به زباله ماشینکاری می شود | بالاتر; قسمت نزدیک به شکل شبکه تشکیل شده است, اگرچه رانرها و اسپروها مقداری زباله ایجاد می کنند |
| انعطاف پذیری ضخامت دیوار | عالی برای قطعات ماشینکاری شده با ضخامت متغیر | برای به حداقل رساندن آثار سینک نیاز به کنترل دقیق دارد, صفحه وار, و استرس باقیمانده |
| ویژگی های داخلی | برای سوراخ های در دسترس عالی است, اسلات, و جیب ها | عالی برای کارفرماهای قالبی, دنده, و ویژگی های یکپارچه پیچیده |
| تکمیل سطح | به راحتی با پولیش ترکیب می شود, سنگ زنی, یا سایر عملیات ثانویه | سطح قالب تا حد زیادی پایان قالب گیری شده را تعیین می کند; تکمیل ثانویه ممکن است هنوز مورد نیاز باشد |
استرس باقیمانده |
می تواند در حین ماشینکاری معرفی یا آزاد شود, به خصوص در انبارهای تحت فشار | قالب گیری می تواند جهت گیری پسماند و تنش حرارتی را ایجاد کند |
| هزینه ضایعات مواد | بیشتر برای هندسه های ماشینکاری شده بسیار مهم است | معمولاً برای قطعات با حجم بالا که به شکل شبکه نزدیک هستند، کمتر است |
| قابلیت تکرار قسمت به قسمت | بسیار بالا با برنامه نویسی CNC پایدار و کنترل فرآیند | پس از تثبیت پارامترهای قالب و قالب گیری بسیار بالا است |
| سربه سر اقتصادی | معمولا در مقادیر کمتر مطلوب است | با افزایش حجم تولید به طور فزاینده ای اقتصادی می شود |
| برنامه های کاربردی PMMA معمولی | نمونه های اولیه, قطعات نوری, مسکن های سفارشی, اجزای کم حجم | پوشش, محوطه, نمایش می دهد, اجزای روشنایی, قطعات سفارشی با حجم بالا |
| مزیت اصلی | انعطاف پذیری با سرمایه گذاری اولیه کم | بهره وری بالا و هزینه واحد پایین در مقیاس |
| محدودیت اصلی | هزینه واحد بالاتر و حذف مواد | سرمایه گذاری ابزار بالا و انعطاف پذیری طراحی کمتر پس از ابزار |
7. تکمیل و پس از پردازش سطوح اکریلیک
تکمیل سطح برای قطعات اکریلیک بسیار مهم است, به خصوص هنگامی که وضوح نوری یا ظاهر مهم است. عملیات تکمیلی متداول شامل:
جلا دادن
اکریلیک را می توان با استفاده از یک سری کاغذهای ساینده تا سطح نوری بالا پرداخت کرد, ترکیبات, و چرخ های کوبنده. پولیش شعله و پرداخت بخار نیز برای تکمیل لبه ها استفاده می شود.
بازپخت
قطعات آکریلیک ماشینکاری شده یا قالبگیری شده ممکن است برای کاهش تنشهای داخلی آنیل شوند.
بازپخت معمولاً در دمای 70 تا 80 درجه سانتیگراد برای چند ساعت انجام می شود, به دنبال خنک کننده آهسته. این امر خطر ترک خوردن و ترک خوردن را کاهش می دهد.
پرداخت بخار
قطعه در معرض بخار حلال قرار می گیرد, که سطح را صاف می کند. این یک روکش بسیار براق ایجاد می کند اما برای جلوگیری از اعوجاج به کنترل دقیق نیاز دارد.
پرداخت شعله
شعله کنترل شده از روی سطح عبور می کند, ذوب یک لایه نازک و ایجاد یک صاف, پایان براق. این معمولا برای لبه ها استفاده می شود.
پولیش الماس
برای مطالبه قطعات شفاف, پولیش الماس می تواند یک سطح بسیار تصفیه شده را فراهم کند. به ویژه در مواردی که زبری سطح کم و شفافیت نوری بالا مورد نیاز است مفید است.
در مقایسه با پولیش ساینده معمولی, فرآیندهای مبتنی بر الماس می توانند حذف کنترل شده تری از مقادیر بسیار کمی از مواد را فراهم کنند.
این باعث می شود که آنها برای سطوح و اجزای نوری دقیق که علائم ماشینکاری قابل مشاهده باید به حداقل برسد جذاب می شوند..
رنگ آمیزی و پوشش
اکریلیک را می توان رنگ کرد, صفحه نمایش چاپ شده است, یا با پوشش ضد انعکاس, ضد الکتریسیته ساکن, یا روکش های سخت.
بافت و تکمیل مات
هر قطعه PMMA به شفاف نیاز ندارد, سطح براق. می توان از روکش مات یا بافتی کنترل شده برای کاهش تابش خیره کننده استفاده کرد, ظاهر بصری, انتشار نور, یا ویژگی های لمسی مهمتر از حداکثر شفافیت هستند.
برش و حکاکی لیزری
پردازش لیزر برای برش استفاده می شود, حکاکی, و مارک اکریلیک. در برخی موارد لبه صیقلی ایجاد می کند.
اتصال و مونتاژ
اکریلیک را می توان با جوش حلال به هم متصل کرد, اتصال چسب, جوشکاری اولتراسونیک, یا بست مکانیکی. جوشکاری با حلال یک اتصال شفاف ایجاد می کند اما نیاز به کنترل دقیق دارد.
نظافت
اکریلیک را باید با آب و صابون ملایم یا پاک کننده های مخصوص پلاستیک تمیز کرد. از حلال هایی مانند استون و الکل باید اجتناب شود, زیرا می توانند باعث جنون شوند.
8. کاربردهای اکریلیک سفارشی (PMMA) قسمت
ترکیبی از شفافیت نوری, ساخت سبک وزن, مقاومت در برابر آب و هوا, عایق الکتریکی, و ماشینکاری بودن PMMA را برای طیف وسیعی از قطعات سفارشی مناسب می کند.
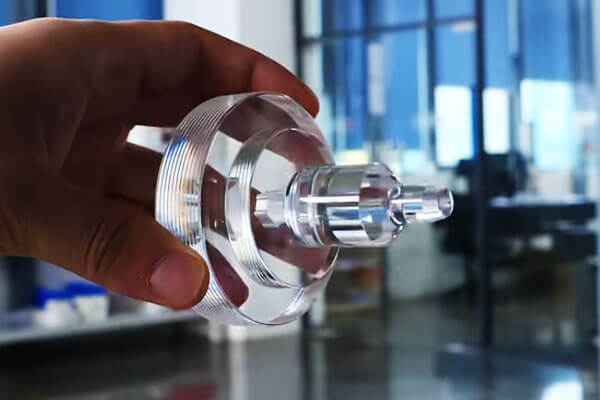
اجزای نوری و فوتونیک
PMMA به طور گسترده در مواردی که انتقال نور کنترل شده مورد نیاز است استفاده می شود. وضوح نوری آن را برای اجزایی که شفافیت بصری یا توزیع نور بخشی از عملکرد آن است مناسب می کند.
برنامه های معمولی شامل:
- راهنمای نور
- پوشش های نوری
- پنجره های شفاف
- لنزهای نمایشگر
- اجزای مدیریت نور
- محفظه های نوری محافظ
تجهیزات الکترونیک و برق
PMMA عایق الکتریکی خوبی را فراهم می کند و می تواند ساختارهای محافظ شفاف سبک وزن ایجاد کند.
اجزای سفارشی ممکن است شامل شوند:
- پوشش های شفاف تجهیزات
- پنجره های نشانگر
- محفظه های نمایشگر
- پانل های محافظ
- محفظه های برقی
- اسپیسرها و فیکسچرهای عایق
تجهیزات صنعتی
ماشین آلات صنعتی اغلب از اپراتورها می خواهند که فرآیندهای داخلی را بدون قرار گرفتن در معرض اجزای متحرک یا خطرناک مشاهده کنند.
بنابراین می توان از PMMA استفاده کرد:
- پنجره های بازرسی
- محافظ ماشین
- پوشش های محافظ
- اجزای دید سیال
- محفظه های فرآیندی شفاف
- پانل های مشاهده
تجهیزات آزمایشگاهی و پزشکی
شفافیت PMMA, ظاهر تمیز, و سهولت ساخت آن را برای قطعات منتخب آزمایشگاهی و تجهیزات پزشکی مفید می کند.
برنامه های کاربردی می تواند شامل شود:
- روکش های ابزار
- محفظه های دید سیال
- محفظه های آزمایشگاهی
- نمونه اجزای بازرسی
- محفظه تجهیزات
خودرو و حمل و نقل
PMMA را می توان در انتخاب شده استفاده کرد خودرو و برنامه های کاربردی حمل و نقل که در آن شفافیت, قابلیت آب و هوا, و ظاهر مهم است.
نمونه ها شامل:
- اجزای مرتبط با روشنایی
- پوشش های نشانگر
- نمایش عناصر
- قطعات شفاف داخلی
- اجزای تزئینی
محصولات نورپردازی و نمایشگر
این یکی از قوی ترین حوزه های کاربردی تجاری PMMA است. این ماده می تواند نور را به طور موثری منتقل کند در حالی که انعطاف پذیری قابل توجهی در طراحی ایجاد می کند.
قطعات سفارشی PMMA را می توان به عنوان تولید کرد:
- پخش کننده
- راهنمای نور
- پنل های نمایشگر
- علائم نورانی
- اجزای نورپردازی تزئینی
- محفظه های شفاف
محصولات معماری و بازرگانی
PMMA به طور گسترده برای محصولات بصری و تزئینی استفاده می شود زیرا می تواند شفافیت را با وزن نسبتا کم ترکیب کند.
نمونه ها شامل:
- علامت
- نمایش وسایل
- ساختارهای خرده فروشی
- تابلوهای تزئینی
- عناصر نورپردازی معماری
- اجزای نمایشگاه
9. عوامل هزینه برای قطعات اکریلیک سفارشی
مادی
انتخاب مواد تأثیر مستقیمی بر هزینه دارد. PMMA ریخته گری عموماً گرانتر از PMMA اکسترود شده استاندارد است,
در حالی که درجه های تخصصی مانند تثبیت شده در برابر اشعه ماوراء بنفش, ضد الکتریسیته ساکن, نوری, یا مواد درجه پزشکی می توانند هزینه های اضافی را به همراه داشته باشند.
ضخامت قطعه و ابعاد استوک نیز مهم است, به ویژه برای ماشینکاری CNC. یک PMMA ضخیم یا بزرگتر ممکن است مصرف مواد و ضایعات ماشینکاری را افزایش دهد.
پیچیدگی طراحی
هندسه پیچیده زمان تولید و نیازهای فرآیند را افزایش می دهد.
برای قطعات با ماشینکاری CNC, ویژگی هایی مانند جیب های عمیق, زیرپوش, دیوارهای نازک, تنظیمات متعدد, و سطوح پیچیده سه بعدی می تواند ساعت ماشینکاری و نیاز به ابزار را افزایش دهد.
برای قالب گیری تزریقی, هندسه پیچیده می تواند هزینه های طراحی و ساخت قالب را افزایش دهد.
آندرکات ممکن است به اسلاید یا مکانیسم های دیگری نیاز داشته باشد, در حالی که دیوارهای نازک یا ناهموار می توانند به طراحی پیچیده تری برای جریان قالب و خنک کننده نیاز داشته باشند.
الزامات تحمل
تلرانس های سخت تر نیاز به کنترل بیشتر فرآیند و بازرسی بیشتر دارد.
یک جزء PMMA عمومی ممکن است به سطح تحمل یک مولفه نوری یا دقیق نیاز نداشته باشد.
بنابراین تعیین بیش از حد تلرانس ها می تواند هزینه تولید را بدون ارائه ارزش عملکردی اضافی افزایش دهد.
به طور خاص برای PMMA, کنترل ابعاد نیز ممکن است تحت تأثیر دما باشد, استرس باقیمانده, و تاریخچه پردازش مواد, بنابراین تلورانس های بحرانی باید با توجه به نیازهای عملکردی واقعی تعریف شوند.
حجم تولید
حجم تولید یکی از مهمترین فاکتورها هنگام انتخاب بین ماشینکاری CNC و قالب گیری تزریقی است.
تولید کم حجم به طور کلی به نفع ماشینکاری CNC است زیرا این فرآیند به ابزار اختصاصی نسبتا کمی نیاز دارد.
تولید با حجم بالاتر به طور کلی به نفع قالب گیری تزریقی است, زیرا سرمایه گذاری اولیه قالب می تواند در بسیاری از قسمت ها پخش شود.
هیچ کمیت سربه سر جهانی وجود ندارد. بستگی به اندازه قطعه دارد, هندسه, زمان ماشینکاری, هزینه قالب, زمان چرخه, و نیاز تولید سالانه.
پایان سطح
تکمیل سطح می تواند به طور قابل توجهی بر هزینه قطعات اکریلیک شفاف تأثیر بگذارد.
پرداخت اولیه CNC به پردازش کمتری نسبت به پرداخت خوب نیاز دارد, در حالی که پولیش نوری می تواند شامل مراحل متعدد و بازرسی اضافی باشد.
فرآیندهای اضافی مانند پرداخت شعله, تکمیل مربوط به بخار در صورت لزوم, نقاشی, یا پوشش های کاربردی می توانند هزینه پردازش را بیشتر افزایش دهند.
برای PMMA شفاف, پرداخت مورد نیاز باید به وضوح مشخص شود زیرا صیقل دادن سطوح غیر ضروری می تواند هزینه قابل توجهی را بدون بهبود عملکرد قطعه اضافه کند..
عملیات ثانویه
عملیات انجام شده پس از ماشینکاری اولیه یا فرآیند قالب گیری نیز به قیمت قطعه تمام شده کمک می کند. اینها ممکن است شامل شوند:
- درمان بازپخت یا کاهش استرس
- پیوند دادن
- مجمع
- حفاری یا ماشینکاری ثانویه
- چاپ یا علامت گذاری
- پوشش محافظ
- بسته بندی ویژه
تاثیر هزینه بستگی به تعداد عملیات و درجه دستکاری مورد نیاز دارد.
ابزار
ابزارسازی یک تفاوت عمده بین ماشینکاری CNC و قالب گیری تزریقی است.
ماشینکاری CNC معمولاً به جای یک قالب تولیدی اختصاصی به وسایل ثابت نیاز دارد, بنابراین سرمایه گذاری ابزار اولیه نسبتا کم است.
قالب تزریقی, با مقایسه, نیاز به قالب اختصاصی دارد, و هزینه قالب می تواند برای اجزای پیچیده PMMA یا قطعاتی که به سطوح نوری بسیار صیقلی نیاز دارند، قابل توجه باشد..
برای تولید با حجم بالا, هر چند, هزینه اولیه قالب بالاتر را می توان با هزینه کمتر ساخت واحد جبران کرد.
زمان پیشرو
زمان های استاندارد تولید معمولاً دارای ساختار هزینه قابل پیش بینی است.
تولید سریع یا تحویل فوری ممکن است نیاز به زمانبندی دستگاه اضافی داشته باشد, اضافه کاری, تسریع در تامین مواد, یا تکمیل و بازرسی سریع, که می تواند هزینه کل را افزایش دهد.
به همین دلیل, برنامه ریزی تحویل واقعی اغلب مقرون به صرفه تر از درخواست یک برنامه تولید فشرده غیر ضروری است.
الزامات کیفیت
الزامات بازرسی و اسناد نیز بر هزینه تأثیر می گذارد.
بازرسی ابعادی پایه نسبت به برنامه تولیدی که نیاز به اندازه گیری CMM دارد، تقاضای کمتری دارد, بازرسی نوری, تأیید زبری سطح, صدور گواهینامه, تست عملکردی, یا قابلیت ردیابی کامل.
برای قطعات PMMA با ارزش یا نوری, بازرسی اضافی ممکن است به دلیل نقص هایی مانند خراش توجیه شود, مه, دیوانه, یا اعوجاج ابعادی می تواند پذیرش محصول را تحت تاثیر قرار دهد حتی زمانی که هندسه اولیه درست باشد.
10. ارزش یک سازنده تخصصی قطعات PMMA دقیق
یک سازنده تخصصی PMMA دقیق بیش از ظرفیت ماشینکاری یا قالب گیری کمک می کند.
برای اجزای شفاف اکریلیک, رفتار مادی, کنترل حرارتی, دقت ابعادی, کیفیت نوری, و تکمیل نزدیک به هم متصل هستند.
انتخاب یک تامین کننده با تجربه در این زمینه ها می تواند ریسک توسعه را کاهش دهد و ثبات را از نمونه اولیه از طریق تولید بهبود بخشد.
تخصص مواد
PMMA در گریدها و اشکال مختلف موجود است, و اکریلیک ریخته گری و اکسترود شده می تواند در حین ماشینکاری و پردازش حرارتی رفتار متفاوتی داشته باشد.
یک سازنده تخصصی می تواند مواد مناسب را با توجه به شفافیت انتخاب کند, ضخامت, الزامات مکانیکی, قرار گرفتن در معرض اشعه ماوراء بنفش, پایان سطح, و روش ساخت.
به عنوان مثال, PMMA ریخته گری اغلب برای قطعات ماشین کاری شده CNC به دلیل ماشینکاری و ویژگی های نوری مطلوب آن ترجیح داده می شود., در حالی که سهام اکسترود شده می تواند برای کاربردهای استاندارد اقتصادی تر باشد.
انتخاب فرآیند
فرآیند تولید مناسب به شدت به حجم تولید و هندسه قطعه بستگی دارد.
ماشینکاری CNC به طور کلی برای نمونه های اولیه مناسب است, تولید کم حجم, و هندسه های بسیار سفارشی شده.
قالب تزریقی زمانی که طراحی پایدار باشد و مقادیر تولید به اندازه کافی زیاد باشد که ابزار اختصاصی را توجیه کند، به طور فزاینده ای جذاب می شود.
یک تولید کننده تخصصی نیز می تواند این دو رویکرد را ترکیب کند, به عنوان مثال استفاده از ماشینکاری CNC برای اعتبار سنجی نمونه اولیه قبل از انتقال طرح نهایی به قالب گیری تزریقی.
طراحی برای تولید
قطعات PMMA نیاز به توجه دقیق به ضخامت دیوار دارند, گوشه های داخلی, سوراخ, مناطق بستن, کمک هزینه ماشینکاری, پیش نویس, و تغییر شکل حرارتی.
قطعات شفاف لایه دیگری از پیچیدگی را اضافه می کنند زیرا علامت های دروازه را نشان می دهد, خطوط جدایی, علائم ماشینکاری, و استرس پسماند می تواند از نظر بصری یا نوری قابل توجه باشد.
بررسی اولیه DFM میتواند این مسائل را قبل از شروع ساخت ابزار یا تولید شناسایی کند, کاهش احتمال طراحی مجدد گران قیمت یا اصلاح قالب.
قابلیت ماشینکاری دقیق
ماشینکاری دقیق PMMA به بیش از یک ماشین CNC نیاز دارد.
ابزار تیز, شرایط برش کنترل شده, تخلیه موثر تراشه, کار پایدار, و مدیریت حرارتی برای جلوگیری از ذوب ضروری است, تشکیل سوراخ, دیوانه, و رانش ابعادی.
برای قطعات دقیق, سازنده باید بتواند ابعاد بحرانی را مطابق با الزامات نقشه واقعی کنترل کند و آنها را با استفاده از تجهیزات اندازه گیری مناسب تأیید کند..
کارشناس تکمیل سطح
ظاهر نهایی و عملکرد نوری قطعات اکریلیک می تواند به شدت به پس پردازش بستگی داشته باشد. بسته به برنامه, یک سازنده ممکن است ارائه دهد:
- پرداخت CNC خوب
- پولیش مکانیکی
- صیقل الماس
- پرداخت شعله برای کاربردهای مناسب
- سنباده کاری و آماده سازی سطح
- بافت سازی
- پوشش های سطحی کاربردی
برای قطعات نوری, پرداخت باید به دقت کنترل شود زیرا پرداخت بیش از حد می تواند ابعاد یا هندسه نوری را تغییر دهد..
کنترل حرارتی و استرس
PMMA به گرما و تنش پسماند حساس است. ماشینکاری ضعیف, قالب ریزی, یا دست زدن می تواند منجر به جنون شود, ترک, صفحه وار, یا بی ثباتی بعدی.
یک تولید کننده تخصصی می تواند کنترل های فرآیند مناسب مانند پارامترهای برش بهینه را در خود جای دهد, شرایط قالب گیری کنترل شده, آنیل کردن در صورت نیاز, و برخورد دقیق با سطوح شفاف.
کنترل کیفیت و قابلیت ردیابی
تولید دقیق PMMA ممکن است به بیش از بازرسی ابعادی اولیه نیاز داشته باشد.
بسته به برنامه, کنترل کیفیت می تواند شامل CMM یا اندازه گیری بینایی باشد, بازرسی سطح, اندازه گیری زبری, بررسی ظاهر نوری, تایید مواد, و تست عملکردی.
برای اجزای تولید, سوابق بازرسی مستند و قابلیت ردیابی دسته ای مواد، کنترل بیشتری بر سازگاری فراهم می کند.
انعطاف پذیری تولید
تامین کننده ای که قادر به پشتیبانی است نمونه اولیه, دارای حجم کم, و تولید با حجم بالا می تواند نیاز به انتقال محصول بین تولیدکنندگان را با افزایش تقاضا کاهش دهد.
LangHe را برای اکریلیک سفارشی انتخاب کنید (PMMA) قسمت
صنعت لانگه یکپارچه فراهم می کند ماشینکاری CNC و قالب گیری تزریقی راه حل هایی برای اکریلیک سفارشی (PMMA) اجزای, حمایت از پروژه ها از توسعه نمونه اولیه تا تولید.
رویکرد تولید ما ترکیبی از انتخاب مواد است, بررسی DFM, پردازش دقیق, پایان سطحی, و بازرسی کیفیت برای رسیدگی به نیازهای خاص قطعات پلاستیکی شفاف و دقیق.
برای PMMA با ماشینکاری CNC, LangHe می تواند هندسه های سفارشی شده را پشتیبانی کند, سوراخ های دقیق, جیب, ویژگی های نصب, و سطوح صیقلی شده.
برای تولید مجدد, قالب گیری تزریقی را می توان برای پایدار توسعه داد, هندسه های پیچیده با تولید کارآمد در هر قطعه.
خود را برای ما ارسال کنید 2D طراحی, 3مدل D CAD, درجه PMMA, مقدار, تحمل, و الزامات پرداخت سطحی.
صنعت لانگه می تواند طراحی را ارزیابی کند و ماشینکاری CNC مناسب را توصیه کند, قالب تزریقی, یا راه حل تولید ترکیبی برای قطعات اکریلیک سفارشی شما.
11. پایان
قطعات اکریلیک سفارشی دقیق در صنایعی که شفافیت دارند ضروری است, دوام, و ثبات ابعادی مورد نیاز است.
انتخاب بین اکریلیک ریخته گری و اکسترود شده, و بین ماشینکاری CNC و قالب گیری تزریقی, بستگی به الزامات برنامه دارد, حجم, و هزینه.
ماشینکاری CNC آزادی طراحی را ارائه می دهد, تحمل های تنگ, و چرخش سریع, آن را برای نمونه های اولیه و تولید کم حجم ایده آل می کند.
قالب گیری تزریقی هزینه هر واحد پایین و تکرارپذیری بالا در حجم را ارائه می دهد, آن را برای تولید با حجم بالا ایده آل می کند. یک رویکرد ترکیبی می تواند بهترین هر دو را ترکیب کند.
انتخاب شریک تولیدی مناسب ضروری است.
تولید کننده تخصصی با تخصص مواد, قابلیت های دقیق, تکمیل دانش فنی, و یک سیستم کیفیت قوی می تواند به اطمینان حاصل شود که هر قطعه اکریلیک نیازهای عملکرد و ظاهر خود را برآورده می کند.
LangHe به عنوان چنین شریکی قرار گرفته است, ارائه عمق فنی و انعطاف پذیری تولید مورد نیاز برای پروژه های اکریلیک سفارشی.
متداول
تفاوت اکریلیک و پلی کربنات چیست؟?
اکریلیک (PMMA) وضوح نوری بهتری را ارائه می دهد, مقاومت در برابر اشعه ماوراء بنفش, و مقاومت در برابر خراش.
پلی کربنات بسیار قوی تر و مقاوم تر در برابر ضربه است اما بیشتر در معرض خراش و زرد شدن است..
اکریلیک برای کاربردهای نوری و نمایشگر ترجیح داده می شود; پلی کربنات برای کاربردهای مقاوم در برابر ضربه.
پلاستیک اکریلیک یا شیشه است?
اکریلیک یک پلاستیک است, شیشه نیست. این یک ترموپلاستیک شفاف ساخته شده از پلی متیل متاکریلات است (PMMA).
اغلب به آن "شیشه اکریلیک" می گویند زیرا می تواند شفافیت و ظاهری شبیه شیشه ایجاد کند, اما خواص مواد و روش های ساخت آن اساساً با شیشه معدنی متفاوت است.
اکریلیک سبک تر است, ماشینکاری و ترموفرم آسان تر, در حالی که شیشه به طور کلی سختی و مقاومت حرارتی بالاتری را ارائه می دهد.
آیا می توان قطعات PMMA را به سطح نوری پرداخت کرد?
بله. قطعات دقیق PMMA را می توان به صورت مکانیکی یا الماس پرداخت کرد تا به زبری سطح بسیار کم و شفافیت نوری بالا دست یابد..
بسته به درجه PMMA, ضخامت, فرآیند پرداخت, و روش اندازه گیری, PMMA روشن می تواند تقریبا به دست آورد 90-92٪ عبور نور مرئی.
با پرداخت مناسب کنترل شده و مدیریت استرس, PMMA می تواند سطوح نوری عالی را در حالی که وزن تقریبی دارد فراهم کند 50% به اندازه شیشه های معمولی.