

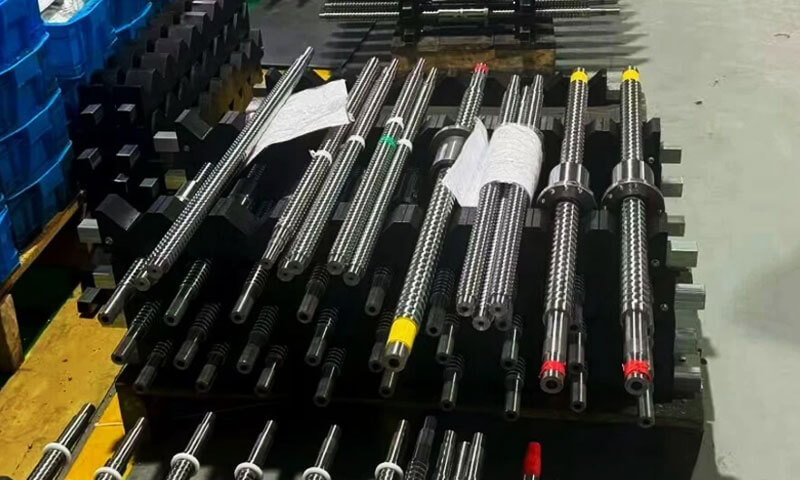
در دنیای حرکت خطی, پیچهای سربی اغلب اسبهای کار ساکت هستند – ساده, قابل اعتماد, و مقرون به صرفه است.
آنها حرکت چرخشی را از طریق یک شفت و مهره رزوه ای به حرکت خطی تبدیل می کنند, ارائه یک مزیت مکانیکی که قابل پیش بینی و قوی است.
اما زمانی که پیچ های استاندارد کاتالوگ نمی توانند خواسته های یک برنامه خاص را برآورده کنند, پیچ های سرب سفارشی به تفاوت بین طراحی خوب و عالی تبدیل می شوند.
1. پیچ سربی چیست?
پیچ سرب یک جزء مکانیکی رزوهدار است که حرکت دورانی را از طریق درگیری یک محور رزوهدار و یک مهره جفتکننده به حرکت خطی تبدیل میکند..
همانطور که پیچ نسبت به مهره می چرخد, رزوه مارپیچ مهره را در امتداد محور پیچ هدایت می کند, تولید جابجایی خطی کنترل شده.
بسته به مکانیسم, پیچ یا مهره ممکن است در حین حرکت اجزای دیگر بچرخند.
پیچ های سربی به طور گسترده ای در اتوماسیون صنعتی استفاده می شود, محرک های خطی, تجهیزات بسته بندی, دستگاه های پزشکی, ابزارهای آزمایشگاهی, و پرینترهای سه بعدی.
ساخت ساده آنها, طراحی جمع و جور, هزینه نسبتا کم, و توانایی ایجاد نیروی محوری قابل توجه آنها را برای کاربردهایی که نیاز به موقعیت یابی کنترل شده یا تنظیم مکانیکی دارند مناسب می کند..
برای پیچ های سربی سفارشی, مهندسان می توانند مشخصات رشته را مشخص کنند, قطر, رهبری, طول, مادی, درمان سطحی, و ویژگی های ماشینکاری نهایی برای مطابقت با الزامات مکانیکی و عملیاتی برنامه.
این پارامترها بر ظرفیت بار تأثیر می گذارد, دقت موقعیت یابی, مقاومت در برابر پوشیدن, گشتاور عملیاتی, و زندگی خدمت.
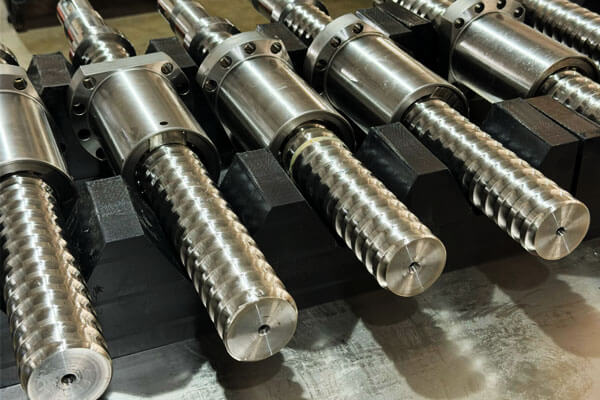
اصطلاحات کلیدی
- رهبری: فاصله محوری در هر دور.
- زمین: فاصله محوری بین نقاط مربوطه روی رزوه های مجاور.
- شروع می شود: تعداد رزوه های مستقل روی پیچ. Lead = Pitch × Starts.
- قطر عمده: قطر بیرونی پیچ.
- قطر جزئی: قطر ریشه نخ.
- عکس العمل: هنگام معکوس شدن جهت، حرکت بین پیچ و مهره از بین می رود.
- پیش بارگیری کنید: اعمال نیرو برای کاهش عکس العمل.
2. انواع رزوه پیچ سربی متداول و ویژگی های آنها
هندسه رزوه تعیین می کند که چگونه یک پیچ سرب بارهای محوری را حمل می کند, اصطکاک ایجاد می کند, با مهره اش درگیر می شود, و به سایش پاسخ می دهد.
پروفیل صحیح به نیروی مورد نیاز بستگی دارد, جهت حرکت, روش ساخت, مواد آجیل موجود, و استانداردهای ابعادی قابل اجرا.
نخ های Acme
رزوه های Acme از پروفیل ذوزنقه ای با زاویه نخ اسمی 29 درجه تحت سیستم رایج Acme استفاده می کنند..
آنها به طور گسترده در مکانیسم های انتقال نیرو و تنظیم در آمریکای شمالی استفاده می شوند.
شکل نخ نسبتاً گسترده آنها تعادل عملی بین قدرت را فراهم می کند, تولید, و سازگاری با مهره.
نخ های Acme را می توان از طریق برش نخ تولید کرد, نورد, یا سایر فرآیندهای مناسب, بسته به هندسه و دقت مورد نیاز.
کاربردهای معمولی شامل تنظیمات ماشین ابزار است, مکانیسم های بلند کردن, گیره, محرک, و مجموعه های موقعیت یابی.
ملاحظات تولید:استاندارد Acme مشخص شده, قطر, زمین, کلاس تناسب, و طراحی مهره باید قبل از ماشین کاری تایید شود.
نخهای آکم را نباید با نخهای ذوزنقهای متریک قابل تعویض دانست زیرا هر دو دارای نیمرخ ذوزنقهای هستند..
نخ های ذوزنقه ای متریک
رزوه های ذوزنقه ای متریک معمولاً از مشخصات رزوه ذوزنقه ای متریک ISO پیروی می کنند و از زاویه رزوه شامل 30 درجه اسمی استفاده می کنند..
آنها به طور گسترده ای در تجهیزات صنعتی و سیستم های حرکتی طراحی شده حول ابعاد متریک استفاده می شوند.
آنها در طیف وسیعی از قطرها و گام ها موجود هستند و می توانند برای طول شفت سفارشی شوند, رهبری, هندسه پایانی, و ماده.
رزوه های ذوزنقه ای متریک به ویژه زمانی مفید هستند که پیچ سرب باید با یاتاقان های متریک ادغام شود., اتصالات, حمایت, و سایر اجزای ماشین.
نخ های مربعی
رزوه های مربعی دارای جناح های رزوه ای تقریبا عمود بر هم هستند و پروفیلی برای کاهش مولفه های نیروی شعاعی مرتبط با جناح های نخ شیبدار طراحی شده است..
هندسه آنها می تواند بازده انتقال مطلوبی را در شرایط مناسب فراهم کند.
هر چند, ساخت و بازرسی رزوه های مربعی نسبت به بسیاری از پروفیل های ذوزنقه ای دشوارتر است.
هندسه نسبتا ظریف و الزامات ابزار تخصصی آنها ممکن است هزینه های تولید را افزایش دهد, به خصوص برای دسته های کوچک یا اجزای پیچیده.
آنها برای کاربردهای منتخب انتقال قدرت مناسب هستند، جایی که مزایای عملکرد آنها پیچیدگی تولید را توجیه می کند.
نخ های تکیه گاه
رزوه های تکیه گاه دارای مشخصات نامتقارن هستند که برای انتقال بارهای محوری قابل توجه عمدتاً در یک جهت طراحی شده اند..
یک جناح نسبتاً شیب دار است, در حالی که جناح مقابل نمایه تدریجی تری برای شکل گیری و درگیری نخ فراهم می کند.
آنها در مکانیزم های تخصصی مانند پرس ها استفاده می شوند, سیستم های بستن, و برنامه های کاربردی دیگر با جهت بار غالب.
طراحی باید جهت نیروی کار را در نظر بگیرد, بارگذاری معکوس, تنش نخ ریشه, و هندسه تماس مهره جفت گیری.
پروفایل های موضوع سفارشی
برخی از برنامه ها به نمایه رشته ای نیاز دارند که با Acme استاندارد متفاوت است, ذوزنقه ای متریک, مربع, یا فرم های تکیه گاه.
نمایه های سفارشی ممکن است هنگام ادغام با یک مجموعه موجود ضروری باشد, برآوردن نیازهای بار غیرمعمول, یا تطبیق یک مهره اختصاصی.
قبل از تعیین نمایه غیر استاندارد, مهندسان باید در دسترس بودن ابزار را در نظر بگیرند, روش های بازرسی, آجیل سازی, در دسترس بودن قطعه جایگزین, و هزینه تولید آینده.
یک موضوع سفارشی باید یک مشکل مهندسی به وضوح تعریف شده را حل کند نه اینکه پیچیدگی را بدون سود قابل اندازه گیری ایجاد کند..
3. مواد برای پیچ های سربی سفارشی
انتخاب مواد بر ظرفیت بار تأثیر می گذارد, مقاومت در برابر پوشیدن, رفتار خوردگی, قابلیت تغییر, ثبات ابعادی, و هزینه.
یک پیچ سرب و مهره جفت کننده آن باید به عنوان یک جفت کار انتخاب شوند نه به عنوان اجزای مستقل.
مواد سرب پیچ معمولی
| مادی | خصوصیات اصلی | مزایا | ملاحظات | برنامه های معمولی |
| کربن فولاد | استحکام و ماشین کاری خوب در گریدهای مناسب | اقتصادی, به طور گسترده ای در دسترس است | محافظت در برابر خوردگی ممکن است مورد نیاز باشد | ماشین آلات صنعتی عمومی |
| الیاژ فولاد | استحکام و سختی پذیری بر اساس درجه و عملیات حرارتی متفاوت است | مناسب برای بارهای سخت و شرایط سایش | عملیات حرارتی می تواند بر اعوجاج و ابعاد نهایی تأثیر بگذارد | محرک های سنگین و سیستم های انتقال |
| ضد زنگ فولاد | مقاومت در برابر خوردگی به درجه و محیط بستگی دارد | مفید در مرطوب, شستشوی, یا شرایط خورنده | همه نمرات قدرت یکسانی ندارند, سختی, یا مقاومت در برابر خوردگی | تجهیزات فرآوری مواد غذایی, سیستم های آزمایشگاهی, مکانیزم های فضای باز |
آلیاژهای آلومینیوم |
چگالی کم و ماشین کاری خوب | سبک وزن, ماشین آسان است | سفتی و مقاومت در برابر سایش کمتر از بسیاری از فولادها | مکانیزم های سبک و سیستم های تخصصی کم بار |
| برنز | معمولا برای مهره ها به جای شفت های پیچ سربی بلند استفاده می شود | ویژگی های لغزشی و سایش مفید در جفت های مناسب | درجه, روانکاری, و بار عملکرد را تعیین می کند | مهره های سربی و اجزای انتقال نیرو |
| مهندسی پلیمرها | رفتار کم اصطکاک یا مقاوم در برابر خوردگی در گریدهای مناسب | سبک وزن, بالقوه ساکت, و مناسب برای طرح های در حال اجرا خشک | خزیدن, انبساط حرارتی, درجه حرارت, و محدودیت های بار باید ارزیابی شوند | مهره های پلیمری, محرک های فشرده, تجهیزات آزمایشگاهی |
4. فرآیندهای ساخت برای پیچ های سرب سفارشی
فرآیند ساخت مناسب به هندسه رزوه بستگی دارد, مادی, دقت ابعادی, پایان سطح, مقدار سفارش, و اهداف هزینه. هیچ فرآیند واحدی برای هر پیچ سرب سفارشی بهینه نیست.
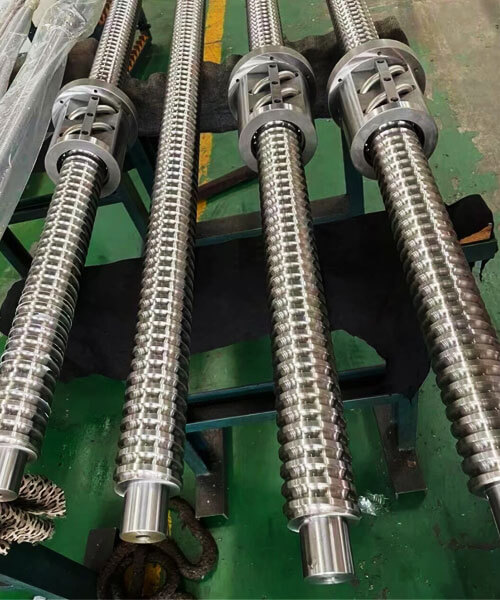
تراشکاری CNC و برش نخ
تراشکاری CNC معمولاً برای تولید محورهای سربی استفاده می شود, قطرهای پلکانی, مجلات بلبرینگ, شانه ها, و ویژگی های پایانی.
سپس برش نخ می تواند با استفاده از ابزار مناسب و مسیر ابزار کنترل شده، پروفایل مشخص شده را ایجاد کند.
این رویکرد انعطاف پذیری را برای ابعاد سفارشی ارائه می دهد, مواد خاص, تولید کوتاه, و طرح هایی با ویژگی های ماشینکاری متعدد.
این به ویژه زمانی مفید است که پیچ به طول های غیر استاندارد یا هندسه انتهایی پیچیده نیاز دارد.
هر چند, برش با نخ مواد را حذف می کند و به طور خودکار ویژگی های سطحی را مانند نخ های سرد ارائه نمی دهد..
وضعیت ابزار, سختی ماشین, کار, اثرات حرارتی, و پارامترهای برش همگی می توانند بر کیفیت نخ تأثیر بگذارند.
برای شفت های بلند یا باریک, روشهای پشتیبانی و ترتیب ماشینکاری از اهمیت ویژهای برخوردار هستند، زیرا نیروهای برش میتوانند باعث انحراف شوند.
اندازه گیری در حین فرآیند و عملیات تکمیل مناسب به کنترل ابعاد نهایی کمک می کند.
نورد نخ
نورد نخ با تغییر شکل پلاستیکی مواد بین قالب ها به جای بریدن پروفیل نخ، یک نخ را تشکیل می دهد..
تحت شرایط مناسب, این فرآیند میتواند نخهای ثابتی با سطح مطلوب و لایهای سطحی سختشده تولید کند.
مزایای بالقوه عبارتند از راندمان تولید بالا و کاهش ضایعات مواد.
نورد موضوع اغلب برای تولید تکرار جذاب است که مواد, قطر, مشخصات موضوع, و ابزارسازی با فرآیند سازگار هستند.
محدودیت های آن شامل هزینه های ابزار است, محدودیت های مرتبط با هندسه ها و مواد خاص, و نیاز به کنترل قطر خالی و شرایط شکل دهی.
برای هر قطر بزرگ مناسب نیست, دارای حجم کم, یا پیچ سرب بسیار تخصصی.
چرخش نخ
چرخش نخ از یک آرایش تخصصی برش برای ایجاد اشکال نخ مارپیچ استفاده می کند, به خصوص در قطعات پیچی بلند یا باریک.
بسته به تنظیمات دستگاه و هندسه اجزا, می تواند از ماشینکاری مولد پیچ های سربی با نیازهای رزوه ای سخت پشتیبانی کند.
این فرآیند به تجهیزات مناسب نیاز دارد, ابزار, و تخصص راه اندازی. مقرون به صرفه بودن آن به شکل نخ بستگی دارد, طول پیچ, مادی, و مقدار تولید.
سنگ زنی نخ
سنگ زنی با نخ مواد را با استفاده از چرخ ساینده حذف می کند و اغلب در صورت دقت بالای نخ انتخاب می شود, هندسه پروفیل کنترل شده, یا یک پرداخت مناسب مورد نیاز است.
همچنین ممکن است پس از عملیات حرارتی زمانی که قطعه نیاز به تصحیح ابعاد نهایی دارد، استفاده شود.
سنگ زنی به طور کلی شامل تجهیزات و هزینه های پردازش بالاتری نسبت به بسیاری از عملیات برش معمولی است.
از این رو, مناسب ترین زمانی است که دقت مورد نیاز باشد, وضعیت مادی, یا عملکرد هزینه اضافی را توجیه می کند.
رزوه زمین دقیق نیاز به کنترل صافی شفت را برطرف نمی کند, ابعاد بلبرینگ-ژورنال, یا تراز مونتاژ. این ویژگی ها بخشی از زنجیره کلی دقت باقی می مانند.
عملیات حرارتی و اتمام سطح
عملیات حرارتی ممکن است سختی را بهبود بخشد, قدرت, یا مقاومت در برابر سایش, بسته به مواد و فرآیند. هر چند, همچنین می تواند باعث اعوجاج یا تغییرات ابعادی شود.
بنابراین، یک طرح تولید معمولی ممکن است این قطعه را ماشینی خشن کند, آن را حرارت دهید, و سپس در صورت لزوم عملیات ماشینکاری یا سنگ زنی را انجام دهید.
تکمیل سطح ممکن است شامل پولیش باشد, انفعال, اکسید سیاه, آبکاری, یا پوشش های مخصوص کاربرد.
فرآیند باید با مواد پایه سازگار باشد, مهره جفت گیری, روان کننده, و محیط خدمات.
بعد از عملیاتی که می تواند سطح یا هندسه را تغییر دهد، ابعاد نخ باید بررسی شود. اگر پوششی مشخص شده باشد, ضخامت و یکنواختی آن باید در برنامه ریزی ابعادی لحاظ شود.
5. ماشینکاری CNC و کنترل دقیق
ماشینکاری CNC نقش اصلی را در تولید پیچ های سربی سفارشی ایفا می کند زیرا شفت معمولاً یک بخش کاری رزوه ای را با چندین ویژگی انتهایی ماشینکاری دقیق ترکیب می کند..
یک فرآیند موفق باید هم هندسه رزوه مارپیچ و هم رابطه بین محور رزوه را کنترل کند., سطوح بلبرینگ, و رابط های درایو.
توالی ماشینکاری و کار
یک مسیر تولید معمولی ممکن است شامل آماده سازی مواد باشد, چرخش خشن, ماشینکاری با نخ, در صورت نیاز عملیات حرارتی, ماشینکاری را تمام کنید, فروکش, درمان سطحی, و بازرسی نهایی.
توالی واقعی به مواد بستگی دارد, فرآیند نخ, الزامات تحمل, و طراحی اجزا.
برای شفت های بلند, کار نیاز به توجه ویژه دارد. نیروی بستن بیش از حد ممکن است یک قطعه کار باریک را منحرف کند, در حالی که پشتیبانی ناکافی می تواند باعث ایجاد پچ پچ یا انحراف در حین برش شود.
پشتیبانی Tailstock, استراحت های ثابت, ترتیبات چاکینگ مناسب, و توالی ماشینکاری با برنامه ریزی دقیق می تواند به حفظ ثبات کمک کند.
جایی که یک پیچ نیاز به تمرکز بالایی بین رزوه و ژورنال های بلبرینگ دارد, سازنده باید داده های مناسب را تعریف کند و نحوه ماشینکاری این ویژگی ها را نسبت به یکدیگر کنترل کند.
ویژگی های حیاتی و خطرات ساخت آنها
| نشان | چرا مهم است | مشکل احتمالی تولید | روش کنترل |
| نخ نمایه | درگیری و انتقال بار را تعیین می کند | زاویه نادرست, عمق, یا فرم ریشه | ابزار مناسب و بازرسی پروفیل |
| رهبری دقت | بر سفر در هر انقلاب تأثیر می گذارد | خطای تجمعی موقعیت محوری | اندازه گیری سرب در طول مشخصی |
| سرگرد وت صغیر قطر | بر تناسب و قدرت هسته تاثیر می گذارد | بیش از اندازه, کمتر از اندازه, یا هندسه نخ ناسازگار است | اندازه گیری ابعاد و رزوه سنج |
| شفت صراط مستقیم | بر چرخش و هم ترازی تأثیر می گذارد | خم, انحراف, یا استرس باقیمانده | ماشینکاری کنترل شده, حمایت, و بازرسی صافی |
ژورنال های بلبرینگ |
تناسب یاتاقان و تکیه گاه چرخشی را تعیین کنید | قطر نادرست, مخروطی, یا پایان ضعیف | چرخش یا سنگ زنی دقیق و اندازه گیری قطر |
| شانه موقعیت ها | کنترل مکان محوری قطعات | نشیمن یا طول مونتاژ یاتاقان نادرست | ماشینکاری مبتنی بر داده و بازرسی ابعادی |
| ویژگی پایانی متمرکز بودن | بر هم ترازی و خروجی درایو تأثیر می گذارد | ناهماهنگی بین کوپلینگ و محور پیچ | استراتژی مبنا و اندازهگیری خروجی ثابت |
| سطح پایان | بر اصطکاک و رفتار تماس تأثیر می گذارد | علامت های ابزار, برز, یا زبری بیش از حد | اتمام مناسب و بازرسی سطح |
تحمل ها باید منعکس کننده عملکرد باشند
یک نقشه باید بین ابعاد عملکردی بحرانی و ابعاد غیر بحرانی تمایز قائل شود.
دقت سرب رزوه, مناسب با مهره جفت گیری, قطر ژورنال یاتاقان, محل شانه, و خروج ممکن است نیاز به کنترل های محکم تری نسبت به طول کلی یا سطوح غیر کاربردی داشته باشد.
تلرانس مورد نیاز باید با توجه به نیازهای عملکرد مجموعه و قابلیت اندازه گیری تعریف شود.
یک تلورانس پوششی اعمال شده برای هر بعد می تواند هزینه را بدون بهبود عملکرد سیستم افزایش دهد.
برای پیچ های سربی سفارشی, مشخصات باید به وضوح روش اندازه گیری یا استاندارد قابل اجرا را بیان کند، زمانی که یک تلورانس می تواند به روش های مختلف تفسیر شود..
این امر به ویژه برای دقت سرب رزوه مهم است, صراط مستقیم, و پروفایل های سفارشی.
سوراخ زدایی و کیفیت لبه
برز در نخ شروع می شود, نخ به پایان می رسد, کلیدی, سوراخ های متقابل, و شانه ها می توانند در مونتاژ اختلال ایجاد کنند, آسیب به اجزای جفت گیری, یا ایجاد تمرکز استرس موضعی.
سوراخزدایی بیش از حد میتواند هندسه رزوه را تغییر دهد یا مواد را از لبههای کاربردی حذف کند..
یک روش تکمیل کنترل شده باید فرزهای ناخواسته را از بین ببرد و در عین حال شکل نخ مشخص شده و ابعاد عملکردی را حفظ کند..
جایی که مونتاژ به یک ورودی یا پخ تعریف شده بستگی دارد, که هندسه باید بر روی نقشه مشخص شود نه اینکه کاملاً به قضاوت اپراتور واگذار شود.
6. دقت پیچ سرب, عکس العمل, و عملکرد
عملکرد پیچ سرب توسط چندین ویژگی مرتبط اما متمایز تعیین می شود.
تحمل ابعادی, دقت سرب رزوه, واکنش متقابل, صراط مستقیم, رویه, و تکرارپذیری موقعیت یابی نباید به عنوان معیارهای قابل تعویض دقت در نظر گرفته شود.
دقت سرب نخ
دقت سرب نشان می دهد که چقدر پیشروی محوری واقعی در هر دور از مقدار مشخص شده پیروی می کند.
خطاها می توانند در طول کار جمع شوند, باعث می شود مهره دورتر یا کمتر از حد انتظار حرکت کند.
به عنوان مثال, یک پیچ ممکن است مشخصات رزوه محلی قابل قبولی داشته باشد اما همچنان خطای حرکت تجمعی را در طول یک حرکت طولانی نشان می دهد..
به همین دلیل است که فقط اندازه گیری قطر یا بررسی رزوه با یک گیج ساده برو/بدون رفتن نمی تواند به طور کامل دقت سرب را تعیین کند..
دقت سرب مورد نیاز باید در طول اندازه گیری تعریف شده یا طبق استاندارد مربوطه مشخص شود.
برنامه تعیین می کند که آیا خطای زمین محلی وجود دارد یا خیر, خطای سرب تجمعی, یا هر دو نیاز به کنترل دارند.
برگشت و حرکت از دست رفته
پس زدگی فاصله محوری بین پیچ و مهره است که با معکوس شدن جهت حرکت آشکار می شود..
می تواند تحت تأثیر تحمل های تولید قرار گیرد, پوشیدن, طراحی مهره, درجه حرارت, و شرایط مونتاژ.
روش های متداول برای کاهش عکس العمل عبارتند از:
- انتخاب یک ترکیب پیچ و مهره نزدیکتر.
- با استفاده از یک طراحی قابل تنظیم یا مهره تقسیم شده.
- اعمال پیش بارگذاری کنترل شده در صورت لزوم.
- تعویض مهره یا پیچ فرسوده.
- جبران حرکت از دست رفته قابل پیش بینی از طریق کنترل کننده حرکت, زمانی که برنامه اجازه می دهد.
پیش بارگذاری می تواند رفتار موقعیت یابی دو جهته را بهبود بخشد, اما ممکن است اصطکاک را نیز افزایش دهد, گشتاور رانندگی, گرم کردن, و پوشیدن.
بنابراین طراحی باید کمترین عکس العمل عملی را مطابق با عمر عملیاتی و بار مورد نیاز هدف قرار دهد.
دقت موقعیت یابی و تکرارپذیری
دقت موقعیت یابی نشان می دهد که سیستم چقدر به موقعیت مورد نظر خود نزدیک می شود.
تکرارپذیری توصیف می کند که چگونه به طور مداوم در شرایط مشابه به موقعیت مشابه باز می گردد.
یک پیچ سرب می تواند تکرارپذیری خوبی داشته باشد در حالی که خطای موقعیت یابی سیستماتیک را نشان می دهد.
برعکس, یک پیچ با خطای سرب تجمعی نسبتاً کم ممکن است در صورت واکنش متقابل همچنان تکرارپذیری ضعیفی ارائه دهد, تنوع اصطکاک, ناسازگاری, یا تغییرات دما کنترل نمی شود.
عملکرد سیستم نیز به موتور بستگی دارد, جفت شدن, یاتاقان, سختی نصب, وضوح رمزگذار, استراتژی کنترل, و بارگذاری خارجی.
در نتیجه, تحمل رزوه یک پیچ سرب به تنهایی نمی تواند دقت موقعیت دستگاه کامل را تضمین کند.
کارایی, اصطکاک, و خود قفل شدن
پیچ های سربی عمدتاً از طریق تماس کشویی کار می کنند, بنابراین اصطکاک بخش مهمی از رفتار آنها است.
کارایی به مشخصات نخ بستگی دارد, زاویه سرب, ضریب اصطکاک, روانکاری, مواد مهره, و بارگیری کنید.
برخی از طرحهای پیچهای سربی میتوانند در شرایط خاص در برابر عقب راندن مقاومت کنند, اما هرگز نباید خود قفل شدن را صرفاً به این دلیل فرض کرد که یک جزء یک پیچ سرب است.
این رفتار به هندسه و اصطکاک نخ بستگی دارد و می تواند با روانکاری تغییر کند, پوشیدن, ارتعاش, یا شرایط عملیاتی.
برای بلند کردن, دارایی, یا برنامه های کاربردی حیاتی برای ایمنی, این طرح باید به طور مستقل رانندگی در عقب را ارزیابی کند و در صورت لزوم از یک ترمز مناسب یا مکانیسم نگهدارنده بار دیگر استفاده کند..
پوشیدن, روانکاری, و عمر خدمات
سایش در رابط کشویی بین پیچ و مهره ایجاد می شود. میزان آن به فشار تماس بستگی دارد, سرعت لغزش, پایان سطح, جفت شدن مواد, روانکاری, آلودگی, و چرخه وظیفه.
زمانی که روانکار انتخاب شده با مواد سازگار باشد، روانکاری می تواند اصطکاک و سایش را کاهش دهد, درجه حرارت, محیط زیست, و روش کار.
برخی از مهره های پلیمری برای شرایط کار خشک طراحی شده اند, اما محدودیت های بار و دمای آنها هنوز نیاز به تأیید دارد.
یک ارزیابی مفید عمر مفید نه تنها سختی مواد، بلکه رفتار سایش مهره را نیز در نظر می گیرد, پایان شفت, تراز, و الزامات نگهداری.
در محیط های گرد و غبار یا ساینده, حفاظت موثر در برابر آلودگی می تواند به اندازه انتخاب مواد اولیه مهم باشد.
7. کاربرد پیچ های سرب سفارشی
پیچ های سرب سفارشی در تجهیزاتی که نیاز به حرکت خطی کنترل شده دارند استفاده می شود, موقعیت یابی قابل تنظیم, یا انتقال نیروی مکانیکی.
طراحی آنها به میزان قابل توجهی با توجه به کاربرد متفاوت است, به خصوص از نظر بار, سرعت سفر, واکنش متقابل, مقاومت در برابر خوردگی, و عمر عملیاتی مورد انتظار.
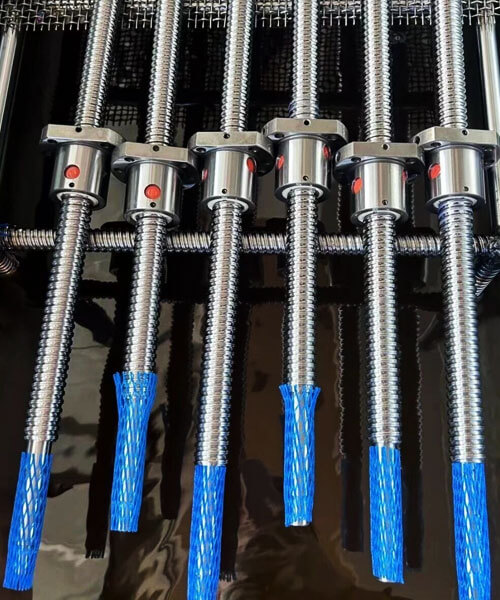
اتوماسیون صنعتی و محرک های خطی
ماشینآلات خودکار از پیچهای سربی برای تعیین موقعیت اسلایدها استفاده میکنند, وسایل تنظیم, عملگرهای فشرده, و کنترل حرکات مکانیکی.
پیچ های سرب سفارشی به سازندگان تجهیزات اجازه می دهد تا سکته مغزی را مشخص کنند, رهبری, رابط های نصب, و پیکربندی مهره مورد نیاز یک ماشین خاص.
برای سیستم هایی که اغلب چرخه می شوند, مهندسان باید مقاومت در برابر سایش را در اولویت قرار دهند, گشتاور در حال اجرا پایدار, کنترل عکس العمل, و روغن کاری مناسب.
برنامه های پرسرعت نیز نیاز به ارزیابی سرعت بحرانی دارند, سفتی پشتیبانی, و تولید گرما.
تجهیزات CNC و سیستم های موقعیت یابی دقیق
پیچ های سربی را می توان در تنظیمات دستگاه انتخاب شده استفاده کرد, محورهای کمکی, مکانیسم های مکان یابی ابزار, و مراحل موقعیت یابی فشرده.
دقت مورد نیاز به عملکرد بستگی دارد: یک مکانیسم تنظیم دستی ممکن است نسبت به یک محور خودکار که به طور مکرر جهت را معکوس می کند، واکنش بیشتری را تحمل کند..
برای برنامه های موقعیت یابی, طراحی باید دقت سرب را تعریف کند, صراط مستقیم, تمرکز ویژگی نهایی, ترخیص مهره, و تکرارپذیری مورد نیاز در سطح سیستم.
جایی که سرعت بالاست, سفتی بالا, و راندمان بالا بر الزامات غالب است, یک توپ پیچ ممکن است راه حل مناسب تری باشد.
ماشین آلات بسته بندی و مونتاژ
تجهیزات بسته بندی و مونتاژ اغلب از پیچ های سربی برای تنظیم راهنماها استفاده می کنند, قالب های محصول را تغییر دهید, اجزای موقعیت, و تنظیمات مکانیکی را تنظیم کنید.
این برنامه ها ممکن است به تنظیمات مکرر نیاز داشته باشند, بسته بندی فشرده, و عملکرد قابل اعتماد در معرض گرد و غبار یا عوامل تمیز کننده.
ماشینکاری سفارشی میتواند ادغام با چرخهای دستی را سادهتر کند, اتصالات, یاتاقان, و براکت های نصب.
انتخاب مواد و عملیات سطحی باید منعکس کننده محیط عملیاتی واقعی و روش نگهداری باشد.
تجهیزات پزشکی و آزمایشگاهی
ابزار آزمایشگاهی و تجهیزات پزشکی منتخب ممکن است از پیچ های سربی برای موقعیت یابی نمونه استفاده کنند, تنظیم ارتفاع, مکانیسم های دوز, و حرکت کنترل شده.
بسته به تجهیزات, الزامات مهم ممکن است شامل حرکت صاف باشد, صدای عملیاتی کم, ابعاد فشرده, مقاومت در برابر خوردگی, و تکرارپذیری ثابت.
مواد و روان کننده انتخاب شده باید با رژیم تمیز کردن و اجزای اطراف آن سازگار باشد.
جایی که تجهیزات مشمول الزامات نظارتی یا پاکیزگی هستند, مواد قابل اجرا, قابلیت ردیابی, و الزامات مستندسازی باید قبل از تولید تعریف شود.
3چاپگرهای D و سیستم های حرکت فشرده
برخی از پرینترهای سه بعدی و سیستمهای حرکتی فشرده از پیچهای سرب برای حرکت سکوها یا تنظیم اجزا در امتداد یک محور خطی استفاده میکنند..
اولویت های طراحی شامل فشردگی است, اصطکاک کم, حرکت مداوم, و سفتی کافی.
سرب مناسب به سفر مورد نظر در هر دور بستگی دارد, ویژگی های موتور, وضوح موقعیت یابی مورد نیاز, و سرعت عمل.
یک سرب ریزتر می تواند کاهش جابجایی مکانیکی بیشتری را در هر دور موتور ایجاد کند, اما وضوح موقعیت یابی واقعی به کنترل موتور نیز بستگی دارد, واکنش متقابل, سفتی, و سایر عوامل سیستم.
تنظیم سنگین و تجهیزات صنعتی
از پیچ های سربی نیز در گیره ها استفاده می شود, مطبوعات, مکانیسم های بلند کردن, و سیستم های تنظیم سنگین.
این کاربردها نیاز به ارزیابی دقیق بار محوری دارند, قطر هسته, فشار تماس نخ, شرایط پشتیبانی, و امکان رانندگی در عقب.
جایی که یک پیچ سرب یک بار معلق یا خطرناک را تحمل می کند, طراحی باید شامل مقررات مناسب نگهداری بار و اقدامات ایمنی باشد.
مقاومت اصطکاکی یک پیچ به تنهایی نباید به عنوان یک قفل ایمنی تضمین شده در نظر گرفته شود.
8. تلههای رایج و نحوه اجتناب از آنها
بسیاری از مشکلات پیچ سرب ناشی از مشخصات ناقص یا عدم تطابق بین قطعه و شرایط عملکرد آن است.
پرداختن به این مسائل در حین طراحی عموماً مقرون به صرفه تر از اصلاح آنها پس از نصب است.
انتخاب پیچ با قطر به تنهایی
قطر بزرگتر ممکن است سفتی و استحکام هسته را افزایش دهد, اما به طور خودکار ظرفیت بار مورد نیاز را تضمین نمی کند, دقت, یا عمر مفید.
فرم موضوع, قطر جزئی, وضعیت مادی, طول پشتیبانی نشده, تماس مهره ای, و شرایط عملیاتی نیز مهم است.
چگونه از آن اجتناب کنیم: بار را تعریف کنید, سکته, سرعت, ترتیب حمایت, چرخه وظیفه, و قبل از نهایی شدن قطر به عمر نیاز داشت.
تنش کششی یا فشاری را بررسی کنید, کمانش, و شرایط تماس با نخ در صورت لزوم.
گیج کردن پیچ با سرب
استفاده از گام به عنوان حرکت خطی در هر دور می تواند یک محاسبه سرعت نادرست یا طراحی ناسازگار ایجاد کند..
این امر به ویژه برای رشته های چند شروع مهم است, جایی که سرب از زمین بیشتر است.
چگونه از آن اجتناب کنیم: زمین زمین, رهبری, و تعداد شروع ها به طور جداگانه در نقشه یا مشخصات فنی. بررسی کنید که مهره و پیچ از سیستم رزوه و هندسه یکسانی استفاده می کنند.
تعیین تلورانس های محدود بدون دلیل عملکردی
تحمل بیش از حد محدود کننده می تواند زمان ماشینکاری را افزایش دهد, هزینه های بازرسی, و خطر رد بدون بهبود عملکرد دستگاه تمام شده.
چگونه از آن اجتناب کنیم: ابعاد عملکردی حیاتی را شناسایی کنید و فقط در مواردی که لازم است تلورانسهای سختتر را اعمال کنید.
دقت سرب را تعریف کنید, متناسب, صراط مستقیم, رویه, و تلورانس های ویژگی نهایی با توجه به الزامات مونتاژ.
نادیده گرفتن واکنش و رفتار معکوس
یک مکانیسم ممکن است با دقت در یک جهت حرکت کند، اما وقتی جهت معکوس می شود، حرکت از دست رفته را نشان می دهد.
این می تواند ناشی از پاکسازی مهره باشد, پوشیدن, انعطاف پذیری نصب, یا سایر منابع بازی مکانیکی.
چگونه از آن اجتناب کنیم: معکوس مجاز و شرایط عملیاتی که تحت آن باید به دست آید را مشخص کنید.
در صورت لزوم یک مهره قابل تنظیم یا از پیش بارگذاری شده را در نظر بگیرید, در حالی که اصطکاک مرتبط را در نظر می گیرد, گشتاور, و پوشیدن.
انتخاب مواد پیچ و مهره ناسازگار
ترکیب موادی که تحت بارهای کم عملکرد خوبی دارد ممکن است سایش بیش از حد را تجربه کند, چلیک, خزیدن, یا مشکلات حرارتی تحت شرایط عملیاتی مختلف.
چگونه از آن اجتناب کنیم: پیچ و مهره را با هم ارزیابی کنید. فشار تماس را در نظر بگیرید, سرعت لغزش, روانکاری, درجه حرارت, آلودگی, قرار گرفتن در معرض شیمیایی, و طول عمر مورد انتظار.
مشرف به پشتیبانی و تراز شفت
حتی یک پیچ ماشینکاری شده می تواند لرزش ایجاد کند, سایش ناهموار, یا گشتاور ناسازگار در هنگام نصب با تراز ضعیف یا پشتیبانی ناکافی.
چگونه از آن اجتناب کنیم: چیدمان بلبرینگ را زود طراحی کنید, ارتباط بین محور نخ و ویژگی های انتهایی عملکردی را کنترل کنید, و در صورت لزوم صافی و خروجی را بررسی کنید.
سیستم مونتاژ شده را به جای تکیه بر اندازه گیری های تک تک قطعات بررسی کنید.
عدم برنامه ریزی برای روغن کاری و آلودگی
روانکاری ناکافی یا ورود ذرات ساینده می تواند سایش را تسریع کند و اصطکاک را افزایش دهد..
برعکس, یک روان کننده نامناسب می تواند به مهره های پلیمری آسیب برساند, یک فرآیند را آلوده کند, یا ایجاد ناسازگاری با محیط عملیاتی.
چگونه از آن اجتناب کنیم: قبل از تولید الزامات روغنکاری و حفاظت را تعریف کنید.
پوشش ها را در نظر بگیرید, سر و صدا, مهر, فواصل نگهداری, و روان کننده های سازگار با مواد در صورت لزوم.
9. پایان
پیچ های سفارشی یک راه حل مهندسی دقیق برای کاربردهایی هستند که پیچ های استاندارد نمی توانند نیازهای بار را برآورده کنند., سرعت, دقت, یا محیط.
با درک هندسه نخ, انتخاب مواد, فرآیندهای تولیدی, و کنترل کیفیت, مهندسان و خریداران می توانند پیچ های سرب را مشخص کنند که قابل اعتماد هستند, عملکرد طولانی مدت.
نکته کلیدی، همکاری اولیه با یک متخصص ماشینکاری است. تامینکنندهای که هم هدف طراحی و هم واقعیتهای ساخت را درک میکند، میتواند فرم رشته مناسب را توصیه کند., مادی, و درجه دقیق - و از مشکلات پرهزینه ناشی از حدس و گمان اجتناب کنید.
متداول
تفاوت بین گام و سرب چیست؟?
گام فاصله محوری بین نقاط رزوه مربوطه مجاور است, در حالی که سرب فاصله محوری طی یک دور کامل است.
برای یک پیچ تک استارت, سرب و زمین برابر هستند. برای پیچ چند استارت, لید برابر است با زمین ضرب در تعداد شروع.
کدام نوع رزوه برای یک پیچ سرب سفارشی بهترین است?
بهترین نوع نخ جهانی وجود ندارد. رزوههای ذوزنقهای آکم و متریک انتخابهای رایج برای انتقال برق صنعتی هستند زیرا استحکام و قابلیت ساخت را متعادل میکنند..
رزوه های مربعی ممکن است برای کاربردهای تخصصی که نیاز به راندمان انتقال مطلوب دارند مناسب باشند, در حالی که رزوه های تکیه گاه برای بارگذاری محوری قابل توجه عمدتاً در یک جهت طراحی شده اند..
انتخاب باید بار را در نظر بگیرد, سرعت, متناسب, طراحی مهره, قابلیت تولید, و هزینه.
چگونه می توان عکس العمل را در یک پیچ سرب کاهش داد؟?
از طریق تحمل پیچ و مهره مناسب می توان واکنش برگشتی را کاهش داد, مهره های قابل تنظیم, طرح های مهره خرد شده, یا پیش بارگذاری کنترل شده.
انتخاب بستگی به عملکرد موقعیت یابی مورد نیاز و اصطکاک قابل قبول دارد.
پیش بارگذاری بیش از حد می تواند گشتاور رانندگی را افزایش دهد, گرم کردن, و پوشیدن, بنابراین طراحی باید حرکت از دست رفته را با عمر مفید متعادل کند.
چگونه می توان عمر سرویس پیچ سربی را بهبود بخشید؟?
عمر سرویس را می توان با انتخاب یک جفت مواد پیچ و مهره سازگار بهبود بخشید, کنترل فشار تماس, اطمینان از هم ترازی مناسب, با استفاده از روغن کاری مناسب, و از نخ در برابر آلودگی محافظت می کند.
عملکرد در محدوده بار و سرعت طراحی و بازرسی دوره ای سایش نیز می تواند به جلوگیری از خرابی زودرس کمک کند..
برای برنامه های کاربردی, انتظارات عمر سرویس باید از طریق تجزیه و تحلیل مهندسی و, در صورت لزوم, تست نماینده.
آیا می توانم از پیچ سربی به صورت عمودی و بدون ترمز استفاده کنم؟?
یک پیچ سرب تک استارت با زاویه سرب کم اغلب خود قفل می شود و می تواند بار عمودی را بدون ترمز نگه دارد.. پیچ های چند استارت معمولاً قفل نمی شوند و ممکن است به ترمز نیاز داشته باشند.

