

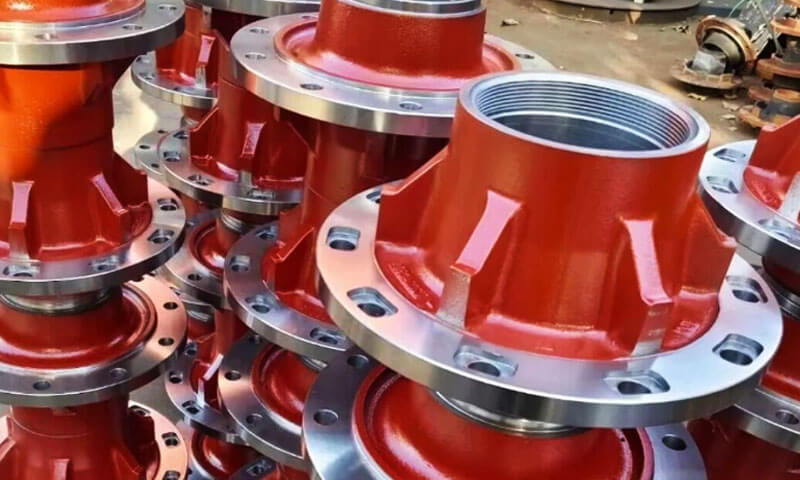
توپی چرخ ها رابط مهم بین یک کامیون سنگین یا نیمه تریلر و چرخ های آن است..
آنها بار کامل وسیله نقلیه را حمل می کنند, انتقال گشتاور رانندگی و ترمز, و لرزش بی امان را تحمل کنید, شوک زدن, و خستگی.
خرابی هاب با سرعت بزرگراه فاجعه بار است - نه فقط یک خرابی, اما یک خطر ایمنی. برای چندین دهه, ریخته گری شن و ماسه سنگین بر بازار تسلط داشت.
اما با افزایش محمولهها و اپراتورهای ناوگان، عمر طولانیتری با نگهداری کمتر میخواهند, تکنولوژی ساخت به سمت فرآیندهای ریخته گری دقیق تکامل یافته است که نسبت استحکام به وزن بالاتر و عملکرد خستگی برتر را ارائه می دهد..
این مقاله به بررسی مهندسی می پردازد, مواد, فرایندها, و کنترل کیفیت در پشت ریخته گری هاب چرخ سفارشی برای کاربردهای سنگین.
1. ریخته گری توپی چرخ چیست؟?
ریخته گری توپی چرخ یک جزء فلزی تقریباً توری است که با ریختن فلز مذاب در قالب آماده شده و اجازه می دهد تا آن را به شکل هندسه مورد نیاز جامد کند..
ریخته گری متعاقبا تمیز می شود, مورد بازرسی قرار گرفت, و برای به دست آوردن ابعاد و ویژگی های سطح مورد نیاز برای مونتاژ ماشین کاری می شود.
بر خلاف توپی چرخ تمام شده, یک جزء as-cast لزوماً برای نصب آماده نیست.
صندلی های بلبرینگ, صورت های نصب, سوراخ های پیچ, سطوح تماس مهر و موم, و سایر ویژگی های حیاتی معمولاً برای برآوردن نقشه مهندسی نیاز به ماشین کاری دارند.
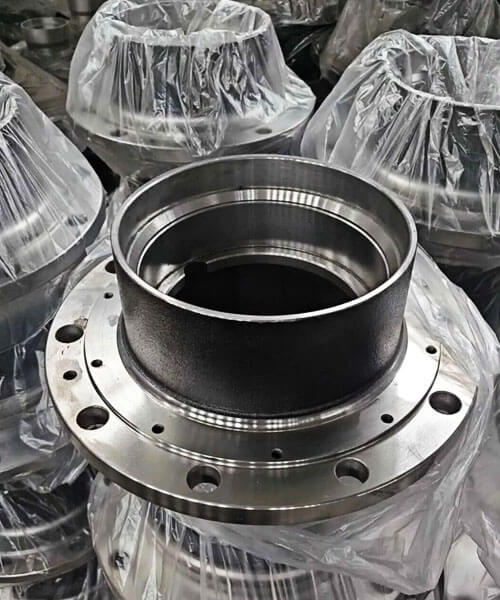
نقش توپی چرخ در خودروی سنگین
توپی چرخ بخشی از مجموعه انتهای چرخ را تشکیل می دهد, اما عملکرد دقیق آن به معماری خودرو بستگی دارد.
یک هاب محرک ممکن است با یک محور محرک ارتباط برقرار کند, در حالی که یک هاب غیر محرک ممکن است روی یک دوک بچرخد.
برخی از طرح ها ویژگی های نصب چرخ را با اجزای ترمز ادغام می کنند; دیگران از درام یا دیسک ترمز جداگانه استفاده می کنند.
توپی باید بارهای تحمیل شده توسط چرخ و وسیله نقلیه را با حفظ تراز مورد نیاز سیستم بلبرینگ منتقل کند..
در حین خدمت, ممکن است ترکیبی از:
- بارهای شعاعی ناشی از وزن وسیله نقلیه و تماس با جاده.
- بارهای جانبی در حین پیچیدن و تغییر خطوط.
- نیروهای طولی مرتبط با شتاب و ترمز.
- بارگذاری چرخه ای مکرر که می تواند ترک های خستگی را شروع و منتشر کند.
- ارتعاش و بارگذاری ضربه ناشی از بی نظمی جاده.
- قرار گرفتن در معرض محیط زیست با آب, آلاینده های جاده, نمک های یخ زدایی, و تغییرات دما.
این شرایط باعث میشود طراحی توپی چرخ بهجای اینکه صرفاً یک موضوع بازتولید یک شکل خارجی باشد، به یک مشکل ساختاری و تولیدی تبدیل شود..
2. تکامل تولید: از ریختهگری شن و ماسه سنتی تا فناوریهای کنترلشدهتر
تکامل ریختهگری توپی چرخ صرفاً انتقال از یک فرآیند قدیمی به یک فرآیند جدید برتر جهانی نیست..
این تغییر به سمت انتخاب مناسب ترین مسیر تولید و کنترل مواد است, هندسه, و انجماد دقیق تر.
ریخته گری شن و ماسه سنتی برای سنگین مفید است, مجتمع, و قطعات نسبتا کم حجم.
روشهای قالبگیری پیشرفتهتر میتوانند ثبات ابعادی یا کیفیت سطح را بهبود بخشند, در حالی که فرآوری مدرن چدن داکتیل می تواند تکرارپذیری خواص مکانیکی را بهبود بخشد.
مزیت بستگی به این دارد که فناوری چقدر با مؤلفه مطابقت دارد.
ریخته گری شن و ماسه سنتی: انعطاف پذیری برای قطعات سنگین
ریختهگری با ماسه از قالبی استفاده میکند که از شن و ماسه آماده و یک سیستم چسباننده تشکیل شده است. قالب می تواند اشکال پیچیده را در خود جای دهد, اجزای بزرگ, و طیف وسیعی از آلیاژهای آهنی.
برای توپی چرخ های سنگین, مزایای آن عبارتند از:
- انعطاف پذیری در اندازه و هندسه اجزا.
- مناسب برای فلنج های پیچیده, روسای, و خطوط داخلی.
- ابزار نسبتاً سازگار برای تولید سفارشی یا با حجم کمتر.
- سازگاری با آهن خاکستری, آهن, و انواع فولادهای ریخته گری, منوط به طراحی فرآیند.
محدودیت های آن ممکن است شامل زبری سطح بیشتر باشد, تنوع ابعادی گسترده تر, و افزایش نیاز به ماشینکاری در مقایسه با فرآیندهای قالب گیری دقیق تر.
مهمترین چالش کنترل انجماد است. بخش های ضخیم, انتقال ناگهانی به ضخامت دیوار, و طراحی ضعیف سیستم های تغذیه می تواند منجر به نقص انقباض یا ناپیوستگی داخلی شود.
طراحی قالب بهتر, مهندسی دروازه و بالابر, کنترل دما, و شبیه سازی فرآیند می تواند سازگاری را بدون رها کردن ریخته گری شن و ماسه بهبود بخشد.
قالب گیری پوسته: بهبود سطح و کنترل ابعاد
در قالبگیری پوستهای از ماسه روکششده با رزین استفاده میشود که روی یک الگوی گرم شده اعمال میشود تا یک الگوی نسبتاً نازک ایجاد کند, پوسته قالب سفت و سخت.
در مقایسه با قالب گیری شن و ماسه معمولی, می تواند سطح و کنترل ابعادی بهتری را برای اندازه اجزا و حجم تولید مناسب فراهم کند.
ابزار و هزینه های عملیاتی آن, هر چند, ممکن است بالاتر باشد.
برای ریخته گری توپی چرخ, مزایای بالقوه شامل:
- هندسه منسجم تر.
- کاهش بی نظمی سطح در مناطق مناسب.
- تکرارپذیری بهبود یافته بین دسته های تولید.
- به طور بالقوه هزینه های تکمیل و ماشینکاری کمتر است.
قالب گیری پوسته به طور خودکار عیوب ریخته گری را از بین نمی برد. انقباض, تخلخل مربوط به گاز, اجزاء, و تغییرات ریزساختاری در صورت کیفیت مذاب ممکن است, تهیه قالب, ریختن, یا انجماد کنترل نمی شود.
زمانی که اندازه هاب باشد مناسب تر است, هندسه, کیفیت مورد نیاز, و حجم تولید فرآیند را توجیه می کند.
ریخته گری گرانشی و سایر مسیرهای ریخته گری دقیق
ریخته گری گرانش, همچنین به عنوان ریخته گری قالب دائمی شناخته می شود, از گرانش برای پر کردن یک قالب قابل استفاده مجدد استفاده می کند, به طور کلی از فلز ساخته شده است.
می تواند تکرارپذیری و کیفیت سطح خوبی را برای آلیاژها و هندسه اجزای مناسب فراهم کند.
هر چند, ریخته گری گرانشی نباید به عنوان جایگزینی مستقیم برای ریخته گری هاب آهنی یا فولادی معمولی در نظر گرفته شود..
قالب های فلزی دائمی عمدتاً برای آلیاژهای غیر آهنی استفاده می شود, مخصوصاً آلومینیوم, زیرا دمای ذوب و ریختن آهن و فولاد چالشهای مختلف ابزارآلات و حرارتی ایجاد میکند.
برای توپی چرخ های سنگین, یک طرح آلومینیومی دقیق ریخته گری گرانشی تنها در صورتی در نظر گرفته می شود که الزامات مهندسی کامل انتهای چرخ آن مواد و مسیر ساخت را پشتیبانی کند..
یک توپی چدنی و یک توپی آلومینیومی ریختهگری را نمیتوان یکسان در نظر گرفت زیرا هر دو را میتوان با استفاده از فناوری ریختهگری تولید کرد..
به همین ترتیب, ریخته گری با فشار بالا, سرمایه گذاری سرمایه گذاری, و سایر مسیرهای دقیق مواد خاص خود را دارند, اندازه, هزینه, و محدودیت های ساختاری.
مناسب بودن آنها باید با طراحی هاب واقعی ارزیابی شود.
پردازش آهن ندولار پیشرفته: کنترل ریزساختار
برای ریخته گری توپی چرخ های چدنی شکل پذیر, یکی از مهم ترین پیشرفت ها کنترل بهبود مورفولوژی آهن مذاب و گرافیت است.
چدن داکتیل با فرآوری آهن مذاب تولید می شود تا گرافیت عمدتاً به شکل گره ای یا کروی جامد شود نه به صورت تکه های موجود در آهن خاکستری..
این مورفولوژی به طور کلی ترکیب مطلوب تری از استحکام و شکل پذیری را فراهم می کند.
کنترل های مهم شامل:
- ترکیب شیمیایی: ایجاد کربن مناسب, سیلیکون, و سطوح عناصر آلیاژی برای درجه مشخص شده.
- درمان گره سازی: استفاده از درمان مناسب, معمولا شامل منیزیم است, برای ترویج گرافیت کروی.
- تلقیح: کنترل هسته گرافیت و کاهش خطر ریزساختارهای نامطلوب.
- زمان و درجه حرارت درمان: مدیریت فرآیند برای حفظ کیفیت ثابت فلز از طریق ریختن.
- تایید ریزساختاری: بررسی شکل گرافیت, ساختار ماتریسی, و سایر مشخصات مشخص شده.
این کنترل ها اهمیت دارند زیرا درجه اسمی مواد به تنهایی خواص یکنواخت را در سراسر یک ریخته گری پیچیده تضمین نمی کند.
ضخامت بخش, میزان خنک کننده, و شرایط انجماد محلی می تواند بر ریزساختار نهایی تأثیر بگذارد.
ASTM A536 الزامات ریخته گری چدن داکتیل را مشخص می کند و به صراحت تشخیص می دهد که خواص می تواند بین مکان های ریخته گری و بین یک ریخته گری و نمونه آزمایشی آن متفاوت باشد..
3. انتخاب مواد برای ریخته گری هاب چرخ های سنگین
برای بسیاری از طرح های هاب بازیگران, 65-45-12 وت 80-55-06 آهن نقطه شروع مفیدی برای ارزیابی مواد هستند.
زمانی که طراحی نیاز به خواص مکانیکی متفاوتی داشته باشد، آهن داکتیل با مقاومت بالاتر یا ADI ممکن است در نظر گرفته شود, اما هیچکدام نباید صرفاً انتخاب شوند زیرا ارقام قدرت آن بالاتر است.
ماده نهایی باید برای هندسه هاب واجد شرایط باشد, فرآیند تولید, و شرایط خدمات.
مقایسه مادی
| مادی | استحکام کششی (MPA) | قدرت عملکرد (MPA) | سختی معمولی (HBW) | هزینه نسبی |
| دوک اتو کردن 65-45-12 | ≥448 | ≥310 | 156–217 | کم جهت |
| دوک اتو کردن 80-55-06 | ≥552 | ≥379 | 187–255 | معتاد |
| دوک اتو کردن 100-70-03 | ≥689 | ≥483 | 241–302 | متوسط |
| آستمپر شده دوک اتو کردن (ادی), درجه 1-3 | ≥900–1200 | ≥650-850 | 269-444 | عالی |
| بازی کردن فولاد, به عنوان مثال, عید A216 WCB | ≥485 | ≥250 | درجه- و وابسته به شرایط | متوسط |
| آلومینیوم الیاژ A356-t6 | وابسته به فرآیند; معمولاً در حدود 230-310 | وابسته به فرآیند; معمولاً در حدود 150-230 | معمولاً حدود 70-90 | به طور کلی هزینه مواد / فرآیند بالاتر |
4. انتخاب فرآیند تولید ریخته گری توپی چرخ
انتخاب فرآیند ریختهگری مناسب برای توپی چرخهای سنگین به اندازه قطعه بستگی دارد, مادی, حجم تولید, الزامات بعدی, و نیازهای ماشینکاری.
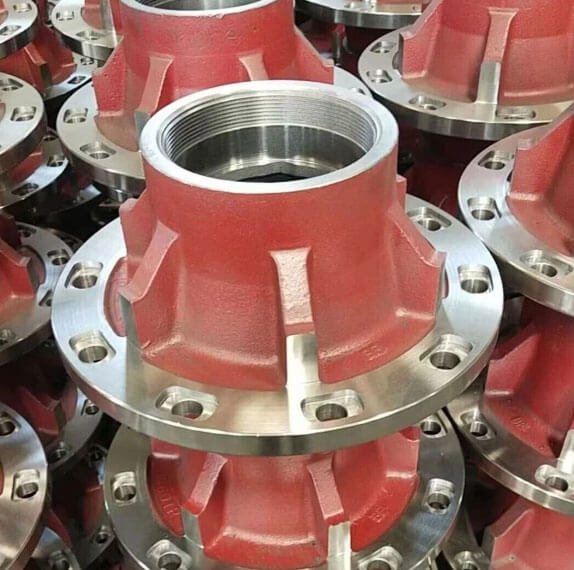
برای اکثر توپی های چرخ چدنی و چدنی, ریخته گری شن و ماسه یک راه حل عملی باقی می ماند زیرا هندسه های پیچیده را در خود جای می دهد, اجزای نسبتا بزرگ, و طیف وسیعی از آلیاژهای آهنی.
مقایسه فرآیندهای ریخته گری رایج
| فرآیند ریخته گری | تحمل ابعادی معمولی* | وزن قسمت / اندازه | تناسب تولید | As-Cast Surface | بهترین برنامه های کاربردی |
| سبز ماسه ریخته گری | تقریباً ± 0.8-1.5 میلی متر برای ابعاد انتخاب شده | 5-500 کیلوگرم; وابسته به طراحی | تولید در حجم بالا با ابزار مناسب | عادلانه | هاب استاندارد کامیون و نیمه تریلر; ریخته گری آهنی مقرون به صرفه |
| پوسته قالب ریخته گری | تقریباً ± 0.5-1.0 میلی متر برای ویژگی ها و اندازه اجزای مناسب | معمولاً ریخته گری های کوچک تا متوسط; با طراحی متفاوت است | حجم متوسط به بالا که در آن سرمایه گذاری ابزاری موجه است | خوب تا خیلی خوب | هاب هایی که نیاز به سطح بهبود یافته و سازگاری ابعادی دارند |
ریخته گری گرانشی دقیق |
تقریباً ± 0.5-1.0 میلی متر برای ابعاد انتخاب شده و طرح های مناسب | به طور کلی اجزای کوچک تا متوسط; بسیار آلیاژی- و وابسته به هندسه | تولید با حجم متوسط که در آن ابزار قابل استفاده مجدد مقرون به صرفه است | خوب تا خیلی خوب | طراحی هاب آلیاژ آلومینیوم و کاربردهای سبک وزن |
| سرمایه گذاری ریخته گری | تقریباً ± 0.1-0.3 میلی متر برای ابعاد و هندسه های مناسب | به طور کلی اجزای کوچک تا متوسط | حجم کم تا متوسط, بستگی به پیچیدگی دارد | عالی | کوچک, اجزای دقیق پیچیده که در آن جزئیات فشرده تر به عنوان ریخته گری ارزشمند است |
5. حالت های رایج خرابی توپی چرخ
درک چگونگی شکست هاب ها کلید طراحی و منبع یابی صحیح آنهاست.
| حالت شکست | ظاهر | علت ریشه ای | پیشگیری |
| سایش یاتاقان مته سوراخ / بیضی شکل | حفره خارج از دور; چرخش بلبرینگ در توپی | دیوار ریخته گری نرم, عملیات حرارتی ضعیف, ارتعاش | درجه مواد مناسب; عملیات حرارتی کنترل شده; ضخامت دیوار مناسب |
| ترک خوردن سوراخ گل میخ | ترک هایی که از سوراخ های گل میخ تابش می کنند | تمرکز استرس; گشتاور بیش از حد; شعاع فیله ضعیف | طراحی فیله سخاوتمندانه; مشخصات گشتاور کنترل شده |
| تخلخل انقباض در مرکز هاب | حفره های قابل مشاهده یا داخلی در نزدیکی سوراخ یاتاقان | تغذیه ناکافی رایزر; انتقال ضخیم به نازک | طراحی بالابر بهینه; جامد سازی جهت دار |
بیرون زدگی صورت چرخ |
لرزش, ضربان ترمز, سایش ناهموار لاستیک | اعوجاج ریخته گری; کنترل مبدأ ماشینکاری ضعیف | کاهش استرس بعد از گچ گیری; تجهیزات ماشینکاری کنترل شده |
| ترک حرارتی نزدیک فلنج ترمز | ترک های ریز نزدیک سطح نصب ترمز | بررسی گرما از حرارت ترمز; شکل پذیری ضعیف | چدن داکتیل با چقرمگی کافی; تجزیه و تحلیل چرخه حرارتی |
| حفره خوردگی | زنگ زدگی سطحی, ایجاد حفره روی سطوح درمان نشده | نمک جاده, بدون پوشش, سطح ریخته گری نامناسب | پرایمر غنی از روی + کت پودری; مواد مقاوم در برابر خوردگی |
در #1 قاتل پنهان: تخلخل انقباضی در حفره یاتاقان
من صدها مرکز شکست خورده را دیده ام که از میدان برگشته اند. رایج ترین عیب داخلی تخلخل انقباض درست در صندلی یاتاقان است - نامرئی بر روی سطح, اما به اندازه ای است که باعث ناراحتی یاتاقان شود, گرمی بیش از حد, و در نهایت تشنج.
این تقریباً همیشه یک مشکل طراحی رایزر است: بخش ضخیم یاتاقان بدون تغذیه مناسب آخرین بار جامد می شود.
ریخته گری های خوب با اشعه ایکس یا اولتراسونیک ناحیه یاتاقان هر توپی را بررسی می کنند. ریخته گری های ارزان اینطور نیست - و شش ماه بعد در کنار بزرگراه متوجه می شوید.
6. ماشینکاری CNC دقیق برای توپی چرخ تمام شده
ریخته گری شکل اصلی توپی چرخ را ایجاد می کند, اما ماشینکاری دقیق، رابطهایی را ایجاد میکند که نحوه تناسب و عملکرد قطعه را در مجموعه انتهای چرخ تعیین میکند..
صندلی های بلبرینگ, صورت های نصب, سوراخ های پیچ, سطوح تماس مهر و موم, و سایر ویژگی های مشخص شده ممکن است به کنترل های ابعادی و هندسی دقیق نیاز داشته باشند.
این الزامات باید توسط نقشه مهندسی و طراحی مونتاژ مربوطه تعریف شوند.
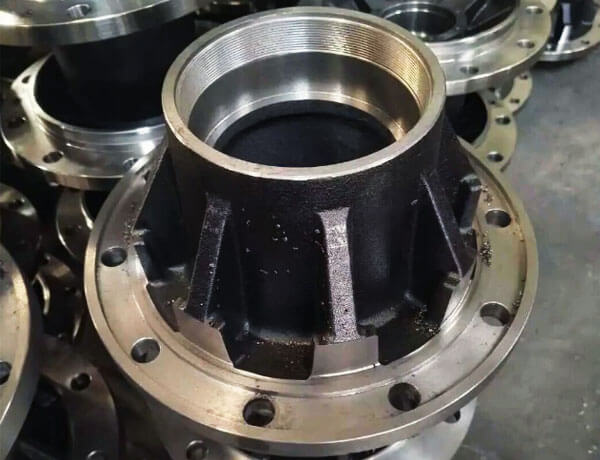
ماشینکاری رابط های بحرانی
چندین ویژگی در حین ماشینکاری سزاوار توجه ویژه هستند.
حفره ها و صندلی های بلبرینگ: این ویژگی ها باید با قطر مشخص شده مطابقت داشته باشند, گردی, استوانه, پایان سطح, و الزامات مناسب.
ابعاد نادرست می تواند بر نصب بلبرینگ تأثیر بگذارد, فاصله عملیاتی یا پیش بارگذاری, بسته به آرایش بلبرینگ, و توزیع بار.
صفحه های نصب چرخ: صفحه نصب رابط بین توپی و چرخ را ایجاد می کند.
صافی, عمود بودن, و الزامات خروجی باید متناسب با طراحی تعریف شوند زیرا انحرافات ممکن است بر دقت نصب و رفتار چرخش تأثیر بگذارد..
سوراخ های پیچ و حلقه های پیچ: قطر سوراخ, موقعیت, فاصله, و هندسه صندلی مشخص شده باید با سیستم اتصال چرخ مطابقت داشته باشد.
خطاهای موقعیت می تواند مونتاژ را پیچیده کند یا شرایط تماس ناهموار ایجاد کند.
سطوح تماس مهر و موم: جایی که هاب یک مهر و موم را در خود جای می دهد, پایان سطح, هندسه, و دقت ابعادی باید با طراحی مهر و موم مشخص شده و شرایط عملیاتی سازگار باشد.
منابع داده و امتیازات ماشینکاری را کنترل کنید
یک استراتژی ماشینکاری منسجم با انتخاب مبناهای مناسب و تعیین نحوه قرارگیری و چسباندن قطعه شروع می شود..
اگر راه اندازی اولیه به یک سطح نامناسب اشاره دارد, ماشینکاری می تواند خطاهای ابعادی بین سوراخ را بازتولید کند, فلنج, و سایر ویژگی های حیاتی.
کمک هزینه ماشینکاری کافی و ثابت نیز مهم است: موجودی ناکافی ممکن است بخش هایی از ریخته گری را ماشینی نشده باقی بگذارد, در حالی که ذخیره بیش از حد زمان چرخه و سایش ابزار را افزایش می دهد.
برای هاب های پیچیده, برنامه ریزی فرآیند باید توالی ماشینکاری را تعیین کند, روش کار, و نقاط بازرسی قبل از شروع تولید.
متمرکز, فرار, و پایان سطح
رابطه هندسی بین رابط یاتاقان, محور چرخشی, و صورت نصب چرخ می تواند بر عملکرد توپی تمام شده تأثیر بگذارد.
بسته به نقاشی, بازرسی ممکن است شامل شود:
- قطر سوراخ و دقت هندسی.
- خروجی شعاعی و محوری.
- عمود بودن وجوه نصب بر محور مبنا مشخص شده.
- موقعیت سوراخ پیچ و هندسه نصب.
- پرداخت سطح روی یاتاقان و رابط های آب بندی.
این اندازه گیری ها باید با استفاده از وسایل مناسب انجام شود, ابزار دقیق, یا تجهیزات اندازه گیری مختصات در صورت نیاز.
مهم است که یک تلرانس جهانی برای همه توپی چرخ اعمال نکنید. مقادیر صحیح به سیستم بلبرینگ بستگی دارد, طراحی انتهای چرخ, ابعاد جزء, و الزامات مهندسی قابل اجرا.
چگونه ماشینکاری بر هزینه کل تولید تأثیر می گذارد
هزینه ماشینکاری تحت تأثیر ثبات ابعادی ریخته گری است, ماشینکاری مواد, کمک هزینه ماشینکاری, پیچیدگی کار, زندگی ابزاری, و فرکانس بازرسی مورد نیاز.
یک ریختهگری با طراحی خوب میتواند حذف مواد غیرضروری را کاهش دهد و تنظیمات ماشینکاری را سادهتر کند.
هر چند, به حداقل رساندن ذخایر ماشینکاری به هزینه تمیز کردن سطح قابل اعتماد می تواند نرخ رد را افزایش دهد.
هدف ایجاد یک رابطه پایدار بین دقت ریختهگری و قابلیت ماشینکاری است تا بتوان ویژگیهای حیاتی را بهطور مداوم تولید کرد..
7. کنترل کیفیت و آزمایش برای اجزای هاب حیاتی ایمنی
هاب های حیاتی ایمنی نیازمند یک برنامه با کیفیت دقیق هستند. تست های معمولی شامل:
| تست کنید | هدف | استاندارد / روش |
| تجزیه و تحلیل شیمیایی | بررسی ترکیب مواد | طیف سنجی |
| تست مکانیکی | کشنده, بازده, کشیدگی, سختی | ASTM E8, E10 |
| ارزیابی ریزساختار | ندولاریته, ماتریس, اندازه گرافیت | ASTM A247 |
| بازرسی بعدی | حفره, فلنج, سوراخ های گل میخ | CMM, سنج |
| بازرسی رادیوگرافی | تخلخل داخلی, انقباض | ASTM E94 / E505 |
| تست اولتراسونیک | عیوب داخلی در بخش های بحرانی | ASTM A609 |
| بازرسی ذرات مغناطیسی | ترک های سطحی | ASTM E709 |
| تست خستگی پویا | بار جاده شبیه سازی شده | مشخصات SAE J1095 یا OEM |
| تست بار اثبات | یکپارچگی ساختاری | مشخصات سازنده اکسل |
| بررسی خروجی | خروجی سوراخ فلنج و بلبرینگ | نشانگر شماره گیری / CMM |
| فشار / تست نشتی | یکپارچگی مهر و موم روغن (که در آن قابل اجرا است) | - |
8. کاربردهای ریخته گری هاب چرخ سفارشی
ریخته گری هاب چرخ سفارشی در وسایل نقلیه تجاری مختلف و کاربردهای حمل و نقل صنعتی استفاده می شود.
هر برنامه شرایط بارگذاری متفاوتی را ارائه می دهد, محدودیت های ابعادی, و نیازهای زیست محیطی.
کامیون های سنگین بزرگراه
هاب های کامیون باید دارای سیستم بلبرینگ مشخص شده باشند, اتصال چرخ, و پیکربندی محور در حالی که بارهای مکرر جاده را تحمل می کند, نیروهای گوشه, و شرایط سرویس مربوط به ترمز.
خواص مواد, هندسه نصب, عملکرد خستگی, و دقت ماشینکاری ملاحظات کلیدی هستند.
نیمه تریلر و حمل و نقل بار
هاب های تریلر تحت بارگیری مکرر در طول سرویس های طولانی مدت کار می کنند.
مشخصات آنها به طراحی محور بستگی دارد, پیکربندی چرخ, چیدمان بلبرینگ, الزامات بار, و محیط عملیاتی مورد انتظار.
قرار گرفتن در معرض خوردگی و قابلیت سرویس نیز ممکن است بر الزامات طراحی و تکمیل تأثیر بگذارد.
وسایل نقلیه ساختمانی و خارج از بزرگراه
برخی از وسایل نقلیه ساخت و ساز و حمل و نقل تخصصی با بارهای ضربه ای بیشتری مواجه می شوند, زمین ناهموار, گرد و غبار, و آلودگی.
هاب آنها نیاز به ارزیابی ویژه برنامه از بارها دارد, چقرمگی مواد, هندسه ساختاری, رابط های آب بندی, و شرایط نگهداری.
تولید OEM و جایگزینی پس از فروش
پروژه های OEM ممکن است نیاز به بازبینی های کنترل شده داشته باشند, تولید قابل تکرار, الزامات مواد مستند, و اعتبار سنجی برنامه ریزی شده.
هنگامی که نقشه های اصلی یا مشخصات مواد ناقص هستند، اجزای جایگزین چالش های بیشتری را ایجاد می کنند, تأیید ابعادی و سازگاری برنامه ها از اهمیت ویژه ای برخوردار است.
9. راه حل های ریخته گری توپی چرخ سفارشی از صنعت LangHe
LangHe Industry راه حل های سفارشی ریخته گری هاب چرخ را برای کامیون های سنگین و نیمه تریلر ارائه می دهد., پشتیبانی از پروژه هایی که به مواد خاص برنامه نیاز دارند, طرح های ریخته گری, ماشینکاری دقیق, و بازرسی با کیفیت.
قابلیت های تولید ما مراحل کلیدی تولید را پوشش می دهد, از جمله:
- فرآیندهای ریخته گری: ریخته گری شن و ماسه سبز و ریخته گری قالب پوسته برای طرح های توپی چرخ آهنی مناسب.
ریخته گری گرانشی دقیق ممکن است برای کاربردهای غیر آهنی سازگار در نظر گرفته شود, بسته به الزامات جزء. - انتخاب مواد: گریدهای چدن داکتیل مانند ASTM A536 65-45-12, 80-55-06, وت 100-70-03, و همچنین آهن داکتیل austempered (ادی) و سایر درجات مشخص شده, مشروط به امکان سنجی طراحی و ساخت.
- شبیه سازی ریخته گری: تجزیه و تحلیل پر کردن قالب و انجماد برای کمک به بهینه سازی طراحی دروازه و بالابر و کاهش خطر عیوب ریخته گری.
- ماشینکاری CNC: معکوس, خسته کننده, حفاری, بهره برداری, و سایر عملیات ماشینکاری مشخص شده. تعادل را می توان در مواردی که طراحی جزء و شرایط عملیاتی لازم است ترتیب داد.
- کنترل کیفیت: بازرسی بعدی, تایید مواد, و آزمایش غیر مخرب قابل اجرا (NDT) طبق مشخصات توافق شده.
مدیریت کیفیت و الزامات خاص خودرو باید برای هر پروژه تایید شود. - قابلیت ردیابی: مستندات مواد, شناسایی دسته ای تولید, و گزارش های بازرسی همانطور که مشخص شده است.
ما با OEM ها و سایر مشتریان صنعتی کار می کنیم تا ریخته گری توپی چرخ را متناسب با نیازهای بار مشخص آنها توسعه دهیم., چرخه های وظیفه, محدودیت های ابعادی, و اهداف وزنی.
پشتیبانی مهندسی ما شامل قابلیت طراحی برای ساخت است (DFM) بررسی کنید, راهنمای انتخاب مواد, و ارزیابی نمونه اولیه در صورت لزوم.
با صنعت LangHe تماس بگیرید برای بحث در مورد پروژه ریخته گری توپی چرخ سفارشی خود.
ارائه نقشه یا نمونه فنی, الزامات مواد, حجم تولید مورد انتظار, و معیارهای بازرسی به ما کمک می کند مسیر تولید مناسب را ارزیابی کنیم.
10. پایان
ریخته گری هاب چرخ سفارشی یکی از مهمترین اجزای ایمنی در سیستم های کامیون های سنگین و نیمه تریلر است..
آنها از بیرون مانند ریخته گری های گرد ساده به نظر می رسند, اما هر ویژگی - حفره دار بودن, صورت چرخ, سوراخ های گل میخ, سطح نصب ترمز - باید با دقت مهندسی شده و طبق استانداردهای دقیق ریخته شود.
تفاوت بین هابی که دوام دارد 700,000 کیلومتر و یکی که در 200,000 کیلومتر به سه چیز خلاصه می شود: مواد مناسب, عملیات حرارتی مناسب, و کنترل فرآیند ریخته گری درست.
چدن داکتیل با نرمالیزاسیون مناسب استحکام را ارائه می دهد, رقیق کننده, و مقاومت در برابر سایش که خدمات سنگین نیاز دارد.
مهندسی انجماد جهت دار تخلخل انقباض در سوراخ یاتاقان را حذف می کند. NDT دقیق و تأیید ابعادی عیوب را قبل از رسیدن به جاده مشاهده می کند.
برای اپراتورهای ناوگان, تولید کنندگان تریلر, و OEM های محور, پیام واضح است: توپی چرخ کالایی نیست که بتوان آن را تنها بر اساس قیمت تهیه کرد.
آنها اجزای ایمنی هستند. با ریختهگری شریک شوید که حالتهای خرابی توپی چرخ را میشناسد, هر مرحله فرآیند را کنترل می کند, و با قابلیت ردیابی کامل پشت هر ریخته گری می ایستد. به این ترتیب شما هاب هایی را به دست می آورید که در جاده ها باقی می مانند, نه در کنار آن.
متداول
چه موادی معمولاً برای ریخته گری توپی چرخ کامیون های سنگین استفاده می شود?
چدن داکتیل یکی از کاندیدای توپی چرخ های ریخته گری است زیرا می تواند ترکیب مفیدی از استحکام را ارائه دهد, انعطاف پذیری, و انعطاف پذیری ریخته گری. فولاد ریخته گری نیز ممکن است برای طرح های خاص در نظر گرفته شود.
مواد مناسب به هندسه هاب بستگی دارد, عملکرد خستگی مورد نیاز, بارها, محیط عملیاتی, و مشخصات قابل اجرا.
چرا ریخته گری توپی چرخ به ماشین کاری CNC نیاز دارد؟?
ماشینکاری CNC صندلی های بلبرینگ دقیق را تولید می کند, صورت های نصب, سوراخ های پیچ, و سایر رابط های مورد نیاز برای مونتاژ.
ریخته گری شکل اصلی را فراهم می کند, در حالی که ماشینکاری ابعاد نهایی و مشخصات سطح مشخص شده در نقشه مهندسی را تعیین می کند.
آیا می توان توپی چرخ موجود را برای ریخته گری سفارشی مهندسی معکوس کرد?
بله, یک جزء موجود می تواند نقطه شروعی برای تحلیل ابعادی و بازسازی طراحی ارائه دهد.
هر چند, مهندسی معکوس نیز باید الزامات مواد را تعیین کند, رابط های حیاتی, تحمل ماشینکاری, و معیارهای عملکرد مرتبط.
ابعاد خارجی به تنهایی برای تأیید مناسب بودن هاب جایگزین برای خدمات حیاتی ایمنی کافی نیست.
چه اطلاعاتی برای نقل قول ریخته گری توپی چرخ سفارشی مورد نیاز است?
یک نقشه یا نمونه فنی ارائه دهید, مشخصات مواد, ابعاد بحرانی, جزئیات برنامه, مقدار مورد انتظار, الزامات ماشینکاری, و مستندات با کیفیت نیاز دارد.
هر نوع NDT مورد نیاز, تست خستگی, یا اعتبار سنجی دیگری نیز باید در مرحله نقل قول بیان شود تا بتوان مسیر ساخت و هزینه را به طور دقیق ارزیابی کرد..

