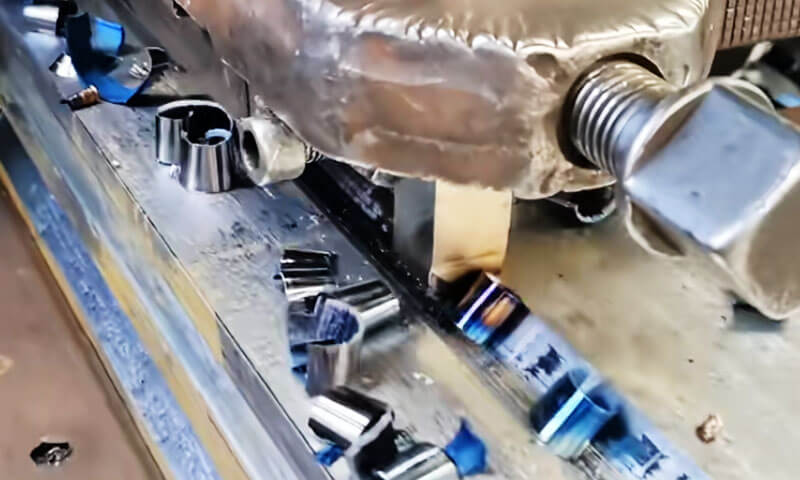
هنگام بحث در مورد فرآیندهای برش فلز, معکوس, آسیاب کردن, و سنگ زنی معمولا بیشترین توجه را به خود جلب می کند. هر چند, هر مشکل ماشینکاری با یک برش چرخان حل نمی شود.
برای سطوح صاف, شیارهای مستقیم, کلیدی, چلپچین, و برخی از پروفایل های داخلی غیر دایره ای, فرآیندهای برش خطی بسیار مفید باقی می ماند.
سه فرآیند مهمی که در این مقاله پوشش داده شده اند عبارتند از برنامه ریزی, شکل دادن, و برچینگ.
هر سه ماده را از طریق حرکت خطی نسبی بین ابزار برش و قطعه کار حذف می کنند, اما آنها اساساً در پیکربندی ماشین تفاوت دارند, جهت برش, ابزار, بهره وری, هندسه قابل اجرا, و اقتصاد.
از دیدگاه تولید, سوال درست این نیست که کدام فرآیند "بهتر" است. هست:
کدام فرآیند برش خطی هندسه مورد نیاز را فراهم می کند, دقت, پایان سطح, بهره وری, و هزینه برای قطعه خاص و حجم تولید?
1. برنامه ریزی: برش رفت و برگشتی برای سطوح مسطح بزرگ
برنامه ریزی یک فرآیند خطی سنتی برش فلز است که در آن قطعه کار به طور متقابل در برابر یک ابزار برش تک نقطه ای ثابت حرکت می کند.. بر خلاف چرخش, آسیاب کردن, یا سنگ زنی, برنامه ریزی به برش دوار مداوم متکی نیست.
در عوض, مواد در طول سکته مغزی به جلو حذف می شود, در حالی که حرکت برگشتی معمولاً یک حرکت غیر برشی است.
این اصل ساده برش، برنامه ریزی را به ویژه برای بزرگ مناسب می کند, سنگین, و قطعات کار کشیده با سطوح بلند صاف یا مستقیم.
هر چند مدرن آسیاب CNC در بسیاری از کاربردهای همه منظوره جایگزین برنامه ریزی شده است, در جایی که اندازه و وزن قطعه کار، ماشینکاری چرخشی را عملی تر می کند، از نظر فنی باارزش است.
تخت ماشین ابزار بزرگ, پایه های سنگین, ریخته گری های ساختاری, و سطوح راهنمای طولانی نمونه هایی معرف هستند.
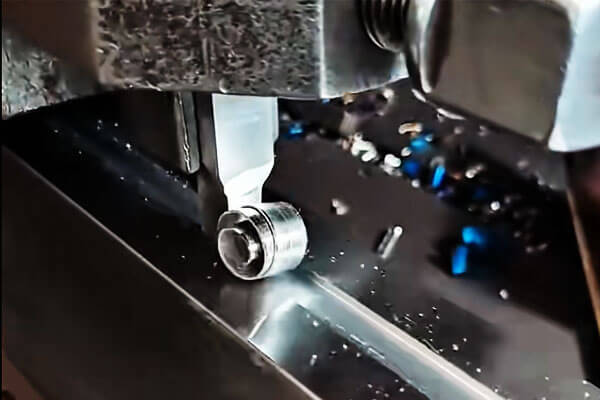
اصل کاری برنامه ریزی
عمل برش یک رنده بر اساس یک چرخه ضربه ای مکرر است. در طول سکته مغزی به جلو, لبه برش قطعه کار را درگیر می کند و یک لایه کنترل شده از مواد را حذف می کند.
سپس ابزار یا جدول حرکت بازگشت خود را کامل می کند, به طور معمول بدون برش, قبل از اعمال خوراک بعدی.
چرخه اساسی است:
سکته مغزی → حرکت برگشتی → تغذیه → برش سکته مغزی
تغذیه به تدریج موقعیت برش را تغییر می دهد تا ابزار ناحیه مورد نیاز ماشینکاری را پوشش دهد.
با ترکیب حرکت طولی میز با تغذیه عرضی یا عمودی, یک رنده می تواند افقی ایجاد کند, عمودی, و سطوح شیبدار.
این حرکت رفت و برگشتی تمایز اساسی بین برنامه ریزی و اکثر فرآیندهای ماشینکاری با بهره وری بالا است..
در آسیاب, کاتر به طور مداوم می چرخد و چندین دندان به طور مکرر با قطعه کار درگیر می شود. در برنامه ریزی, برش متناوب است و معمولاً با a انجام می شود تک لبه برش.
اجزای اصلی یک Planer
یک رنده معمولی شامل تعداد زیادی اجزای ساختاری و کنترل حرکت است که برای پشتیبانی از قطعات سنگین و حفظ پایداری برش طراحی شده است..
| جزء | عملکرد اصلی |
| تخت ماشین | میز رفت و برگشتی را پشتیبانی می کند و نیروهای برشی را جذب می کند |
| میز کار | قطعه کار را حمل می کند و حرکت رفت و برگشتی اولیه را فراهم می کند |
| ستون / مسکن | از ریل متقاطع و سر ابزار حمایت کنید |
| کراس ریل | سر ابزار را حمل و قرار می دهد |
| سر ابزار | ابزار برش را نگه دارید و تنظیم خوراک را فراهم کنید |
| مکانیسم خوراک | حرکت افزایشی بین ضربات برش را کنترل می کند |
| سیستم درایو | شتاب جدول کنترل شده را فراهم می کند, سرعت برش, و سرعت برگشت |
ساختار ماشین باید به اندازه کافی سفت و سخت باشد زیرا برنامه ریزی اغلب بر روی قطعات ریخته گری بزرگ و قطعات با نیروهای برشی قابل توجه اعمال می شود..
هر گونه بی ثباتی در جدول, سیستم نگهداری کار, یا سر ابزار می تواند مستقیماً به صورت ارتعاش ظاهر شود, تنوع ابعادی, یا پایان سطح ضعیف.
کاربردهای معمولی برنامه ریزی
قوی ترین منطقه کاربردی برای برنامه ریزی، تولید است بزرگ, طولانی, سطوح نسبتاً مستقیم
تخت های بزرگ ماشین ابزار یک نمونه کلاسیک هستند. راهنماها و سطوح نصب آنها ممکن است در طول های قابل توجهی گسترش یابد و نیاز به تراز دقیق در امتداد پاکت کاری کامل داشته باشد..
نیازهای مشابه در پایه های بزرگ رخ می دهد, قاب, ریخته گری های ساختاری, و تجهیزات صنعتی سنگین.
برنامه ریزی نیز می تواند تولید کند:
- هواپیماهای افقی بلند
- سطوح عمودی
- سطوح شیب دار
- شیارهای مستقیم
- شیار V
- اسلات های تی
- پروفیل های دم کبوتر
- سطوح راهنما بلند
با ابزار و پیکربندی ماشین مناسب, پروفایل های تخصصی تری نیز می توانند تولید شوند.
هر چند, این فرآیند زمانی مقرون به صرفه است که هندسه اساساً خطی باشد و برای ابزار رفت و برگشتی قابل دسترسی باشد..
ابزارهای برنامه ریزی و استراتژی برش
برنامه ریزی معمولا استفاده می کند ابزارهای برش تک نقطه ای
برای ماشینکاری خشن, معمولاً یک ابزار سفت و سخت با لبه برش قوی ترجیح داده می شود تا بتوان اعماق برش بیشتری را بدون لرزش بیش از حد برداشت..
در عملیات تکمیلی از ابزارهایی استفاده می شود که برای ایجاد عمل برش پایدارتر و کیفیت سطح بهبود یافته طراحی شده اند.
برآمدگی ابزار باید به حداقل برسد زیرا برآمدگی طولانی ابزار سفتی را کاهش میدهد و میتواند باعث افزایش پچ پچ شود.
این امر به ویژه هنگام برنامه ریزی ریخته گری های بزرگ اهمیت پیدا می کند زیرا خود قطعه کار ممکن است تغییرات موضعی در سفتی داشته باشد..
راه اندازی ابزار عملی از سه اصل اساسی پیروی می کند:
موقعیت صحیح ابزار + حداقل برآمدگی + بستن ایمن
قطعه کار نیز باید محکم باشد. قطعات کوچک ممکن است در یک گیره یا وسایل دیگر بسته شوند, در حالی که ریخته گری و ساخت و سازهای بزرگ به طور کلی با گیره محکم می شوند, پیچ, بلوک های پشتیبانی, یا وسایل اختصاصی.
ویژگی های فرآیند و دقت معمولی
عیب اصلی برنامه ریزی، راندمان کم حذف مواد در مقایسه با فرز مداوم است, زیرا سکته برگشتی معمولاً به برش کمک نمی کند.
تغییرات ابزار و شتاب و کاهش متقابل نیز بهره وری را محدود می کند.
نقاط قوت آن انعطاف پذیری است, ابزار نسبتا ساده, و توانایی ماشینکاری قطعات بزرگ یا سنگین بدون نیاز به کاترهای چرخان پیچیده.
این ویژگی ها باعث می شود که برنامه ریزی در تولید تک تکه و دسته کوچک بسیار مفید باشد, تعمیر کار, و ماشینکاری قطعات بزرگ تخت.
دقت قابل دستیابی معمولی به شدت به شرایط ماشین بستگی دارد, هندسه ابزار, سختی قطعه کار, و پارامترهای پردازش.
به عنوان یک مرجع کلی, برنامه ریزی معمولی ممکن است تقریباً به دست آید دقت ابعادی IT9–IT7, با زبری سطح معمولا در اطراف Ra 12.5-1.6 میکرومتر.
تحت شرایط مساعد و با ابزارهای تکمیلی گسترده مناسب, برنامه ریزی دقیق را می توان تقریباً به دست آورد IT6, با زبری سطح به طور بالقوه در اطراف Ra 0.8-0.2 میکرومتر.
این مقادیر به جای جهانی، نشانگر هستند و نباید جایگزین اعتبارسنجی قابلیت خاص فرآیند شوند.
| پارامتر | ویژگی های برنامه ریزی معمولی |
| روش برش | برش رفت و برگشتی تک نقطه ای |
| کاربرد اولیه | سطوح بزرگ و صاف |
| ویژگی های قابل ماشین کاری | افقی, عمودی, سطوح شیب دار; شیارهای مستقیم; پروفایل های ساده |
| مزیت اصلی | انعطاف پذیر و مقرون به صرفه برای بزرگ, اجزای کم حجم |
| محدودیت اصلی | سکته برگشتی بیکار بهره وری را کاهش می دهد |
| دقت معمولی | تقریباً IT9–IT7 |
| زبری سطح معمولی | تقریباً Ra 12.5-1.6 میکرومتر |
| تکمیل دقیق | می تواند تحت شرایط مناسب به IT6 و تقریباً 0.8-0.2 میکرومتر Ra نزدیک شود |
ارزش اساسی برنامه ریزی در توانایی آن در ارائه پایداری نهفته است, ماشینکاری انعطاف پذیر هندسه های مسطح بزرگ با ابزار نسبتاً ساده.
اگرچه در بسیاری از محیط های تولیدی تا حد زیادی با آسیاب با بهره وری بالا جایگزین شده است, این یک فرآیند عملی برای اجزای بزرگ باقی می ماند, ماشینکاری سنگین, و تولید کم حجم که در آن انعطاف پذیری و سادگی تجهیزات مهمتر از حداکثر سرعت چرخه است..
2. شکل دهی: برش رفت و برگشتی عمودی برای ویژگی های داخلی و خارجی
ماشینکاران کهنهکار اغلب شکافدهنده را بهعنوان «صفحهکننده عمودی» توصیف میکنند., و مقایسه از نظر فنی مناسب است.
در شکل دادن, جهت برش عمودی است تا افقی, و این فرآیند در درجه اول سطوح داخلی را هدف قرار می دهد.
می توان آن را به عنوان گسترش عمودی فرآیند برنامه ریزی در نظر گرفت, به اشتراک گذاشتن همان تک نقطه اساسی, عمل برش متناوب در حالی که دامنه آن را به سوراخ ها گسترش می دهد, هاب, و سایر هندسه های محصور که یک صفحه یا شکل دهنده به راحتی نمی تواند به آنها دسترسی پیدا کند.
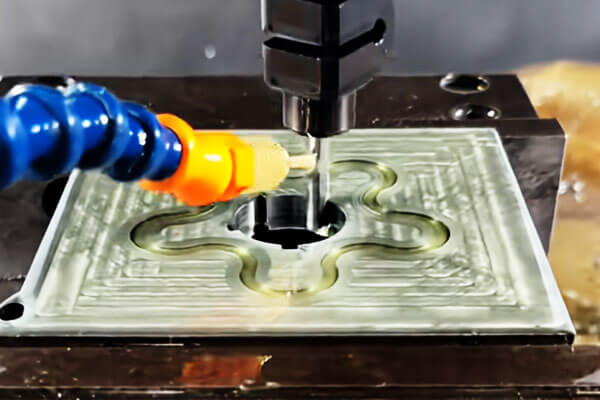
تجهیزات اصلی: اسلات ماشین
دستگاه اسلات (اسلاتر) شامل یک تخت, واگن های کشویی بالا و پایین, یک میز کار دایره ای, یک قوچ, و یک ستون.
حرکت اولیه، رفت و برگشت خطی عمودی قوچ است, که ابزار شکاف را از طریق قطعه کار به پایین می برد و در حرکت برگشت آن را جمع می کند.
حرکت تغذیه با حرکت طولی و عرضی اسلایدهای بالایی و پایینی ایجاد می شود, در حالی که حرکت چرخشی میز کار دایره ای نمایه سازی زاویه ای را امکان پذیر می کند.
این ترکیب به دستگاه اجازه میدهد تا نه تنها برشهای داخلی مستقیم بلکه ویژگیهای نمایهشدهای که در اطراف یک سوراخ توزیع شدهاند را نیز انجام دهد.
ماشینهای شکاف معمولی سکتههای مغزی را از تقریباً کنترل میکنند 80 MM به 500 میلی متر, با سرعت رم معمولا بین 15 وت 60 ضربات در دقیقه بسته به طول ضربه و مواد.
زیرا برش فقط در هنگام ضربه رو به پایین اتفاق می افتد, این فرآیند ذاتاً متناوب است, و زمان موثر برش تقریباً 40 تا 50 درصد کل چرخه است.
محدوده ماشینکاری و جزئیات عملی
شکاف دهی عمدتاً یک عملیات "داخلی" است. نقاط قوت آن عبارتند از:
- کلیدها در هاب ها, چرخ دنده, و قرقره ها
- سوراخ های مربع و سوراخ های مستطیلی
- سوراخ های چند ضلعی (شش ضلعی, هشت ضلعی, و پروفایل های مشابه)
- سوراخ های اسپلاین و اسپلاین های داخلی
- شیارهای داخلی, شکاف های کور, و پروفایل های داخلی نامنظم
ابزارهای شکاف به دو دسته کلی تقسیم می شوند. ابزار لبه نوک تیز برای شکاف های خشن و برای ماشینکاری سوراخ های چند ضلعی استفاده می شود, جایی که می تواند در گوشه ها و پروفایل های مختلف مذاکره کند.
ابزار لبه تخت برای عملیات تکمیلی و برای برش شیارهای راست زاویه استفاده می شود, ایجاد یک دیوار جانبی تمیزتر و کف صاف تر.
یک جزئیات مهم هنگام برش اسپلاین ها به وجود می آید. کنترل تقارن هر یک از کلیدهای مجزا کافی نیست; فاصله زاویه ای همه کلیدها در اطراف محیط نیز باید در محدوده تحمل باشد.
این امر با استفاده از صفحه شاخص یا سر تقسیم کننده در ارتباط با میز کار دوار به دست می آید..
زیرا فیت اسپلاین با موقعیت تجمعی هر دندان تعیین می شود, حتی یک خطای کوچک نمایه سازی می تواند باعث تداخل در هنگام مونتاژ یا واکنش غیرقابل قبول در سرویس شود.
در عمل, دقت نمایه سازی اغلب در عرض چند دقیقه قوس نگه داشته می شود, بسته به کلاس spline و جزء جفت گیری.
ویژگی های فرآیند و دقت
اسلاتر مزایای واضحی را در زمینه های تولید خاص ارائه می دهد.
ساختار آن نسبتاً ساده است, راه اندازی سریع است, و برای تولید تک تکه یا دسته کوچک کلیدهای داخلی و سوراخ های غیر دایره ای, اغلب مقرون به صرفه ترین گزینه موجود است.
همچنین به ابزار تخصصی کمتری نسبت به بروشینگ نیاز دارد, که آن را برای کارگاه ها و بخش های تعمیر و نگهداری جذاب می کند.
محدودیت ها به همان اندازه به خوبی مشخص شده اند. در سکته مغزی برگشت, ابزار به دیواره قطعه کار ساییده می شود, تسریع سایش ابزار و کاهش عمر ابزار.
نگهدارنده ابزار یا نوار حفاری دارای استحکام محدودی است, که هم حداکثر طول شکاف و هم نسبت عمق به عرض قابل دستیابی را محدود می کند.
در نتیجه, شکاف های عمیق یا باریک ممکن است به چندین پاس نیاز داشته باشند, و انحراف می تواند سازگاری ابعادی را تحت تأثیر قرار دهد.
در شرایط عادی, شکاف به دقت ابعادی در محدوده IT9 تا IT7, با زبری سطح به طور معمول بین رگ 6.3 μm و Ra 1.6 μM.
پرداخت های ظریف تر به طور کلی نیاز به تغذیه کمتری دارند, sharp tooling, و گاهی اوقات یک پاس پایان جداگانه. جدول زیر پارامترهای اصلی فرآیند را خلاصه می کند.
| پارامتر | ویژگی های شکل دهی معمولی |
| روش برش | برش تک نقطه ای رفت و برگشتی عمودی |
| برنامه های کاربردی اولیه | کلیدهای داخلی, اسلات, شیارهای اسپلاین, سوراخ های مربع و چند ضلعی |
| برنامه های کاربردی اضافی | چرخ دنده های انتخابی, بادامک, پروفایل های خارجی |
| مزیت اصلی | برای ویژگی های داخلی که ماشین کاری آنها با تراش معمولی دشوار است، موثر است |
| محدودیت اصلی | بهره وری کمتر به دلیل سکته برگشتی غیر برشی |
| دقت معمولی | تقریباً IT9–IT7 |
| زبری سطح معمولی | تقریبا Ra 6.3-1.6 میکرومتر |
| تناسب تولید | به خصوص برای کارهای تک تکه و دسته کوچک مقرون به صرفه است |
فراتر از سوراخ های شکل, شکاف می تواند چرخ دنده های استوانه ای را نیز ماشین کند, بادامک, و سایر اجزای خاص زمانی که از وسایل مناسب و ترتیبات نمایه سازی استفاده می شود.
این تطبیق پذیری باعث شهرت آن به عنوان «جایگزین جهانی» کارگاه شده است - ماشینی که ممکن است اولین انتخاب برای تولید با حجم بالا نباشد., اما یکی که می تواند به طور قابل اعتمادی از عهده مسائل عجیب و غریب برآید, داخلی, و زمانی که فرآیندهای دیگر نتوانند.
3. شستشو: برش خطی با بهره وری بالا با ابزار چند دندانه
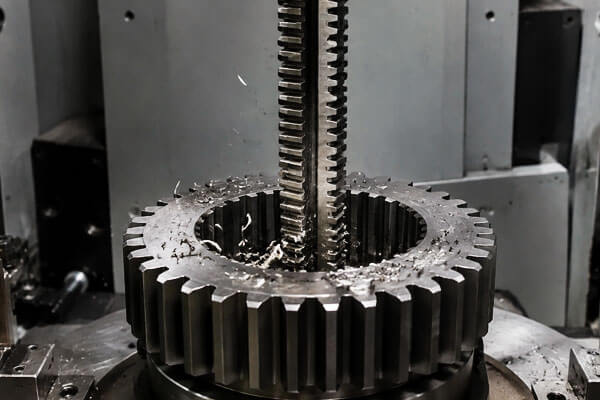
شستشو یک فرآیند برش خطی بسیار پربازده است که در آن ابزاری با طراحی ویژه به نام a برس به صورت خطی نسبت به قطعه کار حرکت می کند.
بر خلاف برنامه ریزی و شکل دادن, که معمولاً از یک لبه برش استفاده می کنند و مواد را با ضربات مکرر حذف می کنند, یک براچ شامل چندین دندان برش است که به صورت تدریجی در امتداد ابزار مرتب شده اند.
هر دندان مقدار کنترل شده ای از مواد را از بین می برد, اجازه دادن به خشن کردن, نیمه تمام, و تکمیل در یک حرکت مداوم تکمیل شود.
این هندسه ابزار منحصر به فرد، بروشینگ را برای پروفایل های داخلی و خارجی تکراری موثر می کند, به خصوص در متوسط- و تولید با حجم بالا.
نمونه های معمولی شامل کلیدهای داخلی است, چلپچین, سوراخ های مربع, سوراخ های چند ضلعی, و پروفایل های مربوط به چرخ دنده انتخاب شده است.
تجهیزات اصلی و ابزار
ماشین های بروش در دو پیکربندی اصلی موجود هستند: عمودی و افقی.
ماشینهای مدرن تقریباً به طور جهانی به صورت هیدرولیکی هدایت میشوند, که صاف را فراهم می کند, پایدار, و حرکت برش مداوم در طول سکته مغزی.
طول ضربه با اندازه دستگاه به طور گسترده ای متفاوت است, از تقریبا 500 میلی متر در ماشین های عمودی کوچکتر تا چندین متر در ماشین های برش افقی بزرگ.
هسته اصلی این فرآیند ابزار بروشینگ است, یا منفجر کردن. ساخت آن بسیار مهندسی شده است, با هر بخش عملکرد مشخصی دارد:
- ساقه: نیروی کشش یا فشار را از دستگاه منتقل می کند.
- خلبان جلو: هنگام ورود به سوراخ از پیش ماشینکاری شده، بریچ را مرکز و هدایت می کند.
- بخش برش: حاوی چندین دندان است که در یک توالی بلند مرتب شده اند, هر دندان یک افزایش کنترل شده از مواد را از بین می برد.
- اتمام (اندازه گیری) بخش: دندانهای نهایی آخرین افزایشهای کوچک را حذف میکنند تا بعد نهایی و پایان سطح را ایجاد کنند.
- خلبان عقب: در حین خروج از قطعه کار، سوپاپ را پشتیبانی و هدایت می کند.
زیرا دندان ها به تدریج بالا می روند, براچ زبر را انجام می دهد, نیمه تمام, و به طور همزمان تمام می شود. یک پاس تنها کل عملیات را کامل می کند.
افزایش به ازای هر دندان معمولاً در محدوده ای است 0.02 به 0.15 میلی متر, بسته به مواد و سطح مورد نیاز.
محدوده ماشینکاری و ملاحظات عملی
بروچینگ به دو دسته تقسیم می شود: نفوذ داخلی و خارجی (سطح) برچینگ.
برچینگ داخلی برای تولید طیف گسترده ای از سوراخ های پروفیل استفاده می شود:
- سوراخ های گرد
- سوراخ های مربعی
- سوراخ های اسپلاین
- سوراخ های چرخ دنده و سایر پروفیل های داخلی غیر دایره ای
برچینگ خارجی برای سطوح صاف استفاده می شود, شیار V, و سایر پروفایل های خارجی.
در صنایع خودروسازی و هوافضا برای ماشینکاری قطعاتی مانند دیسک های توربین و میله های اتصال رایج است..
چندین نکته عملی شایسته توجه است. هنگام ایجاد سوراخ داخلی, قطعه کار به طور کلی نیازی به گیره ندارد.
در قسمت انتهایی آن پشتیبانی می شود, و خود نیروی برش آن را در موقعیت خود نگه می دارد. هر چند, عمود بین سوراخ از پیش ماشینکاری شده و وجه انتهایی نگهدارنده باید مطابق با مشخصات باشد.
اگر این عمود بودن ضعیف باشد, می توان از یک واشر صندلی کروی در زیر قطعه کار استفاده کرد تا امکان خود تراز شدن در حین عبور را فراهم کند.
برای برچینگ خارجی, نیروهای برش نامتقارن هستند, بنابراین قطعه کار باید به طور مثبت گیره شود. یک صفحه راهنما نیز برای حفظ برج در مسیر مورد نیاز است.
بدون راهنمایی مناسب, ابزار می تواند حرکت کند, ایجاد یک سطح نامرتب یا خارج از تحمل و به طور بالقوه از بین بردن قطعه.
ویژگی های فرآیند و دقت
مزیت اصلی بروشینگ ترکیبی از بهره وری بالا و دقت ثابت آن است.
زیرا کل عملیات در یک حرکت کامل می شود, زمان چرخه کوتاه است و تکرارپذیری عالی است.
این امر بروشینگ را برای تولید با حجم بالا قطعاتی که نیاز به سفت دارند ایده آل می کند, تحمل های یکنواخت.
در شرایط عادی, broaching به دقت اقتصادی دست می یابد IT9 تا IT7, با زبری سطح بین رگ 1.6 μm و Ra 0.4 μM.
در شرایط مساعد, دقت را می توان حتی محکم تر نگه داشت. سازگاری دسته به دسته یکی از قوی ترین ویژگی های فرآیند است, از آنجایی که هندسه ابزار خود ابعاد نهایی را تعیین می کند.
محدودیت های بروکینگ به همان اندازه روشن است:
- ابزار اختصاصی: یک براچ برای یک اندازه و مشخصات خاص طراحی شده است. نمی توان آن را برای تولید ابعاد متفاوت تنظیم کرد.
- محدودیت های هندسی: سوراخ های پلکانی, سوراخ های کور, و سوراخ های بسیار بزرگ را نمی توان در داخل ایجاد کرد.
- اعوجاج دیواره نازک: قطعات کار با دیواره نازک تحت تأثیر نیروهای سنگین برش مستعد تغییر شکل هستند.
- هزینه ابزار بالا: طراحی براچ ها گران است, ساخت, و حفظ.
- آستانه اقتصادی: بروشینگ تنها در تولید با حجم متوسط به بالا مقرون به صرفه است, که در آن هزینه ابزار را می توان با تعداد زیادی از قطعات مستهلک کرد.
برای کارهای تک تکه یا دسته ای کوچک, صرفه اقتصادی ندارد.
جدول زیر پارامترهای اصلی فرآیند را خلاصه می کند.
| پارامتر | ویژگی های معمولی بروشینگ |
| روش برش | برش خطی با ابزار چند دندانه پیشرونده |
| تجهیزات اصلی | ماشین های بروشکن عمودی یا افقی |
| برنامه های کاربردی اولیه | کلیدی, سوراخ های اسپلاین, سوراخ های مربع, سوراخ های چند ضلعی, پروفایل های تشکیل شده |
| مزیت اصلی | بهره وری بسیار بالا; خشن کردن و تکمیل اغلب می تواند در یک حرکت کامل شود |
| دقت معمولی | تقریباً IT9–IT7 |
| زبری سطح معمولی | تقریبا Ra 1.6-0.4 میکرومتر |
| تناسب تولید | بهترین مناسب برای متوسط- و تولید با حجم بالا |
| محدودیت اصلی | ابزار اختصاصی براچ گران و مخصوص کاربرد است |
بنابراین، Broaching به عنوان فرآیندی که سرمایه گذاری ابزار بالا را به بهره وری و تکرارپذیری استثنایی تبدیل می کند، بهتر درک می شود.
جایی که حجم تولید ابزارسازی را توجیه می کند, این یکی از کارآمدترین و قابل اطمینان ترین روش های موجود برای ماشینکاری سوراخ های پروفیل و سطوح خارجی است.
جایی که حجم کم است یا هندسه نامناسب است, فرآیندهای جایگزین مانند شکاف, آسیاب کردن, یا EDM مناسب تر هستند.
4. برنامه ریزی در مقابل. شکل دهی در مقابل. شستشو: تفاوت های اصلی
| مورد مقایسه | برنامه ریزی | شکل دهی | شستشو |
| اصل اساسی | برش خطی رفت و برگشتی, معمولاً با حرکت افقی ابزار یا قطعه کار | برش خطی رفت و برگشتی, معمولاً با حرکت ابزار به صورت عمودی | برش خطی با براش چند دندانه که دندان های برش به تدریج بزرگتر است |
| ماشین معمولی | رنده | شکل دهنده / ماشین بازی | دستگاه بروشکن افقی یا عمودی |
| ابزار | ابزار برش تک نقطه | ابزار برش تک نقطه | براچ اختصاصی چند دندانه |
| حرکت اولیه | حرکت رفت و برگشتی افقی | حرکت رفت و برگشتی عمودی | کشش یا فشار دادن خطی مداوم |
| برنامه های اصلی | سطوح مسطح بزرگ, مراحل, شانه ها, شیار V, اسلات های تی | کلیدهای داخلی, اسلات, سوراخ های مربع و چند ضلعی, پروفایل های خارجی انتخاب شده | کلیدی, سوراخ های اسپلاین, سوراخ های مربع, سوراخ های چند ضلعی, پروفایل های خارجی |
هندسه قطعه کار معمولی |
اجزای مسطح بزرگ و نسبتاً بلند | ویژگی های داخلی یا محلی, به خصوص اسلات ها و پروفایل ها | پروفایل های داخلی یا خارجی تکراری با هندسه مشخص |
| حذف مواد | افزایشی, به طور کلی یک لبه برش در هر ضربه | افزایشی, به طور کلی یک لبه برش در هر ضربه | برش پیشرونده توسط چندین دندان در یک پاس |
| بهره وری | کم تا متوسط | کم تا متوسط | بالا تا بسیار زیاد |
| دقت معمولی | تقریباً IT9–IT7; تکمیل ظریف ممکن است تحت شرایط مناسب به IT6 نزدیک شود | تقریباً IT9–IT7 | تقریباً IT9–IT7, بسته به ابزار و کنترل فرآیند |
| زبری سطح معمولی | حدود Ra 12.5-1.6 میکرومتر; | حدود Ra 6.3-1.6 میکرومتر | حدود Ra 1.6-0.4 میکرومتر |
| هزینه ابزاری | نسبتاً کم | نسبتاً کم | بالا چون براچ ها تخصصی هستند |
انعطاف پذیری |
بالا برای بزرگ, قطعات کار متنوع | بالا برای ویژگی های داخلی دسته کوچک | کم; ابزار به طور کلی مشخصات است- و اندازه خاص |
| حجم تولید | بهترین کار برای کارهای تک تکه و دسته کوچک | بهترین کار برای کارهای تک تکه و دسته کوچک | بهترین برای متوسط- و تولید با حجم بالا |
| مزیت اصلی | ماشینکاری مقرون به صرفه سطوح مسطح بزرگ با ابزار ساده | ماشینکاری موثر اسلات ها و پروفیل های داخلی | بهره وری عالی, قوام ابعادی, و تکرارپذیری |
| محدودیت اصلی | ضربه برگشتی بدون برش کارایی را کاهش می دهد | سفتی کم و ضربه برگشت غیر برشی بهره وری را محدود می کند | هزینه ابزار بالا و مناسب بودن محدود برای نابینایان, پا گذاشت, یا ویژگی های بسیار متغیر |
| بررسی فرآیند کلیدی | پشتیبانی از قطعه کار, سفتی ابزار, و پایداری طولانی مدت | برآمدگی ابزار, دسترسی داخلی, نمایه سازی, و دقت شیار | طراحی سنجاق, راهنمای قطعه کار, دقت سوراخ از پیش ماشینکاری شده, و کنترل نیروی برش |
5. پایان
برنامه ریزی, شکل دادن, و برچینگ سه فرآیند برش خطی مجزا هستند, هر کدام برای طیف متفاوتی از نیازهای تولید مناسب است.
برنامه ریزی برای سطوح مسطح بزرگ و شیارهای مستقیم مناسب است, به ویژه در تولید تک تکه و دسته کوچک که انعطاف پذیری ابزار و هزینه نسبتاً پایین تجهیزات مهم است.
شکل دهی به ویژه برای کلیدهای داخلی موثر است, اسلات, سوراخ های مربع, و سایر پروفایل های محلی, ارائه یک راه حل عملی زمانی که آسیاب معمولی کمتر مناسب است.
شستشو, در مقابل, از یک ابزار اختصاصی چند دندانه برای تکمیل بسیاری از پروفایل ها در یک حرکت استفاده می کند, آن را به ویژه برای متوسط موثر می کند- و تولید با حجم بالا که در آن تکرارپذیری و بهره وری حیاتی است.
از دیدگاه مهندسی فرآیند, هیچ روش برتر جهانی وجود ندارد.
انتخاب مناسب باید بر اساس هندسه قطعه باشد, مادی, الزامات ابعادی و سطحی, حجم تولید, سرمایه گذاری ابزار, و هزینه کلی ساخت.
متداول
تفاوت اصلی بین برنامه ریزی و شکل دادن چیست?
برنامه ریزی از حرکت رفت و برگشتی افقی برای ماشینکاری سطوح مسطح و شیاردار خارجی استفاده می کند.
شکل دهی از حرکت رفت و برگشتی عمودی استفاده می کند, در درجه اول برای سوراخ های داخلی, کلیدی, و سوراخ های پروفیلی. آنها از یک اصل برش تک نقطه مشترک استفاده می کنند اما در جهت گیری و تمرکز کاربردی متفاوت هستند.
چرا بروچینگ فقط برای تولید با حجم بالا استفاده می شود?
Broaching نیاز به اختصاص داده شده است, ابزارهای برش فرم خاص که ساخت و اصلاح آنها گران است.
هزینه ابزارآلات بالا را فقط می توان در حجم تولید زیاد مستهلک کرد. برای دسته های کوچک, هزینه ابزارآلات برای هر قطعه کار را غیراقتصادی می کند.
می توانید سوراخ های کور دستگاه برش استاندارد?
به طور کلی خیر. سوراخ کردن استاندارد به سوراخی برای عبور ابزار نیاز دارد.
ابزارهای مخصوص برش کور برای کاربردهای عمق محدود وجود دارد, اما محدودیت های قابل توجهی دارند و روش صنعتی استاندارد نیستند.
کدام فرآیند برش خطی بهترین سطح را ارائه می دهد?
صاف کردن دقیق ابزار پهن می تواند به کمترین زبری سطح دست یابد (پایین به Ra 0.2 μM), قابل مقایسه با سنگ زنی دقیق.
Broaching ثابت ترین پایان را در تولید با حجم بالا ارائه می دهد. شکل دهی استاندارد کیفیت سطح متوسطی را ایجاد می کند.
آیا این فرآیندهای برش خطی هنوز با آسیاب CNC مدرن مرتبط هستند؟?
بله. برای ویژگی های خاص مانند شکاف های دم کبوتر, کلیدی, و سطوح مسطح کم حجم, فرآیندهای برش خطی اغلب هزینه کمتری را ارائه می دهند, راه اندازی ساده تر, و کیفیت قابل مقایسه با فرز CNC.
آنها فرآیندهای اصلی در کارگاه ها هستند, امکانات نگهداری, و تولید فرم با حجم بالا.