1. چرا دقت ابعاد مهم است
دقت ابعادی یکی از مهم ترین ویژگی های کیفیت است بازیگران, تاثیر مستقیم بر دقت مونتاژ, قابلیت اطمینان عملکردی, زندگی خستگی, و قابلیت تعویض.
در صنایعی مانند هوافضا, پیشرانه خودرو, ماشین آلات دقیق, دستگاه های پزشکی, و تجهیزات انرژی, انحراف ابعادی حتی چند دهم میلی متر می تواند منجر به خرابی مونتاژ شود, تنزل عملکرد, یا هزینه های بیش از حد ماشینکاری پایین دستی.
علیرغم اهمیت آن, دقت ابعاد اغلب در عملیات ریخته گری روزانه دست کم گرفته می شود.
بسیاری از تولیدکنندگان به شدت به جبران قالب یا افزایش هزینه ماشینکاری برای کاهش مشکلات ابعادی متکی هستند..
در حالی که این اقدامات ممکن است به طور موقت مشکلات را پنهان کند, آنها به تنوع فرآیند اساسی نمی پردازند.
در نتیجه, زمانی که مشتریان الزامات تحمل سختی را اعمال می کنند, تولید کنندگان اغلب خود را قادر به دستیابی به نتایج ثابت نمی دانند.
دقت ابعادی توسط یک پارامتر کنترل نمی شود; این نتیجه تجمعی است رفتار ابزاری, ویژگی های مواد, قابلیت تجهیزات, تاریخچه حرارتی, و طراحی فرآیند.
این مقاله به طور سیستماتیک عوامل اصلی مؤثر بر دقت ابعاد ریختهگری - به ویژه در ریختهگری سرمایهگذاری - بر اساس اصول مهندسی و شیوههای صنعتی را تحلیل میکند., و راهنمایی عملی برای کنترل موثر ارائه می دهد.
2. بررسی اجمالی - منابع اصلی تغییرات ابعادی
در سطح بالا, خطاهای ابعادی از چهار حوزه سرچشمه می گیرند:
- طراحی / طرح فرآیند: دروازه, هندسه قسمت, توزیع ضخامت دیوار, پشتیبانی های اصلی.
- ابزار / قالب: هندسه, حالت حرارتی, رفتار و سایش را رها کنید.
- مواد: شیمی موم (سرمایه گذاری سرمایه گذاری), ترکیب نسوز, تنوع محتوای بازیافتی.
- تجهیزات & عمل: دما/فشار تزریق, دقت کنترل ماشین, دمای پوسته در هنگام ریزش, شرایط سرمایش/خشک کردن و عوامل انسانی.
هر دامنه تعامل دارد: به عنوان مثال, دمای قالب بر انقباض موم تأثیر می گذارد; دمای پوسته بر انجماد فلز و برآمدگی پوسته تأثیر می گذارد; فشار تزریق موم و زمان رهاسازی فشارهای درونی ایجاد می کند که در طول خنک شدن آرام می شوند.
3. عوامل مرتبط با قالب
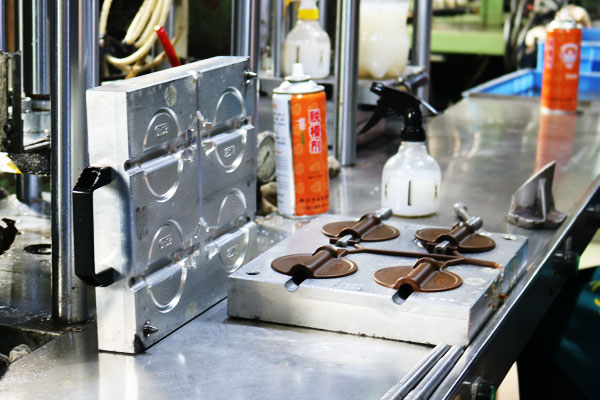
قالب هندسه اولیه الگوی مومی را مشخص می کند (یا هسته شنی, در سایر فرآیندها) و بنابراین خط پایه را برای دقت ابعادی تعیین می کند.
در میان متغیرهای مرتبط با قالب, کنترل دما و طراحی ساختاری تأثیرگذارترین و در عین حال اغلب نادیده گرفته می شوند.
دمای
دمای قالب به دلیل انبساط و انقباض حرارتی تأثیر مستقیم و قابل سنجشی بر پایداری ابعادی دارد..
در سرمایه گذاری سرمایه گذاری, قالب های فولادی یا آلومینیومی می توانند تغییرات ابعادی قابل اندازه گیری را با تغییرات دما تجربه کنند.
اختلاف دما از 10 درجه سانتی گراد می تواند تغییرات ابعادی در حدود 0.05-0.15 میلی متر برای قالب های با اندازه متوسط ایجاد کند - که برای قطعات با دقت بالا قابل توجه است..
در عمل, قالب ها اغلب به طور مستقیم از مناطق ذخیره سازی منتقل می شوند (که ممکن است بدون قید و شرط باشد) در کارگاه های تزریق موم. اختلاف دمای فصلی مشکل را تشدید می کند.
الگوهای موم تولید شده قبل از رسیدن قالب به تعادل حرارتی، انحراف ابعادی سیستماتیک را نشان خواهند داد., حتی اگر تمام پارامترهای تزریق بدون تغییر باقی بمانند.
اصول کنترل کلیدی:
- قالب ها باید قبل از تولید در محیط تزریق موم از نظر حرارتی تثبیت شوند.
- دمای قالب باید برای ریخته گری دقیق نظارت و مستند شود.
- تفاوت دما بین قالب, موم, و محیط محیط باید به حداقل برسد تا خنک شدن و انقباض دیفرانسیل کاهش یابد.
ساختار قالب و رفتار رهاسازی
ساختار قالب بر نحوه ایجاد و کاهش تنش ها در طول انجماد موم و قالب گیری تأثیر می گذارد.
طراحی ضعیف قالب - مانند پیش نویس ناکافی, مکانیسم های پیچیده کشش هسته, یا چیدمان حفره نامتعادل - می تواند باعث تغییر شکل الگوی موم در طول رها شود.
زمان انتشار به ویژه حیاتی است:
- قالب گیری زودرس منجر به تغییر شکل پلاستیک می شود زیرا موم انجماد و انقباض را کامل نکرده است.
- تاخیر بیش از حد در قالب گیری چسبندگی و اصطکاک را افزایش می دهد, نیاز به نیروهای آزادسازی بالاتری دارد که الگو را مخدوش می کند.
علاوه بر, دونده ها و گیت ها با طراحی ضعیف می توانند باعث پر شدن ناهموار و خنک کننده غیر یکنواخت شوند, که به ناسازگاری ابعادی تبدیل می شوند.
4. عوامل مرتبط با مواد موم
در ریخته گری سرمایه گذاری, الگوی موم نمونه اولیه ریخته گری است, و دقت ابعادی آن مستقیماً بر دقت ابعادی ریخته گری نهایی تأثیر می گذارد.
کیفیت و عملکرد مواد موم - از جمله نوع مواد موم و وضعیت موم بازیافتی - عوامل کلیدی موثر بر ثبات ابعادی الگوی موم هستند..

جنس موم جدید
تولید کنندگان مختلف مواد مومی را با ترکیبات مواد اولیه و نسبت های افزودنی متفاوت تولید می کنند, منجر به تفاوت در نرخ انقباض آنها می شود.
حتی زمانی که از همان قالب استفاده می کنید, دقت ابعادی الگوهای موم تولید شده توسط مواد موم مختلف به طور قابل توجهی متفاوت خواهد بود.
نرخ انقباض مواد موم یک شاخص کلیدی است که بر دقت ابعادی الگوی موم تأثیر می گذارد.;
نرخ انقباض بالاتر منجر به انحراف ابعادی بیشتر پس از سرد شدن الگوی مومی خواهد شد, در حالی که نرخ انقباض پایدار مبنایی برای اطمینان از ابعاد الگوی موم ثابت است.
از این رو, هنگام تولید ریخته گری با دقت ابعادی بالا, انتخاب مواد مومی از سازندگان معتبر با عملکرد پایدار ضروری است,
و قبل از استفاده، بازرسی و آزمایش دقیق میزان انقباض ماده موم را انجام دهید تا مطمئن شوید که الزامات تولید را برآورده می کند..
موم بازیافتی
در اکثر شرکت های ریخته گری, مواد موم بازیافت می شوند و برای کاهش هزینه های تولید مورد استفاده مجدد قرار می گیرند.
هر چند, در فرآیند بازیافت, عوامل بسیاری عملکرد مواد موم را تغییر می دهند, در نتیجه بر ثبات ابعادی الگوی موم تأثیر می گذارد.
اولا, نسبت اضافه موم جدید در موم بازیافتی متفاوت است, منجر به نرخ انقباض متناقض مواد موم مخلوط می شود.
دوما, بی ثباتی فرآیند درمان موم (مانند ذوب ناکافی یا اختلاط ناهموار) منجر به عملکرد ناهموار مواد موم می شود.
علاوه بر این, تفاوت در محتوای آب و خاکستر بین دستههای موم بازیافتی نیز باعث تغییر در نرخ انقباض ماده موم میشود..
یک پیشنهاد کاربردی و موثر این است که هنگام تولید ریخته گری با دقت ابعادی بالا, باید از دستگاه تزریق موم اختصاصی استفاده شود, و تمام مواد موم جدید باید برای تولید استفاده شود.
این می تواند تأثیر موم بازیافتی را بر دقت ابعادی الگوی موم به حداقل برساند و از ثبات ابعاد الگوی موم اطمینان حاصل کند..
تا به حال, برخی از شرکت ها هنوز از دستگاه های تزریق موم تغییر سیلندر برای تولید محصولات با دقت بالا استفاده می کنند, با هدف کنترل سازگاری دمایی مواد موم تا حد امکان, در نتیجه ثبات ابعادی الگوی مومی را تضمین می کند.
5. عملکرد دستگاه تزریق موم
عملکرد دستگاه تزریق موم یک عامل کلیدی تجهیزات است که بر ثبات ابعادی الگوی موم تأثیر می گذارد.
دقتی که دستگاه تزریق موم با آن دمای موم را کنترل می کند, فشار تزریق, و پارامترهای دیگر به طور مستقیم کیفیت و دقت ابعادی الگوی مومی را تعیین می کند.
آزمایش عملی نشان داده است که وقتی دمای تنظیم شده دستگاه تزریق موم 53 درجه سانتیگراد است, دمای مواد موم تزریق شده از درگاه تزریق موم بین 52 تا 56 درجه سانتی گراد در نوسان است. (به استثنای خطاهای اندازه گیری),
نشان می دهد که دستگاه تزریق موم دقت کافی در کنترل دمای مواد موم ندارد.
علاوه بر محدودیت های عملکرد تجهیزات, عوامل انسانی نیز بر عملکرد دستگاه تزریق موم تأثیر می گذارد.
به عنوان مثال, برخی از کارگران عادت دارند که الگوهای موم زباله را مستقیماً در مخزن ذخیره موم دستگاه تزریق موم بریزند., که مستقیماً بر یکنواختی دمایی مواد موم در مخزن تأثیر می گذارد.
فرکانس پر کردن موم در مخزن ذخیره موم نیز بر یکنواختی دمای مواد موم تأثیر می گذارد.:
اگر موم به طور مکرر دوباره پر شود, دمای موم جدید باعث نوساناتی در دمای کلی مواد موم در مخزن می شود;
اگر به ندرت دوباره پر شود, دمای ماده موم به دلیل از دست دادن گرما کاهش می یابد, منجر به تغییر در سیالیت و سرعت انقباض آن می شود.
6. پارامترهای تزریق موم
پارامترهای تزریق موم بصری ترین عوامل موثر بر دقت ابعادی الگوی موم هستند., از جمله فشار تزریق موم, زمان انتشار قالب, سرعت تزریق, و سایر پارامترها.
در میان اینها, فشار تزریق موم و زمان انتشار قالب بیشترین تأثیر را بر دقت ابعادی الگوی موم دارد..
فشار تزریق موم به طور مستقیم بر درجه پر شدن مواد موم در حفره قالب تأثیر می گذارد.
اگر فشار تزریق خیلی کم باشد, مواد موم نمی توانند حفره قالب را به طور کامل پر کنند, در نتیجه اندازه الگوی مومی ناکافی است.
اگر فشار تزریق خیلی زیاد باشد, ماده موم باعث ایجاد استرس داخلی بیش از حد در حفره قالب می شود, و این تنش درونی در هنگام خنک شدن آزاد می شود, منجر به تغییر شکل الگوی مومی می شود.
همانطور که قبلاً ذکر شد, زمان انتشار قالب نیز تأثیر مستقیمی بر دقت ابعادی الگوی موم دارد.
هر چند, حتی اگر پارامترهای تزریق موم به طور مداوم تنظیم شوند, نوسانات در ابعاد الگوی مومی همچنان رخ می دهد, که ارتباط تنگاتنگی با عملکرد دستگاه تزریق موم دارد.
آزمایش عملی نشان داد که وقتی همان دستگاه تزریق موم به طور مداوم تولید می کند 40 الگوهای مومی یک فلنج (اندازه طرح 95 میلی متر), تفاوت بین حداکثر و حداقل اندازه 40 الگوهای موم به 0.3 میلی متر می رسد.
بررسی بیشتر نشان داد که دو مورد از الگوهای موم دارای انحرافات بعدی به دلیل زمان طولانی انتشار قالب ناشی از استراحت کارگران هستند..
زمانی که زمان انتشار قالب به طور مصنوعی به 3 دقایقی, ابعاد تمام الگوهای مومی تقریباً ثابت بود.
هر چند, طولانی شدن زمان انتشار قالب به طور جدی بر راندمان تولید تأثیر می گذارد, و بسیاری از ساختارهای محصول برای زمان طولانی انتشار قالب مناسب نیستند; این آزمایش تنها تأثیر زمان رهاسازی قالب بر ابعاد الگوی موم را تأیید می کند.
7. خنک کننده الگوی مومی
فرآیند خنکسازی الگوی موم یک پیوند کلیدی است که بر دقت ابعاد آن تأثیر میگذارد, به ویژه برای الگوهای مومی با دقت ابعادی بالا.
در تولید واقعی, استفاده از آب برای خنک کردن الگوهای موم با دقت ابعادی بالا توصیه نمی شود.
حتی اگر طرح موم پس از قرار دادن در آب پوشانده شود, ایجاد سرعت خنک کننده نامناسب آسان است, منجر به انقباض ناهموار و تغییر شکل بیشتر الگوی موم می شود.
در کارخانه های ریخته گری پیشرفته خارجی, آب خنک کننده الگوهای مومی تقریباً هرگز استفاده نمی شود, که به طور کامل اهمیت خنک سازی یکنواخت را برای دقت ابعادی الگوی مومی منعکس می کند.
برای محصولات مستعد تغییر شکل, در هنگام سرد شدن باید ابزارهای شکل دهنده خاصی برای الگوی مومی ساخته شود.
لازم به ذکر است که ابزارهای شکل دهنده توصیه نمی شود که از فلزاتی مانند آلومینیوم ساخته شوند, چون فلزات رسانایی حرارتی بالایی دارند, که باعث سرد شدن سریع موضعی الگوی مومی شده و منجر به تغییر شکل می شود.
در تولید برخی از محصولات هوافضا, هر الگوی موم مجهز به یک ابزار خنک کننده اختصاصی برای اطمینان از خنک شدن یکنواخت و حفظ دقت ابعادی آن است.
8. مواد نسوز و استحکام پوسته
در ریخته گری سرمایه گذاری, پوسته ساخته شده از مواد نسوز به عنوان قالب برای ریختن فلز مذاب عمل می کند, و عملکرد مواد نسوز و استحکام پوسته مستقیماً بر دقت ابعادی ریخته گری نهایی تأثیر می گذارد..
مواد نسوز مختلف دارای ضرایب انبساط حرارتی متفاوتی هستند (تاثیر ضرایب انبساط حرارتی بر ابعاد ریخته گری در مقالات قبلی ذکر شده است).
این تفاوت ها منجر به تغییراتی در انبساط و انقباض پوسته در هنگام گرمایش و سرمایش می شود, در نتیجه دقت ابعادی ریخته گری را تحت تاثیر قرار می دهد.

حتی زمانی که از همان مواد نسوز استفاده می شود, تفاوت در تهیه دوغاب, روش های عملیات, و ضخامت پوسته نیز بر ابعاد ریخته گری تاثیر می گذارد.
علاوه بر این, برآمدگی پوسته عامل مهم دیگری است که بر دقت ابعاد ریخته گری تأثیر می گذارد.
برآمدگی پوسته می تواند ناشی از ساختارهای غیر منطقی محصول باشد, تراکم بین لایه ای ناکافی پوسته در طول ساخت پوسته, ضخامت پوسته ناهموار, و دلایل دیگر.
هنگامی که پوسته در هنگام ریختن برآمده می شود, شکل حفره ریخته گری تغییر خواهد کرد, که منجر به انحرافات جدی ابعادی ریخته گری می شود.
9. دمای پوسته در هنگام ریختن
دمای پوسته سرامیکی در لحظه ریختن یک متغیر فرآیند حیاتی است که مستقیماً نحوه جامد شدن فلز مذاب را کنترل می کند - و بنابراین به شدت بر ابعاد نهایی تأثیر می گذارد..
دمای پوسته نرخ استخراج حرارت محلی را تنظیم می کند: پوسته داغ تر سرعت خنک شدن فلز را کاهش می دهد و انجماد را به تاخیر می اندازد, در حالی که پوسته سردتر سرعت خنک شدن را افزایش می دهد و باعث انجماد سریع می شود.
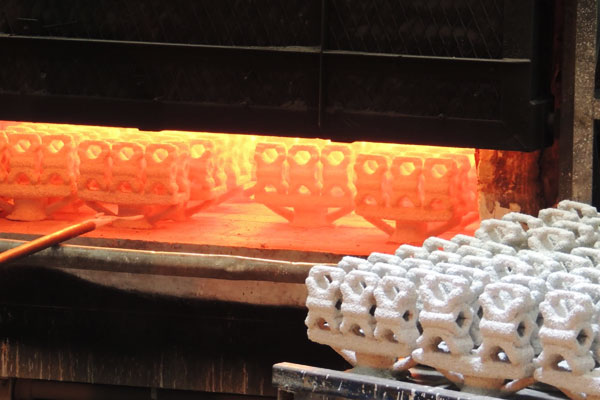
هر دو افراط رفتار انقباض را تغییر می دهند, اثربخشی تغذیه و تمایل به عیوب ریخته گری.
- خیلی داغه: هنگامی که پوسته بیش از حد گرم می شود (به عنوان مثال ~ 1000 درجه سانتیگراد در مقابل پوسته بسیار سردتر), فلز به آرامی سرد می شود, انجماد طولانی می شود, و انقباض حجمی کلی می تواند افزایش یابد.
خنک شدن آهسته همچنین مکان و زمان تغذیه را تغییر می دهد, که ممکن است باعث انحراف ابعادی بزرگتر یا نقص های انقباض داخلی شود، زیرا قطعه مدت طولانی تری مایع می ماند و قبل از اینکه فلز به طور کامل توسط یک ماتریس صلب پشتیبانی شود، انقباض بیشتر می شود.. - خیلی سرد: هنگامی که پوسته کمتر از حد گرم می شود (به عنوان مثال ~600 درجه سانتیگراد), فلز به سرعت یخ می زند.
انجماد سریع می تواند فلز را قبل از پر شدن کامل حفره به دام بیاندازد و احتمال بسته شدن سرد را افزایش دهد., اجراهای نادرست یا پرهای ناقص - همه اینها خطاهای ابعادی و عدم انطباق ایجاد می کنند.
زیرا دمای بهینه پوسته به شیمی آلیاژ بستگی دارد, ضخامت بخش, طراحی دریچه/بالا و تحمل ابعادی مورد نیاز, کنترل دمای پوسته باید برای هر خانواده ریخته گری مشخص و تایید شود.
اقدامات عملی شامل پیش گرم کردن پوسته ها تا یک نقطه تنظیم معتبر است, نظارت بر دمای پوسته با ترموکوپل ها یا پیرومترهای IR در مکان های نمایندگی, و دمای ثبت برای قابلیت ردیابی.
برای شناسایی پنجره دمای پوسته ای که خنک کننده یکنواخت ایجاد می کند، باید از ریزش های پایلوت یا شبیه سازی های حرارتی استفاده شود., تغذیه قابل پیش بینی و ثبات ابعادی مورد نیاز.
چک لیست عملی
- محدوده دمای پوسته هدف را برای هر آلیاژ و هندسه قطعه تعریف و مستند کنید.
- پوسته ها را از قبل گرم کنید و اجازه دهید قبل از ریختن دما متعادل شود; از گرادیان های دما در سراسر پوسته اجتناب کنید.
- نظارت بر دمای پوسته در زمان واقعی (ترموکوپل یا IR کالیبره شده) و قرائت را برای هر دسته ثبت کنید.
- از ریختن نمونه یا شبیهسازی برای تأیید پنجره دما و تأیید عملکرد انجماد جهتی و تغذیه استفاده کنید.
- اگر رانش ابعادی ظاهر شود, به عنوان اولین مرحله تشخیصی، آن را با گزارشهای دمای پوسته مرتبط کنید.
بنابراین کنترل دمای پوسته یک کنترل با اهرم بالا است: این رفتار انجماد را با استراتژی دروازهای/رایزر هماهنگ میکند, شگفتی های انقباض را به حداقل می رساند و به اطمینان از دقت ابعادی قابل تکرار کمک می کند.
10. عوامل طرح فرآیند
طرح فرآیند راهنمای کلی برای تولید ریخته گری است, و عقلانیت آن مستقیماً بر دقت ابعادی ریخته گری تأثیر می گذارد. از جمله عوامل کلیدی در اینجا, موقعیت دروازه و ساختار ریخته گری بیشترین تأثیر را دارند.
موقعیت های مختلف دروازه منجر به درجات مختلفی از تغییر شکل ریخته گری می شود.
این نکته هم در کتابچه های راهنما ریخته گری سرمایه گذاری و هم در کتاب های حرفه ای مربوطه موارد معمولی دارد (مانند آثار یامایا یوکو), و بسیاری از کارشناسان صنعت نیز نمونه های مربوطه را ذکر کرده اند, بنابراین این مقاله بیشتر توضیح نخواهد داد.

دلیل اساسی این است که موقعیت های مختلف دروازه منجر به تفاوت در ترتیب پر کردن می شود, توزیع میدان دما, و توزیع تنش فلز مذاب در حفره, در نتیجه باعث ایجاد تغییرات در انقباض و تغییر شکل ریخته گری می شود.
علاوه بر این, ساختارهای مختلف ریخته گری نیز منجر به انقباض نابرابر ریخته گری می شود.
به عنوان مثال, ریخته گری با ساختارهای پیچیده, ضخامت ناهموار دیوار, و تفاوت های زیاد در حجم محلی، سرعت خنک کنندگی نابرابر در طول فرآیند انجماد خواهد داشت, منجر به انقباض ناهموار و انحرافات بعدی می شود.
از این رو, هنگام طراحی ساختار ریخته گری و طرح فرآیند, لازم است تأثیر انقباض بر دقت ابعاد را به طور کامل در نظر گرفت و اقدامات مربوطه را برای کاهش انحرافات ابعادی انجام داد..
11. پایان
دقت ابعادی ریخته گری تحت تأثیر عوامل متعددی قرار می گیرد, شامل اما نه محدود به قالب ها, مواد مومی, ماشین های تزریق موم, پارامترهای تزریق موم, خنک کننده الگوی مومی, مواد نسوز, دمای پوسته در هنگام ریختن, و طرح های فرآیندی.
در تولید واقعی, تولید کنندگان اغلب فقط بر روی عوامل فردی تمرکز می کنند (مانند تنظیم قالب و افزایش هزینه ماشینکاری) و تاثیر همه جانبه عوامل مختلف را نادیده می گیرند, منجر به عدم برآوردن الزامات دقت ابعادی بالای مشتریان می شود.
برای تولید قطعات ریخته گری با دقت ابعادی بالا, ایجاد یک سیستم کنترل کیفیت جامع ضروری است, تمام پیوندهای فرآیند تولید را به شدت کنترل کنید, و به هر جزئیاتی که ممکن است بر دقت ابعاد تأثیر بگذارد توجه کنید.
علاوه بر عوامل ذکر شده در بالا, جنبه های دیگر مانند پس از اتمام (سنگ زنی, ماشینکاری) همچنین تأثیر خاصی بر دقت ابعاد ریخته گری خواهد داشت.
تنها با در نظر گرفتن همه جانبه و کنترل دقیق همه عوامل مرتبط می توان ثبات ابعادی و دقت ریخته گری را به طور موثر بهبود بخشید., پاسخگویی به نیازهای روزافزون کیفیت بالای مشتریان و افزایش رقابت پذیری شرکت ها در بازار.