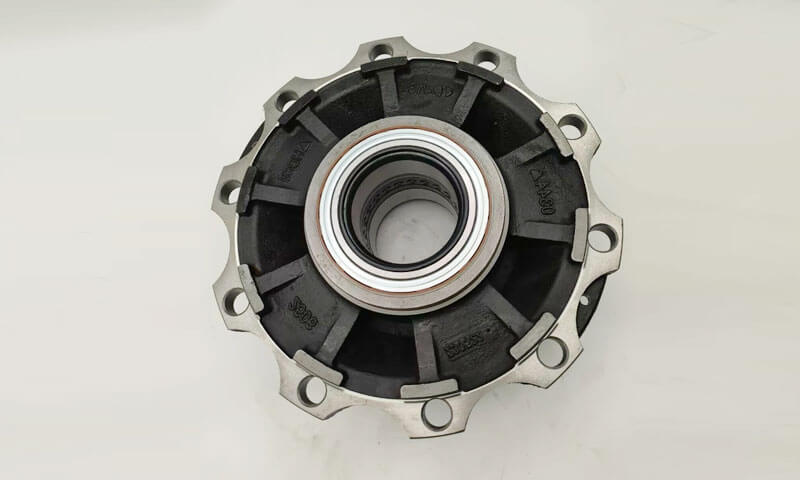
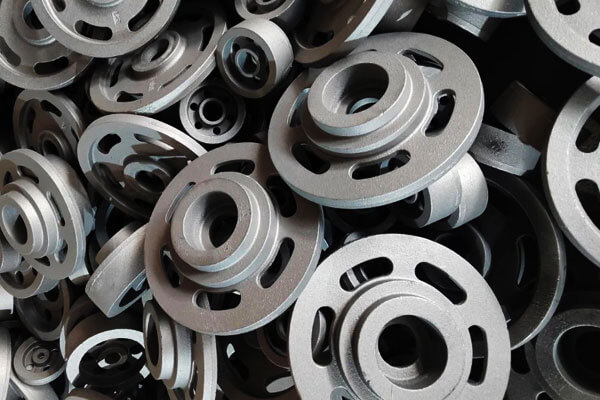
ریخته گری چرخ و دیسک نشان دهنده دسته بزرگی از اجزای ساختاری چرخشی است که به طور گسترده در سیستم های ترمز خودرو مستقر شده اند., تجهیزات انتقال مکانیکی, ماشین آلات معدن و مجموعه های برق دریایی.
محصولات معمولی عبارتند از چرخ طیار, دیسک های ترمز, قرقره های تسمه, قطب های چرخ, دیسک های دنده و درام ترمز.
همه این قطعات دارای ویژگی های ساختاری یکسانی مانند بدنه های دوار متقارن محوری هستند: یک هاب مرکزی ضخیم که نقاط داغ برجسته را تشکیل می دهد, شبکه های اتصال انتقالی بین هاب ها و رینگ های بیرونی, و لبه های محیطی بیرونی با دیواره نازک.
نابرابری شدید ضخامت دیوار چالشهای متالورژیکی ذاتی را به همراه دارد, از جمله تخلخل انقباض متمرکز در داخل هاب, تغییر شکل تاب خوردگی انتهای صورت, ترک های تنش حرارتی, تمایل به سرما در مقاطع نازک, سختی محیطی ناهموار, اجزاء سرباره و منافذ گاز.
فلسفه اصلی طراحی فرآیند در تنظیم توالی انجماد از طریق رایزرها نهفته است, لرز و چیدمان های دروازه ای بهینه برای تحقق انجماد جهت یا انجماد متناسب در صورت نیاز.
ریختهگری شن و ماسه به مسیر اصلی تولید چرخهای با اندازه متوسط تا بزرگ تبدیل شده است. & ریخته گری دیسک با حجم تولید دسته ای کوچک و متوسط به دلیل ابزار انعطاف پذیر آن, سرمایه گذاری اولیه کم و سازگاری قوی با هندسه های مختلف.
1. ویژگی های ساختاری و چالش های ریخته گری اجزای چرخ و دیسک
ریخته گری چرخ و دیسک معمولی است اجزای ساختاری چرخشی با هندسه متقارن محور مشخص می شود, تفاوت های بزرگ در ضخامت بخش, و رفتار پیچیده انتقال حرارت در طول انجماد.
اگرچه این اجزاء عموماً اشکال خارجی نسبتاً ساده ای دارند, کیفیت ریخته گری داخلی آنها به شدت به تعامل بین هندسه بستگی دارد, جریان فلز مذاب, و کنترل جامد سازی.
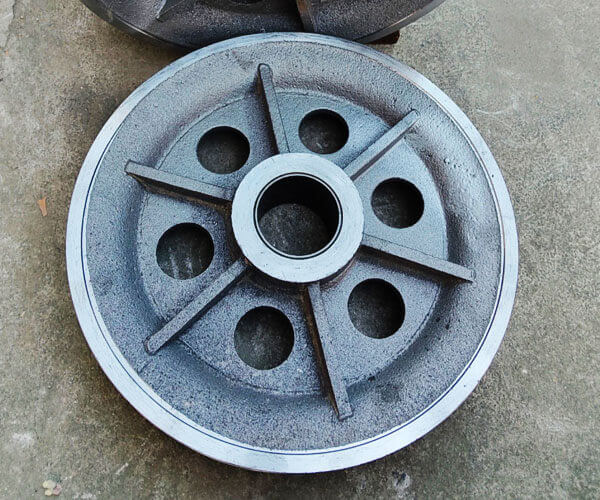
ویژگی های ساختاری معمولی ریخته گری چرخ و دیسک
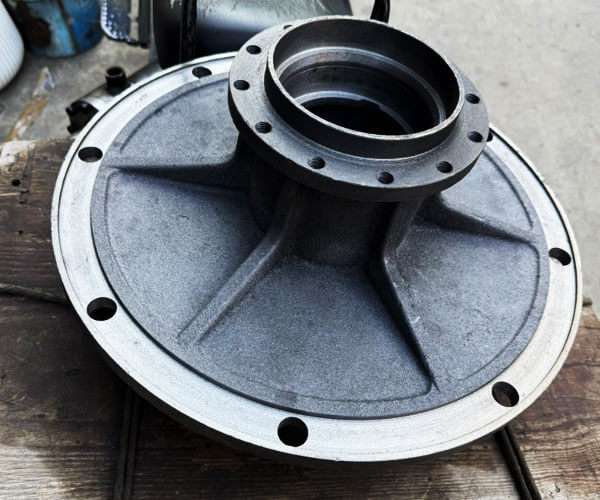
یک چرخ یا دیسک ریخته گری به طور کلی می تواند به سه منطقه کاربردی تقسیم شود: هاب, بخش دیسک/وب, و لبه بیرونی.
در هاب مرکزی معمولاً ضخیم ترین بخش است و نقطه اتصال شفت ها را فراهم می کند, یاتاقان, پیچ, یا سیستم های انتقال.
به دلیل حجم زیاد و سرعت خنک کنندگی پایین, هاب در طول انجماد به کانون اصلی حرارتی تبدیل می شود.
فلز مایع در این ناحیه مدت بیشتری نسبت به نواحی اطراف مذاب باقی می ماند, در صورت عدم تامین غذای کافی باعث ایجاد خطر بالای نقص انقباض می شود.
در دیسک یا بخش وب توپی را با لبه بیرونی متصل می کند و وظیفه انتقال بارهای مکانیکی را در عین حفظ ساختار سبک وزن دارد..
این ناحیه اغلب شامل انتقال ضخامت تدریجی یا منحنی است. طراحی انتقال نامناسب یا سرمایش ناهموار می تواند تنش های پسماند ایجاد کند, تحریف, و ترک خوردگی داغ.
در لبه بیرونی معمولاً ضخامت مقطع کمتری دارد و سریعتر از توپی خنک می شود.
سرد شدن بیش از حد این ناحیه ممکن است باعث انجماد زودرس قبل از تکمیل تغذیه توپی شود, منجر به تخلخل داخلی و خواص مکانیکی ناهموار می شود.
رابطه بین این سه منطقه رفتار کلی ریخته گری را تعیین می کند:
- هاب تمایل دارد گرم بماند و نیاز به تغذیه موثر دارد.
- دیسک برای جلوگیری از تغییر شکل نیاز به خنک کننده متعادل دارد.
- لبه نیاز به انجماد کنترل شده برای جلوگیری از یخ زدن زودرس دارد.
از این رو, طراحی موفقیت آمیز ریخته گری باید به یک گرادیان حرارتی کنترل شده از مناطق بیرونی به سمت منطقه تغذیه مرکزی دست یابد..
چالش های اصلی ریخته گری قطعات چرخ و دیسک
ریخته گری چرخ و دیسک به دلیل ساختار معمولی آنها رفتار حرارتی پیچیده ای دارند هاب های ضخیم, تارهای نازک, و رینگ های بیرونی.
تفاوت های زیاد در ضخامت مقطع باعث انجماد ناهموار می شود, مشکلات تغذیه, و تمرکز استرس.
جدول زیر چالش های اصلی ریخته گری و روش های کنترل مربوطه را خلاصه می کند.
| چالش بازیگران | علت و مکانیسم | نقص یا خطرات معمولی | اقدامات کنترلی توصیه شده |
| تخلخل انقباض در نقطه داغ حرارتی هاب | هاب مرکزی بیشترین ضخامت بخش و طولانی ترین زمان انجماد را دارد. همانطور که مناطق اطراف زودتر یخ می زنند, کانال های تغذیه ممکن است مسدود شوند, جلوگیری از جبران فلز مایع برای انقباض انجماد. | حفره های انقباض داخلی, ریز تخلخل, کاهش قدرت خستگی, نتایج بازرسی اولتراسونیک ضعیف. | طراحی انجماد جهت دار را اعمال کنید; اندازه و مکان رایزر را بهینه کنید; از رایزرهای عایق/ گرمازا استفاده کنید, لرز های خارجی, و کنترل دمای ریختن مناسب. |
| تشکیل ناهموار سرمایش و تنش حرارتی | لبه نازک و بخش های وب سریعتر خنک می شوند, در حالی که توپی ضخیم برای مدت طولانی تری گرم می ماند. نرخ های خنک کننده مختلف باعث ایجاد گرادیان های حرارتی و انقباض ناهموار می شود. | ترک های داغ, استرس باقیمانده, تاب برداشتن دیسک, از دست دادن گرد بودن, اعوجاج ماشینکاری, عدم تعادل پویا. | جهت گیری ریخته گری را بهینه کنید, سفتی قالب, شرایط خنک کننده, و عملیات حرارتی تنش زدایی را برای اجزای دقیق اعمال کنید. |
پر کردن ناقص دیسک های نازک و بخش های وب |
بخش های نازک در طول پر شدن قالب به سرعت گرما را از دست می دهند. اگر دمای فلز مذاب کمتر از دمای بحرانی پر شدن کاهش یابد, پر کردن کامل حفره دشوار می شود. | سوء هاضمه, خلوت های سرد, لبه های ناقص, کیفیت سطح پایین. | موقعیت مکانی دروازه را بهینه کنید, سرعت پر شدن, ریختن دما, و از سیستمهای پرکننده صاف با توربولانس کم مانند دروازههای جانبی حلقهای یا پرکننده پایین استفاده کنید. |
| تخلخل گاز و اجزاء غیر فلزی | جریان فلز مذاب متلاطم باعث حباب هوا می شود, اکسیداسیون, اختلاط سرباره, و فرسایش قالب. حجم ریزش زیاد خطرات ورود را افزایش می دهد. | منفجر, تخلخل زیرسطحی, نقص های اکسید, اجزاء سرباره, کاهش عملکرد خستگی. | از سیستم های دروازه ای با توربولانس کم استفاده کنید, فیلترهای فوم سرامیکی, حذف موثر سرباره, نفوذپذیری مناسب قالب, و روش های ریختن پایدار. |
| اعوجاج ابعادی و ناپایداری ماشینکاری | انقباض ناهموار در حین خنک شدن باعث تجمع استرس داخلی می شود. هاب داغ انقباض بخش های رینگ خنک تر را محدود می کند. | انحراف صافی, از دست دادن تمرکز, شرایط خارج از گردونه, کمک هزینه ماشینکاری بیش از حد. | تقارن خنک کننده را بهبود بخشید, بهینه سازی طراحی قالب, کنترل زمان لرزش, و در صورت لزوم درمان استرس زا را انجام دهید. |
2. طرح کلی فرآیند & طرح های جدایی
طرح فرآیند از ریخته گری اجزای چرخ و دیسک یک عامل حیاتی است که رفتار پر کردن را تعیین می کند, دنباله انجماد, دقت ابعادی, و کیفیت بازیگران نهایی.
بر خلاف ریخته گری های ساده شکل, اجزای چرخ دارای تفاوت قابل توجهی در ضخامت بخش بین هاب مرکزی, دیسک/وب, و لبه بیرونی, انتخاب جهت ریخته گری و روش جداسازی از اهمیت ویژه ای برخوردار است.
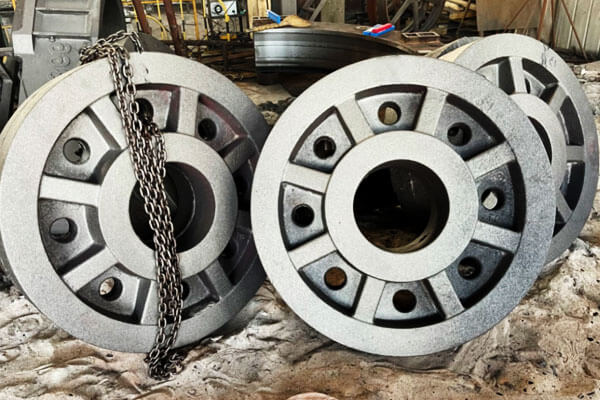
فرآیند جداسازی افقی (رایج ترین راه حل)
جداسازی افقی پرکاربردترین روش برای ریخته گری چرخ و دیسک است, مخصوصاً برای چرخ های مگس, دیسک های ترمز, چرخ قرقره, هاب های کوچک و متوسط, و دیسک های صنعتی عمومی.
در این ترتیب, ریخته گری به صورت افقی قرار می گیرد, و صفحه جدایی معمولاً از طریق قسمت دیسک یا وب انتخاب می شود.
قالب به دو دسته بالا و درگ پایین تقسیم می شود, امکان برداشت راحت الگو, نصب هسته, و مونتاژ قالب.
این روش به طور گسترده با هر دو سازگار است:
- سیستم های قالب گیری ماسه سبز برای تولید انبوه;
- فرآیندهای ماسه باند رزین برای تولید دسته ای متوسط و کوچک.
مزایای اصلی جداسازی افقی، طرح فرآیند ساده آن است, سرمایه گذاری کم ابزار, و راندمان تولید عالی.
قرار دادن هسته نسبتاً ساده است, آن را برای اجزای دارای سوراخ مرکزی مناسب می کند, حفره های داخلی, یا سازه های نصب شفت.
ترتیبات گیتینگ معمولی عبارتند از:
- دروازه مرکزی بالا, جایی که فلز مذاب از ناحیه هاب وارد شده و به سمت بیرون به سمت لبه جریان می یابد;
- دروازه جانبی محیطی, جایی که فلز مذاب به طور یکنواخت در اطراف محیط وارد می شود تا پایداری پر شدن را بهبود بخشد.
هر چند, قالب گیری افقی نیز محدودیت های خاصی دارد. زیرا سطوح بالایی و پایینی ریخته گری شرایط انتقال حرارت متفاوتی را تجربه می کنند, سرمایش اغلب نامتقارن است.
این ممکن است منجر شود:
- انقباض ناهموار;
- تاب برداشتن انتهای صورت;
- استرس پسماند;
- انحراف ابعادی.
علاوه بر این, سطح بالایی حفره قالب تمایل بیشتری به به دام انداختن گاز و اجزاء غیر فلزی دارد., که ممکن است باعث شود:
- منفجر;
- اجزاء سرباره;
- نقص سطحی.
از این رو, برای اجزای چرخ دقیق و حیاتی, جداسازی افقی اغلب به اقدامات اضافی مانند بهبود تهویه نیاز دارد, دروازه بهینه شده, و خنک کننده کنترل شده.
فرآیند جداسازی عمودی و ریختن عمودی
فرآیند جداسازی عمودی، چرخ یا دیسک ریخته گری را در جهت عمودی قرار می دهد, با تقسیم قالب در جهت شعاعی جزء.
این روش عمدتاً برای توپی چرخ با دقت بالا, چرخ های محرک سنگین, اجزای راه آهن, و قطعات چرخان بزرگ که به ثبات ابعادی عالی نیاز دارند.
در مقایسه با قالب گیری افقی, ریخته گری عمودی محیط حرارتی متقارن تری را فراهم می کند.
کل محیط ریخته گری نرخ خنک سازی یکنواخت تری را تجربه می کند, که به طور قابل توجهی اختلاف دما بین مناطق مختلف را کاهش می دهد.
مزایای عمده عبارتند از:
- گردی و متمرکز بودن بهبود یافته است;
- کاهش تغییر شکل پس از خنک شدن;
- توزیع ریزساختار متعادل تر;
- تنش پسماند کمتر.
زیرا ریخته گری به صورت عمودی قرار می گیرد, جریان فلز مذاب نیز می تواند بهتر کنترل شود, کاهش خطر پر شدن ناهموار بین بخش های بالا و پایین.
هر چند, جداسازی عمودی به قابلیت قالب گیری پیشرفته تری نیاز دارد. چالش های اصلی شامل:
- الگوی پیچیده تر و طراحی هسته;
- الزامات مونتاژ قالب بالاتر;
- افزایش سختی در کار با قالب های بزرگ;
- الزامات بیشتر برای تجهیزات بالابر و موقعیت یابی.
از این رو, این روش به طور کلی در محیط های تولید شن و ماسه رزین, به ویژه برای ریخته گری های سنگین با حجم متوسط یا سفارشی به جای تولید خودکار با حجم بالا.
فرآیند ریختن شیب دار (روش بهینه سازی ترکیبی)
ریختن شیب دار یک فرآیند بهبود یافته بر اساس اصول قالب گیری افقی است.
در حین ریختن, قالب در یک زاویه کنترل شده کج می شود, به طور معمول در اطراف 10°–25 درجه, اجازه می دهد تا فلز مذاب تحت شرایط پایدارتر وارد حفره شود.
این روش مزایای ریخته گری افقی و عمودی را با بهبود هر دو ترکیب می کند:
- صافی پر کردن;
- کنترل جهت انجماد.
موقعیت شیبدار ضربه مستقیم فلز به سطح قالب را کاهش می دهد و تلاطم را در هنگام پر شدن کاهش می دهد.
در عین حال, باعث ایجاد گرادیان حرارتی مطلوب تر می شود, کمک به تغذیه فلز مذاب به سمت ناحیه هاب.
ریختن مایل به ویژه برای:
- چرخ های چدنی شکل پذیر;
- ریخته گری دیسک های بزرگ;
- اجزای با تمایل شدید به انقباض هاب.
مزایای اصلی آن عبارتند از:
- کاهش تشکیل ادغام اکسید;
- راندمان تغذیه توپی بهبود یافته است;
- خطر کمتر تخلخل انقباض;
- ثبات ابعادی بهتر.
هر چند, ریختن مایل به تجهیزات یا وسایل اضافی برای کنترل دقیق زاویه قالب نیاز دارد, آن را برای تولید تخصصی به جای خطوط استاندارد قالب گیری مناسب تر می کند.
3. فرآیند طراحی و ساخت قالب شنی
کیفیت قالب های ماسه ای به طور مستقیم رفتار پر شدن را تعیین می کند, کیفیت سطح, دقت ابعادی, و سلامت داخلی قطعات ریخته گری چرخ و دیسک.
زیرا این اجزا معمولاً با هم ترکیب می شوند قطرهای بزرگ, هاب های ضخیم, بخش های وب نازک, و شرایط پیچیده انتقال حرارت, فرآیند قالبگیری باید استحکام کافی برای حفظ پایداری حفره و همچنین حفظ نفوذپذیری و جمعشدگی خوب فراهم کند..
قالب گیری ماسه سبز برای تولید انبوه اجزای چرخ های کوچک و متوسط
قالب گیری با ماسه سبز یکی از پرکاربردترین و مقرون به صرفه ترین روش ها برای تولید ریخته گری چرخ و دیسکی با سایز کوچک و متوسط است., مانند:
- قرقره های تسمه;
- فلایویل های کوچک;
- طبل ترمز;
- دیسک های صنعتی عمومی.
در این فرآیند از مخلوطی از ماسه سیلیس استفاده می شود, خاک رس بنتونیت, اب, و افزودنی های کربن برای ایجاد یک ماده قالب گیری قابل استفاده مجدد.
این به ویژه برای خطوط تولید خودکار که در آن بهره وری بالا و هزینه ساخت پایین مورد نیاز است مناسب است.
عملکرد ماسه سبز به شدت به خواص فیزیکی آن بستگی دارد. پارامترهای کنترل معمولی شامل:
| پارامتر | دامنه معمولی | تاثیر بر کیفیت ریخته گری |
| میزان رطوبت | 3.2%-3.8٪ | استحکام قالب را کنترل می کند, پلاستیسیته, و تولید گاز |
| قابلیت فشرده سازی | 38%-45 ٪ | چگالی قالب گیری و پایداری حفره را تعیین می کند |
| نفوذپذیری | ≥80 | خروج موثر گاز در هنگام ریختن را تضمین می کند |
| مقاومت فشاری سبز | 0.12-0.16 مگاپاسکال | استحکام قالب کافی را در برابر فشار فلز فراهم می کند |
نسبت بنتونیت فعال و افزودنی های کربن باید به دقت کنترل شود. بنتونیت استحکام پیوند را فراهم می کند, در حالی که گرد و غبار زغال سنگ یا افزودنی های کربنی مشابه به کاهش کمک می کند:
- نفوذ فلز;
- عیوب سوختگی;
- زبری سطح;
- عیوب سطحی مربوط به گاز.
در طول تولید, دمای ماسه بازیافتی نیز باید کنترل شود. ماسه بازیافتی داغ می تواند بر توزیع رطوبت تأثیر منفی بگذارد و کیفیت قالب را کاهش دهد, منجر به پرداخت ضعیف سطح و ناپایداری ابعادی می شود.
برای ریخته گری چرخ و دیسک, معمولاً اقدامات تهویه اضافی اعمال می شود زیرا گاز تمایل دارد در اطراف بالاترین نقاط هاب و بخش های وب جمع شود..
راه حل های معمولی عبارتند از:
- شیارهای دریچه حلقوی در امتداد سطح جداسازی;
- سوراخ های خروج گاز در نقاط بالای قالب;
- دریچه های اضافی در بالای نواحی حفره محصور.
هر چند, قالب گیری ماسه سبز نیز محدودیت هایی دارد. زیرا قالب دارای استحکام نسبتاً کم و پایداری ابعادی متوسطی است, دقت ابعادی معمولی در اطراف است CT9 -C11 با توجه به استانداردهای تحمل ریخته گری.
علاوه بر این, ویژگی های خنک کنندگی نسبتا کند و کنترل نشده قالب های شنی سبز خطر عیوب انقباض را در بخش های هاب ضخیم افزایش می دهد..
از این رو, ماسه سبز معمولاً برای توپیهای چرخهای چدنی انعطافپذیر سنگین که نیاز به بازرسی دقیق اولتراسونیک یا عملکرد خستگی بالا دارند ترجیح داده نمیشود..
قالب گیری شن و ماسه رزین خود سخت شونده برای ریخته گری چرخ های بزرگ و با کارایی بالا
برای توپی چرخ های بزرگ, فلایویل های سنگین, اجزای راه آهن, و ریختهگریهایی که نیاز به آزمایش دقیق غیرمخرب دارند, شن و ماسه رزین خود سخت شونده، تکنولوژی قالبگیری ترجیحی است.
برخلاف شن و ماسه سبز, ماسه رزین از طریق پیوند شیمیایی بین رزین و سخت کننده به استحکام قالب می رسد, امکان تولید قالب های بزرگ و پیچیده بدون تجهیزات تراکم خارجی.
مواد معمولی شامل:
- 70/140 شن و ماسه سیلیس مش;
- ماسه سرامیت برای بهبود پایداری حرارتی;
- رزین فوران یا سیستم های رزین فنلی قلیایی.
نسبت افزودن رزین به طور کلی در حدود کنترل می شود 1.0%-1.4٪, در حالی که دوز سخت کننده بر اساس تنظیم می شود:
- دمای محیط;
- رطوبت;
- سرعت پخت مورد نیاز;
- الزامات چرخه تولید.
ماسه رزین چندین مزیت مهم برای ریخته گری چرخ و دیسک دارد:
دقت ابعادی بهبود یافته
استحکام و پایداری بالای قالبهای شنی رزین اجازه میدهد تا دقت ابعاد تقریباً برسد CT8-CT9, که به طور قابل توجهی بهتر از قالب گیری ماسه سبز معمولی است.
این امر به ویژه برای اجزای چرخشی که در آن انحراف ابعادی ممکن است تأثیر بگذارد مهم است:
- تعادل عملکرد;
- تراز شفت;
- کمک هزینه ماشینکاری;
- عمر سرویس.
قابلیت بهتر برای هسته های پیچیده
ریخته گری چرخ های بزرگ اغلب به حفره های داخلی نیاز دارند, سوراخ های نصب, یا ساختارهای هاب پیچیده. ماسه رزینی اجازه تولید را می دهد:
- مجموعه های هسته بزرگ;
- هسته های شنی نازک و پیچیده;
- معابر داخلی دقیق.
این باعث می شود که برای سفارشی سازی بسیار مناسب باشد, تک تکه, و تولید دسته کوچک.
کیفیت سطح بالاتر
سطح حفره قالب صاف تر کاهش می یابد:
- چسبندگی شن و ماسه;
- زبری سطح;
- حجم کار تمیز کردن;
- کمک هزینه ماشینکاری.
هر چند, شن و ماسه رزینی نیز چالش های خاصی را ایجاد می کند.
زیرا بایندرهای رزین در هنگام ریختن گاز بیشتری تولید می کنند, کنترل نامناسب فرآیند ممکن است باعث شود:
- سوراخ های زیرسطحی;
- تخلخل گاز;
- عیوب مرتبط با کربن.
علاوه بر این, قالب های شنی رزینی در مقایسه با ماسه سبز استحکام بالاتر و جمع شوندگی کمتری دارند. برای ریخته گری با مقطع ضخیم, انقباض محدود ممکن است خطر ابتلا را افزایش دهد:
- استرس حرارتی;
- ترک;
- تمرکز تنش پسماند.
از این رو, فرآیندهای شن و ماسه رزین نیاز به هماهنگی دقیق بین قدرت قالب دارند, طراحی, و کنترل سرمایش.
فناوری پوشش قالب
پوشش قالب نقش اساسی در بهبود کیفیت سطح و جلوگیری از عیوب ریخته گری ایفا می کند, مخصوصا برای اجزای چرخ و دیسک با بخش های داغ بزرگ و انتقال پیچیده.
هدف اولیه از پوشش ها ایجاد یک مانع محافظ بین فلز مذاب و قالب ماسه است, کاهش می دهد:
- نفوذ شن و ماسه;
- واکنش فلز-قالب;
- عیوب سوختگی;
- زبری سطح.
مواد مختلف به سیستم های پوشش متفاوتی نیاز دارند.
برای ریخته گری چرخ چدن خاکستری, پوشش های مبتنی بر گرافیت معمولاً اعمال می شوند زیرا گرافیت فراهم می کند:
- پایداری حرارتی خوب;
- کاهش نفوذ فلز;
- پرداخت سطح بهبود یافته.
برای چدن داکتیل و ریخته گری با مقطع ضخیم, پوششهای پودری زیرکون مبتنی بر الکل معمولاً به دلیل وجود آنها ترجیح داده میشوند:
- نسوزپذیری بالا;
- مقاومت عالی در برابر فرسایش آهن مذاب;
- حفاظت قوی در نقاط داغ حرارتی.
یک روش معمولی شامل:
- اولین اعمال پوشش برای پوشش کل سطح حفره;
- خشک کردن کامل برای از بین بردن رطوبت;
- کاربرد پوشش دوم برای حفاظت بهتر;
- بازرسی نهایی قبل از مونتاژ قالب.
خشک کردن ناکافی ممکن است گاز اضافی در حین ریختن ایجاد کند, در حالی که ضخامت بیش از حد پوشش ممکن است نفوذپذیری را کاهش دهد و کیفیت ریخته گری را تحت تأثیر قرار دهد.
طراحی سیستم تهویه برای قالب های شنی چرخ و دیسکی
مدیریت گاز یک جنبه حیاتی در ریخته گری چرخ و دیسک است زیرا هندسه چرخشی آنها به طور طبیعی مناطق تجمع گاز را ایجاد می کند..
یک سیستم تهویه مناسب طراحی شده معمولاً شامل:
| اندازه گیری تهویه | طراحی معمولی | عمل |
| شیارهای هواکش سطح جداکننده | شیارهای حلقوی تقریبا 0.4 میلی متر × 6 میلی متر | کانال های خروج گاز را در امتداد رابط قالب فراهم می کند |
| میله های هواکش توپی | φ8-12 میلی متر سوراخ ها یا میله های هواکش در بالای توپی | گاز غلیظ را از مقاطع ضخیم آزاد می کند |
| سیستم تهویه هسته | طناب ها یا کانال های متخلخل را در داخل هسته های شنی تخلیه کنید | گازهای هسته داخلی را به خارج از قالب هدایت می کند |
| بالابرهای اگزوز | در نقاط مرتفع ریخته گری واقع شده است | پایداری پر شدن را بهبود می بخشد و از گیر افتادن گاز جلوگیری می کند |
طراحی تهویه موثر باید تعادل را حفظ کند: تهویه ناکافی باعث نقص گاز می شود, در حالی که هواگیری بیش از حد ممکن است قالب را ضعیف کند یا خطر نفوذ فلز را افزایش دهد.
4. طراحی سیستم دروازه برای ریخته گری چرخ و دیسک
سیستم دروازه نقش تعیین کننده ای در تعیین کیفیت داخلی دارد, ثبات ابعادی, و عملکرد مکانیکی ریخته گری چرخ و دیسک.
به دلیل هندسه چرخشی معمولی آنها - با یک هاب عظیم, بخش های وب نسبتا نازک, و یک لبه بیرونی نازکتر - فرآیند پر کردن باید به دقت کنترل شود تا از آشفتگی جلوگیری شود., حباب اکسیدی, خلوت های سرد, پر کردن ناقص, و توزیع نامناسب دما.
سیستم دروازه مرکزی بالا: چیدمان ساده با قابلیت انجماد جهتی قوی
سیستم دروازه مرکزی بالا یکی از راه حل های سنتی برای فلایویل ها و ریخته گری های دیسکی شکل نسبتاً ساده است..
در این طرح, فلز مذاب از ناحیه مرکز مرکزی وارد می شود و به صورت شعاعی به سمت لبه از طریق بخش وب جریان می یابد..
این آرایش یک گرادیان دمای طبیعی را فراهم می کند زیرا توپی مرکزی در طول پر شدن و انجماد گرمتر از لبه بیرونی باقی می ماند..
هنگامی که با رایزرهای با طراحی مناسب ترکیب شود, این سیستم می تواند انجماد جهت دار را از بخش های بیرونی نازک تر به سمت هاب ارتقا دهد, امکان تغذیه نقطه داغ مرکزی.
هر چند, موقعیت تغذیه مرکزی نیز چندین مشکل بالقوه ایجاد می کند.
قرار گرفتن مداوم ناحیه هاب در معرض فلز مذاب با دمای بالا، غلظت حرارتی هاب را افزایش می دهد., که ممکن است نقطه داغ را بزرگ کرده و خطر انقباض حفره ها یا ریز تخلخل را افزایش دهد.
علاوه بر این, برخورد مستقیم جریان فلزی در مرکز می تواند در مرحله پر شدن اولیه تلاطم ایجاد کند, افزایش امکان تشکیل فیلم اکسید و حباب سرباره.
برای بهبود عملکرد, طرح های مدرن اغلب از فیلترهای فوم سرامیکی در حوضچه ریختن استفاده می کنند, دریچه های شعاعی متعدد را از مرکز گسترش دهید, و جهت جریان را برای جلوگیری از ضربه مستقیم فلز به نواحی نازک شبکه تنظیم کنید. این تغییرات به کاهش تلاطم و بهبود پاکیزگی داخلی کمک می کند.
سیستم دروازه جانبی حلقوی: راه حل ترجیحی برای دیسک های ترمز و قطعات چرخشی دقیق
برای دیسک ترمز, طبل ترمز, و سایر اجزایی که به دقت ابعادی عالی و تعادل دینامیکی نیاز دارند, دروازه جانبی شکاف حلقوی به طور گسترده یکی از موثرترین راه حل ها در نظر گرفته می شود.
در این پیکربندی, یک دونده دایره ای در اطراف ناحیه هاب چیده شده است, با چندین ورودی باریک که به طور مساوی در امتداد محیط توزیع شده اند.
فلز مذاب به طور همزمان از چند جهت وارد حفره قالب می شود, تولید یک الگوی پر کردن متعادل.
مزیت اصلی این سیستم توانایی آن در دستیابی به توزیع یکنواخت دما در کل محیط است.
از آنجایی که فلز مذاب تقریباً در یک زمان به مناطق مختلف ریخته گری می رسد, گرادیان های حرارتی به حداقل می رسد, کاهش استرس پسماند, تحریف, و انحراف گردی.
رفتار پر کردن نسبتاً ملایم نیز تلاطم را در مقایسه با ریختن مستقیم بالا کاهش می دهد. تلاطم کمتر به معنای اکسیداسیون کمتر است, گنجاندن کمتر به دام افتاده, و کیفیت سطح را بهبود بخشید.
این باعث می شود که طراحی به ویژه برای اجزای ترمز مناسب باشد، جایی که ماشین کاری محدود است و ثبات ابعادی بسیار مهم است..
سیستم دروازه حلقوی نیز از انجماد یکنواخت تری بین هاب پشتیبانی می کند, وب, و لبه بیرونی.
هنگامی که با رایزرها و لرزان که به درستی قرار گرفته اند ترکیب شود, می تواند به طور موثر عیوب انقباض را در مناطقی با تغییرات قابل توجه ضخامت دیواره کنترل کند.
سیستم گیتینگ پایین: پرکن با کیفیت بالا برای توپی چرخ های سنگین
برای توپی چرخ های بزرگ و سنگین, چرخ های محرک, و قطعات صنعتی با بار بالا, دروازه پایین اغلب برای دستیابی به بالاترین کیفیت پر کردن ممکن انتخاب می شود.
در یک سیستم دروازه پایین, فلز مذاب از ناحیه پایینی حفره قالب وارد شده و به تدریج به سمت بالا بالا می رود.
سطح فلز در طول پر شدن نسبتاً پایدار می ماند, پاشیدن به طور قابل توجهی کاهش می یابد, حمله هوایی, و اکسیداسیون ثانویه.
مزیت اصلی این روش کنترل جریان عالی آن است. زیرا فلز مذاب به جای سقوط به صورت عمودی به آرامی بالا می رود, خطر جریان متلاطم و فرسایش شن و ماسه تا حد زیادی کاهش می یابد.
این امر مخصوصاً برای ریختهگریهای بزرگ که در آنها حتی مقادیر کمی اکسید یا ذرات شن میتواند به طور جدی بر عملکرد خستگی تأثیر بگذارد مهم است..
هر چند, پر کردن کف نیز محدودیت هایی دارد. از آنجایی که نواحی بالای ریخته گری آخرین پر شده است, دمای آنها ممکن است قبل از تغذیه کامل کاهش یابد.
از این رو, گیت پایین باید با دقت با سیستم های بالابر کارآمد ترکیب شود, آستین های عایق, و لرز خارجی برای حفظ فشار تغذیه مناسب و جبران انقباض در بخش های هاب ضخیم.
دستورالعمل های طراحی عمومی برای سیستم های دروازه کارآمد
صرف نظر از پیکربندی دروازه خاص, چندین اصل اساسی باید در طراحی ریختهگری چرخ و دیسک رعایت شود.
سیستم دریچه ای بسته یا نیمه بسته معمولاً ترجیح داده می شود زیرا تلاطم را کاهش می دهد و جداسازی سرباره را بهبود می بخشد..
رابطه مقطعی معمولی بین اسپرو, دونده, و ingate تقریبا است:
اسپرو : دونده : چطور = 1 : 1.2 : 0.8–1
این نسبت به حفظ سرعت ثابت فلز کمک می کند و در عین حال از تلاطم بیش از حد جلوگیری می کند.
دونده های افقی باید فراتر از آخرین دریچه کشیده شوند تا مناطق جمع آوری سرباره را تشکیل دهند, اجازه می دهد ناخالصی ها دور از حفره ریخته گری باقی بمانند.
فیلترهای فوم سرامیکی اغلب در سیستم رانر نصب می شوند تا تمیزی مذاب را بهبود بخشند.
شکل دهانه نیز مهم است. به شکل بادبزن, شکاف, دریچه های مماسی اغلب برای ریخته گری چرخ و دیسک استفاده می شوند زیرا فلز مذاب را به تدریج توزیع می کنند و تاثیر مستقیم روی سطوح قالب را کاهش می دهند..
در نهایت, موثرترین طراحی دروازه طراحی است که به آن دست یابد پر کردن صاف, جریان گرمای کنترل شده, و انجماد پیشرونده از مقاطع نازک به سمت منابع تغذیه.
با بهینه سازی رابطه بین دروازه, قیام, لرز, و هندسه ریخته گری, تولید کنندگان می توانند به طور قابل توجهی تخلخل انقباض را کاهش دهند, اجزاء, تغییر شکل, و سایر عیوب رایج در ریخته گری چرخ و دیسک.
5. طراحی سیستم تغذیه: Risers and Chills
سیستم تغذیه یک عامل حیاتی در تعیین کیفیت داخلی ریخته گری چرخ و دیسک است.
به دلیل ساختار معمولی آنها - هاب های بزرگ, تارهای نازک تر, و رینگ های بیرونی - این اجزا دارای تفاوت های قابل توجهی در ضخامت بخش هستند.
در طول انجماد, ناحیه هاب ضخیم مدت بیشتری مایع باقی می ماند و انقباض حجمی بیشتری را تجربه می کند, آن را به شدت در برابر حفره های انقباضی و ریز تخلخل حساس می کند.
طراحی رایزر برای ریخته گری چرخ و دیسک
ناحیه هاب معمولاً هدف اصلی تغذیه است زیرا نشان دهنده بزرگترین جرم حرارتی در ریخته گری است.
رایزرها معمولاً در بالا یا نزدیک هاب قرار می گیرند تا فلز مایع را در مرحله نهایی انجماد فراهم کنند.
برای ریخته گری چرخ چدن خاکستری (EN-GJL-250, EN-GJL-300), انجماد جهت دار معمولا اعمال می شود.
رایزرهای استوانه ای یا بیضی در نقاط داغ هاب قرار می گیرند, و مدول آنها بالاتر از منطقه تغذیه طراحی شده است تا اطمینان حاصل شود که رایزر دیرتر از ریخته گری یخ می زند..
برای ریخته گری چرخ چدن شکل پذیر (EN-GJS-450-10, en-gjs-600-3), انبساط گرافیت در طول انجماد یوتکتیک قابلیت خود تغذیه جزئی را فراهم می کند.
از این رو, از حجم زیاد رایزر اجتناب می شود. طرحهای مدرن معمولاً بلندگوهای عایقدار کوچکتر را با لرز ترکیب میکنند تا عملکرد ریختهگری را بهبود بخشند و در عین حال سلامت داخلی را حفظ کنند..
برای توپی چرخ های سنگین با مقاطع ضخیم, آستین های رایزر عایق یا رایزرهای گرمازا اغلب برای افزایش زمان تغذیه و کاهش عیوب انقباض استفاده می شود..
کاربرد سرما و کنترل انجماد
از لرز برای تسریع خنک سازی موضعی و کنترل الگوی انجماد استفاده می شود.
با افزایش استخراج حرارت در مناطق انتخاب شده, لرز اندازه نقاط داغ را کاهش می دهد و انجماد جهت دار را به سمت بالابر افزایش می دهد.
برای ریخته گری چرخ و دیسک, لرز عمدتا در اطراف قرار می گیرد:
- دیوارهای جانبی توپی که در آن غلظت حرارتی رخ می دهد.
- مناطق انتقال مرکز به وب.
- مقاطع ضخیم محلی با خطر انقباض بالا.
هر چند, قرار دادن سرما باید به دقت بهینه شود. خنک شدن بیش از حد در نواحی لبه نازک ممکن است باعث انجماد زودرس شود, منجر به اشتباه می شود, خلوت های سرد, یا سختی ناهموار.
از این رو, معمولاً از لرزش در مقاطع نازک اجتناب می شود مگر اینکه کنترل ریزساختار خاصی مورد نیاز باشد.
مؤثرترین طرح تغذیه معمولاً ترکیبی از رایزرهای عایق بندی شده و لرزهای به درستی قرار گرفته اند, جایی که لرز جریان گرما را کنترل می کند در حالی که رایزرها جبران انقباض نهایی را ارائه می دهند.
اشکالات رایج تغذیه و راه حل ها
طراحی نادرست تغذیه می تواند منجر به چندین نقص معمولی ریخته گری شود:
| نقص | علت اصلی | روش بهینه سازی |
| حفره انقباض | تغذیه ناکافی مایع در نقاط داغ هاب | راندمان بالابر را افزایش دهید یا عایق را بهبود بخشید |
| میکرو تخلخل | جهت انجماد و فشار تغذیه ضعیف | لرز و گرادیان دما را بهینه کنید |
| ترک | تنش حرارتی بیش از حد بین مقاطع ضخیم و نازک | تعادل سرعت خنک کننده و بهبود طرح تغذیه |
| بازده ریخته گری پایین | رایزرهای بزرگ | اندازه رایزر را از طریق شبیه سازی فرآیند بهینه کنید |
6. ذوب شدن, فرآیند گرهسازی و تلقیح برای ریختهگریهای چرخ آهنی شکلپذیر
چدن داکتیل به طور گسترده برای ریخته گری چرخ و دیسک سنگین استفاده می شود زیرا ترکیبی عالی از استحکام را ارائه می دهد., سختی, مقاومت در برابر خستگی, و عملکرد پوشیدن.
در مقایسه با چدن خاکستری, چدن داکتیل حاوی گره های گرافیت کروی است, که به طور قابل توجهی تمرکز تنش را کاهش داده و خواص مکانیکی را بهبود می بخشد.
هر چند, دستیابی به کیفیت پایدار چدن داکتیل مستلزم کنترل دقیق ذوب است, درمان منیزیم, و فرآیندهای تلقیح.
فرآیند ذوب و کنترل شیمیایی
فرآیند ذوب پایه و اساس کیفیت آهن داکتیل را ایجاد می کند.
کوره های القایی الکتریکی معمولاً استفاده می شوند زیرا کنترل دقیق دما و ترکیب شیمیایی را ارائه می دهند.
نمرات چدن داکتیل معمولی برای ریخته گری چرخ عبارتند از:
- EN-GJS-450-10
- en-gjs-600-3
یک محدوده ترکیب شیمیایی معمولی است:
| عنصر | دامنه معمولی (%) | عمل |
| کربن (جف) | 3.5-3.8 | شکل گیری گرافیت را ترویج می کند |
| سیلیکون (وت) | 2.3-2.8 | گرافیک را تقویت می کند |
| منگنز (منگنه) | 0.4 | ماتریس را تقویت می کند |
| گوگرد (حرف) | ≤0.025 | قبل از درمان با منیزیم باید کنترل شود |
| فسفر (پ) | .0.03 | از شکنندگی جلوگیری می کند |
| منیزیم (مگس) | 0.035-0.060 باقیمانده | گرافیت کروی را تشکیل می دهد |
کنترل دمای معمولی:
- دمای ضربه زدن: 1500-1550 درجه سانتی گراد
- ریختن دما: 1360-1420 درجه سانتی گراد
کنترل دقیق گوگرد و فسفر ضروری است زیرا سطوح بیش از حد باعث کاهش ندولاریته و عملکرد مکانیکی می شود..
درمان ندولاریزاسیون منیزیم
تصفیه منیزیم مرحله کلیدی است که گرافیت را از پوسته به گره های کروی تبدیل می کند. متداول ترین روش از آلیاژ منیزیم- فروسیلیس اضافه شده به آهن مذاب استفاده می کند.
در طول درمان, منیزیم با گوگرد و اکسیژن واکنش می دهد, ایجاد یک واکنش شدید.
کنترل مناسب دمای درمان, افزودن آلیاژ, و بازیابی منیزیم برای به دست آوردن گرافیت گره ای پایدار ضروری است.
ندولاریزاسیون ضعیف ممکن است منجر شود:
- تشکیل گرافیت ورمیکولی.
- کاهش استحکام کششی و ازدیاد طول.
- مقاومت در برابر خستگی کمتر.
یک ساختار چدن داکتیل با کیفیت بالا باید داشته باشد:
- گره گرافیت بالا.
- توزیع یکنواخت گرافیت.
- اندازه ندول کنترل شده.
- ماتریس فریتی/پرلیتی مناسب با توجه به الزامات عملکرد.
تلقیح و تصفیه گرافیت
تلقیح هسته گرافیت را بهبود می بخشد و ریزساختار نهایی را تثبیت می کند. به طور معمول در دو مرحله انجام می شود: تلقیح اولیه در هنگام ضربه زدن و تلقیح ثانویه در هنگام ریختن.
تلقیح های مبتنی بر فروسیلیکون حاوی کلسیم, باریم, یا زیرکونیوم معمولا استفاده می شود.
تلقیح موثر کمک می کند تا:
- افزایش تعداد گره های گرافیت.
- کاهش تشکیل کاربید.
- بهبود خواص مکانیکی.
- دستیابی به توزیع سختی یکنواخت.
برای ریخته گری چرخ های بزرگ, تلقیح از اهمیت ویژه ای برخوردار است زیرا سرد شدن آهسته در قالب های شنی می تواند منجر به گرافیت درشت و کاهش استحکام شود.
7. لرزش, فرآیند سرمایش و عملیات حرارتی
تکان دادن, خنک کننده, و مراحل عملیات حرارتی نقش مهمی در حفظ دقت ابعاد دارند, خصوصیات مکانیکی, و قابلیت اطمینان خدمات طولانی مدت ریخته گری چرخ و دیسک.
اگرچه فرآیند ریخته گری پس از انجماد کامل می شود, جابجایی نامناسب در هنگام خنک شدن یا حذف زودهنگام از قالب می تواند باعث ایجاد تنش پسماند شود, تحریف, و حتی ترک خوردن, به خصوص در قطعات با قطر زیاد, ضخامت ناهموار دیوار, و الزامات تعادلی دقیق.
Shakeout و Holding Time Control
پس از ریختن و انجماد, ریخته گری باید قبل از تکان دادن به مدت کافی در داخل قالب ماسه باقی بماند.
قالب ماسه ای عایق حرارتی را فراهم می کند و اجازه می دهد ریخته گری به تدریج خنک شود, کاهش گرادیان دما بین بخش های ضخیم و نازک.
لرزش زودرس این حفاظت حرارتی را خیلی زود از بین می برد, باعث سرد شدن ناهموار و افزایش خطر ابتلا به:
- تغییر شکل هاب ناشی از تنش حرارتی پسماند.
- اعوجاج وب و از دست دادن صافی.
- ترک های سطحی در مناطق پر تنش.
زمان نگهداری مورد نیاز عمدتا به اندازه ریخته گری بستگی دارد, ضخامت دیواری, نوع مواد, و ویژگی های قالب.
زمان برگزاری معمولی است:
| نوع ریخته گری | زمان برگزاری توصیه شده |
| ریخته گری چرخ و دیسک کوچک | ≥ 30 دقایقی |
| توپی چرخ های متوسط و فلایویل ها | 60-90 دقیقه |
| ریخته گری چرخ های بزرگ و سنگین | 90-120 دقیقه یا بیشتر |
برای چرخ های بزرگ چدن شکل پذیر, خنک سازی طولانی در داخل قالب اغلب ترجیح داده می شود زیرا خنک کننده آهسته به کاهش گرادیان های حرارتی و بهبود پایداری ابعاد کمک می کند..
بعد از تکان دادن, ریخته گری باید با دقت انجام شود. قطعات ریخته گری چرخ و دیسک بزرگ نباید روی هم چیده شوند یا در زیر تکیه گاه ناهموار قرار گیرند, زیرا وزن خود آنها می تواند باعث تغییر شکل خمشی دائمی شود در حالی که فلز هنوز در دمای بالا است.
خنک کننده کنترل شده پس از لرزش
پس از خارج کردن از قالب, ریخته گری چرخ و دیسک باید تحت شرایط کنترل شده به خنک شدن ادامه دهد.
خنک کننده سریع, مخصوصاً برای قطعات چدن داکتیل مقاطع بزرگ, ممکن است تنش حرارتی بیش از حد بین قسمت هاب و لبه ایجاد کند.
تمرین خنک سازی مناسب شامل:
- اجتناب از خنک کردن اجباری با آب یا جریان های شدید هوا.
- اجازه دادن به ریخته گری ها برای خنک شدن طبیعی در یک محیط کنترل شده.
- پشتیبانی از ریخته گری به طور یکنواخت برای جلوگیری از اعوجاج گرانشی.
برای چرخ های چدنی شکل پذیر, خنک کننده کنترل شده نیز بر ریزساختار نهایی تأثیر می گذارد.
خنک شدن آهسته باعث رشد گرافیت و کاهش تشکیل کاربیدهای نامطلوب می شود, در حالی که نرخ های خنک کننده بیش از حد ممکن است سختی را افزایش داده و چقرمگی را کاهش دهد.
درمان حرارتی کاهش استرس
تنش پسماند در طول ریختهگری ایجاد میشود، زیرا بخشهای مختلف در طول خنکسازی با سرعتهای متفاوتی منقبض میشوند.
توپی ضخیم, وب نازک, و لبه بیرونی رفتارهای انقباض حرارتی متفاوتی را تجربه می کنند, منجر به استرس درونی حتی زمانی که هیچ نقص قابل مشاهده ای وجود ندارد.
برای قطعات چرخ با دقت بالا, مخصوصا دیسک های ترمز, چرخ های محرک, و هاب های بزرگ, بازپخت تنش زدایی معمولاً قبل از ماشین کاری انجام می شود.
یک فرآیند معمول کاهش استرس شامل:
- دمای گرمایش: 500-550 درجه سانتی گراد
- زمان برگزاری: با ضخامت و وزن ریخته گری تعیین می شود
- خنک کننده کوره کنترل شده برای به حداقل رساندن تنش حرارتی جدید
این عملیات تنش باقیمانده را کاهش داده و پایداری ماشینکاری را بهبود می بخشد. بدون کاهش استرس, ریختهگریها ممکن است در حین ماشینکاری خشن یا نهایی تغییر شکل دهند زیرا حذف مواد باعث آزاد شدن تنش داخلی میشود.
8. پایان
ریخته گری شن و ماسه اجزای چرخ و دیسک یک فرآیند بسیار تخصصی است که نیاز به هماهنگی دقیق بین طراحی قالب دارد., تکنولوژی دروازه, استراتژی تغذیه, متالورژی, و کنترل سرمایش.
کلید تولید قطعات ریخته گری چرخ با کیفیت بالا، صرفاً دستیابی به پر کردن کامل نیست, اما کنترل کل فرآیند حرارتی و جریان سیال:
- انتخاب جهت گیری صحیح ریخته گری;
- طراحی سیستم های پرکن پایدار و تمیز;
- مدیریت نقاط داغ حرارتی هاب;
- استفاده از رایزر و لرز موثر;
- کنترل متالورژی چدن داکتیل;
- استفاده از بهینه سازی مبتنی بر شبیه سازی.
با فرآیندهای ریخته گری شن و ماسه که به درستی مهندسی شده اند, تولید کنندگان می توانند ریخته گری چرخ و دیسکی بزرگ و پیچیده با خواص مکانیکی عالی تولید کنند, دقت ابعادی, و قابلیت اطمینان خدمات طولانی مدت برای کاربردهای صنعتی خواستار.
LangHe - تولید کننده سفارشی حرفه ای ریخته گری چرخ و دیسک در چین
LangHe یک حرفه ای است سازنده چینی متخصص در ریخته گری چرخ و دیسک سفارشی, ارائه راه حل های ریخته گری با کیفیت بالا برای اجزای دوار صنعتی, از جمله چرخ طیار, دیسک های ترمز, قطب های چرخ, قرقره, دیسک های دنده, طبل ترمز, و قطعات ماشین آلات سنگین.
با تجربه گسترده در فناوری های ریخته گری شن و ماسه و ریخته گری رزین, LangHe مشتریان را از طراحی اولیه ریخته گری و بهینه سازی فرآیند تا تولید پشتیبانی می کند, ماشینکاری, بازرسی, و تحویل نهایی.
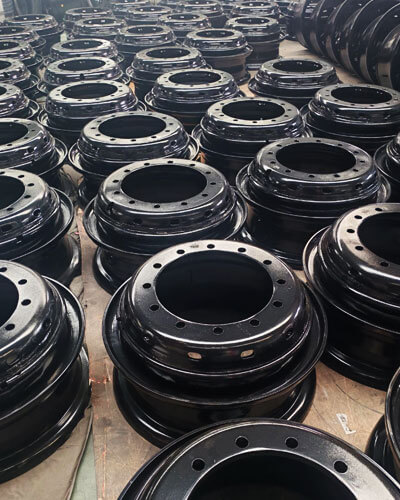
LangHe ریخته گری چرخ و دیسک را در طیف گسترده ای از مواد تولید می کند, از جمله چدن خاکستری, آهن, فولاد, فولاد آلیاژ, و فولاد ضد زنگ, نیازهای خودرو را برآورده می کند, تجهیزات صنعتی, انرژی, حمل, و کاربرد ماشین آلات سنگین.
از طریق کنترل کیفیت دقیق, قابلیت های پیشرفته تولید, و پشتیبانی مهندسی سفارشی, LangHe بادوام ارائه می دهد, مقرون به صرفه, و راه حل های ریخته گری ویژه برنامه برای مشتریان در سراسر جهان.
به عنوان یک مورد اعتماد تولید کننده ریخته گری چرخ و دیسک سفارشی در چین, LangHe متعهد به کمک به مشتریان جهانی برای دستیابی به قابلیت اطمینان محصول بالاتر است, عملکرد ریخته گری بهینه, و هزینه های تولید را از طریق تخصص ریخته گری حرفه ای و نوآوری در فرآیند مستمر کاهش داد.
برای ریخته گری دقیق سفارشی با ما تماس بگیرید.