


1. Indledning
Industrielle dyser er langt mere end simple udløb for væsker. I petrokemiske anlæg, Aerospace -systemer, fødevareforarbejdningslinjer, marine udstyr, hydrauliske samlinger,
og præcisionssprøjteanordninger, dyser spiller en afgørende rolle ved forstøvning, jet dannelse, Flowregulering, trykstyring, og medium levering.
Deres ydeevne er direkte påvirket af geometrisk nøjagtighed, intern kanalkvalitet, Korrosionsmodstand, Mekanisk integritet, og produktionskonsistens.
På grund af disse krav, dysefremstilling er et klassisk ingeniørmæssigt beslutningsproblem: skal delen være produceret af præcisionsstøbning eller af CNC -bearbejdning?
2. Hvad gør dysefremstilling teknisk krævende?
EN dyse er en flowformende komponent, hvilket betyder, at dens indre og ydre form har en direkte funktionel indflydelse.
I modsætning til mange konstruktionsdele, en dyse kan ikke kun bedømmes efter styrke eller udseende. Dens geometri skal understøtte stabil væskeadfærd.
Nøgletekniske krav til dyser
- Præcise interne flowkanaler
- Glatte og ensartede flowoverflader
- Nøjagtig åbningsstørrelse
- Stabile tætningsflader
- God korrosions- og slidstyrke
- Modstand mod vibrationer, trykstød, og kavitation
- Gentagelig ydeevne på tværs af produktionsbatcher
Disse krav skaber et smalt produktionsvindue. For meget overfladeruhed kan forstyrre flowet. Dimensionsafvigelser kan ændre sprøjtemønster eller udledningskoefficient.
Interne defekter kan forårsage lækage, tilstopning, eller lokal fejl. Af denne grund, fremstillingsprocessen er uadskillelig fra dysens ydeevne.
3. Process Fundamentals
Præcisionsstøbedyse
Præcisionsstøbning, ofte omtalt som Investeringsstøbning eller tabt-wax casting, er en næsten-net-form proces, der er særligt velegnet til dele med kompleks geometri.
Den typiske rute inkluderer voksmønster, Keramisk shell -bygning, Dewaxing, Shell fyring, metal hældning, afkøling, Fjernelse af shell, og efterbehandling.
Til dyseproduktion, denne proces tillader smeltet rustfrit stål, messing, eller højtemperaturlegering, der skal hældes i en tilpasset keramisk form.
Resultatet er et næsten færdigt dyseemne med integrerede konturer, buede kanaler, og komplekse funktioner, som ville være svære eller dyre at bearbejde fra solidt lager.
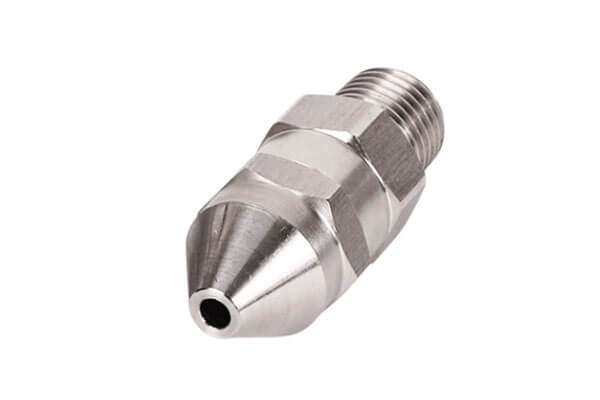
Kerneegenskaber
- Stærk geometrisk frihed
- God egnethed til integrerede strukturer
- Reduceret behov for helkropsbearbejdning
- Effektiv til mellemstore og høje produktionsvolumener
- Velegnet til komplekse, korrosionsbestandige legeringsdele
CNC bearbejdet dyse
CNC -bearbejdning er en subtraktiv proces, der bruger programmerede værktøjsbaner til at fjerne materiale fra emner, barer, smede, eller rullet materiel.
Det involverer typisk drejning, fræsning, boring, Tråd, dybhulsbearbejdning, og præcision efterbehandling.
Til dyseproduktion, CNC-bearbejdning er særlig stærk, når geometrien er regelmæssig, tolerancerne er stramme, og flowpassagerne er tilgængelige for værktøj.
Det er meget udbredt til højpræcisionsdyser med lige huller, koncentriske træk, pålidelige tætningsflader, og strenge dimensionskrav.
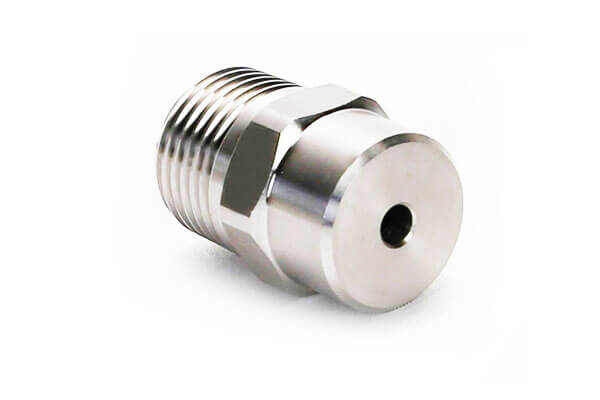
Kerneegenskaber
- Fremragende dimensionsnøjagtighed
- Overlegen kontrol over kritiske overflader
- Hurtig prototyping og designændringer
- Ingen skimmelinvestering
- Høj fleksibilitet til små partier og specialarbejde
4. Side-by-side Engineering sammenligning
Strukturel tilpasningsevne og designkompleksitet
| Aspekt | Præcisionsstøbedyse | CNC bearbejdet dyse |
| Geometri frihed | Meget høj | Moderat til høj, men afhængig af værktøjsadgang |
| Buede løbere / spiral kanaler | Fremragende | Svært og dyrt |
| Flergrenede indre passager | Fremragende | Normalt ineffektiv |
| Tyndvæggede integrerede strukturer | God | Mulig, men ofte dyrere |
| Skarpe indvendige hjørner | Begrænset af castability | Nemmere at bearbejde i tilgængelige områder |
| Formation i ét stykke | Stærk fordel | Kræver normalt enklere geometri |
Præcisionsstøbning er det stærkeste valg, når dysen inkluderer buede løbere, asymmetriske hulrum, flergrenede passager, eller en kompleks integreret krop.
Det kan producere komponenter i næsten netform, der reducerer monteringstrin og eliminerer svejsede sømme, hvilket er særligt værdifuldt for lækagefølsomme væskesystemer.
CNC-bearbejdning er mere velegnet til almindelig, symmetrisk, og værktøjs-tilgængelige former. Den udmærker sig ved lige huller, koncentriske boringer, tråde, flade tætningsflader, og standard koniske geometrier.
Men når designet bliver meget komplekst internt, bearbejdningstiden og omkostningerne stiger stejlt.
Dimensionel nøjagtighed og overfladekvalitet
| Præstationsparameter | Præcisionsstøbedyse | CNC bearbejdet dyse |
| Generel dimensionstolerance | CT4 - CT6, omkring ±0,05 til ±0,15 mm | ±0,005 til ±0,02 mm |
| Minimum praktisk blænde | Om 0.5 mm | Om 0.1 mm |
| Overfladeruhed af rå form | Ra 1,6–6,3 μm | Ra 0,2–1,6 μm |
| Forseglingsflade planhed | Trænger normalt til sekundær efterbehandling | Kan formes direkte med høj præcision |
| Indre kanal glathed | God, men med støbt tekstur | Fremragende |
CNC-bearbejdning er klart overlegen, når dysen kræver ekstremt stram tolerancekontrol, især i åbningszonen, tætningsflade, og koncentriske træk.
Det giver glattere overflader og bedre kontrol over kritiske dimensioner.
Præcisionsstøbning kan opnå brugbar nøjagtighed for mange industrielle dyser, men den støbte overflade bevarer typisk størkningstekstur.
Det er ikke nødvendigvis et problem i almindelige sprøjte- eller jetapplikationer, men de mest funktionelle overflader kræver normalt lokal bearbejdning eller polering.
Materialeudnyttelse og mikrostruktur
| Aspekt | Præcisionsstøbedyse | CNC bearbejdet dyse |
| Materiale startform | Smeltet metal | Solidt lager, smedning, eller bar |
| Materiel udnyttelse | Omkring 85%-92% | Cirka 30-55 % |
| Skrotgenerering | Lav til moderat | Høj spånvolumen |
| Mikrostruktur | Støbt dendritisk struktur | Smedekornstruktur |
| Metal flow orientering | Ikke kontinuerlige som smedemateriale | Konserveret i grundmateriale, delvist forstyrret af skæring |
Præcisionsstøbning er generelt mere materialeeffektiv.
Dette er især vigtigt, når dysen er lavet af dyre legeringer såsom rustfrit stål, Nikkellegeringer, eller titanlegeringer. Mindre spild betyder lavere effektive omkostninger og lettere skalering.
CNC-bearbejdning begynder med et smedemateriale, der allerede har en raffineret kornstruktur og stærk mekanisk kontinuitet.
Det giver den færdige del høj basislinjestyrke og udmattelsesbestandighed. Imidlertid, skæreprocessen genererer spåner og kan lokalt ændre overfladelaget gennem varme og stress.
Forskellen er ikke blot akademisk. Det påvirker omkostningerne, mekanisk respons, og korrosionsadfærd under drift.
Mekaniske egenskaber og serviceholdbarhed
| Mekanisk indikator | Præcisionsstøbedyse | CNC bearbejdet dyse |
| Trækstyrke | Lidt lavere i typiske rustfri støbegods | Højere i smedemateriale |
| Påvirkning af sejhed | Moderat | Høj |
| Træthedsmodstand | God til stabil service | Stærkere til cyklisk belastning |
| Højtryksmodstand | Velegnet til medium tryk | Bedre til meget højt tryk |
| Slidstyrke | Uniform, stabilt slidmønster | Højere lokal hårdhed og slidstyrke |
| Ætsende medium service | Meget god, især efter korrekt varmebehandling | God, men overfladens tilstand har betydning |
CNC-bearbejdede dyser foretrækkes normalt i højtryk, udsat for vibrationer, eller træthedsintensive miljøer.
Deres basismateriale har en tendens til at bevare bedre mekanisk kontinuitet, som understøtter krævende serviceforhold.
Præcisionsstøbedyser er ofte bedre egnet til korrosive kemiske medier, fugtige højtemperaturmiljøer, og stabile strømningssystemer, hvor geometri og materialekompatibilitet betyder mere end ekstrem trykmodstand.
Når korrekt varmebehandlet, støbt rustfrit stål kan levere fremragende korrosionsydelse.
Produktionscyklus og batchtilpasning
| Aspekt | Præcisionsstøbedyse | CNC bearbejdet dyse |
| Indledende opsætning | Form- og procesudvikling påkrævet | Ingen form nødvendig |
| Prototype hastighed | Langsommere | Meget hurtigt |
| Masseproduktion | Effektiv, når den er stabiliseret | Effektiv kun til simplere former |
| Bedste batchstørrelse | Lav til medium, ofte 50-10.000 stk | Meget små partier til moderate kørsler |
| Omstillingsfleksibilitet | Sænke | Meget høj |
Støbning kræver forhåndsværktøj og procesforberedelse, så gennemløbstiden er længere i starten. Når den er stabiliseret, imidlertid, det kan blive meget effektivt til gentagen produktion.
Det gør det attraktivt, når dysedesignet er modent og forventes at forblive uændret.
CNC-bearbejdning er det modsatte. Den har næsten ingen værktøjsbarriere og er ideel til hurtig prototyping, ingeniørforsøg, akut levering, og skræddersyet produktion.
Afvejningen er, at hver del skal skæres individuelt, som kan gøre produktion i stor skala langsommere og dyrere for komplekse geometrier.
Omfattende omkostningsstruktur
| Omkostningsfaktor | Præcisionsstøbedyse | CNC bearbejdningsmundstykke |
| Værktøjsomkostninger | Højere ved start | Meget lav eller ingen |
| Materialeomkostninger | Mindre effektivt spild | Højere skrotomkostninger |
| Arbejdsomkostninger | Lavere pr. del i skala | Højere pr. del for komplekse dele |
| Efterbehandlingsomkostninger | Moderat | Lav til moderat |
| Bedste pristilstand | Komplekse dele, moderat til høj lydstyrke | Simple dele, Lavt volumen, hurtig vending |
Til simple dysegeometrier, CNC-bearbejdning kan være den billigere rute, især når produktionsvolumen er lille, og ingen værktøjsinvestering er berettiget.
Til medium til høj kompleksitet dysegeometrier, Præcisionsstøbning reducerer ofte de samlede omkostninger ved at undgå overdreven flerakset bearbejdning, gentagen fastspænding, og samlingsoperationer.
Materialebesparelserne er især vigtige for dyre legeringer.
5. Almindelige mangler og kvalitetskontroludfordringer
Præcisionsstøbedysedefekter
Præcisionsstøbning giver mange fordele, men det er ikke fri for procesrisici.
| Almindelig defekt | Typisk effekt | Kontrolmetode |
| Sandhuller / indeslutninger | Kan blokere små passager eller svække lokale zoner | Forbedre skalkvaliteten og filtreringen |
| Krympning af porøsitet | Reducerer trykbærende evne | Optimer port- og størkningsdesign |
| Dimensionelt svind | Påvirker tolerancer og tætningsflader | Reserve bearbejdningstillæg |
| Overflade korn tekstur | Gør strømningskanalerne lidt ru | Afslut kritiske områder ved bearbejdning eller polering |
Den vigtigste kontrolstrategi ved støbedyser er at efterlade bearbejdningsmængde på kritiske flader og åbninger.
I praksis, tætningsflader og strømningsfunktioner med snæver tolerance bør ikke stole helt på støbt nøjagtighed.
CNC-bearbejdningsdysefejl
CNC-bearbejdning er meget præcis, men det har sine egne kvalitetsproblemer.
| Almindelig defekt | Typisk effekt | Kontrolmetode |
| Burrs | Forstyrrer flow og kan forårsage tilstopning | Afskrivning, kantafslutning |
| Klemafvigelse | Skaber koncentricitetsfejl | Forbedre armaturets design |
| Overfladearbejde hærdning | Kan påvirke korrosion og efterbehandlingskvalitet | Brug optimeret skærehastighed og kølevæske |
| Værktøjsmærker | Øg ruheden i følsomme strømningsområder | Sekundær polering eller efterbehandling |
I dyseapplikationer, små grater kan være mere skadelige, end de ser ud til. Selv små kantfejl kan forårsage turbulens, ujævn spray, eller tilbageholdelse af forurening.
Derfor er afgratning efter bearbejdning ikke valgfri i kritisk dyseproduktion.
6. Valg af applikation: Hvilken proces passer til hvilken dyse?
Præcisionsstøbedyse er bedst til
- Komplekse buede kanaler
- Flergrenede eller uregelmæssige indre passager
- Store eller integrerede dysekroppe
- Ætsende medier og moderat pres service
- Mellem batch produktion
- Højværdilegeringer, hvor materialebesparelser betyder noget
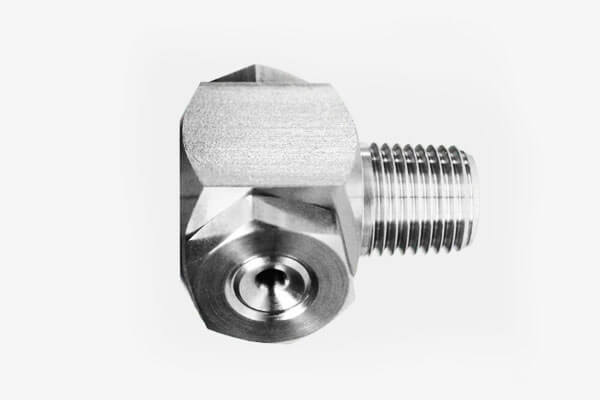
Typiske industrier
- Kemisk behandling
- Marine afsaltning
- Havvandshåndtering
- Madsprøjtning og rengøring
- Medium-tryk industriel væske levering
CNC-bearbejdningsdyse er bedst til
- Simple lige huls dyser
- Mikroåbningsdyser
- Præcisionsforseglingsoverflader
- Højtryks- eller vibrationskrævende service
- Hurtig prototyping og brugerdefinerede dele
- Små batchproduktion med snævre tolerancer
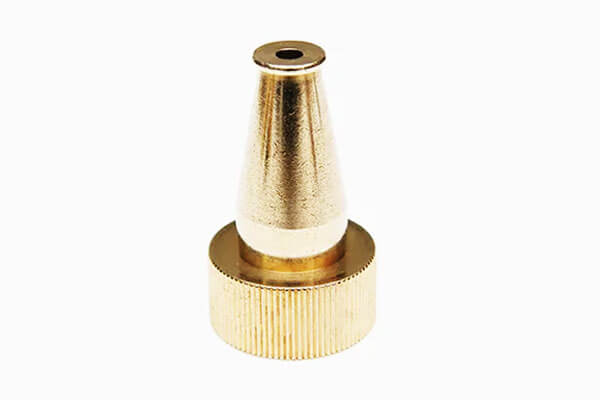
Typiske industrier
- Brændstofindsprøjtning til rumfart
- Højtryksrenserudstyr
- Hydrauliske systemer
- Medicinske forstøvningsanordninger
- Præcisionslaboratorieudstyr
7. Komposit fremstilling: Blankstøbning + CNC efterbehandling
I moderne dyseproduktion, den mest teknisk modne tilgang er ofte hverken ren præcisionsstøbning eller ren CNC-bearbejdning, men a hybridfremstillingsrute der kombinerer begges styrker.
Denne metode begynder med et præcisionsstøbt emne og slutter med målrettet CNC-finish på de funktionelle overflader.
Til mange industridyser, især dem, der anvendes i krævende væskekontrolmiljøer, denne kombinerede proces giver den bedste balance mellem geometrisk kompleksitet, Dimensionel nøjagtighed, overfladekvalitet, omkostningseffektivitet, og produktionsstabilitet.
Hvorfor den hybride tilgang er vigtig
En dyse er en funktionsdrevet komponent.
Dens ydre form kan være relativt kompleks, men de mest kritiske ydeevnefunktioner er normalt koncentreret i specifikke zoner: åbningen, tætningsflade, gevindforbindelse, datum overflader, og nogle gange interne overgangsområder.
Det er de steder, hvor selv en meget lille afvigelse kan påvirke sprøjtemønsteret, udledningskonsistens, pres adfærd, eller lækageydelse.
Præcisionsstøbning er fremragende til at danne dysens overordnede krop i en næsten-net-form tilstand.
Det kan producere buede konturer, integrerede passager, uregelmæssige ydre geometrier, og komplekse strukturelle former, der ellers ville kræve omfattende bearbejdning eller flere samlede dele.
Imidlertid, støbning alene kan normalt ikke garantere de ekstremt snævre tolerancer og overfladeglathed, der kræves ved de mest kritiske funktionelle grænseflader.
Det er her, CNC efterbehandling bliver uundværlig.
Ved at reservere bearbejdningsgodtgørelse på de nødvendige arealer, producenter kan bruge CNC-operationer til kun at forfine de vigtige zoner i stedet for at bearbejde hele delen fra solidt materiale.
Denne tilgang bevarer de geometriske fordele ved støbning, samtidig med at den opnår det præcisionsniveau, der forventes af high-end dyser.
Proceslogik: Fra Near-Net Shape til funktionel præcision
Hybridprocessen begynder med et støbedesign, der bevidst er optimeret til senere bearbejdning.
Ingeniører designer ikke delen som en endelig færdig støbning; i stedet, de designer det som en støbeemne med kontrollerede tillæg.
Disse kvoter efterlades normalt på åbningsområdet, trådzoner, Forseglingsflader, og andre datumoverflader, der kræver stram dimensionskontrol.
Den resterende krop, især områder, der ikke direkte påvirker den endelige væskeadfærd, efterlades i sin næsten-net-formede støbte form.
Efter casting-fasen, dyseemnet er renset, inspiceret, og varmebehandles evt.
Denne mellemkomponent indeholder allerede de vigtigste strukturelle træk ved den færdige del.
CNC-bearbejdning udføres derefter selektivt og præcist, ved hjælp af inventar og værktøjsbaner skræddersyet til de kritiske overflader.
I praksis, dette betyder, at kun en brøkdel af den samlede geometri bearbejdes til endelig størrelse, hvilket reducerer cyklustiden, Værktøjsslitage, og materialespild sammenlignet med fuld-stock bearbejdning.
Tekniske fordele ved den sammensatte rute
Den vigtigste fordel ved støbning plus CNC efterbehandling er funktionel adskillelse. Processen gør det muligt for hver fremstillingsmetode at gøre det, den er bedst til.
Støbehåndtag former skabelse og materialeøkonomi. CNC-bearbejdning håndterer præcision, gentagelighed, og overfladeforfining.
Ved at dele delen på denne måde, producenten undgår at tvinge én proces til at løse alle problemer.
Dette er især værdifuldt for dyser med blandede krav.
For eksempel, den ydre krop skal muligvis være stor, kontureret, og strukturelt integreret, mens det indvendige jetsæde eller tætningskonus kan kræve kontrol på mikronniveau.
En fuldt bearbejdet del ville være spild og tidskrævende.
En helstøbt del opfylder muligvis ikke præcisionskravet. En hybrid del løser begge problemer på en rationel måde.
En anden stor fordel er reduceret bearbejdningsbyrde. Når dyselegemet er støbt tæt på den endelige form, mængden af materiale, der fjernes ved bearbejdning, er langt lavere end ved billetbearbejdning.
Dette mindsker råvarespild, forkorter sagsbehandlingstiden, og reducerer værktøjsbelastningen.
Fordelen bliver især betydelig, når dysen er lavet af dyre legeringer såsom rustfrit stål, Nikkellegeringer, eller titanlegeringer.
Hybridprocessen forbedres også Design Freedom. Ingeniører kan specificere komplekse interne eller eksterne geometrier uden at bekymre sig om, at hele delen skal være tilgængelig for skærende værktøjer.
Så længe de kritiske efterbehandlingszoner er bearbejdelige, resten af strukturen kan forblive støbt.
Dette er meget nyttigt i applikationer, hvor væskedirigering, montering af integration, og kompakt pakkedesign er alle vigtige.
Omkostnings- og produktionseffektivitet
Ud fra et produktionsøkonomisk perspektiv, den sammensatte rute er ofte den mest afbalancerede løsning for medium- til dyseprodukter af høj værdi.
Støbestadiet absorberer formens kompleksitet, mens CNC-trinnet er begrænset til det mindste antal overflader af høj værdi.
Dette forbedrer i høj grad forholdet mellem produktionsindsats og funktionel værdi.
Sammenlignet med bearbejdning af hele dysen fra massiv stang, hybridmetoden reducerer typisk materialeforbrug og skæretid.
Sammenlignet med at stole helt på casting, det forbedrer den endelige præcision og konsistens markant.
Dette gør det særligt attraktivt i brancher, hvor omkostningerne ved fiasko er høje, hvor dimensionel repeterbarhed betyder noget, og hvor selve legeringen er dyr nok til at gøre affald til et alvorligt problem.
Processen er også skalerbar. Når først støbeværktøjet er stabiliseret, og CNC-efterbehandlingsprogrammet er valideret, produktion kan bevæge sig ind i en gentagelig og kontrolleret arbejdsgang.
Til moderate og store produktionsserier, enhedsomkostningerne bliver ofte meget konkurrencedygtige, fordi støbeemnet er effektivt at forme, og efterbehandlingsoperationerne forbliver lokaliserede.
Overvejelser om kvalitetskontrol
Hybridmetodens succes afhænger af god ingeniørdisciplin på begge stadier.
Hvis støbeemnet er dårligt designet, den efterfølgende bearbejdningstillæg kan være ujævn, overdreven, eller utilstrækkelig.
Hvis CNC-bearbejdningsstrategien ikke er nøje kontrolleret, de kritiske dysefunktioner kan miste koncentricitet, Forsegling af integritet, eller flownøjagtighed.
Af denne grund, overgangen mellem støbning og bearbejdning skal planlægges fra begyndelsen.
Støbemønsteret bør omfatte veldefinerede kvoter på de bearbejdede zoner, og efterstøbningsinspektionen skal bekræfte, at råemnet er egnet til sekundære operationer.
Under CNC efterbehandling, armaturer skal opretholde nøjagtig datumkontrol, især når dysen kræver koaksiale eller ortogonale forhold mellem åbningen, tråd, og tætningsflader.
Overfladeintegritet er også vigtig. Den støbte struktur kan indeholde mindre kornstruktur eller lokal ruhed, men de endelige bearbejdede overflader bør eliminere disse ufuldkommenheder i de funktionelle zoner.
I mange tilfælde, en sidste afgratning, polering, eller rensetrin tilføjes for at sikre, at der ikke er nogen resterende grater eller partikler tilbage i strømningsvejen.
Typiske industritilfælde
Denne kombinerede produktionsrute er meget udbredt i dyser, der tjener krævende industrielle miljøer.
Det er især almindeligt i petrokemiske, marine, rumfart, og avancerede væskekontrolsystemer.
Disse applikationer kræver ofte et dyselegeme, der er strukturelt komplekst og korrosionsbestandigt, men kræver også en eller flere overflader med ekstremt præcis dimensionskontrol.
Eksempler omfatter sprøjtedyser med integrerede huse, højtydende forstøvningsdyser, præcisionsstrålekomponenter, og korrosionsbestandige væskefordelingsdyser.
I begge tilfælde, støbestadiet udgør den strukturelle platform, og bearbejdningsstadiet sikrer den endelige funktionelle ydeevne.
Hvorfor det er blevet en almindelig løsning
Den voksende adoption af "casting blank + CNC-finishing”-modellen er ikke tilfældig.
Det afspejler en bredere tendens inden for avanceret fremstilling: bruge den mest effektive proces for hver funktion i stedet for at tvinge en enkelt proces til at gøre alt.
I dyseproduktion, det princip er særligt overbevisende, fordi delen indeholder både formdominante zoner og præcisionsdominante zoner.
Som et resultat, hybridruten betragtes nu bredt som den foretrukne løsning til avancerede industrielle dyser.
Det giver den geometriske fleksibilitet ved støbning, præcisionen af CNC-bearbejdning, og en omkostningsstruktur, der ofte er mere gunstig end enten fuldstøbte eller fuldbearbejdede alternativer.
Til producenter, der søger pålidelig ydeevne og konkurrencedygtig økonomi, det er ofte det mest rationelle ingeniørvalg.
8. Konklusion
Sammenligningen mellem præcisionsstøbning og CNC-bearbejdning til dyser er ikke et spørgsmål om, hvilken proces der er universelt overlegen. Det er et spørgsmål om ingeniørmæssig pasform.
Præcisionsstøbning udmærker sig, når dysen er strukturelt kompleks, materialeeffektiv produktion betyder noget, og arbejdstilstanden er forenelig med fremstilling af medium-præcision næsten-net-form.
Det er især kraftfuldt til integreret, korrosionsbestandige designs og omkostningseffektive output i mellemvolumen.
CNC -bearbejdning udmærker sig, når dysen kræver ekstrem dimensionel præcision, Fremragende overfladefinish, høj trykmodstand, og hurtig iteration.
Det er det foretrukne valg til simple, men yderst kritiske flowkomponenter, prototyper, og specialproduktion i små partier.
I moderne industriel praksis, den mest modne løsning er ofte den hybride: støb formen, bearbejde funktionen.
Denne strategi fanger det bedste fra begge verdener og leverer den stærkeste balance mellem ydeevne, koste, og produktionsevne.
FAQS
Hvilken dyse har bedre korrosionsbestandighed?
I mange tilfælde, præcisionsstøbte dyser i rustfrit stål kan tilbyde fremragende korrosionsbestandighed, især efter korrekt varmebehandling og overfladebehandling.
Det endelige resultat afhænger af valg af legering, overfladekvalitet, og servicemiljø.
Kan spiral eller meget komplekse dyser fremstilles ved CNC-bearbejdning?
Ja, men normalt kun med multi-akse udstyr og til en meget højere pris. Til meget komplekse interne strukturer, præcisionsstøbning er normalt mere økonomisk.
Hvilken proces er billigere til masseproduktion?
Til komplekse dysedesigns, præcisionsstøbning bliver ofte billigere i skalaen. Til enkle dysedesigns, CNC-bearbejdning kan forblive mere økonomisk, især i lave mængder.
Hvilken proces er bedre til meget højtryksservice?
CNC-bearbejdede dyser er generelt bedre egnede til ultrahøjtryksforhold, fordi de typisk bruger smedede materialer med stærkere mekanisk kontinuitet og strammere dimensionskontrol.
Er efterbearbejdning nødvendig for støbte dyser?
Til kritiske overflader, ja. Tætningsflader, gevind regioner, og fine åbninger bearbejdes almindeligvis efter støbning for at sikre den endelige præcision og overfladekvalitet.

