Indledning
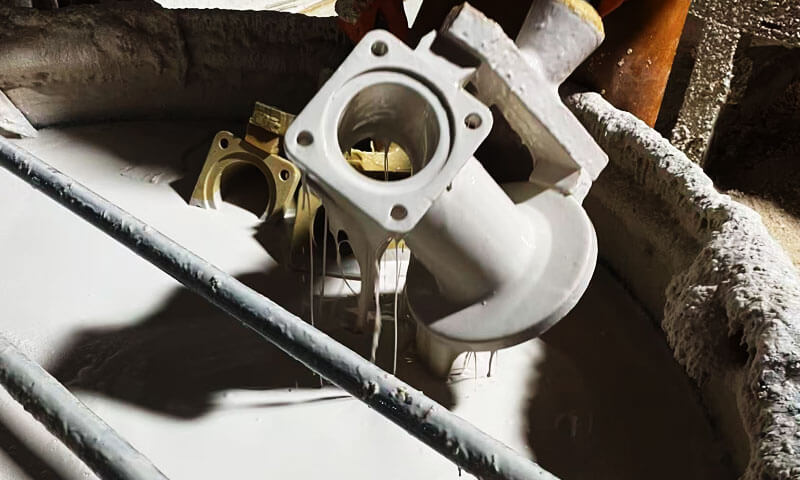
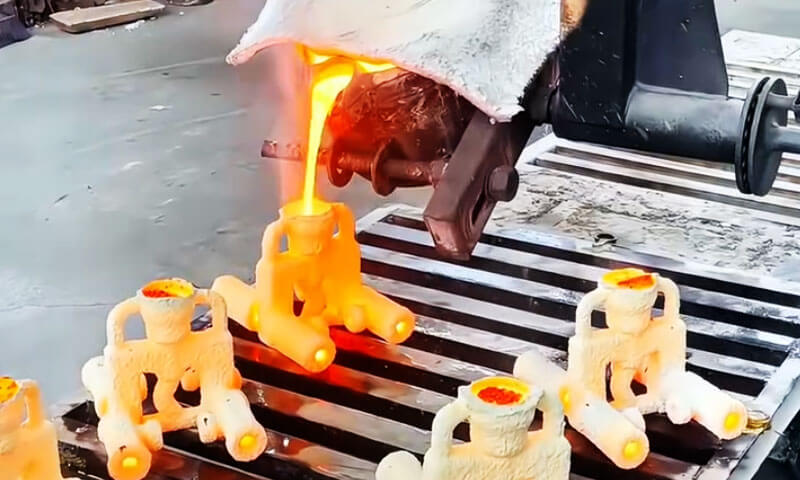
I investeringsstøbning, smeltning er kun halvdelen af historien. Den virkelige transformation begynder, når den smeltede legering kommer ind i den keramiske skal og begynder at miste varme.
På det tidspunkt, metallet bevæger sig fra en flydende tilstand mod en fast tilstand, og hele castingens fremtid er ved at blive afgjort: dens forsvarlighed, dens indre struktur, dens dimensionelle nøjagtighed, og dens modtagelighed for defekter.
Denne ændring fra flydende til fast stof kaldes størkning.
I metallurgisk sprog, det omtales også som primær krystallisation, fordi det involverer kernedannelse, krystalvækst, og dannelsen af den endelige metalstruktur.
Fra et varmeoverførselsperspektiv, imidlertid, størkning forstås bedst som den proces, hvorved varme strømmer fra støbningen ind i formen og derefter ind i det omgivende miljø.
Disse to synspunkter beskriver den samme begivenhed, men de lægger vægt på forskellige tekniske spørgsmål.
Det metallurgiske syn spørger: Hvordan dannes kerner? Hvordan vokser korn? Hvilken slags struktur udvikler sig?
Den termiske udsigt spørger: Hvor hurtigt mister støbningen varme? Hvor begynder størkning? Hvor er det sandsynligt, at der opstår svinddefekter? Hvordan kan processen styres?
Til investeringsstøbning, den termiske udsigt er særlig praktisk. Mange almindelige støbefejl - såsom fejlløb, Krympehulrum, mikrosvind, varme tårer, gasporøsitet, adskillelse, og indeslutninger - er tæt knyttet til, hvordan støbningen størkner.
En stærk forståelse af størkning er derfor afgørende for at designe gating, stigende, skaltykkelse, forvarmningstemperatur, køleforhold, og retningsbestemt frysestrategi.
1. Hvorfor solidificering er vigtig i investeringsstøbning
En støbning fejler ikke kun fordi metallet blev hældt forkert. Meget ofte, grundårsagen ligger i den måde metallet størknede efter udhældning.
Hvis størkning er for hurtig i det forkerte område, en sektion kan fryse fast, før den er helt fremført.
Hvis det er for langsomt, svind og adskillelse kan blive mere alvorlig.
Og hvis temperaturfeltet er ujævnt, varme pletter kan forblive flydende længe efter, at den omgivende skal er stivnet, skabe betingelser for hulrum eller revner.
Investeringsstøbning er særligt følsom, fordi processen bruger en keramisk skal frem for en tyk, højisolerende sandskimmel.
Denne skal kan konstrueres til præcision og fine detaljer, men det betyder også, at det termiske miljø er meget bevidst.
Skaltykkelse, Forvarm, belægning, isolering, og metalstøbningstemperatur former alle temperaturfeltet og bestemmer derfor den endelige kvalitet af støbningen.
I praksis, størkning er den skjulte arkitektur af en støbning. Formen kan definere geometrien, men størkning definerer den indre virkelighed.
2. Temperaturområde for investeringer Støbegods
Grundlæggende koncept for støbetemperaturfelt
Næsten alle fysiske fænomener, der opstår under støbestørkningen, er temperaturafhængige termodynamiske funktioner.
Det centrale forskningsmål med varmeoverførsel til størkning er at overvåge dynamiske temperaturfeltvariationer inden for støbegods og keramiske skaller over tid.
Ved at analysere temperaturfeltfordelingen, ingeniører kan præcist forudsige kritiske produktionsindikatorer:
realtidsstørrelse af størkningszoner på tværsnit, udbredelseshastighed af størkningsfronter, rumlig fordeling af svindfejl, og total størkningstid.
Disse analytiske data giver pålidelig teoretisk støtte til gating-systemdesign, stigrørsarrangement, og hjælpekøleforanstaltninger.
I egentlig investering i støbeproduktion, konventionelle hjælpeprocesser såsom skal-bomuldsindpakning, Vandkøling, placering af kølejern, belægningsfortykkelse,
og tvungen luftkøling ændrer i det væsentlige temperaturfeltfordelingen for at regulere kølesekvenser.
Selvom komplekse matematiske modeller og termodynamiske formler anvendes i numeriske simuleringsberegninger,
denne artikel forenkler abstrakte matematiske udledninger og fokuserer på praktiske industrielle varmeoverførselsprincipper for intuitiv forståelse.
Praktiske varmeoverførselskarakteristika i masseproduktion
De fleste produktionspersonale har en tendens til at forenkle køleprocessen, blot at bedømme størkningsstatus ved intuitiv afkølingstid, mens komplekse interne varmeledningsmekanismer ignoreres.
I investeringsstøbning, det overordnede varmeafledningssystem inkluderer varmestråling og konvektion fra keramiske skaller til det atmosfæriske miljø.
Forskellige metoder til køleplacering påvirker varmeoverførselseffektiviteten væsentligt: færdige skaller kan placeres på kølestativer, sandbede, eller begravet i fyldsand.
Nedstøbning af sand repræsenterer en typisk laveffektiv kølemetode. Tykke sandlag isolerer den keramiske skal, drastisk bremse ekstern varmeafledning.
Længerevarende højtemperaturretention forlænger ikke kun størkningscyklusser, men udløser også negative kemiske reaktioner på defekte skalmaterialer, fører til kemisk sandadhæsion, overfladegruber, slagge porøsitet, og vanskelig skalfjernelse.
I et ekstremt hypotetisk scenarie, hvis den keramiske skal opnår absolut varmeisolering uden varmeledning eller stråling, smeltet legering indeni vil aldrig fuldføre størkning,
som intuitivt demonstrerer varmeafledningens afgørende rolle i størkning.
Heterogen afkøling forårsaget af strukturel & Skaltykkelsesforskelle
Industrielle investeringsstøbegods indeholder uundgåeligt indviklede geometriske træk, inklusive riller, indre hulrum, skarpe hjørner, og overgangsbøjninger.
Disse komplekse strukturer resulterer i ujævn keramisk skaltykkelse. Selv for identiske positioner på samme batch af produkter, inkonsekvente manuelle belægningsoperationer fører til uensartet skaltykkelse.
Ujævn skal termisk modstand forstyrrer den naturlige afkølingssekvens: oprindeligt forudindstillede hurtigstørkningszoner forsinker størkning, mens tyktskårne områder med fodringsbehov køler ned for tidligt.
Denne uordnede størkningssekvens inducerer direkte unormale svindhulrum og lokaliseret porøsitet.
Latent Krystallisationsvarme & Indre termisk stress
Ud over den makroskopiske skal varmeafledning, den latente krystallisationsvarme er en ofte overset kernefaktor.
Under væske-til-fast transformation, legeringer frigiver kontinuerligt latent varme, som genopvarmer tilstødende størknede zoner og forsinker efterfølgende størkningsfremskridt.
I modsætning til den forenklede erkendelse af lag-for-lag udadgående størkning, den faktiske størkningsgrænseflade er uregelmæssig og svingende.
Desuden, ujævn varmeledning genererer uensartet indre termisk spænding gennem hele støbningen.
Overdreven koncentreret termisk spænding forplanter sig langs korngrænser og strukturelle svage punkter, til sidst danner varme rivende og kolde revnedefekter.
For tiden, mainstream støbesimuleringssoftware er afhængig af termodynamiske matematiske modeller til at beregne temperaturfeltfordelingen, forudsigelse af størkningsvarighed og krympningsdefekter.
Det er bemærkelsesværdigt, at indledende grænsebetingelser såsom skaltemperatur, omgivende temperatur, og legerings hældetemperatur bestemmer direkte simuleringens nøjagtighed.
3. Nøglefaktorer, der påvirker størkning
| Faktor | Hvad det påvirker | Teknisk konsekvens |
| Metal termisk diffusivitet | Hvor hurtigt udligner temperaturen inde i støbningen | Høj diffusivitet giver en fladere temperaturprofil og mindre gradienter; lav diffusivitet skaber stejlere hældninger. |
| Latent krystallisationsvarme | Hvor meget varme frigives under frysning | Højere latent varme forlænger størkning og udjævner temperaturfeltet. |
| Størkningstemperatur | Temperaturniveauet, hvor der opstår frysning | Højere frysetemperaturer øger generelt termiske gradienter og opvarmning af skimmelsvampe. |
Skimmelsvamp termiske egenskaber |
Hvor hurtigt skallen absorberer og overfører varme | Hurtigere varmeabsorption fremskynder størkning, men kan også øge gradientintensiteten. |
| Hældningstemperatur | Indledende termisk energi i smelten | Højere overhedning forsinker størkning; lavere overhedning forkorter frysetiden, men kan øge risikoen for fejlløb. |
| Støbevægstykkelse | Varmeindhold og frysetid | Tykke sektioner afkøles langsommere og er mere tilbøjelige til at danne krympedefekter. |
| Geometri og hjørnedesign | Lokal varmekoncentration og retningsbestemt frysning | Kurver, hjørner, og sektionsovergange kan skabe hot spots eller forbedre afkøling afhængigt af form. |
4. Metalegenskabers indflydelse på størkning
Termisk diffusivitet
Termisk diffusivitet beskriver, hvor hurtigt varme spredes gennem et materiale.
I en casting, en højere termisk diffusivitet betyder, at temperaturforskellen mellem overflade og centrum forsvinder hurtigere. Resultatet er et mere ensartet temperaturfelt.
En lavere termisk diffusivitet betyder, at varmen forbliver fanget længere i midten, giver en stejlere temperaturprofil.
Dette har betydning, fordi frysningsretningen og -hastigheden afhænger af, hvor hurtigt varmen kan bevæge sig gennem metallet.
Alt andet lige, metaller med lav termisk diffusivitet har tendens til at størkne med en stærkere temperaturgradient og større risiko for interne hot spots.
Latent varme
Når smeltet metal størkner, det frigiver latent varme. Denne varme forsvinder ikke med det samme; det skal overføres til skallen, før frysningen kan fortsætte.
En større latent varme betyder, at støbningen skal afgive mere energi, før fuldstændig størkning opnås. Det har en tendens til at forlænge frysetiden og udjævne temperaturfeltet.
Frysetemperatur
Den absolutte størkningstemperatur har også betydning. Et metal, der fryser ved en højere temperatur, efterlader formsystemet varmt i længere tid.
Temperaturforskellen mellem støbefladen og skalindvendige kan blive større, som påvirker temperaturfeltet og den sandsynlige placering af defekter.
Generelt, lavtsmeltende ikke-jernholdige legeringer har en tendens til at udvise anderledes køleadfærd fra stål og jern med højere temperaturer, hvilket er en af grundene til, at investeringsstøbning reagerer forskelligt afhængigt af legeringsfamilien.
5. Indflydelse af skimmel- og skalegenskaber
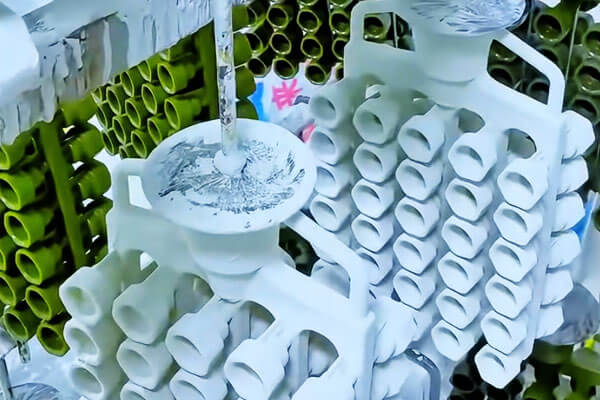
Skallen er ikke passiv. Det er en aktiv termisk partner i størkning.
Skalvarmeabsorption
En skal, der absorberer varme hurtigt, vil fremskynde størkning.
Det kan være nyttigt, når præcision eller cyklustid er vigtig, men det kan også skabe en skarpere temperaturgradient.
En skal, der absorberer varme langsommere, vil forlænge størkningstiden og kan gøre temperaturfeltet fladere, men det kan også øge risikoen for svind, hvis fodring ikke er korrekt designet.
Skal forvarm
I investeringsstøbning, skalforvarmning er en vigtig procesvariabel.
En varmere skal reducerer termisk chok og kan forbedre fyldningen, men det reducerer også den termiske drivkraft for størkning i starten.
En køligere skal trækker varme hurtigere ud, men kan skabe risiko for flow eller fejlløb, hvis metallet taber temperatur for hurtigt under påfyldning.
Skalforvarmning er derfor en balance mellem fyldeevne og størkningskontrol.
Skaltykkelse og lokal belægning
Lokal skaltykkelse kan variere på grund af skalbygningsteknik, Geometri, og operatørpraksis. Tykkere skalsektioner isolerer mere og køler anderledes end tyndere sektioner.
Dette kan utilsigtet ændre størkningssekvensen, hvilket får det "rigtige" område til at fryse for tidligt eller det "forkerte" område til at forblive flydende for længe.
Det er derfor, skalens ensartethed betyder så meget. Ujævn skaltykkelse kan forvandle en støbning, der virker veldesignet til en med skjulte krympnings- eller forvrængningsproblemer.
6. Indflydelse af hældeforhold
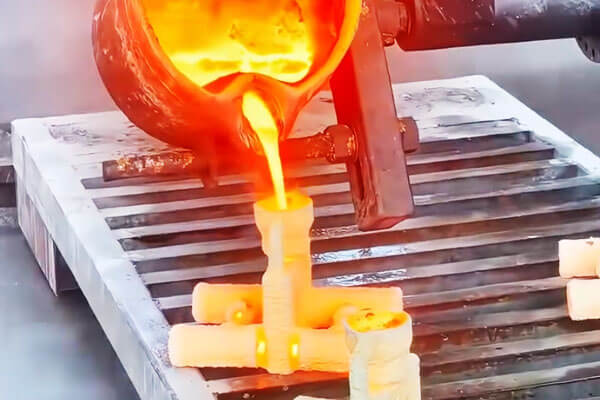
Hældebetingelser afgør ikke blot, om formen fyldes. De bestemmer også startpunktet for størkning.
Overhedning
Overhedning er den mængde, hvormed temperaturen af det smeltede metal overstiger dets likvidus- eller frysetærskel.
En beskeden mængde overhedning hjælper metallet med at forblive flydende længe nok til at fylde formen.
Men hvis overophedningen er for høj, det øger effektivt den termiske energi, som skallen skal fjerne, før frysning kan begynde.
Mere overhedning betyder normalt:
- længere størkningstid,
- en fladere eller forsinket frysefront,
- højere termisk belastning af skal,
- og potentielt større risiko for adskillelse eller forvrængning, hvis kølevejen ikke kontrolleres.
Skænkehastighed
Hældehastigheden påvirker både fyldkvaliteten og den termiske stabilitet. For langsomt, og metallet kan begynde at fryse, før hulrummet er fyldt.
For hurtigt, og turbulens, medført gas, eller der kan forekomme skalerosion. Den ideelle hældehastighed gør det muligt for formen at fylde jævnt, samtidig med at et kontrollerbart termisk felt bevares.
Hældetemperatur vs. metal type
Effekten af hældetemperatur afhænger af legeringen og støberuten.
I nogle systemer, især dem med høj varmeledningsevne eller metalforme, overskydende overhedning går hurtigt tabt, og effekten kan være mindre dramatisk.
I investeringsstøbning, imidlertid, skalegenskaber og delegeometri gør ofte hældetemperaturen til en meget vigtig variabel.
7. Indflydelse af støbegeometri
Støbegeometri spiller en central rolle i størkningsvejen.
Vægtykkelse
Tykke sektioner holder mere varme og størkner langsommere. Tynde sektioner fryser hurtigt.
Denne forskel skaber et retningsbestemt frysemønster, der kan bruges bevidst eller, hvis dårligt designet, kan skabe defekter.
Form og hjørner
Form ændrer det lokale kølemiljø. Konvekse overflader afkøles generelt anderledes end flade overflader, fordi den omgivende skalvolumen, der er tilgængelig til at absorbere varme, ændres.
Konkave overflader og indvendige hjørner afkøles ofte langsommere, fordi skalmassen omkring dem er mere begrænset, og varmestrømningsvejen er mindre gunstig.
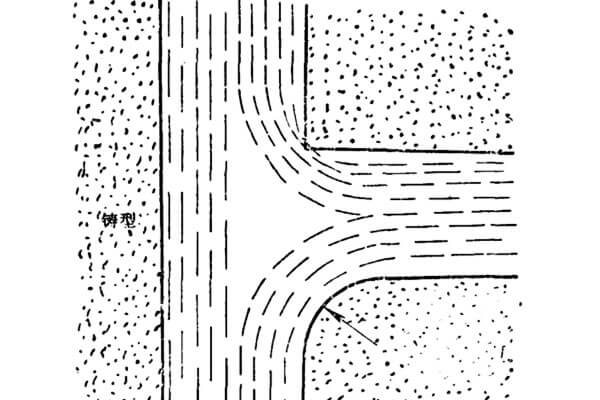
Radius versus skarpt hjørne
Et skarpt indre hjørne er en klassisk hot-spot-placering.
Udskiftning af et skarpt indre hjørne med en radius øger varmeoverførselsområdet og hjælper hjørnet med at størkne mere jævnt.
Derfor bruges indvendige fileter ofte til at reducere varmerevner og svindkoncentration.
En almindelig misforståelse er, at en radius blot "tilfører tykkelse" og derfor skal afkøles langsommere.
I virkeligheden, den større varmeoverførselsflade kan opveje den tilføjede lokale masse, forbedre snarere end forværre størkningsadfærd.
Sektionsovergange
En pludselig ændring fra tyk til tynd sektion kan forstyrre frysesekvensen.
Den tynde sektion kan fryse først og isolere den tykkere sektion, som så bliver sårbar over for svind.
Godt støbedesign undgår bratte termiske diskontinuiteter, når det er muligt.
8. Størkningsmetoder og deres praktiske betydning
Størkning kan bredt forstås ud fra, hvordan frysefronten skrider frem gennem delen.
Retningsstørrelse
Dette er den ideelle sag i støbedesign. Metallet størkner progressivt fra den ene ende eller overflade mod et stigrør eller fødeområde, så flydende metal kontinuerligt kan føde krympezonen.
Retningsbestemt størkning er grundlaget for lydstøbningsdesign, fordi det hjælper med at forhindre krympningshulrum.
Kølende størkning
Hvis et lokalområde fryser for tidligt, fordi det taber varme hurtigt, det kan opføre sig som en afkølet zone.
Dette kan være nyttigt i udvalgte tilfælde, men hvis det størknede område blokerer fodring til andre områder, kan resultere i krympningsfejl.
Samtidig størkning
Hvis en stor sektion fryser på næsten samme tid gennem hele volumen, svindfodring bliver vanskelig.
Denne tilstand er normalt mindre ønskelig, medmindre processen er specielt designet til at understøtte den.
Det praktiske formål med investeringsstøbning er normalt at styre størkning, så fodring forbliver muligt, indtil det sidste kritiske hot spot er frosset.
9. Almindelige defekter dannet under størkning
Mange støbefejl opstår i frysefasen, ikke under hældning.
Krympehulrum
Når flydende metal størkner, Det kontrakter. Hvis sammentrækningen ikke fødes af nærliggende flydende metal, der kan dannes et hulrum i det sidste område, der fryser.
Mikrokrympning eller krympningsporøsitet
I stedet for ét synligt hulrum, støbningen kan indeholde mange små indre hulrum i et område med utilstrækkelig fodring.
Disse er især skadelige i højtydende støbegods, fordi de kan reducere styrke og lækagemodstand.
Varme tårer
Hvis en støbning holdes tilbage under krympning, og skallen eller geometrien forhindrer fri sammentrækning, der kan opstå revner, mens metallet stadig er delvist fast.
Skarpe hjørner, pludselige sektionsændringer, og dårligt kontrollerede termiske gradienter øger denne risiko.
Adskillelse
Under størkning, legeringselementer forbliver muligvis ikke helt ensartede.
Lokale forskelle i sammensætning kan dannes mellem tidlig- og senfrysende områder. Dette kan påvirke mekaniske egenskaber og korrosionsadfærd.
Gasporøsitet
Hvis der er gas i smelten, eller hvis skallen ikke kan udluftes ordentligt, gaslommer kan blive fanget, når metallet fryser.
Dette er især alvorligt ved præcisionsstøbninger, hvor intern soliditet er vigtig.
10. Hvordan størkning kontrolleres i investeringsstøbning
Formålet med procesdesign er ikke blot at lade metallet fryse. Det er for at få det til at fryse på en kontrolleret måde.
Praktiske metoder inkluderer:
- at vælge en passende hældetemperatur,
- forvarmning af skallen til det korrekte niveau,
- kontrollerende skaltykkelse og belægning,
- design af gating og risering til retningsbestemt frysning,
- ved brug af kulderystelser eller lokal isolering, hvor det er nødvendigt,
- håndtering af kølebetingelser efter hældning,
- og holde temperaturfeltet så forudsigeligt som muligt.
I mange støberier, hvad der ser ud til at være et "støbningsfejlproblem", er faktisk et problem med størkningskontrol.
Hvis temperaturfeltet er forkert, ingen mængde af nedstrømsinspektion kan genoprette delen fuldstændigt.
11. Konklusion
Investeringsstøbning er ofte beundret for sin præcision og overfladekvalitet, men disse egenskaber opnås kun, når størkning er korrekt forstået og kontrolleret.
Overgangen fra flydende til fast stof er der, hvor den indre struktur skabes, hvor fodring enten bevares eller tabes, og hvor de fleste større støbefejl enten forebygges eller fødes.
Den centrale lektion er enkel: en god investering støbning er ikke kun støbt korrekt, men frosset korrekt.
Temperaturfeltet, skaladfærd, hældende tilstand, og støbegeometri arbejder alle sammen for at bestemme, om den sidste del bliver lyd, stabil, og nyttigt.
At forstå størkning er derfor ikke en teoretisk øvelse. Det er en af de mest praktiske færdigheder inden for investeringsstøbeteknik.