Серед чотирьох основних сімейств нержавіючої сталі, мартенситна нержавіюча сталь займає унікальне та видатне місце.
На відміну від аустенітних марок, які не піддаються термічній обробці, або феритні марки, які забезпечують обмежену загартовуваність, мартенситні нержавіючі сталі піддаються гартуванню термічною обробкою, здатні досягати високої твердості, міцність, і зносостійкість через загартування та відпуск.
Це поєднання стійкості до корозії та механічних характеристик робить їх найкращим матеріалом для застосувань, які вимагають довговічності та стійкості до агресивних середовищ..
Від столових приборів і хірургічних інструментів до лопаток турбін і автомобільних компонентів, мартенситні нержавіючі сталі незамінні в незліченних промислових і споживчих застосуваннях.
1. Що таке мартенситна нержавіюча сталь?
Мартенситний нержавіюча сталь це категорія нержавіючої сталі, яка може розвиватися переважно мартенситної мікроструктури через термічну обробку.
Його зазвичай класифікують окремо від аустеніту, феррит, дуплекс, і дисперсійно-твердіючі нержавіючі сталі, оскільки їх основний механізм зміцнення заснований на перетворенні аустеніту в мартенсит під час охолодження, з подальшим відпуском для досягнення необхідного балансу механічних властивостей.
Якщо говорити спрощено, послідовність виготовлення та термічної обробки слідує за перетворенням:
Відпалена структура → Аустенітізація → Загартування → Мартенситна структура → Відпуск → Кінцеві технічні властивості
Процес починається з нагрівання сталі до відповідної температури температура аустенізації, де мікроструктура перетворюється на аустеніт, а легуючі елементи перерозподіляються відповідно до складу та термічного циклу.
Потім компонент охолоджується досить швидко, щоб придушити утворення більш м’яких рівноважних структур і сприяти мартенситному перетворенню.
Отриманий мартенсит характеризується сильно напруженою кристалічною структурою, що містить перенасичений вуглець.
Це забезпечує високу твердість і міцність, але щойно загартований мартенсит також може мати обмежену в'язкість і значну залишкову напругу.
Отже, Мартенситні компоненти з нержавіючої сталі зазвичай піддаються впливу загартовування, що зменшує крихкість і дозволяє інженерам адаптувати остаточну твердість і міцність.
Мартенситне перетворення
Мартенситне перетворення є бездифузійним, перетворення типу зсуву, що відбувається при аустеніті (FCC) швидко охолоджується нижче початкової температури мартенситу (РС).
Перетворення відбувається миттєво і не передбачає дифузії атомів вуглецю — вуглець залишається в решітці., створення перенасиченого твердого розчину.
| Сцена | опис | Температура |
| Аустенітізація | При нагріванні до 950–1050°С утворюється аустеніт. | 950–1050 ° C |
| Гасіння | Швидке охолодження (нафта, повітря, або вода) для перетворення аустеніту в мартенсит. | Нижче пані |
| Загартовування | Повторне нагрівання до 150–650°C для зняття стресу та коригування властивостей. | 150–650 ° C |
2. Хімічний склад мартенситної нержавіючої сталі
Оскільки мартенситна нержавіюча сталь охоплює широке сімейство марок, наведені нижче діапазони є репрезентативними галузевими діапазонами, а не вимогами до будь-якого окремого сорту.
| легуючий елемент | Типовий діапазон (WT%) | Основна функція мартенситної нержавіючої сталі |
| Хром (Cr) | 10.5–18,0% | Забезпечує базову стійкість до корозії та окислення нержавіючої сталі та сильно впливає на фазову стабільність. |
| Вуглець (C) | 0.03–1,20% | Елемент первинного зміцнення та зміцнення в звичайних мартенситних марках. |
| Нікель (У) | 0–3,0% | Покращує міцність, Загартовування, і фазова стабільність у вибраних сортах. |
| Молібден (Mo) | 0–1,5% | Підвищує стійкість до локальної корозії та сприяє зміцненню та продуктивності при підвищених температурах. |
| Марганець (Мн) | 0–1,5% | Підтримує розкислення та впливає на стабільність аустеніту та здатність до гарту. |
Кремнію (І) |
0–1,0% | У першу чергу діє як розкислювач під час виробництва сталі та може сприяти стійкості до окислення. |
| Азот (П.) | 0–0,20% | Зміцнюючий і стабілізуючий аустеніт елемент використовується в окремих сучасних або спеціалізованих марках. |
| Ванадій (V) | 0–1,0%* | Міцний карбідоутворюючий елемент, який використовується в основному в спеціалізованих мартенситних сталях із високим зносом або інструментальним типом. |
| Ніобій (NB) | 0–1,0%* | Утворює стабільні карбіди та може покращити металургійну стабільність у вибраних марках. |
Вуглець: Первинний зміцнюючий елемент
Вуглець відіграє особливо важливу роль у мартенситній нержавіючій сталі, оскільки він сильно впливає на структуру, що утворюється під час термообробки..
У відпаленому стані, вуглець може існувати частково в твердому розчині і частково в карбідних фазах, залежно від сорту та термічної історії.
Під час аустенізації та подальшого гарту, вуглець сприяє утворенню твердого мартенситу.
Як загальний інженерний напрям:
- Низький рівень вуглецю сприяють підвищеній міцності та більш помірній твердості.
- Середній рівень вуглецю забезпечують баланс між твердістю та механічною міцністю.
- Високий рівень вуглецю забезпечують дуже високу твердість і покращену зносостійкість, але можуть зменшити міцність і підвищити крихкість.
Ось чому сорти мартенситного сімейства можуть мати кардинально різні застосування.
Для клапанів можна використовувати марку з відносно низьким вмістом вуглецю, вали, та структурні компоненти, тоді як для ножів можна вибрати марку з високим вмістом вуглецю, Руточні інструменти, і зносостійкі прецизійні деталі.
3. Основні типи та марки мартенситної нержавіючої сталі
Мартенситна нержавіюча сталь включає кілька різних груп марок, розроблених відповідно до різних вимог до твердості, міцність, Корозійна стійкість, Опір зносу, обробка, міцність, і кастості.
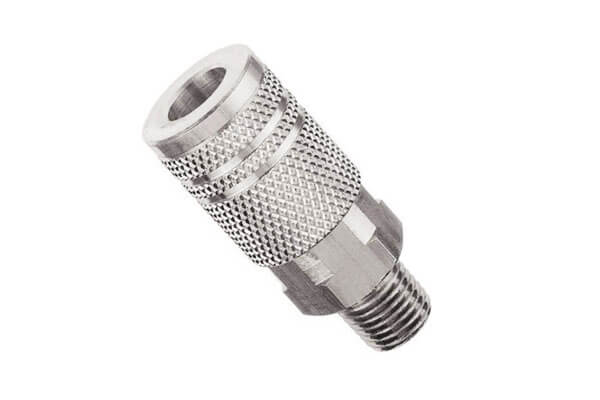
Стандартні мартенситні марки
Наведені нижче діапазони складу є репрезентативними межами, зазвичай пов’язаними з відповідними позначеннями сортів.
Точні вимоги слід завжди перевіряти відповідно до застосовного ASTM, У, Нас, Він є, або специфікації клієнта.
| Сорт | США | Приблизний склад | Типові програми |
| 410 | S41000 | Cr: 11.5–13,5%; C: ≤0,15% | Клапани, компоненти насосів, вали, кріплення, Частини турбіни, і загальнопромислові компоненти. |
| 420 | S42000* | Cr: 12–14%; C: 0.15–0,40% | Столові прилади, хірургічні інструменти, леза, форми, і стійкі до зносу компоненти. |
| 420J2 | Зазвичай асоціюється з еквівалентами сімейства S42000** | Cr: 12–14%; C: 0.26–0,40% | Ножі, ножиці, ножиці, споживчі столові прибори, та різальний інструмент загального призначення. |
| 431 | S43100 | Cr: 15–17%; У: 1.25–2,50%; C: ≤0,20% | Насосні вали, морські вали, компоненти клапана, авіаційна арматура, і високоміцні механічні частини. |
440A |
S44002 | Cr: 16–18%; C: 0.60–0,75% | Столові прилади, компоненти клапана, підшипники, медичні інструменти, і зносостійкі деталі. |
| 440Б | S44003 | Cr: 16–18%; C: 0.75–0,95% | Руточні інструменти, точні інструменти, підшипники, і носити компоненти. |
| 440C | S44004 | Cr: 16–18%; C: 0.95–1,20% | Високопродуктивні підшипники, прецизійні зносостійкі компоненти, столові прибори преміум класу, частини клапана, та хірургічні інструменти. |
| 416 | S41600 | Cr: 12–14%; C: ≤0,15%; S: 0.15–0,35% | Фітинги з точною механічною обробкою, вали, гвинт, компоненти клапана, кріплення, і деталі гвинто-автоматів. |
Литі мартенситні марки
Система позначення лиття ASTM визначає кілька важливих сортів мартенситної нержавіючої сталі.
| Сорт лиття ASTM | США | Приблизний склад | Типові програми |
| CA-15 | J91150 | Cr: приблизно 11.5–14,0%; C: типово ≤0,15% | Корпуси клапанів і обшивка, компоненти насосів, Частини турбіни, гідравлічне обладнання, та промислова техніка. |
| CA-40 | J91151 | Cr: приблизно 11.5–14,0%; C: як правило, до 0.40% | Зносостійкі деталі клапана, промислова техніка, компоненти steam-service, і механічні частини. |
CA-6NM |
J91540 | Cr: приблизно 11.5–14,0%; У: приблизно 3.5–4,5%; Mo: приблизно 0.4–1,0%; C: ≤0,06% | Гідравлічні турбіни, гідроелектрообладнання, великі робочі колеса насоса, насос кожухів, і компоненти обробки води. |
| CB-7Cu-1 | J92180 | Cr: приблизно 14–16%; У: приблизно 4–6%; Куточок: приблизно 2.5–4,0%; C: ≤0,07% | Аерокосмічні компоненти, високоміцні виливки, насос, клапани, і вимогливе промислове обладнання. |
4. Термічна обробка мартенситної нержавіючої сталі
Термічна обробка є одним із визначальних аспектів мартенситної нержавіючої сталі.
На відміну від аустенітних нержавіючих сталей, які, як правило, не можуть бути значно зміцнені звичайним загартуванням і відпуском,
Мартенситні сорти спеціально розроблені для створення різних комбінацій твердість, міцність, міцність, Опір зносу, і розмірна стабільність шляхом контрольованої термічної обробки.
Відпал
Відпал зазвичай використовується для розм'якшення мартенситної нержавіючої сталі перед механічною обробкою, формування, або подальша термічна обробка.
Залежно від сортності та специфікації, сталь нагрівається до відповідного діапазону температур і охолоджується в контрольованих умовах, щоб отримати більш м'яку та зручнішу для обробки мікроструктуру.
Основні цілі відпалу включають:
- Зменшення твердості
- Зняття внутрішньої напруги
- Поліпшення оброблюваності
- Поліпшення стабільності розмірів
- Створення більш однорідної мікроструктури перед остаточним твердінням
Для багатьох компонентів, Груба механічна обробка виконується в відпаленому стані, оскільки повністю загартована мартенситна нержавіюча сталь може бути важкою та дорогою для обробки.
Компонент згодом піддається термічній обробці, а потім кінцевій механічній обробці або шліфуванню для досягнення необхідних кінцевих розмірів.
Аустенітизація
Аустенітізація - це стадія, на якій сталь нагрівається для утворення аустеніту перед загартуванням. Необхідна температура сильно залежить від сорту.
Для звичайних мартенситних нержавіючих сталей, типові температури аустенізації можуть знаходитися приблизно в наступних діапазонах:
| Сорт Сім'я | Типовий діапазон аустенізації* | Основна мета |
| 410 / низьковуглецевих мартенситних марок | Приблизно 925–1010°C | Розробити аустенітну структуру, придатну для подальшого затвердіння. |
| 420 / середньовуглецеві марки | Приблизно 980–1065°C | Перед загартуванням розчиніть відповідну кількість вуглецю та легуючих елементів. |
| 440-серії високовуглецевих марок | Приблизно 1,010–1,120 ° C | Розвивайте високий потенціал твердості, одночасно контролюючи розчинення карбіду та ріст зерен. |
| 431 і нікельвмісні марки | Приблизно 980–1070°C | Розробіть відповідний баланс прогартовуваності, міцність, і міцність. |
* Ці діапазони є лише репрезентативними. Фактичні температури термічної обробки та час витримки слід вибирати відповідно до застосовної специфікації матеріалу, Розмір секції, умови печі, і необхідні кінцеві властивості.
Аустенітізація повинна ретельно контролюватися. Якщо температура занадто низька, недостатнє перетворення або розчинення карбіду може обмежити досягнуту твердість.
Надмірно високі температури або надмірний час витримки можуть сприяти росту зерен і збільшувати кількість утриманого аустеніту, потенційно знижуючи міцність і стабільність розмірів.
Гасіння
Після аустенізації, компонент охолоджується зі швидкістю, достатньою для сприяння перетворенню аустеніту в мартенсит.
Залежно від марки та геометрії компонентів, гасіння може включати:
- Повітряне охолодження
- Гартування маслом
- Загартування полімерів
- Гасування під тиском газу
- Інші методи контрольованого охолодження
Вибір середовища гарту - це баланс між досягненням достатнього охолодження для гартування та мінімізацією теплового стресу.
Загартовування
Щойно загартований мартенсит може мати дуже високу твердість, але також високу внутрішню напругу та обмежену в'язкість.
Тому загартування є важливим етапом для більшості інженерних застосувань.
Під час гартування, сталь повторно нагрівають до контрольованої температури нижче діапазону аустенітизації та витримують відповідний період.
Процес дозволяє стабілізувати мартенситну структуру та зменшує залишкові напруги, одночасно регулюючи баланс між твердістю та міцністю.
Загалом:
- Нижчі температури гарту мають тенденцію зберігати більш високу твердість і зносостійкість.
- Більш високі температури відпуску загалом знижують твердість, одночасно покращуючи міцність і стійкість до напруги.
Точне співвідношення залежить від класу. Деякі мартенситні нержавіючі сталі також можуть демонструвати небажану крихкість або зміни корозійної поведінки в певних діапазонах відпустки..
Отже, Температуру відпустки слід вибирати відповідно до відповідної специфікації марки та необхідних експлуатаційних властивостей, а не базуватися виключно на загальній цільовій твердості.
Подвійний загартування та стабілізація розмірів
Можуть знадобитися високовуглецеві та високоефективні мартенситні нержавіючі сталі багаторазові цикли гарту для покращення структурної стабільності та зменшення ефекту залишкового аустеніту.
Подвійне загартування може дати кілька переваг:
- Покращена стабільність розмірів
- Більш однорідні механічні властивості
- Знижена залишкова напруга
- Стабілізація перетвореного залишкового аустеніту
- Покращений баланс між твердістю та міцністю
У точних застосуваннях, додаткові стабілізаційні обробки можуть бути використані перед остаточним шліфуванням або фінішною обробкою.
Це особливо важливо для підшипників, Руточні інструменти, компоненти прецизійних клапанів, та інші частини, де невеликі зміни розмірів можуть вплинути на функціональність.
5. Типові діапазони механічних властивостей мартенситної нержавіючої сталі
Наступні значення надають репрезентативні технічні діапазони для широко використовуваних мартенситних нержавіючих сталей.
Фактичні властивості відрізняються залежно від форми продукту, Товщина секції, термічна обробка, умова гарту, і відповідний стандарт.
| Сорт | Типовий стан | Похідна сила, RP0.2 (MPA) | Сила на розрив, Rm (MPA) | Подовження A (%) | Твердість |
| 410 | Загартований & загартований | 550–1000 | 700–1 200 | 10–20 | Блок. 25–45 HRC |
| 416 | Загартований & загартований | 550–1000 | 700–1 200 | 10–20 | Блок. 25–45 HRC |
| 420 | Загартований & загартований | 700–1300 | 900–1600 | 8–18 | Блок. 45–55 HRC |
| 431 | Загартований & загартований | 700–1000 | 900–1 200 | 10–20 | Блок. 28–45 HRC |
| 440A | Загартований & загартований | 1,000–1500 | 1,500–1900 | 5–12 | Блок. 54–58 HRC |
| 440Б | Загартований & загартований | 1,100–1500 | 1,600–1950 | 4–10 | Блок. 56–59 HRC |
| 440C | Загартований & загартований | 1,200–1600 | 1,800–2000+ | 2–8 | Блок. 56–60 HRC |
| CA-15 | Кадати, термічно обробляється | ≥450 | ≥620 | ≥18 | Типово ~180–230 HB |
6. Характеристика мартенситної сталі
Корозійна стійкість
Як і всі нержавіючі сталі, мартенситні сорти отримують захист від корозії з тонких, пасивна плівка з оксиду хрому, що самовідновлюється.
Однак, їх продуктивність нижча за аустенітні:
- Вони забезпечують хорошу стійкість до сільської та світлої міської атмосфери, нейтральна прісна вода, м’які органічні кислоти та більшість харчових середовищ.
- У них менший вміст хрому (12–14% для стандартних сортів) і осадження карбіду хрому призводять до нижчої стійкості до точкової коррозії та загальної стійкості до корозії порівняно з 18/8 аустенітні сталі.
- Вони непридатні для тривалого перебування в морській воді, сильні мінеральні кислоти, розчини з високим вмістом хлоридів або важкі промислові атмосфери.
- Марки з вищим вмістом хрому, такі як 440C, забезпечують кращі антикорозійні властивості, ніж з низьким вмістом хрому 410 і 420, незважаючи на високий вміст вуглецю.
Магнітні властивості
Мартенситні нержавіючі сталі є сильними магнітними за будь-яких умов термічної обробки.
Це прямий наслідок їхньої тетрагональної кристалічної структури, зосередженої на тілі, який підтримує спонтанне магнітне впорядкування від спінів неспарених електронів.
Поширеною помилкою є те, що магнітний відгук свідчить про неякісну нержавіючу сталь.
Насправді, магнетизм є структурною властивістю, не показник якості: всі мартенситні та феритні нержавіючі сталі є природними магнітними, включаючи високоефективні марки, такі як 440C.
Зносостійкість і твердість
Відмінна зносостійкість є головною перевагою мартенситних марок з високим вмістом вуглецю.
При затвердінні до 55+ HRC, вони перевершують аустенітну та феритну нержавіючу сталь у 5–10 разів у застосуванні як абразивного, так і адгезивного зношування.
Поєднання твердої мартенситної матриці та диспергованих частинок карбіду хрому створює матеріал, який зберігає свою форму та обробку поверхні при багаторазовому ковзаючому контакті.
Це робить мартенситну нержавіючу сталь єдиним життєздатним варіантом нержавіючої сталі для ріжучих кромок, опорні поверхні та ковзні контактні компоненти.
Зварюваність мартенситної нержавіючої сталі
Зварюваність зазвичай вважається найважливішим обмеженням обробки мартенситних нержавіючих сталей:
- Висока прогартовуваність сплаву означає, що зварний метал і зони термічного впливу швидко затвердіють при охолодженні, створення високої залишкової напруги розтягування та високого ризику холодного розтріскування.
- Стандартні процедури зварювання вимагають попереднього нагрівання до 200–300°C, контрольована міжпрохідна температура та обов'язковий відпуск після зварювання відразу після зварювання, щоб запобігти поломці.
- Низьковуглецевий клас 410 має найкращу зварюваність у сімействі; високовуглецевий 440C зазвичай не рекомендується для зварювання плавленням.
- Для критичних застосувань, відповідні мартенситні наповнювачі або аустеніт 309/310 наповнювачі використовуються для зниження ризику розтріскування.
Оброблюваність і формування
- Обробка сильно змінюється в залежності від твердості. У повністю відпаленому стані, мартенситні нержавіючі сталі добре піддаються обробці, загалом краще, ніж аустеніт 304 за рахунок меншого коефіцієнта зміцнення.
У затверділому стані, оброблюваність дуже погана; майже вся кінцева обробка повинна бути завершена в стані м'якого відпалу перед загартуванням.
Сорт вільної обробки 416 забезпечує значно покращене руйнування стружки та довговічність інструменту для виробництва гвинтових машин у великих обсягах. - Формування помірний у відпаленому стані, підходить для згинання, операції формування валків і дрібного витягування.
Мартенситні сорти не можуть зрівнятися з здатністю до глибокої витяжки аустенітних сталей, і холодне формування завжди повинно виконуватися перед гартуванням.
7. Процеси виробництва компонентів з мартенситної нержавіючої сталі
Мартенситну нержавіючу сталь можна обробляти за допомогою широкого діапазону виробничих шляхів, включаючи Обробка з ЧПУ, інвестиційне кастинг, пісочний кастинг, кування, і порошкової металургії.
Відповідний процес залежить від геометрії компонента, Вимірні вимоги, обсяг виробництва, вимоги до механічних властивостей, використання матеріалу, і чи буде деталь піддаватися подальшому гарту та відпуску.
Обробка ЧПУ
Обробка з ЧПУ це субтрактивний виробничий процес, у якому мартенситна нержавіюча сталь видаляється з прутка, тарілка, кування, або інші напівфабрикати з використанням ріжучих інструментів, керованих комп’ютером.
Загальні операції включають обертання, фрезер, свердління, різьблення, нудний, шліфування, і багатоосьова обробка.
Мартенситна нержавіюча сталь часто обробляється в відпаленому або розм'якшеному стані перед остаточним загартуванням.
Груба механічна обробка може супроводжуватися загартуванням і відпуском, з кінцевою обробкою або шліфуванням, що використовується для досягнення кінцевих вимог до розмірів і поверхні.
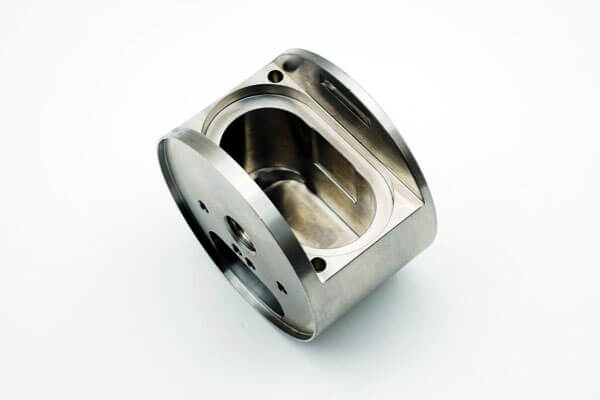
Інвестиційне кастинг
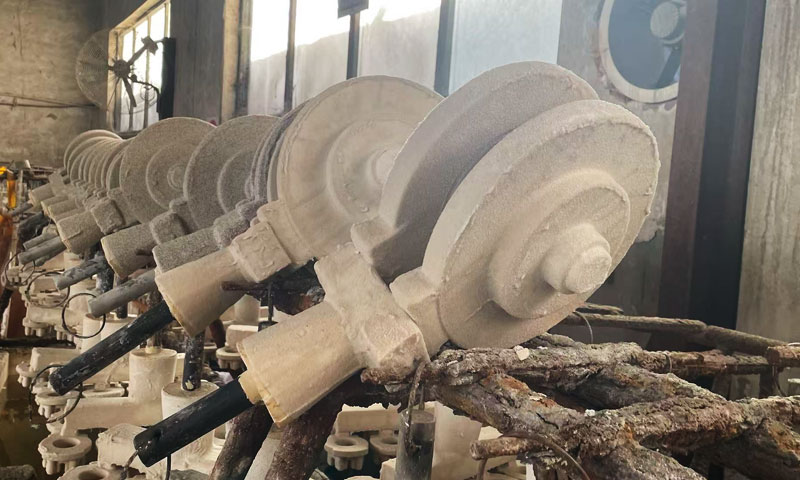
Лиття по моделлю, також відомий як Кастинг загубленого воску, виробляє компоненти з мартенситної нержавіючої сталі шляхом створення детального воскового малюнка, утворюючи керамічну оболонку навколо малюнка, видалення воску, і заливання розплавленої нержавіючої сталі в отриману порожнину.
Процес особливо корисний для компонентів з складні геометрії, тонкі секції, Внутрішні уривки, інтегровані боси, та складні для обробки профілі.
Пісочний кастинг
Пісочний кастинг використовує піщану форму для формування порожнини, в яку заливається розплавлена мартенситна нержавіюча сталь.
У порівнянні з литтям по моделлю, піщане лиття забезпечує більшу гнучкість для більші компоненти та відносно прості або помірно складні геометрії.
Він широко використовується для промислових компонентів, де структурна цілісність, розмір компонента, і економіка виробництва важливіша, ніж надзвичайно дрібні деталі поверхні.
Кування
Кування формує мартенситну нержавіючу сталь шляхом контрольованої пластичної деформації, зазвичай при підвищеній температурі.
Матеріал стискається між штампами або іншим інструментом для отримання необхідної геометрії.
Кування може створити витончену та спрямовану мікроструктуру, одночасно зменшуючи внутрішню пористість та покращуючи структурну цілісність.
Тому його часто вибирають для компонентів, які піддаються впливу Високі механічні навантаження, вплив, тиск, або циклічні напруги.
Типові ковані компоненти включають вали, Стебла клапана, насосні вали, кріплення, фурнітура, і високоміцні механічні компоненти.
Порошкова металургія
Порошкова металургія виробляє мартенситні марки з високим вмістом вуглецю, такі як 440C, з надзвичайно рівномірним розподілом карбіду та дрібнозернистою структурою, перевершує кований матеріал за зносостійкістю та стабільністю розмірів.
Процес ідеально підходить для маленьких, складні компоненти з високим ступенем зносу, де звичайна механічна обробка була б непомірно дорогою.
8. Оздоблення поверхні та інженерія поверхні
Мартенситні нержавіючі сталі сумісні з повним набором фінішної обробки поверхні та інженерної обробки для покращення зовнішнього вигляду, стійкість до корозії та зносостійкість:
- Оздоблення млина: Стандартна катана або кована поверхня для промислових структурних частин
- Механічне полірування / Дзеркальне покриття: Сорти з високим вмістом вуглецю можна полірувати до дзеркальних поверхонь оптичної якості, що робить їх стандартом для хірургічних інструментів і столових приладів високого класу
- Матовий / Застере: Спрямоване текстуроване покриття для ручних інструментів і декоративної фурнітури
- Пасивація: Хімічна обробка для видалення вільного заліза та посилення пасивного оксидного шару, Поліпшення резистентності до корозії
- Електропалізація: Ультра-гладкий, корозійно-стійке покриття поверхні для медичних і харчових компонентів
- Жорсткі покриття: DLC, Покриття TiN і карбіду хрому ще більше підвищують твердість поверхні та зменшують тертя для підшипників із сильним зношуванням і різання.
9. Застосування мартенситної нержавіючої сталі
Мартенситна нержавіюча сталь широко використовується там, де компонент вимагає поєднання високої міцності, твердість, Опір зносу, Помірна корозійна стійкість, і розмірна стабільність.
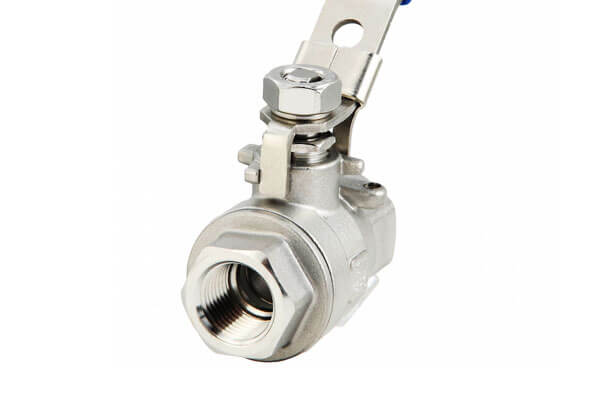
Клапани та обладнання для контролю рідини
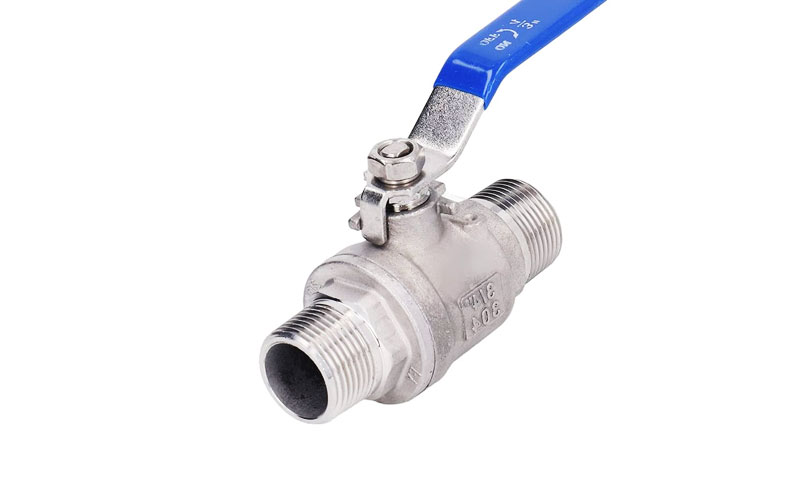
Мартенситна нержавіюча сталь широко використовується для Стебла клапана, обрізка клапана, сидіння, вали, та інші внутрішні компоненти.
Його висока твердість допомагає протистояти ерозії, стирання, і повторний механічний контакт, а його стійкість до корозії забезпечує захист у багатьох водах, пара, і промислово-рідкі середовища.
Типові компоненти включають:
- Стебла клапана
- Кульки клапана та накладка
- Сидіння
- Насосні вали
- Спонука
- Втулки
- Носіть кільця
Столові прилади та ріжучі інструменти
Мартенситні сорти з високим вмістом вуглецю особливо важливі для ножів і різання.
420 широко використовується для лез загального призначення, в той час 440A, 440Б, і 440C може забезпечити більш високу твердість і зносостійкість.
Основними перевагами є:
- Висока фіксація країв
- Висока твердість
- Стійкість до деформації
- Хороший зносостійкість
- Розумна стійкість до корозії порівняно зі звичайними вуглецевими інструментальними сталями
Підшипники та прецизійні зношувані компоненти
Високовуглецеві мартенситні нержавіючі сталі, особливо 440C, використовуються для корозійностійких деталей підшипників.
Типові програми включають:
- Кульки підшипника
- Обойми підшипників
- Прецизійні ролики
- Втулки
- Носіть кільця
- Підшипники приладу
Медичні та хірургічні інструменти
Мартенситні нержавіючі сталі широко використовуються в хірургічних інструментах, оскільки вони можуть комбінуватися твердість, утримання краю, міцність, Корозійна стійкість, і можливість стерилізації.
Заявки включають:
- Хірургічні ножиці
- Хірургічні леза
- Щипці
- Затискачі
- Стоматологічні інструменти
- Ріжучі інструменти
Автомобільні компоненти
Мартенситна нержавіюча сталь може використовуватися в автомобільних компонентах, що піддаються механічним навантаженням, спека, носити, та корозійні середовища.
Заявки включають:
- Вали
- Компоненти клапана
- Компоненти насосів
- Кріплення
- Компоненти, пов'язані з вихлопом
- Механічні приводи
- Компоненти, стійкі до зносу
Аерокосмічні та турбінні компоненти
Вибрані мартенситні нержавіючі сталі використовуються в аерокосмічному та енергетичному обладнанні, де потрібна висока міцність і стабільність розмірів.
Додатки можуть включати:
- Компоненти турбіни
- Вали
- Кріплення
- Компоненти насосів
- Приводні компоненти
- Високоміцні механічні частини
Енергія, Накачувати, і гідроелектрообладнання
Мартенситна нержавіюча сталь також важлива в обладнанні для виробництва енергії та водопостачання.
Литий сорт CA-6NM, наприклад, це низьковуглецева мартенситна нержавіюча сталь, що містить нікель і молібден і широко пов'язана з бігуни гідравлічних турбін, компоненти насосів, та водорозвантажувальне обладнання.
10. Переваги та обмеження мартенситної нержавіючої сталі
Мартенситна нержавіюча сталь відрізняється від інших сімейств нержавіючої сталі своєю здатністю до прояву висока міцність і твердість завдяки гарту і відпуску.
Це робить його особливо придатним для компонентів, що піддаються зношенню, механічне навантаження, різання, вплив, і повторний контакт.
Однак, однакові металургійні характеристики, що забезпечують високу твердість, можуть знизити пластичність, міцність, Корозійна стійкість, і зварюваність.
Ключові переваги
- Єдина сімейство нержавіючих сталей, які можна гартувати за допомогою термічної обробки, з регульованою твердістю від 20 ПЦ до 62 HRC
- Відмінна зносостійкість і твердість поверхні, 5– у 10 разів перевершує аустенітні нержавіючі сталі
- 2– У 3 рази вища міцність, ніж стандартні аустенітні марки в загартованому стані
- Помірна корозійна стійкість, значно краще, ніж звичайна вуглецева сталь
- Природно магнітний, підходить для застосувань магнітних компонентів
- Відмінна здатність до полірування до глянцевого дзеркального покриття
- Нижча вартість, ніж високолегована аустенітна та дуплексна нержавіюча сталь для еквівалентних рівнів міцності
Внутрішні обмеження
- Нижча загальна та точкова корозійна стійкість порівняно з 304/316 Аустенітні оцінки; не підходить для середовищ з високим вмістом хлоридів і сильних кислот
- Погана зварюваність, що вимагає попереднього нагріву та відпустки після зварювання, щоб уникнути розтріскування
- Вимагає термічної обробки для досягнення оптимальних властивостей, додавання вартості обробки та часу виконання
- Нижча пластичність і міцність, ніж аустенітні нержавіючі сталі в загартованому стані
- Сприйнятливий до відпускної крихкості в певних діапазонах температур
- Обмежена можливість глибокої витяжки та холодного формування
11. Мартенсит проти. Аустеніт проти. Ферритна нержавіюча сталь
Три основні родини нержавіючої сталі відрізняються головним чином мікроструктурою, реакція на термічну обробку, міцність, Корозійна стійкість, пластичність, магнітна поведінка, і зварюваність.
У наведеній нижче таблиці зосереджено увагу на інженерних характеристиках, які найбільше стосуються вибору матеріалу.
| Власність | Мартенситна нержавіюча сталь | Аустенітна нержавіюча сталь | Ферритна нержавіюча сталь |
| Типові оцінки | 410, 420, 431, 440A/440C | 304, 304Л, 316, 316Л, 321 | 409, 430, 439, 441, 444 |
| Кристалічна структура | BCT мартенсит після загартування | FCC Austenite | BCC Ferrite |
| Типовий вміст Cr | ~11,5–18 мас.% | ~16–26 мас.% | ~10,5–30 мас.% |
| Загартування термічною обробкою | Відмінний; гасла і загартована | Не гартується за допомогою звичайного гарту | Не гартується за допомогою звичайного гарту |
| Міцність | Високий до дуже високого | Помірний; більш висока міцність, досягнута шляхом холодної обробки | Помірний |
| Твердість | Високий, зазвичай ~20–60+ HRC залежно від класу та стану | Загалом нижчий у відпаленому стані | Загалом помірний |
| Пластичність & Міцність | Від помірного до низького при сильному затвердінні | Відмінний | Помірний |
| Корозійна стійкість | Помірний до добра | Відмінно до дуже добре | Добре підходить для багатьох атмосферних середовищ |
| Опір зносу | Чудовий при затвердінні | Помірний | Помірний |
| Магнітні властивості | Магнітний | Зазвичай немагнітний під час відпалу | Магнітний |
| Зварюваність | Помірний до бідних; може знадобитися контроль термічної обробки | Відмінний, особливо сорти з низьким вмістом вуглецю | Від хорошого до помірного |
| Формування | Помірний; обмежене важке формування | Відмінний, в тому числі глибокої витяжки | Від хорошого до помірного |
Обробка |
Добре під час відпалу; важко після загартовування | Помірний; нагартування може ускладнити обробку | Загалом добре або помірно |
| Низькотемпературна продуктивність | Залежно від оцінки; марки з високим вмістом вуглецю можуть мати обмежену міцність | Відмінний | Більш обмежений через перехід від пластичного до крихкого |
| Типові програми | Ножі, вали, клапани, насос, підшипники, хірургічні інструменти, Носіть деталі | Хімічне обладнання, обладнання для обробки їжі, Судна тиску, трубопровід, архітектурні компоненти | Автомобільні вихлопні системи, прилади, архітектурні панелі, Теплообмінники |
| Основна перевага | Висока сила, твердість, і носійне опір | Вища резистентність до корозії, пластичність, міцність, і зварюваність | Хороша резистентність до корозії, низьке теплове розширення, магнітні властивості, та ефективність витрат |
| Основне обмеження | Нижча стійкість до корозії та зварюваність | Нижча твердість у відпаленому стані; Ni-вмісні марки можуть бути дорожчими | Нижча в'язкість і здатність до формування, ніж аустенітні марки |
12. Спеціальні деталі з мартенситної нержавіючої сталі від LangHe
Ланге надає індивідуальні виробничі рішення для компоненти з мартенситної нержавіючої сталі, комбінування підбору матеріалу, точне лиття, Обробка з ЧПУ, термічна обробка, і обробка поверхні для виробництва компонентів, адаптованих до конкретних механічних і розмірних вимог.
| Можливість | Деталі |
| Мартенситні марки нержавіючої сталі | 410, 420, 431, 440A, 440Б, 440C і обрані литі мартенситні марки |
| Виробничі процеси | Лиття по моделлю, пісочний кастинг, Turng CNC, ЧПУ фрезерування, свердління, шліфування та супутні вторинні операції |
| Термічна обробка | Відпал, загартовування, загартування та відпуск відповідно до класу та необхідних механічних властивостей |
| Обробка | Turng CNC, фрезер, свердління, різьблення, нудний, шліфування та точна обробка |
Поверхнева обробка |
Полірування, шліфування, пасивація та обрана функціональна обробка поверхні |
| Типи компонентів | Компоненти клапана, деталі накачування, вали, втулки, зношуються компоненти, механічна арматура, інструменти та прецизійні промислові деталі |
| Контроль якості | ISO 9001:2015 сертифікований; 100% НК і перевірка розмірів. |
| Налаштування | Виготовлення за кресленнями замовника, 3D моделі CAD, специфікація, зразки або вимоги до застосування |
13. Висновок
Мартенситна нержавіюча сталь займає унікальне і незамінне місце в сімействі нержавіючої сталі.
Як єдина нержавіюча сталь, яку можна загартувати термічною обробкою для досягнення високої міцності та відмінної зносостійкості, він заповнює критичний розрив у продуктивності між простими вуглецевими інструментальними сталями та стійкими до корозії аустенітними нержавіючими сталями.
Його стійкість до корозії нижча, ніж у 304 і 316 Аустенітні оцінки, але він забезпечує міцність і зносостійкість, з якими не може зрівнятися жоден аустенітний або феритний сорт.
Від повсякденних столових приборів до точних хірургічних інструментів, від промислової арматури до лопатей турбін для виробництва електроенергії, мартенситні нержавіючі сталі забезпечують цільову продуктивність, де помірна стійкість до корозії повинна поєднуватися з високою міцністю та довговічністю до зносу.
Оскільки конструкція сплавів і технології термічної обробки продовжують розвиватися, новий загартований, мартенситні марки високої чистоти та дисперсійного зміцнення продовжуватимуть розширювати сферу застосування сімейства матеріалів, зміцнення свого статусу важливої гілки глобальної екосистеми нержавіючої сталі.
Поширені запитання
Чим відрізняється мартенситна нержавіюча сталь від аустенітної?
Мартенситна нержавіюча сталь піддається гартуванню термічною обробкою, магнітний, і має помірну стійкість до корозії.
Аустенітна нержавіюча сталь не піддається термічній обробці, немагнітний, і має чудову стійкість до корозії.
Мартенситні марки використовуються для столових приборів, клапани, і підшипники; аустенітні марки використовуються для хім, їжа, та морські програми.
Чи можна зварювати мартенситну нержавіючу сталь?
Так, але з обережністю. Попередній нагрів і термічна обробка після зварювання необхідні для запобігання розтріскування та відновлення механічних властивостей.
Є мартенситної нержавіючої сталі магнітної?
Так. Усі мартенситні нержавіючі сталі є феромагнітними (сильно притягуються до магнітів).
Знижує мартенситну іржу нержавіючої сталі?
Мартенситна нержавіюча сталь може утворювати плями та корозію в агресивних умовах.
Він стійкий до іржі в нормальних атмосферних і прісних водах, але з високим вмістом солі на поверхні з’являться плями та ямки, сильні кислоти або важкі промислові умови.
Він не підходить для тривалого занурення в морську воду або постійного впливу хлоридів.
Чи можна термічно обробити мартенситну нержавіючу сталь?
Так. Термічна обробка є однією з визначальних характеристик цього сімейства нержавіючої сталі.
Залежно від сорту, загартування з подальшим відпуском може істотно збільшити твердість, Сила на розрив, і носійне опір.
Яка мартенситна нержавіюча сталь найтвердіша?
Серед поширених мартенситних нержавіючих сталей, 440C є одним із сортів з найвищим вмістом вуглецю і може досягти дуже високої твердості після відповідної термічної обробки.
Його висока твердість робить його особливо придатним для підшипників, Руточні інструменти, зношуються компоненти, і високоякісні леза.