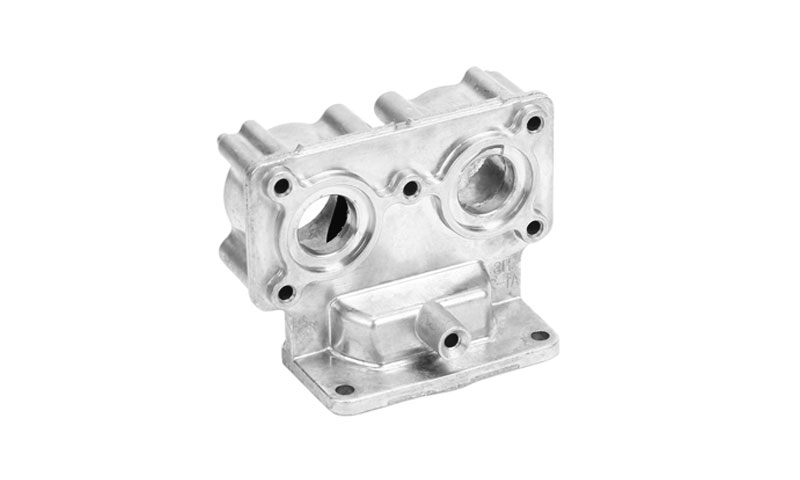
Алюмінієве лиття – це практичне виробниче рішення для виробництва легких металевих компонентів зі складною геометрією, інтегровані функціональні особливості, і висока матеріаловіддача.
У порівнянні з механічною обробкою компонента повністю із заготовки, лиття може встановити більшу частину необхідної геометрії у формі, скорочення видалення матеріалу та часу обробки.
Залежно від геометрії деталі, обсяг виробництва, Вимірні вимоги, та механічні показники, виробники можуть вибрати з Гравітаційна кастинг, Кастинг з низьким тиском (LPDC), Кастинг з високим тиском (HPDC), інвестиційне кастинг, і піщане лиття.
LangHe Industry підходить до індивідуального лиття алюмінію як до інтегрованого виробничого процесу, а не до ізольованої ливарної операції.
Наш робочий процес може включати технічний огляд, вибір процесу лиття, розробка інструментів і шаблонів, плавлення алюмінію, кастинг, термічна обробка,
Обробка з ЧПУ, поверхнева обробка, та якісна перевірка, дозволяючи клієнтам розробляти компоненти з прототипних кількостей шляхом повторного виробництва.
1. Що таке алюмінієве лиття?
Алюмінієвий лиття це виробничий процес, під час якого розплавлений алюмінієвий сплав вводять у порожнину прес-форми та дають йому затвердіти до заданої геометрії.
Залежно від необхідного компонента, обсяг виробництва, точність розмірів, та механічні показники, форма може бути виготовлена зі зв'язаного піску, керамічні матеріали, або металевий інструмент багаторазового використання.
Фундаментальною перевагою алюмінієвого лиття є його здатність перетворювати відносно складну тривимірну конструкцію в компонент, майже чистої форми, за одну первинну операцію формування..
Функції, які вимагали б інтенсивної механічної обробки або складання при виготовленні з суцільного матеріалу, наприклад ребра, начальники, вигнуті стіни, корпус, і внутрішні порожнини часто можуть бути вбудовані безпосередньо в лиття.
Основна послідовність лиття алюмінію
Хоча різні технології лиття використовують різне обладнання та інструменти, основна послідовність виготовлення аналогічна:
Вибір сплаву → конструкція прес-форми/інструменту → плавлення → обробка розплавом → заповнення форми → затвердіння → виймання з форми → очищення → термічна обробка → механічна обробка → обробка → перевірка
2. Технології процесу лиття стрижнів у LangHe Foundry
LangHe Foundry використовує різноманітну платформу для лиття алюмінію, щоб узгодити виробничий процес з геометрією деталей, обсяг виробництва, Вимірні вимоги, поверхнева обробка, і мішені з механічними властивостями.
Жоден метод лиття не підходить для кожного алюмінієвого компонента. Основні процеси включають гравітаційне лиття під тиском, Кастинг з низьким тиском, Кастинг з високим тиском, інвестиційне кастинг, і піщане лиття.
Гравітаційна кастинг (Постійна цвіль)
Гравітаційна кастинг, також відомий як Постійне лиття цвілі, використовує металеву форму для багаторазового використання, зазвичай виготовляється з чавуну або сталі.
Розплавлений алюміній вводиться в порожнину переважно під дією сили тяжіння, в той час як покриття прес-форм і контрольований попередній нагрів прес-форм використовуються для управління вивільненням і затвердінням.
Тому що металева форма відводить тепло відносно ефективно, Гравітаційне лиття під тиском може створити більш тонку та однорідну структуру лиття, ніж багато звичайних умов лиття в пісок.
Це також забезпечує кращу обробку поверхні та консистенцію розмірів.

Ключові характеристики включають:
- Хороші механічні властивості в результаті відносно контрольованого затвердіння.
- Хороша обробка поверхні та консистенція розмірів порівняно з піщаним литтям.
- Інструмент багаторазового використання, придатний для середніх- до великого обсягу виробництва.
- Менші інвестиції в інструменти, ніж лиття під високим тиском у багатьох сферах застосування.
- Довший цикл, ніж HPDC, але, як правило, коротший, ніж звичайне лиття в пісок.
Типове застосування включає корпуси насосів, кронштейни для двигунів і механізмів, електричні корпуси, колеса, і конструкційні алюмінієві компоненти
Основні обмеження — геометричні. Дуже тонкі стіни, глибокі підрізки, і дуже складні елементи може бути складніше створити, ніж з HPDC, тоді як тривалість циклу, як правило, довша, оскільки наповнення відбувається переважно під дією сили тяжіння.
Кастинг з низьким тиском (LPDC)
Кастинг з низьким тиском заповнює форму знизу, застосовуючи контрольований тиск газу до герметичної витримкової печі.
Розплавлений алюміній піднімається крізь хвостовик або вертикальну трубу в порожнину матриці, із типовим тиском заповнення зазвичай в приблизному діапазоні 0.1– 1 бар
На відміну від гравітаційного заповнення, LPDC забезпечує контрольований висхідний потік металу та може підтримувати тиск під час затвердіння.
Це може покращити живлення та зменшити тенденцію до певних дефектів усадки, якщо процес правильно розроблено.
LPDC особливо підходить для компонентів, де Внутрішня надійність, Структурна цілісність, і послідовні механічні властивості важливі.
Процес повсюдно пов’язаний з алюмінієвими дисками, і його також можна використовувати для окремих корпусів, гальмові компоненти, і конструкційне лиття.
Його основні переваги включають:
- Керований, відносно низькотурбулентне заповнення
- Добре використання металу
- Висока повторюваність
- Гарна внутрішня якість для відповідних конструкцій
- Підходить для середнього- до великого обсягу виробництва
Його обмеження включають менший час циклу, ніж HPDC, і вужчий діапазон практичних геометрій.
Вимоги до обладнання та інструментів також більш спеціалізовані, ніж для звичайного лиття в пісок.
Кастинг з високим тиском (HPDC)
Кастинг з високим тиском впорскує розплавлений алюміній у багаторазову сталеву матрицю з високою швидкістю та тиском.
Типові рівні тиску лиття під тиском можуть досягати приблизно 700–1400 бар, в залежності від конструкції машини, сплав, і етап процесу.
HPDC оптимізовано для великого виробництва комплексу, компоненти тонкої стіни.
Швидке заповнення дозволяє створювати складні функції, ребра, начальники, і інтегровані монтажні конструкції, що формуються з обмеженою вторинною механічною обробкою.
При відповідних умовах, стіни навколо 0.8 мм або трохи товщі можуть бути досягнуті в окремих областях, але практичний мінімум сильно залежить від сплаву, проектована площа, Довжина потоку, Дизайн, і теплові умови.

Типові програми включають:
- Автомобільна трансмісія та корпуси двигунів
- Кришки двигуна та конструкції
- Електронні корпуси
- Промислові корпуси
- Складні полегшені конструктивні елементи
Основні переваги - висока продуктивність, чудова повторюваність розмірів, Хороша обробка поверхні, і широка інтеграція функцій.
Основними обмеженнями є висока вартість сталевих штампів і потенційна газова пористість і повітря, спричинене високошвидкісним наповненням..
Це також може обмежити придатність звичайного HPDC для певних термічної обробки або герметичних застосувань, якщо не використовуються спеціальні процеси.
Інвестиційне кастинг
Лиття по моделлю, або кастинг загубленого воску, використовує восковий малюнок для створення форми для керамічної оболонки.
Восковий малюнок покритий послідовними шарами вогнетривкої кераміки, після чого віск видаляють, а керамічну оболонку обпалюють перед введенням розплавленого алюмінію.
Процес особливо цінний, коли компонент має складну тривимірну геометрію, Чудові деталі, тонкі секції, або внутрішні особливості, які важко економічно відтворити за допомогою традиційних процесів піску або постійної форми.
Лиття за моделлю може забезпечити гарне відтворення поверхні та точність розмірів.
Типова обробка поверхні може бути в діапазоні приблизно 125–250 мікродюймів RMS, залежно від сплаву, оболонка, та умови процесу.
Ключові переваги включають:
- Складна геометрія та висока свобода дизайну
- Хороша розмірна точність
- Добре відтворення поверхні
- Виробництво майже сітки
- Широкий вибір сплавів
Типові сфери застосування включають прецизійні промислові компоненти, аерокосмічне обладнання, компоненти медичного обладнання, та інші складні алюмінієві деталі.
Основними обмеженнями є вищі витрати на інструменти та обробку порівняно зі звичайним литтям у пісок і, як правило, нижча продуктивність для дуже великих обсягів виробництва.
Пісочний кастинг (Смола & Зелений пісок)
Пісочний кастинг використовує одноразову піщану форму для створення ливарної порожнини. LangHe Foundry може використовувати різні системи піску, включаючи зелений пісок і пісок зі смолою, відповідно до розміру частини, геометрія, обсяг виробництва, і вимоги до розмірів.
Зелений пісок використовує систему формування, що містить вологу, у той час як пісок на основі смол використовує зв’язуючу систему хімічного затвердіння.
Смоляний пісок може забезпечити кращий контроль для складних форм і стрижнів, тоді як зелений пісок широко використовується для економічного виробництва загального призначення.
Лиття в пісок забезпечує найбільшу гнучкість для великі компоненти і низькі- до виробництва середнього обсягу.
Витрати на інструменти, як правило, набагато нижчі, ніж витрати на постійні прес-форми або штампи HPDC, і процес може включати відносно великі та складні компоненти.
Типові програми включають:
- Великий корпус насоса та клапана
- Основи та корпуси машин
- Компоненти промислового обладнання
- Виливки прототипів
- Великі алюмінієві конструкції на замовлення
Його головні обмеження — більш шорстка поверхня, менша точність розмірів, і більші вимоги до механічної обробки порівняно з литтям під тиском або литтям за виплавленими моделями.
Вибір процесу в LangHe Foundry
Відповідний процес лиття алюмінію визначається вимоги до конструкції та виробництва деталей, а не лише методом лиття.
Гравітаційне лиття під тиском і LPDC добре підходять для застосувань, що вимагають контрольованого затвердіння та стабільних властивостей; HPDC оптимізовано для великих обсягів, складне тонкостінне виробництво;
лиття по виплавлюваних моделях стосується складних точних геометрій; і лиття в пісок залишається високоефективним для великих або малих компонентів.
Гнучкість цього процесу дозволяє Ланге ливарний щоб збалансувати інвестиції в інструменти, Ефективність виробництва, розмірний контроль, якість поверхні, і механічні вимоги для кожного застосування лиття алюмінію.
3. Матеріалознавство & Металургія алюмінієвих сплавів
Вибір сплаву є одним із найважливіших рішень у литті алюмінію, оскільки він безпосередньо впливає на ливарність, механічна міцність, Корозійна стійкість, обробка, реакція на термічну обробку, і робоча температура.
Загальні алюмінієві лиття сплавів
Найбільш широко використовувані ливарні сплави засновані переважно на Аль-Сі, Аль-Сі-Мг, і системи Al-Si-Cu.
Силікон покращує плинність і наповнюваність, магній забезпечує дисперсійне твердіння, тоді як мідь може збільшити міцність і покращити оброблюваність, але загалом знижує стійкість до корозії.
| Сплав | Типова система сплаву | Ключові характеристики | Типові програми |
| A356 | Аль-Сі-Мг | Відмінна кастабність, Корозійна стійкість, і хороша міцність після лікування T6 | Корпус, структурні частини, Автомобільні компоненти |
| A357 | Аль-Сі-Мг | Більш високий вміст Mg, ніж A356, забезпечує більш високу міцність при термічній обробці | Високоміцне конструкційне лиття, вимогливі інженерні компоненти |
| A380 | Аль-Сі-Ку | Чудова здатність до наповнення, хороша міцність і оброблюваність, широко використовується для лиття під тиском | Автомобільні деталі, корпус, дужки, промислові компоненти |
| ADC12 | Al-Si-Cu-Fe | Відмінна плинність, хороша стабільність розмірів і продуктивність в HPDC; широко використовується для складних тонкостінних деталей | Автомобільні корпуси, моторні частини, електронні та промислові корпуси |
A383 |
Аль-Сі-Ку | Висока текучість і хороша стійкість до гарячого розтріскування; підходить для складних форм лиття під тиском | Складні литі під тиском корпуси та конструктивні елементи |
| A413 | Аль-Сі | Високий вміст кремнію, відмінна текучість і герметичність | Гідравлічні компоненти, корпус, тонкостінні виливки |
| A390 | Сплав з високим вмістом Si Al | Висока зносостійкість і хороша стабільність розмірів, але складніше в машинній обробці | Компоненти двигуна, насос, зносостійкі деталі |
| A206 | Al-Cu | Високі показники міцності та втоми після термообробки, з меншою ливарною здатністю, ніж сплави Al-Si | Конструкційні та високоміцні елементи машинобудування |
Термічно оброблені та нетермічно оброблені сплави
Сплави, що піддаються термічній обробці, отримують значну частину своєї міцності завдяки контрольованим металургійним реакціям після лиття. A356, A357, і A206 є типовими прикладами.
Типовий шлях T6 складається з термічної обробки розчину, Швидке гасіння, і штучне старіння, з точними температурами та часом витримки, визначеними специфікацією сплаву, товщина секції лиття, і необхідні властивості.
Сплави, що не піддаються термічній обробці (A443, A518) міцність покладається в першу чергу на їхню мікроструктуру як лиття та хімічний склад сплаву.
Їх продуктивність все ще можна покращити шляхом контролю якості розплаву, Зернова структура, дефекти кастингу, та умови охолодження, але вони не отримують такої ж відповіді на зміцнення опадами, як A356 або A357.
Ця різниця особливо важлива при лиття під високим тиском.
Хоча деякі сплави для лиття під тиском мають потенціал термічної обробки, звичайні деталі HPDC можуть містити захоплений газ і пористість, які можуть розширюватися або викликати утворення пухирів під час обробки високотемпературним розчином.
З цієї причини, сплави, такі як A380 і ADC12, зазвичай використовуються в литому стані або з вибраними низькотемпературними обробками старіння, залежно від компонента та конструкції процесу.
4. Інженерна інтеграція: DFM & Можливості моделювання
Алюмінієве лиття на замовлення є найнадійнішим, коли технологічність розглядається перед виготовленням інструменту.
LangHe Foundry розглядає DFM як етап розробки, а не остаточну перевірку виробництва.
Мета полягає в тому, щоб перетворити CAD-модель клієнта в геометрію, яку можна заповнити, затверділий, термічно обробляється, оброблений, і перевіряється послідовно.
Дизайн для перевірки технологічності
Інженерний огляд оцінює деталь як з точки зору продукту, так і з точки зору ливарного виробництва.
Важливі області включають:
- Товщина стінок і переходи
- Вимоги до проекту
- Галтелі та радіуси
- Ребра і бобишки
- Основна доступність
- Воротування та годування
- Усадка лиття
- Припуск на механічну обробку
- Дата стратегії
- Притискні та оглядові поверхні
Наприклад, раптовий перехід від тонкої стінки до дуже товстого виступу може створити локальну теплову концентрацію.
Більш товста область може довше залишатися рідкою під час затвердіння та стати вразливою до усадкової пористості.
Невелика геометрична модифікація, наприклад додавання скруглення, зменшення непотрібної маси, або покращення переходу, тому можна покращити якість лиття без зміни основної функції компонента.
Товщина стінки та перерізи
Рівномірність товщини профілю є одним із найбільш корисних загальних принципів лиття алюмінію.
Великі відмінності в товщині стінок можуть спричинити:
Різні швидкості охолодження → різний час затвердіння → тепловий дисбаланс → підвищений ризик дефектів
Це не означає, що кожен виливок повинен мати ідеально однакові стінки. Функціональні вимоги часто вимагають ребер, начальники, Кріплення прокладки, та інші місцеві особливості.
Інженерна мета полягає в тому, щоб контролювати ці зміни шляхом поступового переходу та відповідного теплового проектування.
Проектування воріт і годування
Лібникова система контролює, як розплавлений метал досягає порожнини форми, тоді як система живлення компенсує скорочення під час затвердіння.
Технічний огляд розглядає:
- Розташування воріт
- Розміри бігунка
- Послідовність заповнення
- Положення стояка
- Місцеві гарячі точки
- Спрямоване затвердіння
- Перелив і вентиляція, де це можливо
Правильно розроблена система може зменшити турбулентність, поліпшити наповнення, і забезпечують кращу подачу секцій, які можуть мати усадку.
Моделювання заповнення форми та затвердіння
Для складних або дорогих деталей, чисельне моделювання може бути використано для оцінки запропонованого лиття перед фізичними випробуваннями.
Програмне забезпечення моделювання лиття може моделювати заповнення форми, передача тепла, затвердіння, і поведінка, пов'язана з усадкою.
Комерційні платформи, такі як MAGMASOFT і ProCAST, є прикладами інструментів, що використовуються в промисловому ливарному виробництві.
Симуляція може допомогти визначити:
| Область моделювання | Інженерна мета |
| Візерунок заповнення | Визначте неповне заповнення та несприятливі шляхи потоку |
| Розподіл температури | Оцініть тепловий баланс під час наповнення |
| Послідовність затвердіння | Визначте, де твердіння відбувається першим і останнім |
| Гарячі точки | Визначте регіони з підвищеним ризиком усадки |
| Прогнозування пористості | Визначте зони, потенційно сприйнятливі до внутрішньої усадки |
| Конструкція воріт/райзерів | Оптимізація доставки та подачі металу |
| Альтернативи процесу | Порівняйте різні рішення процесу або геометрії перед випробуваннями |
Симуляція є інструментом прогнозування, не замінює валідацію виробництва.
Фактичні результати лиття все ще залежать від стану розплаву, температура форми, налаштування машини, операторське керування, і стабільність процесу.
Інтеграція CAD/CAM
Після перевірки конструкції лиття, Дані CAD/CAM можна використовувати під час розробки інструментів і обробки.
Ця ж цифрова модель може підтримувати:
Геометрія лиття → Проектування інструменту → Програмування ЧПУ → Перевірка
Це зменшує ризик розбіжностей між вихідним кресленням, лиття моделі, і остаточна програма обробки.
Для виготовлення на замовлення, безперервність цифрових даних особливо корисна, коли клієнт вносить технічні зміни. Зміни можна оцінити до публікації інструкцій з інструментів або обробки.
Дата стратегії для відливок
Виливка повинна бути розроблена з логікою стратегія базової обробки. Критичні поверхні обробки повинні відноситися до стабільних і повторюваних характеристик виливка.
Це особливо важливо для компонентів, що містять:
- Підшипники
- Монтажні отвори
- Герметизація граней
- Інтерфейси валів
- Кілька пов’язаних функцій обробки
Поганий вибір бази даних може створити ланцюжок розмірних помилок, навіть якщо кожна окрема операція обробки виглядає прийнятною.
Мета полягає в тому, щоб контролювати зв’язок між функціями, не просто вимір кожної функції окремо.
5. Розширена постобробка, Обробка, і поверхнева обробка
Лиття встановлює основну геометрію алюмінієвого компонента, але для досягнення заданих механічних властивостей часто потрібна додаткова обробка, точність розмірів, стан поверхні, та функціональні показники.
У LangHe Foundry, дообробка підбирається відповідно до сплаву, методом лиття, Геометрія частини, вимоги до толерантності, і остаточне застосування.

Термічна обробка
Термічна обробка в основному застосовується для термооброблених алюмінієвих ливарних сплавів, таких як A356 і A357.
Найпоширеніші умови включають Т4 і Т6, у той час як для вибраних сплавів і застосувань можуть використовуватися інші умови температури.
Типовий Т6 лікування складається з трьох етапів:
- Розчин термічна обробка для розчинення відповідних легуючих компонентів в алюмінієвій матриці.
- Гасіння щоб зберегти перенасичений твердий розчин.
- Штучне старіння для сприяння контрольованому осадженню та підвищенню міцності та твердості.
Для сплавів типу А356, Обробка розчином зазвичай проводиться при приблизно 530–545°C, з наступним швидким гартом і штучним старінням часто в діапазоні 150–180°C.
Точні температури, час утримання, і умови охолодження повинні бути встановлені відповідно до специфікації сплаву та геометрії лиття.
Термічна обробка також повинна враховувати пористість лиття та стабільність розмірів. Надмірне нагрівання відлитих під тиском компонентів зі значною кількістю захопленого газу може призвести до зміни розмірів або утворення пухирів на поверхні.
Отже, відповідний відпуск і шлях термічної обробки слід визначати разом з процесом лиття.
Обробка алюмінієвих відливок з ЧПУ
Точна механічна обробка використовується для перетворення вибраних ливарних поверхонь у функціональні елементи з контрольованими розмірами та позиційними співвідношеннями.
Типові операції включають облицювання, фрезер, свердління, нудний, постукування, розпусник, різьблення, канавки, і підрізання.
Механічна обробка особливо важлива для:
- Сідла підшипників і прецизійні отвори
- Герметизація поверхонь
- Монтаж граней
- Різьбові отвори
- Сполучення валів і муфт
- Розмірні опорні поверхні
Ключовим моментом є взаємозв’язок між геометрією відливки та базовими точками обробки.
Функціональні поверхні повинні бути оброблені на основі стабільних еталонних елементів, щоб забезпечити концентричність, паралелізм, перпендикулярність, і позиційну точність можна постійно контролювати.
Для відповідного дизайну алюмінієвого лиття, розмірні допуски обробки навколо ± 0,05 мм можна використовувати як практичний довідник для багатьох функцій, тоді як більш жорсткі допуски можуть бути досягнуті для вибраних розмірів у контрольованих умовах ЧПУ.
Фактична здатність залежить від розміру деталі, геометрія, сплав, умова термічної обробки, здатність машини, та вимоги до перевірки.
Поверхнева обробка
Оздоблення поверхні може покращити зовнішній вигляд, видалити залишки лиття та задирки, і забезпечують додатковий захист від корозії або зносу.
Обрана обробка повинна бути сумісна з алюмінієвим сплавом і необхідним середовищем експлуатації.
| Поверхнева обробка | Основне призначення | Типове застосування |
| Вибух | Видаляє масштаб, залишки, і пухкий поверхневий матеріал; створює однорідну текстуру | Загальнопромислові відливки |
| Вібраційна обробка | Зняття задирок і зачищення кромок | Малі та середні компоненти |
| Анодування | Утворює контрольований шар оксиду алюмінію для стійкості до корозії та зовнішнього вигляду | Корпус, обкладинка, споживчі та промислові компоненти |
| Порошкове покриття | Забезпечує довговічне декоративно-захисне покриття | Зовнішні та промислові частини |
Малювання |
Забезпечує колір і додатковий захист навколишнього середовища | Компоненти машин і обладнання |
| Хроматне перетворення покриття | Покращує захист від корозії та може підтримувати електропровідність | Електричні та промислові корпуси |
| Лазерне маркування | Постійна ідентифікація та відстеження | Номери деталей, QR-коди, логотипи, інформація про партію |
Складання та функціональне тестування
Для компонентів, що поставляються як готові збірки, постобробка може виходити за межі механічної обробки та обробки поверхні.
Залежно від товару, послуги можуть включати встановлення вставки, пресування підшипників, кріплення, підвузол, перевірка розмірів, та захисну упаковку.
Алюмінієве лиття, що працює під тиском, також може потребувати перевірки на герметичність.
Випробування тиском повітря або води зазвичай вибирають відповідно до конструкції компонента та специфікації замовника, у той час як тестування гелієм може бути використане там, де потрібна значно вища чутливість до витоку.
Випробувальний тиск, час стабілізації, допустимий витік, і критерії прийнятності завжди повинні визначатися відповідним кресленням або технічним завданням.
Метою постобробки є не просто покращення зовнішнього вигляду.
Правильно контрольована послідовність теплової обробки, Обробка з ЧПУ, поверхнева обробка, складання, і функціональне тестування гарантує, що литий компонент відповідає своїм остаточним розмірам, механічний, і вимоги до обслуговування.
6. Забезпечення якості & Стандарти відповідності
Контроль якості має важливе значення для алюмінієвих виливків через дефекти лиття, варіація розмірів, невідповідності термічної обробки, і помилки обробки можуть безпосередньо вплинути на продуктивність готового компонента.
У LangHe Foundry, гарантія якості повинна охоплювати весь виробничий ланцюг, від контролю сировини та розплаву до лиття, термічна обробка, обробка, поверхнева обробка, та остаточна перевірка.
Контроль матеріально-хімічного складу
Першим етапом є перевірка того, що вибраний сплав відповідає необхідним специфікаціям.
Хімічний склад перевіряють за допомогою відповідного обладнання для аналізу матеріалів, приділяючи особливу увагу елементам, які сильно впливають на поведінку литва та механічні властивості, включаючи І, Мг, Куточок, Феод, Мн, і Zn.
Для виробничих замовлень, Ідентифікація матеріалу та відстеження партії допомагають гарантувати, що сплав, який використовується для лиття, відповідає затвердженій специфікації.
Контроль процесу лиття
Якість лиття значною мірою залежить від контролю над процесом, а не від покладення лише на кінцеву перевірку.
До важливих параметрів відноситься температура плавлення, температура форми, умови наповнення, параметри заливки або впорскування, дегазація, чистота розплаву, і поведінка твердіння.
Для складних виливків, моделювання процесу також може використовуватися під час інженерної розробки для виявлення потенційних проблем із заповненням, гарячі точки, і зони, схильні до усадки, до завершення виробництва інструментів.
Термічна обробка та механічна перевірка
Для термічно оброблених сплавів, записи про термічну обробку слід контролювати відповідно до заданого стану температури.
A356-T6, наприклад, вимагає контрольованої обробки розчином, гасіння, і штучне старіння для досягнення заданих механічних характеристик.
Критерії прийнятності повинні базуватися на застосовній специфікації сплаву, малювання, замовлення на купівлю, або технічний стандарт клієнта, а не загальне значення, що застосовується до кожного литва.
Перевірка розмірів і поверхні
Після лиття та механічної обробки, критичні розміри перевіряються за допомогою каліброваного вимірювального обладнання.
Залежно від складності деталі, перевірка може включати супорти, мікрометри, датчики, ростоміри, CMMS, системи оптичного контролю, і спеціалізовані світильники.
Перевірка поверхні охоплює зовнішній вигляд виливка, обробка позначок, пухирці, тріщина, стан покриття, та інші вимоги замовника.
Де необхідно, Рентген/КТ, барвник проникає, або інші методи неруйнівного контролю можуть бути включені відповідно до рівня ризику та специфікації компонента.
Відповідність і відстеження
Нестандартні алюмінієві виливки можуть відповідати ASTM, У, З, ГБ, або специфічні для замовника стандарти матеріалів і розмірів, залежно від ринку призначення та застосування.
Відповідний стандарт завжди слід визначати на етапі пропозиції та аналізу креслення.
Простежуваність може поширюватися з партія сировини → розплав/нагрівання → партія лиття → термічна обробка → механічна обробка → перевірка → остаточне відвантаження.
Це особливо важливо для утримання тиску, пов'язані з безпекою, і компоненти повторного виробництва.
LangHe Foundry є ISO-сертифікований виробник, підтримка структурованого підходу до управління якістю в усьому виробництві лиття на замовлення.
7. Алюмінієве лиття на замовлення проти. Обробка алюмінію: Що краще?
Нестандартне лиття алюмінію та обробка з ЧПУ не є конкуруючими рішеннями в кожному застосуванні.
Вони відповідають різним виробничим вимогам, і в багатьох випадках найефективнішим рішенням є поєднання лиття та механічної обробки.
| Фактор | Алюмінієве лиття на замовлення | Обробка алюмінію з ЧПУ |
| Основний принцип | З розплавленого алюмінію формується необхідна геометрія | Матеріал знімається із заготовки, тарілка, або барний запас |
| Складна геометрія | Чудово підходить для інтегрованих форм, ребра, начальники, і внутрішні особливості | Більш обмежений доступ до інструменту та видалення матеріалу |
| Інструментарія | Потрібні викрійки, форми, або помирає | Як правило, не потрібна ливарна форма |
| Початкова вартість інструментів | Вищий, особливо для лиття під тиском | Нижче для прототипів і малих обсягів |
| Виробництво | Добре підходить для повторного виробництва | Може стати більше часу- і матеріаломісткість |
Точність розмірів |
Добрий, з подальшою механічною обробкою, де це необхідно | Загалом вище для безпосередньо оброблених елементів |
| Ефективність матеріалу | Виробництво майже чистої форми може зменшити запас обробки | З твердого запасу видаляється значна частина матеріалу |
| Стан поверхні | Залежить від способу лиття та сплаву | Безпосередньо контролюється параметрами різання та інструментами |
| Гнучкість прототипу | Помірний, в залежності від способу обробки | Відмінний |
| Типова стратегія | Відлийте основний корпус, тоді критичні функції машини | Виготовте повну деталь зі складу |
Комбінований кастинг + Стратегія CNC
Для багатьох промислових компонентів, найпрактичнішим рішенням є не лиття або обробка, але:
Дизайн → Алюмінієве лиття → Термічна обробка → Обробка з ЧПУ → Оздоблення поверхні → Перевірка
Цей підхід ефективно розділяє дві виробничі функції:
- Кастинг забезпечує геометричну складність і майже чисту форму.
- Обробка з ЧПУ забезпечує точність.
- Термічна обробка розвиває необхідні механічні властивості, де це можливо.
- Поверхнева обробка забезпечує захист від корозії та зовнішній вигляд.
- Огляд звіряє готову деталь з кресленням.
Тому правильний процес залежить від геометрії, сплав, річна кількість, толерантність, вимоги до поверхні, бюджет інструментів, і загальна вартість виробництва, замість того, щоб один процес був універсально кращим.
8. Стратегічні закупівлі: Чому варто вибрати LangHe Foundry для індивідуального лиття алюмінію?
Вибір виробника алюмінієвого лиття на замовлення є стратегічним рішенням, яке впливає на якість, вартість, час, і надійність ланцюга поставок.
Ланге ливарний пропонує комбінацію можливостей, які роблять його сильним вибором для індивідуальних проектів лиття алюмінію.
Диверсифіковане портфоліо процесів.
LangHe здійснює гравітаційне лиття під тиском, Кастинг з низьким тиском, Кастинг з високим тиском, інвестиційне кастинг, і піщане лиття.
Це дозволяє ливарному заводу вибрати оптимальний процес для кожного застосування, а не змушувати окремий процес підходити до кожної деталі.
Інженерна інтеграція.
Команда інженерів LangHe надає відгук DFM, моделювання, та оптимізація процесів. Це скорочує час розробки, покращує якість першого разу, і знижує загальну вартість.
Власна обробка та оздоблення.
LangHe пропонує обробку з ЧПУ, термічна обробка, Анодування, порошкове покриття, малювання, і зібрання. Це скорочує час виконання замовлення, контролює якість, і спрощує управління ланцюгом поставок.
Якісні системи.
LangHe підтримує задокументовану систему якості з сертифікацією матеріалів, розмірний огляд, NDT, і повна простежуваність. Це важливо для автомобілебудування, аерокосмічний, медичний, та інші важливі програми.
Гнучкість виробництва.
LangHe може створювати прототипи, невеликі партії, і великі обсяги виробництва. Потужність ливарного цеху та контроль процесів дозволяють виконувати складні графіки доставки.
Досвід роботи в галузі.
LangHe обслуговує клієнтів в автомобільній галузі, аерокосмічний, енергія, Телекомунікації, медичний, промисловий, та галузі споживчих товарів. Цей досвід інформує кожен проект.
Єдиний партнер-виробник алюмінієвого лиття на замовлення
Цінність LangHe Foundry полягає в інтеграції технології лиття, інженерне забезпечення, Обробка з ЧПУ, поверхнева обробка, огляд, і координація постачання в один виробничий процес.
Це зменшує потребу в управлінні окремими постачальниками для окремих етапів виробництва та забезпечує більш зрозумілий технічний інтерфейс від перегляду креслення до готової частини.
Для покупців, які оцінюють індивідуального постачальника алюмінієвого лиття, тому ключовими міркуваннями є не лише ціна за одиницю, а також здатність до процесу, інженерне забезпечення, якісна консистенція, гнучкість виробництва, і загальна вартість власності.
Комплексний підхід LangHe розроблено для задоволення цих вимог від початкової розробки до повторного виробництва.
9. Висновок
Алюмінієве лиття на замовлення – це універсальний і економічно ефективний виробничий процес для виготовлення складних, легкий, і довговічні компоненти.
Вибір процесу лиття — гравітаційна матриця, низький тиск, високий тиск, інвестиції, або пісок — залежить від геометрії, обсяг, толерантність, поверхнева обробка, і вимоги до механічних властивостей.
Ланге ливарний пропонує комплексну платформу кастингу, інженерне забезпечення, власна обробка та оздоблення, і потужна система якості.
Ця комбінація дозволяє ливарному заводу виготовляти індивідуальні алюмінієві виливки, які відповідають найвимогливішим специфікаціям, контролюючи при цьому вартість і час виконання.
Чи є програма автомобільним корпусом, аерокосмічний кронштейн, електронний корпус, або корпус промислового насоса, правильний партнер по кастингу може зробити різницю між компонентом, який працює надійно, і компонентом, який передчасно виходить з ладу.
Промисловість позиціонується як такий партнер, пропонуючи технічну глибину, виробнича здатність, і забезпечення якості, необхідні для індивідуальних проектів лиття алюмінію.
Поширені запитання
Чи підходить ADC12 для індивідуального лиття алюмінію?
Так. ADC12 широко використовується для лиття під високим тиском через його хорошу плинність, розмірна стабільність, і придатність для складних компонентів.
Зазвичай використовується для житла, дужки, компоненти двигуна, та інші промислові та автомобільні литі частини.
Чи можна термічно обробити алюмінієве лиття?
Так, але застосовність залежить від сплаву та процесу лиття. A356 і A357, наприклад, зазвичай постачаються в термічно оброблених умовах, таких як T6.
Звичайні сплави для лиття під тиском під високим тиском, такі як ADC12, вимагають додаткової уваги, оскільки захоплений газ і пористість можуть вплинути на їх реакцію на високу температуру обробки.
Чи може LangHe забезпечити механічну обробку після лиття алюмінію?
Так. Алюмінієве лиття на замовлення можна поєднувати з обробкою отворів з ЧПУ, нитки, герметичні поверхні, монтажні інтерфейси, та інші точні функції, з подальшою перевіркою та відповідним оздобленням поверхні.
Чим відрізняється гравітаційне лиття під тиском від лиття під високим тиском?
Гравітаційне лиття під тиском заливає розплавлений алюміній у металеву форму під дією сили тяжіння, забезпечує хороші механічні властивості та обробку поверхні при помірних обсягах.
Лиття під високим тиском впорскує розплавлений алюміній під високим тиском, виробничий комплекс, тонкостінних деталей у великих обсягах з чудовою точністю розмірів.
Для чого використовується лиття під низьким тиском?
Лиття під низьким тиском використовується для симетричних, деталі високої цілісності, такі як автомобільні колеса, головки циліндрів, і гальмівні супорти. Він пропонує відмінну внутрішню якість і високий вихід матеріалу.