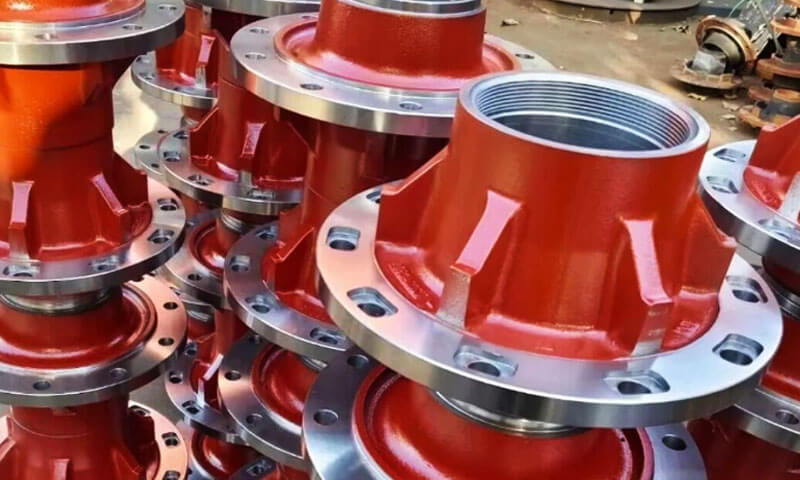
Маточини коліс є критично важливим зв’язком між великовантажною вантажівкою чи напівпричепом та його колесами.
Вони перевозять повне навантаження автомобіля, передавати рушійний і гальмівний момент, і витримувати невпинну вібрацію, шокувати, і втома.
Відмова втулки на швидкості шосе є катастрофою, а не просто поломкою, але загроза безпеці. Протягом десятиліть, важкі піщані виливки домінували на ринку.
Але зі збільшенням корисного навантаження оператори автопарків вимагають довшого терміну служби з меншим обслуговуванням, технологія виробництва еволюціонувала до процесів точного лиття, які забезпечують більш високе співвідношення міцності до ваги та чудову втомну продуктивність.
У цій статті розглядається техніка, матеріали, процеси, і контроль якості за нестандартним литтям втулки колеса для важких умов експлуатації.
1. Що таке лиття втулки колеса?
Відливка втулки колеса — це металевий компонент майже чистої форми, який виготовляється шляхом заливання розплавленого металу в підготовлену форму та затвердіння до необхідної геометрії..
Згодом виливок очищають, оглянутий, і оброблені для отримання розмірів і характеристик поверхні, необхідних для складання.
На відміну від готової маточини колеса, литий компонент не обов’язково готовий до встановлення.
Підшипники, монтажні грані, отвори під болти, ущільнювальні контактні поверхні, та інші важливі функції зазвичай потребують механічної обробки, щоб відповідати інженерному кресленню.
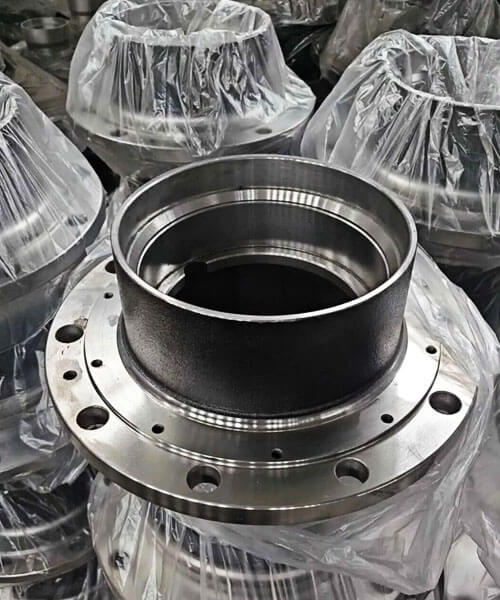
Роль ступиці колеса в транспортному засобі великої вантажопідйомності
Маточина колеса є частиною вузла колеса, але його точна функція залежить від архітектури автомобіля.
Ведена втулка може взаємодіяти з ведучою віссю, в той час як неведена втулка може обертатися на шпинделі.
Деякі конструкції об’єднують елементи кріплення коліс із компонентами гальма; інші використовують окремі гальмівні барабани або диски.
Маточина повинна передавати навантаження, що створюються колесом і транспортним засобом, зберігаючи центрування, яке вимагає система підшипників.
Під час служби, це може спостерігатися комбінація:
- Радіальні навантаження, створювані вагою автомобіля та контактом з дорогою.
- Бічні навантаження під час поворотів і зміни смуги руху.
- Поздовжні сили, пов'язані з розгоном і гальмуванням.
- Повторювані циклічні навантаження, які можуть ініціювати та поширювати втомні тріщини.
- Вібраційні та ударні навантаження, спричинені нерівностями дороги.
- Вплив води на навколишнє середовище, забруднення дороги, солі для боротьби з льодом, і зміни температури.
Ці умови роблять конструкцію втулки колеса структурною та виробничою проблемою, а не просто питанням відтворення зовнішньої форми.
2. Еволюція виробництва: Від традиційного лиття в пісок до більш контрольованих технологій
Еволюція лиття маточин коліс — це не просто перехід від старого процесу до універсально кращого нового.
Це перехід до вибору найбільш підходящого шляху виробництва та контролю матеріалу, геометрія, а точніше твердіння.
Традиційне лиття в пісок залишається корисним для важких, складні, і компоненти відносно малого обсягу.
Досконаліші методи формування можуть покращити консистенцію розмірів або якість поверхні, тоді як сучасна обробка ковкого чавуну може покращити повторюваність механічних властивостей.
Перевага залежить від того, наскільки технологія відповідає компоненту.
Традиційне лиття в пісок: Гнучкість для важких компонентів
Для лиття в пісок використовується форма, сформована з підготовленого піску та сполучної системи. Форма може вмістити складні форми, великі компоненти, і широкий асортимент чорних сплавів.
Для важких маточин коліс, його переваги включають:
- Гнучкість розміру та геометрії компонентів.
- Придатність для складних фланців, начальники, і внутрішні контури.
- Відносно адаптивний інструмент для індивідуального або малосерійного виробництва.
- Сумісність із сірим чавуном, пластичне залізо, і різні сталеві лиття, за умови проектування процесу.
Його обмеженнями можуть бути більша шорсткість поверхні, ширша варіація розмірів у литому стані, і підвищені вимоги до обробки в порівнянні з більш точними процесами формування.
Найважливішим завданням є контроль затвердіння. Товсті секції, різкі переходи товщини стінки, а погано спроектовані системи живлення можуть призвести до дефектів усадки або внутрішніх розривів.
Кращий дизайн форми, шлюзів і стояків, контроль температури, і моделювання процесу може покращити консистенцію, не відмовляючись від лиття в пісок.
Лиття оболонки: Покращений контроль поверхні та розмірів
Формування оболонки використовує покритий смолою пісок, нанесений на розігрітий візерунок для формування відносно тонкого шару, жорстка оболонка форми.
У порівнянні зі звичайним піщаним формуванням, він може забезпечити кращу обробку поверхні та контроль розмірів для відповідних розмірів компонентів і обсягів виробництва.
Його інструментальні та експлуатаційні витрати, однак, може бути вище.
Для лиття маточини коліс, потенційні переваги включають:
- Більш узгоджена геометрія в литі.
- Зменшення нерівностей поверхні у відповідних областях.
- Покращена повторюваність між виробничими партіями.
- Потенційно нижчі допуски на чистову обробку та механічну обробку.
Формування оболонки не усуває автоматично дефекти лиття. Усадка, газова пористість, включення, і мікроструктурні зміни залишаються можливими, якщо якість розплаву, Підготовка цвілі, заливання, або твердіння не контролюються.
Це найбільш доцільно, коли розмір хаба, геометрія, необхідної якості, і обсяг виробництва виправдовують процес.
Гравітаційне лиття та інші маршрути точного лиття
Гравітаційна кастинг, також відомий як лиття в постійну форму, використовує силу тяжіння для заповнення багаторазової форми, зазвичай виготовлені з металу.
Він може забезпечити хорошу повторюваність і якість поверхні для відповідних сплавів і геометрії компонентів.
Однак, гравітаційне лиття під тиском не слід розглядати як пряму заміну звичайного чавунного або сталевого лиття втулки.
Незнімні металеві форми застосовуються переважно для кольорових сплавів, особливо алюміній, тому що температури плавлення та розливання чавуну та сталі створюють різні проблеми з інструментами та термічними проблемами.
Для надміцної маточини колеса, прецизійну конструкцію з гравітаційного лиття алюмінію можна розглядати, лише якщо повні інженерні вимоги до колеса підтримують цей матеріал і шлях виробництва.
Чавунну втулку та литу алюмінієву втулку не можна розглядати як еквівалентні лише тому, що обидві можуть бути виготовлені за технологією лиття.
Так само, Кастинг з високим тиском, інвестиційне кастинг, та інші прецизійні маршрути мають свій матеріал, розмір, вартість, та структурні обмеження.
Їхню придатність слід оцінювати відносно фактичної конструкції втулки.
Удосконалена обробка чавуну з шаровидним шаром: Контроль мікроструктури
Для лиття втулки колеса з ковкого чавуну, однією з найбільш значущих розробок є покращений контроль морфології розплавленого чавуну та графіту.
Ковкий чавун виробляється шляхом обробки розплавленого чавуну таким чином, що графіт затвердіє переважно у вузлоподібній або сфероїдній формі, а не у вигляді пластівців, які зустрічаються в сірому чавуні..
Така морфологія зазвичай забезпечує більш сприятливе поєднання міцності та пластичності.
Важливі елементи керування включають:
- Хімічний склад: Встановлення відповідного вуглецю, кремнію, і рівні легуючих елементів для зазначеного сорту.
- Нодулярне лікування: Використання відповідного лікування, зазвичай включає магній, для просування сфероїдального графіту.
- Щеплення: Контроль утворення зародків графіту та зниження ризику виникнення небажаних мікроструктур.
- Терміни і температура обробки: Управління процесом для підтримки постійної якості металу через заливку.
- Перевірка мікроструктури: Перевірка форми графіту, матрична структура, та інші зазначені характеристики.
Ці елементи керування мають значення, оскільки сам по собі номінальний клас матеріалу не гарантує однорідних властивостей у складній виливці.
Товщина профілю, Швидкість охолодження, і місцеві умови затвердіння можуть впливати на кінцеву мікроструктуру.
ASTM A536 визначає вимоги до виливків з ковкого чавуну та чітко визнає, що властивості можуть відрізнятися в різних місцях у відливці та між виливком і його зразком для випробувань.
3. Вибір матеріалу для лиття втулки колеса для важких навантажень
Для багатьох конструкцій литих втулок, 65-45-12 і 80-55-06 пластичне залізо є корисними відправними точками для оцінки матеріалу.
Високоміцний ковкий чавун або ADI можна розглянути, якщо конструкція вимагає інших механічних властивостей, але жоден не слід вибирати лише тому, що показники його міцності вищі.
Кінцевий матеріал має відповідати геометрії втулки, виробничий процес, та умови обслуговування.
Порівняння матеріалу
| Матеріал | Сила на розрив (MPA) | Похідна сила (MPA) | Типова твердість (HBW) | Відносна вартість |
| Герцоги прасувати 65-45-12 | ≥448 | ≥310 | 156–217 | Низькорозмірний |
| Герцоги прасувати 80-55-06 | ≥552 | ≥379 | 187–255 | Помірний |
| Герцоги прасувати 100-70-03 | ≥689 | ≥483 | 241–302 | Помірний - високий |
| Остемперований Герцоги прасувати (Аді), Оцінка 1–3 | ≥900–1200 | ≥650–850 | 269–444 | Високий |
| Кадати сталь, Напр., ASTM A216 WCB | ≥485 | ≥250 | Сорт- і залежить від стану | Помірний - високий |
| Алюміній сплав A356-T6 | Залежний від процесу; зазвичай близько 230–310 | Залежний від процесу; зазвичай близько 150–230 | Зазвичай близько 70-90 | Зазвичай вищі витрати на матеріал/процес |
4. Вибір процесу виробництва лиття втулки колеса
Вибір правильного процесу лиття для надміцної маточини залежить від розміру компонента, матеріал, обсяг виробництва, Вимірні вимоги, і потреби в обробці.
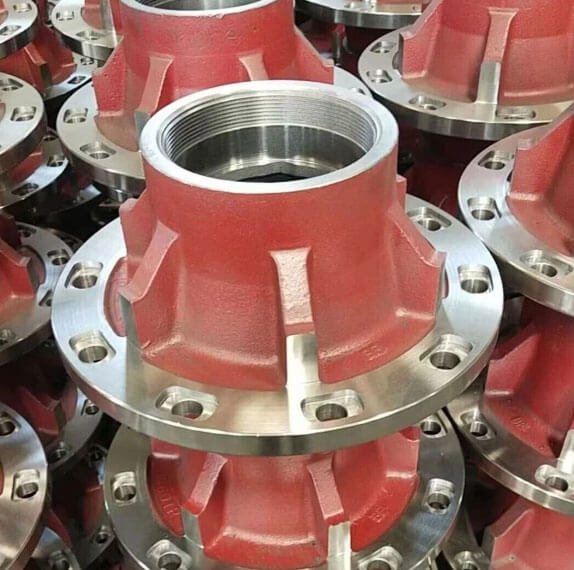
Для більшості чавунних і сталевих втулок коліс, лиття в пісок залишається практичним рішенням, оскільки воно вміщує складні геометрії, відносно великі компоненти, і широкий асортимент чорних сплавів.
Порівняння загальних процесів лиття
| Процес кастингу | Типовий допуск на розміри* | Частина Вага / Розмір | Виробнича придатність | Лита поверхня | Найкращі програми |
| Зелений Пісок Кастинг | Приблизно ±0,8–1,5 мм для вибраних розмірів | 5–500 кг; залежно від конструкції | Масове виробництво з відповідним інструментом | Справедливий | Стандартні втулки для вантажівок і напівпричепів; рентабельне лиття з чорних металів |
| Штурм Пластир Кастинг | Приблизно ±0,5–1,0 мм для відповідних функцій і розмірів компонентів | Зазвичай відливки малого та середнього розміру; залежить від дизайну | Від середнього до великого обсягу, де інвестиції в інструмент виправдані | Добре до дуже добре | Втулки, які потребують покращеної обробки поверхні та відповідності розмірів |
Точне гравітаційне лиття |
Приблизно ±0,5–1,0 мм для вибраних розмірів і відповідних конструкцій | Зазвичай малі та середні компоненти; високолегований- і залежить від геометрії | Середньосерійне виробництво, де інструмент багаторазового використання економічний | Добре до дуже добре | Вибрані конструкції втулки з алюмінієвого сплаву та полегшені додатки |
| Інвестиції Кастинг | Приблизно ±0,1–0,3 мм для відповідних розмірів і геометрії | Зазвичай малі та середні компоненти | Гучність від низького до середнього, залежно від складності | Відмінний | Невеликий, складні прецизійні компоненти, де цінні більш точні деталі як литі |
5. Загальні режими несправності втулки колеса
Розуміння причин виходу з ладу концентраторів є ключем до їх правильного проектування та пошуку.
| Режим відмови | Зовнішність | Основна причина | Запобігання |
| Знос отвору підшипника / овальність | Некруглий отвір; підшипник обертається в маточині | М'яка лита стінка, погана термічна обробка, вібрація | Належний сорт матеріалу; контрольована термічна обробка; відповідна товщина стінки |
| Розтріскування отвору шпильки | Тріщини, що виходять з отворів під шпильки | Концентрація напруги; надмірний крутний момент; погані радіуси філе | Щедрий філе дизайн; специфікація контрольованого крутного моменту |
| Усадкова пористість у центрі втулки | Видимі або внутрішні порожнечі біля отвору підшипника | Недостатнє живлення стояка; перехід від товстого до тонкого | Оптимізована конструкція стояка; спрямоване затвердіння |
Торцеве биття колеса |
Вібрація, пульсація гальм, нерівномірний знос шин | Кастинг дисторсії; поганий контроль точки обробки | Зняття стресу після кастингу; контрольоване пристосування для обробки |
| Термічні тріщини біля гальмівного фланця | Дрібні тріщини біля монтажної поверхні гальма | Перевірка тепла від тепла гальмування; погана пластичність | Ковкий чавун з достатньою міцністю; термоциклічний аналіз |
| Точкова корозія | Поверхнева іржа, ямки на необроблених поверхнях | Дорожня сіль, немає покриття, неправильна ливарна поверхня | Праймер, багатий цинком + порошкове покриття; корозійностійкий матеріал |
З #1 Прихований вбивця: Усадкова пористість в отворі підшипника
Я бачив, як сотні невдалих хабів поверталися з поля. Найпоширенішим внутрішнім дефектом є усадкова пористість безпосередньо на посадці підшипника — непомітна на поверхні, але достатньо, щоб спричинити з’їдання підшипника, перегрівання, і можливе захоплення.
Це майже завжди проблема конструкції стояка: товста опорна частина застигає в останню чергу без належної подачі.
Хороші ливарники проводять рентгенівський або ультразвуковий огляд підшипникової зони кожної втулки. Дешеві ливарні заводи цього не роблять, і ви дізнаєтеся про це через шість місяців на узбіччі дороги.
6. Точна обробка з ЧПУ для готових втулок коліс
Лиття встановлює основну форму маточини колеса, але точна обробка створює інтерфейси, які визначають, як компонент підходить і функціонує всередині колеса.
Підшипники, монтажні грані, отвори під болти, ущільнювальні контактні поверхні, та інші визначені функції можуть вимагати жорсткого контролю розмірів і геометричних параметрів.
Ці вимоги мають бути визначені технічним кресленням і відповідним монтажним проектом.
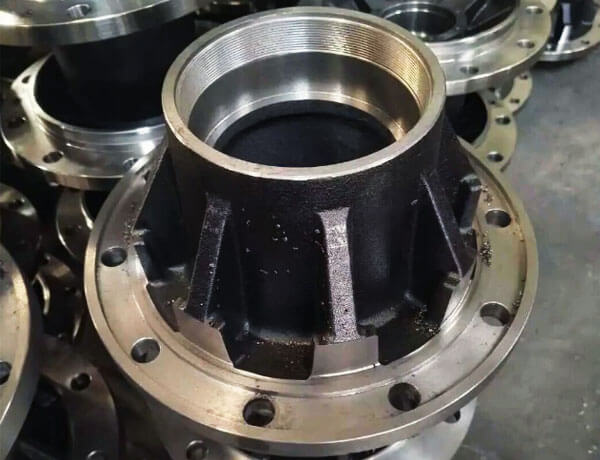
Обробка критичних інтерфейсів
Декілька особливостей заслуговують на особливу увагу під час обробки.
Отвори підшипників і гнізда: Ці характеристики повинні відповідати заданому діаметру, круглість, циліндик, поверхнева обробка, і відповідні вимоги.
Неправильні розміри можуть вплинути на встановлення підшипника, робочий зазор або попереднє натяг, в залежності від розташування підшипників, і розподіл навантаження.
Торці кріплення коліс: Монтажна поверхня встановлює інтерфейс між втулкою та колесом.
Рівність, перпендикулярність, і вимоги до биття повинні бути визначені відповідно до конструкції, оскільки відхилення можуть вплинути на точність монтажу та поведінку обертання.
Отвори під болти та кола під болти: Діаметр отвору, положення, відстань, і зазначена геометрія сидіння повинна відповідати системі кріплення коліс.
Помилки позиціонування можуть ускладнити монтаж або створити нерівномірні умови контакту.
Ущільнювальні контактні поверхні: Де втулка вміщує ущільнення, поверхнева обробка, геометрія, і точність розмірів повинні бути сумісні з визначеною конструкцією ущільнення та умовами експлуатації.
Посилання на контрольні датуми та допуски на обробку
Послідовна стратегія обробки починається з вибору відповідних опорних точок і встановлення того, як буде розміщено та закріплено компонент.
Якщо початкове налаштування стосується невідповідної поверхні, механічна обробка може відтворити помилки розмірів між отворами, фланець, та інші важливі функції.
Також важливий достатній і послідовний припуск на обробку: недостатній запас може залишити частини відливки необробленими, тоді як надмірний запас збільшує тривалість циклу та знос інструменту.
Для складних хабів, планування процесу має встановити послідовність обробки, метод робочого утримання, і точки перевірки перед початком виробництва.
Концентрація, Вибіг, і поверхнева обробка
Геометричне співвідношення між несучою межею, вісь обертання, і поверхня кріплення колеса можуть вплинути на роботу готової втулки.
Залежно від малюнка, перевірка може включати:
- Діаметр отвору і геометрична точність.
- Радіальне і осьове биття.
- Перпендикулярність монтажних граней до заданої опорної осі.
- Розташування болтового отвору та монтажна геометрія.
- Оздоблення поверхні підшипників і ущільнювачів.
Ці вимірювання слід виконувати за допомогою відповідних пристосувань, точні інструменти, або координатно-вимірювальне обладнання за потреби.
Важливо не застосовувати один універсальний допуск для всіх втулок коліс. Правильні значення залежать від несучої системи, дизайн торця колеса, розміри компонентів, і відповідні інженерні вимоги.
Як механічна обробка впливає на загальну вартість виробництва
На вартість обробки впливає відповідність розмірів виливка, оброблюваність матеріалу, припуск на механічну обробку, складність утримання роботи, термін експлуатації інструментів, і необхідну частоту перевірок.
Добре спроектоване лиття може зменшити непотрібне видалення матеріалу та спростити налаштування обробки.
Однак, мінімізація обробленого запасу за рахунок надійного очищення поверхні може збільшити відсоток браку.
Мета полягає в тому, щоб встановити стабільний зв’язок між точністю лиття та можливостями обробки, щоб критичні елементи можна було виробляти послідовно.
7. Контроль якості та тестування важливих для безпеки компонентів концентратора
Критичні для безпеки центри вимагають суворої програми якості. Типові тести включають:
| Тест | Мета | Стандартний / Метод |
| Хімічний аналіз | Перевірте склад матеріалу | Спектрометрія |
| Механічне випробування | Розтяг, похід, подовження, твердість | ASTM E8, E10 |
| Оцінка мікроструктури | Вузлуватість, матриця, розмір графіту | ASTM A247 |
| Розмірний огляд | Підшипники, фланець, шпилькові отвори | CMM, датчики |
| Рентгенографічне обстеження | Внутрішня пористість, усадка | ASTM E94 / E505 |
| Ультразвукове тестування | Внутрішні дефекти на критичних ділянках | ASTM A609 |
| Огляд магнітних частинок | Поверхневі тріщини | ASTM E709 |
| Випробування на динамічну втому | Імітація дорожнього навантаження | Специфікація SAE J1095 або OEM |
| Тест на перевірку навантаження | Структурна цілісність | Специфікація виробника осі |
| Перевірка биття | Биття фланців і підшипників | Циферблатний індикатор / CMM |
| Тиск / тест на герметичність | Цілісність сальника (де застосовно) | - |
8. Застосування нестандартного лиття втулки колеса
Нестандартні литі втулки коліс використовуються в різних комерційних автомобілях і промисловому транспорті.
Кожна програма представляє різні умови завантаження, розмірні обмеження, та екологічні вимоги.
Вантажівки великої вантажопідйомності
Маточини вантажних автомобілів повинні розміщувати зазначену систему підшипників, кріплення колеса, і конфігурацію осі, витримуючи повторювані дорожні навантаження, сили повороту, і умови експлуатації, пов'язані з гальмуванням.
Властивості матеріалу, монтажна геометрія, втома, і точність обробки є ключовими міркуваннями.
Напівпричепи та вантажні перевезення
Маточини причепа працюють під час багаторазового навантаження під час міжміського обслуговування.
Їх характеристики залежать від конструкції осі, конфігурація коліс, розташування підшипників, Вимоги до завантаження, і очікуване робоче середовище.
Корозійний вплив і придатність до експлуатації також можуть впливати на вимоги до дизайну та обробки.
Будівельні та позашляхові транспортні засоби
Деякі будівельні та спеціалізовані транспортні засоби зазнають більшого ударного навантаження, нерівний рельєф, пил, і забруднення.
Їх втулки вимагають оцінки навантажень залежно від застосування, міцність матеріалу, структурна геометрія, ущільнення інтерфейсів, та умови утримання.
Виробництво OEM і заміна післяпродажного обслуговування
Проекти OEM можуть вимагати контрольованих переглядів, повторюваність виробництва, документально підтверджені вимоги до матеріалів, та планова перевірка.
Заміна компонентів створює додаткові проблеми, коли оригінальні креслення або специфікації матеріалів неповні, надаючи особливого значення перевірці розмірів і сумісності програм.
9. Індивідуальні рішення для лиття втулки колеса від LangHe Industry
LangHe Industry надає індивідуальні рішення для лиття втулок коліс для великовантажних вантажівок і напівпричепів, підтримка проектів, для яких потрібні спеціальні матеріали, лиття конструкцій, точна обробка, та якісна перевірка.
Наші виробничі можливості охоплюють ключові етапи виробництва, включаючи:
- Процеси кастингу: Лиття в зелений пісок і лиття в форми для відповідних конструкцій втулки коліс із чорних металів.
Точне гравітаційне лиття може розглядатися для сумісних застосувань кольорових металів, залежно від вимог компонентів. - Вибір матеріалу: Сорти ковкого чавуну, такі як ASTM A536 65-45-12, 80-55-06, і 100-70-03, а також аустемперований ковкий чавун (Аді) та інші визначені сорти, за умови доцільності проектування та виготовлення.
- Симуляція кастингу: Аналіз заповнення форми та затвердіння, щоб допомогти оптимізувати конструкцію литника та стояка та зменшити ризик дефектів лиття.
- Обробка ЧПУ: Обертання, нудний, свердління, постукування, та інші визначені операції механічної обробки. Балансування може бути організоване там, де цього вимагає конструкція компонента та умови експлуатації.
- Контроль якості: Розмірний огляд, матеріальна перевірка, і застосовний неруйнівний контроль (NDT) згідно погоджених специфікацій.
Управління якістю та специфічні вимоги до автомобільної промисловості мають бути підтверджені для кожного проекту. - Відстеження: Матеріальна документація, ідентифікація виробничої партії, та звіти про перевірку, як зазначено.
Ми працюємо з виробниками комплектного обладнання та іншими промисловими клієнтами, щоб розробити литі втулки коліс, які відповідають їхнім вимогам щодо навантаження, робочі цикли, розмірні обмеження, і цільові показники ваги.
Наша інженерна підтримка включає проектування для технологічності (DFM) огляд, інструкція з вибору матеріалу, та оцінка прототипу, якщо потрібно.
Зверніться до LangHe Industry щоб обговорити ваш індивідуальний проект лиття втулки колеса.
Надання технічного креслення або зразка, матеріальні вимоги, очікуваний обсяг виробництва, і критерії перевірки допоможуть нам оцінити відповідний шлях виробництва.
10. Висновок
Нестандартні литі втулки коліс є одними з найбільш важливих для безпеки компонентів систем важких вантажівок і напівпричепів.
Зовні вони схожі на прості круглі виливки, але кожна особливість — отвір підшипника, обличчя колеса, шпилькові отвори, поверхня для кріплення гальм — повинна бути точно розроблена та відлита відповідно до суворих стандартів.
Різниця між хабом, який триває 700,000 км і той, який виходить з ладу на 200,000 км зводиться до трьох речей: правильний матеріал, правильна термічна обробка, і правильний контроль процесу лиття.
Ковкий чавун при належній нормалізації забезпечує міцність, демпфірування, і зносостійкість, що вимагає важких умов експлуатації.
Технологія спрямованого затвердіння усуває усадкову пористість в отворі підшипника. Ретельний неконтрольний контроль і перевірка розмірів виявляють дефекти ще до того, як вони потраплять на дорогу.
Для операторів автопарків, виробники причепів, і осі OEM, повідомлення зрозуміле: Маточини коліс не є товаром лише за ціною.
Вони є компонентами безпеки. Співпрацюйте з ливарним заводом, який розуміє типи несправностей втулки колеса, контролює кожен етап процесу, і стоїть за кожним литтям із повною можливістю відстеження. Ось як ви отримуєте вузли, які залишаються на дорозі, не на його стороні.
Поширені запитання
Які матеріали зазвичай використовуються для лиття маточин коліс важких вантажівок?
Ковкий чавун є одним із кандидатів на литі втулки коліс, оскільки він може запропонувати корисну комбінацію міцності, пластичність, і гнучкість лиття. Лита сталь також може бути розглянута для конкретних конструкцій.
Відповідний матеріал залежить від геометрії втулки, необхідні показники втоми, навантажень, операційне середовище, і відповідні специфікації.
Чому для лиття втулки колеса потрібна обробка з ЧПУ?
Обробка з ЧПУ забезпечує точні посадки підшипників, монтажні грані, отвори під болти, та інші інтерфейси, необхідні для складання.
Лиття забезпечує основну форму, під час обробки встановлює остаточні розміри та характеристики поверхні, зазначені на технічному кресленні.
Чи можна переробити існуючу втулку колеса для індивідуального лиття?
Так, існуючий компонент може стати відправною точкою для аналізу розмірів і реконструкції конструкції.
Однак, зворотне проектування також має встановити вимоги до матеріалів, критичні інтерфейси, допуски на обробку, і відповідні критерії ефективності.
Лише зовнішніх розмірів недостатньо, щоб підтвердити, що запасна втулка підходить для важливих для безпеки послуг.
Яка інформація потрібна для індивідуальної пропозиції лиття втулки колеса?
Надайте технічний малюнок або зразок, специфікація матеріалу, Критичні розміри, деталі заявки, очікувана кількість, вимоги до обробки, і потреби в якісній документації.
Будь-який необхідний НК, випробування на втому, або інше підтвердження також має бути зазначено на етапі пропозиції, щоб можна було точно оцінити шлях виробництва та вартість.