У світі прямолінійного руху, ходові гвинти часто є тихими робочими конячками — просто, надійний, і рентабельний.
Вони перетворюють обертальний рух у лінійний через різьбовий вал і гайку, забезпечення механічної переваги, яка є передбачуваною та надійною.
Але коли стандартні каталожні гвинти не можуть відповідати вимогам конкретного застосування, нестандартні ходові гвинти стають різницею між хорошим дизайном і чудовим.
1. Що таке ходовий гвинт?
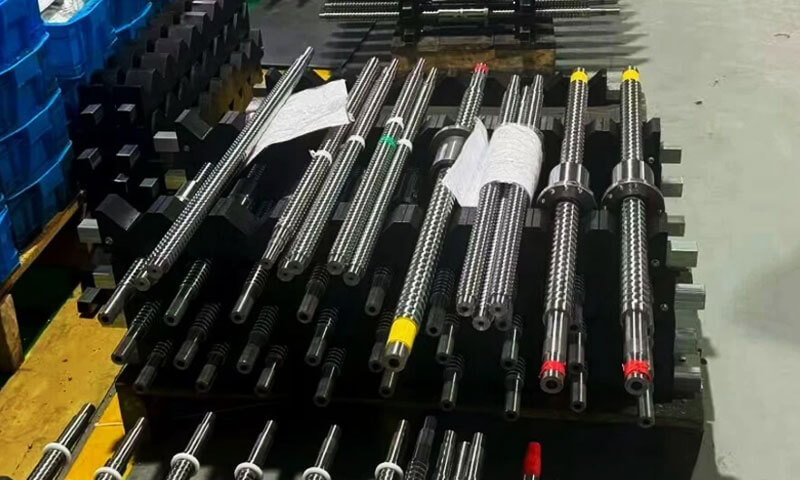
Ходовий гвинт — це різьбовий механічний компонент, який перетворює обертальний рух у лінійний за допомогою зачеплення різьбового вала та відповідної гайки.
Так як гвинт обертається відносно гайки, гвинтова різьба направляє гайку вздовж осі гвинта, створюючи контрольоване лінійне зміщення.
Залежно від механізму, або гвинт, або гайка можуть обертатися, поки інший компонент рухається.
Ходові гвинти широко використовуються в промисловій автоматизації, лінійні приводи, пакувальне обладнання, медичні прилади, Лабораторні інструменти, і 3D-принтери.
Їх проста конструкція, компактний дизайн, відносно низька вартість, і здатність генерувати значну осьову силу роблять їх придатними для застосувань, що вимагають контрольованого позиціонування або механічного регулювання.
Для індивідуальних ходових гвинтів, інженери можуть вказати профіль різьби, діаметр, провід, довжина, матеріал, поверхнева обробка, і функції кінцевої обробки відповідно до механічних і експлуатаційних вимог програми.
Ці параметри впливають на вантажопідйомність, точність позиціонування, Опір зносу, Крутний момент, і службове життя.
Ключова термінологія
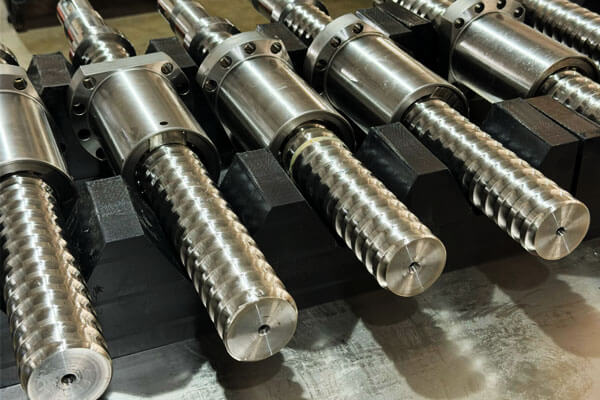
- Провід: Осьова відстань за один оберт.
- крок: Осьова відстань між відповідними точками на сусідніх нитках.
- Запускається: Кількість незалежних різьб на гвинті. Випередження = крок × старти.
- Основний діаметр: Зовнішній діаметр гвинта.
- Невеликий діаметр: Діаметр кореня різьби.
- Люфт: Втрата руху між гвинтом і гайкою, коли напрямок змінився.
- Попереднє навантаження: Прикладене зусилля для зменшення люфту.
2. Поширені типи різьби ходового гвинта та їх характеристики
Геометрія різьби визначає, як ходовий гвинт переносить осьові навантаження, породжує тертя, зачіпається своєю гайкою, і реагує на знос.
Правильний профіль залежить від необхідної сили, напрямок руху, спосіб виготовлення, доступні горіхові матеріали, і застосовні стандарти розмірів.
Нитки Acme
У різьбах Acme використовується трапецієподібний профіль із номінальним кутом різьби 29° відповідно до загальної системи Acme.
Вони широко використовуються в північноамериканських механізмах передачі енергії та регулювання.
Їх відносно широка форма різьби забезпечує практичний баланс між міцністю, виробництво, і гайка сумісність.
Нитки Acme можуть бути виготовлені шляхом нарізання різьби, прокатка, або інші відповідні процеси, залежно від геометрії та вимог до точності.
Типові програми включають регулювання верстатів, підйомні механізми, затискач, приводи, і вузли позиціонування.
Виробничі міркування:Зазначений стандарт Acme, діаметр, стовп, клас придатності, і дизайн гайки повинні бути підтверджені перед обробкою.
Різьбу Acme не слід розглядати як взаємозамінну з метричною трапецієподібною різьбою лише тому, що обидві мають трапецієподібні профілі.
Метричні трапецієподібні різьби
Метричні трапецієподібні різьби зазвичай відповідають специфікаціям метричних трапецієподібних різьб ISO та використовують номінальний кут різьби 30°..
Вони широко використовуються в промисловому обладнанні та системах руху, розроблених навколо метричних розмірів.
Вони доступні в діапазоні діаметрів і кроків і можуть бути налаштовані відповідно до довжини валу, провід, кінцева геометрія, і матеріал.
Метричні трапецієподібні різьби особливо корисні, коли ходовий гвинт повинен інтегруватися з метричними підшипниками, муфти, підтримує, та інші компоненти машини.
Квадратні нитки
Квадратна різьба має майже перпендикулярні боки різьби та профіль, призначений для зменшення компонентів радіальної сили, пов’язаних із похилими боками різьби..
Їх геометрія може забезпечити сприятливу ефективність передачі за відповідних умов.
Однак, квадратні різьби складніше виготовити та перевірити, ніж багато трапецієподібних профілів.
Їх відносно делікатна геометрія та вимоги до спеціального інструменту можуть збільшити витрати на виробництво, особливо для малих партій або складних компонентів.
Вони підходять для окремих систем передачі енергії, де їх переваги в продуктивності виправдовують складність виробництва.
Контрфорсні нитки
Контрфорсна різьба має асиметричний профіль, призначений для передачі значних осьових навантажень переважно в одному напрямку.
Один фланг відносно крутий, в той час як протилежний бік забезпечує більш поступовий профіль для формування різьблення та зачеплення.
Вони використовуються в спеціалізованих механізмах, таких як преси, затискні системи, та інші програми з домінуючим напрямком навантаження.
Конструкція повинна враховувати напрямок робочої сили, зворотне завантаження, напруга кореня нитки, і геометрія контакту сполучної гайки.
Спеціальні профілі потоків
Для деяких програм потрібен профіль потоку, який відрізняється від стандартного Acme, метрична трапеція, площа, або контрфорсних форм.
Спеціальні профілі можуть знадобитися під час інтеграції з наявною збіркою, задоволення вимог до незвичайних навантажень, або відповідність запатентованій гайці.
Перш ніж вказати нестандартний профіль, Інженери повинні враховувати наявність інструментів, методи перевірки, виробництво горіхів, наявність запасних частин, і вартість майбутнього виробництва.
Спеціальний потік має вирішити чітко визначену інженерну проблему, а не вносити складність без вимірної користі.
3. Матеріали для індивідуальних ходових гвинтів
Вибір матеріалу впливає на вантажопідйомність, Опір зносу, Корозійна поведінка, обробка, розмірна стабільність, і вартість.
Ходовий гвинт і його сполучну гайку слід вибирати як робочу пару, а не як незалежні компоненти.
Загальні матеріали ходового гвинта
| Матеріал | Ключові характеристики | Переваги | Міркування | Типові програми |
| Вуглець сталь | Хороша міцність і оброблюваність у відповідних марках | Економний, Широко доступний | Може знадобитися захист від корозії | Загальнопромислове обладнання |
| Сплав сталь | Міцність і загартовуваність залежать від сорту і термічної обробки | Підходить для вимогливих навантажень і умов зношування | Термічна обробка може вплинути на деформацію та остаточні розміри | Надпотужні приводи та трансмісійні системи |
| Нержавіючий сталь | Стійкість до корозії залежить від сорту та середовища | Корисний у вологому, змивка, або корозійні умови | Не всі сорти мають однакову міцність, твердість, або резистентність до корозії | Харчове обладнання, лабораторні системи, зовнішні механізми |
Алюмінієві сплави |
Низька щільність і хороша оброблюваність | Легкий, Легко в машині | Нижча жорсткість і зносостійкість, ніж у багатьох сталей | Полегшені механізми та спеціалізовані малонавантажувальні системи |
| Бронза | Зазвичай використовується для гайок, а не для довгих валів ходових гвинтів | Корисні характеристики ковзання та зносу у відповідних парах | Сорт, змащування, і навантаження визначають продуктивність | Гайки ходового гвинта та компоненти силової передачі |
| Інженерний полімери | Низький коефіцієнт тертя або стійкість до корозії у відповідних сортах | Легкий, потенційно тихий, і підходить для конструкцій, що працюють насухо | Повзати, Теплове розширення, температура, і обмеження навантаження повинні бути оцінені | Полімерні гайки, компактні приводи, лабораторне обладнання |
4. Виробничі процеси для індивідуальних ходових гвинтів
Відповідний виробничий процес залежить від геометрії різьби, матеріал, точність розмірів, поверхнева обробка, кількість замовлення, і вартість цілей. Жоден процес не є оптимальним для кожного спеціального ходового гвинта.
Токарна та нарізна різьба з ЧПУ
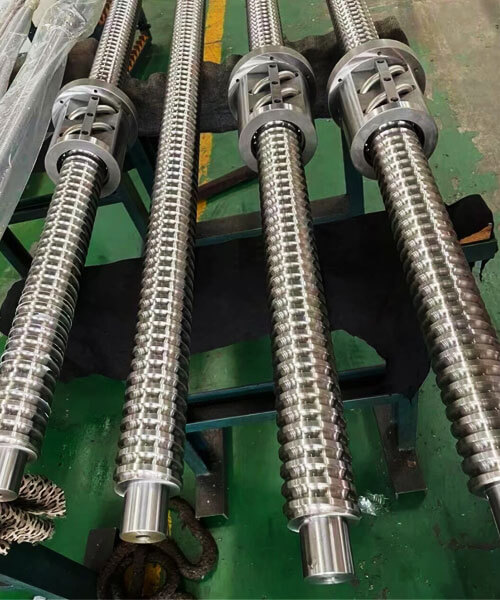
Точіння з ЧПУ зазвичай використовується для виготовлення валів ходових гвинтів, ступінчасті діаметри, підшипникові шийки, плечі, і кінцеві особливості.
Потім нарізання різьби може створити заданий профіль за допомогою відповідного інструменту та контрольованої траєкторії інструменту.
Цей підхід пропонує гнучкість для спеціальних розмірів, спеціальні матеріали, Короткі виробничі пробіжки, і конструкції з декількома механічними функціями.
Це особливо корисно, коли гвинт вимагає нестандартної довжини або складної геометрії кінців.
Однак, нарізання різьблення видаляє матеріал і не забезпечує автоматично такі самі характеристики поверхні, як холодноформована різьба.
Стан інструменту, жорсткість машини, робочий холдинг, теплові ефекти, параметри різання можуть впливати на якість нитки.
Для довгих або тонких стрижнів, методи підтримки та послідовність обробки особливо важливі, оскільки сили різання можуть спричинити прогин.
Вимірювання в процесі роботи та відповідні фінішні операції допомагають контролювати остаточні розміри.
Накочування різьби
Накочування різьби формує різьбу шляхом пластичної деформації матеріалу між матрицями, а не зрізання профілю різьби.
При відповідних умовах, цей процес може отримувати стабільні нитки з гарною обробкою поверхні та зміцненим поверхневим шаром.
Потенційні переваги включають високу ефективність виробництва та зменшення матеріальних відходів.
Накатування різьби часто є привабливим для повторного виробництва, коли матеріал, діаметр, профіль різьби, і інструменти сумісні з процесом.
Його обмеження включають витрати на інструменти, обмеження, пов’язані з певною геометрією та матеріалами, і необхідність контролю діаметра заготовки та умов формування.
Він підходить не для кожного великого діаметру, низький об'єм, або вузькоспеціалізований ходовий гвинт.
Кружляння нитки
Завихрення різьблення використовує спеціалізований ріжучий механізм для створення спіральних форм різьби, особливо на довгих або тонких гвинтових компонентах.
Залежно від налаштування машини та геометрії компонентів, він може підтримувати продуктивну обробку ходових гвинтів із високими вимогами до різьби.
Процес вимагає відповідного обладнання, інструментарія, та досвід налаштування. Його економічність залежить від форми різьби, довжина гвинта, матеріал, і кількість виробництва.
Різьбошліфування
Шліфування різьби видаляє матеріал за допомогою абразивного круга і часто вибирається при високій точності різьби, контрольована геометрія профілю, або потрібна відповідна обробка.
Його також можна використовувати після термічної обробки, коли компонент потребує остаточної корекції розмірів.
Шліфування, як правило, передбачає вищі витрати на обладнання та обробку, ніж багато звичайних операцій різання.
Отже, він найбільш доцільний, коли необхідна точність, матеріальний стан, або продуктивність виправдовує додаткові витрати.
Прецизійне шліфування різьби не позбавляє від необхідності контролювати прямолінійність вала, розміри підшипників-цапф, або монтажне вирівнювання. Ці функції залишаються частиною загального ланцюжка точності.
Термічна обробка та обробка поверхні
Термічна обробка може покращити твердість, міцність, або зносостійкість, залежно від матеріалу та процесу. Однак, це також може спричинити спотворення або зміни розмірів.
Тому типовий план виробництва може передбачати грубу механічну обробку компонента, термічно обробіть його, а потім виконайте кінцеву обробку або шліфування, де це необхідно.
Оздоблення поверхні може включати полірування, пасивація, чорний оксид, покриття, або спеціальні покриття.
Процес повинен бути сумісний з основним матеріалом, сполучна гайка, мастильний матеріал, та обслуговувальне середовище.
Розміри різьби слід перевіряти після операцій, які можуть змінити поверхню або геометрію. Якщо вказано покриття, його товщина і рівномірність повинні бути включені в планування розмірів.
5. Обробка з ЧПУ та точний контроль
Обробка з ЧПУ відіграє центральну роль у виготовленні нестандартних ходових гвинтів, оскільки вал зазвичай поєднує в собі різьбову робочу секцію з декількома кінцевими елементами, обробленими на точній обробці..
Успішний процес повинен контролювати як геометрію спіральної різьби, так і співвідношення між віссю різьби, опорні поверхні, і інтерфейси дисків.
Послідовність обробки та закріплення
Типовий маршрут виробництва може включати підготовку матеріалу, грубе точіння, обробка різьби, при необхідності термічна обробка, завершити механічну обробку, дешевий, поверхнева обробка, та остаточна перевірка.
Фактична послідовність залежить від матеріалу, потоковий процес, вимоги до толерантності, і дизайн компонентів.
Для довгих валів, особливої уваги заслуговує робочий холдинг. Надмірне зусилля затиску може деформувати тонку заготовку, в той час як недостатня опора може спричинити стукіт або прогин під час різання.
Опора задньої бабки, стійкий відпочинок, відповідні механізми затиску, і ретельно спланована послідовність обробки може допомогти зберегти стабільність.
Там, де гвинт вимагає високої концентричності між різьбою та цапфами підшипника, виробник повинен визначити відповідні бази даних і контролювати, як ці елементи обробляються один відносно одного.
Критичні функції та їхні виробничі ризики
| Означати | Чому це має значення | Потенційна проблема виробництва | Метод контролю |
| Нитка профіль | Визначає зачеплення і передачу навантаження | Неправильний кут, глибина, або коренева форма | Відповідні інструменти та перевірка профілю |
| Провід точність | Впливає на швидкість обертання | Сукупна помилка осьового позиціонування | Вимірювання свинцю на певній довжині |
| Майор і неповнолітній діаметри | Впливає на посадку та міцність серцевини | Оверсайз, низькорослі, або невідповідна геометрія різьби | Вимірювання розмірів і різьблення |
| Вал прямолінійність | Впливає на поворот і вирівнювання | Згинання, прогин, або залишковий стрес | Керована механічна обробка, підтримка, і перевірка прямолінійності |
Шийки підшипників |
Визначте посадку підшипника та опору обертання | Неправильний діаметр, конусність, або погана обробка | Точне точіння або шліфування та вимірювання діаметра |
| Плече позиції | Контроль осьового розташування компонентів | Неправильна посадка підшипника або монтажна довжина | Обробка на основі даних і перевірка розмірів |
| Кінцева функція концентричність | Впливає на центрування приводу та биття | Розбіжність між муфтою та віссю гвинта | Послідовна стратегія базування та вимірювання биття |
| Поверхня закінчити | Впливає на тертя та контактну поведінку | Марки інструментів, пухирці, або надмірна шорсткість | Відповідна обробка та перевірка поверхні |
Допуски мають відображати функцію
На кресленні слід розрізняти критичні функціональні розміри та некритичні розміри.
Точність свинцю різьби, підійти за допомогою контргайки, діаметр підшипника-цапфи, розташування плеча, і биття може вимагати більш жорсткого контролю, ніж загальна довжина або нефункціональні поверхні.
Необхідний допуск повинен бути визначений відповідно до потреб вузла в продуктивності та можливостей вимірювання.
Загальний допуск, застосований до кожного розміру, може збільшити вартість без покращення продуктивності системи.
Для індивідуальних ходових гвинтів, специфікація повинна чітко вказувати метод вимірювання або застосовний стандарт, якщо допуск можна інтерпретувати різними способами.
Це особливо важливо для точності різьби, прямолінійність, і спеціальні профілі.
Зняття задирок і якість кромки
Задирки на початку нитки, кінці ниток, клавіші, хрестоподібні отвори, і плечі можуть заважати складанню, пошкодження сполучаються компонентів, або створювати локалізовані концентрації напруги.
Надмірне видалення задирок також може змінити геометрію різьби або видалити матеріал із функціональних країв.
Контрольована процедура обробки повинна видалити небажані задирки, зберігаючи задану форму різьби та функціональні розміри.
Де складання залежить від визначеного введення або фаски, цю геометрію слід вказувати на кресленні, а не залишати на розсуд оператора.
6. Точність ходового гвинта, Люфт, та продуктивність
Продуктивність ходового гвинта визначається декількома пов’язаними, але відмінними характеристиками.
Розмірна толерантність, точність свинцю різьби, люфт, прямолінійність, пробіг, і повторюваність позиціонування не слід розглядати як взаємозамінні міри точності.
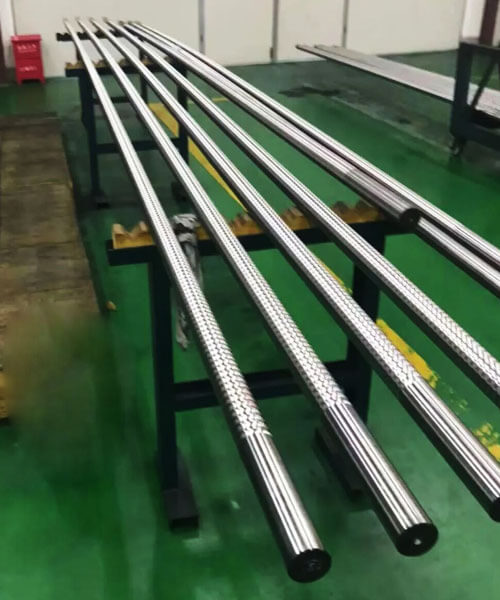
Точність виведення нитки
Точність випередження описує, наскільки точно фактичне осьове випередження за один оберт відповідає заданому значенню.
Помилки можуть накопичуватися на робочій довжині, змушуючи гайку рухатися далі або менше, ніж очікувалося.
Наприклад, гвинт може мати прийнятний локальний профіль різьби, але все ще демонструвати кумулятивну похибку ходу вздовж довгого ходу.
Ось чому вимірювання лише діаметра або перевірка різьблення за допомогою простого вимірювального приладу не може повністю встановити точність свинцю.
Потрібна точність виведення повинна бути визначена на визначеній довжині вимірювання або відповідно до відповідного стандарту.
Додаток визначає, чи є локальна помилка висоти, сукупна помилка виведення, або обидва потребують контролю.
Люфт і втрата руху
Люфт - це осьовий зазор між гвинтом і гайкою, який стає очевидним при зміні напрямку руху..
На це можуть впливати виробничі допуски, носити, гайка дизайн, температура, та умови складання.
Загальні методи зменшення люфту включають:
- Вибір ближчої комбінації гвинта та гайки.
- Використання регульованої або розрізної конструкції.
- Застосування контрольованого попереднього натягу, де це необхідно.
- Заміна зношеної гайки або гвинта.
- Компенсація передбачуваної втрати руху через контролер руху, коли програма це дозволяє.
Попереднє завантаження може покращити поведінку двонаправленого позиціонування, але це також може збільшити тертя, обертовий момент, спека, і носити.
Таким чином, проект повинен бути спрямований на найменший практичний люфт, що відповідає необхідному терміну експлуатації та навантаженню.
Точність і повторюваність позиціонування
Точність позиціонування описує, наскільки близько система досягає свого наміченого положення.
Повторюваність описує, наскільки послідовно він повертається в те саме положення за порівнянних умов.
Ходовий гвинт може мати хорошу повторюваність, демонструючи систематичну помилку позиціонування.
Навпаки, гвинт із відносно низькою сукупною похибкою випередження все ще може забезпечувати низьку повторюваність у разі люфту, зміна тертя, нерівність, або зміни температури не контролюються.
Продуктивність системи також залежить від двигуна, зчеплення, підшипники, жорсткість кріплення, роздільна здатність кодера, стратегія контролю, і зовнішнє навантаження.
Отже, сам по собі допуск на різьбу ходового гвинта не може гарантувати точність позиціонування всієї машини.
Ефективність, Тертя, і самоблокування
Ходові гвинти працюють переважно через ковзний контакт, тому тертя є важливою частиною їхньої поведінки.
Ефективність залежить від профілю різьби, кут випередження, коефіцієнт тертя, змащування, горіховий матеріал, і навантаження.
Деякі конструкції ходового гвинта можуть витримувати зворотне закручування за певних умов, але самоблокування ніколи не слід припускати лише тому, що компонент є ходовим гвинтом.
Поведінка залежить від геометрії різьби та тертя і може змінюватись із змащенням, носити, вібрація, або умови експлуатації.
Для підйому, утримуючий, або критично важливих для безпеки програм, конструкція повинна незалежно оцінювати задній рух і включати відповідне гальмо або інший механізм утримання вантажу, якщо це необхідно.
Носити, Змащування, і Термін служби
На межі ковзання між гвинтом і гайкою розвивається знос. Його швидкість залежить від контактного тиску, швидкість ковзання, поверхнева обробка, парування матеріалу, змащування, забруднення, і робочий цикл.
Змащення може зменшити тертя та знос, якщо вибраний мастильний матеріал сумісний із матеріалами, температура, середовище, і спосіб роботи.
Деякі полімерні гайки розроблені для умов сухого ходу, але їх межі навантаження та температури все ще потребують перевірки.
Корисна оцінка терміну служби враховує не лише твердість матеріалу, але й поведінку гайки під час зношування, обробка валу, вирівнювання, і вимоги до обслуговування.
У запиленому або абразивному середовищі, ефективний захист від забруднення може бути таким же важливим, як і початковий вибір матеріалу.
7. Застосування індивідуальних гвинтів
Індивідуальні ходові гвинти використовуються в обладнанні, яке вимагає контрольованого лінійного руху, регульоване позиціонування, або механічна передача сили.
Їхня конструкція значно відрізняється залежно від застосування, особливо з точки зору навантаження, швидкість руху, люфт, Корозійна стійкість, і очікуваний термін експлуатації.
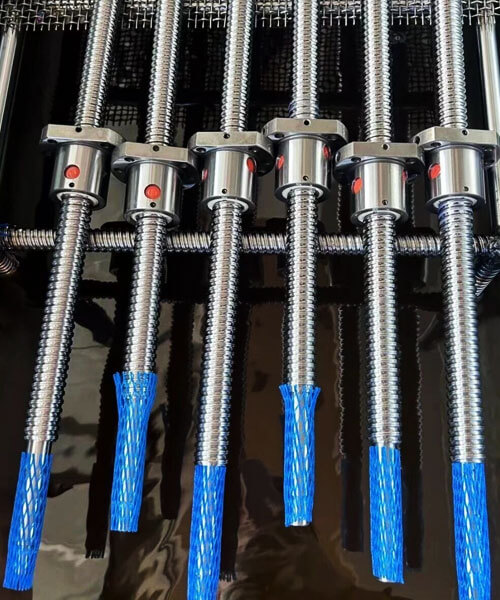
Промислова автоматизація та лінійні приводи
Автоматичне обладнання використовує ходові гвинти для позиціонування слайдів, регулювальні світильники, керування компактними приводами, і управління механічними рухами.
Спеціальні ходові гвинти дозволяють виробникам обладнання вказувати хід, провід, монтажні інтерфейси, і конфігурація гайки, необхідна для конкретної машини.
Для систем з частими циклами, Інженери повинні віддавати перевагу зносостійкості, стабільний крутний момент, контроль люфту, і відповідне мастило.
Високошвидкісні програми також вимагають оцінки критичної швидкості, підтримка жорсткості, і теплогенерація.
Обладнання з ЧПУ та системи точного позиціонування
Ходові гвинти можна використовувати для певних налаштувань машини, допоміжні осі, механізми позиціонування інструменту, і компактні ступені позиціонування.
Необхідна точність залежить від функції: механізм ручного регулювання може терпіти більший люфт, ніж автоматизована вісь, яка неодноразово змінює напрямок.
Для програм позиціонування, проект повинен визначати точність виведення, прямолінійність, концентричність кінцевих ознак, гайковий зазор, і необхідна повторюваність на системному рівні.
Де висока швидкість, висока жорсткість, і висока ефективність домінують у вимогах, кульковий гвинт може бути більш відповідним рішенням.
Машини для пакування та складання
Пакувальне та монтажне обладнання часто використовує ходові гвинти для регулювання напрямних, змінити формат продукції, компоненти положення, і регулювати механічні налаштування.
Ці програми можуть вимагати повторних налаштувань, компактна упаковка, і надійна робота під впливом пилу або засобів для чищення.
Спеціальна кінцева обробка може спростити інтеграцію з маховиками, муфти, підшипники, і монтажні кронштейни.
Вибір матеріалу та обробки поверхні повинен відображати фактичне робоче середовище та процедуру обслуговування.
Медичне та лабораторне обладнання
Лабораторні інструменти та вибрані медичні пристрої можуть використовувати гвинти для розміщення зразка, регулювання висоти, механізми дозування, і контрольований рух.
Залежно від комплектації, важливі вимоги можуть включати плавність руху, низький рівень шуму при роботі, компактні розміри, Корозійна стійкість, і стабільна повторюваність.
Вибраний матеріал і мастило повинні бути сумісні з режимом очищення та оточуючими компонентами.
Якщо обладнання підпадає під нормативні вимоги або вимоги до чистоти, придатний матеріал, відстеження, і вимоги до документації повинні бути визначені до виробництва.
3D Принтери та системи Compact Motion
Деякі 3D-принтери та компактні системи руху використовують ходові гвинти для переміщення платформ або регулювання компонентів уздовж лінійної осі.
Серед пріоритетів дизайну – компактність, Низьке тертя, послідовний рух, і достатньою жорсткістю.
Відповідне випередження залежить від бажаного ходу за один оберт, рухові характеристики, необхідна роздільна здатність позиціонування, і швидкість роботи.
Більш тонкий свинець може забезпечити більше зменшення механічного переміщення на один оберт двигуна, але фактично досяжна роздільна здатність позиціонування також залежить від керування двигуном, люфт, жорсткість, та інші системні фактори.
Надміцне налагоджувальне та промислове обладнання
Ходові гвинти також використовуються в затискачах, пресувати, підйомні механізми, і важкі системи регулювання.
Ці застосування вимагають ретельної оцінки осьового навантаження, діаметр сердечника, контактний тиск різьби, умови підтримки, і можливе заднє водіння.
Де ходовий гвинт підтримує підвішений або небезпечний вантаж, конструкція повинна включати відповідні засоби утримання вантажу та заходи безпеки.
Опір гвинта тертю сам по собі не слід розглядати як гарантований запобіжник.
8. Поширені підводні камені та як їх уникнути
Багато проблем з ходовим гвинтом виникають через неповні технічні характеристики або невідповідність між компонентом і умовами його роботи.
Вирішувати ці проблеми під час проектування, як правило, економніше, ніж виправляти їх після встановлення.
Вибір шурупа тільки за діаметром
Більший діаметр може збільшити жорсткість і міцність сердечника, але це не гарантує автоматично необхідну вантажопідйомність, точність, або термін служби.
Форма потоку, незначний діаметр, матеріальний стан, непідтримувана довжина, гайковий контакт, і умови експлуатації також мають значення.
Як цього уникнути: Визначити навантаження, інсульт, швидкість, організація підтримки, робочий цикл, і необхідний термін служби до остаточного визначення діаметра.
Перевірте напругу розтягування або стиснення, прогинання, і умови контакту різьби, якщо це застосовно.
Плутання Pitch з Lead
Використання кроку так, ніби це лінійний хід за оберт, може призвести до неправильного розрахунку швидкості або несумісної конструкції.
Це особливо важливо для багатозапускних потоків, де свинець більший за смолу.
Як цього уникнути: Державний крок, провід, і кількість запусків окремо на кресленні або технічній специфікації. Переконайтеся, що гайка та гвинт мають однакову систему різьблення та геометрію.
Вказівка жорстких допусків без функціональної причини
Надмірно обмежені допуски можуть збільшити час обробки, витрати на перевірку, і ризик відмови без покращення продуктивності готової машини.
Як цього уникнути: Визначте критичні функціональні розміри та застосовуйте жорсткіші допуски лише за необхідності.
Визначте точність свинцю, підходити, прямолінійність, пробіг, і допуски на кінцеві елементи відповідно до вимог складання.
Ігнорування люфту та реверсивної поведінки
Механізм може рухатися точно в одному напрямку, але показувати втрачений рух, коли напрямок змінюється.
Це може бути викликано зазором гайки, носити, гнучкість монтажу, або інші джерела механічного люфту.
Як цього уникнути: Вкажіть допустимий люфт і умови експлуатації, за яких він повинен бути досягнутий.
Розгляньте регульовану гайку або гайку з попереднім натягом, де це виправдано, враховуючи пов'язане тертя, крутний момент, і носити.
Вибір несумісних матеріалів гвинта та гайки
Комбінація матеріалів, яка добре працює за низьких навантажень, може зазнати надмірного зносу, гальсинг, повзати, або теплові проблеми за різних умов експлуатації.
Як цього уникнути: Оцініть разом гвинт і гайку. Враховуйте контактний тиск, швидкість ковзання, змащування, температура, забруднення, Хімічна експозиція, і очікуваний термін служби.
Вид на опору та вирівнювання валу
Навіть добре оброблений гвинт може викликати вібрацію, нерівномірний знос, або непостійний крутний момент, якщо встановлено з поганим вирівнюванням або недостатньою опорою.
Як цього уникнути: Заздалегідь спроектуйте підшипникове розташування, контролювати співвідношення між віссю різьби та функціональними кінцевими елементами, і перевірте прямолінійність і биття, де це необхідно.
Перевірте зібрану систему, а не покладайтеся виключно на вимірювання окремих частин.
Недотримання плану змащення та забруднення
Недостатнє змащення або потрапляння абразивних частинок може прискорити знос і збільшити тертя.
Навпаки, невідповідний мастильний матеріал може пошкодити полімерні гайки, забруднити процес, або створити несумісність із робочим середовищем.
Як цього уникнути: Визначте вимоги до мастила та захисту перед виробництвом.
Розгляньте кришки, сиволо, ущільнювачі, інтервали технічного обслуговування, і мастильні матеріали, сумісні з матеріалами, де це необхідно.
9. Висновок
Індивідуальні ходові гвинти – це прецизійне рішення для застосувань, де стандартні гвинти не можуть відповідати вимогам навантаження, швидкість, точність, або середовище.
Через розуміння геометрії різьби, Вибір матеріалу, виробничі процеси, та контроль якості, інженери та покупці можуть вказати надійні ходові гвинти, довговічність.
Ключовим моментом є рання співпраця з експертом з машинобудування. Постачальник, який розуміє як задум конструкції, так і реалії виробництва, може порекомендувати правильну форму різьби, матеріал, і точності — і уникайте дорогих пасток, які виникають через здогади.
Поширені запитання
Яка різниця між Pitch і Lead?
Крок - це осьова відстань між сусідніми відповідними точками різьби, тоді як випередження - це осьова відстань, пройдена за один повний оберт.
Для однозапускного гвинта, випередження та висота тону рівні. Для багатозапускного гвинта, відрив дорівнює кроку, помноженому на кількість стартів.
Який тип різьблення найкращий для нестандартного ходового гвинта?
Універсально найкращого типу нитки не існує. Висока та метрична трапецієподібна різьба є загальним вибором для промислової передачі електроенергії, оскільки вони збалансовують міцність і технологічність.
Квадратні нитки можуть підійти для спеціалізованих застосувань, які вимагають сприятливої ефективності передачі, тоді як опорні різьби призначені для значного осьового навантаження переважно в одному напрямку.
Вибір повинен враховувати навантаження, швидкість, підходити, гайка дизайн, виробничі можливості, і вартість.
Як можна зменшити люфт у ходовому гвинті?
Люфт можна зменшити за допомогою відповідних допусків на гвинти та гайки, регульовані гайки, конструкції з розрізною гайкою, або контрольоване попереднє навантаження.
Вибір залежить від необхідної продуктивності позиціонування та прийнятного тертя.
Надмірне попереднє навантаження може збільшити крутний момент, спека, і носити, тому конструкція повинна збалансувати втрачений рух і термін служби.
Як можна збільшити термін служби ходового гвинта?
Термін служби можна збільшити, вибравши сумісну пару матеріалів для гвинта та гайки, контроль контактного тиску, забезпечення правильного вирівнювання, використовуючи відповідне мастило, і захист нитки від забруднення.
Експлуатація в межах проектного навантаження та швидкості, а також періодична перевірка зносу також можуть допомогти запобігти передчасному виходу з ладу.
Для вимогливих додатків, очікуваний термін служби повинен бути встановлений шляхом інженерного аналізу та, де необхідно, репрезентативне тестування.
Чи можна використовувати ходовий гвинт вертикально без гальма?
Однозахідний ходовий гвинт з малим кутом ходу часто самоблокується і може витримувати вертикальне навантаження без гальма. Гвинти багаторазового пуску, як правило, не самоблокуються і можуть потребувати гальма.