Зовнішнє освітлення є одним із найбільш вимогливих додатків для вольєрів.
Вуличний ліхтар, прожектор, настінний пакет, або ландшафтний прилад повинен витримати дощ, сніг, буде солити, УФ-випромінювання, термічний цикл, вітрове навантаження, вібрація, і випадковий вплив—часто протягом десятиліття чи більше з мінімальним обслуговуванням.
Всередині цього корпусу, водій, Світлодіодна матриця, і проводка виробляють тепло, яке має розсіюватися, не дозволяючи воді чи пилу досягати чутливої електроніки.
Корпуси з литого під тиском алюмінію стали стандартним рішенням для цієї проблеми.
Алюміній пропонує виняткову комбінацію теплопровідності, співвідношення сили до ваги, Корозійна стійкість, і свобода дизайну.
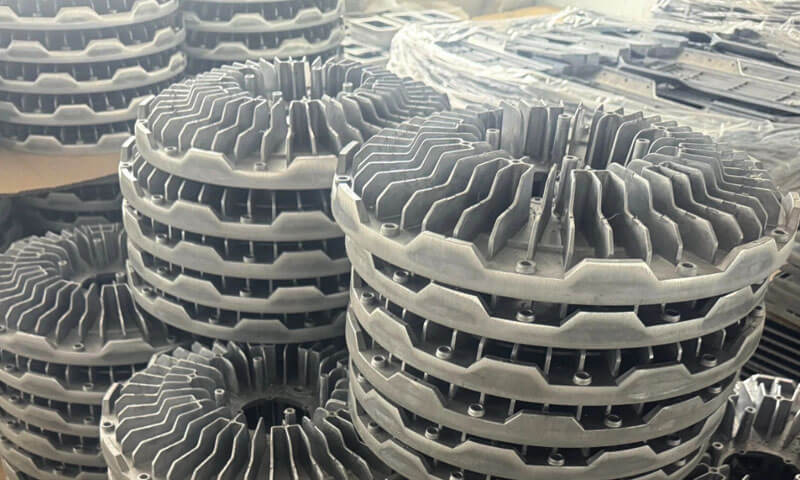
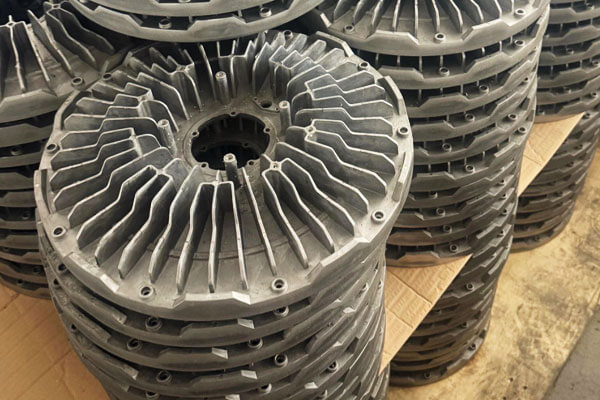
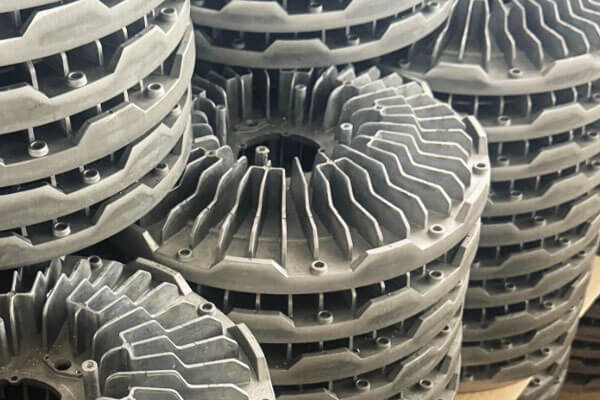
Лиття під тиском дозволяє створювати складні геометрії — ребра охолодження, ущільнювальні канавки, монтажні бобишки, та оптичні камери — виробляти як єдине ціле, деталь майже чистої форми у великій гучності та з відмінною повторюваністю.
У цій статті розглядаються інженерні принципи, варіанти матеріалу, виробничі процеси, і вимоги до якості, пов’язані з виготовленням литих під тиском алюмінієвих корпусів для зовнішнього освітлення.
1. Що таке індивідуальні литі алюмінієві корпуси для зовнішнього освітлення?
Індивідуальний литий під тиском алюмінієвий корпус освітлювального приладу — це металевий корпус, виготовлений шляхом уприскування розплавленого алюмінієвого сплаву в прецизійну сталеву матрицю під високим тиском.
Як тільки метал твердне, виливок викидається, обрізаний, і оброблені відповідно до розмірів компонента, функціональний, і косметичні вимоги.
На відміну від звичайного корпусу, адаптованого з існуючого продукту, спеціальний корпус розроблено відповідно до певної геометрії та вимог до продуктивності світильника.
Його розміри, монтажні інтерфейси, особливості охолодження, ущільнювальні конструкції, а обробку поверхні можна адаптувати до світлодіодного модуля, оптична збірка, водій, і середовище встановлення.
Основні функції освітлювального корпусу
Корпус є конструктивно-тепловим компонентом системи освітлення. Його основні функції включають:
- Механічний захист: Підтримує світлодіодну плату, водій, об'єктив, рефлектор, і монтажне обладнання, витримуючи монтажні навантаження, вібрація, і випадковий удар.
- Теплове управління: Відводить тепло від світлодіодного модуля та передає його навколишньому середовищу через поверхню корпусу та ребра охолодження.
- Охорона навколишнього середовища: Забезпечує структурні інтерфейси, необхідні для прокладок, обкладинка, кабельні вводи, і кріплення, які запобігають проникненню води та пилу.
- Стабільність розмірів: Зберігає відносне положення світлодіодного модуля, Оптичні компоненти, і монтажні інтерфейси.
- Захист від корозії та зовнішнього вигляду: Забезпечує відповідну основу для захисних покриттів і декоративної обробки.
- Інтеграція збірки: Консолідує такі функції, як бобишки гвинтів, дужки, кабельні проходи, і відділення водія для зменшення кількості деталей і складності складання.
2. Загальні застосування литих під тиском алюмінієвих корпусів для освітлення
Вироби для зовнішнього освітлення значно відрізняються за щільністю потужності, спосіб установки, операційне середовище, і вимоги до обслуговування.
Тому проектування корпусу має починатися з фактичних умов експлуатації, а не стандартної форми чи номінальної потужності.
Світлодіодні вуличні та проїжджі світильники
Корпуси вуличних ліхтарів повинні витримувати зовнішній вплив, вітрове навантаження, вібрація, і повторний термічний цикл.
Вони також повинні підтримувати світлодіодний модуль і оптичний блок у стабільному положенні.
Загальні пріоритети дизайну включають:
- Інтегровані ребра охолодження, розмір яких відповідає тепловому навантаженню та доступному потоку повітря.
- Міцні інтерфейси для монтажу на стовпі або регульованого кута.
- Герметичні електричні відсіки з доступними кришками для обслуговування.
- Корозійно-стійка обробка поверхні для тривалого перебування на відкритому повітрі.
- Геометрія, яка мінімізує накопичення води та спрощує очищення.
Для великих дорожніх світильників, вага також є важливим фактором, оскільки він впливає на монтажне обладнання, процедури встановлення, і навантаження на несучі конструкції.
Світлодіодні прожектори та прожектори високої потужності
Прожектори можуть працювати з відносно високою щільністю потужності та часто встановлюються у відкритих місцях.
Їхні корпуси повинні врівноважувати розсіювання тепла з структурною міцністю та стійкістю до погодних умов.
Відливка може включати ребра охолодження, монтажні цапфи, прицільні скоби, і посилені бобишки гвинтів.
Де світлодіодний модуль кріпиться безпосередньо до корпусу, контактна поверхня повинна бути сконструйована таким чином, щоб підтримувати послідовну теплопередачу. Будь-яка подальша механічна обробка повинна зберігати заплановану геометрію розділу.
Архітектурне та фасадне освітлення
Архітектурні світильники часто мають вимогливі косметичні вимоги, оскільки їхні корпуси видно на будівлях, мости, та громадські структури.
Міркування дизайну включають тонкий поперечний переріз, приховані кріплення, рівномірне покриття, послідовне розміщення лінії проділу, і стійкість до зміни кольору або корозії.
Корпус також повинен вміщувати оптичні компоненти та підтримувати вирівнювання без створення непотрібного обсягу.
Сад, Шлях, та ландшафтне освітлення
Ландшафтне освітлення може піддаватися зрошенню, вологий грунт, добрива, чистячі хімікати, і багаторазове поводження під час встановлення або обслуговування.
Конструкція корпусу повинна враховувати водні шляхи, кабельні вводи, корозія кріплення, і сумісність між алюмінієвим сплавом і суміжними матеріалами.
Де різнорідні метали контактують один з одним у вологому середовищі, гальванічну корозію слід враховувати та пом’якшувати шляхом вибору відповідного матеріалу, покриття, ізоляційні шайби, або інші проектні заходи.
Тунель, Паркінг, і промислове зовнішнє освітлення
Ці програми можуть включати високу температуру навколишнього середовища, забруднення повітря, вібрація, і часті робочі цикли.
У тунелях і промислових об'єктах, доступ для обслуговування також може бути обмежений.
Корпус повинен бути спроектований відповідно до очікуваного теплового навантаження, умови монтажу, процедури очищення, і вплив навколишнього середовища.
Для вимогливих установок, весь світильник може потребувати додаткового захисту від проникнення, ударний опір, або випробування на корозію.
3. Чому варто вибрати алюмінієве лиття під тиском для корпусів зовнішнього освітлення?
Алюмінієве лиття під тиском — не єдиний спосіб виготовлення корпусу для освітлення. Корпуси також можуть виготовлятися з екструдованого алюмінію, штампована сталь, литий пластик, або литий алюміній.
Кожен має переваги, але лиття під тиском пропонує відмінну комбінацію для зовнішнього освітлення.
Теплопровідність.
Алюміній має теплопровідність приблизно 96–121 Вт/м·К для звичайних сплавів для лиття під тиском, таких як A380 і A360.
Це дозволяє самому корпусу виконувати роль радіатора, поширюючи тепло від світлодіодної плати та розсіюючи його в повітрі. Пластмаси потребують окремих металевих радіаторів; сталь поганий провідник.
Мала вага з корисною структурною міцністю
Алюмінієві сплави мають порівняно низьку щільність, Зазвичай навколо 2.7 g/cm³, що робить їх значно легшими за сталь.
Це вигідно для вуличних ліхтарів, встановлених на стовпах, настінні світильники, і великі прожектори, де вага компонентів впливає на транспортування та підтримку навантажень.
Свобода дизайну.
Лиття під тиском може створювати складні тривимірні форми з вбудованими ребрами, начальники, ребра, ущільнювальні канавки, та особливості монтажу. Це зменшує кількість частин, час складання, і потенційні шляхи витоку.
Міцність і довговічність.
Литий алюміній забезпечує хорошу жорсткість і стійкість до ударів. Витримує вітрове навантаження, вібрація, і випадковий удар краще, ніж більшість пластмас.
Корозійна стійкість.
Алюміній природним чином утворює захисний оксидний шар. З відповідним вибором сплаву та обробкою поверхні, він може виживати в прибережних і промислових середовищах протягом багатьох років.
Точність розмірів і повторюваність.
Лиття під високим тиском виробляє деталі з чудовою стабільністю розмірів, що є критичним для герметизації прокладки та підгонки лінз. Допуски ±0,1 мм або більше досяжні для критичних характеристик.
Економіка великих обсягів.
Після виготовлення матриці, вартість частини низька в обсязі. Час циклу короткий, і процес високоавтоматизований.
Переробка.
Алюміній підлягає вторинній переробці, який підтримує цілі сталого розвитку та відновлення матеріалів у кінці терміну служби.
4. Вибір правильного алюмінієвого сплаву для корпусів зовнішнього освітлення
Вибір сплаву впливає на ливарність, механічна міцність, термічна поведінка, Корозійна ефективність, якість обробки, і вартість виготовлення.
Немає єдиного сплаву, який би найкраще підходив для кожного корпусу зовнішнього освітлення.
Звичайні алюмінієві сплави для лиття під тиском
Наведене нижче порівняння є практичним посібником із перевірки. Позначення сплавів і хімічні обмеження залежать від національного стандарту, і подібні позначення не завжди взаємозамінні.
| Сплав або позначення | Загальна характеристика | Потенційна придатність для освітлення корпусів |
| ADC12 | Сплав Al-Si-Cu для лиття під тиском, поширений у Японії, має гарну здатність до лиття та стабільність розмірів | Корпуси світлодіодів загального призначення, обкладинка, і складні корпуси |
| A380 | Широко використовуваний північноамериканський сплав Al-Si-Cu для лиття під тиском із корисним балансом ливарності та механічних властивостей | Конструкційні корпуси, дужки, і компоненти з інтегрованими функціями |
| A383 | Сплав Al-Si-Cu часто вибирають для складних виливків і складних умов наповнення | Тонкостінні або геометрично складні конструкції корпусів, де клас доступний і кваліфікований |
| Сорти лиття під тиском Al-Si-Mg | Деякі сорти мають сприятливу корозійну поведінку або потенціал для спеціальних комбінацій властивостей | Застосування, що вимагають особливого балансу сил, Корозійна стійкість, або фінішне виконання |
5. Термоуправління та розсіювання тепла
Управління температурою є найважливішим фактором продуктивності в корпусі світлодіодного освітлення для зовнішнього освітлення.
Світлодіоди перетворюють у світло лише частину своєї вхідної потужності; залишок стає теплом.
Якщо це тепло не видаляється, температура переходу світлодіода підвищується, спричиняючи знижений вихід світла, зміна кольору, і передчасна невдача. Корпус є основним радіатором тепла.
Проектування теплового шляху.
Тепло має проходити від світлодіодної плати через матеріал термоінтерфейсу, в корпус, і виходить у повітря через плавники.
Кожен інтерфейс на цьому шляху додає тепловий опір. Житлом треба забезпечити:
- Квартира, оброблена монтажна поверхня світлодіодів для мінімізації опору інтерфейсу.
- Достатній поперечний переріз між ділянкою світлодіодів і ребрами.
- Ребра з відповідною площею поверхні та відстанню для природної або примусової конвекції.
- Конструкція, яка уникає гарячих точок і теплових вузьких місць.
Геометрія ребер.
Висота плавника, товщина, відстань, і орієнтація визначають розсіювання тепла. Для природної конвекції, Відстань між ребрами має бути достатньо великою, щоб забезпечити потік повітря між ребрами — зазвичай 8–12 мм для зовнішніх світильників.
Для примусової конвекції, допустимі менші відстані. Ребра повинні бути орієнтовані вертикально, де це можливо, щоб сприяти ефекту димоходу.
Товщина стінки і маса.
Більш товста стінка розподіляє тепло ефективніше, але збільшує вагу та вартість. Оптимальна товщина стінки залежить від потужності світлодіода і розміру корпусу.
Товщина стінок типових литих під тиском корпусів світильників становить 2–4 мм, з більш товстими ділянками біля місця встановлення світлодіодів.
Моделювання та валідація.
Теплове моделювання (CFD) використовується для прогнозування температури з’єднання та оптимізації геометрії ребра перед розрізанням інструменту.
Фізична валідація виконується за допомогою тепловізорів і вимірювань термопар на прототипах.
Термоінтерфейсні матеріали.
Необхідно контролювати інтерфейс між світлодіодною платою та корпусом.
Термопрокладки, паста, або матеріали зі зміною фази використовуються для мінімізації контактного опору. Поверхня корпусу повинна бути рівною і чистою.
Захист від проникнення та теплові характеристики.
Герметизація корпусу за стандартом IP66 або IP67 зменшує потік повітря та може утримувати тепло. Конструкція повинна збалансувати вимоги до герметизації з тепловими характеристиками.
Для вирівнювання тиску, не допускаючи проникнення води, можна використовувати вентиляційні мембрани або дихаючі отвори.
6. Атмонепроникність, Корозійна стійкість, і поверхнева обробка
Корпуси зовнішнього освітлення повинні витримувати вплив навколишнього середовища, зберігаючи цілісність зібраного корпусу.
Дощ, конденсація, пил, ультрафіолетове випромінювання, відкладення солей, зміна температури може вплинути на довгострокову продуктивність.
Алюмінієве лиття забезпечує структурну основу, але надійний захист залежить від комбінованих характеристик сплаву, поверхнева обробка, система ущільнення, кріплення, кабельні вводи, і процес складання.
Захист від проникнення (IP) рейтинги.
Більшість корпусів зовнішнього освітлення відповідають стандарту IP65, IP66, або IP67.
Канавка прокладки повинна бути оброблена або відлита за точними розмірами, і матеріал прокладки має бути сумісним з очікуваним діапазоном температур і впливом навколишнього середовища. Силіконові прокладки є звичайними для застосування при високій температурі та ультрафіолетовому випромінюванні.
Конструкція прокладки.
Канавка прокладки повинна бути сконструйована таким чином, щоб стискати прокладку на 20-30% при затягуванні кришки..
Глибина і ширина канавки повинні бути однаковими по всьому периметру. Механічно оброблені канавки для прокладки забезпечують кращу герметизацію, ніж литі канавки.
Кабельний ввід і герметизація.
Кабельні вводи повинні бути герметизовані кабельними вводами або герметичними з’єднувачами. Різьбові входи повинні бути оброблені відповідно до стандартних специфікацій різьби та ущільнені ущільнювальними кільцями або прокладками.
Вирівнювання тиску.
Герметичні корпуси можуть втягувати воду через ущільнення під час термічного циклу через зміни тиску. Дихаючі отвори (Напр., Вентиляційні отвори) дозволяють вирівняти тиск, блокуючи рідку воду.
Корозійна стійкість.
Алюміній природно стійкий до корозії, але перебування на відкритому повітрі, особливо в прибережних і промислових умовах, потребує додаткового захисту. Обов’язкова обробка поверхні.
Варіанти обробки поверхні:
- Порошкове покриття: Забезпечує довговічний, кольорове покриття з гарною атмосферостійкістю. Типова товщина 60-120 мкм. Правильна попередня обробка (знежирення, конверсійне покриття) має вирішальне значення для адгезії.
- Анодування: Створює захисний оксидний шар. Сірчане анодування типу II при 10–25 мкм є звичайним; Жорстке анодування типу III 25–50 мкм забезпечує кращу зносостійкість.
- Мокре фарбування: Використовується для певних кольорів або чутливих до вартості програм. Менш довговічне, ніж порошкове покриття.
- Електронне покриття: Забезпечує рівномірне покриття та хорошу стійкість до корозії, часто використовується як грунтовка.
- Конверсійні покриття: Хромовані або фосфатні покриття покращують адгезію фарби та забезпечують певний захист від корозії.
Проблема анодування ADC12
Про що я детально розповідав у попередній статті (Чи можна анодувати литий під тиском алюміній?), Литий алюміній ADC12 погано анодується через високий вміст кремнію (9–12%).
Стандартне анодування створює плями, погані результати. Для корпусів зовнішнього освітлення, порошкове покриття є стандартною обробкою, не анодований.
Якщо анодування потрібне з естетичних міркувань, вкажіть сплав з низьким вмістом кремнію (YL102 / Alsi9mg) і бюджет на попередню обробку декремнізу.
Випробування сольового туману.
Корпуси з порошковим покриттям або фарбою часто випробовуються відповідно до стандарту ASTM B117 протягом 500–1000 годин для перевірки стійкості до корозії.. Критерії прийнятності залежать від специфікації та середовища.
УФ -опір.
Зовнішні корпуси повинні бути стійкими до УФ-деградації. Порошкові покриття та анодована обробка за своєю суттю стійкі до УФ-променів. Пластикові компоненти, такі як лінзи та прокладки, також повинні бути УФ-стабілізовані.
7. Індивідуальний процес виробництва алюмінієвого лиття під тиском
Виготовлення корпусу зовнішнього освітлення на замовлення включає послідовність взаємозалежних операцій.
Рішення, прийняті під час проектування виробу та розробки форми, впливають на якість лиття, вимоги до обробки, фінішне виконання, і собівартість продукції.
Крок 1: Огляд дизайну та DFM.
3D-модель замовника та вимоги перевіряються на можливість лиття.
Ливарне виробництво пропонує змінити товщину стінки, кути, радіуси, обтягуючий, і розташування виштовхувальних штифтів. Моделювання потоку (Напр., MAGMA або Flow-3D) прогнозує поведінку заповнення та затвердіння.
Крок 2: Конструкція та виготовлення матриці.
Сталева матриця (зазвичай H13) виточується з порожниною, ядро, бігуни, воріт, переливні колодязі, і охолоджуючі канали.
Конструкція матриці має вирішальне значення для наповнення, охолодження, і викид частини. Типовий ресурс плашки становить 50 000–150 000 пострілів, залежно від сплаву та обслуговування.
Крок 3: Розплавлення та дозування.
Вибраний сплав розплавляють і витримують при правильній температурі. Автоматичні дозувальні печі доставляють точні порційні ваги до машини для лиття під тиском.
Крок 4: Кастинг з високим тиском.
Розплавлений алюміній впорскується в матрицю з високою швидкістю та тиском (зазвичай 700–1400 бар).
Метал заповнює порожнину, твердне під тиском, і викидається як виливок. Тривалість циклу зазвичай становить 30–90 секунд, залежно від розміру деталі та товщини стінки.
Крок 5: Обрізка та зняття задирок.
Воріт, бігуни, і перелив обрізають у обробній матриці або шляхом розпилювання та шліфування. Краї очищені.
Крок 6: Дробеструйна обробка та підготовка поверхні.
Виливки піддаються дробеструйній обробці для видалення спалаху, оксид, і забруднення поверхні, і підготувати поверхню до фінішної обробки.
Крок 7: Обробка з ЧПУ.
Критичні особливості — канавки прокладки, Світлодіодні монтажні поверхні, різьбові отвори, кабельні вводи, і монтажні інтерфейси — обробляються до кінцевих розмірів.
Крок 8: Поверхнева обробка.
Порошкове покриття, Анодування, малювання, або електронне покриття наноситься, як зазначено.
Крок 9: Збірка і тестування.
Прокладки, лінзи, кабельні вводи, та інші компоненти зібрані. Перевірка герметичності, IP тестування, та функціональне тестування.
Крок 10: Перевірка та пакування.
Остаточна перевірка перевіряє розміри, закінчити, та функціональність. Деталі упаковані, щоб запобігти пошкодженню під час транспортування.
8. Замовлення алюмінієвих корпусів для освітлення від LangHe Industry
Промисловість Виготовляє індивідуальні алюмінієві литі компоненти за кресленнями замовника, підтримка проектів від окремих прототипів до виробничих партій.
Для корпусів зовнішнього освітлення, ми забезпечуємо лиття під високим тиском, Обробка з ЧПУ, поверхнева обробка, і перевірка розмірів для відповідності конкретним вимогам конструкції та застосування.
Виробничі можливості
Наші можливості охоплюють широкий спектр алюмінієвих корпусів для освітлення, від компактних корпусів до більших структурних компонентів.
| Параметр | Можливість |
| Померти кастинг обробка | Кастинг з високим тиском (HPDC), включаючи процеси в холодній камері та гарячій камері, де це можливо |
| Компонент вага | 0.05–50 кг за штуку |
| Типовий допуск як литий | ±0,1 до ±0,3 мм, в залежності від розмірів і конструкції лиття |
| Доступні сплави | ADC12, A380, EN AC-46000 (Alsi9cu3), Та AC-44300 (Alsi12), EN AC-43400 (Alsi10mg), та інші сплави на замовлення |
| Поверхня закінчення | Анодування, порошкове покриття, е-покриття, хромування, піскоструминна обробка, і полірування |
| Огляд | Контроль розмірів ШМ, Сертифікація матеріалів, і тестування на герметичність, де це можливо |
| Управління якістю | ISO 9001:2015 |
Від прототипу до виробництва
Ланге підтримує короткі серії, починаючи з одного прототипу, а також повторне виробництво.
Кожен проект оцінюється за наданими кресленнями, характеристики матеріалів, вимоги до обробки поверхні, і передбачуване застосування.
Для компонентів зовнішнього освітлення, ми зосереджуємось на точності розмірів, цілісність лиття, якість обробки, і консистенція покриття.
Сертифікати матеріалів, розмірні звіти, і записи про товщину покриття доступні відповідно до погоджених вимог документації, в тому числі для невеликих партій.
Для запиту пропозиції, будь ласка, надайте свої 2D-креслення або 3D-файли CAD, бажаний алюмінієвий сплав, поверхнева обробка, необхідна кількість, і критичні технічні характеристики.
Ця інформація дозволяє нам оцінити технологічність і рекомендувати відповідний шлях виробництва для ваших індивідуальних алюмінієвих корпусів освітлення.
9. Висновок
Корпуси з литого під тиском алюмінію є основою сучасного зовнішнього освітлення.
Вони поєднують теплові характеристики, Механічна міцність, Корозійна стійкість, і свободу дизайну, з якою можуть зрівнятися деякі інші матеріали та процеси.
Корпус — це не пасивна коробка — це інженерна термосистема, ущільнювач, і структурна система.
LangHe Industry пропонує інженерну підтримку, можливість лиття під тиском, обробка, закінчення, і системи якості, необхідні для виробництва індивідуальних алюмінієвих корпусів освітлення, які відповідають вимогам зовнішнього середовища.
Чи є програма вуличним ліхтарем, прожектор, ландшафтний прилад, або установка на високій щоглі, Правильний дизайн корпусу та партнер-виробник роблять різницю між продуктом, який служить довго, і продуктом, який виходить з ладу.
Поширені запитання
Який алюмінієвий сплав найкраще підходить для корпусів зовнішнього освітлення?
ADC12 і A380 є загальними відправними точками для алюмінієвих корпусів, виготовлених під високим тиском, завдяки їх ливарній здатності та корисним механічним властивостям.
Оптимальний вибір залежить від геометрії корпусу, теплові вимоги, вплив корозії, поверхнева обробка, і відповідну специфікацію матеріалу.
У прибережних або хімічно агресивних середовищах може знадобитися додаткова оцінка сплаву та системи захисного покриття.
Чи можна використовувати литі під тиском алюмінієві корпуси для світлодіодного освітлення високої потужності?
Так. Литий під тиском алюміній широко підходить для потужних світлодіодних корпусів, оскільки він може поєднувати термічну монтажну поверхню з інтегрованими охолоджуючими ребрами та структурними особливостями.
Однак, фактична ефективність охолодження залежить від сплаву, геометрія плавника, Світлодіодний інтерфейс, термоматеріали, потік повітря, температура навколишнього середовища, і орієнтація світильника.
Термічний аналіз повинен супроводжуватися випробуванням зібраного виробу.
Чи може литий алюмінієвий корпус на замовлення досягти IP65, IP66, або IP67?
Він може бути розроблений як частина корпусу, призначеного для відповідності цим рейтингам, але рейтинг не є невід'ємною властивістю кастингу.
Повне складання має відповідати застосовним вимогам випробувань, включаючи продуктивність його прокладок, обкладинка, кріплення, кабельні вводи, з'єднувачі, і порядок складання.
Порошкове покриття підходить для зовнішніх алюмінієвих корпусів світильників?
Порошкове покриття є загальним вибором для корпусів зовнішнього освітлення, оскільки воно пропонує широкий діапазон кольорів і може забезпечити ефективний захист від корозії, коли сплав, попередня обробка, покриття, і процес затвердіння належним чином контролюються.
Технічні характеристики покриття мають вказувати на адгезію, товщина, вплив навколишнього середовища, і маскування критичних інтерфейсів.
Чому варто вибрати LangHe Industry для індивідуальних корпусів освітлення?
LangHe пропонує підтримку дизайну, Вибір сплавів, лиття під тиском, Обробка з ЧПУ, поверхнева обробка, складання, і тестування під одним дахом.
Компанія підтримує задокументовану систему якості та має досвід обслуговування споживачів освітлення та промисловості.