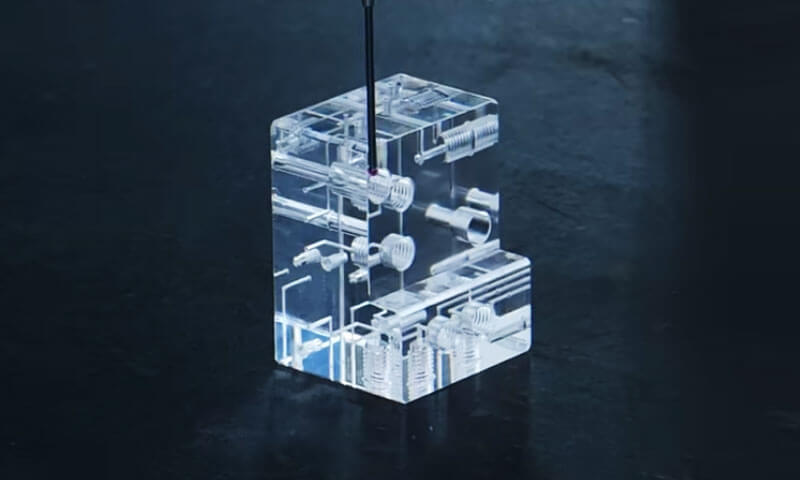
Акрил, або поліметилметакрилат (ПММА), є одним із найбільш універсальних конструкційних пластмас у сучасному виробництві.
Він прозорий, довговічний, і стабільність розмірів — три властивості, які рідко співіснують в одному матеріалі.
Від корпусів для медичних приладів і лабораторного обладнання до автомобільних лінз, дисплеї в місцях купівлі, і точні рідинні компоненти, акрилові деталі виконують функції скла, полікарбонат, та інші полімери не можуть відповідати самі по собі.
Але акрил - це не єдиний матеріал. Він існує в литій і екструдованій формах зі значно різними властивостями, і його можна формувати за допомогою обробки з ЧПУ, лиття під тиском, Лазерне різання, Термоформування, і склеювання.
Вибір правильної форми матеріалу та правильного виробничого процесу – це різниця між бездоганною роботою та деталлю, яка тріскається, божевілля, або не проходить перевірку розмірів.
У цій статті розглядаються прецизійні акрилові деталі на замовлення з точки зору спеціалізованого виробника.
1. Що таке акрил (ПММА)?
Поліметилметакрилат (ПММА) є прозорим, аморфний термопластичний полімер, отриманий полімеризацією метилметакрилату (ММА) мономер.
Вперше це було комерціалізовано в 1930s і з тих пір став одним із найпоширеніших у світі прозорих пластиков.
PMMA широко відомий просто як «акрил», але матеріал також продається під відомими торговими назвами, такими як Оргскло, плексиглас, Люцит, Акрил, і Альтуглас.
Ці торгові назви стосуються комерційних продуктів або брендів на основі акрилових матеріалів; основний полімер - ПММА.
Привабливість ПММА полягає в поєднанні високої оптичної прозорості, низька щільність, хороша твердість поверхні, УФ -опір, атмосферостійкість, і простота виготовлення.
Високоякісний прозорий ПММА може забезпечити пропускання видимого світла приблизно 90–92%, надаючи йому скляний вигляд, водночас він важить приблизно вдвічі менше, ніж звичайне скло за об’ємом.
2. Які бувають різні типи акрилу (ПММА)?
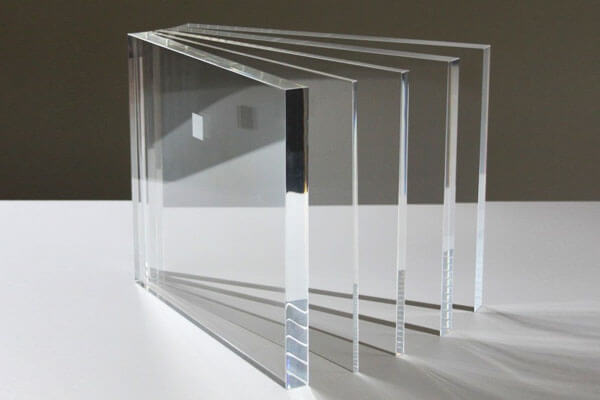
Для точних акрилових деталей, Запас ПММА прийнято поділяти на литий ПММА та екструдований ПММА відповідно до способу виробництва матеріалу.
Хоча в основі обох лежить один і той же полімер, історія їх обробки може призвести до відмінностей у молекулярній масі, залишковий стрес, термічна поведінка, оптична якість, і продуктивність обробки.
Литий ПММА
Литий ПММА отримують шляхом полімеризації рідкого метилметакрилату (ММА) між формами, зазвичай скляні пластини для листового виробництва.
У порівнянні з екструдованим матеріалом, литий ПММА зазвичай має вищу молекулярну масу, менша залишкова напруга, Хороша термічна стійкість, і чудова оптична чіткість.
Ці характеристики роблять литий ПММА особливо придатним для Обробка з ЧПУ.
За належним чином контрольованих умов різання, він може виробляти відносно чисту стружку та чітко оброблені краї, одночасно зменшуючи тенденцію до надмірного розм'якшення або розмазування в зоні різання.
Тому литий ПММА зазвичай вибирають для точних компонентів, таких як оптичні кришки, прозорі корпуси, оглядові вікна, прототипи, та виготовлені на замовлення акрилові деталі.
Екструдований ПММА
Екструдований ПММА виготовляється шляхом безперервного плавлення гранул акрилової смоли та продавлювання полімеру через фільєру.
Процес екструзії забезпечує ефективне виробництво стандартизованих листів, прут, трубки, і профілі, але це може ввести молекулярну орієнтацію та вищу залишкову внутрішню напругу.
Під час агресивної обробки з ЧПК, ці характеристики можуть збільшити ризик деформації, спричиненої нагріванням, оплавлення краю, і божевільний стрес, особливо коли умови різання погано контролюються або компонент містить різкі внутрішні деталі.
Екструдований ПММА залишається широко корисним для загального виготовлення акрилових виробів і стандартизованих матеріалів, але для вимогливої субтрактивної обробки, литому ПММА часто віддається перевага, коли стабільність розмірів, якість поверхні, і низька напруга обробки є критично важливою.
3. Властивості основного матеріалу акрилу (ПММА) для точних компонентів
Розуміння властивостей матеріалу ПММА має важливе значення для проектування деталей, які працюють надійно. Наступні властивості особливо актуальні для точних компонентів.
Оптичні властивості.
PMMA передає приблизно 92% видимого світла, порівняно з о 90% для скла.
Він має показник заломлення 1.49 і низька дисперсія, що робить його придатним для лінз, світловоди, та оптичні вікна. Він не жовтіє значно під дією УФ-променів, на відміну від багатьох інших пластмас.
Механічні властивості.
ПММА жорсткий і жорсткий. Типова міцність на розрив становить 65–75 МПа, міцність на вигин 90–110 МПа, модуль розтягу 2,4–3,2 ГПа.
У порівнянні з полікарбонатом він крихкий, із зубчастою ударною в'язкістю по Ізоду 15–25 Дж/м.
Це означає, що акрилові деталі повинні бути розроблені таким чином, щоб уникнути концентрації напруги, яка може спричинити тріщини.
Теплові властивості.
Температура склування ПММА становить приблизно 105°C, і температура теплового відхилення становить близько 95 ° C при 0.45 MPA.
Робоча температура зазвичай обмежена 80°C для безперервного використання. Коефіцієнт теплового розширення становить приблизно 70 × 10⁻⁶ /° C, що вище, ніж у більшості металів, але нижче, ніж у багатьох інших пластмас.
Хімічна стійкість.
ПММА стійкий до розбавлених кислот, луг, аліфатичні вуглеводні, і мінеральні масла.
Його атакують кетони (ацетон, MEK), складні ефіри, хлоровані вуглеводні, і ароматичні вуглеводні.
Спирти можуть спричинити розтріскування напружених частин. Це необхідно враховувати при виборі миючих засобів і клеїв.
Поглинання вологи.
ПММА поглинає приблизно 0,3–0,4% води при насиченні. Це мало порівняно з нейлоном або полікарбонатом, але це може призвести до зміни розмірів точних деталей.
Для критичних застосувань, деталі слід кондиціонувати перед остаточною механічною обробкою.
Електричні властивості.
ПММА має хорошу діелектричну міцність (приблизно 20 кВ/мм) і питомий об'ємний опір (приблизно 10¹⁵ Ω·см), що робить його придатним для електричних та електронних застосувань.
Погодостійкість.
ПММА має високу стійкість до ультрафіолетового випромінювання та зовнішніх погодних умов. Він широко використовується у зовнішніх вивісках, Автомобільна обробка, та архітектурне скління.
Однак, тривалий вплив ультрафіолетового випромінювання може призвести до деградації поверхні деяких складів, тому УФ-стабілізовані марки рекомендуються для зовнішнього використання.
Біосумісність.
ПММА медичного класу доступний і використовується в стоматологічному протезуванні, кістковий цемент, і компоненти медичного обладнання.
Його можна стерилізувати етиленоксидом, гамма-випромінювання, або автоклавування (з обмеженнями).
4. Точна обробка акрилу з ЧПУ (ПММА) Частини
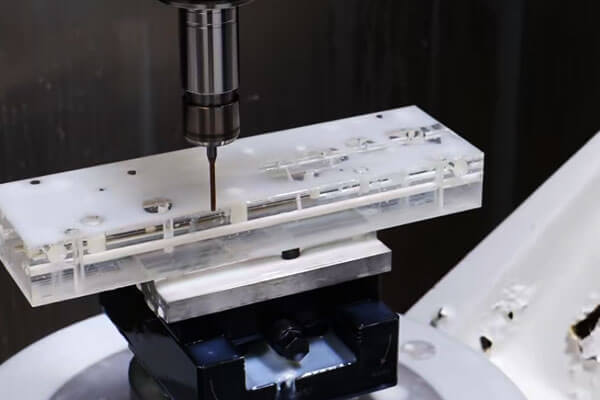
Обробка з ЧПУ є одним із найбільш гнучких методів виробництва прецизійного акрилу на замовлення (ПММА) частини, особливо коли необхідна кількість є відносно невеликою, геометрія дуже індивідуальна, або дизайн потрібно часто змінювати.
На відміну від лиття під тиском, Для обробки з ЧПК не потрібна спеціальна виробнича форма.
Готовий компонент виготовляється безпосередньо з листа ПММА, тарілка, стрижень, блокувати, або інший відповідний матеріал шляхом видалення матеріалу за допомогою ріжучих інструментів, керованих комп’ютером.
Загальні операції з ЧПК для ПММА включають фрезер, обертання, свердління, нудний, розпусник, маршрутизація, зняття фаски, та гравіювання.
Залежно від геометрії та необхідної оптичної якості, обробка може супроводжуватися поліруванням або іншими операціями обробки поверхні.
Основна проблема – управління теплом. ПММА має відносно низьку теплопровідність, тому тепло, що утворюється в зоні різання, може швидко накопичуватися.
Надмірне тепло може розм’якшити полімер і спричинити плавлення, утворення задирок, розмазування поверхні, спотворення розмірів, або божевільний стрес.
Гострий інструмент, відповідні параметри різання, ефективне видалення стружки, тому жорстке, але ненапружене кріплення є важливим.
Процес обробки ПММА з ЧПУ
Типовий точний робочий процес:
Вибір матеріалу → Програмування CAD/CAM → Закріплення → Чорнова обробка → Чистова обробка → Зняття задирок → Полірування/обробка поверхні → Перевірка розмірів
Матеріал слід вибирати відповідно до застосування та вимог до обробки.
Литий ПММА часто віддають перевагу для вимогливої субтрактивної обробки, оскільки її характеристики матеріалу можуть забезпечити сприятливі розміри та поведінку обробки,
в той час як екструдована заготовка також може бути успішно оброблена, коли належним чином контролюються залишкова напруга та термічні ефекти.
Під час програмування CAM, шлях інструменту повинен уникати непотрібного накопичення тепла.
Високе залучення інструменту, тривале розтирання, а повторні проходи по одній і тій самій ділянці можуть спричинити надмірну температуру, навіть якщо номінальні параметри різання здаються прийнятними.
Переваги CNC обробки ПММА
Висока гнучкість дизайну
Механічна обробка з ЧПК може виробляти геометрію, що налаштовується, без використання інструментів для лиття під тиском.
Зміни конструкції зазвичай можна впроваджувати за допомогою змін CAD/CAM, а не шляхом виготовлення нової форми.
Це робить процес особливо придатним для інженерних прототипів, функціональні зразки, замінні компоненти, і налаштовані малосерійні деталі.
Відмінна доступність функцій
Обробка з ЧПУ може безпосередньо виробляти точні елементи, такі як:
- Отвори та отвори
- Прорізи та кишені
- Нитки, де це доречно
- Монтажні поверхні
- Контрінски
- Фаски
- Гравіровані позначки
Складні комбінації функцій можна обробити в одній установці, якщо це дозволяє машина та робоче кріплення.
Підходить для прототипів і невеликих обсягів
Обробка з ЧПУ є економічно привабливою, коли обсяг виробництва не виправдовує інструменти для лиття під тиском.
Це також дозволяє виробнику відносно швидко переходити від готового проекту CAD до фізичного компонента.
Контроль великих розмірів
Сучасне обладнання з ЧПК дозволяє забезпечити жорсткий контроль розмірів при заготівлі ПММА, машина, інструментарія, температура, і умови вимірювання належним чином керовані.
Критичні функції також можна перевірити за допомогою КІМ, системи зору, або точні вимірювальні прилади.
Обмеження обробки ПММА з ЧПК
Основним обмеженням є ефективність видалення матеріалу. Значна частина початкового запасу може стати відходами обробки, особливо коли готовий компонент має невелике співвідношення матеріалу до об’єму.
Обробка з ЧПУ також може стати дорогою для великих обсягів виробництва, оскільки тривалість циклу та зайнятість машини змінюються залежно від кількості деталей.
Інші обмеження включають:
- Накопичення тепла під час різання
- Ризик появи задирок або оплавлення краю
- Потенційне вивільнення залишкової напруги
- Вища вартість одиниці продукції при великих обсягах
- Необхідність додаткового полірування оптичних поверхонь
- Підвищені вимоги до поводження з чутливими до подряпин прозорими деталями
З цих причин, Обробка з ЧПУ, як правило, найпотужніша на прототипі та малосерійному кінці спектру виробництва.
5. Лиття під тиском акрилу на замовлення (ПММА) Частини
Підприємство для ін'єкцій формує деталі з ПММА шляхом нагрівання термопластику вище діапазону його обробки, впорскування розплавленого полімеру в прецизійну форму під тиском, дозволяючи матеріалу охолонути і затвердіти, а потім виймання готового компонента.
На відміну від обробки з ЧПУ, який видаляє матеріал із суцільної заготовки, лиття під тиском створює необхідну геометрію безпосередньо через порожнину форми.
Це робить його особливо ефективним для повторне виробництво складних форм і великогабаритних деталей.
Типовий цикл лиття під тиском ПММА:
Сушка смоли → Пластифікація → Ін'єкція → Упаковка/утримання → Охолодження → Викид → Перевірка
ПММА потребує відповідного контролю вологості перед обробкою. Надмірна вологість смоли може сприяти утворенню бульбашок, срібні прожилки, серпанок, та інші поверхневі або оптичні дефекти.
Умови сушіння повинні відповідати специфікаціям виробника смоли.
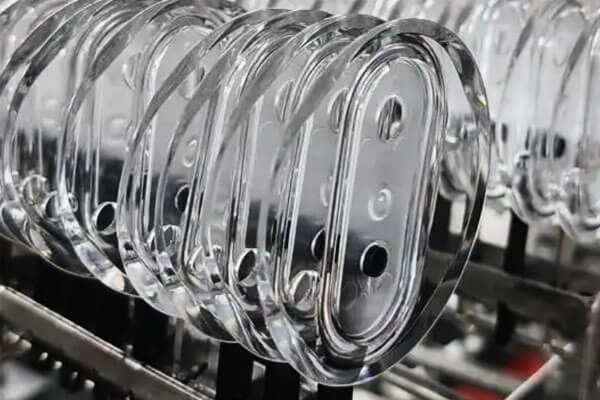
Лиття під тиском оптичної якості
Коли частина ПММА призначена для оптичних або прозорих застосувань, однієї лише точності розмірів недостатньо.
Процес також необхідно контролювати:
Поведінка потоку + рівномірність охолодження + залишковий стрес + стан поверхні форми
Погано контрольоване заповнення або охолодження може призвести до оптичних спотворень, навіть якщо розміри деталей залишаються в межах допуску.
Сама поверхня прес-форми діє як поверхня прямої копії. Будь-який дефект, забруднення, подряпина, або невідповідна текстура критичної поверхні форми може бути передана готовій акриловій частині.
З цієї причини, оптичне формування ПММА часто вимагає особливо ретельного контролю полірування форми, сушка смоли, умови наповнення, вентиляція, і охолодження.
Переваги лиття під тиском ПММА
Переваги:
- Низька собівартість одиниці в обсязі: Як тільки інструмент амортизується, вартість одиниці невелика.
- Висока продуктивність: Можливі тисячі деталей на день.
- Відмінна повторюваність: Послідовні розміри та властивості.
- Складна геометрія: Інтегровані функції, ребра, начальники, а замикання можна формувати.
- Поверхнева обробка: На деталі повторюється фактура цвілі.
- Різноманітність матеріалу: Кольоровий, наповнений, і спеціальні оцінки доступні.
- Автоматизація: Процес можна повністю автоматизувати.
Обмеження:
- Висока вартість інструментів: Форми можуть коштувати десятки тисяч доларів.
- Тривалий термін виконання: Виготовлення форми займає від тижнів до місяців.
- Обмеження дизайну: Кути, рівномірність товщини стінок, і розташування воріт необхідно враховувати.
- Матеріальні обмеження: Литий акрил з дуже високою молекулярною масою не можна формувати.
- Залишкова напруга: Формовані деталі можуть мати залишкову напругу та подвійне променезаломлення.
- Мінімальний обсяг: Неекономно для малих обсягів.
6. технічний & Економічне порівняння: Обробка ЧПУ проти. Підприємство для ін'єкцій
Обробка з ЧПУ та лиття під тиском можуть виробляти прецизійні нестандартні деталі з ПММА, але вони оптимізовані для різних умов виробництва.
Основна відмінність полягає в тому, що обробка з ЧПУ видаляє матеріал із твердої заготовки ПММА, у той час як лиття під тиском формує деталь безпосередньо у формі.
Як результат, їх структура витрат, Гнучкість дизайну, Ефективність виробництва, і використання матеріалу досить різні.
| Ключовий фактор | Обробка ЧПУ | Підприємство для ін'єкцій |
| Принцип виготовлення | Субтрактивна обробка листа ПММА, тарілка, стрижень, або заблокувати | Формування розплавленого ПММА в прецизійній формі |
| Найкращий обсяг виробництва | Прототип, зразок, і малосерійне виробництво | Середній- і виробництво великого обсягу |
| Початкова вартість інструментів | Низький; в основному стандартні ріжучі інструменти та пристосування | Високий; потрібна спеціальна форма |
| Одинична вартість | Відносно високий, оскільки час обробки збільшується разом із кількістю | Відносно низька після амортизації інвестицій у форму |
| Гнучкість дизайну | Відмінний; Зміни САПР зазвичай можна впровадити без нових інструментів | Обмежено після обробки; серйозні зміни конструкції можуть вимагати модифікації форми |
| Швидкість розвитку | Швидкий; підходить для швидких прототипів | Повільніше через дизайн форми, виробництво, і потрібні випробування |
Складна 3D геометрія |
Добрий, але обмежений доступом до інструменту та стратегією обробки | Відмінний для формованих ребер, начальники, кліпи, і інтегровані функції |
| Розмірна точність | Високі траєкторії інструментів, які безпосередньо керуються ЧПК | Високий після стабілізації процесу, але піддається впливу умов усадки та формування |
| Якість оптичної поверхні | Чудовий потенціал завдяки контрольованій механічній обробці та поліровці | Відмінний потенціал із високоякісними поверхнями форми та стабільним формуванням |
| Використання матеріалів | Опускатися; видалений матеріал стає відходами обробки | Вищий; частина утворюється близько до сітчастої форми, хоча напрямні та литники створюють деякі відходи |
| Гнучкість товщини стінки | Чудово підходить для оброблених деталей різної товщини | Вимагає ретельного контролю, щоб мінімізувати сліди від раковини, воєн, і залишковий стрес |
| Внутрішні особливості | Чудово підходить для доступних отворів, проріз, і кишені | Відмінно підходить для формованих босів, ребра, і комплексні інтегровані функції |
| Поверхнева обробка | Легко поєднується з поліруванням, шліфування, або інші другорядні операції | Поверхня прес-форми значною мірою визначає фінішне покриття після формування; ще може знадобитися вторинна обробка |
Залишковий стрес |
Може бути введений або відпущений під час обробки, особливо в напружених запасах | Формування може призвести до залишкової орієнтації та термічної напруги |
| Вартість матеріальних відходів | Більш значущий для інтенсивно оброблених геометрій | Як правило, нижчий для великих об’ємів деталей майже чистої форми |
| Частична повторюваність | Дуже висока зі стабільним програмуванням ЧПУ та керуванням процесом | Дуже високий після стабілізації параметрів форми та формування |
| Економічна беззбитковість | Зазвичай сприятливі при менших кількостях | Стає дедалі економнішим із збільшенням обсягу виробництва |
| Типові застосування ПММА | Прототипи, оптичні частини, корпуси на замовлення, компоненти з низьким обсягом | Обкладинка, корпус, дисплеї, компоненти освітлення, запчастини великого обсягу на замовлення |
| Основна перевага | Гнучкість із низькими початковими інвестиціями | Висока продуктивність і низька вартість одиниці в масштабі |
| Основне обмеження | Вища вартість одиниці та видалення матеріалу | Високі інвестиції в інструменти та менша гнучкість конструкції після обробки інструментів |
7. Акрилова обробка поверхні та подальша обробка
Оздоблення поверхні має вирішальне значення для акрилових деталей, особливо коли важлива оптична чіткість або зовнішній вигляд. Загальні фінішні операції включають:
Полірування
Акрил можна відполірувати до високого оптичного покриття за допомогою послідовності абразивних паперів, сполуки, та полірувальні колеса. Полум'яне полірування та полірування парою також застосовуються для оздоблення кромок.
Відпал
Оброблені або формовані акрилові деталі можна відпалити для зняття внутрішньої напруги.
Відпал зазвичай проводять при 70–80°C протягом кількох годин, Далі йде повільне охолодження. Це зменшує ризик розтріскування та розтріскування.
Парове полірування
Деталь піддається впливу парів розчинника, який вирівнює поверхню. Це створює дуже глянсове покриття, але вимагає ретельного контролю, щоб уникнути спотворень.
Полум'яне полірування
Контрольоване полум'я пропускається по поверхні, плавлення тонкого шару та отримання гладкого, глянсова обробка. Це зазвичай використовується для країв.
Алмазне полірування
Для вимогливих прозорих компонентів, алмазне полірування може забезпечити високоочищену поверхню. Це особливо корисно, коли потрібна низька шорсткість поверхні та висока оптична прозорість.
У порівнянні зі звичайним абразивним поліруванням, Процеси на основі алмазів можуть забезпечити більш контрольоване видалення дуже невеликих кількостей матеріалу.
Це робить їх привабливими для точних оптичних поверхонь і компонентів, де видимі сліди обробки повинні бути зведені до мінімуму..
Фарбування та покриття
Акрилом можна фарбувати, трафаретний друк, або покриті антибліковим покриттям, антистатичний, або тверде покриття.
Текстурування та матова обробка
Не кожна частина з ПММА потребує прозорості, глянцева поверхня. Для зменшення відблисків можна використовувати контрольоване матове або текстуроване покриття, візуальний вигляд, дифузія світла, або тактильні характеристики важливіші за максимальну прозорість.
Лазерна порізка та гравірування
Для різання використовується лазерна обробка, гравірування, і маркувальний акрил. У деяких випадках він дає полірований край.
Склеювання та складання
Акрил можна з’єднати за допомогою зварювання розчинником, клейове склеювання, ультразвукове зварювання, або механічне кріплення. Зварювання розчинником створює прозоре з’єднання, але вимагає ретельного контролю.
Прибирання
Акрил слід очищати м’яким милом і водою або спеціальними засобами для чищення пластику. Слід уникати таких розчинників, як ацетон і спирт, оскільки вони можуть викликати божевілля.
8. Застосування індивідуального акрилу (ПММА) Частини
Поєднання оптичної прозорості, Легка конструкція, атмосферостійкість, електрична ізоляція, і оброблюваність робить ПММА придатним для широкого діапазону спеціальних компонентів.
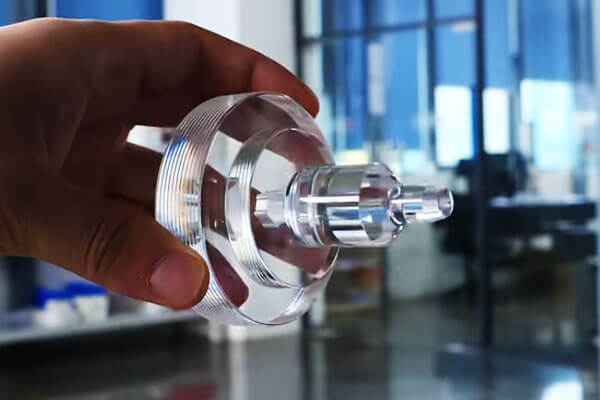
Оптичні та фотонічні компоненти
ПММА широко використовується там, де потрібне контрольоване пропускання світла. Його оптична прозорість робить його придатним для компонентів, де візуальна прозорість або розподіл світла є частиною функції.
Типові програми включають:
- Світловоди
- Оптичні кришки
- Прозорі вікна
- Дисплейні лінзи
- Компоненти управління світлом
- Захисні оптичні корпуси
Електроніка та електрообладнання
ПММА забезпечує хорошу електроізоляцію та може створювати легкі прозорі захисні конструкції.
Спеціальні компоненти можуть включати:
- Прозорі кришки обладнання
- Індикаторні вікна
- Корпуси дисплеїв
- Захисні панелі
- Електричні корпуси
- Ізоляційні прокладки та кріплення
Промислове обладнання
Промислове обладнання часто вимагає від операторів спостерігати за внутрішніми процесами, не відкриваючи рухомі чи небезпечні компоненти.
Тому ПММА можна використовувати для:
- Оглядові вікна
- Машинні огородження
- Захисні чохли
- Компоненти Fluid-view
- Прозорі технологічні корпуси
- Панелі спостереження
Лабораторне та медичне обладнання
Прозорість ПММА, чистий зовнішній вигляд, і простота виготовлення роблять його корисним для окремих компонентів лабораторного та медичного обладнання.
Додатки можуть включати:
- Кришки для приладів
- Камери огляду рідини
- Лабораторні корпуси
- Компоненти перевірки зразків
- Корпуси обладнання
Автомобільний та транспорт
PMMA можна використовувати в окремих автомобільний і транспортні програми, де прозорість, атмосферостійкість, і зовнішність важлива.
Приклади включають:
- Компоненти, пов'язані з освітленням
- Кришки індикаторів
- Елементи відображення
- Внутрішні прозорі частини
- Декоративні компоненти
Освітлювальні та дисплейні вироби
Це одна з найпотужніших сфер комерційного застосування ПММА. Цей матеріал може ефективно пропускати світло, забезпечуючи значну гнучкість конструкції.
Спеціальні компоненти ПММА можуть бути виготовлені як:
- Дифузатори
- Світловоди
- Дисплейні панелі
- Світлові вивіски
- Елементи декоративного освітлення
- Прозорі корпуси
Архітектурні та комерційні продукти
ПММА широко використовується для візуальних і декоративних виробів, оскільки він може поєднувати прозорість із відносно малою вагою.
Приклади включають:
- Вивіска
- Світильники дисплея
- Роздрібні структури
- Декоративні панелі
- Елементи архітектурного освітлення
- Виставкові компоненти
9. Фактори вартості для нестандартних акрилових деталей
Матеріал
Вибір матеріалу безпосередньо впливає на вартість. Литий ПММА зазвичай дорожчий, ніж стандартний екструдований ПММА,
тоді як спеціальні сорти, такі як УФ-стабілізовані, антистатичний, оптичний, або медичні матеріали можуть призвести до додаткових витрат.
Товщина деталей і розміри запасу також важливі, особливо для обробки з ЧПУ. Товста або занадто велика заготовка з ПММА може збільшити як споживання матеріалу, так і відходи обробки.
Складність проектування
Складна геометрія збільшує час виготовлення та вимоги до процесу.
Для деталей з ЧПУ, такі особливості, як глибокі кишені, підрізування, тонкі стіни, кілька налаштувань, і складні 3D-поверхні можуть збільшити кількість годин обробки та потреби в інструментах.
Для лиття під тиском, складна геометрія може збільшити конструкцію форми та витрати на виробництво.
Для підрізів можуть знадобитися слайди або інші механізми, тоді як для тонких або нерівних стін може знадобитися більш складна конструкція потоку форми та охолодження.
Вимоги до толерантності
Більш жорсткі допуски вимагають більшого контролю процесу та більшої перевірки.
Для загального компонента з ПММА може не знадобитися такий же рівень допуску, як для оптичного або точного компонента.
Таким чином, завищені допуски можуть збільшити вартість виробництва, не забезпечуючи додаткової функціональної цінності.
Особливо для ПММА, на контроль розмірів також може впливати температура, залишковий стрес, та історія обробки матеріалу, тому критичні допуски слід визначати відповідно до фактичних функціональних вимог.
Обсяг виробництва
Обсяг виробництва є одним із найважливіших факторів при виборі між обробкою з ЧПУ та литтям під тиском.
Виробництво в низьких обсягах, як правило, надає перевагу обробці з ЧПК, оскільки цей процес вимагає порівняно мало спеціального інструменту.
Виробництво більших обсягів зазвичай надає перевагу лиття під тиском, оскільки початкові інвестиції у форму можна розподілити на багато частин.
Універсальної величини беззбитковості не існує. Це залежить від розміру частини, геометрія, час обробки, вартість форми, Час циклу, і річна потреба у виробництві.
Поверхнева обробка
Оздоблення поверхні може істотно вплинути на вартість прозорих акрилових деталей.
Базове фінішне оброблення з ЧПК вимагає менше обробки, ніж тонке полірування, в той час оптичне полірування може включати кілька етапів і додаткову перевірку.
Додаткові процеси, такі як полум'яне полірування, оздоблення, пов’язане з парою, де це можливо, малювання, або функціональні покриття можуть додатково збільшити вартість обробки.
Для прозорого ПММА, необхідно чітко вказати необхідну обробку, оскільки полірування непотрібних поверхонь може збільшити витрати без покращення продуктивності компонентів.
Вторинні операції
Операції, що виконуються після первинної механічної обробки або формування, також впливають на ціну готової деталі. Вони можуть включати:
- Відпал або лікування для зняття стресу
- Склеювання
- Складання
- Свердління або вторинна механічна обробка
- Друк або маркування
- Захисне покриття
- Спеціальна упаковка
Вплив на витрати залежить від кількості операцій і ступеня необхідного ручного оброблення.
Інструментарія
Інструменти є основною відмінністю між обробкою з ЧПУ та литтям під тиском.
Обробка з ЧПК зазвичай потребує пристосувань, а не спеціальної виробничої форми, тому початкові інвестиції в інструмент відносно низькі.
Підприємство для ін'єкцій, шляхом порівняння, потрібна спеціальна форма, а вартість прес-форми може бути значною для складних компонентів із ПММА або деталей, які вимагають полірованої оптичної поверхні.
Для виробництва великого обсягу, однак, вища початкова вартість прес-форми може бути компенсована нижчою вартістю виготовлення одиниці.
Час
Стандартні терміни виробництва зазвичай мають передбачувану структуру витрат.
Прискорене виробництво або термінова доставка може вимагати додаткового планування машини, понаднормова робота, прискорене постачання матеріалів, або прискорене оздоблення та перевірка, що може збільшити загальну вартість.
З цієї причини, реалістичне планування поставок часто є більш економічним, ніж запит на необґрунтовано стислий графік виробництва.
Вимоги до якості
Вимоги до перевірки та документації також впливають на вартість.
Базовий контроль розмірів є менш вимогливим, ніж виробнича програма, яка потребує вимірювання ШМ, оптичний огляд, перевірка шорсткості поверхні, Сертифікація матеріалів, функціональне тестування, або повна відстежуваність.
Для високоцінних або оптичних компонентів з ПММА, додаткова перевірка може бути виправданою через наявність таких дефектів, як подряпини, серпанок, божевільний, або спотворення розмірів може вплинути на прийнятність продукту, навіть якщо базова геометрія правильна.
10. Цінність спеціалізованого виробника прецизійних деталей з ПММА
Спеціалізований прецизійний виробник ПММА сприяє більшому, ніж потужність обробки чи формування.
Для прозорих акрилових компонентів, матеріальна поведінка, тепловий контроль, точність розмірів, оптична якість, і оздоблення тісно пов'язані між собою.
Вибір постачальника з досвідом у цих сферах може зменшити ризик розробки та покращити послідовність від прототипу до виробництва.
Матеріальна експертиза
ПММА доступний у різних сортах і формах, а литий і екструдований акрил можуть по-різному поводитися під час механічної та термічної обробки.
Спеціалізований виробник може підібрати відповідний матеріал за прозорістю, товщина, механічні вимоги, УФ -експозиція, поверхнева обробка, і спосіб виготовлення.
Наприклад, литому ПММА часто віддають перевагу для вимогливих компонентів, оброблених на ЧПУ, через його сприятливу обробку та оптичні характеристики, в той час як екструдований матеріал може бути більш економічним для стандартизованих застосувань.
Вибір процесу
Відповідний виробничий процес значною мірою залежить від обсягу виробництва та геометрії деталей.
Обробка з ЧПУ загалом добре підходить для прототипів, малосерійне виробництво, і дуже індивідуальні геометрії.
Підприємство для ін'єкцій стає все більш привабливим, коли конструкція стабільна, а обсяги виробництва достатньо високі, щоб виправдати спеціальний інструмент.
Спеціалізований виробник також може поєднати два підходи, наприклад, використання обробки з ЧПУ для перевірки прототипу перед передачею остаточного дизайну для лиття під тиском.
Дизайн для виробництва
Деталі з ПММА вимагають особливої уваги до товщини стінок, внутрішні кути, дірки, зони затиску, припуск на механічну обробку, проект, і теплова деформація.
Прозорі частини додають ще один рівень складності через позначки воріт, розділові лінії, обробка позначок, і залишкова напруга може стати візуально або оптично значущою.
Рання перевірка DFM може виявити ці проблеми до початку інструментів або виробництва, зменшення ймовірності дорогого перепроектування або модифікації форми.
Можливість точної обробки
Точна обробка ПММА вимагає більше, ніж верстат з ЧПК.
Гострий інструмент, контрольовані умови різання, ефективне видалення стружки, стабільне робоче утримання, і термоконтроль необхідні для запобігання плавленню, утворення задирок, божевільний, і розмірний дрейф.
Для точних компонентів, виробник повинен мати можливість контролювати критичні розміри відповідно до фактичних вимог креслення та перевіряти їх за допомогою відповідного вимірювального обладнання.
Експертиза обробки поверхонь
Кінцевий зовнішній вигляд і оптичні характеристики акрилових деталей можуть значною мірою залежати від подальшої обробки. Залежно від програми, виробник може надати:
- Тонка обробка з ЧПУ
- Механічне полірування
- Алмазне полірування
- Полум'яне полірування для відповідних застосувань
- Шліфування та підготовка поверхні
- Текстурування
- Функціональні покриття поверхонь
Для оптичних компонентів, обробка повинна ретельно контролюватися, тому що надмірне полірування може змінити розміри або оптичну геометрію.
Термічний і стресовий контроль
ПММА чутливий до тепла та залишкової напруги. Погана механічна обробка, ліплення, або поводження може призвести до божевілля, розтріскування, воєн, або розмірна нестабільність.
Спеціалізований виробник може включити відповідні засоби контролю процесу, такі як оптимізовані параметри різання, контрольовані умови формування, відпал там, де потрібно, і дбайливе поводження з прозорими поверхнями.
Контроль якості та відстеження
Прецизійне виробництво ПММА може вимагати більш ніж простого контролю розмірів.
Залежно від програми, контроль якості може включати ШМ або вимірювання зору, огляд поверхні, вимірювання шорсткості, оптичні перевірки зовнішнього вигляду, матеріальна перевірка, і функціональне тестування.
Для виробництва комплектуючих, задокументовані записи перевірок і відстеження партії матеріалу забезпечують додатковий контроль узгодженості.
Гнучкість виробництва
Постачальник, здатний підтримати прототип, низький об'єм, і виробництво великого обсягу може зменшити потребу в передачі продукту між виробниками, оскільки попит зростає.
Виберіть LangHe для спеціального акрилу (ПММА) Частини
Промисловість забезпечує інтегр Обробка з ЧПУ та лиття під тиском рішення для акрилу на замовлення (ПММА) компоненти, підтримка проектів від розробки прототипу до виробництва.
Наш підхід до виробництва поєднує вибір матеріалів, Огляд DFM, точна обробка, поверхнева обробка, і контроль якості для задоволення конкретних вимог до прозорих і точних пластикових деталей.
Для ПММА, обробленого з ЧПУ, LangHe може підтримувати індивідуальні геометрії, прецизійні отвори, кишені, особливості монтажу, і поліровані поверхні.
Для повторного виробництва, лиття під тиском може бути розроблено для стабільного, складні геометрії з ефективним виробництвом окремих деталей.
Надішліть нам свій 2Д креслення, 3D CAD модель, Марка ПММА, кількість, толерантність, і вимоги до обробки поверхні.
Промисловість може оцінити дизайн і порекомендувати відповідну обробку з ЧПУ, лиття під тиском, або комбіноване виробниче рішення для ваших нестандартних акрилових деталей.
11. Висновок
Точні нестандартні акрилові деталі необхідні в галузях, де прозорість, довговічність, і стабільність розмірів.
Вибір між литим і екструдованим акрилом, а також між обробкою з ЧПУ та литтям під тиском, залежить від вимог програми, обсяг, і вартість.
Обробка з ЧПУ надає свободу дизайну, Тісні допуски, і швидкий оборот, що робить його ідеальним для прототипів і малосерійного виробництва.
Лиття під тиском забезпечує низьку вартість одиниці та високу повторюваність в обсязі, що робить його ідеальним для виробництва великого обсягу. Гібридний підхід може поєднати найкраще з обох.
Важливо вибрати правильного партнера-виробника.
Спеціалізований виробник із знаннями матеріалів, точні можливості, оздоблення ноу-хау, і надійна система якості може допомогти гарантувати, що кожна акрилова деталь відповідає вимогам щодо продуктивності та зовнішнього вигляду.
Таким партнером позиціонується LangHe, пропонуючи технічну глибину та виробничу гнучкість, необхідні для індивідуальних акрилових проектів.
Поширені запитання
Чим відрізняється акрил від полікарбонату?
Акрил (ПММА) забезпечує кращу оптичну чіткість, УФ -опір, і стійкість до подряпин.
Полікарбонат набагато міцніший і більш стійкий до ударів, але більш схильний до подряпин і пожовтіння.
Акрил кращий для оптичних і дисплеїв; полікарбонат для ударостійких застосувань.
Це акриловий пластик або скло?
Акрил - це пластик, не скло. Це прозорий термопластик, виготовлений з поліметилметакрилату (ПММА).
Його часто називають «акриловим склом», оскільки воно забезпечує прозорість і зовнішній вигляд, як скло, але властивості його матеріалу та методи виробництва принципово відрізняються від властивостей неорганічного скла.
Акрил легший, легше піддається машинній обробці та термоформуванню, в той час як скло, як правило, має вищу твердість і термостійкість.
Чи можна відполірувати деталі з ПММА до оптичного рівня?
Так. Прецизійні деталі з ПММА можна відшліфувати механічно або алмазно для досягнення дуже низької шорсткості поверхні та високої оптичної прозорості.
Залежно від марки ПММА, товщина, процес полірування, і метод вимірювання, прозорого ПММА можна досягти приблизно 90–92% пропускання видимого світла.
З належним чином контрольованим поліруванням і управлінням стресом, ПММА може забезпечити чудові оптичні поверхні при приблизной вазі 50% стільки ж, скільки і звичайне скло.