При обговоренні процесів різання металу, обертання, фрезер, і шліфуванню зазвичай приділяють найбільшу увагу. Однак, не кожна проблема обробки найкраще вирішується за допомогою обертового різця.
Для плоских поверхонь, прямі борозенки, клавіші, шпильки, і певні некруглі внутрішні профілі, лінійні процеси різання залишаються дуже корисними.
У цій статті розглядаються три важливі процеси стругання, формування, і протягування.
Усі три видаляють матеріал через відносний лінійний рух між різальним інструментом і деталлю, але вони принципово відрізняються конфігурацією машини, напрямок різання, інструментарія, продуктивність, застосовна геометрія, та економіка.
З виробничої точки зору, правильне запитання полягає не просто в тому, який процес «кращий». Це так:
Який лінійний процес різання забезпечує необхідну геометрію, точність, поверхнева обробка, продуктивність, і собівартість на конкретну деталь і обсяг виробництва?
1. Стругання: Зворотно-поступальне різання для великих плоских поверхонь
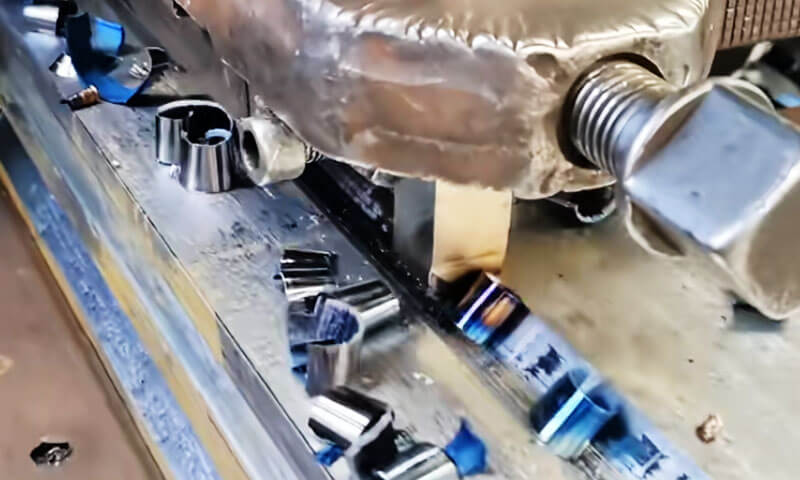
Стругання це традиційний лінійний процес різання металу, в якому заготовка рухається взаємно проти фіксованого одноточкового ріжучого інструменту. На відміну від повороту, фрезер, або шліфування, стругання не залежить від безперервного обертального різання.
Натомість, матеріал видаляється під час прямого ходу, у той час як зворотний хід зазвичай не є різальним рухом.
Цей простий принцип різання робить стругання особливо придатним для великих, важкий, і подовжені заготовки з довгими плоскими або прямими поверхнями.
Хоч і сучасний ЧПУ фрезерування замінив стругання в багатьох застосуваннях загального призначення, стругання залишається технічно цінним, якщо розмір і вага заготовки роблять ротаційну обробку менш практичною.
Великі станини для верстатів, важкі основи, Структурні кастинги, і довгі напрямні поверхні є типовими прикладами.
Принцип роботи стругання
Ріжуча дія рубанка заснована на повторюваному циклі ходу. Під час гребка вперед, ріжуча кромка зачіпає заготовку та видаляє контрольований шар матеріалу.
Потім інструмент або стіл завершує свій зворотний рух, зазвичай без різання, до внесення наступного корму.
Основний цикл є:
Ріжучий хід → зворотний хід → подача → різальний хід
Подача поступово зміщує позицію різання, щоб інструмент охоплював необхідну зону обробки.
Комбінуючи поздовжній рух столу з поперечною або вертикальною подачею, рубанок може генерувати горизонтальні, вертикальний, і похилі поверхні.
Цей зворотно-поступальний рух є фундаментальною відмінністю між струганням і більшістю сучасних високопродуктивних процесів обробки..
У фрезеруванні, різець безперервно обертається, і кілька зубців постійно зачіпають заготовку. У струганні, різання є переривчастим і зазвичай виконується за допомогою a одна ріжуча кромка.
Основні складові рубанка
Звичайний рубанок складається з великої кількості структурних компонентів і компонентів контролю руху, призначених для підтримки важких заготовок і підтримки стабільності різання.
| Компонент | Основна функція |
| Машинне ліжко | Підтримує зворотно-поступальний стіл і поглинає сили різання |
| Робочий стіл | Переносить заготовку і забезпечує первинний зворотно-поступальний рух |
| Колони/корпуси | Підтримуйте поперечну рейку та головки інструментів |
| Поперечна рейка | Переносить і розташовує головки інструментів |
| Насадки для інструментів | Утримуйте ріжучі інструменти та забезпечте регулювання подачі |
| Механізм подачі | Керує поступовим рухом між ударами різання |
| Система приводу | Забезпечує кероване прискорення таблиці, Швидкість різання, і швидкість повернення |
Конструкція верстата повинна бути достатньо жорсткою, оскільки стругання часто застосовується до великих виливків і деталей зі значними зусиллями різання..
Будь-яка нестабільність таблиці, робоча система утримання, або головка інструменту може проявлятися безпосередньо як вібрація, варіація розмірів, або погана обробка поверхні.
Типові застосування стругання
Найсильнішою сферою застосування стругання є виробництво великий, довго, відносно прямі поверхні
Класичним прикладом є великі ліжка для верстатів. Їх напрямні та монтажні поверхні можуть простягатися на значну довжину та вимагати точного вирівнювання вздовж повної робочої зони.
Подібні вимоги виникають у великих базах, кадрів, Структурні кастинги, і важке промислове обладнання.
Також можна виробляти стругання:
- Довгі горизонтальні площини
- Вертикальні поверхні
- Похилі поверхні
- Прямі канавки
- V-подібні канавки
- Т-подібні прорізи
- Профілі типу «ластівчин хвіст».
- Довгі напрямні поверхні
З відповідними інструментами та конфігурацією машини, також можна створити більш спеціалізовані профілі.
Однак, процес є найбільш економічним, коли геометрія залишається фундаментально лінійною та доступною для зворотно-поступального інструменту.
Стругальні інструменти та стратегія різання
Зазвичай використовується стругання одноточкові ріжучі інструменти
Для грубої обробки, Жорсткий інструмент із сильною ріжучою кромкою, як правило, є кращим, щоб можна було отримати більшу глибину різання без надмірної вібрації.
Під час фінішної обробки використовуються інструменти, призначені для більш стабільного різання та покращення якості поверхні.
Нависання інструменту має бути зведене до мінімуму, оскільки довгий виступ інструменту знижує жорсткість і може збільшити тріскотіння.
Це стає особливо важливим під час стругання великих виливків, оскільки сама заготовка може містити локальні зміни жорсткості.
Практична настройка інструменту дотримується трьох основних принципів:
Правильне положення інструменту + мінімальний звис + надійне затискання
Заготівля також повинна міцно спиратися. Невеликі компоненти можна затиснути в лещатах або іншому пристосуванні, тоді як великі виливки та вироби, як правило, закріплюються затискачами, болти, опорні блоки, або спеціальні світильники.
Характеристики процесу та типова точність
Основним недоліком стругання є низька ефективність зняття матеріалу порівняно з безперервним фрезеруванням, оскільки зворотний хід зазвичай не сприяє різанню.
Зміна інструменту та зворотно-поступальне прискорення та уповільнення також обмежують продуктивність.
Його сильні сторони — гнучкість, відносно простий інструмент, і здатність обробляти великі або важкі компоненти без необхідності використання складних обертових фрез.
Ці характеристики роблять стругання особливо корисним у одиночному та дрібносерійному виробництві, ремонтні роботи, і механічна обробка великих плоских компонентів.
Типова досяжна точність сильно залежить від стану машини, геометрія інструменту, жорсткість заготовки, та параметри обробки.
Як загальна довідка, звичайним струганням можна досягти приблизно Точність розмірів IT9–IT7, з шорсткістю поверхні зазвичай навколо Ra 12,5–1,6 мкм.
За сприятливих умов і з відповідними широкими інструментами обробки, точності стругання можна досягти приблизно IT6, з шорсткістю поверхні, яка потенційно може досягати навколо Ra 0,8–0,2 мкм.
Ці значення є індикативними, а не універсальними, і не повинні замінювати перевірку можливостей для конкретного процесу.
| Параметр | Типові характеристики стругання |
| Метод різання | Зворотньо-поступальна одноточкова різка |
| Первинне застосування | Великі рівні та прямі поверхні |
| Можливості обробки | Горизонтальний, вертикальний, похилі поверхні; прямі борозенки; профілі простої форми |
| Основна перевага | Гнучкий і економічний для великих, компоненти з низьким обсягом |
| Головне обмеження | Холостий зворотний хід знижує продуктивність |
| Типова точність | Приблизно IT9–IT7 |
| Типова шорсткість поверхні | Приблизно Ra 12,5–1,6 мкм |
| Точна обробка | Може наближатися до IT6 та приблизно Ra 0,8–0,2 мкм за відповідних умов |
Основна цінність стругання полягає в його здатності забезпечувати стійкість, гнучка обробка великих плоских геометрій за допомогою відносно простих інструментів.
Хоча в багатьох виробничих середовищах його значною мірою замінило високопродуктивне фрезерування, це залишається практичним процесом для великих компонентів, важка механічна обробка, і малосерійне виробництво, де гнучкість і простота обладнання важливіші за максимальну швидкість циклу.
2. Формування: Вертикальне зворотно-поступальне різання для внутрішніх і зовнішніх елементів
Ветерани машиністів часто описують довбільний верстат як «вертикальний рубанок», і порівняння технічно влучне.
У формуванні, напрямок різання вертикальний, а не горизонтальний, і процес в першу чергу спрямований на внутрішні поверхні.
Це можна розглядати як вертикальне розширення процесу стругання, спільного використання тієї самої фундаментальної єдиної точки, переривчасте різання, одночасно розширюючи його охоплення в отвори, вузлики, та інші закриті геометрії, до яких стругальний або формувальний пристрій не має легкого доступу.
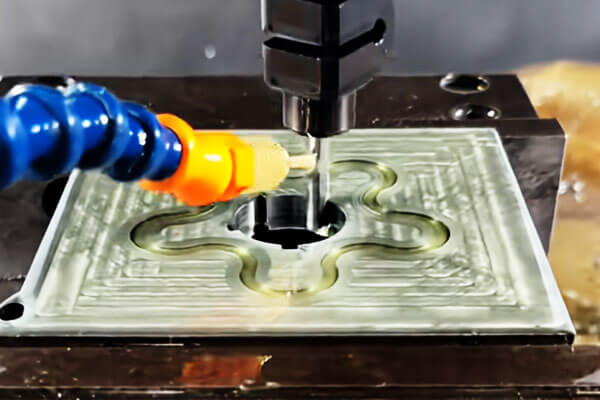
Основне обладнання: Прорізний верстат
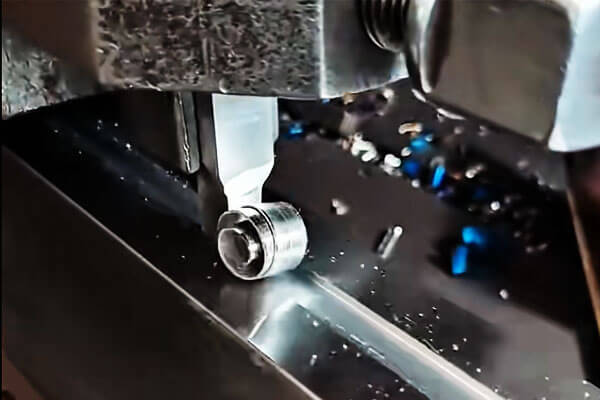
Прорізний автомат (слоттер) складається з ліжка, верхні та нижні каретки, круглий робочий стіл, баран, і колонка.
Основним рухом є вертикальне лінійне зворотно-поступальне рух штовхана, який переносить інструмент для прорізування канавок вниз через заготовку та втягує його назад під час зворотного ходу.
Рух подачі забезпечується поздовжнім і поперечним переміщенням верхніх і нижніх полозків, в той час як обертальний рух круглого робочого столу забезпечує кутову індексацію.
Ця комбінація дозволяє верстату виконувати не тільки прямі внутрішні різи, але й індексовані елементи, розподілені навколо отвору.
Типові прорізні машини обробляють удари в діапазоні від приблизно 80 мм до 500 мм, зі швидкостями прямокутника зазвичай між 15 і 60 ударів за хвилину залежно від довжини ходу та матеріалу.
Тому що різання відбувається тільки під час руху вниз, процес за своєю суттю переривчастий, ефективний час різання становить приблизно 40–50% від загального циклу.
Обсяг обробки та практичні деталі
Розрізання — це переважно «внутрішня» операція. Його сильні сторони включають:
- Шпонкові канавки в ступицях, шестерні, і шківи
- Квадратні отвори та прямокутні отвори
- Багатокутні отвори (шестикутний, восьмикутна, та подібні профілі)
- Шлицеві отвори та внутрішні шліци
- Внутрішні пази, глухі щілини, і неправильні внутрішні профілі
Інструменти для різання поділяються на дві великі категорії. Інструмент із загостреним лезом використовується для чорнового різання пазів і для обробки багатокутних отворів, де він може долати кути та різні профілі.
Інструмент з плоскою кромкою використовується для чистових операцій і для нарізання канавок під прямим кутом, створюючи чистіші бічні стінки та більш плоске дно.
Під час вирізання шліців виникає критична деталь. Недостатньо контролювати симетрію кожної окремої шпонкової канавки; кутовий відстань між шпонковими пазами по колу також має бути в межах допуску.
Це досягається за допомогою індексуючої пластини або ділильної головки в поєднанні з поворотним робочим столом.
Оскільки шліцева посадка визначається кумулятивним положенням кожного зуба, навіть невелика помилка індексації може спричинити перешкоди під час складання або неприйнятний люфт під час експлуатації.
На практиці, точність індексування часто підтримується в межах кількох кутових хвилин, залежно від класу сплайнів і компонента сполучення.
Характеристики процесу та точність
Слоттер пропонує явні переваги в певних виробничих контекстах.
Його структура відносно проста, налаштування відбувається швидко, а також для одиничного або дрібносерійного виробництва внутрішніх шпонкових пазів і некруглих отворів, часто це найбільш економічно ефективний доступний варіант.
Він також вимагає менш спеціалізованого інструменту, ніж протягування, що робить його привабливим для робочих цехів і відділів технічного обслуговування.
Обмеження однаково добре встановлені. На зворотному ударі, інструмент треться об стінку заготовки, прискорення зносу інструменту та зменшення терміну його служби.
Тримач інструменту або бурова штанга мають обмежену жорсткість, що обмежує як максимальну довжину щілини, так і досяжне співвідношення глибини до ширини.
Як результат, глибокі або вузькі слоти можуть вимагати кількох проходів, і прогин може вплинути на узгодженість розмірів.
У нормальних умовах, різання досягає точності розмірів у діапазоні IT9 до IT7, з шорсткістю поверхні, як правило, між Рак 6.3 мкм і Ra 1.6 мкм.
Більш тонка обробка зазвичай потребує меншої подачі, гострий інструмент, а іноді і окремого фінішного проходу. У таблиці нижче наведено основні параметри процесу.
| Параметр | Типові формоутворювальні характеристики |
| Метод різання | Вертикальна зворотно-поступальна одноточкова різка |
| Первинні програми | Внутрішні шпонкові канавки, проріз, шлицеві канавки, квадратні та багатокутні отвори |
| Додаткові програми | Вибрані передачі, кулачок, зовнішні профілі |
| Основна перевага | Ефективний для внутрішніх деталей, які важко обробити звичайним токарним способом |
| Головне обмеження | Нижча продуктивність через зворотний хід без різання |
| Типова точність | Приблизно IT9–IT7 |
| Типова шорсткість поверхні | Приблизно Ra 6,3–1,6 мкм |
| Виробнича придатність | Особливо економічний для одиничних і дрібносерійних робіт |
Крім фасонних отворів, довжина також може обробляти циліндричні шестерні, кулачок, та інші спеціальні компоненти, якщо використовуються відповідні кріплення та механізми індексації.
Завдяки цій універсальності він отримав репутацію «універсального замінника» майстерні — машини, яка не може бути першим вибором для великосерійного виробництва, але той, який може надійно впоратися з дивним, внутрішній, і складно, коли інші процеси не можуть.
3. Вигин: Високопродуктивне лінійне різання багатозубним інструментом
Вигин це високопродуктивний лінійний процес різання, в якому спеціально розроблений інструмент під назвою a протяжка рухається прямолінійно відносно заготовки.
На відміну від стругання та формування, які зазвичай використовують одну ріжучу кромку та видаляють матеріал повторними ходами, протяжка містить кілька ріжучих зубців, розташованих послідовно уздовж інструменту.
Кожен зуб видаляє контрольовану кількість матеріалу, дозволяючи чорнову обробку, напівобробка, і фінішна обробка повинна бути завершена одним безперервним ударом.
Ця унікальна геометрія інструменту робить протягування особливо ефективним для повторюваних внутрішніх і зовнішніх профілів, особливо в середньому- і виробництво великого обсягу.
Типові приклади включають внутрішні шпонкові канавки, шпильки, квадратні отвори, багатокутні отвори, і вибрані профілі, пов’язані з обладнанням.
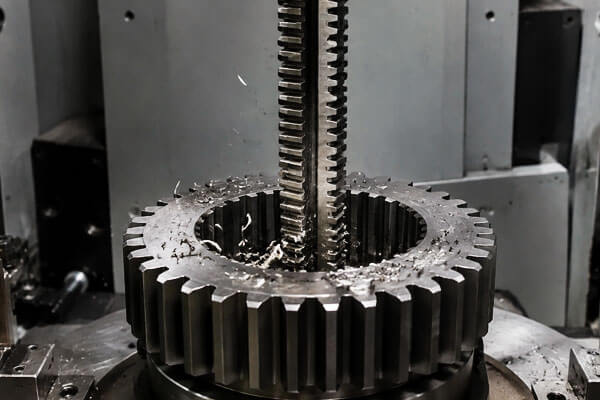
Основне обладнання та інструменти
Протяжні машини доступні в двох основних конфігураціях: вертикальні і горизонтальні.
Сучасні машини майже повсюдно мають гідравлічний привід, що забезпечує гладкість, конюшня, і послідовний рух різання протягом усього ходу.
Довжина ходу залежить від розміру машини, від приблизно 500 мм на менших вертикальних верстатах до кількох метрів на великих горизонтальних протяжних верстатах.
Основою процесу є інструмент для протяжки, або протяжка. Його конструкція високотехнологічна, кожна секція виконує окрему функцію:
- Шматочок: Передає силу тяги або штовхання від машини.
- Передній пілот: Центрує та направляє протяжку, коли вона входить у попередньо оброблений отвір.
- Секція різання: Містить кілька зубів, розташованих у висхідній послідовності, з кожного зуба видаляється контрольована частина матеріалу.
- Закінчення (калібрування) розділ: Кінцеві зуби видаляють останні невеликі кроки, щоб встановити остаточний розмір і обробку поверхні.
- Задній пілот: Підтримує та направляє протяжку, коли вона виходить із заготовки.
Тому що зуби ростуть прогресивно, протяжка виконує чорнову обробку, напівобробка, і обробка одночасно. Один прохід завершує всю операцію.
Підйом на зуб зазвичай знаходиться в діапазоні 0.02 до 0.15 мм, залежно від матеріалу та необхідної обробки поверхні.
Обсяг обробки та практичні міркування
Протяжка поділяється на дві категорії: внутрішня протяжка і зовнішня (поверхні) протягування.
Внутрішнє протягування використовується для виготовлення найрізноманітніших профільованих отворів:
- Круглі отвори
- Квадратні отвори
- Шлицеві отвори
- Отвори для шестерень та інші некруглі внутрішні профілі
Зовнішня протяжка використовується для плоских поверхонь, V-подібні канавки, та інші зовнішні профілі.
Він поширений в автомобільній та аерокосмічній промисловості для обробки компонентів, таких як турбінні диски та шатуни..
Заслуговують на увагу кілька практичних моментів. При протягуванні внутрішнього отвору, заготовку, як правило, не потрібно затискати.
Він спирається на торець, і сама сила різання утримує його в потрібному положенні. Однак, перпендикулярність між попередньо обробленим отвором і опорною торцевою поверхнею повинна відповідати специфікації.
Якщо ця перпендикулярність погана, під деталлю можна використовувати сферичну опорну шайбу, щоб забезпечити самовирівнювання під час проходу.
Для зовнішнього прошивання, сили різання несиметричні, тому заготовка повинна бути міцно затиснута. Також потрібна направляюча пластина, щоб утримувати протяжку на траєкторії.
Без належного керівництва, інструмент може зноситись, утворюючи поверхню, що виходить за межі допуску, і потенційно ламає деталь.
Характеристики процесу та точність
Основна перевага протяжки полягає в поєднанні високої продуктивності та постійної точності.
Оскільки вся операція виконується одним рухом, тривалість циклу коротка, а повторюваність відмінна.
Це робить протягування ідеальним для великого виробництва деталей, які потребують герметичності, рівномірні допуски.
У нормальних умовах, протяжкою досягається економічна точність IT9 до IT7, з шорсткістю поверхні між ними Рак 1.6 мкм і Ra 0.4 мкм.
У сприятливих умовах, точність може бути ще суворішою. Послідовність від партії до партії є однією з найсильніших характеристик процесу, оскільки сама геометрія інструменту визначає кінцеві розміри.
Обмеження прошивання так само зрозумілі:
- Спеціальний інструмент: Одна протяжка розрахована на один певний розмір і профіль. Його не можна налаштувати для створення іншого розміру.
- Геометричні обмеження: Ступінчасті отвори, сліпі дірки, і дуже великі отвори не можна прорізати всередині.
- Тонкостінна дисторсія: Тонкостінні заготовки схильні до деформації під дією великих сил різання.
- Висока вартість інструменту: Дизайн брошок дорогий, виробництво, і підтримувати.
- Економічний поріг: Протяжка є рентабельною лише у середніх і великих обсягах виробництва, де вартість інструменту може бути амортизована великою кількістю деталей.
Для одиничних або дрібносерійних робіт, це просто неекономно.
У таблиці нижче наведено основні параметри процесу.
| Параметр | Типові характеристики протягування |
| Метод різання | Лінійне різання прогресивним багатозубовим інструментом |
| Основне обладнання | Вертикальні або горизонтальні протяжні машини |
| Первинні програми | Клавіші, шліцьові отвори, квадратні отвори, багатокутні отвори, сформовані профілі |
| Основна перевага | Дуже висока продуктивність; чорнову та фінішну обробку часто можна завершити одним рухом |
| Типова точність | Приблизно IT9–IT7 |
| Типова шорсткість поверхні | Приблизно Ra 1,6–0,4 мкм |
| Виробнича придатність | Найкраще підходить для середнього- і виробництво великого обсягу |
| Головне обмеження | Спеціальний інструмент для протяжки є дорогим і залежить від конкретного застосування |
Тому протяжку найкраще розуміти як процес, який перетворює значні інвестиції в інструменти у виняткову продуктивність і повторюваність.
Де обсяг виробництва виправдовує інструменти, це один з найбільш ефективних і надійних методів обробки профільованих отворів і зовнішніх поверхонь.
Де гучність низька або геометрія невідповідна, альтернативні процеси, такі як щілини, фрезер, або EDM є більш доречними.
4. Стругання vs. Формування vs. Вигин: Основні відмінності
| Елемент порівняння | Стругання | Формування | Вигин |
| Основний принцип | Зворотно-поступальний лінійний розріз, як правило, інструмент або деталь рухаються горизонтально | Зворотно-поступальний лінійний розріз, як правило, інструмент рухається вертикально | Лінійне різання з багатозубною протяжкою, що має поступово більші ріжучі зуби |
| Типова машина | рубанок | Формувач / прорізний автомат | Горизонтальна або вертикальна протяжна машина |
| Інструмент | Одноточковий ріжучий інструмент | Одноточковий ріжучий інструмент | Спеціальна багатозуба протяжка |
| Первинний рух | Горизонтальний зворотно-поступальний рух | Вертикальний зворотно-поступальний рух | Безперервний лінійний тяговий або штовхаючий хід |
| Основні програми | Великі плоскі поверхні, кроки, плечі, V-подібні канавки, Т-подібні прорізи | Внутрішні шпонкові канавки, проріз, квадратні та багатокутні отвори, вибрані зовнішні профілі | Клавіші, шліцьові отвори, квадратні отвори, багатокутні отвори, зовнішні профілі |
Типова геометрія заготовки |
Великі та відносно довгі плоскі компоненти | Внутрішні або локалізовані функції, особливо прорізи та профілі | Повторювані внутрішні або зовнішні профілі з певною геометрією |
| Видалення матеріалу | Інкрементний, зазвичай одна ріжуча кромка на хід | Інкрементний, зазвичай одна ріжуча кромка на хід | Прогресивне різання кількома зубцями за один прохід |
| Продуктивність | Низький до помірного | Низький до помірного | Високий до дуже високого |
| Типова точність | Приблизно IT9–IT7; більш тонка обробка може наближатися до IT6 за відповідних умов | Приблизно IT9–IT7 | Приблизно IT9–IT7, залежно від оснащення та керування процесом |
| Типова шорсткість поверхні | Близько Ra 12,5–1,6 мкм; | Близько Ra 6,3–1,6 мкм | Близько Ra 1,6–0,4 мкм |
| Вартість інструментів | Відносно низький | Відносно низький | Висока, тому що протяжки спеціалізовані |
Гнучкість |
Високий для великого, різноманітні заготовки | Високий для малих партій внутрішніх функцій | Низький; оснастка, як правило, профільна- і залежно від розміру |
| Обсяг виробництва | Найкраще підходить для одиничних і дрібносерійних робіт | Найкраще підходить для одиничних і дрібносерійних робіт | Найкраще для середнього- і виробництво великого обсягу |
| Основна перевага | Економна обробка великих плоских поверхонь за допомогою простого інструменту | Ефективна обробка внутрішніх пазів і профілів | Відмінна продуктивність, Розмірна послідовність, і повторюваність |
| Основне обмеження | Нерізальний зворотний хід знижує ефективність | Низька жорсткість і зворотний хід без різання обмежують продуктивність | Висока вартість інструментів і обмежена придатність для сліпих, ступінчастий, або дуже мінливі функції |
| Ключові аспекти процесу | Опора заготовки, жорсткість інструменту, і стабільність при довгому ході | Звис інструменту, внутрішня доступність, індексація, і точність канавки | Дизайн брошки, напрямок заготовки, точність попереднього отвору, і контроль сили різання |
5. Висновок
Стругання, формування, і протяжка - це три різні процеси лінійного різання, кожен з них відповідає різному діапазону виробничих вимог.
Стругання добре підходить для великих плоских поверхонь і прямих канавок, особливо в одиничному та дрібносерійному виробництві, де важливі гнучкість інструментів і відносно низька вартість обладнання.
Формування особливо ефективний для внутрішніх шпонкових пазів, проріз, квадратні отвори, та інші локалізовані профілі, пропонуючи практичне рішення, коли звичайне фрезерування менш придатне.
Вигин, навпаки, використовує спеціальний інструмент із декількома зубами для заповнення багатьох профілів одним рухом, що робить його особливо ефективним для середніх- і виробництво великих обсягів, де повторюваність і продуктивність є критичними.
З точки зору технології виробництва, не існує універсально кращого методу.
Відповідний вибір повинен базуватися на геометрії деталі, матеріал, вимоги до розмірів і поверхні, обсяг виробництва, Інвестиція інструментів, і загальну вартість виробництва.
Поширені запитання
У чому полягає основна відмінність стругання від формування?
Стругання використовує горизонтальний зворотно-поступальний рух для обробки зовнішніх плоских і рифлених поверхонь.
Для формування використовується вертикальний зворотно-поступальний рух, в першу чергу для внутрішніх отворів, клавіші, і профільовані отвори. Вони мають однаковий принцип одноточкового різання, але відрізняються орієнтацією та фокусом застосування.
Чому протягування використовується лише для великосерійного виробництва?
Протягування вимагає відданого, спеціальні ріжучі інструменти, які є дорогими у виробництві та модифікації.
Висока вартість інструментів може бути амортизована лише за рахунок великих обсягів виробництва. Для малих партій, вартість інструменту на деталь робить протягування неекономічним.
Може робити глухі отвори на стандартній протяжній машині?
Загалом ні. Стандартна протяжка вимагає наскрізного отвору для проходження інструменту.
Для застосування з обмеженою глибиною існують спеціальні глухі інструменти, але вони мають значні обмеження і не є стандартною промисловою практикою.
Який процес лінійного різання забезпечує найкращу обробку поверхні?
Точне стругання широким інструментом дозволяє досягти найменшої шорсткості поверхні (аж до Ра 0.2 мкм), можна порівняти з точним шліфуванням.
Протягування забезпечує найбільш стабільну обробку у великому виробництві. Стандартне формування забезпечує помірну якість поверхні.
Чи ці процеси лінійного різання досі актуальні для сучасного фрезерування з ЧПУ??
Так. Для спеціальних функцій, як-от слоти типу «ластівчин хвіст»., клавіші, і невеликі плоскі поверхні, процеси лінійного різання часто забезпечують нижчу вартість, простіше налаштування, і якість, порівнянна з фрезеруванням з ЧПУ.
Вони залишаються основними процесами в робочих цехах, засоби технічного обслуговування, і виробництво форм у великих обсягах.