Inconel є зареєстрованою торговою маркою, спочатку розробленою International Nickel Company, а зараз належить Special Metals Corporation.
Сплави інконель займають унікальне місце в сучасному машинобудуванні. Це не просто високоефективні матеріали; це необхідні матеріали — метали, які дозволяють машинам працювати в умовах, коли звичайна сталь вийшла б з ладу за кілька годин.
Від камер згоряння реактивних двигунів до суворих внутрішніх умов хімічних реакторів, Сплави інконель забезпечують комбінацію високотемпературної міцності, Окислювальна стійкість, та стійкість до корозії, з якою можуть зрівнятися лише деякі групи матеріалів.
Лиття по виплавлюваним моделям особливо важливо для складних компонентів з інконелю, оскільки воно може створювати геометричні форми, майже чисті, з внутрішніми проходами., тонкі секції, вигнуті профілі, і інтегровані структурні особливості.
Однак, процес повинен бути ретельно адаптований до конкретного сплаву, оскільки різні марки інконеля мають суттєво різні механізми затвердіння та зміцнення.
1. Що таке сплав інконель?
Inconel є зареєстрованою торговою маркою сім'ї Суперфурої на базі нікелю розроблений для вимогливих середовищ із високою температурою, окислення, корозія, тиск, і механічне навантаження.
Хоча «Inconel» технічно є торговою маркою, а не назвою окремого сплаву, цей термін широко використовується в промисловості для опису нікель-хромових сплавів, таких як Юнель 600, 601, 625, і 718, а також кілька литих суперсплавів на основі нікелю.
Склад і механізм зміцнення значно відрізняються між сортами, але більшість сплавів Інконель містять a багата нікелем матриця,
з додаванням хрому та інших легуючих елементів для забезпечення певної комбінації стійкості до корозії, Сила високої температури, та металургійна стабільність.
Типовий вміст нікелю становить приблизно 50–75 мас.%, тоді як хром зазвичай потрапляє в діапазон 14–25 мас.%, залежно від оцінки.
Ключові легуючі елементи в інконелі
| легуючий елемент | Типова функція |
| Нікель (У) | Утворює первинну матрицю і забезпечує високотемпературну стабільність і стійкість до корозії |
| Хром (Cr) | Покращує стійкість до окислення та стійкість до високотемпературної корозії |
| Молібден (Mo) | Забезпечує зміцнення твердого розчину та підвищує стійкість до локальної корозії |
| Ніобій (NB) | Сприяє зміцненню опадів, особливо в Inconel 718 |
Алюміній (Al) |
Сприяє утворенню зміцнюючих γ′-фаз і підвищує стійкість до окислення |
| Титан (На) | Бере участь у зміцненні γ′ опадів |
| Прасувати (Феод) | Коригує композицію, Фазова стабільність, та виробничі характеристики |
| Кобальт (Співпраця) | Може покращити високотемпературну міцність і фазову стабільність у вибраних марках |
| Вольфрам/тантал (W/Ta) | Забезпечують додаткове високотемпературне та твердорозчинне зміцнення в деяких суперсплавах |
Виходячи з механізму їх зміцнення, Сплави інконелю можна загалом розділити на зміцнені твердим розчином і опадово-посилені сім'ї.
Сорти твердого розчину, такі як Юнель 600 і 625 більшу частину своєї міцності отримують завдяки легуючим елементам, які зберігаються в нікелевій матриці,
в той час як зміцнені атмосферними опадами сорти, такі як Юнель 718 розвивати більш високу міцність шляхом контрольованого формування фаз зміцнення, особливо γ′ і γ″.
Для застосування в лиття, Вибір сплаву особливо важливий, оскільки не кожна комерційна марка інконелю однаково підходить для ливарного виробництва.
Деякі сорти в першу чергу розробляються як деформовані сплави, тоді як сплави, такі як Інконель 713C і 738 особливо пов'язані із застосуванням суперсплавів на основі литого нікелю.
Під час кастингу, такі фактори, як сегрегація, поведінка затвердіння, усадка, Гаряче тріск, Тому наступну термічну обробку слід розглядати разом із необхідною робочою температурою та механічними властивостями.
У порівнянні зі звичайними нержавіючими сталями, Інконель зазвичай забезпечує вищий рівень Сила високої температури та стійкість до окислення, особливо в суворих термічних і корозійних умовах.
Однак, така продуктивність супроводжується вищою вартістю матеріалу та більшою складністю виготовлення, включаючи більш вимогливе плавлення, кастинг, обробка, і вимоги до термічної обробки.
2. Хімічний склад звичайних сплавів інконель
У таблиці нижче наведено типові хімічні склади вибраних сортів інконелю.
Значення є приблизними і повинні бути перевірені відповідно до ASTM, AMS, або специфікація UNS для конкретного замовлення.
| Сплав | Нас | У | Cr | Феод | Mo | NB + Зіткнення | Інший |
| Юнель 600 | N06600 | ≥72,0 | 14.0–17,0 | 6.0–10,0 | - | - | Cu ≤0,5, С ≤0,15 |
| Юнель 601 | N06601 | 58.0–63,0 | 21.0–25,0 | Балансувати | - | - | Al 1,0–1,7 |
| Юнель 617 | N06617 | ≥44,5 | 20.0–24,0 | ≤3,0 | 8.0–10,0 | - | Co 10,0–15,0, Al 0,8–1,5 |
| Юнель 625 | N06625 | ≥58,0 | 20.0–23.0 | ≤5,0 | 8.0–10,0 | 3.15–4.15 | С ≤0,10 |
| Юнель 718 | N07718 | 50.0–55.0 | 17.0–21.0 | Балансувати | 2.8–3,3 | 4.75–5.50 | 0,65–1,15, Al 0,20–0,80 |
| Inconel X-750 | N07750 | ≥70,0 | 14.0–17,0 | 5.0–9,0 | - | 0.70–1,20 | 2,25–2,75, Ал 0,40–1,00 |
| Юнель 738 | N07738 | Балансувати | 15.0–16.5 | ≤0,5 | 1.5–2,5 | На 1,5–2,5 | Ко 8,0–9,0, 3,0–4,0, Al 3,0–4,0 |
3. Основні властивості сплавів інконель
Сплави інконель вибираються за однією або кількома з наведених нижче властивостей.
Сила високої температури
Сплави інконель зберігають корисну міцність при температурах від 600°C до понад 1000°C, залежно від оцінки.
Сорти, зміцнені атмосферними опадами, такі як 718 і 738 підтримувати високу межу міцності завдяки утворенню когерентних гамма-простих і гамма-подвійних первинних виділень.
Сорти твердого розчину, такі як 625 покладаються на молібден, ніобій, і хром для опору деформації.
Окислювальна стійкість
Хром утворює щільний, нагар Cr₂O₃, який захищає основний метал.
Юнель 601 і 617 особливо стійкі до циклічного окислення і можуть працювати на повітрі при температурах приблизно до 1200°C в деяких умовах.
Корозійна стійкість
Сплави інконель стійкі до широкого спектру корозійних середовищ, включаючи:
- Хлоридовмісні середовища
- Морська вода та морська атмосфера
- Кислі та лужні розчини
- Високотемпературна сульфідація і цементація
- Розплавлені солі та рідкі метали
Юнель 625 особливо відзначається стійкістю до точкової корки, Корозія щілини, і корозійне розтріскування під напругою в хлоридних середовищах.
Стійкість до повзучості та розриву
При високих температурах, метали повільно деформуються під постійним навантаженням — явище, відоме як повзучість.
Сплави інконель створені для опору повзучості через зміцнення меж зерен, зміцнення твердого розчину, і дисперсійне зміцнення. Це робить їх придатними для турбінних лопаток, лопатка, і трубопроводи високого тиску.
Втома
Термічний цикл і механічна вібрація поширені в аерокосмічній галузі та виробництві електроенергії.
Сплави інконель демонструють гарну стійкість до низькоциклової та багатоциклової втоми, особливо якщо виготовлено з чистим, Мікроструктури без дефектів.
Термічна стабільність
Тривала дія підвищених температур може викликати фазові перетворення, розгортання, або утворення сигма-фази в деяких сплавах.
Правильно збалансовані сорти Inconel протистоять цим змінам, збереження пластичності та міцності протягом тисяч годин.
Зварюваність та обробка
Зварюваність залежить від сорту. Юнель 600, 625, і 718 зазвичай вважаються придатними для зварювання з використанням відповідних або нікелевих наповнювачів.
Оброблюваність, як правило, погана порівняно з вуглецевою або нержавіючої сталлю, потребує гострого інструменту, низькі швидкості, і велика кількість охолоджуючої рідини.
4. Механічні та фізичні властивості Inconel
Наступні значення є репрезентативними даними для Inconel 625 у відпаленому або обробленому розчином стані; фактичні властивості залежать від форми продукту, Розмір секції, термічна обробка, і тестова температура.
Ці значення не повинні використовуватися як заміна вимог застосовної специфікації матеріалу.
| Власність | Юнель 625 Типовий / Довідкове значення |
| США | N06625 |
| Номер матеріалу | 2.4856 |
| Номінальний тип сплаву | Ni-cr-mo-nb |
| Щільність | 8.44 g/cm³ |
| Діапазон плавлення | 1290–1350°C (2350–2460°F) |
| Модуль Янга | ~ 207 GPA |
| Співвідношення Пуассона | ~0,30–0,31 |
| Теплопровідність | ~9,8 Вт/м·K при 21°C |
| Конкретне тепло | ~410 Дж/кг·К |
| Коефіцієнт теплового розширення | ~12,8 × 10⁻⁶ /K, 21–93°C |
| Електричний опір | ~1,29 × 10⁻⁶ Ом·м |
Сила на розрив |
~827–965 МПа, залежно від стану/продукту |
| 0.2% Похідна сила | ~414–480 МПа, залежно від стану/продукту |
| Подовження | Зазвичай ≥30% у багатьох відпалених продуктах |
| Твердість | Зазвичай близько 145–220 HB, залежний від стану |
| Сила високої температури | Зберігає значну міцність грубо 815° C у відповідній службі |
| Окислювальна стійкість | Хороша стійкість до окислення приблизно до 980° C у відповідних середовищах |
| Магнітна поведінка | Загалом дуже низька магнітна проникність у відпаленому стані |
5. Навіщо використовувати інконель для лиття?
Лиття часто є найбільш практичним і економічним способом виробництва компонентів з інконелю. Є декілька причин.
- Близька форма: Лиття мінімізує механічну обробку, що є критичним, оскільки інконель важко різати.
- Складна геометрія: Внутрішні канали охолодження, тонкі стіни, і складні контури можуть бути виготовлені як одне ціле.
- Використання матеріалів: Менше брухту порівняно з куванням або механічною обробкою прутка.
- Гнучкість сплаву: Литтям можна отримати сплави, які важко або неможливо обробити, такі як деякі гамма-перві сплави з високою об'ємною фракцією.
- Спрямовані та монокристалічні структури: Удосконалені методи лиття можуть контролювати структуру зерна для лопаток турбіни, підвищення опору повзучості.
- Ремонт і заміна: Литі компоненти часто можна відремонтувати за допомогою зварювання або відновити, продовження терміну служби.
- Економічно вигідний для малих і середніх партій: Витрати на інструменти можуть бути амортизовані протягом виробництва, робить лиття привабливим для спеціалізованих деталей.
6. Процеси лиття з інконеля
Різні процеси лиття підходять для різних застосувань Inconel.
Відповідний процес залежить від марки сплаву, розмір компонента, Товщина стіни, Внутрішня геометрія, Вимірні вимоги, обсяг виробництва, і необхідна цілісність матеріалу.
Серед доступних методів, Лиття по виплавленим моделям, як правило, є найважливішим процесом для складних точних компонентів.
Інвестиційне кастинг
Лиття по моделлю, також відомий як Кастинг загубленого воску, широко використовується для виготовлення складних компонентів з інконеля з геометрією, майже сітчастою.
Процес починається з воскового малюнка, який відтворює бажану геометрію компонента.
Кілька воскових візерунків можуть бути зібрані на систему бігунів, щоб сформувати ливарне дерево, після чого вузол кілька разів покривають керамічною суспензією та вогнетривким матеріалом для створення керамічної оболонки.
Після того, як оболонка досягне необхідної товщини і міцності, віск видаляють і мушлю обпалюють. Потім розплавлений інконель виливають у нагріту керамічну форму.
Після затвердіння, шкаралупа видаляється, виливки вирізані з дерева, і наступні операції, такі як шліфування, термічна обробка, Обробка з ЧПУ, та перевірка проводиться.
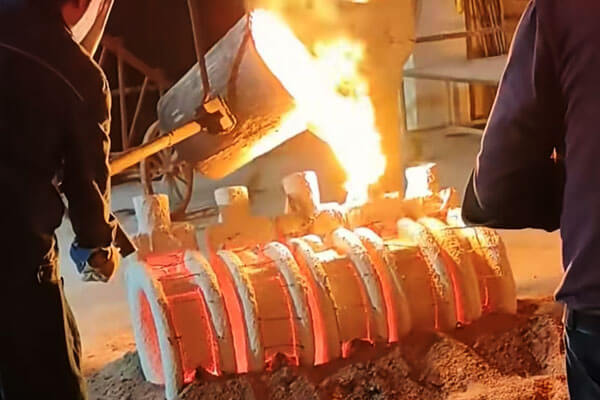
Для компонентів Inconel, лиття по виплавленим моделям має кілька важливих переваг:
- Складна геометрія: Внутрішні проходи, криволінійні поверхні, ребра, начальники, а інтегровані функції часто можна включити безпосередньо в кастинг.
- Виробництво майже сітки: Потрібна менша кількість заготівлі, ніж при обробці традиційної кованої заготовки.
- Хороша відтворюваність розмірів: Відповідний контроль процесу може забезпечити узгоджену геометрію для всіх виробничих партій.
- Ефективність матеріалу: Це особливо цінно для дорогих сплавів на основі нікелю.
- Зменшена збірка: Складні деталі часто можна виготовляти як одну відливку.
Систему литника та живлення необхідно ретельно проектувати, оскільки сплави інконель можуть бути чутливими до усадки при затвердінні та гарячого розтріскування.
Термічний стан керамічної оболонки також важливий, оскільки він впливає на поведінку заповнення та затвердіння.
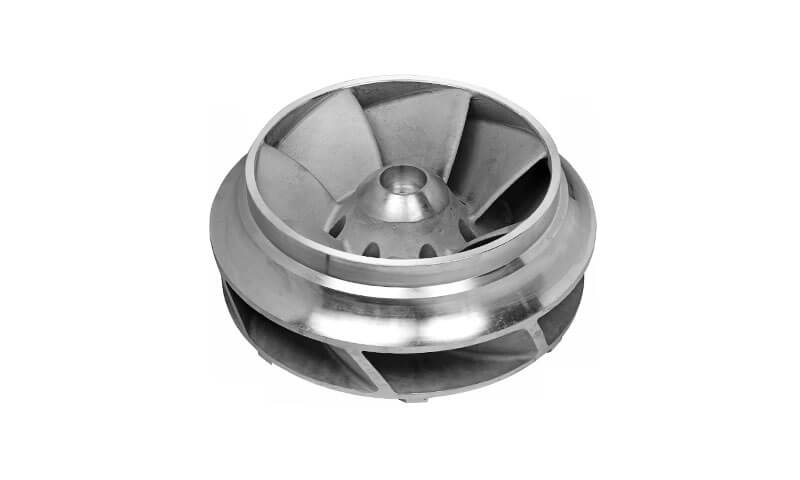
Лиття по моделлю особливо підходить для робочих коліс, форсунки, компоненти, пов'язані з турбіною, складні компоненти клапана або насоса, термостійкі корпуси, та інші геометрично складні деталі, для яких важливі як якість матеріалу, так і точність розмірів.
Вакуумне лиття по моделлю
Вакуумні інвестиційні кастинг поєднує геометричні переваги лиття по виплавленим моделям з контрольованим середовищем низького тиску під час плавлення та/або заливки.
Це особливо цінно для високоефективних суперсплавів на основі нікелю, де контроль забруднення газами, окислення, включення, і реактивні легуючі елементи важливі.
Під час вакуумного плавлення, атмосфера печі контролюється, щоб мінімізувати небажані реакції між розплавленим сплавом і навколишнім середовищем.
Розплавлений інконель потім вводять у керамічну опалювальну форму в контрольованих умовах.
Вакуумна обробка може надати кілька металургійних переваг:
- Знижена взаємодія з атмосферними газами
- Кращий контроль легуючих елементів, чутливих до окислення
- Зменшення ризику певних дефектів, пов’язаних із газом
- Покращено контроль чистоти розплаву
- Краща придатність для вимогливої авіації, енергія, і високотемпературні компоненти
Переваги сильно залежать від конструкції печі, вакуумний рівень, хімія сплаву, керамічна система, заливка практика, та контроль процесу.
Вакуумне лиття не усуває дефекти автоматично; реакції цвілі, усадка, сегрегація, включення, і дефекти, пов'язані з затвердінням, все ще потребують контролю за допомогою належного проектування та перевірки.
Вакуумне лиття по виплавлюваних моделях особливо підходить для високої міцності, високоякісні виливки з інконелю, де металургійна якість важливіша за мінімізацію початкових витрат процесу.
Відцентрове кастинг
Відцентрове кастинг використовує контрольовану силу обертання для розподілу розплавленого металу по стінці форми під час затвердіння.
Процес найбільше підходить для компонентів з циліндричний, кільцевий, трубчастий, або ротаційно-симетричні геометрії.
Для відповідних компонентів Inconel, відцентрове лиття може запропонувати хороші характеристики живлення та може допомогти зменшити певні внутрішні дефекти, оскільки більш щільний розплавлений метал витісняється до зовнішньої частини форми, тоді як деякі легші вкраплення або гази мають тенденцію мігрувати по-різному під час затвердіння.
Однак, відцентрове лиття є набагато менш гнучким, ніж лиття за виплавленими моделями для дуже складних тривимірних геометрій.
Тому його зазвичай вибирають відповідно до геометрії компонента, а не просто переваги сплаву.
Потенційні програми включають:
- Кільця і рукава
- Циліндричні оболонки
- Трубчасті компоненти
- Обертально-симетричні високотемпературні деталі
- Вибрані корозійностійкі технологічні компоненти
Такі параметри процесу, як швидкість обертання, Температура, температура форми, Товщина стіни, і швидкість затвердіння необхідно ретельно контролювати.
Неправильні параметри можуть сприяти сегрегації, варіація розмірів, включення, або небажані мікроструктури.
Для складних неосесиметричних компонентів Inconel, лиття по моделлю зазвичай більш практично; для відповідних обертальних геометрій, відцентрове лиття може стати ефективною альтернативою.
Пісочний кастинг
Для формування зовнішньої геометрії компонента в піщаному лиття використовується склеєна піщана форма.
У порівнянні з литтям по моделлю, загалом це забезпечує більшу гнучкість для великі комплектуючі та відносно невеликі обсяги виробництва, вимагаючи менш дорогого інструменту.
Для Інконеля, однак, лиття в пісок створює додаткові труднощі.
Поверхня форми, сполучна система, проникність, термічна поведінка, умови заливки, і реакцію метал-форма необхідно ретельно контролювати, оскільки суперсплави на основі нікелю чутливі до забруднення та ливарних дефектів.
Основні переваги піщаного лиття включають:
- Менші інвестиції в інструмент для великих або малих компонентів
- Можливість виготовлення більших відливок
- Гнучкі розміри форми
- Практичність для окремих прототипів, ремонтне виробництво, і спеціалізовані компоненти
Його обмеження не менш важливі. У порівнянні з литтям по моделлю, піщане лиття зазвичай забезпечує нижчу якість поверхні, менш точне відтворення розмірів, і більші вимоги до обробки.
Складні тонкостінні компоненти з інконелю також складніше виробляти послідовно.
З цих причин, піщане лиття зазвичай розглядається, коли розмір компонента, обсяг виробництва, або економіка інструментів переважує потребу в дуже дрібних геометричних деталях.
Для комплексу, дорогоцінні компоненти з інконелю, що вимагають високої точності розмірів і геометрії майже чистої форми, лиття по виплавлюваних моделях або вакуумне лиття по виплавлюваним моделям, як правило, є більш відповідним вибором.
7. Оздоблення поверхні та обробка після лиття
Кастинг – це лише початок. Виливки з інконелю вимагають ретельної контрольованої подальшої обробки для досягнення кінцевих властивостей і якості поверхні.
Термічна обробка
- Розведення розчину – розчиняє осади та гомогенізує мікроструктуру.
- Старіння – прискорює фази посилення, такі як гамма-прайм і гамма-дабл-прайм.
- Полегшення стресу – зменшує залишкові напруги від лиття та механічної обробки.
- Стегно (Гаряче ізостатичне пресування) – застосовує високу температуру та ізостатичний тиск, щоб закрити внутрішню пористість. HIP часто має важливе значення для виливків з інконелю, що мають критичне значення для втоми.
Поверхнева обробка
- Вибух – видаляє накип і покращує чистоту поверхні.
- Марикання та пасивація – видаляє оксидну накип і відновлює стійкість до корозії.
- Обробка – досягає критичних розмірів, фланцеві обличчя, і герметичні поверхні.
- Шліфування та полірування – покращує обробку поверхні відповідно до гігієнічних або аеродинамічних вимог.
- Постріл Пінінг – викликає залишкові напруги стиснення для підвищення довговічності втоми.
- Покриття – можливе нанесення термозахисних або зносостійких покриттів.
Перевірка та тестування
- Візуальний огляд
- Розмірний огляд
- Інспекція проникнення барвника (DPI)
- Рентгенографічне обстеження (Рентгенівський)
- Ультразвуковий контроль
- Хімічний аналіз
- Механічне випробування
- Тестування тиску
Суворий план якості гарантує, що литі компоненти з інконелю відповідають високим вимогам аерокосмічної галузі, Генерація живлення, та хімічна обробка.
8. Застосування литих інконелевих сплавів
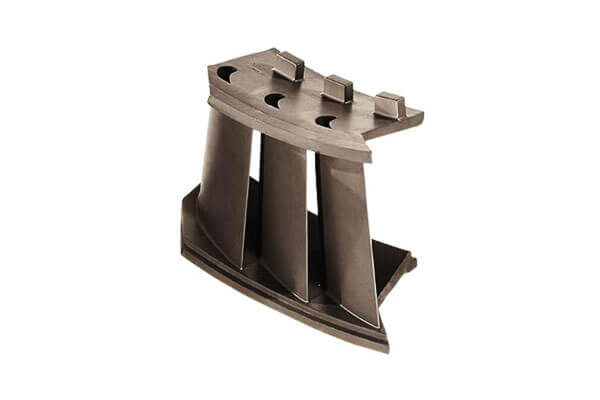
Турбіни та високотемпературні енергетичні компоненти
Литі суперсплави на основі нікелю широко пов'язані з високотемпературними обертовими та нерухомими компонентами.
Їх здатність зберігати міцність і протистояти повзучості при підвищених температурах робить їх придатними для вимогливих температурних умов.
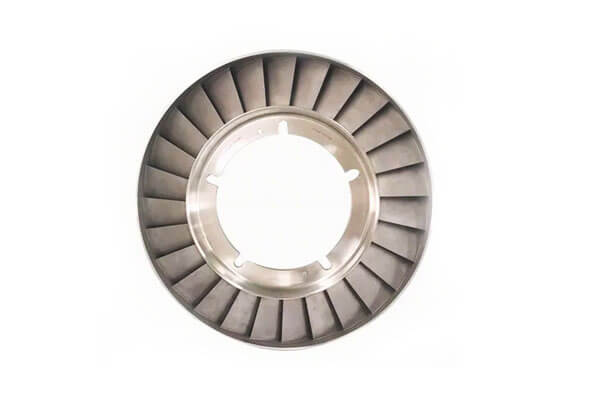
Типові програми включають корпуси, пов'язані з турбінами, компоненти насадки, компоненти горіння, термостійкі елементи конструкції, та інше обладнання для високотемпературного газового тракту, залежно від конкретного сплаву та вимог до конструкції.
Литі марки, такі як Inconel 713C і 738 особливо актуальні там, де механічні характеристики при підвищеній температурі є основною вимогою до конструкції.
Обладнання для хімічної обробки
Сплави інконель добре підходять для хімічних середовищ, де звичайна нержавіюча сталь може піддаватися надмірній корозії або втраті продуктивності.
Литі компоненти можуть включати:
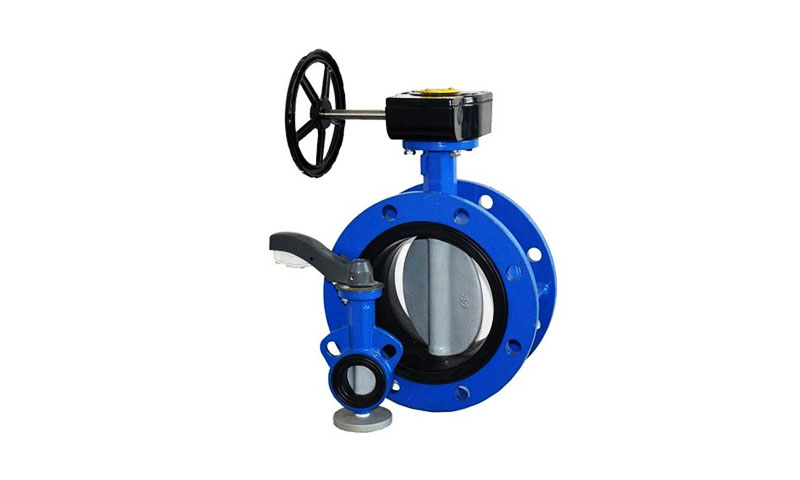
- Корпуси клапанів і компоненти регулювання потоку
- Корпуси насосів і компоненти, пов'язані з робочим колесом
- Корпуси для хімічної обробки
- Насадки та фітинги
- Термостійкі технологічні компоненти
У застосуваннях, що включають хлориди, кислоти, або змішані хімічні середовища, вибір сплаву має бути ретельно узгоджений з фактичним хімічним складом процесу, а не покладатися виключно на загальну класифікацію «стійких до корозії».
Нафтогазове обладнання
Нафтогазове обладнання може мати комбінації високого тиску, підвищена температура, хлориди, кислі середовища, та ерозійні рідини.
Юнель 625 і споріднені нікелеві сплави тому використовуються в окремих компонентах, які вимагають високої корозійної стійкості та механічної надійності.
Потенційні програми включають компоненти клапана та насоса, деталі, що містять тиск, підводне обладнання, і спеціалізоване обладнання для керування потоком.
Морське та морське обладнання
Середовище морської води створює значні проблеми з корозією через вплив хлоридів і локалізовані механізми корозії.
Відповідні сорти Inconel можуть забезпечити сильний опір Морські середовища, особливо там, де нержавіюча сталь або низьколеговані матеріали мають недостатню стійкість.
Литі компоненти можна використовувати в насос, клапани, колектори, системи керування морськими потоками, і морське технологічне обладнання, за умови, що сплав вибрано для фактичних умов впливу.
Аерокосмічні та газові турбіни
Суперсплави на основі нікелю є основними інженерними матеріалами для високотемпературних аерокосмічних систем.
Лиття дозволяє інтегрувати складні форми в один компонент, зберігаючи при цьому робочі характеристики, необхідні для обслуговування гарячої секції.
Програми можуть включати форсунки турбіни, обладнання для спалювання, конструктивні компоненти гарячої секції, та інші спеціалізовані газотурбінні деталі.
Точний сплав і метод лиття сильно залежать від температури, стрес, середовище окислення, та геометрія компонентів.
Енергетичне та промислове теплове обладнання
Компоненти з литого інконелю також можна використовувати в системи генерації електроенергії, промислові печі, обладнання для термічної обробки, Системи згоряння, і обладнання для високотемпературної обробки.
Головною перевагою є їх здатність зберігати структурну цілісність при одночасному термічному впливі, механічний, і хімічні навантаження.
9. Обмеження лиття з інконеля
Хоча лиття з інконелю забезпечує відмінну міцність при високих температурах, Корозійна стійкість, і здатність до складної геометрії, це також створює значні виробничі проблеми.
Висока вартість матеріалу
Першим обмеженням є відносно висока вартість суперсплавів на основі нікелю.
Інконель містить велику кількість нікелю разом з дорогими легуючими елементами, такими як хром, молібден, ніобій, і, залежно від оцінки, кобальт, вольфрам, тантал, або інші доповнення.
Через це висока матеріальна цінність, Вихід лиття та використання матеріалу є важливими економічними факторами.
Надмірне закриття та підвищення, обробка надбавок, і ливарний брухт може мати більший вплив на вартість, ніж для звичайної вуглецевої сталі або стандартного лиття з нержавіючої сталі.
Комплексні вимоги до плавлення та лиття
Сплави інконель зазвичай вимагають більш контрольованих умов плавлення та заливки, ніж звичайні ливарні сплави.
Їх високі температури плавлення та складний хімічний склад сплаву забезпечують контроль температури, управління атмосферою, чистота розплаву, і контроль хімічного складу особливо важливий.
Під час плавлення та розливу, невідповідні умови процесу можуть збільшити ризик окислення, включення, дефекти, пов'язані з газом, або зміни в хімічному складі сплаву.
Для деяких високоефективних нікелевих сплавів, Таким чином, краще використовувати вакуумне або інше плавлення в контрольованій атмосфері.
Сегрегація затвердіння та ливарні дефекти
Суперсплави на основі нікелю можуть демонструвати значні показники мікросегрегація під час затвердіння оскільки легуючі елементи розподіляються між дендритними та міждендритними областями.
Залежно від сплаву, небажані фази, такі як фази Лавеса, карбіди, або можуть утворюватися інші інтерметалічні компоненти.
Поширені дефекти лиття включають:
- Усадка пористість
- Газовий пористість
- Оксидні або неметалічні включення
- Гаряче тріск
- Збої в роботі та холодне закриття
- Хімічна сегрегація
- Локалізована відсутність звуку
Ці дефекти можуть знизити пластичність, втома, Корозійна стійкість, або продуктивність повзучості.
Отже, обтягуючий, годування, температура форми, умови заливки, та поведінку затвердіння необхідно ретельно контролювати.
Складна обробка
Інконель значно складніше обробляти, ніж багато звичайних сталей.
Його висока міцність, Низька теплопровідність, і сильна тенденція до зміцнення зосереджують тепло і сили різання в зоні обробки.
Як результат, Обробка з ЧПУ може включати:
- Високий знос інструменту
- Нижчі практичні швидкості різання
- Більші вимоги до сили різання
- Більш суворе кріплення та жорсткість машини
- Збільшений час обробки та вартість інструменту
З цієї причини, конструкція відливки повинна бути оптимізована для отримання остаточної геометрії максимально наближеної до чистої форми, тоді як механічна обробка зарезервована для критичних розмірів, герметичні поверхні, нитки, свердловина, та інші функціональні особливості.
Більша складність термічної обробки
Термічна обробка часто необхідна для досягнення необхідних властивостей, але правильний цикл сильно залежить від марки сплаву та його передбачуваного застосування.
У дисперсійно зміцнених сплавах, такі параметри, як температура розчину, Швидкість охолодження, Температура старіння, і час старіння безпосередньо впливають на кінцеву мікроструктуру та механічні властивості.
Невідповідний цикл термічної обробки може призвести до утворення небажаної фази, недостатнє зміцнення, надмірний ріст зерна, або втрата стійкості до корозії.
Отже, Виливки з інконелю потребують спеціальної термічної обробки для конкретного сплаву, а не загальної процедури термічної обробки.
Вищі вимоги до перевірки
Оскільки виливки з інконелю часто використовуються при високих температурах, високий тиск, або корозійне обслуговування, внутрішня та поверхнева цілісність може підлягати суворим критеріям прийнятності.
Перевірка може включати хімічний аналіз, розмірний огляд, тестування проникнення, рентгенографія, Ультразвукове тестування, КТ, металографічна експертиза, та перевірка механічних властивостей.
Необхідний рівень перевірки збільшує час і вартість виробництва, але це часто важливо для демонстрації цілісності лиття та забезпечення надійної роботи служби.
Вища загальна вартість виробництва
Поєднання дорогої сировини, спеціальне плавильне обладнання, комплексний контроль лиття, термічна обробка, важка механічна обробка, і ретельний контроль робить виливки з інконелю значно дорожчими, ніж багато звичайних металевих виливків.
Отже, Лиття з інконелю, як правило, є найбільш виправданим, коли компонент вимагає комбінації властивостей, які не можуть надійно забезпечити дешевші сплави.
Для менш вимогливих додатків, нержавіюча сталь, Лепка сталь, залізонікелеві сплави, або інші недорогі матеріали можуть стати більш економічним рішенням.
10. Виберіть LangHe Industry для лиття з інконеля
Промисловість є ISO-сертифікований виробник надання індивідуальних рішень для лиття по виплавленим моделям і обробки з ЧПУ для складних металевих компонентів.
Для застосувань Inconel, LangHe може інтегрувати аналіз DFM, розвиток процесу лиття, Вибір сплавів, точні інвестиційні кастинг, термічна обробка, Обробка з ЧПУ, поверхнева обробка, і контроль якості в скоординований виробничий процес.
Інженерний підхід зосереджується на узгодженні виробничого процесу з фактичними вимогами до компонента.
Для складних виливків з інконелю, це включає оцінку товщини стінки, розділові переходи, стробування та годування, обробка надбавок, бази даних, вимоги до термічної обробки, та вимоги до перевірки перед виробництвом.
Критичні функціональні елементи потім можуть бути оброблені на верстаті з ЧПУ відповідно до необхідних специфікацій розмірів і поверхні.
LangHe підтримує індивідуальне виготовлення прототипу, дрібносерійний, і повторюйте промислові компоненти, з кінцевим процесом, визначеним відповідно до вибраного класу Inconel, геометрія компонентів, умови обслуговування, і відповідні вимоги до якості.
Цей інтегрований підхід до лиття та механічної обробки особливо цінний для клієнтів, які шукають готовий компонент з інконелю, а не лише необроблене лиття.
11. Висновок
Сплави інконель займають важливе місце серед високоефективних конструкційних матеріалів, оскільки вони поєднують у собі міцність при високих температурах., Окислювальна стійкість, Корозійна стійкість, і довгострокову структурну стабільність.
Їх ефективність забезпечується ретельно контрольованими металургійними системами на основі нікелю, що містять хром і вибрані зміцнюючі елементи, такі як молібден, ніобій, алюміній, і титан.
Для складних компонентів, лиття забезпечує ефективний спосіб перетворення цих високоефективних сплавів у деталі, наближені до чистої форми, одночасно зменшуючи механічну обробку, необхідну для складних для різання нікелевих сплавів.
Лиття за виплавленими моделями особливо цінне для складних геометрій, у той час як вакуумне лиття по виплавлюваних моделях підходить, коли потрібен більш суворий контроль чистоти розплаву та атмосферного забруднення.
Відцентрове та піщане лиття мають більш спеціалізоване застосування на основі геометрії та розміру компонентів.
Однак, Успішне лиття інконеля залежить не тільки від вибору сплаву.
Практика плавлення, дизайн цвілі, контроль затвердіння, термічна обробка, обробка, і перевірка повинні працювати разом, щоб досягти необхідних кінцевих властивостей.
Коли ці фактори належним чином контролюються, Литі компоненти Inconel можуть забезпечити надійну роботу в деяких із найвимогливіших хімічних речовин, термічний, енергія, морський, і високотемпературне промислове застосування.
FAQ
Чим інконель відрізняється від нержавіючої сталі?
Сплави інконель - це суперсплави на основі нікелю та хрому з високим вмістом нікелю та чудовою високотемпературною міцністю., Окислювальна стійкість, і стійкість до корозії порівняно з нержавіючою сталлю.
Нержавіючі сталі - це сплави на основі заліза, щонайменше 10.5% хром.
Чи можна лити сплави інконель?
Так. Сплави інконель зазвичай відливають литтям за виплавленими моделями, вакуумне лиття по виплавленим моделям, відцентрове кастинг, і піщане лиття.
Лиття часто надається перевагу для складних форм і для сплавів, які важко обробляти.
Яка марка інконеля найкраща для лиття при високій температурі?
Це залежить від програми. Юнель 718 широко використовується для високоміцних, помірно-температурне обслуговування.
Юнель 625 забезпечує чудову стійкість до корозії та хорошу міцність при високих температурах.
Для найбільш гарячих секцій турбіни, литі сплави, такі як інконель 738 або часто використовуються монокристалічні суперсплави на основі нікелю.
Чи є інконель магнітним?
Більшість сплавів Інконель є аустенітними і, по суті, немагнітними в відпаленому стані. Деякі сорти можуть стати трохи магнітними після холодної обробки або певної термічної обробки.
Скільки коштує лиття інконель?
Виливки з інконелю дорожчі, ніж виливки з вуглецевої або нержавіючої сталі через вартість сировини, складність плавлення, і вимоги до постобробки.
Кінцева ціна залежить від марки сплаву, Розмір частини, складність, кількість, рівень перевірки, і вимоги до доставки.
Можна зварювати компоненти з інконелю?
Багато компонентів з литого інконелю можна зварювати, але процедури необхідно ретельно контролювати.
Сорти, зміцнені атмосферними опадами, такі як 718 вимагають відповідного попереднього нагрівання, вибір наповнювача, і термообробка після зварювання, щоб уникнути розтріскування.
Що таке HIP у лиття з інконеля?
HIP означає гаряче ізостатичне пресування. Він використовує високу температуру та високий тиск газу, щоб закрити внутрішню пористість у виливках, поліпшення щільності, втома життя, і механічні властивості.