

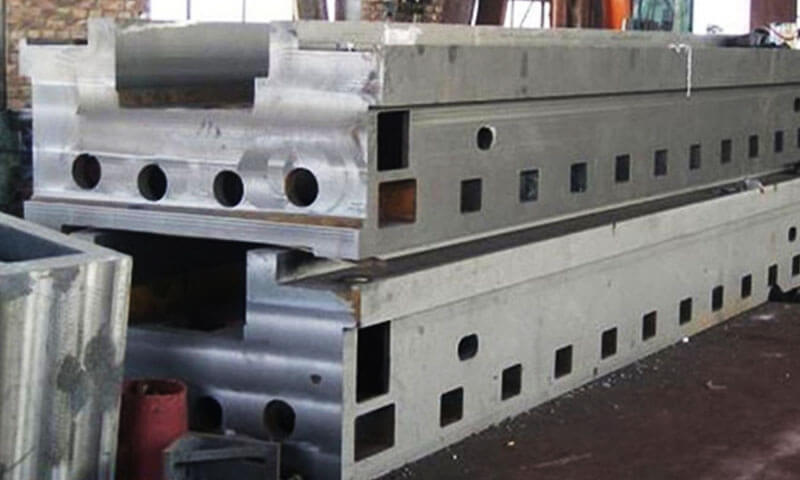
У ливарному виробництві, це надто поширене і незрозуміле явище: дві ливарні цехи виготовляють однакові відливки з одного і того ж сплаву, використовуючи ідентичні температури заливки, литникові конструкції, та зарядні матеріали,
проте один постійно постачає бездефектні деталі, а інший бореться з наполегливими, періодичне розтріскування.
Багато керівників ливарних цехів пояснюють цю прогалину майстерністю оператора, варіація сировини, або навіть удача.
Насправді, різниця майже завжди виникає через фундаментальні відмінності в поведінці системи формувального піску, які невидимі для випадкового спостереження.
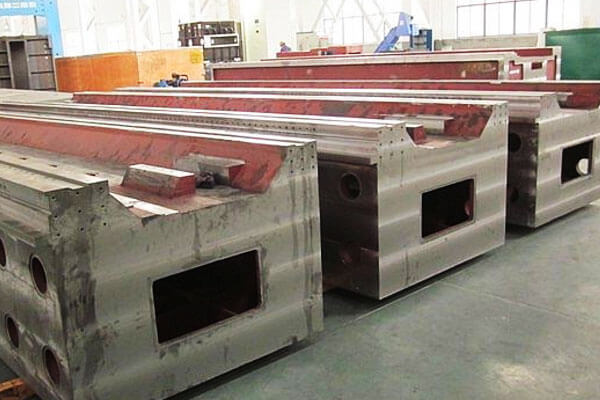
У цій статті розглядається класичний реальний промисловий випадок: ідентична 6-метрова верстатна балка, виготовлена на обох смоляний пісок і цементно-піщані лінії для самотвердіння.
Зі строго узгодженими параметрами заливки, хімічний склад, і якість розплаву, процес смоляного піску послідовно виробляв балки без тріщин, в той час як цементна піщана лінія, що самотвердіє, страждала від повторюваних поперечних дефектів розтріскування, зосереджених у товстій середній частині балки.
Нижче детально проаналізовано шість основних металургійних і технологічних механізмів, що стоять за цим результатом, надання дієвої інженерної інформації для ливарних груп, які оптимізують процеси лиття важкої сталі.
1. Чому один і той самий шестиметровий верстат може поводитися по-різному?
Велика станина верстата є чудовим прикладом литва, де поведінка форми має величезне значення.
Його геометрія часто містить:
- Довгі габаритні розміри
- Товсті і тонкі секції з'єднані разом
- Ребра і перетинки
- Великі виступи або монтажні області
- Внутрішні порожнини
- Довгі горизонтальні ділянки
- Локальні теплові маси сильно варіюються
- Велика накопичена усадка при затвердінні
У міру охолодження металу з рідкого стану до кімнатної температури, це договори.
Виливок не може вільно стискатися, оскільки його оточує форма, ядра обмежують внутрішній рух, і різні секції лиття охолоджуються і твердіють з різною швидкістю.
Це породжує конкуренцію між двома силами:
Стиснення лиття проти стійкості форми до цього стиснення
Якщо форма може деформуватися або зруйнуватися на відповідному етапі, частина стиснення компенсується рухом форми.
Якщо форма залишається дуже жорсткою, скорочення все більше перетворюється на напругу в металі.
Надовго, відносно струнка верстатна відливка, це може стати критичним.
Основний механізм можна спростити так:
Теплове скорочення + структурне обмеження → напруга розтягу → локальна пластична деформація → зародження тріщини
Чи справді напруга стане тріщиною, залежить від температури, мікроструктура, геометрія, годування, залишковий стрес, і здатність прес-форми та стрижнів рухатися.
Ось чому простого порівняння температури заливки або хімічного складу часто недостатньо.
2. Залишкова міцність при високій температурі та пластичність форми
Для великої верстатної балки, одна з найважливіших відмінностей між піском на смоляному зв’язку та самотвердіючим піском на цементному зв’язку полягає в тому, як форма механічно реагує на підвищення температури, а виливок починає застигати та стискатися..
Ця відмінність є важливішою, ніж порівняння лише міцності форми за кімнатної температури.
Форма може бути надзвичайно міцною під час формування та транспортування, але може стати проблематичною, якщо вона залишається надмірно жорсткою протягом періоду, коли відливка має вільно стискатися.
Тому дві властивості слід розглядати разом:
Високотемпературна залишкова міцність — яку міцність зберігає форма після нагрівання розплавленим металом.
Податливість форми або згортання — наскільки легко форма може деформуватися або втрачати опір, коли стискається відливка намагається рухатися.
Для шестиметрової верстатної балки, взаємодія між цими властивостями та ущільненням виливка може сильно впливати на розвиток термічних і гарячих напруг.
Цементний самотвердіючий пісок: Висока залишкова міцність і більша стійкість
Самотвердіючий пісок на цементній основі розвиває міцність завдяки цементній сполучній системі та здатний виробляти тверді форми з хорошою стабільністю розмірів.
За умов лиття, однак, форма не обов'язково втрачає свою механічну стійкість так швидко, як система з органічними зв'язками.
У міру охолодження сталевого лиття, він піддається стисненню при твердінні, а потім термічному стисненню. Цвіль і ядра частково протидіють цьому руху.
Де форма залишається дуже жорсткою, більша частка необхідного звуження виливка перетворюється на механічну деформацію та напругу.
Для довгої верстатної балки, ефект є кумулятивним, а не суто локальним.
Шестиметровий виливок може відчувати значне загальне термічне стиснення, при цьому ребра, начальники, ядра, а товсті секції можуть створити додаткове локальне обмеження.
Якщо форма недостатньо податлива, результуюча напруга може сконцентруватися в геометрично чутливих областях.
Концептуально механізм можна представити як:
Звуження лиття → опір форми → стримана деформація → напруга розтягу → локальне накопичення деформації → виникнення тріщин
Це важливо, однак, не розглядати залишкову міцність форми як єдину причину розтріскування.
Фактичний ризик розтріскування також залежить від сплаву, діапазон затвердіння, геометрія перетину, умови годівлі, розподіл температури, ядро обмеження, і механічні властивості металу при відповідній температурі.
Таким чином, Інженерна проблема з дуже жорсткою цементною формою полягає не просто в тому, що вона «надто міцна».
Проблема полягає в тому, що його опір стисненню виливка може залишатися значним протягом критичної стадії термічної історії виливка.
Пісок, пов'язаний з смолою: Поступова втрата міцності зчеплення та покращення плинності
Формувальні системи на основі смоли використовують органічні в’яжучі, термічні властивості яких принципово відрізняються від цементних систем.
Під впливом тепла від розплавленої сталі, органічне сполучне піддається термічній деструкції, з розм'якшенням і прогресуючою втратою міцності зв'язку при підвищенні температури.
Ця зміна особливо актуальна для великих виливків, оскільки форма може переходити від міцної опори під час наповнення та транспортування до менш обмежувального стану під час подальшого охолодження.
Як кастинг контракти, пісок може поступово втрачати здатність чинити опір руху.
Замість того, щоб підтримувати дуже жорстку оболонку навколо виливка протягом усього процесу охолодження, форма може стати більш податливою в міру того, як сполучна деградує.
Концептуальний механізм є:
Звуження лиття → деградація в'яжучого → зниження міцності піску → рух/згортання форми → менший механічний тиск
Це може бути корисним для великих, геометрично складні виливки, оскільки частина термічного звуження виливка компенсується деформацією форми замість того, щоб повністю перетворюватися на напругу всередині металу.
Однак, смоляний пісок не слід описувати як повністю «м'який» або «без стресу» при високій температурі.
Різні системи смол, концентрації в'яжучого, температури піску, системи покриття, щільності цвілі, і термічні історії створюють різні криві залишкової міцності.
Відповідною характеристикою є швидкість і температурна залежність втрати міцності, не просто, чи містить форма смолу.
3. Теплове розширення прес-форми та термічна взаємодія з відливкою
Обмеження форми є лише частиною термомеханічної взаємодії між формою та великим виливком.
Сама форма зазнає теплового розширення та деформації після того, як розплавлений метал потрапляє в порожнину, і ця зміна розмірів може змінити величину та напрямок обмеження, накладеного на стягнуте лиття.
Для шестиметрової верстатної балки, цей ефект не слід розглядати незалежно від скорочення кастингу.
Виливок одночасно охолоджується і намагається стиснутися, у той час як навколишня форма нагрівається та зазнає власної теплової реакції.
Отже, результуючий напружений стан регулюється відносний рух виливка і форми, не через коефіцієнт теплового розширення будь-якого окремого матеріалу.
Пісок на цементній основі: Сильніша термічна взаємодія з литтям
Самотвердіючий пісок на цементній основі містить заповнювач і цементну сполучну систему, і його розмірна реакція під час нагрівання залежить від мінералогії агрегату, сполучна рецептура, стан вологості, щільність цвілі, і теплова історія.
Для формовочного піску, багатого кремнеземом, теплове розширення заповнювача стає особливо актуальним, оскільки форма нагрівається розплавленою сталлю.
Форма не просто залишається геометрично незмінною після заливки; окремі частинки піску та навколишня зв’язана структура зазнають теплового розширення та інших високотемпературних змін.
Одночасно, сталеве лиття починає твердіти, а потім стискатися.
Це створює проблему відносного зміщення:
Рух форми з підігрівом + лиття скорочення + обмежена відповідність прес-формі → підвищене міжфазне обмеження
Якщо форма залишається достатньо жорсткою, його термічний рух може локально протидіяти стисненню виливка.
Результуюча взаємодія може збільшити напругу розтягування у вразливих областях, особливо там, де геометрія лиття вже накладає диференціальне скорочення.
Для шестиметрової верстатної балки, ефект може стати важливим навколо:
- Переходи від товстого до тонкого розділу
- Реберні перетини
- Великі боси
- Порожнини з опорою на сердечник
- Довгі стримані ділянки
- Геометричні розриви
Ключовим моментом є те, що прес-формі не потрібно прикладати просте рівномірне «стискаюче зусилля» на виливок для теплового розширення до речовини.
Для зміни напруженого стану достатньо диференціального розширення та обмеженої деформації.
Пісок, пов'язаний з смолою: Різна термовідповідь і прогресуюча деградація сполучного
Пісок, зв'язаний смолою, також зазнає теплового розширення, особливо коли використовується кремнеземний наповнювач.
Отже, було б технічно неточно описувати смоляний пісок як такий, що має «незначне теплове розширення» просто тому, що в ньому використовується органічний сполучний.
Більш важливою відмінністю є комбінована теплова реакція заповнювача та сполучної системи.
У міру підвищення температури форми, органічна смола поступово розм'якшується, розкладається, і втрачає міцність зчеплення.
Внаслідок цього зв’язаний пісок може стати менш механічно жорстким протягом того самого періоду, коли виливок зазнає значного термічного стиснення.
Це створює іншу взаємодію:
Контракція лиття + прогресивна податливість прес-форми → зменшена передача термічного руху в ливарну напругу
Форма все ще нагрівається та розширюється, але його здатність передавати цю зміну розмірів у вигляді жорсткого механічного обмеження може зменшуватися в міру деградації сполучного.
Ця відмінність особливо важлива при порівнянні систем на смолі та на цементі. Актуальне питання не просто:
Яка форма має менший коефіцієнт теплового розширення?
Це:
Яка частина теплового руху форми фактично передається на виливок, коли виливок є механічно вразливим?
Це набагато більш корисний інженерний критерій.
Тип заповнювача може бути важливішим за тип сполучного
Іншим важливим моментом є те, що теплове розширення сильно залежить від агрегатний.
Кремнієвий пісок, циркон, хроміт, та інші вогнетривкі заповнювачі мають різні характеристики теплового розширення.
Отже, дві прес-форми, що використовують різні сполучні речовини, все ще можуть демонструвати подібний термічний рух, якщо вони використовують той самий заповнювач, тоді як дві прес-форми, що використовують ту саму систему смоли, можуть поводитися по-різному, якщо їхні агрегати або сорт піску відрізняються.
Це означає, що значуще порівняння процесів має відрізняти один від одного:
Поведінка сполучного матеріалу + сукупна поведінка + щільність цвілі + історія температури
а не приписувати всю теплову поведінку лише сполучному.
Наприклад, багатий кварцом пісок демонструє характерну реакцію теплового розширення, пов’язану з його поведінкою перетворення мінералів.
Результуючий рух форми залежить від повної структури форми та умов нагрівання, не просто на одному опублікованому коефіцієнті розширення.
4. Волога і газовиділення: Чому вміст води в цементних системах має значення
Вологість є однією з ключових відмінностей між самотвердіючим піском на цементній основі та піском на смоляній основі., але його вплив на великі сталеві виливки є більш складним, ніж просто сказати, що «вода викликає тріщини».
Важливим питанням є взаємодія залишкової вологи, газогенерація, проникність цвілі, Температура металу, температура форми, а також термічний і механічний стан виливка під час заповнення та раннього затвердіння.
Для шестиметрової верстатної балки, форма являє собою дуже велику площу поверхні, що оточує високотемпературне сталеве лиття.
Будь-яка волога або продукти розкладання сполучної речовини, що утворюються на межі прес-форма–метал, повинні транспортуватися через форму.
Якщо виділення газу перевищує здатність форми випускати повітря, результуючий тиск і міжфазна реакція можуть сприяти появі дефектів і можуть ускладнити термічну історію виливка.
Фундаментальна відмінність полягає в тому, що системи на цементному зв’язку містять воду як частину механізму твердіння, в той час як системи на основі смол не залежать від гідратації цементу.
Однак, смоляний пісок не містить газу: його органічна зв'язуюча речовина може термічно розкладатися та генерувати газоподібні продукти під впливом розплавленого металу.
Цементний самотвердіючий пісок: Вода, Генерація пари, і тиск газу
Цементний самотвердіючий пісок використовує воду як важливий компонент процесу твердіння.
Залежно від цементної системи, агрегатний, умови затвердіння, навколишнє вологість, час зберігання, і товщина форми, деяка кількість вологи може залишатися фізично присутньою у формі, тоді як додаткова вода входить у структуру гідратованого сполучного.
Коли розплавлена сталь потрапляє в порожнину, поверхня прес-форми піддається надзвичайному термічному навантаженню. Будь-яка вільна або фізично доступна волога поблизу гарячої поверхні може швидко випаруватися, створення пари.
Це створює потенційну послідовність:
Залишкова вологість → швидке нагрівання → утворення пари → транспорт газу → вплив локального тиску/потоку
Якщо швидкість утворення газу висока, а проникність недостатня, газ може накопичуватися біля межі форми та металу. Це може сприяти появі таких дефектів, як:
- Газовий пористість
- Продуви
- Поверхневі удари
- Дірочки
- Прожилки або поверхневі дефекти, залежно від системи форми
- Проникнення металу або ерозія цвілі в несприятливих умовах
Ступінь ризику сильно залежить від проникності форми та вентиляційної системи.
Правильно висушена або затверділа цвіль із достатньою проникністю може ефективно виділяти газ, тоді як багата вологою або погано вентильована цвіль може створити значно серйозніші проблеми.
Чи пара безпосередньо спричиняє термічні тріщини?
Цей момент вимагає особливої обережності.
Спокусливо описати випаровування вологи як пряме «паровий вибух → загартування поверхні → термічна тріщина» механізм. У більшості великих сталевих виливків, це пояснення занадто спрощене.
Форма швидко поглинає тепло від розплавленої сталі, і металева поверхня природним чином розвиває температурний градієнт.
Випаровування вологи може змінити місцевий теплообмін, тиск газу, і умови поверхні, але це не означає автоматично, що сталева поверхня миттєво «загартується» в металургійному сенсі.
Розвиток тріщин залежить від спільного впливу:
Термічний градієнт + поведінка затвердіння + стримування цвілі + гаряча пластичність + локальна геометрія + розвиток стресу
Отже, вологу слід розглядати як потенційну причину термічних та ливарних дефектів, не розглядається як універсальна самостійна причина розтріскування.
Для шестиметрової верстатної балки, ця різниця важлива, оскільки тріщина, неправильно віднесена до «загартування парою», насправді може походити від комбінації стриманої форми, схильність до гарячих розривів, відмінності товщини перетину, і недостатнє годування.
Пісок, пов'язаний з смолою: Без зволоження, але при розкладанні зв’язуючого все одно утворюється газ
Пісок на основі смол не твердне через гідратацію цементу. Його органічна сполучна речовина піддається хімічному твердінню і згодом розкладається під дією теплового навантаження, створюваного розплавленою сталлю.
Отже, належним чином підготовлена смоляна форма може містити відносно мало вільної води порівняно з системою на цементному зв’язку, суттєво зменшує специфічну проблему утворення пари із залишкової вологи при формуванні.
Однак, було б неправильно сказати:
«Смоляний пісок не виділяє газу».
В’яжучі органічні смоли можуть генерувати низку газоподібних продуктів розкладання під час заливки.
Якщо сполучна додана надмірно або проникність погана, ці гази все ще можуть утворювати дефекти лиття.
Тому відповідні інженерні відносини:
Зміст сполучного + термічне розкладання + проникність + вентиляція = поведінка лиття, пов'язана з газом
Ось чому менша вологість не означає автоматично зниження загального газоутворення.
5. Швидкість охолодження та тепловий градієнт: Прихований рушійний фактор крекінгу великого кастингу
Для шестиметрового верстатного лиття, охолодження - це не просто кінцевий етап після затвердіння.
Це безперервний термомеханічний процес, в якому градієнти температури, фазове перетворення, скорочення, стримування цвілі, і локальна геометрія взаємодіють.
Результуючий напружений стан може визначити, чи залишиться відливка цілою, чи утворяться гарячі розриви, тріщини охолодження, або спотворення.
Отже, важлива відмінність між піском на смоляному зв’язку та самотвердіючим піском на цементному зв’язку полягає не в тому, що одна система автоматично «охолоджується швидко», а інша «охолоджується повільно».
Фактична поведінка охолодження залежить від типу агрегату, щільність цвілі, вміст сполучного, товщина форми, конфігурація ядра, модуль лиття, і умови теплового контакту.
Що істотно змінюється між піщаними системами, так це поєднання поведінки теплообміну та, важливіше, як форма продовжує стримувати виливок, коли температура падає.
Для великої верстатної балки, ця взаємодія стає особливо важливою, оскільки відливка може містити довгі тонкі стінки, важкі ребра, товсті боси, і локально масивні секції, які охолоджуються зі значно різною швидкістю.
Пісок на цементній основі: Тривала термічна та механічна взаємодія
Товста цементна форма може забезпечити суттєву теплоізоляцію та зберегти значну механічну міцність протягом значної частини циклу охолодження виливка..
Точний час охолодження значно змінюється в залежності від розміру ливарної секції та конструкції форми, тому фіксовані значення, такі як «12–24 години», не слід розглядати як універсальні.
Більш важливим питанням є те, що лиття продовжує стискатися, тоді як форма все ще може забезпечувати значуще механічне обмеження.
Важка центральна частина залишається гарячою довше, ніж тонке полотно або край. Оскільки навколишні тонші секції стають механічно міцнішими та менш здатними витримувати навантаження, більш гаряча частина продовжує термічно розвиватися. Це створює диференціальне скорочення.
Результуючий стрес можна концептуалізувати як:
Диференціальне охолодження → диференціальне звуження → утримання прес-форми/стрижня → накопичення напруги розтягування
Якщо місцева деформація розтягу перевищує наявну пластичність матеріалу при цій температурі, гаряча сльоза або тріщина може початися.
Для тривалого верстатного лиття, ризик посилюється загальною довжиною лиття. Навіть відносно невеликі деформації стиснення можуть відповідати значному абсолютному переміщенню на кілька метрів.
Пісок, пов'язаний з смолою: Теплова реакція та рання втрата обмеження
Пісок на смолах також має значну термостійкість, особливо коли використовується кремнеземний наповнювач, тому було б технічно неточно стверджувати, що смоляний пісок за своєю природою забезпечує значно вищу швидкість охолодження в кожному застосуванні.
Його більш важливою характеристикою є залежна від температури деградація органічного сполучного.
У міру нагрівання форми, смола поступово втрачає міцність зчеплення. Отже, прес-форма може ставати все більш податливою, поки виливка переходить у стадію стиснення.
Це створює потенційно сприятливу послідовність:
Лиття охолоджується та стискається → смоляний зв'язок втрачає міцність → форма стає більш податливою → звуження пристосовується → обмеження зменшується
Зменшення утримання цвілі може бути важливішим, ніж сама абсолютна швидкість охолодження.
Іншими словами, смоляна форма не обов'язково запобігає стресу, змушуючи виливок швидко охолоджуватися. Натомість це може зменшити тривалість і величину механічно ефективного обмеження на пізніх стадіях охолодження.
6. Затвердіння цвілі та мікротріщини, викликані зачисткою
Стан форми перед заливкою є ще однією змінною, яку часто не враховують при дослідженні тріщин у великих виливках..
Форма не починає взаємодіяти з виливком у момент потрапляння розплавленої сталі в порожнину.
Він уже пройшов змішування, затвердіння, зачищення, обробка, складання, установка сердечника, зберігання, та транспортування.
Пошкодження, виниклі на цих етапах, можуть вплинути на якість поверхні прес-форми та стабільність розмірів порожнини.
Однак, важливо розрізняти мікророзтріскування форми та розтріскування металевої виливки.
Видимий або мікроскопічний дефект піщаної форми не стає автоматично металевою тріщиною. Його ефект залежить від того, де він відбувається і чи змінює проникнення металу, геометрія поверхні, або концентрація напруги.
Пісок на цементній основі: Чутливість до затвердіння та обробки
Форми, що самотвердіють на цементному зв’язку, покладаються на контрольовані реакції затвердіння для досягнення остаточної міцності.
Для дуже великих форм, рівномірне затвердіння може бути складнішим через товщину, розподіл вологи, Умови навколишнього середовища, і локальна концентрація сполучного може змінюватися.
Потенційні проблеми включають:
- Нерівномірне затвердіння
- Локальна зміна сили
- Розсипчастість поверхні
- Обробка пошкоджень
- Розтріскування при гострих деталях цвілі
- Зміна розмірів під час зберігання
Якщо поверхня форми пошкоджена під час зачистки або транспортування, розплавлений метал може проникнути або відтворити пошкоджену ділянку.
Грубий, зламаний, або локальна ерозія поверхні форми може створити геометричний розрив у відливці.
У регіоні з високим стресом, такий розрив може виступати як a локальний концентратор напруги.
Це технічно точніше, ніж припущення, що кожна мікротріщина в піску автоматично стає металевою тріщиною.
Пісок, пов'язаний з смолою: Швидке затвердіння, але контроль процесу все ще важливий
Системи, пов’язані зі смолою, як правило, відносно швидко розвивають міцність при керуванні, залежно від сполучної та каталітичної системи. Це може спростити зняття візерунка, складання прес-форми, і виробнича логістика.
Однак, швидке затвердіння не виключає можливості пошкодження цвіллю.
Надлишок каталізатора, неправильне дозування смоли, погане змішування, надмірна температура піску, або нерівномірне затвердіння може спричинити:
- Крихкі поверхні цвілі
- Локальна зміна сили
- Розмірна нестабільність
- Передчасна сполучна реакція
- Пошкодження цвіллю під час обробки
Іншими словами, смоляний пісок за своєю суттю не захищений від дефектів форми перед заливкою. Його перевага полягає в здатності швидко розвивати необхідну міцність, зберігаючи контрольоване вікно процесу.
Що відбувається, коли пошкоджена поверхня форми зустрічається з розплавленим металом?
Припустімо, що місцева стінка форми містить невелику тріщину або пошкоджену ділянку.
Можливі кілька результатів.
Метал може відтворити дефект лише як поверхневу нерівність поверхні.
Він також може проникнути в отвір, створення ребра або локального металевого виступу. У більш важких випадках, рух форми або ерозія можуть змінити геометрію виливка.
Від того, чи стане отримана функція структурно важливою, залежить:
- Глибина дефекту
- Орієнтація дефекту
- Геометрія лиття
- Локальний напружений стан
- Припуск на механічну обробку
- Пластичність матеріалу
- Поверхнева обробка
Отже, дефект цвілі найкраще розглядати як a потенційне місце ініціації або геометрична недосконалість, а не як автоматичне джерело злому.
7. Здатність до витрушування та вторинне розтріскування під напругою
Процес лиття не закінчується, коли метал досягає кімнатної температури. Витрушення — це ще одна механічна подія, яка може вплинути на остаточну цілісність великої виливки.
Для шестиметрової верстатної балки, цей етап заслуговує на особливу увагу, тому що відливка все ще може містити залишкову напругу, в той час як довга конструкція може бути відносно сприйнятливою до вигинів і ударів.
Ключовою змінною є розбірність— здатність прес-форми та стрижнів втрачати міцність у достатній мірі після відливання, щоб компонент можна було видалити без застосування непотрібного механічного навантаження.
Пісок на цементній основі: Вища стійкість до руйнування може збільшити потребу в розрядженні
Форми на цементному зв’язку можуть зберігати значну міцність після лиття, в залежності від сполучної системи і термічного впливу.
Якщо форма залишається міцно склеєною після охолодження відливки, для відділення піску від компонента може знадобитися більше механічної енергії.
Для масивної шестиметрової балки, надмірна вібрація, вплив, локалізований стукіт, або погано контрольоване механічне руйнування може передати навантаження на лиття.
Це стає більш значущим, коли відливка вже містить:
- Залишкова термічна напруга
- Викривлення, спричинене литтям
- Локальні розриви
- Геометричні концентрації напружень
- Ділянки зниженої пластичності
У такій ситуації, витрушування може не створити первинного металургійного дефекту, але це може спровокувати або розширити наявну тріщину, яка вже була близька до свого критичного стану.
Ця різниця важлива в аналізі першопричини.
Пісок, пов'язаний з смолою: Термічний руйнування покращує складність
В’яжучі органічні смоли поступово розкладаються під дією тепла, що виникає під час лиття. Це може знизити міцність піску після заливки та полегшити видалення цвілі.
Як результат, прес-форми зі смолою часто можуть досягти гарної згортання після лиття без надмірного механічного впливу.
Це одна з причин, чому смоляні системи привабливі для складних виливків, де видаляється цвіль навколо ребер, порожнини, і ядер важко.
Однак, «саморозпад» не слід тлумачити буквально. Залишкова міцність піску, товщина форми, сполучна рецептура, покриття, і локальний термічний вплив впливають на фактичну поведінку струсів.
Чи може Shakeout створити тріщину, якої раніше не було?
Так, але це потрібно описати точно.
Виливок, який не має видимих тріщин до витрушування, може руйнуватися під час агресивного видалення форми, якщо він містить достатню залишкову напругу, а прикладене механічне навантаження перевищує локальну структурну здатність.
Однак, це не доводить, що процес витрусу був основною причиною.
Справжня послідовність може бути:
Лиття створює приховану слабку область → залишається залишкова напруга → витрушування застосовує додаткове механічне навантаження → розкривається тріщина
Таким чином, струс може бути тригер, тоді як основна причина полягає в дизайні лиття, металургійний стан, дефекти затвердіння, або ранній розвиток стресу.
Це розрізнення є важливим для ефективних коригувальних дій.
8. Смоляний пісок проти. Цементний самотвердіючий пісок: Що дійсно змінюється?
Фундаментальний контраст можна підсумувати таким чином:
| Основний фактор | Пісок, пов'язаний з смолою | Самотвердіючий пісок на цементній основі |
| Механізм твердіння | Органічна смола + каталізатор/затверджувач | Цементне в'яжуче + хімічні/гідратаційні реакції на основі води |
| Початкова міцність форми | Високий і керований | Високий після достатнього затвердіння |
| Високотемпературна поведінка | Сполучна речовина значно руйнується при нагріванні | Сполучна система може зберігати значну залишкову міцність залежно від складу |
| Розбірність | Може стати сприятливим, оскільки органічне сполучне термічно руйнується | Може залишатися відносно міцним, якщо не розроблений спеціально для поломки |
| Залежність від вологи | Загалом низька потреба вільної води | Вода є невід’ємною частиною сполучної системи |
| Газогенерація | Необхідно контролювати розкладання органічних сполучних | Необхідно контролювати утворення води та зв’язуючого газу |
Проникність |
Сильно залежить від ущільнення та рівня сполучного | Сильно страждає від ущільнення, волога, і сполучна система |
| Велика придатність для лиття | Дуже універсальний для складних великих відливок | Може бути придатним, якщо належним чином контролюється поведінка цвілі |
| Основна чутливість процесу | Рівень сполучного, каталізатор, температура піску, газогенерація | вологість, затвердіння, залишкова міцність, проникність |
| Ключовий ризик для аналізу тріщин | Надмірне обмеження або вплив газу, якщо погано контролюється | Стійке утримання цвілі/серцевини та пов’язана з вологою нестабільність процесу |
| Головний інженерний фокус | Контрольований перехід від міцності до розбірності | Контрольована міцність при затвердінні та адекватна поведінка при руйнуванні |
9. Практичні наслідки та оптимізація процесу
Для ливарних цехів, що виробляють великі верстати, колони, поперечини, та інші важкі сталеві виливки, вибір між піском на смоляному зв’язку та самотвердіючим піском на цементному зв’язку не слід оцінювати лише з точки зору вартості матеріалу чи формування.
Більш значущим економічним показником є загальна вартість виробництва прийнятного лиття:
Вартість формування → Вихід від лиття → Відсоток брухту → Переробка → Втрати при обробці → Вартість перевірки → Надійність доставки
Піщана система, яка виглядає дешевшою за тонну, може стати суттєво дорожчою, якщо вона збільшує розтріскування, спотворення, нестабільність розмірів, або пошкодження від струсів.
Одночасно, ані смоляний пісок, ані цементний пісок не слід описувати як універсальні.
Правильний вибір залежить від розміру виливка, Товщина секції, геометрія, сплав, обсяг виробництва, вимоги до якості, наявне обладнання, і здатність контролювати процес.
Коли підходить цементний пісок, що самотвердіє?
Самотвердіючий пісок на цементній основі може бути ефективним процесом формування, якщо його характеристики сумісні з характеристиками виливка.
Це може бути особливо практичним для великих форм із високою міцністю форми, розмірна стабільність, низька вартість візерунка, і відносно проста логістика виробництва важлива.
Це також може бути привабливим для певного низького рівня- і виливки середнього об'єму, де дорогий постійний інструмент не буде економічно виправданим.
Однак, оскільки геометрія литва стає складнішою, а термомеханічне обмеження стає більш критичним, ливарний цех повинен оцінити, чи залишаються залишкова міцність форми та здатність до згортання сумісними зі стисненням виливка.
Для програм, схильних до зламів, актуальне питання не в тому, чи можна технічно виробляти компонент з цементного піску. Це те, чи може процес робити це неодноразово з прийнятною швидкістю утилізації та переробки.
Коли смоляний пісок стане привабливішим?
Змішаний смолою пісок часто привабливий для великих, складні, важкі виливки з точною формою, складні ядра, контрольоване розмірне відтворення, і сприятлива розбірність після лиття є важливою.
Його головною перевагою є не просто «вища якість». Більш важливою перевагою є можливість створити формувальну систему, в якій міцність під час транспортування та заливки може поєднуватися з прогресуючою втратою міцності сполучного під час термічного впливу.
Для високоцінних виливків для верстатів, це може бути економічно значущим, оскільки невелике зниження частоти розтріскування та переробки може переважити більш високу вартість сполучної системи.
Отже, бізнес-кейс можна виразити як:
Вища вартість формування → нижча ймовірність дефектів → менший брак/переробка → вищий загальний вихід продукції
Фактична вигода має бути продемонстрована виробничими даними, а не припускатися наперед.
10. Висновок
Продуктивність відливки великого верстата визначається ланцюгом взаємодій, а не одним параметром процесу.
Пісок на смоляному зв’язку та самотвердіючий пісок на цементному зв’язку створюють різні середовища формування, особливо з точки зору гарячої міцності, залишкова міцність, виділення газу, термічна поведінка, розбірність, і механічне обмеження.
Для шестиметрової верстатної балки або станини, ці відмінності можуть істотно вплинути на сприйнятливість до розтріскування. Однак, повне віднесення дефекту до процесу формування було б неповним.
Дизайн лиття, сплавна металургія, годування, Теплові градієнти, ядро обмеження, щільність цвілі, затвердіння, волога, охолодження, і витрушування потрібно все враховувати.
Тому найнадійнішим підходом є лікування прес-форма та лиття як єдина інженерна система.
Коли відливка поводиться по-різному після зміни процесу піску, відповідь зазвичай не ховається в одному очевидному параметрі.
Це визначається взаємодією між тим, як метал хоче стиснутися, і тим, наскільки прес-форма дозволяє йому рухатися.
Поширені запитання
Чому цементний пісок викликає більше розтріскування, ніж смоляний пісок для важких виливків?
Цементний пісок залишається твердим при температурах лиття, створення високого утримуючого напруги при усадці.
Він також термічно розширюється, містить вологу, яка викликає паровий удар, і вимагає жорстокого струсування.
Смоляний пісок розм'якшується при високій температурі, дає з усадкою, має мінімальну вологість, і самозгортається для м’якого витрушування.
Чи можна коли-небудь використовувати цементний самотвердіючий пісок для великих верстатних балок?
Так, але це вимагає модифікації процесу: додавання органічних агентів урожаю, оптимізація стробування та підйому, контроль швидкості охолодження, і використання м’яких практик струшування.
Навіть з оптимізацією, однак, частота розтріскування, як правило, буде вищою, ніж у випадку зі смоляним піском.
Смоляний пісок завжди дорожчий за цементний?
Смоляний пісок має вищу вартість матеріалу за тонну, але зазвичай він дає більший урожай, Менше брухт, Швидший час циклу, і менші витрати на очищення.
Для високовартісного лиття важких секцій, смоляний пісок майже завжди забезпечує нижчу загальну вартість хорошої деталі.
При якому розмірі відливки смоляний пісок стає кращим?
Жорсткого порогу немає, але зазвичай для виливків понад 1–2 тонни з товщиною профілю понад 50 мм, Ризик розтріскування цементного піску зазвичай перевищує його цінову перевагу.
Чим більше і важче лиття, тим міцніший випадок для смоли піску.
Чи можете ви змішати смолу і цементний пісок, щоб отримати золоту середину?
У деяких ливарних цехах використовуються гібридні системи, як правило, із шаром смоляного піску на поверхні відливки та підкладкою з цементного піску.
Це може покращити якість поверхні та зменшити ризик розтріскування за нижчої вартості, ніж повний смоляний пісок, але вимагає ретельного контролю процесу.

