

1. Вступ
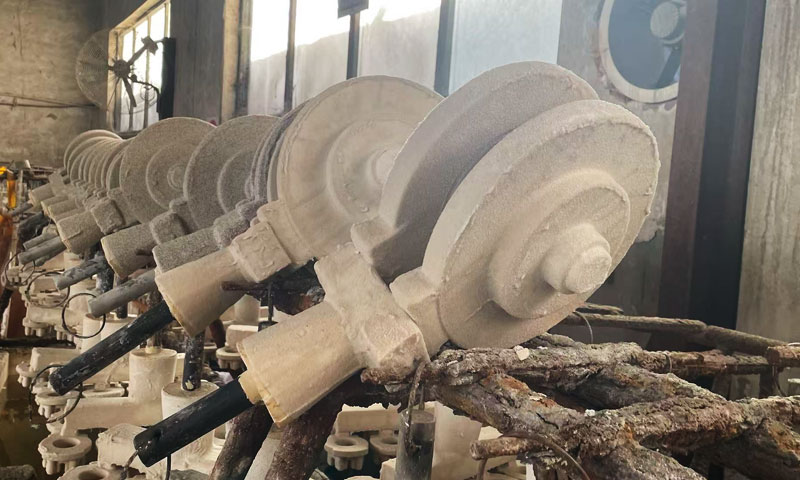
Кастинг для інвестиційного скла (також відомий як силікат натрію для виплавленого лиття) це технологія точного лиття, яка використовує водне скло як сполучну речовину для оболонки, у поєднанні з вогнетривкими матеріалами для формування високоміцної форми, а потім відливає розплавлену вуглецеву сталь для отримання клапанів складної форми.
Клапани з вуглецевої сталі, як основні компоненти в системах транспортування рідини, широко використовуються в нафтовій промисловості, хімічний, влада, муніципальні та інші сфери, і точність їх виготовлення, структурна цілісність і стійкість до корозії безпосередньо визначають безпеку і стабільність промислових систем.
У порівнянні з традиційним литтям у пісок і литтям з кремнезему, лиття з водяного скла має низьку вартість, короткий цикл виробництва, і сильну адаптивність до складних структур, що робить його основним процесом масового виробництва клапанів із вуглецевої сталі середньої та низької точності.
2. Що таке інвестиційне кастинг з водним склом?
Кастинг для інвестиційного скла, також відомий як силікат натрію, є метод точного лиття широко використовується для виготовлення клапанів з вуглецевої сталі.
Процес є a багатоступінчасті, систематична операція призначений для виробництва високоякісних заготовок клапанів зі складною геометрією та надійними механічними властивостями.
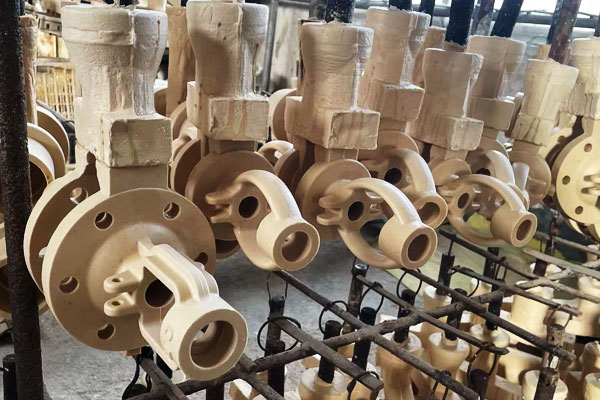
Його основний принцип полягає в тому, щоб відтворіть геометрію клапана, використовуючи візерунок із плавкого воску, форма а стійка до високих температур оболонка через послідовні шари покриття та вогнетривких шарів, видаліть віск, щоб створити порожнину, і, нарешті, заливають розплавлену вуглецеву сталь у форму.
Ця техніка інтегрує розмірна точність, якість поверхні, і адаптивність до складних внутрішніх структур, що робить його придатним для середнього- до високопродуктивних клапанів у промисловості та нафтохімії.
Характеристики процесу та адаптованість
Лиття з водного скла має очевидні технічні переваги та межі застосування у виробництві вуглецева сталь клапани:
- Перевага в ціні: Ціна склянки тільки 1/20-1/30 золю кремнезему, і вимоги до виробничого середовища (температура і вологість) не суворі,
що може знизити собівартість продукції на 30-40% у порівнянні з кремнеземним золем лиття по моделлю.
Він підходить для масового виробництва клапанів із вуглецевої сталі середнього та низького класу. - Адаптація до складних структур: За рахунок використання розчинних ядер, він може точно формувати складні внутрішні структури клапанів, наприклад вигнуті проточні канали, багатоступінчасті порожнини, і вузькі ущільнювальні поверхні, чого важко досягти за допомогою традиційного піщаного лиття.
- Ефективність виробництва: Хімічний метод зміцнення заднього шару оболонки забезпечує швидке зміцнення та забезпечує міцність у вологому стані,
з більш коротким технологічним циклом і вищою ефективністю виробництва, ніж кремнеземне лиття по моделлю, і щоденна продуктивність однієї виробничої лінії може досягати тисячі заготовок клапанів. - Обмеження: Точність розмірів (IT11-IT13) і поверхнева обробка (Ra6,3-12,5 мкм) виливків нижчі, ніж у силікатного золю,
а оболонка має погану повітропроникність, яка схильна до таких дефектів, як пористість і налипання піску, вимагає суворого контролю процесу.
3. Вибір матеріалу: Марки вуглецевої сталі для клапанів і придатність лиття
Вибір вуглецевої сталі для литих клапанів з водяного скла повинен бути збалансованим вимоги до обслуговування— наприклад тиск, температура, і середньої сумісності—з Кастинг необхідний для процесу виробництва рідкого скла.
Різні марки сталі мають різні механічні властивості, хімічні композиції, і поведінка кастингу, що робить вибір класу критичним як для продуктивності, так і для технологічності.
Основні марки та стандарти вуглецевої сталі
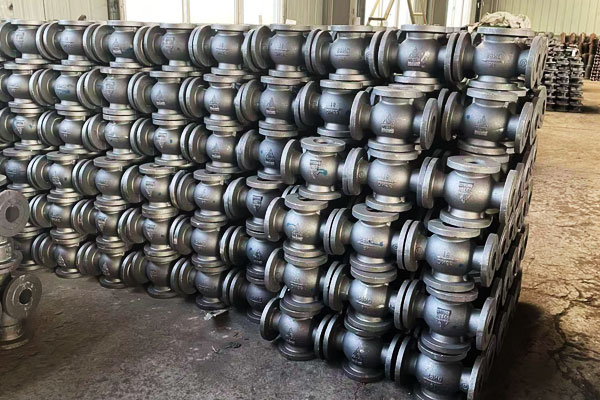
Основні марки вуглецевої сталі, що використовуються для клапанів, відповідають ASTM A216 і Gb/t 12229 стандарти, з WCB є найбільш широко застосовуваним.
Ключові характеристики загальних сортів підсумовано нижче:
| Сталевий | Стандартний | Хімічний склад (мас.%) | Механічні властивості (Нормалізований) | Типові умови праці |
| WCB | ASTM A216 / Gb/t 12229 | С ≤0,30, Mn 0,60–1,05, І ≤0,60, P ≤0,040, S ≤0,045 | Розтяг: 485–655 МПа; Текучість ≥250 МПа; Подовження ≥22%; Удар ≥27 Дж (-29° C) | Середній/низький тиск, -29° С до 427 ° C, неагресивні середовища (вода, пара, нафта) |
| WCA | ASTM A216 | С ≤0,25, Mn ≤0,70, І ≤0,60, P ≤0,040, S ≤0,045 | Розтяг: 415–585 МПа; Текучість ≥220 МПа; Подовження ≥28% | Нормальна температура, низький тиск, ≥20°C, загальнотехнічна вода і газ |
WCC |
ASTM A216 | С ≤0,25, Mn 0,80–1,20, І ≤0,60, P ≤0,040, S ≤0,045 | Розтяг: 485–655 МПа; Текучість ≥300 МПа; Подовження ≥25% | Середній/високий тиск, -46° С до 427 ° C, середовища низької температури та високого тиску |
| ZG280-520 | Gb/t 12229 | С 0,20–0,30, Mn 0,50–0,80, І 0,20-0,50, P ≤0,040, S ≤0,040 | Міцність на розтяг ≥480 МПа; Текучість ≥280 МПа; Подовження ≥20% | Побутові клапани середнього/низького тиску; еквівалент WCB |
Придатність лиття для виплавлення водного скла
Процес лиття водного скла за виплавленими моделями висуває особливі вимоги до марок вуглецевої сталі для забезпечення успішного заповнення, затвердіння, і бездефектні компоненти.
Основні міркування включають плинність, усадка, і схильність до гарячого розтріскування:
- Плинність: Такі оцінки WCB і ZG280-520 демонструють хорошу плинність завдяки збалансованому вмісту вуглецю та марганцю, дозволяючи розплавленій сталі заповнювати вузькі канали клапанів і ущільнювальні поверхні.
WCA, з меншим вмістом марганцю, демонструє дещо знижену текучість, що робить його більш придатним для простіших геометрій клапанів. Належний контроль температури заливки є важливим, щоб уникнути холодного закриття або неповного заповнення. - Усадка: Вуглецева сталь зазвичай дає усадку 4.5–5,5% Під час затвердіння. Так як оболонка з водного скла має низьку еластичність, стояки повинні бути ретельно спроектовані, як правило 15–25% від об’єму виливка— для компенсації усадки та запобігання утворенню порожнин у критичних областях, таких як корпуси клапанів і кришки.
- Схильність до гарячого розтріскування:WCC містить підвищений вміст марганцю, що підвищує його схильність до гарячого розтріскування.
Стратегії пом'якшення включають контроль швидкості охолодження під час затвердіння та проектування плавних переходів у геометрії клапана для зменшення концентрації напруги.
4. Фундаментальні принципи та технологічна система литва з водяного скла
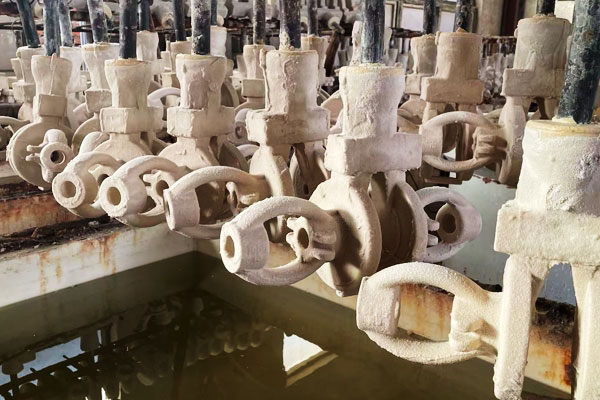
Процес лиття з водяного скла за виплавленими моделями для клапанів з вуглецевої сталі є багатоетапним систематичним проектом, яка в основному включає виготовлення прес-форм, виготовлення раковини, девакс, заливання, очищення і термічна обробка.
Його основний принцип полягає у використанні легкоплавкої воскової форми для повторення структури клапана, формують стійку до високих температур оболонку за допомогою кількох шарів покриття та шліфування, видаліть воскову форму шляхом нагрівання, щоб утворилася порожнина, і, нарешті, відливають розплавлену вуглецеву сталь для отримання заготовки клапана.
Основний процес і основні параметри
Технологічний потік клапанів з вуглецевої сталі для лиття водяного скла високо стандартизований, і кожна ланка має строгий контроль параметрів для забезпечення якості заготовки.
Основні кроки та технічні параметри такі:
1. Підготовка воскової форми:
Воскова форма є основою для забезпечення точності розмірів клапана. Зазвичай використовуваним матеріалом для форм є суміш парафіну та низькомолекулярного поліетиленового воску, з температурою плавлення 52-56 ℃.
Параметри впорскування суворо контролюються: температура впорскування 55-58 ℃, тиск впорскування 1-2МПа, час витримки 3-5с, і час витримки після ін'єкції 2-4 години для усунення внутрішнього стресу воскової форми.
Для клапанів зі складними внутрішніми проточними каналами, розчинні ядра (карбамідно-цукрової суміші, співвідношення 95:5) використовуються, який можна розчинити та видалити водою після виготовлення оболонки, уникнення труднощів видалення серцевини для складних конструкцій.
2. Збірка воскової форми (Групування дерев):
Кваліфіковані воскові форми приварюються до чашки литника в розумному порядку, враховуючи зручність покриття, вентиляція і сушка, і послідовне затвердіння під час заливки.
Відстань між восковими формами контролюється, щоб уникнути взаємного впливу під час виготовлення оболонки та розливання, і температура зварювання базується на темно-червоному кольорі зварювального ножа, щоб запобігти опіку воскової форми.
3. Виготовлення раковини:
Це основна ланка для забезпечення міцності та якості поверхні прес-форми. Оболонка складається з поверхневого шару, перехідний шар і задній шар.
Поверхневий шар і перехідний шар застосовують композитний процес кремнієвого золю та водного скла, щоб збалансувати якість поверхні та вартість: поверхневий шар використовує золь кремнезему та порошок циркону 300 меш (співвідношення 1:3.65) для покращення обробки поверхні, а задній шар використовує водяне скло та порошок пустої породи 200 меш для підвищення міцності оболонки.
Основними параметрами виготовлення оболонки є: кімнатна температура 25±2℃, вологість поверхневого шару 50-60%, Суспільна в'язкість (поверхневий шар 38±3с, перехідний шар 35±3с, вимірюється за номером Джейн. 4 чашка в'язкості), і кожен шар шліфування сушиться, поки оболонка не стане твердою, перш ніж наносити наступний шар.
4. Девакс:
Воскову форму видаляють методом депарафінізації парою, з тиском пари 0,6-0,8 МПа і часом депарафінізації 15-20 хв.
Рівень видалення воску має бути ≥98%, щоб уникнути залишків воску в порожнині, що спричинить вуглецеві дефекти в заготовці клапана.
5. Смаження і заливка:
Шкаралупу обсмажують при 850-950 ℃ протягом 2-3 годин для видалення вологи та залишків вуглецю, і покращити стійкість оболонки до високих температур.
Температура розливу вуглецевої сталі (взявши за приклад WCB) становить 1520-1560 ℃, і швидкість заливки контролюється відповідно до товщини стінки клапана: 0.5-1.0м/с для тонкостінних деталей і 0,3-0,5 м/с для товстостінних частин, щоб уникнути бризок і пористості.
6. Прибирання та обробка:
Після виливок охолоджують до кімнатної температури, оболонка видаляється піскоструминним способом (пісок оксиду алюмінію, розмір частинок 100-120 сітка), а потім литник, стояк і задирки видаляються.
Для ущільнювальної поверхні та каналу потоку клапана, для відповідності вимогам точності розмірів необхідно подальше шліфування та полірування.
5. Обробка після лиття клапанів з вуглецевої сталі, виготовлених із лиття по моделлю
Лиття по виплавленим моделям після водяного скла, потрібні клапани з вуглецевої сталі систематичні післягіпсові процедури забезпечити розмірна стабільність, оптимізовані механічні характеристики, якість поверхні, і довгострокова надійність служби.
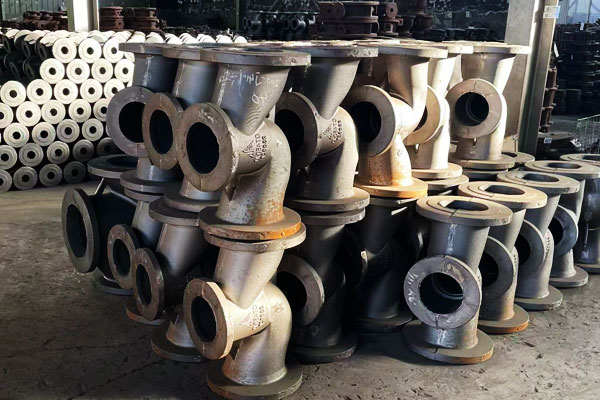
Зняття стресу та термічна обробка
Термічна обробка необхідна для полегшення залишкові напруги викликані нерівномірним охолодженням і затвердінням і для очищення мікроструктура для покращеної міцності, пластичність, і твердість.
Ключові методи лікування включають:
Зняття термічного стресу
- Об'єктивний: Зменшити внутрішні напруги від затвердіння і нерівномірного охолодження.
- Параметри: Типова температура: 550–650°C для середньовуглецевих сталей (Напр., WCB), тривалість: 1–2 години, Далі йде повільне охолодження.
- Ефект: Залишкові напруги знижуються на 30-50%, мінімізація викривлення, спотворення, і розмірне відхилення під час обробки або складання.
Нормалізація
- Процедура: Нагрівання виливка над АС3 (~850–900°C) з подальшим повітряним охолодженням.
- Мета: Уточнює структура зерна, гомогенізує мікроструктуру, покращує міцність, і зменшує крихкість.
- Застосування: Особливо важливо для високовуглецеві клапани WCC, які використовуються в умовах високого тиску або низьких температур, де крихкість може призвести до катастрофічної поломки.
Гасіння та загартування
- Застосовні оцінки: Високовуглецеві або спеціальні сталі (Напр., WCC) вимагають підвищеної міцності і твердості.
- Обробка: Загартування з наступним відпуском для досягнення a баланс високої межі текучості і пластичності.
- Критичні міркування: Необхідно ретельно контролювати швидкість охолодження, особливо для складна геометрія клапана, для запобігання розтріскування або викривлення.
Резюме: Термічна обробка забезпечує однорідні механічні властивості, полегшення стресу, і підготовка до подальшої механічної обробки і обробки поверхні.
Очищення поверхні та усунення дефектів
Після термічної обробки, підготовка поверхні гарантує, що клапан зустрічається розмірний, ущільнювач, та вимоги до якості поверхні:
Вибух / Крупа підривання
- Видаляє залишковий пісок, оксиди, і масштаб від ливарної поверхні.
- Забезпечує a контрольована шорсткість поверхні що посилює адгезія для покриттів або фарби.
Механічна обробка та торцювання
- Критичні поверхні, герметичні обличчя, різьбові отвори, і фланці оброблені до Тісні допуски за допомогою ЧПУ або звичайного фрезерування.
- Забезпечує точність розмірів і належне складання.
Зварювальний ремонт (якщо потрібно)
- Великий порожнини усадки, блюдіння, або тріщини можна відремонтувати за допомогою зварювання TIG або MIG із сумісними присадними металами.
- Зняття напруги після зварювання є обов’язковим запобігання локальним спотворенням або концентрації напруги.
Цей етап гарантує наявність клапанів конструктивно надійний і готовий за розмірами до остаточної обробки та покриття.
Захист поверхні та покриття
Вуглецева сталь чутлива до корозія, особливо у воді, пара, нафта, або помірне хімічне середовище. Обробка поверхні захищає клапан і продовжує термін служби.
Типові методи включають:
| Тип лікування | Мета | Нотатки / Типові параметри |
| Грунтовки та фарби | Захист від корозії, особливо для м’яких середовищ | Епоксидні або поліуретанові покриття; товщина 50–150 мкм |
| Порошкове покриття | Міцний і однорідний захисний шар | Підходить для промислового та зовнішнього застосування; стійкість до сольового туману ≥500 год після належної підготовки поверхні |
Електронне покриття (Електрофоретичне покриття) |
Рівномірне покриття для складних геометрій | Чудова адгезія та захист від корозії; ідеально підходить як основа для додаткових шарів фарби |
| Тверда накладка / Накладне зварювання | Зносостійкість ущільнювальних поверхонь або сідел клапанів | Карбід вольфраму або сплави Stellite, що застосовуються в критичних областях |
Додаткові примітки:
- Обробка поверхні також покращує гідравлічні характеристики, зменшити турбулентність, і запобігти деградація матеріалів на довгостроковій службі.
- Належний підготовка поверхні (прибирання, вибухові роботи, знежирення) має вирішальне значення для адгезії покриття та стійкості до корозії.
Неруйнівне тестування (NDT) і функціональна перевірка
Перед остаточним складанням, клапани піддаються комплексне обстеження Для забезпечення цілісності та дотримання специфікацій дизайну:
- Ультразвукове тестування (ЮТ): Виявляє внутрішні тріщини, порожнечі, і включення.
- Рентгенографічне тестування (Рентгенівський): Виявляє пористість, порожнини усадки, і приховані внутрішні дефекти.
- Тестування проникнення барвника (Pt): Виявляє поверхневі тріщини, особливо на ущільнювальних поверхнях.
- Гідростатичні випробування та випробування тиском: Підтверджує герметичність і робочу цілісність під проектним тиском.
Ці перевірки критичні для високий тиск, низькотемпературний, або корозійні робочі клапани, де несправність може мати серйозні наслідки для безпеки та економіки.
6. Сценарії застосування та позиціонування на ринку
Клапани з вуглецевої сталі для лиття по моделлю водного скла, з їх економічною ефективністю та адаптивністю процесу, займають важливе місце на ринку промислової арматури, і їх сценарії застосування тісно пов'язані з їх продуктивністю та рівнем точності.
Основні сфери застосування
- Нафтова та хімічна промисловість: Використовується в трубопроводах середнього та низького тиску для нафти, транспортування газу та хімічної легкої нафти,
наприклад засувки, прохідні та зворотні клапани з матеріалу ASTM A216 WCB, підходить для робочих температур від -29 ℃ до 427 ℃ і класу тиску 150-300. - Енергетика: Використовується в системах циркуляційної води, паропроводи та допоміжні системи теплових електростанцій,
з WCB і ZG280-520 як основні матеріали, підшипник середнього тиску і пари середньої температури. - Комунальне будівництво: Використовується в трубопроводах водопостачання та водовідведення, теплопроводи та газопроводи,
з клапанами WCA та WCB як основною продукцією, вимагають низької вартості та надійної герметизації. - Загальна техніка: Використовується в гідравлічних системах, системи охолодження та системи паливопостачання машин і устаткування, підходить для арматури складної конструкції та невеликих партій.
Позиціонування на ринку та конкурентні переваги
Порівняно з іншими процесами лиття, Клапани з вуглецевої сталі для лиття по моделлю водяного скла мають чітке позиціонування на ринку:
- Порівняно з литтям за моделлю Silica Sol: Вартість є 30-40% опускатися, але точність нижче.
Він підходить для клапанів середнього та низького класу без строгих вимог до обробки поверхні, і займає 60-70% ринку клапанів середнього та низького тиску. - У порівнянні з піщаним литтям: Має вищу точність і кращу якість поверхні, можуть утворювати складні структури,
і підходить для клапанів з високими вимогами до внутрішніх каналів потоку та ущільнювальних поверхонь, поступово замінює піщане лиття на ринку арматури середньої точності.
7. Тенденції розвитку та технологічні інновації
З підвищенням вимог промислових систем до якості арматури, ефективність і захист навколишнього середовища,
Технологія лиття з водяного скла для клапанів з вуглецевої сталі постійно вдосконалюється, і тенденції розвитку в основному відображаються в наступних аспектах:
- Розробка екологічно чистих сполучних матеріалів: Розробка низькомодульна, низькотоксичні в'яжучі для рідкого скла для заміни традиційного силікату натрію, зменшити скидання стічних вод і забруднення навколишнього середовища.
Одночасно, сприяти переробці відходів піску та воску для покращення використання ресурсів. - Оптимізація комбінації процесів: Подальша оптимізація композитного процесу кремнеземного золю та водного скла, підвищити якість поверхні і точність розмірів виливків (досягти IT10-IT12),
і звузити щілину за допомогою кремнеземного золю для виплавленого лиття, розширення застосування в клапанах середнього та високого класу. - Цифрове та інтелектуальне виробництво: Запровадити технологію цифрового моделювання (наприклад CASTsoft) для імітації процесу заливки та застигання, заздалегідь прогнозувати та усувати дефекти.
Прийняти автоматизовані виробничі лінії для впорскування воску, виготовлення оболонки та піскоструминна обробка для підвищення ефективності виробництва та стабільності якості. - Оновлення матеріалу та покращення продуктивності: Розробка марок низькотемпературної та високоміцної вуглецевої сталі для розширення застосування клапанів для лиття водяного скла за виплавленими моделями при низьких температурах (-60℃) і високого тиску (Клас 600) умови праці,
і підвищити стійкість до корозії за допомогою обробки поверхні (такі як гальванізація та фосфатування).
8. Висновок
Лиття по моделлю водяного скла - це a надійний, точний, і екологічно чистий метод для виробництва клапанів із вуглецевої сталі зі складною геометрією.
Ретельно контролюючи хімія в'яжучого, конструкція оболонки, і управління теплом, виробники можуть отримати високоякісні клапани з чудовими механічними характеристиками, точність розмірів, і поверхнева обробка.
З розробкою екологічно чистих в'яжучих, цифрове моделювання та інтелектуальне виробництво,
Клапани з вуглецевої сталі для лиття по моделлю водяного скла ще більше розширять своє застосування в промислових галузях середнього та високого класу, і відіграють більш важливу роль у безпеці та стабільності промислових рідинних систем.
Поширені запитання
Що таке лиття по моделлю водного скла?
Лиття з водяного скла за виплавленими моделями — це процес точного лиття, у якому використовується легкоплавка воскова форма, покрита оболонкою на основі водяного скла, для створення складних форм клапана з вуглецевої сталі.
Віск видаляється шляхом депарафінізації, і розплавлена сталь заливається в порожнину.
Які типові марки вуглецевої сталі використовуються для клапанів?
Загальні класи включають WCB, WCA, WCC (ASTM A216) та ZG280–520 (Gb/t 12229). Вибір залежить від тиску, температура, і середнього.
WCB широко використовується для середніх- і застосування з низьким тиском, тоді як WCC підходить для високого тиску або низької температури.
Як лиття з водяного скла за виплавленими моделями відрізняється від лиття з кремнеземного золю?
Лиття з водяного скла економічно вигідніше, має більш швидкі виробничі цикли, і підходить для середніх- і клапани низького рівня, у той час як лиття з кремнеземного золю забезпечує кращу обробку поверхні та точність розмірів, що робить його ідеальним для клапанів високого класу.
Які процедури після лиття потрібні?
Ключові методи лікування включають: полегшення стресу, нормалізація або загартування, обробка, ремонт дефектів, очищення поверхні, і покриття (епоксидний, порошкове покриття, або електронне покриття) для забезпечення механічної цілісності, Корозійна стійкість, і розмірна точність.

