У обробній промисловості, розуміння повного спектру методів обробки є важливим для інженерів-технологів, машиністи, і планувальники виробництва.
Роками, новачкам у цій сфері важко розрізняти різні процеси різання — коли повертати, коли фрезерувати, коли молоти, і коли взагалі відмовитися від традиційних методів на користь електричних або лазерних процесів.
Ця плутанина зрозуміла. За останнє століття сфера обробки різко розширилася, розвивається від простої ручної токарної роботи до складної екосистеми Обробка з ЧПУ центри, електророзрядні машини, лазерні різаки, і гідроабразивні системи.
Кожен процес має свої сильні сторони, обмеження, і ідеальне застосування, а вибір неправильного може призвести до утилізації деталей, пошкоджені інструменти, і непотрібні витрати.
Ця стаття систематично пояснює 13 загальні методи обробки, включаючи 8 традиційні процеси обробки та 5 спеціальні технології обробки, допомагаючи інженерам зрозуміти їхні принципи, переваги, обмеження, та типові програми.
1. Три фундаментальні принципи формування частин
Кожен механічний компонент, від простої шайби до складної турбінної лопатки, виробляється за допомогою одного з трьох основних виробничих принципів.
Ці принципи визначають, як матеріал перетворюється із сировини в готову деталь, і вони служать основною відмінністю між різними методами обробки.
Принцип 1: Формування матеріалу (Δm ≈ 0)
У процесах утворення матеріалу, загальна маса заготовки залишається практично незмінною до і після обробки.
Замість видалення або додавання матеріалу, наявний матеріал змінюється пластична деформація, фазове перетворення, або затвердіння.
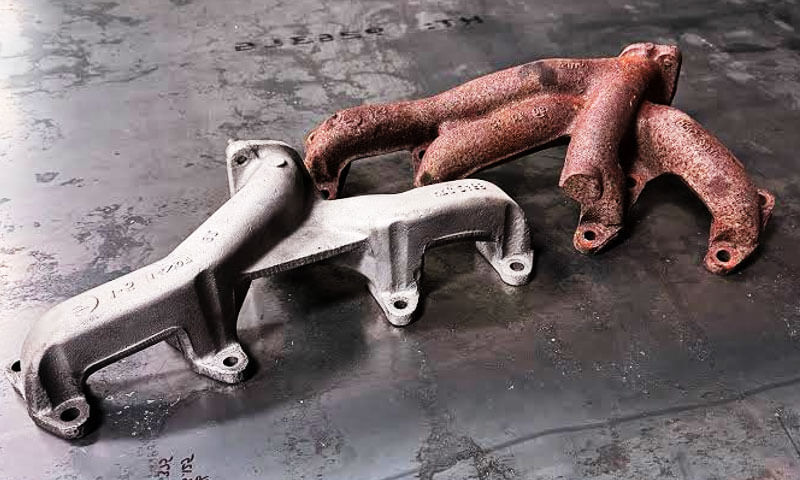
Ці процеси в основному використовуються для виготовлення початкових форм компонентів, зазвичай називають як заготовки, преформи, або деталі майже сітчастої форми.
Сформовані деталі можуть потім пройти вторинну механічну обробку для досягнення точних розмірів і вимог до поверхні.
Процеси формування матеріалу особливо важливі, оскільки вони визначають основну структуру матеріалу, механічні властивості, та ефективність виробництва кінцевого компонента.
| Обробка | Механізм виготовлення | Типові програми | Ключові переваги |
| Кастинг | Розплавлений метал заливається в порожнину прес-форми і твердне в бажану форму. | Насосні корпуси, Тіла клапана, блоки двигуна, машинні бази, складні структурні компоненти. | Виробляє дуже складні геометрії, Внутрішні уривки, і великі компоненти з відносно низьким відходом матеріалу. |
| Кування | Нагрітому металу формують за допомогою стискаючих сил за допомогою штампів, пресувати, або молотки. | Вали, шестерні, Підключення стрижнів, компоненти тиску, аерокосмічні структури. | Покращує механічні властивості завдяки очищеному потоку зерна, вища сила, і чудова стійкість до втоми. |
Порошкова металургія |
Металеві порошки пресуються під тиском і спікаються при підвищених температурах з утворенням твердих компонентів. | Підшипники, фільтри, шестерні, зносостійкі компоненти, точні частини. | Надзвичайно високий коефіцієнт використання матеріалу, контрольована пористість, і здатність виготовляти спеціальні композиції матеріалів. |
Ключове розуміння: Хоча ці процеси не є «механічної обробкою» в традиційному розумінні, вони забезпечують вихідний матеріал — заготовку, — яка потрібна більшості точних компонентів.
Принцип 2: Видалення матеріалу (Δм < 0)
Зняття матеріалу, також відомий як субтрактивне виробництво, є основним принципом традиційної обробки.
У цих процесах, надлишок матеріалу видаляється з початкової заготовки, наприклад, відливки, кування, барний запас, або пластина — для створення остаточної геометрії з точними розмірами, допуски, і оздоблення поверхні.
Ця категорія включає найбільш широко використовувані методи обробки:
- Обертання.
- Фрезер.
- Свердління.
- Нудний.
- Шліфування.
- Механічна обробка зубчастих коліс.
- Електроерозійна обробка (EDM).
Видалення матеріалу залишається домінуючим підходом до виробництва точних механічних компонентів, оскільки забезпечує відмінний контроль над якістю кінцевої частини.
Основні характеристики:
- Матеріал видаляється, утворення стружки або стружки.
- Досягає найвищої точності розмірів і якості поверхні.
- Найбільш широко використовуваний спосіб виробництва точних деталей.
Ключове розуміння
Видалення матеріалу є основою точного виробництва, оскільки воно перетворює заготовки майже чистої форми на функціональні інженерні компоненти.
Типовий промисловий шлях виробництва часто слідує цій моделі:
Кастинг / Кування → Груба обробка → Термічна обробка → Точна обробка → Оздоблення поверхні
Ця комбінація врівноважує ефективність використання матеріалів, механічні показники, і розмірна точність.
Принцип 3: Доповнення матеріалу (Δм > 0)
Процеси додавання матеріалів створюють компоненти шляхом додавання, депонування, або з’єднання матеріалів разом.
На відміну від субтрактивного виробництва, яка видаляє надлишки матеріалу, адитивні процеси збільшують кількість матеріалу під час виробництва.
У цю категорію входять як традиційні технології з’єднання, так і сучасні адитивні методи виробництва.
| Обробка | Механізм виготовлення | Типові програми | Ключові переваги |
| Зварювання | Матеріали з’єднуються за допомогою тепла, тиск, або поєднання обох для створення постійного зв’язку. | Конструктивні каркаси, трубопроводи, Судна тиску, резервуари, Важка техніка. | Створює міцні незнімні з’єднання та дозволяє ефективно виготовляти великі конструкції. |
| Пайка / Пайка | Присадний метал розплавляється і розподіляється між компонентами без плавлення основних матеріалів. | Теплообмінники, Електронні компоненти, прецизійні вузли. | Дозволяє з'єднувати різнорідні матеріали з мінімальними температурними деформаціями. |
3D друк (Виробництво добавок) |
Матеріал наноситься шар за шаром відповідно до цифрової моделі. | Прототипи, Легкі структури, індивідуальні медичні частини, складні геометрії. | Забезпечує виняткову свободу дизайну та дозволяє швидко виготовляти складні форми. |
Ключове розуміння: Адитивне виробництво є особливо цінним для створення прототипів, на замовлення деталі, і геометрії, які неможливо або надзвичайно важко досягти субтрактивними методами.
2. З 8 Традиційні процеси обробки: Основа виробництва
Традиційна обробка спирається на механічні ріжучі інструменти для видалення матеріалу із заготовки.
Ці процеси є робочими конячками обробної промисловості, здатні виробляти все, від простих валів до складних прес-форм і матриць. Ось 8 найпоширеніші традиційні процеси, їх принципи роботи, та їх ідеальне застосування.
Обертання: Процес обертових частин
Принцип роботи:
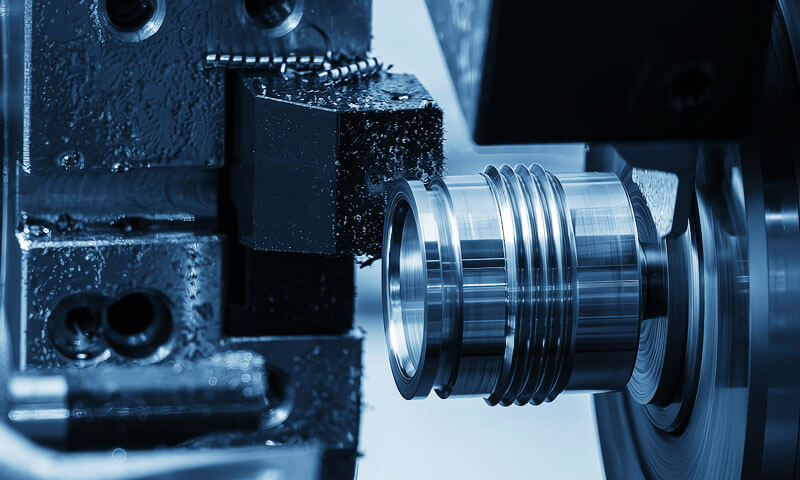
Turng CNC це процес обробки, під час якого заготовка обертається (первинний рух) а одноточковий ріжучий інструмент рухається лінійно (рух подачі).
Токарний верстат — верстат, що використовується для токарних операцій. Як заготовка обертається, інструмент видаляє матеріал для створення циліндричних профілів, обличчя, конус, нитки, та інші функції обертання.

Чому Turning Excels:
Токарна обробка забезпечує виняткову точність для деталей, що обертаються, завдяки притаманній стабільності процесу.
Заготовка, що обертається, гарантує, що всі елементи концентричні до однієї осі, що дозволяє легко досягти відмінної співвісності та перпендикулярності між гранями.
Процес різання безперервний (без перерв), дозволяють досягти високих швидкостей різання, Відмінна обробка поверхні, і довговічність інструменту.
| Параметр | Типовий діапазон | Нотатки |
| Шорсткість поверхні | Рак 0.1 - 3.2 мкм | Алмазне точіння кольорових металів може досягти Ra <0.1 мкм. |
| Розмірна точність | ±0,01 – 0.05 мм | Прецизійні токарні верстати можуть досягати ±0,005 мм. |
| Типові матеріали | метали, пластмаси, композити | Не підходить для дуже твердих матеріалів (>HRC 60) без спеціального інструменту. |
Заявки:
- Циліндричні частини: вали, шпильки, ролики
- Дископодібні частини: фланці, шестерні, маховик
- Різьбові компоненти: болти, гвинт, горіхи
- Ексцентричні та некруглі деталі (на кулачкових токарних верстатах)
Типи машин:
- Токарно-горизонтальні верстати: Найпоширеніший тип; обробляє широкий діапазон розмірів деталей.
- Вертикальні верстати: Використовується для великих, важкі дископодібні компоненти (Напр., гальмівні барабани, великі шестерні).
- Швейцарського типу (автоматичний) вершники: Ідеально підходить для малого, довго, і складні частини (Напр., компоненти годинника, медичні прилади).
- Токарні центри з ЧПУ: Багатоосьові машини, здатні виконувати складні операції (обертання, фрезер, свердління) в одній установці.
Практична порада: Точіння - це процес вибору для будь-якої деталі з домінуючою віссю обертання. Для виробництва великого обсягу, Токарні верстати з ЧПК із подавачами прутків можуть годинами працювати без нагляду.
Фрезер: Універсальний універсальний пристрій
Принцип роботи:
ЧПУ фрезерування використовує обертову багатозубу фрезу (первинний рух) для видалення матеріалу з нерухомої або рухомої заготовки.
Вісь фрези зазвичай перпендикулярна поверхні заготовки (торцеве фрезерування) або паралельно йому (периферійне фрезерування).
Фрезеруванням можна отримати плоскі поверхні, проріз, кишені, контури, і складні тривимірні форми.

Чому фрезерування Excels:
Фрезерування є найбільш універсальним процесом обробки. З правильним різаком і налаштуванням, він може обробити майже будь-яку деталь заготовки: плоскі поверхні, канавки, профілі, порожнини, і навіть складні тривимірні поверхні.
Переривчаста дія різання, створюючи певну вібрацію, забезпечує високу швидкість зняття металу.
Ключова відмінність: Up Milling vs. Фрезерування:
| Тип фрезерування | Різання | Найкраще | Термін експлуатації інструментів |
| Вгору Фрезерування (Звичайний) | Товщина стружки збільшується від нуля до максимуму. | Старі машини з люфтом; виливки та поковки з твердою шкірою. | Коротший (через тертя при вході). |
| Фрезерування (Піднятися) | Товщина стружки зменшується від максимальної до нуля. | Верстати з ЧПК з компенсацією люфту; Краща обробка поверхні. | Довше (прибиральник входу; менше тертя). |
Методи різання:
- Торцеве фрезерування: Вісь фрези перпендикулярна заготовці; використовується для слотів, кишені, і профілі.
- Периферійне фрезерування: Вісь фрези паралельна заготовці; використовується для плоских поверхонь.
- Торцеве фрезерування: Фреза плоска зі вставками; використовується для великих плоских поверхонь.
- Мухорізка: Одноточковий інструмент для великих плоских поверхонь; низька продуктивність, але хороша обробка.
Заявки:
- Плоскі поверхні: верхні грані, Кріплення прокладки
- Прорізи та пази: Т-подібні прорізи, клавіші, ластівчин хвіст
- Складні профілі: шестерні, кулачок, спонука
- 3D контури: порожнини форми, поверхні матриці, аерокосмічні компоненти
- Різьбофрезерування: високоякісні нитки в твердих матеріалах
Допуски та обробка поверхні:
| Параметр | Типовий діапазон |
| Шорсткість поверхні | Рак 0.8 - 6.3 мкм |
| Розмірна точність | ±0,02 – 0.10 мм |
| Точне фрезерування | ±0,005 – 0.01 мм (з висококласним обладнанням) |
Практична порада: При фрезеруванні, завжди враховуйте жорсткість установки. Довгий, тонкі різці будуть відхилятися, призводить до поганої обробки поверхні та неточності. Використовуйте короткий, жорсткі інструменти, де це можливо.
Стругання: Недороге рішення для плоскої поверхні
Принцип роботи:
Стругання — це процес обробки, під час якого одноточковий ріжучий інструмент рухається прямолінійно (первинний рух), різання впоперек заготовки, яка утримується на поворотному столі.
Деталь рухається повз нерухомий інструмент, який видаляє шар матеріалу при кожному проході. Інструмент повертається на вихід без різання (холостий хід).
Чому планування Excels:
Стругання є недорогим рішенням для обробки великих розмірів, плоскі поверхні, особливо для окремих частин або невеликих партій.
Машини відносно прості і недорогі, і інструменти базові (Інструменти HSS).
Довгий, прямі штрихи ідеально підходять для обробки прямих поверхонь, таких як станини машин, напрямні, і великі опорні пластини.
| Параметр | Типовий діапазон | Нотатки |
| Шорсткість поверхні | Рак 1.6 - 6.3 мкм | Добре, але грубіше, ніж фрезерування. |
| Розмірна точність | ± 0,05 - 0.20 мм | Менш точний, ніж фрезерування. |
| Швидкість виробництва | Низький | Холостий хід марнує час. |
Заявки:
- Великий, плоскі поверхні: машинні бази, ліжка, і таблиці
- Прямі канавки: V-подібні канавки, ластівчин хвіст, клавіші
- Одиничні та дрібносерійні роботи: ремонтно-профілактичні роботи
- Застосування для виготовлення інструментів і штампів
Обмеження:
- Низька продуктивність: холостий хід обмежує продуктивність.
- Низька точність: не така точна, як фрезерування.
- Обмежені форми: може створювати лише плоскі або прямолінійні елементи.
Практична порада: Стругання найкраще підходить для робіт, де вартість фрезерного верстата або установки є непомірно високою. Його рідко використовують у великосерійному виробництві.
Свердління: Фундамент створення отворів
Принцип роботи:
Свердління — це процес створення круглого отвору в заготовці за допомогою обертового багатоточкового ріжучого інструменту, який називається свердлом. (або спіральне свердло).
Свердло обертається (первинний рух) і подається в заготовку (рух подачі). Ріжучі кромки на кінчику видаляють матеріал, у той час як канавки видаляють стружку.
Чому свердління Excellent:
Свердління - найпростіший і економічний спосіб створення отворів у металі.
Його можна виконувати на широкому діапазоні верстатів: бурильні преси, фрезерні верстати, і навіть ручні дрилі. Свердління зазвичай є першим кроком у послідовності операцій по створенню отворів.
| Параметр | Типовий діапазон | Нотатки |
| Діапазон розмірів отворів | 0.1 - 100+ мм | Для невеликих отворів потрібні спеціальні мікросвердла. |
| Глибина отвору | Діаметр до 10× (стандартний) | Глибокі отвори вимагають спеціального інструменту (гарматне свердління). |
| Розмірна точність | ± 0,05 - 0.2 мм | Свердління є чорновою операцією; отвори можуть бути завеликими. |
| Поверхнева обробка | Рак 3.2 - 12.5 мкм | Відносно поганий порівняно з розсвердлюванням. |
Загальні операції, пов'язані з бурінням:
| Операція | опис | Мета |
| Розпусник | Збільшує та завершує наявний отвір до точного діаметру. | Точне визначення розміру отвору; покращена округлість і обробка поверхні. |
| Розточування | Збільшує верхню частину отвору до більшого діаметру. | Створює плече для головки гвинта (гвинт з головкою під внутрішній ключ). |
| Зенкерування | Створює конічну конусність у верхній частині отвору. | Для гвинтів із плоскою головкою та зняття задирок. |
| Постукування | Нарізає внутрішню різьбу в отворі. | Для різьбового кріплення. |
Поширені проблеми буріння:
| Проблема | Спричинити | Розчин |
| Великий отвір | Хитання свердла; зношене свердло; неправильне годування. | Використовуйте центральне свердло; перевірте центрування свердла; зменшити корм. |
| Помилка розташування отвору | Рух заготовки; погане планування. | Закріпіть заготовку; використовувати свердлильний кондуктор. |
| Утворення задирок | Неправильні параметри буріння. | Використовуйте операцію зняття задирок; зменшити подачу на виході. |
Практична порада: Для точного виготовлення отворів, завжди починайте з центрального свердла, щоб створити точну вихідну точку, потім просвердліть за розміром, і, нарешті, розсверлити для остаточного розміру.
Нудний: Процес точного розширення
Принцип роботи:
Розточування — це процес збільшення та вдосконалення наявного отвору для досягнення точного розміру, круглість, і поверхнева обробка.
Розточування виконується на токарному верстаті (за допомогою розточувальної планки) або на бурильному верстаті.
В отвір по осі подається одноточковий інструмент, видалення тонкого шару матеріалу.
Чому Boring Excels:
Розточування - це процес вибору для досягнення високої точності діаметрів отворів, концентричність, і вирівнювання.
Він може виправити позиційні помилки з попередніх операцій (Напр., свердління) і необхідний для великих і глибоких отворів, які неможливо розсвердлити або просвердлити точно.
| Параметр | Типовий діапазон | Нотатки |
| Діаметр отвору | 5 - 500+ мм | Обмежується діаметром бурової штанги. |
| Глибина | Обмежується жорсткістю інструменту. | Глибокі отвори вимагають жорсткого, добре підтримувана бурова штанга. |
| Розмірна точність | ±0,01 – 0.05 мм | Прецизійне розточування дуже точне. |
| Поверхнева обробка | Рак 0.4 - 3.2 мкм | Дуже добре. |
Заявки:
- Точні отвори: підшипники, циліндри двигуна, гідравлічні компоненти
- Вирівнювання отворів: де кілька отворів потребують точної співвісності
- Отвори великого діаметру: отвори занадто великі для стандартних розгорток
- Виправлення наявних дірок: фіксація пошкоджених або невідповідних отворів
Практична порада: Бурові штанги повинні бути жорсткими; навіть незначне відхилення може спричинити балакання та неточність. Використовуйте найкоротший звис інструмента.
Зуборізка та обробка профілю зуба
Принцип роботи:
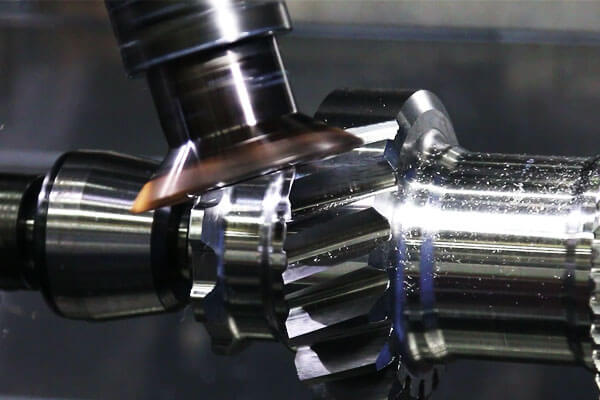
Спорядження різання охоплює ряд процесів, які використовуються для виготовлення зубів шестерень, шпильки, та інші зубчасті компоненти. Два найпоширеніші способи фрезерування і зубчасте формування.
- Гуркіт: Фреза, що обертається (плиту) подається поперек заготовки, що обертається, генерування зубів шестерні безперервним різанням. Фрезерування є високопродуктивним і широко застосовується для прямозубих і косозубих зубчастих коліс.
- Зубчасте формування: У заготовку впресовують шабельну фрезу з таким же профілем зубів, як і шестерня, генерація зубів по одному. Формування відбувається повільніше, але можна отримати внутрішні зубчасті колеса та деякі складні профілі.
Чому Gear Cutting Excellent:
Процеси зуборізання спеціально розроблені для точного виробництва, сильний, і безшумні зуби шестерні. Вони є стандартним методом для виготовлення більшості зубчастих коліс і шліців.
Типовий діапазон продуктивності обробки зубчастих коліс
| Параметр | Типовий діапазон | Нотатки |
| Модуль / Діаметральний крок | Модуль 0,5–20+ | Охоплює від малих прецизійних до великих промислових передач. |
| Діаметр шестерні | 10–1000+ мм | Обмежується в основному потужністю машини. |
| Точність зубів | ISO 5–8 клас | Вищі сорти використовуються для точних застосувань. |
| Шорсткість поверхні | РА 0,8-3,2 мкм | Гладкі поверхні зубів зменшують тертя та робочий шум. |
| Типові матеріали | Вуглецева сталь, Лепка сталь, нержавіюча сталь, чавун, бронза | Вибір матеріалу залежить від навантаження, швидкість, і навколишнє середовище. |
Загальні методи нарізання зубів і обробки профілю зубів
| Метод | Принцип роботи | Найкращі програми |
| Зубофрезерування | Фреза, що обертається, безперервно генерує зуби шестерні, у той час як деталь обертається синхронно. | Серійне виробництво прямозубих передач, косозубі шестерні, і промислові трансмісії. |
| Зубчасте формування | Фреза із зворотно-поступальним рухом генерує зуби за допомогою синхронізованого руху різання. | Внутрішні шестерні, шпильки, плечові передачі, і складні профілі зубчастих передач. |
Вигин |
Багатозуба протяжка видаляє матеріал за один поступовий прохід. | Серійне виробництво внутрішніх передач, клавіші, і сплайни. |
| Фрезерування форми | Сформована фреза вирізає окремі зубні проміжки відповідно до необхідного профілю. | Великі шестерні, невеликі партії, ремонтні роботи, та нестандартний дизайн спорядження. |
| Шліфування передач | Процес абразивної обробки видаляє невелику кількість матеріалу після термічної обробки. | Високоточні загартовані шестерні, які використовуються в автомобілебудуванні, аерокосмічний, і високопродуктивна техніка. |
Практична порада: Зубофрезерування є найбільш економічним методом для виробництва зубів у великих обсягах. Формування використовується для внутрішніх передач і складних форм.
Шліфування: Процес точної обробки
Принцип роботи:
Шліфування використовує обертовий абразивний круг (складається з тисяч твердих, гостра крупа) видаляти матеріал комбінованим різанням, оранка, і розтирання.
Абразивний круг діє як багатозубий ріжучий інструмент, але з негативним переднім кутом, в результаті чого дуже гладко, високоточна поверхня.
Чому Grinding Excels:
Шліфування є процесом вибору для досягнення найвищої якості поверхні та точності розмірів, особливо на твердих матеріалах (HRC > 45).
Він може виправляти спотворення термічної обробки та виробляти плоский, паралельні поверхні.
| Параметр | Типовий діапазон | Нотатки |
| Шорсткість поверхні | Рак 0.05 - 0.8 мкм | Точне шліфування може досягти Ra <0.05 мкм. |
| Розмірна точність | ±0,001 – 0.005 мм | Шліфування - найточніший процес обробки. |
| Твердість матеріалу | До 70 HRC | Може шліфувати загартовані сталі, карбіди. |
| Типові матеріали | Загартовані сталі, інструментальні сталі, карбіди, кераміка | Все важко, крихкі матеріали. |
Загальні процеси шліфування:
| Тип | опис | Заявки |
| Плоскошліфування | Шліфування плоских поверхонь. | Прес-форми, машинні столи, інструментарія. |
| Циліндричне шліфування | Шліфування зовнішніх циліндричних поверхонь. | Вали, шпильки, підшипникові шийки. |
| Внутрішнє шліфування | Шліфування внутрішніх циліндричних поверхонь. | Корпуси підшипників, отвори циліндрів. |
| Безцентрове шліфування | Циліндричне шліфування без центрів. | Масове виробництво валу. |
| Заточування інструменту та фрези | Заточування різальних інструментів. | Заточування свердел, кінцеві фрези, розпусники. |
| Повзуче подрібнення | Глибокий, повільне подрібнення. | Складні профілі з твердих матеріалів. |
Практична порада: Подрібнення виділяє значну кількість тепла, які можуть спричинити термічне пошкодження (шліфувальний опік) і залишковий стрес. Використовуйте достатню кількість охолоджуючої рідини та відповідні параметри подрібнення.
Форма шліфування: Профільна спеціалізація
Принцип роботи:
Для шліфування форми використовується фасонний шліфувальний круг або процес, керований ЧПК, для комплексного шліфування, нелінійні профілі.
Колесо одягнене по певному контуру, який потім шліфується в заготовку.
Це розширення шліфування для спеціалізованих застосувань, де потрібна певна форма або профіль.
Чому шліфування форми є відмінним:
Шліфування форми може бути дуже точним, складні профілі в загартованих матеріалах, з чудовою обробкою поверхні та точністю розмірів.
Це процес вибору для формування матриць, удари руками, і цвілі.
Заявки:
- Порожнини цвілі
- Профілі штампів
- Складні контури при виготовленні інструментів і штампів
- Прецизійні профілі в аерокосмічних компонентах
Практична порада: Формошліфування є спеціалізованим, дороговартісний процес, виправдано лише там, де потрібна надзвичайна точність і чудова обробка поверхні.
3. З 5 Спеціальні процеси: Нетрадиційна обробка
Традиційні ріжучі інструменти зазнають труднощів — або зовсім виходять з ладу — коли стикаються з дуже твердими матеріалами (інструментальні сталі, карбіди, кераміка), складні геометрії (глибокі порожнини, мікрофункції), або коли необхідно звести до мінімуму термічне чи механічне пошкодження.
У спеціальних процесах для видалення матеріалу використовуються форми енергії, відмінні від механічного різання, пропонуючи рішення цих проблем.
Електрична обробка розряду (EDM)
Принцип роботи:
EDM— також відома як іскрова ерозія — видаляє матеріал серією швидко повторюваних електричних розрядів (іскри) між електродом (інструмент) і заготовку.
Іскри роз’їдають невелику кількість матеріалу як з електрода, так і з заготовки.
Деталь занурюється в діелектричну рідину (Напр., деіонізована вода або олія) для контролю розряду та змивання еродованих частинок.

Види ЕДМ:
| Тип | опис | Заявки |
| Грузило EDM (Ram EDM) | Електрод має форму негативу бажаної порожнини. | Порожнини цвілі, померти тонути, складні 3D порожнини. |
| Дротова електроерозія (WEDM) | Тонкий, дріт, що постійно рухається, виконує роль електрода. | Профілі, контури, точні частини; заготовки для штампувальних штампів. |
| Дрібноотвірна ЕДМ | Електрод малого діаметра для тонкого свердління, глибокі отвори. | Отвори для охолодження, паливні форсунки. |
Чому EDM Excels:
EDM може обробляти будь-який провідний матеріал, незалежно від його твердості. Він може виробляти комплекс, складні форми (включаючи гострі кути) з високою точністю та чудовою обробкою поверхні.
Процес не застосовує механічної сили, тому тонкостінні та делікатні деталі можна обробляти без деформації.
| Параметр | Типовий діапазон | Нотатки |
| Шорсткість поверхні | Рак 0.2 - 3.2 мкм | Залежить від обробки; відмінно підходить для обробки. |
| Розмірна точність | ±0,005 – 0.02 мм | Висока точність, особливо в дротяній електроерозії. |
| Твердість матеріалу | До 70 HRC | Практично необмежений для струмопровідних матеріалів. |
| Провідність матеріалу | Має бути електропровідним. | Не підходить для кераміки, пластмаси, або скло. |
Заявки:
- Порожнини форми та матриці
- Прес-форми для пластмас
- Компоненти авіаційних двигунів
- Медичні пристрої
- Складні контури і профілі
Практична порада: EDM – це повільний процес, тому його зазвичай використовують для фінішних операцій, не для чорнової обробки.
Електрохімічна обробка (Ecm)
Принцип роботи:
ECM — це нетрадиційний процес механічної обробки, який видаляє матеріал шляхом анодного розчинення. Заготовка (анод) і фігурний інструмент (катод) занурені в електроліт.
Між ними проходить великий постійний струм, і іони металу розчиняються із заготовки, які потім виносяться потоком електроліту.
Чому ECM Excels:
ECM може обробляти тверді та складні для обробки матеріали без зносу інструменту та зони теплового впливу.
Процес забезпечує високу швидкість видалення матеріалу та може створювати складні форми з гарною обробкою поверхні. Він особливо підходить для видалення сипучих матеріалів.
| Параметр | Типовий діапазон | Нотатки |
| Шорсткість поверхні | Рак 0.2 - 0.8 мкм | Дуже хороша обробка. |
| Розмірна точність | ± 0,05 - 0.2 мм | Нижча точність, ніж EDM. |
| Твердість матеріалу | До 70 HRC | Практично необмежений; матеріал повинен бути електропровідним. |
| Швидкість знімання матеріалу | Високий | Підходить для масового видалення. |
Заявки:
- Лопаті та лопатки реактивного двигуна
- Стовбури гармат (нарізи)
- Медичні імплантати
- Форми для пластмас
- Важкий, складні аерокосмічні компоненти
Практична порада: ECM – це спеціалізований процес, який вимагає значних інвестицій в обладнання та поводження з електролітом. Це виправдовується великими обсягами виробництва або складністю альтернативних методів.
Лазерна обробка
Принцип роботи:
Лазерна обробка використовує високо сфокусований пучок когерентного світла (лазер) розплавити, випаровуватися, або видаліть матеріал із заготовки.
Лазерна пляма переміщується по поверхні за допомогою керованих комп’ютером дзеркал або столиків руху.

Чому лазерна обробка найкраща:
Лазерна обробка є швидкою, точний, і безконтактний процес. Виконується на будь-якому матеріалі (металів, пластмаси, кераміка, скляний, композити) і може досягти надзвичайно тонких рис (до кількох мікрон).
Процес не створює механічних сил, тому можна обробляти тонкі та делікатні частини.
| Параметр | Типовий діапазон | Нотатки |
| Ширина пропилу | 0.02 - 0.2 мм | Дуже вузькі розрізи. |
| Швидкість різання | До 50 м/мій | Висока для листових матеріалів. |
| Розмір функції | Аж до 10 мкм | Для мікрообробки. |
| Матеріал | Практично будь-який матеріал | метали, пластмаси, кераміка, скляний. |
| Точність | ±0,01 – 0.05 мм | Висока точність. |
Заявки:
- Різання: листовий метал, профілі, трубки
- Свердління: прецизійні отвори, отвори для охолодження
- Гравірування та маркування: Номери деталей, логотипи
- Мікрообробка: медичні стенти, мікроелектроніка
- Текстурування поверхні: створення мікронерівностей
Практична порада: Лазерна обробка створює зону теплового впливу (HAZ). Для матеріалів, чутливих до термічних пошкоджень, розглянути можливість використання короткого імпульсу (пікосекунда/фемтосекунда) лазери.
Ультразвукова обробка (УСМ)
Принцип роботи:
Ультразвукова обробка використовує інструмент, який вібрує з високою частотою (20-40 кхц) і амплітуда (10-50 мкм).
Абразивний шлам (Напр., карбід бору або карбід кремнію у воді) вводиться між інструментом і деталлю.
Вібраційний інструмент впливає на оброблювану деталь абразивними частинками, видалення матеріалу шляхом мікросколів та ерозії.
Чому USM Excels:
USM є процесом вибору для обробки твердих і крихких матеріалів, які важко або неможливо обробити традиційними методами.
Це особливо ефективно для непровідних матеріалів (кераміка, скляний, каміння) і матеріали з низькою електропровідністю.
| Параметр | Типовий діапазон | Нотатки |
| Шорсткість поверхні | Рак 0.2 - 1.6 мкм | Хороша обробка. |
| Розмірна точність | ±0,005 – 0.02 мм | Висока точність. |
| Матеріал | Важкий, крихкий, непровідні матеріали | Кераміка, скляний, каміння, карбіди. |
| Знос інструменту | Помірний | Інструменти зношуються абразивними частинками. |
Заявки:
- Свердління отворів у кераміці та склі
- Механічна обробка передових композитів
- Плашка тоне в твердих матеріалах
- Напівпровідникові та електронні компоненти
Практична порада: USM - це повільний процес, тому він зазвичай обмежується дорогоцінними або складними для обробки деталями.
Гідроабразивна обробка
Принцип роботи:
Для гідроабразивної обробки використовується потік води під високим тиском (з абразивними частинками або без них) руйнувати та різати матеріал. Тиск може коливатися від 2,000 до 6,000 бар (30,000 до 90,000 павутина).
Вода подається через отвір малого діаметра, створення надзвукового струменя, що впливає на заготовку.
Чому Waterjet Excels:
Гідроабразивна обробка — це процес холодного різання — немає зони теплового впливу, відсутність теплових спотворень, і жодних металургійних змін.
Він може різати широкий діапазон матеріалів, включаючи метали, пластмаси, скляний, композити, і навіть їжу.
Процес дуже гнучкий, можна почати будь-де (пілотний отвір не потрібен), і виробляє гладку, точний край.
| Параметр | Типовий діапазон | Нотатки |
| Товщина різання | До 200+ мм | Залежно від матеріалу і абразиву. |
| Ширина пропилу | 0.5 - 1.5 мм | Вузький. |
| Допуск на різання | ± 0,05 - 0.2 мм | Хороша точність. |
| Поверхнева обробка | Рак 0.8 - 6.3 мкм | Хороша обробка. |
| Відсутність зони теплового впливу | Так | Ніяких термічних пошкоджень. |
Заявки:
- Товсті металеві пластини: алюміній, нержавіюча сталь, титан
- Крихкі матеріали: камінь, скляний, кераміка
- Композити: ламіновані матеріали (відсутність розшарування)
- Переробка харчових продуктів: нарізка харчових продуктів
- Аерокосмічні компоненти: складні форми з передових матеріалів
Практична порада: Гідроабразивна обробка — це потужний і гнучкий процес, але він відносно повільний і створює велику кількість шуму та відходів.
Він найкраще підходить для товстих матеріалів або матеріалів, які важко різати, де інші процеси спричинили б термічне пошкодження.
4. Інженерні рекомендації щодо вибору методів обробки
Універсально ідеального процесу обробки не існує. Оптимальний вибір залежить від:
- Властивості матеріалу.
- Геометрія деталей.
- Обсяг виробництва.
- Вимоги до точності.
- Вимоги до обробки поверхні.
- Вартість виготовлення.
| Застосування | Рекомендований процес | Чому? |
| Ротаційні частини (вали, шпильки) | Обертання | Чудово підходить для циліндричних форм; хороша обробка поверхні та точність. |
| Плоскі поверхні, проріз, кишені | Фрезер | Дуже універсальний; може створювати широкий спектр форм. |
| Великий, плоскі поверхні (окремі частини) | Стругання | Низька вартість простих деталей; добре підходить для ремонту та обслуговування. |
| Точні отвори | Свердління + Розгортання або розточування | Свердління грубого отвору; розсвердлювання/розточування для остаточного розміру та точності. |
| Зуби шестерні | Гуркіт, Формування | Виробництво; стандартизовані процеси. |
Загартовані матеріали (HRC > 45) |
Шліфування або EDM | Шліфування плоских поверхонь; EDM для складних форм. |
| Складні 3D порожнини | EDM або фрезерування (5-вісь) | EDM для глибокого, складні форми; 5-осьове фрезерування більших деталей. |
| Дуже важко, непровідні матеріали | Ультразвукова обробка | Кераміка, скляний, каміння. |
| Термочутливі матеріали | Гідроабразивна обробка | Відсутність зони теплового впливу; мінімальне спотворення. |
| Висока точність, невеликі риси | Лазерна обробка | Дуже гарні характеристики, швидко, безконтактний. |
5. Висновок
Світ машинобудування величезний і складний, але в своїй основі, він побудований на трьох фундаментальних принципах перетворення матеріалу — формування, видалення, і додавання — і набір чітко визначених процесів, які можна адаптувати до конкретних вимог до деталей.
З 8 традиційні процеси—токарні, фрезер, стругання, свердління, нудний, зубонарізка, шліфування, і шліфування форм — це основа обробної промисловості.
Вони є робочими конячками, які виробляють переважну більшість точних компонентів, від простих штифтів до складних форм і матриць. Їхня сила полягає в універсальності, точність, та надійність.
З 5 спеціальні процеси—EDM, Ecm, лазерна обробка, ультразвукова обробка, і гідроабразивна обробка — це потужні альтернативи, коли традиційні різальні інструменти досягають своїх можливостей.
Вони дозволяють обробляти дуже жорсткі, крихкий, або складні матеріали, і вони можуть досягти характеристик, які були б неможливі звичайними методами.
Ключ до успішного вибору процесу полягає в розумінні матеріалу, геометрія, обсяг виробництва, і необхідний допуск.
Опановуючи характеристики та застосування кожного процесу, інженери-технологи можуть оптимізувати ефективність виробництва, зменшити витрати, і досягти найвищої якості.