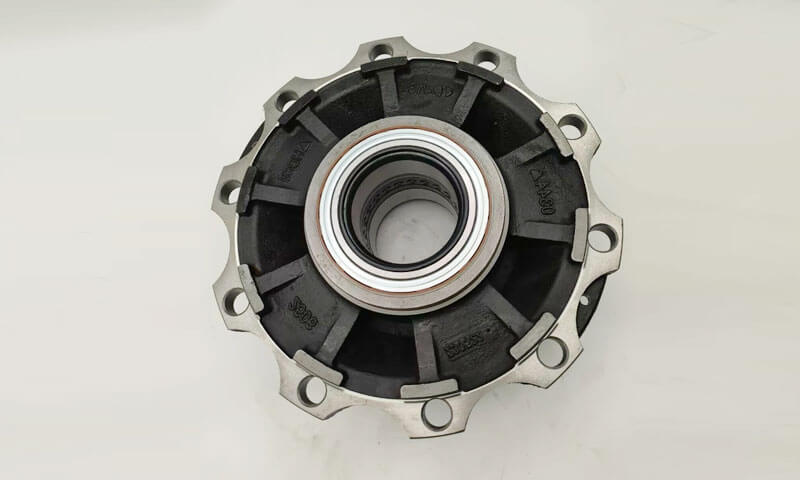
Tekerlek ve disk dökümleri, otomotiv fren sistemlerinde yaygın olarak kullanılan geniş bir dönel yapısal bileşen kategorisini temsil eder, mekanik iletim ekipmanları, madencilik makineleri ve deniz gücü düzenekleri.
Tipik ürünler arasında volanlar bulunur, fren diskleri, kayış kasnakları, tekerlek gövdeleri, dişli diskleri ve fren kampanaları.
Tüm bu parçalar eksenel simetrik döner gövdelerle aynı yapısal özellikleri paylaşır: belirgin sıcak noktalar oluşturan kalın bir merkezi merkez, göbekler ve dış jantlar arasındaki geçiş bağlantı ağları, ve ince duvarlı dış çevresel kenarlar.
Ciddi duvar kalınlığı eşitsizliği, doğal metalurjik zorlukları da beraberinde getiriyor, göbeklerin içinde yoğunlaşan büzülme gözenekliliği dahil, uç yüz çarpıklığı deformasyonu, termal stres çatlakları, İnce kesitlerde soğuma eğilimi, düzensiz çevresel sertlik, cüruf kalıntıları ve gaz gözenekleri.
Proses tasarımının temel felsefesi, katılaşma sıralarının yükselticiler aracılığıyla düzenlenmesinde yatmaktadır., Talep üzerine yönlü katılaşma veya orantısal katılaşmayı gerçekleştirmek için soğutmalar ve optimize edilmiş geçit düzenleri.
Kum dökümü orta ila büyük boyutlu jantlar için baskın üretim yolu haline geldi & Esnek takımlama sayesinde küçük ve orta seri üretim hacimlerine sahip disk dökümler, düşük ön yatırım ve çeşitli geometrilere güçlü uyarlanabilirlik.
1. Tekerlek ve Disk Bileşenlerinin Yapısal Özellikleri ve Döküm Zorlukları
Tekerlek ve disk dökümleri tipiktir rotasyonel yapısal bileşenler eksenel simetrik geometri ile karakterize edilir, kesit kalınlığında büyük farklar, ve katılaşma sırasındaki karmaşık ısı transfer davranışı.
Her ne kadar bu bileşenler genellikle nispeten basit dış şekillere sahip olsa da, iç döküm kalitesi büyük ölçüde geometri arasındaki etkileşime bağlıdır., erimiş metal akışı, ve katılaşma kontrolü.
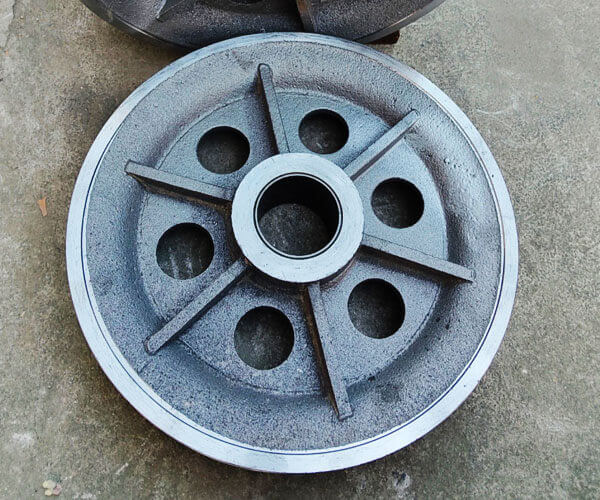
Çark ve Disk Dökümlerin Tipik Yapısal Özellikleri
Bir çark veya disk dökümü genel olarak üç fonksiyonel bölgeye ayrılabilir: merkez, disk/web bölümü, ve dış kenar.
. merkezi merkez genellikle en kalın bölümdür ve millerin bağlantı noktasını sağlar, rulmanlar, cıvatalar, veya iletim sistemleri.
Büyük hacmi ve yavaş soğuma hızı nedeniyle, göbek katılaşma sırasında ana termal sıcak nokta haline gelir.
Bu bölgedeki sıvı metal, çevre bölgelere göre daha uzun süre erimiş halde kalır, Yeterli besleme sağlanmadığı takdirde yüksek çekme kusuru riskine neden olur.
. disk veya web bölümü göbeği dış kenara bağlar ve hafif yapıyı korurken mekanik yüklerin iletilmesinden sorumludur.
Bu bölge genellikle kademeli veya kavisli kalınlık geçişleri içerir. Uygun olmayan geçiş tasarımı veya eşit olmayan soğutma, artık gerilimler oluşturabilir, çarpıtma, ve sıcak çatlama.
. dış jant tipik olarak daha küçük bir kesit kalınlığına sahiptir ve göbekten daha hızlı soğur.
Bu alanın aşırı soğutulması, göbek beslemeyi tamamlamadan önce erken katılaşmaya neden olabilir, iç gözenekliliğe ve eşit olmayan mekanik özelliklere yol açar.
Bu üç bölge arasındaki ilişki genel döküm davranışını belirler.:
- Göbek sıcak kalma eğilimindedir ve etkili besleme gerektirir.
- Disk deformasyonu önlemek için dengeli soğutma gerektirir.
- Jant erken donmayı önlemek için kontrollü katılaşma gerektirir.
Öyleyse, Başarılı döküm tasarımı, dış bölgelerden merkezi besleme bölgesine doğru kontrollü bir termal eğim elde etmelidir.
Çark ve Disk Bileşenlerinin Başlıca Döküm Zorlukları
Çark ve disk dökümleri tipik yapılarından dolayı karmaşık termal davranışlar içerir. kalın göbekler, ince ağlar, ve dış jantlar.
Kesit kalınlığındaki büyük farklılıklar eşit olmayan katılaşma yaratır, beslenme zorlukları, ve stres konsantrasyonu.
Aşağıdaki tablo başlıca döküm zorluklarını ve bunlara karşılık gelen kontrol yöntemlerini özetlemektedir..
| Döküm Mücadelesi | Sebep ve Mekanizma | Tipik Kusurlar veya Riskler | Önerilen Kontrol Önlemleri |
| Hub Termal Sıcak Noktasında Büzülme Gözenekliliği | Merkezi göbek en büyük kesit kalınlığına ve en uzun katılaşma süresine sahiptir. Çevredeki alanlar daha erken donduğundan, besleme kanalları tıkanmış olabilir, katılaşma büzülmesinin sıvı metal telafisinin önlenmesi. | Dahili büzülme boşlukları, mikro gözeneklilik, azaltılmış yorulma mukavemeti, zayıf ultrasonik muayene sonuçları. | Yönlü katılaşma tasarımını uygulayın; yükseltici boyutunu ve konumunu optimize edin; yalıtımlı/ekzotermik yükselticiler kullanın, dış titreme, ve uygun dökme sıcaklığı kontrolü. |
| Düzensiz Soğutma ve Termal Stres Oluşumu | İnce kenar ve ağ bölümleri daha hızlı soğur, kalın göbek daha uzun süre sıcak kalırken. Farklı soğuma hızları termal değişimlere ve eşit olmayan büzülmeye neden olur. | Sıcak çatlaklar, kalıntı stres, disk bükülmesi, yuvarlaklık kaybı, işleme distorsiyonu, dinamik dengesizlik. | Döküm yönünü optimize edin, kalıp sertliği, soğutma koşulları, ve hassas bileşenlere gerilim giderme ısıl işlemi uygulayın. |
İnce Disk ve Web Bölümlerinin Eksik Doldurulması |
İnce kesitler kalıp dolumu sırasında hızla ısı kaybeder. Erimiş metal sıcaklığı kritik dolum sıcaklığının altına düşerse, kavitenin tamamen doldurulması zorlaşır. | Yanlış, Soğuk Kapatır, tamamlanmamış kenarlar, zayıf yüzey kalitesi. | Geçit konumunu optimize edin, doldurma hızı, dökme sıcaklığı, ve halka şeklindeki yan geçit veya alttan dolum gibi pürüzsüz, düşük türbülanslı dolum sistemleri kullanın. |
| Gaz Gözenekliliği ve Metalik Olmayan Kalıntılar | Türbülanslı erimiş metal akışı hava sürüklenmesine neden olur, oksidasyon, cüruf karıştırma, ve küf erozyonu. Büyük dökme hacimleri dahil olma risklerini artırır. | Hava delikleri, yeraltı gözenekliliği, oksit kusurları, cüruf kalıntıları, yorulma performansının azalması. | Düşük türbülanslı geçit sistemleri kullanın, seramik köpük filtreler, etkili cüruf giderme, uygun kalıp geçirgenliği, ve istikrarlı dökme uygulamaları. |
| Boyutsal Bozulma ve İşleme Kararsızlığı | Soğuma sırasında düzensiz kasılma dahili stres birikimine neden olur. Sıcak göbek, soğutucu kenar bölümlerinin büzülmesini kısıtlar. | Düzlük sapması, eşmerkezlilik kaybı, yuvarlak olmayan koşullar, aşırı işleme ödeneği. | Soğutma simetrisini geliştirin, kalıp tasarımını optimize edin, sallama zamanlamasını kontrol etme, ve gerektiğinde stres giderici tedavi uygulayın. |
2. Genel Süreç Düzeni & Ayırma Şemaları
Süreç düzeni kum dökümü tekerlek ve disk bileşenleri doldurma davranışını belirleyen kritik bir faktördür, katılaşma sırası, boyutsal doğruluk, ve son döküm kalitesi.
Basit şekilli dökümlerin aksine, tekerlek bileşenleri arasında kesit kalınlığında önemli farklılıklar bulunur. merkezi merkez, disk/web, ve dış kenar, Döküm yönelimi ve ayırma yönteminin seçimini özellikle önemli kılmak.
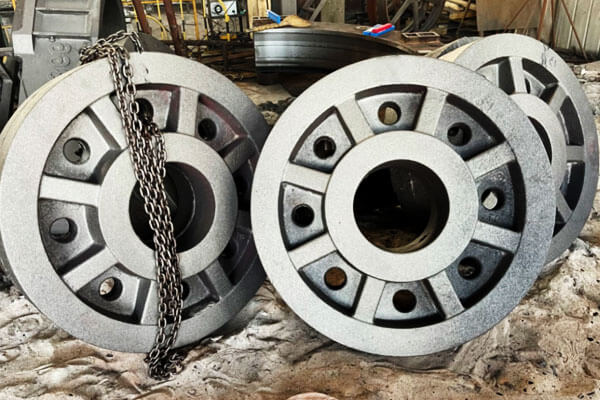
Yatay Ayırma İşlemi (En Yaygın Çözüm)
Yatay ayırma, çark ve disk dökümlerinde en yaygın kullanılan yöntemdir, özellikle vodifikler, fren diskleri, kasnak tekerlekler, küçük ve orta ölçekli göbekler, ve genel endüstriyel diskler.
Bu düzenlemede, döküm yatay olarak konumlandırılmıştır, ve ayırma düzlemi genellikle disk veya ağ bölümü aracılığıyla seçilir.
Kalıp üst başa ve alt sürüklemeye bölünmüştür, uygun desen geri çekilmesine izin verilmesi, çekirdek kurulum, ve kalıp montajı.
Bu yöntem her ikisiyle de büyük ölçüde uyumludur.:
- Seri üretim için yeşil kum kalıplama sistemleri;
- Orta ve küçük seri üretim için reçine bağlı kum prosesleri.
Yatay ayırmanın ana avantajları basit proses düzenidir, düşük takım yatırımı, ve mükemmel üretim verimliliği.
Çekirdek yerleştirme nispeten basittir, merkezi delikleri olan bileşenler için uygun hale getirir, iç boşluklar, veya şaft montaj yapıları.
Tipik geçit düzenlemeleri şunları içerir::
- Merkezi üst geçit, erimiş metalin göbek alanından girip dışarıya, kenara doğru aktığı yer;
- Çevresel yan geçit, dolum stabilitesini iyileştirmek için erimiş metalin çevrenin etrafına eşit şekilde girdiği yer.
Fakat, yatay kalıplamanın da bazı sınırlamaları vardır. Çünkü dökümün üst ve alt yüzeyleri farklı ısı transfer koşullarına maruz kalır., soğutma genellikle asimetriktir.
Bu şu sonuçlara yol açabilir::
- Düzensiz büzülme;
- Uç yüz çarpıklığı;
- Artık stres;
- Boyutsal sapma.
Ek olarak, kalıp boşluğunun üst yüzeyi gaz ve metalik olmayan kalıntıları yakalama eğilimine sahiptir, bu neden olabilir:
- Hava delikleri;
- Cüruf kalıntıları;
- Yüzey kusurları.
Öyleyse, hassaslık açısından kritik tekerlek bileşenleri için, yatay ayırma genellikle iyileştirilmiş havalandırma gibi ek önlemler gerektirir, optimize edilmiş geçit, ve kontrollü soğutma.
Dikey Ayırma ve Dikey Döküm İşlemi
Dikey ayırma işlemi, tekerlek veya disk dökümünü dikey yönde yerleştirir, kalıp bileşenin radyal yönü boyunca bölünmüş halde.
Bu yöntem esas olarak aşağıdakiler için kullanılır: yüksek hassasiyetli tekerlek göbekleri, ağır hizmet tipi tahrik tekerlekleri, demiryolu bileşenleri, ve mükemmel boyutsal kararlılık gerektiren büyük dönen parçalar.
Yatay kalıplamayla karşılaştırıldığında, dikey döküm daha simetrik bir termal ortam sağlar.
Dökümün tüm çevresi daha düzgün bir soğuma hızına maruz kalır, farklı bölgeler arasındaki sıcaklık farklarını önemli ölçüde azaltan.
Başlıca faydaları şunları içerir::
- Geliştirilmiş yuvarlaklık ve eş merkezlilik;
- Soğuduktan sonra azaltılmış deformasyon;
- Daha dengeli mikro yapı dağılımı;
- Daha düşük artık stres.
Çünkü döküm dikey olarak konumlandırılmıştır., erimiş metal akışı da daha iyi kontrol edilebilir, üst ve alt bölümler arasında eşit olmayan dolum riskinin azaltılması.
Fakat, dikey ayırma daha gelişmiş kalıplama yeteneği gerektirir. Ana zorluklar şunları içerir::
- Daha karmaşık desen ve çekirdek tasarımı;
- Daha yüksek kalıp montajı gereksinimleri;
- Büyük kalıpların işlenmesinde artan zorluk;
- Kaldırma ve konumlandırma ekipmanına yönelik daha büyük gereksinimler.
Öyleyse, bu yöntem genel olarak uygulanır reçine kumu üretim ortamları, yüksek hacimli otomatik üretim yerine özellikle orta hacimli veya özelleştirilmiş ağır dökümler için.
Eğimli Dökme İşlemi (Hibrit Optimizasyon Yöntemi)
Eğimli dökme, yatay kalıplama prensiplerine dayalı geliştirilmiş bir işlemdir.
Dökme sırasında, kalıp kontrollü bir açıyla eğilir, tipik olarak 10°–25°, erimiş metalin daha kararlı koşullar altında boşluğa girmesine izin vermek.
Bu yöntem, hem yatay hem de dikey dökümün avantajlarını birleştirerek hem:
- Dolum düzgünlüğü;
- Katılaşma yönü kontrolü.
Eğimli konum, metalin kalıp yüzeyine doğrudan etkisini azaltır ve dolum sırasında türbülansı azaltır.
Aynı zamanda, daha uygun bir termal eğimi destekler, erimiş metalin göbek bölgesine doğru beslenmesine yardımcı olmak.
Eğimli dökme özellikle aşağıdakiler için uygundur::
- Sfero döküm tekerlekler;
- Büyük disk dökümleri;
- Şiddetli göbek büzülme eğilimi olan bileşenler.
Başlıca faydaları şunlardır::
- Azaltılmış oksit kalıntısı oluşumu;
- Geliştirilmiş göbek besleme verimliliği;
- Daha düşük büzülme gözenekliliği riski;
- Daha iyi boyutsal kararlılık.
Fakat, eğimli dökme, kalıp açısını doğru bir şekilde kontrol etmek için ek ekipman veya donanım gerektirir, standart kalıplama hatları yerine özel üretime daha uygun hale getirilmesi.
3. Kum Kalıp Tasarım ve İmalat Süreci
Kum kalıplarının kalitesi doldurma davranışını doğrudan belirler, yüzey kalitesi, boyutsal doğruluk, Çark ve disk dökümlerinin iç sağlamlığı ve sağlamlığı.
Çünkü bu bileşenler genellikle bir araya gelir. büyük çaplar, kalın göbekler, ince web bölümleri, ve karmaşık ısı transfer koşulları, kalıplama işlemi, iyi geçirgenlik ve katlanabilirliği korurken aynı zamanda boşluk stabilitesini korumak için yeterli gücü sağlamalıdır.
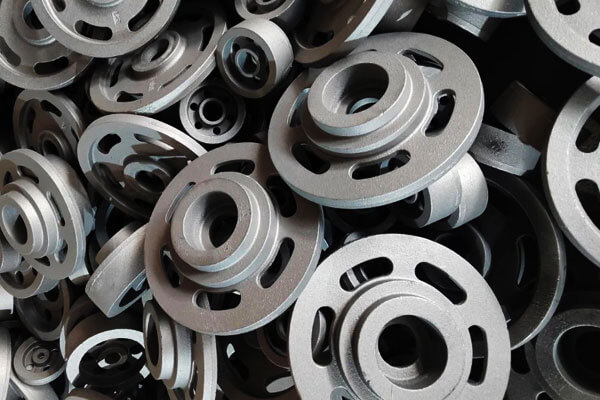
Küçük ve Orta Boy Tekerlek Bileşenlerinin Seri Üretimi için Yeşil Kum Kalıplama
Yaş kum kalıplama, küçük ve orta büyüklükteki çark ve disk dökümlerin üretiminde en yaygın kullanılan ve ekonomik yöntemlerden biridir., örneğin:
- Kayış kasnakları;
- Küçük volanlar;
- Fren davulları;
- Genel endüstriyel diskler.
Bu işlemde silika kumu karışımı kullanılır, bentonit kil, su, ve yeniden kullanılabilir bir kalıplama malzemesi oluşturmak için karbon katkı maddeleri.
Özellikle yüksek verimlilik ve düşük üretim maliyetinin gerekli olduğu otomatik üretim hatları için uygundur..
Yaş kumun performansı büyük oranda fiziksel özelliklerine bağlıdır.. Tipik kontrol parametreleri şunları içerir::
| Parametre | Tipik aralık | Döküm Kalitesine Etkisi |
| Nem içeriği | 3.2%–%3,8 | Kalıp gücünü kontrol eder, esneklik, ve gaz üretimi |
| Sıkıştırılabilirlik | 38%–45 | Kalıplama yoğunluğunu ve boşluk stabilitesini belirler |
| Geçirgenlik | ≥80 | Dökme sırasında etkili gaz kaçışı sağlar |
| Yeşil basınç dayanımı | 0.12–0,16 MPa | Metal basıncına karşı yeterli kalıp mukavemeti sağlar |
Aktif bentonit ve karbon katkılarının oranı dikkatle kontrol edilmelidir.. Bentonit bağlanma gücü sağlar, kömür tozu veya benzeri karbonlu katkı maddeleri ise azalmaya yardımcı olur:
- Metal nüfuzu;
- Yanma kusurları;
- Yüzey pürüzlülüğü;
- Gazla ilgili yüzey kusurları.
Üretim sırasında, geri kazanılan kumun sıcaklığı da kontrol edilmelidir. Sıcak olarak geri kazanılan kum, nem dağılımını olumsuz yönde etkileyebilir ve kalıp kalitesini düşürebilir, zayıf yüzey kalitesine ve boyutsal kararsızlığa yol açar.
Tekerlek ve disk dökümleri için, Gaz, göbek ve ağ bölümlerinin en yüksek noktaları etrafında birikme eğiliminde olduğundan genellikle ek havalandırma önlemleri uygulanır..
Tipik çözümler şunları içerir::
- Ayırma yüzeyi boyunca halka şeklinde havalandırma olukları;
- Kalıbın yüksek noktalarında gaz havalandırma delikleri;
- Kapalı boşluk alanlarının üzerinde ilave havalandırma yükselticileri.
Fakat, yeşil kum kalıplamanın da sınırlamaları vardır. Kalıbın nispeten düşük sertliği ve orta düzeyde boyutsal stabilitesi olduğundan, tipik boyutsal doğruluk yaklaşıktır CT9 - CT11 döküm tolerans standartlarına göre.
Ek olarak, Yaş kum kalıplarının nispeten yavaş ve kontrolsüz soğuma özellikleri, kalın göbek kısımlarında büzülme kusurları riskini artırır.
Öyleyse, Sıkı ultrasonik muayene veya yüksek yorulma performansı gerektiren ağır hizmet tipi sünek demir tekerlek göbekleri için genellikle yeşil kum tercih edilmez..
Büyük ve Yüksek Performanslı Tekerlek Dökümleri için Kendiliğinden Sertleşen Reçine Kum Kalıplama
Büyük tekerlek göbekleri için, ağır hizmet volanları, demiryolu bileşenleri, ve sıkı tahribatsız muayene gerektiren dökümler, kendiliğinden sertleşen reçine kumu tercih edilen kalıplama teknolojisidir.
Yeşil kumdan farklı olarak, reçine kumu, reçine ve sertleştirici arasındaki kimyasal bağ sayesinde kalıp mukavemetine ulaşır, büyük ve karmaşık kalıpların harici sıkıştırma ekipmanı olmadan üretilmesine olanak tanır.
Tipik malzemeler şunları içerir::
- 70/140 örgü silika kumu;
- Geliştirilmiş termal stabilite için seramiksit kumu;
- Furan reçinesi veya alkalin fenolik reçine sistemleri.
Reçine ekleme oranı genellikle yaklaşık olarak kontrol edilir. 1.0%–%1,4, sertleştirici dozajı buna göre ayarlanırken:
- Ortam sıcaklığı;
- Nem;
- Gerekli kürleme hızı;
- Üretim döngüsü gereksinimleri.
Reçine kumu, çark ve disk dökümleri için birçok önemli avantaj sağlar:
Geliştirilmiş Boyutsal Doğruluk
Reçine kum kalıplarının yüksek sertliği ve stabilitesi, boyutsal doğruluğun yaklaşık olarak CT8–CT9, Bu, geleneksel yaş kum kalıplamadan önemli ölçüde daha iyidir.
Bu, boyutsal sapmanın etkileyebileceği dönen bileşenler için özellikle önemlidir.:
- Denge performansı;
- Şaft hizalaması;
- İşleme ödeneği;
- Servis ömrü.
Karmaşık Çekirdekler İçin Daha İyi Yetenek
Büyük tekerlek dökümleri genellikle iç boşluklar gerektirir, montaj delikleri, veya karmaşık merkez yapıları. Reçine kumu üretimine olanak sağlar:
- Büyük çekirdek düzenekleri;
- İnce ve karmaşık kum karotları;
- Doğru iç geçişler.
Bu, onu özelleştirilmiş için son derece uygun hale getirir, tek parça, ve küçük parti üretimi.
Daha Yüksek Yüzey Kalitesi
Daha pürüzsüz kalıp boşluğu yüzeyi azaltır:
- Kum yapışması;
- Yüzey pürüzlülüğü;
- Temizlik iş yükü;
- İşleme ödeneği.
Fakat, reçine kumu aynı zamanda bazı zorlukları da beraberinde getirir.
Çünkü reçine bağlayıcılar dökme sırasında daha fazla gaz üretir, uygunsuz proses kontrolü neden olabilir:
- Yer altı hava delikleri;
- Gaz gözenekliliği;
- Karbonla ilgili kusurlar.
Ek olarak, Reçine kum kalıpları yaş kumla karşılaştırıldığında daha yüksek sertliğe ve daha düşük katlanabilirliğe sahiptir. Kalın kesitli dökümler için, kısıtlı kasılma riskini artırabilir:
- Termal stres;
- Sıcak Çatlama;
- Artık gerilim konsantrasyonu.
Öyleyse, reçine kumu prosesleri kalıp mukavemeti arasında dikkatli bir koordinasyon gerektirir, yükseltici tasarımı, ve soğutma kontrolü.
Kalıp Kaplama Teknolojisi
Kalıp kaplama, yüzey kalitesinin iyileştirilmesinde ve döküm kusurlarının önlenmesinde önemli bir rol oynar, özellikle büyük sıcak bölümlere ve karmaşık geçişlere sahip tekerlek ve disk bileşenleri için.
Kaplamaların temel amacı erimiş metal ile kum kalıbı arasında koruyucu bir bariyer oluşturmaktır., azaltma:
- Kum nüfuzu;
- Metal-kalıp reaksiyonu;
- Yanma kusurları;
- Yüzey pürüzlülüğü.
Farklı malzemeler farklı kaplama sistemleri gerektirir.
İçin gri dökme demir tekerlek dökümleri, Grafit bazlı kaplamalar yaygın olarak uygulanır çünkü grafit sağlar:
- İyi termal stabilite;
- Azaltılmış metal penetrasyonu;
- Geliştirilmiş yüzey kalitesi.
İçin sünek demir ve kalın kesitli dökümler, Alkol bazlı zirkon toz kaplamalar genellikle sahip oldukları özelliklerden dolayı tercih edilmektedir.:
- Yüksek refrakterlik;
- Erimiş demir erozyonuna karşı mükemmel direnç;
- Termal sıcak noktalarda güçlü koruma.
Tipik bir prosedür şunları içerir::
- Kavite yüzeyinin tamamını kaplayan ilk kaplama uygulaması;
- Nemi gidermek için tam kurutma;
- Daha iyi koruma için ikinci kaplama uygulaması;
- Kalıp montajından önce son kontrol.
Yetersiz kurutma, dökme sırasında ilave gaz oluşumuna neden olabilir, aşırı kaplama kalınlığı geçirgenliği azaltabilir ve döküm kalitesini etkileyebilir.
Çark ve Disk Kum Kalıpları İçin Havalandırma Sistemi Tasarımı
Gaz yönetimi, çark ve disk dökümünün kritik bir yönüdür çünkü dönme geometrileri doğal olarak gaz biriktirme bölgeleri oluşturur.
Düzgün tasarlanmış bir havalandırma sistemi tipik olarak şunları içerir::
| Havalandırma Ölçüsü | Tipik Tasarım | İşlev |
| Ayırma yüzeyi havalandırma olukları | Yaklaşık olarak halka şeklindeki oluklar 0.4 mm × 6 mm | Kalıp arayüzü boyunca gaz kaçış kanalları sağlar |
| Hub havalandırma çubukları | Göbeğin üst kısmında φ8–12 mm havalandırma delikleri veya çubukları | Kalın bölümlerden konsantre gaz açığa çıkarır |
| Çekirdek havalandırma sistemi | Kum maçalarının içindeki havalandırma kordonları veya gözenekli kanallar | İç çekirdek gazlarını kalıbın dışına yönlendirir |
| Egzoz yükselticileri | Dökümün yüksek noktalarında bulunur | Doldurma stabilitesini artırır ve gaz sıkışmasını önler |
Etkili havalandırma tasarımı dengeyi korumalıdır: Yetersiz havalandırma gaz kusurlarına neden olur, aşırı havalandırma, kalıbı zayıflatabilir veya metalin nüfuz etme riskini artırabilir.
4. Tekerlek ve Disk Dökümler için Yolluk Sistemi Tasarımı
Yolluk sistemi iç kalitenin belirlenmesinde belirleyici bir rol oynar, boyutsal stabilite, tekerlek ve disk dökümlerinin mekanik performansı ve performansı.
Devasa göbekli tipik dönen geometrileri nedeniyle, nispeten ince ağ bölümleri, ve daha ince bir dış kenar; türbülansı önlemek için doldurma işlemi dikkatli bir şekilde kontrol edilmelidir, oksit sürüklenmesi, Soğuk Kapatır, eksik doldurma, ve eşit olmayan sıcaklık dağılımı.
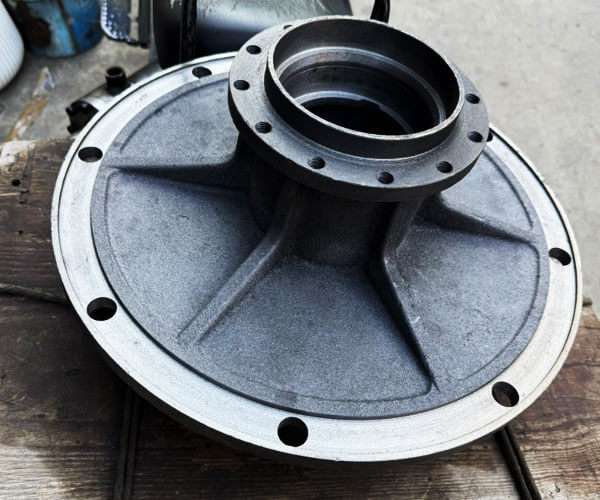
Merkezi Üst Geçiş Sistemi: Güçlü Yönlü Katılaşma Özelliğine Sahip Basit Düzen
Merkezi üst geçit sistemi, volanlar ve nispeten basit disk şeklindeki dökümler için geleneksel çözümlerden biridir..
Bu tasarımda, erimiş metal merkez göbek alanından girer ve ağ bölümü boyunca radyal olarak dışarıya doğru janta doğru akar.
Bu düzenleme, doğal bir sıcaklık gradyanı sağlar çünkü merkezi göbek, doldurma ve katılaşma sırasında dış kenardan daha sıcak kalır..
Düzgün tasarlanmış yükselticilerle birleştirildiğinde, sistem, daha ince dış bölümlerden göbeğe doğru yönlü katılaşmayı destekleyebilir, Merkezi sıcak noktanın beslenmesine izin verilmesi.
Fakat, merkezi besleme konumu aynı zamanda birçok potansiyel soruna da yol açmaktadır.
Göbek bölgesinin sürekli olarak yüksek sıcaklıktaki erimiş metale maruz kalması, göbeğin termal konsantrasyonunu artırır, sıcak noktayı genişletebilir ve boşlukların veya mikro gözeneklerin daralması riskini artırabilir.
Ek olarak, Merkezdeki metal akışının doğrudan etkisi, ilk dolum aşamasında türbülansa neden olabilir, oksit filmi oluşumu ve cüruf sürüklenme olasılığının arttırılması.
Geliştirilmiş performans için, modern tasarımlar genellikle dökme haznesinde seramik köpük filtreler içerir, birden fazla radyal girişi merkezden uzatın, ve ince ağ alanlarına doğrudan metal darbesini önlemek için akış yönünü ayarlayın. Bu değişiklikler türbülansın azaltılmasına ve iç temizliğin iyileştirilmesine yardımcı olur.
Halka Şeklinde Yarıklı Yan Yolluk Sistemi: Fren Diskleri ve Hassas Dönen Parçalar İçin Tercih Edilen Çözüm
Fren diskleri için, fren davulları, ve mükemmel boyutsal doğruluk ve dinamik denge gerektiren diğer bileşenler, halka şeklinde yarıklı yan geçit yaygın olarak en etkili çözümlerden biri olarak kabul edilir.
Bu konfigürasyonda, göbek alanı çevresinde dairesel bir koşucu düzenlenmiştir, çevre boyunca eşit olarak dağıtılmış çok sayıda dar girişli.
Erimiş metal kalıp boşluğuna aynı anda birden fazla yönden girer, dengeli bir dolum modeli oluşturmak.
Bu sistemin en büyük avantajı tüm çevre çevresinde eşit sıcaklık dağılımı sağlama yeteneğidir..
Erimiş metal dökümün farklı bölgelerine hemen hemen aynı anda ulaştığından, termal gradyanlar en aza indirilir, artık stresin azaltılması, çarpıtma, ve yuvarlaklık sapması.
Nispeten yumuşak doldurma davranışı, doğrudan üstten dökmeye kıyasla türbülansı da azaltır. Daha düşük türbülans, daha az oksidasyon anlamına gelir, daha az sıkışmış kalıntı, ve geliştirilmiş yüzey kalitesi.
Bu, tasarımı özellikle işleme payının sınırlı olduğu ve boyutsal stabilitenin kritik olduğu fren bileşenleri için uygun hale getirir.
Halka şeklindeki yolluk sistemi aynı zamanda göbekler arasında daha düzgün katılaşmayı da destekler., ağ, ve dış kenar.
Doğru konumlandırılmış yükselticiler ve soğutucularla birleştirildiğinde, önemli duvar kalınlığı değişimi olan alanlardaki büzülme kusurlarını etkili bir şekilde kontrol edebilir.
Alt Yolluk Sistemi: Ağır Hizmet Tekerlek Göbekleri için Yüksek Kaliteli Doldurma
Büyük ve ağır tekerlek göbekleri için, tahrik tekerlekleri, ve yüksek yüklü endüstriyel bileşenler, alt geçit genellikle mümkün olan en yüksek dolum kalitesini elde etmek için seçilir.
Alt geçit sisteminde, erimiş metal kalıp boşluğunun alt bölgesinden girer ve yavaş yavaş yukarı doğru yükselir.
Doldurma sırasında metal yüzey nispeten stabil kalır, sıçramayı önemli ölçüde azaltır, hava sürükleme, ve ikincil oksidasyon.
Bu yöntemin birincil avantajı mükemmel akış kontrolüdür.. Çünkü erimiş metal dikey olarak düşmek yerine düzgün bir şekilde yükselmektedir., türbülanslı akış ve kum erozyonu riski büyük ölçüde azalır.
Bu, küçük miktarlardaki oksit kalıntılarının veya kum parçacıklarının bile yorulma performansını ciddi şekilde etkileyebildiği büyük dökümler için özellikle önemlidir..
Fakat, alttan doldurmanın da sınırlamaları vardır. Dökümün üst bölgeleri en son doldurulduğu için, tam beslenme gerçekleşmeden önce sıcaklıkları düşebilir.
Öyleyse, alt geçit, verimli yükseltici sistemlerle dikkatli bir şekilde birleştirilmelidir, yalıtım kollu, ve yeterli besleme basıncını korumak ve kalın göbek bölümlerindeki büzülmeyi telafi etmek için harici soğutmalar.
Verimli Yolluk Sistemleri için Genel Tasarım Yönergeleri
Özel geçit konfigürasyonundan bağımsız olarak, Çark ve disk döküm tasarımı sırasında bazı temel prensiplere uyulmalıdır.
Türbülansı azalttığı ve cüruf ayrımını iyileştirdiği için genellikle kapalı veya yarı kapalı bir yolluk sistemi tercih edilir..
Yolluk arasındaki tipik kesitsel ilişki, koşucu, ve ingate yaklaşık olarak:
yolluk : Koşucu : peki ya = 1 : 1.2 : 0.8–1
Bu oran, aşırı türbülanstan kaçınırken sabit metal hızının korunmasına yardımcı olur.
Cüruf toplama bölgeleri oluşturmak için yatay yolluklar son giriş kapısının ötesine uzatılmalıdır., yabancı maddelerin döküm boşluğundan uzak kalmasına izin verir.
Eriyik temizliğini daha da iyileştirmek için yolluk sistemine sıklıkla seramik köpük filtreler takılır.
Giriş şekli de önemlidir. Yelpaze şeklinde, yarık, veya teğetsel ağızlar genellikle çark ve disk dökümleri için kullanılır çünkü erimiş metali kademeli olarak dağıtırlar ve kalıp yüzeyleri üzerindeki doğrudan etkiyi azaltırlar..
Nihayetinde, En etkili geçit tasarımı aşağıdakileri başarandır: pürüzsüz doldurma, kontrollü ısı akışı, ve ince kesitlerden besleme kaynaklarına doğru ilerleyen katılaşma.
Geçitleme arasındaki ilişkiyi optimize ederek, yükseltici, titreme, ve döküm geometrisi, üreticiler büzülme gözenekliliğini önemli ölçüde azaltabilir, kapsama, deformasyon, ve tekerlek ve disk dökümlerindeki diğer yaygın kusurlar.
5. Besleme Sistemi Tasarımı: Yükselticiler ve Üşümeler
Besleme sistemi, çark ve disk dökümlerinin iç kalitesinin belirlenmesinde kritik bir faktördür.
Tipik yapıları nedeniyle (büyük göbekler), daha ince ağlar, ve dış jantlar — bu bileşenler kesit kalınlığında önemli farklılıklar içerir.
Katılaşma sırasında, kalın göbek alanı daha uzun süre sıvı kalır ve daha fazla hacimsel büzülme yaşar, büzülme boşluklarına ve mikro gözenekliliğe karşı oldukça duyarlı hale getirir.
Tekerlek ve Disk Dökümleri için Yükseltici Tasarımı
Göbek alanı normalde ana besleme hedefidir çünkü dökümdeki en büyük termal kütleyi temsil eder.
Yükselticiler genellikle katılaşmanın son aşamasında sıvı metal sağlamak için göbeğin üstüne veya yakınına konumlandırılır..
İçin gri dökme demir tekerlek dökümleri (TR-GJL-250, TR-GJL-300), yönlü katılaşma yaygın olarak uygulanır.
Silindirik veya oval yükselticiler göbek sıcak noktalarına yerleştirilir, ve yükselticinin dökümden daha geç donmasını sağlamak için modülleri besleme bölgesinden daha yüksek tasarlanmıştır..
İçin ductile iron wheel castings (EN-GJS-450-10, EN-GJS-600-3), Ötektik katılaşma sırasında grafit genleşmesi kısmi kendi kendini besleme yeteneği sağlar.
Öyleyse, aşırı yükseltici hacminden kaçınılır. Modern tasarımlar genellikle iç sağlamlığı korurken döküm verimini artırmak için daha küçük yalıtımlı yükselticileri soğutmayla birleştirir.
Kalın kesitli ağır hizmet tipi tekerlek poyraları için, yalıtımlı yükseltici manşonlar veya ekzotermik yükselticiler genellikle besleme süresini uzatmak ve büzülme kusurlarını azaltmak için kullanılır.
Soğutma Uygulaması ve Katılaşma Kontrolü
Soğutmalar, yerel soğutmayı hızlandırmak ve katılaşma modelini kontrol etmek için kullanılır.
Seçilen alanlarda ısı çekişini artırarak, titreme, sıcak noktaların boyutunu azaltır ve yükselticiye doğru yönlü katılaşmayı destekler.
Tekerlek ve disk dökümleri için, titreme çoğunlukla etrafa yerleştirilir:
- Termal konsantrasyonun oluştuğu göbek yan duvarları.
- Hub'dan web'e geçiş alanları.
- Büzülme riski yüksek lokal kalın kesitler.
Fakat, soğutma yerleşimi dikkatle optimize edilmelidir. İnce kenarlı bölgelerde aşırı soğutma erken katılaşmaya neden olabilir, yanlış çalıştırmalarla sonuçlanan, Soğuk Kapatır, veya düzensiz sertlik.
Öyleyse, Belirli bir mikro yapı kontrolü gerekmediği sürece ince kesitlerde genellikle titremelerden kaçınılır.
En etkili besleme tasarımı genellikle aşağıdakilerin bir kombinasyonudur: yalıtımlı yükselticiler ve düzgün konumlandırılmış soğutma sistemleri, Yükselticilerin son büzülmeyi telafi ederken soğutmanın ısı akışını kontrol ettiği yer.
Yaygın Besleme Kusurları ve Çözümleri
Uygun olmayan besleme tasarımı birçok tipik döküm hatasına yol açabilir:
| Kusur | Ana Neden | Optimizasyon Yöntemi |
| Büzülme boşluğu | Hub'ın sıcak noktalarında yetersiz sıvı beslemesi | Yükseltici verimliliğini artırın veya yalıtımı iyileştirin |
| Mikro gözeneklilik | Kötü katılaşma yönü ve besleme basıncı | Üşüme ve sıcaklık değişimlerini optimize edin |
| Sıcak Çatlama | Kalın ve ince kesitler arasında aşırı termal gerilim | Soğutma hızını dengeleyin ve besleme düzenini iyileştirin |
| Düşük döküm verimi | Büyük boy yükselticiler | Süreç simülasyonu yoluyla yükseltici boyutunu optimize edin |
6. Erime, Sfero Dökümler için Küreselleştirme ve Aşılama Prosesi
Sfero döküm, mükemmel bir mukavemet kombinasyonu sağladığı için ağır hizmet tipi tekerlek ve disk dökümlerinde yaygın olarak kullanılır., sertlik, yorgunluk direnci, ve aşınma performansı.
Gri dökme demir ile karşılaştırıldığında, Sfero demir küresel grafit nodülleri içerir, stres konsantrasyonunu önemli ölçüde azaltan ve mekanik özellikleri geliştiren.
Fakat, İstikrarlı sünek demir kalitesine ulaşmak, erimenin hassas kontrolünü gerektirir, magnezyum tedavisi, ve aşılama işlemleri.
Eritme Prosesi ve Kimyasal Kontrolü
Eritme işlemi küresel sünek demir kalitesinin temelini oluşturur.
Elektrikli indüksiyon fırınları, doğru sıcaklık ve kimyasal bileşim kontrolü sağladıkları için yaygın olarak kullanılır..
Tekerlek dökümleri için tipik sünek demir kaliteleri şunları içerir::
- EN-GJS-450-10
- EN-GJS-600-3
Tipik bir kimyasal bileşim aralığı:
| Eleman | Tipik aralık (%) | İşlev |
| Karbon (C) | 3.5–3.8 | Grafit oluşumunu teşvik eder |
| Silikon (Ve) | 2.3–2,8 | Grafitleştirmeyi geliştirir |
| Manganez (MN) | ≤0.4 | Matrisi güçlendirir |
| Sülfür (S) | ≤0,025 | Mg tedavisinden önce kontrol edilmelidir |
| Fosfor (P) | ≤0.03 | Kırılganlığı önler |
| Magnezyum (Mg) | 0.035–0,060 artık | Küresel grafit oluşturur |
Tipik sıcaklık kontrolü:
- Dokunma sıcaklığı: 1500–1550°C
- Dökme sıcaklığı: 1360–1420°C
Kükürt ve fosforun sıkı kontrolü esastır çünkü aşırı seviyeler nodülariteyi ve mekanik performansı azaltır.
Magnezyum Nodülerizasyon Tedavisi
Magnezyum işlemi, grafiti pullardan küresel nodüllere dönüştüren önemli adımdır. En yaygın yöntem, erimiş demire eklenen magnezyum-ferrosilikon alaşımını kullanır..
Tedavi sırasında, magnezyum kükürt ve oksijenle reaksiyona girer, güçlü bir tepki yaratmak.
Tedavi sıcaklığının uygun kontrolü, alaşım ilavesi, ve kararlı küresel grafit elde etmek için magnezyumun geri kazanımı gereklidir.
Zayıf nodülarizasyon aşağıdakilere neden olabilir::
- Vermiküler grafit oluşumu.
- Azaltılmış çekme mukavemeti ve uzama.
- Daha düşük yorulma direnci.
Yüksek kaliteli bir sünek demir yapıya sahip olmalıdır.:
- Yüksek grafit küreselliği.
- Düzgün grafit dağılımı.
- Kontrollü nodül boyutu.
- Performans gereksinimlerine göre uygun ferritik/perlitik matris.
Aşılama ve Grafit Arıtma
Aşılama, grafit çekirdeklenmesini iyileştirir ve son mikro yapıyı stabilize eder. Normalde iki aşamada gerçekleştirilir: Vuruş sırasında ilk aşılama ve dökme sırasında ikincil aşılama.
Kalsiyum içeren ferrosilikon bazlı aşılayıcılar, baryum, veya zirkonyum yaygın olarak kullanılır.
Etkili aşılama şunları sağlar::
- Grafit nodül sayısını artırın.
- Karbür oluşumunu azaltın.
- Mekanik özellikleri iyileştirin.
- Eşit sertlik dağılımı elde edin.
Büyük tekerlek dökümleri için, Aşılama özellikle önemlidir çünkü kum kalıplarda yavaş soğutma, kaba grafite ve düşük mukavemete neden olabilir..
7. Shakeout, Soğutma ve Isıl İşlem Prosesi
Sarsıntı, soğutma, ve ısıl işlem aşamaları boyutsal doğruluğun korunmasında önemli rol oynamaktadır., Mekanik Özellikler, tekerlek ve disk dökümlerinin uzun vadeli servis güvenilirliği.
Her ne kadar katılaşma sonrasında döküm işlemi tamamlansa da, Soğutma sırasında yanlış kullanım veya kalıptan erken çıkarma, artık gerilime neden olabilir, çarpıtma, ve hatta çatlıyor, özellikle büyük çaplı bileşenlerde, düzensiz duvar kalınlığı, ve sıkı denge gereksinimleri.
Çalkalama ve Tutma Süresi Kontrolü
Döküldükten ve katılaştıktan sonra, dökümler silkelenmeden önce yeterli bir süre kum kalıbın içinde kalmalıdır.
Kum kalıbı ısı yalıtımı sağlar ve dökümün kademeli olarak soğumasını sağlar, kalın ve ince kesitler arasındaki sıcaklık gradyanlarının azaltılması.
Erken sallama bu termal korumayı çok erken ortadan kaldırır, Düzensiz soğumaya neden olur ve riskin artmasına neden olur.:
- Artık termal stresin neden olduğu göbek deformasyonu.
- Web bozulması ve düzlük kaybı.
- Yüksek gerilimli bölgelerde yüzey çatlaması.
Gerekli bekletme süresi esas olarak döküm boyutuna bağlıdır, duvar kalınlığı, malzeme tipi, ve kalıp özellikleri.
Tipik bekletme süreleri:
| Döküm türü | Önerilen Tutma Süresi |
| Küçük tekerlek ve disk dökümleri | ≥ 30 dakikalar |
| Orta tekerlek göbekleri ve volanlar | 60–90 dakika |
| Büyük ve ağır hizmet tipi tekerlek dökümleri | 90–120 dakika veya daha uzun |
Büyük sünek demir tekerlekler için, Kalıbın içinde uzun süreli soğutma sıklıkla tercih edilir çünkü yavaş soğutma, termal değişimleri azaltmaya yardımcı olur ve boyutsal kararlılığı artırır.
Çalkalamadan sonra, dökümler dikkatli bir şekilde ele alınmalıdır. Büyük çark ve disk dökümleri istiflenmemeli veya düzgün olmayan destek altına yerleştirilmemelidir, metal hala yüksek sıcaklıktayken kendi ağırlıkları kalıcı bükülme deformasyonuna neden olabileceğinden.
Çalkalama Sonrası Kontrollü Soğutma
Kalıptan çıkarıldıktan sonra, tekerlek ve disk dökümleri kontrollü koşullar altında soğumaya devam etmelidir.
Hızlı Soğutma, özellikle büyük kesitli sünek demir bileşenler için, göbek ve jant alanları arasında aşırı termal stres oluşturabilir.
Doğru soğutma uygulaması şunları içerir::
- Su veya güçlü hava akımlarıyla zorla soğutmanın önlenmesi.
- Dökümlerin kontrollü bir ortamda doğal olarak soğumasına izin verilmesi.
- Yerçekimi bozulmasını önlemek için dökümleri eşit şekilde desteklemek.
Sünek demir tekerlekler için, kontrollü soğutma aynı zamanda nihai mikro yapıyı da etkiler.
Yavaş soğutma, grafit büyümesini teşvik eder ve istenmeyen karbür oluşumunu azaltır, aşırı soğuma hızları sertliği artırabilir ve tokluğu azaltabilir.
Stres Giderici Isıl İşlem
Döküm sırasında artık gerilim oluşur çünkü farklı bölümler soğuma sırasında farklı oranlarda büzülür.
Kalın göbek, ince ağ, ve dış kenar farklı termal büzülme davranışlarına maruz kalır, görünür bir kusur olmasa bile iç gerilime neden olur.
Yüksek hassasiyetli tekerlek bileşenleri için, özellikle fren diskleri, tahrik tekerlekleri, ve büyük göbekler, gerilim giderme tavlaması genellikle işleme öncesinde gerçekleştirilir.
Tipik bir stres giderme süreci şunları içerir::
- Isıtma sıcaklığı: 500–550°C
- Tutma süresi: döküm kalınlığı ve ağırlığına göre belirlenir
- Yeni termal stresi en aza indirmek için kontrollü fırın soğutması
Bu işlem artık gerilimi azaltır ve işleme stabilitesini artırır. Stres giderme olmadan, Malzemenin çıkarılması iç gerilimi serbest bıraktığından dökümler kaba veya ince işleme sırasında deforme olabilir.
8. Çözüm
Çark ve disk bileşenlerinin kum dökümü, kalıp tasarımı arasında dikkatli bir koordinasyon gerektiren son derece uzmanlaşmış bir süreçtir., geçit teknolojisi, besleme stratejisi, metalurji, ve soğutma kontrolü.
Yüksek kaliteli tekerlek dökümleri üretmenin anahtarı, yalnızca tam doldurmayı başarmak değildir, ancak tüm termal ve sıvı akışı sürecini kontrol etmek:
- Doğru döküm yönünün seçilmesi;
- Stabil ve temiz dolum sistemlerinin tasarlanması;
- Hub termal erişim noktalarını yönetme;
- Etkili yükselticiler ve soğutmalar uygulamak;
- Sünek demir metalurjisinin kontrolü;
- Simülasyon tabanlı optimizasyon kullanma.
Düzgün tasarlanmış kum döküm işlemleriyle, üreticiler mükemmel mekanik özelliklere sahip büyük ve karmaşık çark ve disk dökümleri üretebilirler, boyutsal doğruluk, Zorlu endüstriyel uygulamalar için uzun vadeli servis güvenilirliği.
LangHe – Çin'deki Profesyonel Özel Tekerlek ve Disk Döküm Üreticisi
LangHe bir profesyonel Özel tekerlek ve disk dökümlerinde uzmanlaşmış Çin üreticisi, Endüstriyel dönen bileşenler için yüksek kaliteli döküm çözümleri sağlamak, volanlar dahil, fren diskleri, tekerlek gövdeleri, kasnaklar, dişli diskler, fren davulları, ve ağır iş makine parçaları.
Kum dökümü ve reçineli kum döküm teknolojilerinde geniş deneyime sahip, LangHe, müşterilerini ilk döküm tasarımı ve süreç optimizasyonundan üretime kadar destekler, işleme, denetleme, ve son teslimat.
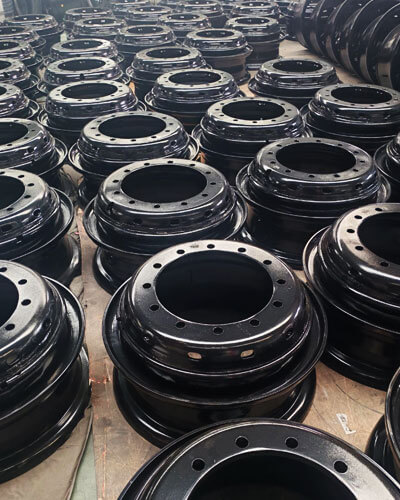
LangHe çok çeşitli malzemelerden tekerlek ve disk dökümleri üretmektedir, içermek gri dökme demir, sünek demir, karbon çeliği, alaşım çelik, ve paslanmaz çelik, otomotivin ihtiyaçlarını karşılıyor, endüstriyel ekipman, enerji, toplu taşıma, ve ağır makine uygulamaları.
Sıkı kalite kontrolü sayesinde, gelişmiş üretim yetenekleri, ve özelleştirilmiş mühendislik desteği, LangHe dayanıklı ürünler sunar, uygun maliyetli, ve dünya çapındaki müşteriler için uygulamaya özel döküm çözümleri.
Güvenilir biri olarak Çin'de özel tekerlek ve disk döküm üreticisi, LangHe, global müşterilerinin daha yüksek ürün güvenilirliği elde etmelerine yardımcı olmaya kararlıdır, optimize edilmiş döküm performansı, ve profesyonel döküm uzmanlığı ve sürekli süreç yeniliği sayesinde üretim maliyetlerinin azaltılması.
Özel hassas dökümler için bizimle iletişime geçin.