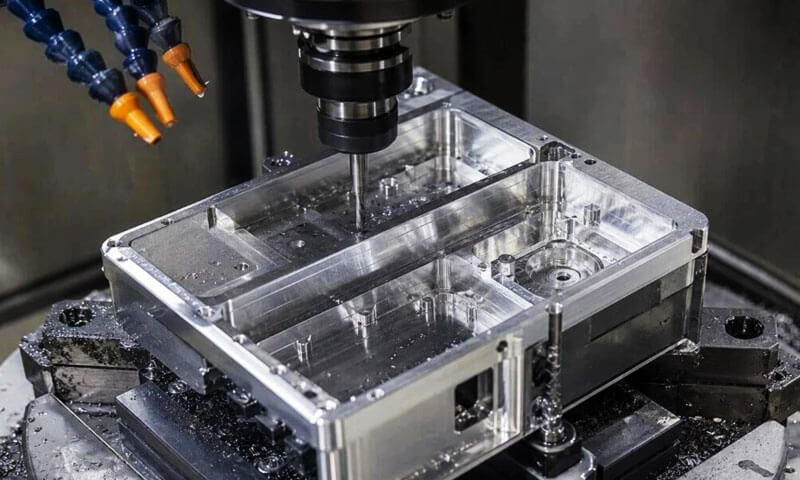
benim üzerimde 32 yıllar süren hassasiyet alüminyum işleme otomotiv bileşenleri için hatlar, EV parçaları, yeni enerji, ve 3C elektronik yapısal parçalar,
Kaç tane yeni süreç mühendisinin "alüminyum yumuşaktır" düşüncesiyle yola çıktığını sayamadım., ne kadar zor olabilir?”ve iki hafta sonra çapaklarla kaplı bir kutu hurda parçaya bakarak dışarı çıktı, gevezelik işaretleri, ve boyutsal kayma.
Hafiflik devrimi, alüminyumu hassas üretimin her köşesine itti ve bunun da iyi bir nedeni var.
Olağanüstü güç-ağırlık oranı sunar, mükemmel termal ve elektriksel iletkenlik, ve yüksek şekillendirilebilirlik. Ancak "şekillendirilmesi kolay", "işlenmesi kolay" anlamına gelmez.
Alüminyumun kendine özgü arıza modları vardır, bunların çoğu tek bir temel gerçeğe dayanıyor: alüminyum çeliğin yaptığı gibi kırılmaz.
Deforme olur, kendisini takım kenarlarına kaynak yapar, geri yaylanıyor, ve sıcaklıkla dramatik bir şekilde genişler ve daralır.
Bu kılavuz alüminyumun işlenebilirliğinin temellerini açıklamaktadır, en kalıcı sekiz üretim zorluğu, Operasyon türüne göre kusurun temel nedenleri, ve atölyede kanıtlanmış tam süreç optimizasyon stratejileri.
Bu ders kitabı teorisi değil; hurdaya çıkarılmış bir grup olarak öğrendiğimiz şey bu, bir takım yeniden tasarımı, ve aynı anda bir süreç ayarı.
1. Alüminyum İşlenebilirlik Temelleri: Notlar, Alaşımlar & Derecelendirme Sistemi
Alüminyumun işlenebilirliği neredeyse tamamen alaşım bileşimine ve temper durumuna bağlıdır..
Sektörde A–E beş seviyeli derecelendirme sistemi kullanılıyor (A = en iyi, E = en fakir) talaş oluşumuna dayalı, yüzey kaplama kalitesi, ve takım aşınma oranı.
Temel bir referans görevi görür; gerçek dünya performansı aynı zamanda araç türüne de bağlıdır, kesme hızı, ve soğutma sıvısı dağıtımı.
Dövme vs. Dökme Alüminyum İşlenebilirlik
Dövme alüminyum net bir model izliyor: daha yüksek mukavemet ve sertlik = daha düşük süneklik = daha kolay talaş kırma = daha iyi işlenebilirlik.
Bu yüzden T6, T7, S8, ve T9 temperleme makinesi, yumuşak O-temp malzemesinden çok daha iyi.
Dökme alüminyum aynı doğrusal ilişkiyi izlemez. İç gözeneklilik, büyük intermetalik fazlar, ve silikon içeriğinin tümü çip davranışını etkiler.
Bazı durumlarda, Daha yumuşak döküm kaliteleri sert olanlardan daha iyi işlenir çünkü dahili mikro kusurlar talaşların temiz bir şekilde kırılmasına yardımcı olur.
İşlenebilirlik Derecelendirme Tablosu
| Ferforje Alaşım | Sertlik (500 kg yük) | İşleme Değerlendirmesi | Dökme Alaşım | Sertlik (500 kg yük) | İşleme Değerlendirmesi |
| 1100-O | 23 | E | 238-F (Kum Dökümü) | 100 | B |
| 2011-S8 | 100 | A | A240-F (Kum Dökümü) | 90 | A |
| 2219-T851 | 130 | B | 319-T6 (Kalıcı kalıp) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Kalıcı kalıp) | 100 | B |
| 5052-O | 47 | D | 355-T6 (Kum Dökümü) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Kalıcı kalıp) | 90 | B |
| 6061-O | 30 | D | 357-T6 (Kum Dökümü) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Die Past) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Die Past) | - | B |
| 7075-O | 60 | D | A535-F (Kum Dökümü) | - | E |
| 7075-T6 | 150 | D | 713-F (Kum Dökümü) | 65 | B |
Serbest İşleme Alüminyum Alaşımları
Alaşımlar gibi 2011, 6262, Ve 6020 işlenebilirlik için özel olarak formüle edilmiştir. Kasıtlı olarak kurşun ilavesi içerirler, bizmut, veya ayrık ikinci faz parçacıkları oluşturan kalay.
Bu parçacıklar dahili talaş kırıcı görevi görür, talaş akışını kesintiye uğratır ve takımların etrafına sarılan ve yüzey kalitesine zarar veren uzun lifli talaşların önlenmesini sağlar.
Geçmişte 20 yıl, endüstri, çevre uyumluluğu için kalay bazlı formülasyonlar lehine kurşunlu serbest işleme kalitelerini büyük ölçüde aşamalı olarak kaldırdı, ancak çekirdek mekanizma aynı kalıyor.
2. . 8 Alüminyum İşlemenin Temel Zorlukları
Alüminyumun genellikle işlenmesi kolay kabul edilir, ancak deneyimli makineciler bunu biliyor yüksek kesme hızı otomatik olarak istikrarlı hassas işleme anlamına gelmez.
Malzeme sünektir, termal olarak duyarlı, ve nispeten uyumlu, bazı alaşımlar ve döküm koşulları kendi takım aşınması ve talaş kontrolü sorunlarını beraberinde getirir.
Yıllar sonra mağazada, aynı sekiz sorun tekrar tekrar ortaya çıkıyor.
Bir kısımdan diğerine farklı görünebilirler, ancak altta yatan nedenler genellikle takım geometrisine geri döner, sıcaklık, maddi durum, iş tutma, Kesme parametreleri, ve işlem sırası.
Yerleşim kenarı (YAY): Aletle İlgili En Yaygın Sorun
Yerleşim kenarı (YAY) alüminyumun uygun olmayan kesme basıncı kombinasyonları altında kesici kenara yapışması sonucu oluşur, sıcaklık, takım geometrisi, ve yağlama.
Geleneksel aşındırıcı aşınmanın aksine, bu öncelikle bir yapışkan aşınma mekanizması.
Alüminyum kenarda birikmeye başladığında, etkili takım geometrisi değişiklikleri.
Kesici kenar daha az keskin hale gelir, kesme kuvvetleri daha az kararlı hale gelir, ve bitmiş yüzey hızla bozulabilir.
Tipik sonuçlar arasında zayıf yüzey kalitesi yer alır, artan çapaklar, boyutsal kayma, ve yapışan alüminyum kırıldığında rastgele çizilme.
Bu nedenle takım seçimi kritiktir. Alüminyum işleme genellikle keskinlikten yararlanır, Verimli talaş akışı için tasarlanmış son derece parlak kesici kenarlar ve geometriler.
Gereksiz derecede yapışkan takım kaplamaları veya donuk kenarlar sorunu hızlandırabilir. Uygun yağlama ve kesme koşulları eşit derecede önemlidir.
Pratik uyarı işareti basittir: alüminyum alete yapışmaya başladığında, nedenini araştırmadan önce yüzeyin arızalanmasını beklemeyin.
İşleme Bozulması: Termal, Artık Stres, ve Sıkıştırma Etkileri
Boyutsal bozulma, kontrol edilmesi en zor alüminyum sorunlarından biridir çünkü aynı anda birkaç mekanizma meydana gelebilir.
İlki termal genişleme. Birçok alüminyum alaşımının termal genleşme katsayısı kabaca 23 × 10⁻⁶ /° C, sıradan çeliklerden önemli ölçüde daha yüksek.
A 1 m alüminyum bileşenin uzunluğu bu nedenle yaklaşık olarak değişebilir 0.023 mm her 1°C sıcaklık değişimi için.
İkincisi ise artık stres salınımı. Haddelenmiş plaka, ekstrüde bölümler, ve dövülmüş boşluklar malzeme üretimi sırasında oluşan iç gerilimleri içerebilir.
Bir taraftan büyük miktarda malzemenin kaldırılması bu gerilimleri ortadan kaldırabilir ve bileşenin eğilmesine neden olabilir, büküm, veya düzlüğü kaybetmek.
Üçüncüsü iş parçası deformasyonu. Alüminyum nispeten uyumludur, bu nedenle aşırı fikstür basıncı ince bir duvarı veya plakayı bozabilir.
Parça, kelepçe açıldıktan hemen sonra orijinal şekline dönebilir, işlenmiş boyutların parçanın ölçüldüğü durumla tutarsız bırakılması.
Bu nedenle stabil bir proses, dengeli malzeme çıkarılmasını gerektirir, uygun iş tutma, ve sadece sıkma kuvvetini artırmak veya daha ağır kesimler yapmak yerine termal kontrol.
İnce Duvarlı ve Derin Boşluklu Parçalarda Çatırtı ve Titreşim
İnce duvarlar, derin cepler, uzun araçlar, ve ince bileşenlerin yapısal sertliği sınırlıdır.
Kesme kuvveti sistemin stabilitesini aştığında, araç, iş parçası, veya her ikisi de titreşebilir.
Ortaya çıkan gevezelik işaretleri genellikle işlenmiş yüzeyde tekrarlanan dalgalar veya çizgiler olarak görünür.
Daha da önemlisi, gevezelik gerçek kesme yolunu değiştirir, boyutsal ve geometrik kontrolü çok daha zorlaştırıyor.
Çözüm genellikle sertlikle başlar: takım çıkıntısını kısaltın, iş tutmayı iyileştirin, ve mümkün olduğunda iş parçasını destekleyin.
Kararsız iş mili hızı bölgelerini ve aşırı radyal etkileşimi önlemek için kesme parametrelerinin ayarlanması gerekir..
İnce duvarlı alüminyum parçalar için, ışık, kontrollü bitirme geçişleri genellikle tek bir agresif geçişte kalan stoğu çıkarmaya çalışmaktan daha güvenilirdir.
Kötü Yüzey Kalitesi ve Çapak Oluşumu
Alüminyumun sünekliği temiz kenarlar ve sürekli olarak pürüzsüz yüzeyler üretmeyi zorlaştırabilir.
Kötü kesme koşulları, malzemenin temiz bir şekilde kesilmesi yerine bulaşmasına neden olabilir, uzun talaşlar bitmiş yüzeye yeniden kesilebilirken.
En yaygın sorun alanları şunlardır: delik çıkışları, yuva kenarları, keskin köşeler, ve kontur geçişleri.
Talaş birikmesi durumu daha da kötüleştirir çünkü parçalar aletten kopabilir ve bileşeni çizebilir.
Kozmetik veya anodize parçalar için, bu kusurlar özellikle önemli hale geliyor. Sıradan mağaza aydınlatması altında kabul edilebilir görünen bir yüzey, belirgin işleme çizgileri gösterebilir, çizikler, veya bitirdikten sonra yırtık alanlar.
Bu nedenle iyi yüzey kalitesi keskin bir aletle başlar, stabil kesme koşulları, verimli talaş tahliyesi, ve kontrollü kenar hazırlığı, sorunu gizlemek için işleme sonrası cilalamaya güvenmek yerine.
Boyutsal Kararsızlık ve Termal Kayma
Alüminyumun yüksek termal genleşmesi, sıcaklığın etkili bir şekilde başka bir işleme değişkeni olduğu anlamına gelir.
Örneğin, 10°C'lik bir sıcaklık değişimi yaklaşık olarak şuna karşılık gelebilir: 0.23 Tipik bir alüminyum alaşımı için metre başına mm boyut değişimi. Yakın toleranslı bir kısımda, bu küçük bir hata değil.
Bu, belirli bir sorun haline geldiğinde:
- Bir parça sıcakken işlenir ve soğuduktan sonra muayene edilir
- Soğutucu sıcaklığı önemli ölçüde değişiyor
- Uzun bir üretim çalışması sırasında makine ve iş parçası sıcaklıkları değişir
- Farklı partiler farklı çevresel koşullar altında ölçülür
Hassas işler için, işleme, stabilizasyon, ve denetim tek bir süreç olarak ele alınmalıdır.
Parçalar kontrollü koşullar altında ölçülmelidir, ve ölçüm referans sıcaklığı açıkça tanımlanmalıdır.
Delme ve Kılavuz Çekme Zorlukları
Talaş tahliyesi sınırlayıcı faktör haline gelene kadar alüminyumda delme ve kılavuz çekme basit görünür.
Sondaj sırasında, kötü şekilde boşaltılan talaşlar delik duvarına sürtünerek çiziklere neden olabilir, büyük delikler, veya konik.
Talaşların daha uzun bir yol kat etmesi nedeniyle sorun derin deliklerde daha ciddi hale gelir.
Dokunmak da benzer bir sorun teşkil ediyor. Alüminyum talaşlar musluğa yapışabilir ve kanalları doldurabilir, kesme torkunu arttırır ve potansiyel olarak diş hasarına veya kılavuz kırılmasına neden olur.
Pratik çözüm, takım geometrisini delik tipiyle eşleştirmektir, yeterli yağlamayı koruyun, ve güvenilir bir talaş tahliye yolu sağlayın.
Açık delikler ve kör delikler sıklıkla farklı kılavuz geometrileri gerektirir, ve derin delik delme, kontrollü gagalama veya takım içinden soğutma sıvısı gerektirebilir.
Eloksal Sonrası Yüzey Kusurları Daha Görünür Hale Geliyor
Eloksallama, kötü işleme için düzeltici bir işlem değildir. Birçok durumda, mevcut yüzey farklılıklarının görülmesini kolaylaştırır.
Takım işaretleri, çizikler, gevezelik, gömülü çipler, küçük çukurlar, ve tutarsız yüzey hazırlığı anotlamadan sonra oldukça görünür hale gelebilir, özellikle dekoratif veya boyalı alüminyum bileşenlerde.
Bu ortak bir üretim sorunu yaratır: parça boyutsal muayeneyi geçiyor ancak yüzey işleminden sonra kozmetik muayenede başarısız oluyor.
Bundan kaçınmak için, işleme spesifikasyonu ve eloksal spesifikasyonu birlikte geliştirilmelidir.
Kritik görünür yüzeyler kontrollü işleme gerektirir, kapsamlı temizlik, dikkatli çapak alma, ve tedaviden önce uygun koruma.
Alet aşısı: Basit Kenar Kırılması Yerine Yapışma
Alüminyumdaki takım aşınması her zaman çelik işlemede görülen klasik yan yüzey aşınmasına benzemez. Önemli bir sorun alüminyumun kesici kenarda yapışmasıdır.
İlerleme kademeli olabilir:
Temiz Kenar → Alüminyum Yapışma → Yerleşik Kenar → Değiştirilmiş Kenar Geometrisi → Kötü Yüzey Son İşlemi → Boyutsal Kayma
Araç hala fiziksel olarak sağlam görünebilir, ancak kesme geometrisi çoktan değişti.
Bu nedenle, hassas alüminyum işlemede belirgin takım kırılmasını beklemek kötü bir takım ömrü stratejisidir.
Takım ömrü bunun yerine yüzey ince işleme eğilimlerinin bir kombinasyonu aracılığıyla izlenmelidir, boyutsal kayma, çapak oluşumu, iş mili yükü, ve doğrudan takım denetimi.
Önemli bir yığılma kenarı oluştuğunda, aleti kullanmaya devam etmek veya kenarı hafifçe düzeltmek orijinal kesme geometrisini geri getiremeyebilir.
3. İşleme Operasyonuna Göre Yaygın Kusurlar
Kusurlar yapılan işleme bağlı olarak farklı görünür. İmzayı bilmek size temel nedeni tam olarak nerede arayacağınızı söyler.
Frezeleme İşlemleri
| Kusur | Dış görünüş | Birincil Kök Neden |
| Düzensiz yüzey / kısmen eğilme | Spesifikasyon dışı düzlük; kısım yukarı doğru kıvrılıyor | Artık boş stres; düzensiz stok kaldırma; yetersiz soğutma; düzensiz sıkma |
| Yan duvardaki sohbet izleri | Dikey duvarlarda dalga benzeri dalgalanmalar | Aşırı takım kullanma mesafesi; ilerleme/hız uyumsuzluğu; düşük parça sertliği; rezonans frekansında iş mili hızı |
| Yüzey çizikleri / puslu görünüm | Doğrusal sürtünmeler; donuk bulutlu yüzey kalitesi | Yerleşim kenarı; yetersiz soğutma sıvısı yağlaması; çip devridaimi; yontulmuş takım kenarı |
| Ağır kenar çapakları; uzun çapak alma süresi | Parça kenarları boyunca kalın sürekli çapaklar | Takım eğim açısı çok küçük; çok düşük kesme hızı; çıkışta alet geri çekilmez; optimize edilmemiş tırmanış frezeleme |
| Tutarsız parti boyutları | Boyutlar ilk bölümden son bölüme doğru değişiyor | Kesme sıcaklığı değişimi; ilerici BUE aşınması; fikstür termal genleşme; Sıcak ölçülen parçalar |
Sondaj & Sondaj Operasyonları
| Kusur | Dış görünüş | Birincil Kök Neden |
| Konik delik (üst kısım daha geniş) | Büyük boy giriş, küçük boyutlu çıkış; delikli duvar | Tıkalı flüt kanalları; talaşların duvara sürtünmesi; yetersiz soğutma, arazileri delmek için malzeme kaynağı |
| Çapaktan çık / delik kenarı çökmesi | Delik çıkışında devrilen çapak; ince stokta delaminasyon | Kötü matkap kesme kenarı durumu; çok yüksek ilerleme hızı; ince malzeme altında yedekleme desteği yok; yavaş geri çekilme |
| Sürüklenen derin delik / zayıf yüzey kaplaması | Delik merkezden uzaklaşıyor; kaba iç kaplama | Kötü talaş tahliyesi; yetersiz matkap sertliği; yetersiz takım içi soğutma sıvısı basıncı |
Dokunma İşlemleri
| Kusur | Dış görünüş | Birincil Kök Neden |
| Yırtık iplikler / toz halindeki alüminyum kalıntısı | Kaba, yırtık iplik kenarları; ince alüminyum tozu | PARÇA'ya dokunun; çok küçük flüt hacmi; zayıf soğutma sıvısı yağlaması; cılız musluklu matkap |
| Ele geçirilen / kırık musluk | Delikteki kilitlere dokunun; makaslanmak | Talaş temizlemeden sürekli kılavuz çekme; çok yüksek iş mili hızı; cips dolu flütler |
Tornalama İşlemleri
| Kusur | Dış görünüş | Birincil Kök Neden |
| Kötü yüzey kalitesi / spiral alet işaretleri | Görünür spiral desen; yüksek Ra değerleri | Burun ÖKÜZÜ; çok küçük burun yarıçapı; yanlış besleme hızı |
| İnce şaft bükme / konik hatası | Şaft yayları; uzunluk boyunca çap konikliği | Termal büyüme; aşırı punta basıncı; ısı konsantrasyonunu kesme |
4. Tam Süreç Optimizasyonu: Boş Parçadan Bitmiş Parçaya
Alüminyum işleme sorunlarını çözmek, soğutma sıvısını artırmak veya ilerlemeyi yavaşlatmakla ilgili değildir.
Boş girişten son denetime kadar sistem düzeyinde kontrolle ilgilidir. Bunlar her hatta ayarladığımız dokuz kontrol noktasıdır.
Boş Ön Arıtma: Bozulmayı Kaynağında Durdurun
Çoğu distorsiyon sorunu, ilk takım parçaya temas etmeden önce başlar.
- İlk önce stres giderme: Tüm işlenmiş plakalar ve dövme boşluklar, işleme öncesinde gerilim giderme işlemine tabi tutulur. Ya doğal yaşlanma 72 saat, veya 120–150°C'de 2–4 saat düşük sıcaklıkta pişirme.
Bu artık gerilimi serbest bırakır, böylece işlemenin ortasında ortaya çıkmaz ve parçayı çarpıtmaz. - Tek tip stok ödeneği: Taraf başına minimum 0,8–1,5 mm işleme payı bırakın. Hiçbir zaman stokun tamamını bir taraftan almayın; eşit olmayan gerilim salınımı eğrilmeyi garanti eder.
- Dökümleri önceden inceleyin: İşleme öncesinde NDT ile döküm ham parçalarını gözeneklilik ve kum kalıntıları açısından kontrol edin.
Hiçbir şey, son muayenede bir yüzey altı boşluğu bulmak için tüm parçayı işlemek kadar zaman harcayamaz.
Alet seçimi: Yerleşik Kenar İçin Gerçek Çözüm
Araç seçimi 80% BUE savaşının.
- Takım malzemesi:
-
- Yüksek hacimli hassas son işlem: PCD (polikristalin elmas) aletler.
Alüminyuma neredeyse hiç yapışmıyorlar, en iyi yüzey kalitesini sağlayın, ve karbürden 10-20 kat daha uzun ömürlüdür. Yüksek hacimli çalışmalar için prime değer. - Küçük/orta seri üretim: Kaplamasız veya özel alüminyum kaplamalı ince taneli karbür (Ticn, DLC, elmas benzeri karbon).
Alüminyum üzerinde asla standart TiN kaplamaları kullanmayın — alüminyum TiN ve BUE formlarına neredeyse anında yapışır. - Düşük maliyetli hafif hizmet: Yüksek hızlı çelik aletler, yalnızca düşük hızlı hafif ince finiş kesimler için.
- Yüksek hacimli hassas son işlem: PCD (polikristalin elmas) aletler.
- Takım geometrisi:
-
- 15–25°'lik açık eğim açıları kesme sıkışmasını azaltır ve BUE oluşumunu bastırır.
- Büyük talaş cepleri ve keskin kesici kenarlar sorunsuz talaş tahliyesini sağlar.
- Frezeleme takımları için, rezonans titreşimini önlemek için eşit olmayan diş aralığı kullanın.
- İnce işleme için 0,2–0,4 mm köşe radyüsü kullanın. Çok büyük bir burun, ince duvarlarda gevezeliğe neden olur.
- Kullanım kuralları: İlk BUE veya körelme belirtisinde aleti değiştirin. Kör bir aleti asla taşlamayın ve onu bitirme işlemi için kullanmaya devam edin. Sertliği en üst düzeye çıkarmak ve gevezeliği azaltmak için takım sarkmasını en aza indirin.
Kesme parametreleri: “Yüksek Hız, Hafif Kesim” Kuralı
Alüminyum işleme en iyi şekilde hızlı ve sığ çalışır.
- Frezeleme:
-
- Kesme hızı: 300Karbür için –1500 m/dak; 2000PCD için –5000 m/dak.
- Diş başına ilerleme: 0.05–0,2 mm. Hafif kesintiler, asla ağır yavaş beslemeler.
- Kesme derinliği: 0.5Kaba işleme pasosu başına –2 mm; ≤0,3 mm bitirme için. Daha hafif kesimler = daha az ısı = daha az bozulma.
- Sondaj: Yüksek iş mili hızı, düşük ilerleme hızı, ve talaş kırma için periyodik geri çekme döngüleri. Derin delikler için, talaşları temizlemek için gaga delme döngülerini kullanın.
- Dokunma: Düşük iş mili hızları. Talaş tahliyesi için spiral kanallı kılavuzlar kullanın. Açık delikler için dip musluklarını kullanın, kör delikler için spiral sivri uçlu musluklar. Daha iyi diş açıklığı için kılavuz matkabı standarttan 0,05–0,1 mm daha fazla boyutlandırın.
Soğutucu & Yağlama: Yüzey Cilası için Yap veya Kır
Soğutma sıvısı soğutmaktan fazlasını yapar; BUE'yi önlemek için takım-talaş arayüzünü yağlar.
- Aşırı basınçlı yağlama paketlerine sahip özel alüminyum işleme soğutucularını kullanın. Düz yağ > yağlama emülsiyonu.
- Asla sadece su ile soğutma kullanmayın. Yağlama eksikliği şiddetli BUE ve yırtık yüzey kalitesini garanti eder.
- Yüksek hacimli, doğrudan kesme bölgesine yönlendirilen yüksek basınçlı su akışı. Derin delikler için, takım içinden soğutma sıvısı zorunludur.
- MQL (minimum miktarda yağlama) yağ buharı ile yüksek hızlı PCD işleme için çok iyi çalışır. Minimum kalıntı bırakır ve eloksal dostudur.
İş tutma: Ezilme ve Titreşimden Kaçının
- Orta sıkma kuvveti: Alüminyum yumuşaktır. Çok fazla basınç girintiler bırakır ve ince duvarları deforme eder. İnce sac parçalar için vakumlu ayna iş tutucusu kullanın.
- Tam destek: İnce duvarların ve çıkıntıların altına yedek destekler ekleyin. Desteklenmeyen bölümleri asla makineyle asmayın; gevezelik garantilidir.
- Fikstür malzemesi: Fenolik kullanın, naylon, veya armatürler için alüminyum yumuşak çeneler. Sert çelik çeneler alüminyum parçaları markalayacak ve ezecektir.
- Toplu üretim için ön ısıtma armatürleri: Sıkı toleranslı partileri çalıştırmadan önce fikstürlerin çalışma sıcaklığına gelmesini bekleyin. Fikstür genişlemesi gizli bir boyutsal sapma kaynağıdır.
Süreç Sırası: Bozulmayı Adım Adım En Aza İndirin
Süreç sırası çoğu insanın düşündüğünden daha önemlidir.
- Sırayı takip edin: Kaba işleme → Gerilim giderme (pişirin veya ıslatın) → Yarı finiş → Finisaj. Asla sertleşip tek seferde bitirmeyin.
- İnce duvarlı parçalar için, tek bir tam derinlikli kesim yerine birden fazla ışık geçişi yapın.
- Önce dış profilleri ve boşlukları frezeleyin, Son olarak del ve dokun. Frezeleme kuvvetleri erken yapılırsa delik konumlarını gerebilir ve bozabilir.
- Geçişleri tamamlamadan önce parçanın oda sıcaklığına soğumasını bekleyin. Makineyi durdur, için uzaklaş 20 dakikalar, sonra geri gel ve son kesimi yap. Bu tek adım çoğu termal boyut hatasını ortadan kaldırır.
- İç köşelere yarıçap geçişleri ekleyin. Keskin köşeler = ağır çapak ve gerilim konsantrasyonları.
Çapak Alma Kontrolü
Çapak alma yiyebilir 30% izin verirseniz toplam parça maliyeti.
- İşleme sırasında kenarları kırmak için pahlı kesici kenarlara sahip takımlar kullanın. Proses içi çapak alma her zaman manuel çapak alma işlemini geride bırakır.
- Kontur frezeleme için yay girişi/yay çıkışı takım yollarını kullanın. Asla durup bir kenardan geri çekilmeyin; bu, ağır bir çapak bırakır.
- Eloksal işlemine gidecek parçalar için, Kumda asla ağır çapak alma — eşit olmayan renk ve yüzey lekelerine neden olur. Eşit yüzey kalitesi için titreşimli çapak almayı veya ultrasonik çapak almayı tercih edin.
Boyutsal stabilite & Çevre Kontrolü
- Sıkı toleranslı çalışma için atölye sıcaklığını 20±2°C'de tutun.
- Son incelemeden önce parçaların işleme sonrasında 2-4 saat dinlenmesini sağlayın. Tamamen soğumalarını ve stabilize olmalarını sağlayın.
- Sıcaklık hatası için mikrometreleri ve kumpasları kalibre edin. Sıcak bir ölçüm cihazı yanlış okumalar veriyor.
Eloksal için Son İşlem Öncesi Hazırlık & Kaplama
- İşleme sonrasında parçalardaki tüm soğutma sıvısı kalıntılarını temizleyin. Kalıntı, eloksal sonrası lekelenme ve lekelere neden olur.
- Derin alet çiziklerini ortadan kaldırın, oyuk işaretleri, ve bitirmeden önce sohbet etmek. Eloksal onları gizlemez; daha görünür hale getirir.
- Korozyonu ve kenar hasarını önlemek için temizlemeden ve kaplamadan önce dişli delikleri ve hassas delikleri maskeleyin ve koruyun.
5. Hızlı Sorun Giderme Referans Tablosu
| Sorun | Büyük Olasılık Nedeni | Denenecek İlk Düzeltme |
| Yerleşim kenarı / zayıf yüzey kaplaması | Yanlış takım kaplaması; yetersiz yağlama | DLC'ye veya kaplamasız karbüre geçin; soğutma sıvısı basıncını artırın |
| İşleme sonrasında parça eğriliyor | Artık boş stres; düzensiz stok kaldırma | İşleme öncesi stres giderme fırını ekleyin; taraf başına stoku eşitle |
| Yan duvardaki sohbet izleri | Rezonans; aşırı takım çıkıntısı | İş mili hızını değiştirin; takım çıkıntısını azaltın |
| Konik delinmiş delik | Talaş paketleme; zayıf soğutma | Gaga delme döngüsünü kullanın; takım içinden soğutma sıvısını artırın |
Yırtık dişli iplikler |
Kötü talaş tahliyesi; cılız matkap | Spiral flüt musluğunu kullanın; musluk matkabı boyutunu artırın 0.05 mm |
| Toplu boyutsal sapma | Termal genleşme; ilerici BUE | Ölçmeden önce parçaların soğumasını bekleyin; endeks takım aşınması |
| Ağır kenar çapakları | Küçük eğim açısı; düz takım geri çekme | Eğim açısını artırın; ark çıkış aracı yollarını kullan |
| Eloksal yüzey kusurları | İşleme öncesi çizikler; soğutma sıvısı kalıntısı | Yüzey kalitesini iyileştirin; kaplamadan önce iyice temizleyin |
6. Çözüm
Alüminyum işleme kaba kuvvet veya en hızlı makine ile ilgili değildir. Bu, sürtünmenin sistem düzeyinde kontrolüyle ilgilidir, sıcaklık, stres, ve çip davranışı.
Alüminyum konusunda başarılı olan mağazalarda daha gösterişli makineler yoktur; daha iyi süreç disiplini vardır.
Boş stresi kontrol ediyorlar, doğru araçları seçiyorlar (ve yanlış kaplamalardan kaçının), ışık kesintilerinde hızlı koşuyorlar, kesme bölgesini yağlayıcıyla dolduruyorlar, ve ölçümden önce parçaların soğumasını sağlıyorlar.
Yeni mühendislerin yaptığı en büyük hata alüminyuma yumuşak çelik muamelesi yapmaktır. Farklı arıza modlarına sahip farklı bir malzeme.
Yerleşim kenarı, termal bozulma, gevezelik, ve çapak oluşumu küçük sorunlar değildir; bunlar sürecin belirleyici zorluklarıdır.
Bunları boş parçadan bitmiş parçaya kadar sistematik olarak ele alın, ve her koşuda hurdayla mücadele etmekten parti üstüne toleranslara ulaşmaya geçeceksiniz.
Sonrasında 32 yıl, Hala yeni mağazaların bunu zor yoldan öğrendiğini görüyorum. Ama sistemi doğru bir şekilde kurduğunuzda, alüminyum en verimli olanlardan biridir, tutarlı, ve işleyebileceğiniz yetenekli hassas malzemeler.