Paslanmaz çelik korozyon direnci için seçilmiştir. Ancak belirli koşullar altında, gizli ve tehlikeli bir yerel saldırı biçimine maruz kalabilir: büyük korozyon (IGC).
Yüzey hala parlak ve temiz görünebilir. Tahılların kendisi büyük ölçüde sağlam olabilir. Ancak tane sınırları (taneler arasındaki dar bölgeler) seçici olarak çözülmüştür..
Mukavemet ve süneklik keskin bir şekilde düşüyor, ve bileşen aniden kırılgan bir şekilde arızalanabilir.
Bunu görsel muayeneden geçen ve daha sonra servis sırasında çatlayan kaynaklı boruda gördüm.. Bunu, basınç testi tane sınırı ağı boyunca bir sızıntı yolu açana kadar iyi görünen ısı eşanjörlerinde görmüştüm..
IGC bir malzeme mühendisinin sorunudur çünkü bu bir yüzey kozmetik sorunu değildir; mikroskobik ölçekte yapısal bütünlüğün kaybıdır.
1. Paslanmaz Çelikte Tanelerarası Korozyon Nedir??
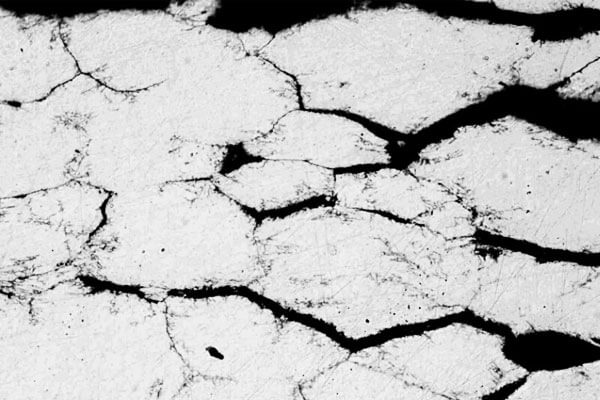
Büyük korozyon (IGC) korozyonun tercihen tanecik sınırlarına veya hemen bitişikteki dar bölgelere saldırdığı lokalize bir korozyon olgusudur., tanelerin iç kısımları nispeten etkilenmeden kalırken.
Bu fenomeni anlamak için, Paslanmaz çeliğin tane adı verilen çok sayıda mikroskobik kristalden oluştuğunu bilmek önemlidir..
Her tanenin kendi kristalografik yönelimi vardır, ve bitişik taneler arasındaki arayüzler tane sınırları olarak bilinir.
Normal koşullar altında, Tane sınırları ve tanecik içleri, paslanmaz çeliğin koruyucu pasif davranışını sürdürmesine izin verecek kadar benzer korozyon direncine sahiptir..
Fakat, Belirli ısıl işlemler veya servis koşulları, bu sınırlar boyunca kimyasal veya mikroyapısal farklılıkların gelişmesine neden olabilir..
Tane sınırları çevredeki matristen elektrokimyasal olarak daha az dirençli hale geldiğinde, korozyon tercihen bu dar bölgeler boyunca ilerler.
Tanelerarası Korozyonun Temel Özellikleri
Taneler arası korozyon, onu diğer paslanmaz çelik korozyon türlerinden ayıran çeşitli özelliklere sahiptir.:
- Seçici tane sınırı saldırısı: Korozyon, metal yüzey boyunca eşit bir şekilde ilerlemek yerine öncelikle tanecik sınırları boyunca ilerlemektedir..
- Sınırlı görünür yüzey hasarı: Erken aşamadaki korozyon belirgin pas oluşturmayabilir, solma, veya yüzey pürüzlülüğü.
- Mekanik bütünlüğün kaybı: Tane sınırları bozuldukça, bitişik taneler bağlanma güçlerini kaybeder, sünekliği azaltmak, sertlik, ve yük taşıma kapasitesi.
- Hızlı yayılma potansiyeli: Hassas tane sınırlarından oluşan sürekli bir ağ geliştiğinde, korozyon malzemenin daha derinlerine nüfuz edebilir.
- Zor erken teşhis: Geleneksel görsel inceleme hasarı ortaya çıkarmayabilir, özellikle ilk aşamalarda.
IGC'nin en endişe verici yönlerinden biri, paslanmaz çelik bir bileşenin, iç mikro yapısı zaten önemli ölçüde hasar görmüşken, görünüşte kabul edilebilir bir dış görünümü koruyabilmesidir..
Bu nedenle taneler arası korozyon genellikle gizli bir malzeme arıza mekanizması olarak kabul edilir..
| Korozyon tipi | Saldırı Konumu | Tipik Görünüm | Tespit Zorluğu |
| Genel korozyon | Düzgün yüzey | İnceltme, pas | Kolay |
| Çukur | Lokalize yüzey çukurları | Küçük derin delikler | Ilıman |
| Büyük korozyon | Tahıl sınırları | Yüzey parlak görünebilir; tahıl düşmesi mümkün | Zor |
| Stres korozyonu çatlaması | Çekme gerilimi altındaki çatlaklar | İnce çatlaklar | Zor |
2. Ana Mekanizma: Krom Tükenmesi Teorisi
Paslanmaz çeliğin korozyon direnci öncelikle kroma bağlıdır. Oksijen içeren ortamlara maruz kaldığında, krom oksijenle reaksiyona girerek son derece ince bir tabaka oluşturur, stabil, ve metal yüzey üzerinde krom açısından zengin yapışkan pasif film.
Geleneksel paslanmaz çelik için, yaklaşık olarak krom içeriği 12 Uygun koşullar altında paslanmaz davranışı oluşturmak ve sürdürmek için genellikle ağırlıkça % veya daha yüksek bir değer gerekir.
Tanecik sınırlarına yakın krom konsantrasyonu, stabil bir pasif filmi korumak için gereken seviyenin altına düştüğünde tanecikler arası korozyon meydana gelebilir..
Duyarlılık: Tahıl Sınırlarında Krom Karbürler Çökeliyor
Östenitik paslanmaz çelik, uygun çözelti tavlamasına tabi tutulduğunda genellikle iyi korozyon direnci sergiler..
Tipik bir çözelti işlemi, malzemenin yaklaşık 1050–1100°C'ye ısıtılmasını içerir., ardından hızlı soğutma, genellikle suyla söndürme veya başka bir nitelikli soğutma yöntemi.
Bu işlem sırasında:
- Krom karbürler östenitik matris içinde çözülür.
- Karbon aşırı doymuş katı çözeltide tutulur.
- Krom malzeme boyunca daha düzgün bir şekilde dağılır.
- Çelik, koruyucu bir pasif film oluşturma yeteneğini korur.
Fakat, Malzeme daha sonra yaklaşık 450–850°C arasındaki sıcaklıklara maruz kaldığında, duyarlılık olarak bilinen bir olay ortaya çıkabilir.
Bu sıcaklık aralığına genel olarak duyarlılaştırma sıcaklık aralığı denir..
Metalurjik süreç şu şekilde gelişir::
Adım 1: Tane sınırlarına doğru karbon difüzyonu
Östenitik paslanmaz çelikte karbon atomları nispeten yüksek yayılma kapasitesine sahiptir..
Malzeme hassasiyet sıcaklığı aralığına girdiğinde, Karbon atomları tane sınırlarına doğru göç eder, yağışın enerji açısından uygun olduğu yer.
Adım 2: Krom karbür yağışı
Karbon, krom açısından zengin karbürler oluşturmak üzere kromla reaksiyona girer, en yaygın olarak Cr₂₃C₆.
Bu karbürler tercihli olarak tane sınırları boyunca çökelirler çünkü uygun çekirdeklenme yerleri sağlarlar..
Adım 3: Yerel krom tüketimi
Krom karbürlerin oluşumu çevredeki metalik matristen krom tüketir.
Katı çelikte krom karbondan çok daha yavaş yayıldığı için, tane sınırlarına yakın krom konsantrasyonu, karbür çökelmesini telafi edecek kadar hızlı bir şekilde yenilenemez.
Sonuç olarak, Tane sınırlarına bitişik olarak kromu tüketen dar bölgeler gelişir.
Kromu Tükenmiş Bölgelerin Oluşumu
Kromun tükendiği bölge, geleneksel hassaslaşmaya bağlı taneler arası korozyondan sorumlu olan kritik mikroyapısal özelliktir..
Krom karbürler tane sınırları boyunca çökeldikçe, bitişik matris kromu kaybeder.
Tükenmiş bölgedeki krom konsantrasyonu yaklaşık olarak altına düştüğünde 12 ağırlıkça%, stabil bir pasif filmi koruma yeteneği önemli ölçüde bozulur.
Tahıl iç kısımları, Yeterli kromu koruyan, nispeten iyi korozyon direnci sergilemeye devam edin.
Bu, aşağıdakilerden oluşan heterojen bir mikro yapı oluşturur::
- Nispeten güçlü pasifliğe sahip, krom bakımından zengin tanecik içleri.
- Krom karbür tane sınırları boyunca çöker.
- Çökeltilere bitişik dar krom bakımından fakir bölgeler.
Bu bölgeler arasındaki korozyon direncindeki fark, seçici tane sınırı saldırısı için koşulları yaratır.
şunu belirtmekte yarar var 12 ağırlıkça % her ortama uygulanabilir mutlak bir eşik yerine pratik bir metalurjik referanstır.
Gerçek pasivasyon tam alaşım bileşimine bağlıdır, çözüm kimyası, sıcaklık, ve elektrokimyasal koşullar.
Elektrokimyasal Mekanizma: Mikro-Galvanik Hücrenin Oluşumu
Aşındırıcı bir ortamda, kromun tükendiği bölge ve tane matrisi farklı elektrokimyasal potansiyellere sahiptir:
- Kromu tükenmiş bölge: anodik, düşük potansiyel, çözülmesi kolay.
- Tahıl matrisi: katodik, krom açısından zengin, pasif kalır.
Kritik faktör, alan oranı. Tükenmiş bölge çok küçük; tane matrisi çok büyük. Bu bir yaratır büyük katot-küçük anot durum.
Tükenmiş bölgedeki anodik akım yoğunluğu çok yüksek olur, ve korozyon tane sınırları boyunca hızla nüfuz eder.
Sınır ağı saldırıya uğradığında, hasar pasif film tarafından onarılamaz. Oksit filmi çözünmüş tanecik sınırını köprüleyemez.
3. Tanelerarası Korozyonun Diğer Mekanizmaları
Her ne kadar krom tükenmesi teorisi östenitik paslanmaz çelikteki tanecikler arası korozyon vakalarının çoğunu açıklasa da, her durumu hesaba katmaz.
Belirli malzeme bileşimleri ve hizmet koşulları altında, iki ek mekanizma tane sınırı saldırısına katkıda bulunabilir.
Anodik Faz Teorisi
Bazı intermetalik bileşikler, özellikle sigma (A) ve chi (X) aşamalar, termal maruz kalma sırasında tane sınırları boyunca çökelebilir.
Bu fazlar çevredeki metal matristen farklı elektrokimyasal davranışlar sergileyebilir ve tercihli anodik bölgeler olarak hareket edebilir., Lokalize çözünmeye neden olan.
Geleneksel krom tükenmesinin aksine, bu mekanizma mutlaka kromu tüketen bir bölgenin oluşmasını gerektirmez.
Yerine, intermetalik fazlar tercihli elektrokimyasal saldırıya maruz kalabilir.
Bu mekanizma daha yaygın olarak aşağıdakilerle ilişkilidir::
- Yüksek krom, yüksek molibdenli ferritik paslanmaz çelikler.
- Uzun süreli yüksek sıcaklıkta servise maruz kalan östenitik paslanmaz çelikler.
Tane Sınırı Ayrışma Teorisi
Tane sınırı segregasyonu, eser miktarda yabancı madde bulunduğunda meydana gelir., kükürt gibi (S), fosfor (P), ve silikon (Ve), Isıl işlem veya yüksek sıcaklıklara uzun süre maruz kalma sırasında tane sınırlarında birikme.
Bu elementlerin zenginleştirilmesi yerel kimyasal bileşimi ve tane sınırlarının elektrokimyasal özelliklerini değiştirebilir., Pasivasyon kabiliyetlerini azaltmak ve seçici korozyona karşı duyarlılıklarını arttırmak.
Bu mekanizma, belirli düşük karbonlu ve ultra düşük karbonlu paslanmaz çeliklerin neden belirli koşullar altında hala tanecikler arası korozyona maruz kalabileceğini açıklamaya yardımcı olur..
Öyleyse, Tek başına karbon içeriğini azaltmak, tanecikler arası korozyonun tüm risklerini ortadan kaldırmaz. Paslanmaz çeliğin korozyon direncini değerlendirirken safsızlık kontrolü ve tane sınırı kimyası da dikkate alınmalıdır..
4. Endüstriyel Uygulamalarda Tanelerarası Korozyonun Yaygın Nedenleri
Fiili imalat ve endüstriyel hizmette, Taneler arası korozyon nadiren tek bir faktörden kaynaklanır.
Malzeme bileşimi, termal geçmişi, imalat süreçleri, ve çalışma ortamları duyarlılığı artırmak için etkileşime girebilir.
Aşağıdaki senaryolar dikkate alınması gereken en önemli nedenler arasındadır.
Kaynak Isısından Etkilenen Bölge (Hıda)
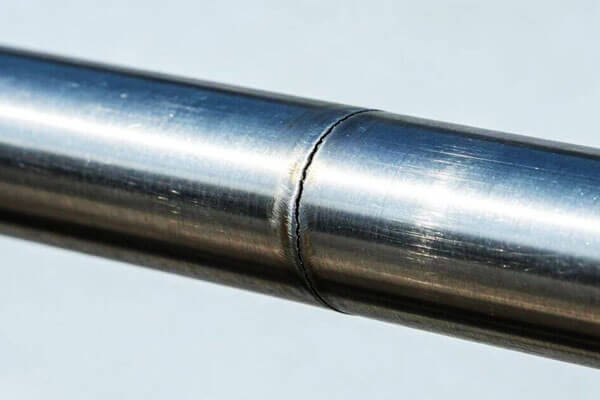
Kaynak, östenitik paslanmaz çelikte en yaygın hassasiyet kaynaklarından biridir.
Kaynak sırasında, kaynağa bitişik ana metal bir termal döngüye maruz kalır. Füzyon hattına olan mesafeye bağlı olarak, farklı bölgeler farklı tepe sıcaklıklarına ve soğuma hızlarına ulaşır.
Isıdan etkilenen bölgenin bazı kısımları 450–850°C hassasiyet aralığına girebilir.
Malzeme yeterince uzun süre bu aralıkta kalırsa, krom karbürler tane sınırları boyunca çökelebilir.
Bu, kaynağın her iki tarafında da korozyon direncinin azaldığı dar bir bölge oluşturabilir.
Bazı stabilize paslanmaz çeliklerde, füzyon sınırı yakınında bıçak hattı saldırısı olarak bilinen daha lokalize bir olay meydana gelebilir.
Bu özellikle aşağıdaki gibi stabilize kalitelerle ilişkilidir: 321 Ve 347 belirli termal geçmişler altında.
Risk şunlardan etkilenir::
- Temel malzemenin karbon içeriği.
- Kaynak ısı girişi.
- Geçiş sıcaklığı.
- Soğutma hızı.
- Kaynak pasosu sayısı.
- Dolgu metali bileşimi.
- Daha sonraki termal maruz kalma.
Önleme:
- Korozyona duyarlı kaynaklı bileşenler için 304L veya 316L gibi düşük karbonlu kaliteler kullanın.
- Gereksiz termal maruziyeti önlemek için kaynak ısısı girdisini optimize edin.
- Uygun çok pasolu kaynak prosedürlerini kullanın.
- Geçişler arası sıcaklığı kontrol edin.
- Uyumlu kaynak sarf malzemelerini seçin.
- Bileşen geometrisi ve servis gereksinimleri bunu gerektirdiğinde kaynak sonrası çözüm tavlamayı düşünün.
Önemlisi, kaynak ısısı girdisinin basitçe azaltılması hassasiyetin ortadan kaldırılmasını garanti etmez. Tam termal döngü, sonraki geçişlerle yeniden ısıtma dahil, değerlendirilmeli.
Yanlış Isıl İşlem
Çözelti tavlaması, korozyon direncini yeniden sağlamak için yaygın olarak kullanılır. Östenitik paslanmaz çelik.
Fakat, Yanlış kontrol edilen bir ısıl işlem süreci tam tersi sonuç doğurabilir.
Örneğin, östenitik paslanmaz çelik yaklaşık 1050–1100°C'ye ısıtılır ancak çok yavaş soğutulursa, krom karbür çökelmesinin oluşması için hassaslaştırma sıcaklığı aralığında yeterli zaman harcayabilir.
Benzer şekilde, Malzemenin uzun süre 450–850°C arasında tutulması duyarlılığı arttırabilir.
Yaygın ısıl işlem sorunları şunları içerir::
- Yetersiz çözelti tavlama sıcaklığı.
- Yetersiz bekletme süresi.
- Yavaş veya kontrolsüz soğutma.
- Düzensiz fırın sıcaklığı dağılımı.
- Yanlış yükleme düzenlemeleri.
- Niteliksiz tekrarlanan termal döngüler.
Önleme:
Alaşım kalitesine göre nitelikli bir çözelti tavlama prosedürü kullanın, bölüm kalınlığı, ve bileşen geometrisi.
Yeterli ısıtmayı sağlayın, sıcaklık bütünlüğü, ve hassaslaştırma aralığı boyunca yeterince hızlı soğutma.
Yüksek Sıcaklıklara Uzun Süre Maruz Kalma
Isı eşanjörlerinde kullanılan paslanmaz çelik bileşenler, kazananlar, fırınlar, kimyasal reaktörler, ve enerji üretim ekipmanı uzun süreli termal maruziyete maruz kalabilir.
Çalışma sıcaklığı en yüksek hassasiyet aralığının altında olsa bile, uzun süreli maruz kalma hala çökelme reaksiyonlarını teşvik edebilir, alaşım bileşimine ve termal geçmişine bağlı olarak.
Örneğin, Yaklaşık 400–600°C'de uzun süreli çalışma, kademeli mikroyapısal değişikliklere katkıda bulunabilir.
Kesin yanıt sıcaklığa bağlıdır, maruz kalma süresi, karbon içeriği, Alaşım Elemanları, ve önceki işlem geçmişi.
Bu özellikle tekrarlanan ısıtma ve soğutma döngülerine tabi tutulan bileşenler için önemlidir..
Önleme:
- Uygun termal stabiliteye sahip paslanmaz çelik kalitelerini seçin.
- Servis sıcaklığı geçmişinin tamamını değerlendirin.
- Üretim ve çalışma sırasında gereksiz termal maruziyetten kaçının.
- Uygun olduğunda stabilize edilmiş veya düşük karbonlu kaliteleri değerlendirin.
- Kritik bileşenler için periyodik muayene ve metalurjik değerlendirme yapın.
Aşındırıcı Servis Ortamları
Hassaslaştırma, paslanmaz çeliği tanecikler arası saldırıya karşı daha savunmasız hale getirir, ancak çevredeki ortam önemli korozyonun gelişip gelişmeyeceğini belirler.
Bazı kimyasal ortamlar kromun tükendiği bölgelerin çözünmesini hızlandırabilir.
Örnekler arasında:
- Güçlü sülfürik asit çözeltileri.
- Belirli koşullar altında nitrik asit ortamları.
- Klorür içeren proses akışları.
- Asidik kimyasal çözeltiler.
- Yüksek sıcaklıktaki sulu ortamlar.
Fakat, Her ortamın etkisi büyük ölçüde konsantrasyona bağlıdır, sıcaklık, havalandırma, ve elektrokimyasal potansiyel.
Klorür iyonları, Örneğin, özellikle çukurlaşma ve çatlak korozyonu ile ilişkilidir. Bunların varlığı otomatik olarak taneler arası korozyonu göstermez..
Pratikte, hassasiyet ve diğer lokal korozyon mekanizmaları aynı anda ortaya çıkabilir, Arıza analizini daha karmaşık hale getirmek.
Önleme:
Paslanmaz çelik kalitesini seçmeden önce servis ortamının gerçek kimyasal bileşimini ve çalışma koşullarını değerlendirin.
Kritik uygulamalar için, malzeme yeterliliği, amaçlanan hizmet ortamını temsil eden korozyon testini içermelidir.
5. Tanelerarası Korozyon Nasıl Onarılır ve Önlenir
“Düzeltme” terimi açıklama gerektiriyor. Bir kez taneler arası korozyon (IGC) Önemli tane sınırı çözünmesine neden oldu, hasar geri döndürülemez.
Bu nedenle etkili kontrol, hassasiyetin önlenmesine ve korozyon oluşmadan önce malzemenin metalurjik durumunun eski haline getirilmesine odaklanır..
Düşük Karbonlu Paslanmaz Çelikler Kullanın
304L ve 316L gibi düşük karbonlu kaliteleri seçin, karbon içeriğine sahip 0.03 ağırlıkça % veya altı.
Daha düşük karbon içeriği, tane sınırlarında krom karbür çökelmesini azaltır, krom tükenmesi riskinin en aza indirilmesi.
Bu kaliteler, kaynaklı bileşenler ve yüksek sıcaklıklar içeren uygulamalar için yaygın olarak kullanılmaktadır..
Stabilize Edilmiş Paslanmaz Çelik Kaliteleri Kullanın
Titanyum (İle ilgili) ve niyobyum (NB) Kararlı karbürler oluşturmak için tercihen karbonla birleşir, krom karbür oluşumunu azaltır ve çevredeki matriste kromun korunmasına yardımcı olur.
Ortak stabilize kaliteler şunları içerir::
- 321: Titanyumla stabilize edilmiş paslanmaz çelik.
- 347: Niyobyumla stabilize edilmiş paslanmaz çelik.
Bu kaliteler, yüksek sıcaklık uygulamaları ve kaynak sonrası çözelti tavlamanın pratik olmadığı kaynaklı bileşenler için uygundur..
Çözüm Tavlama Uygula
Çözelti tavlaması tipik olarak paslanmaz çeliğin yaklaşık 1050–1100°C'ye ısıtılmasını içerir, ardından hızlı soğutma.
Bu işlem krom karbürleri çözer ve kromu katı çözeltiye döndürür, korozyon direncinin geri kazanılmasına yardımcı olmak.
Önemli tane sınırı korozyonu meydana gelmemişse, hassasiyeti tersine çevirebilir. Fakat, mevcut korozyon hasarını onaramaz ve büyük kaynaklı yapılar için pratik olmayabilir.
Kaynak Prosedürlerini Optimize Edin
450–850°C hassasiyet aralığına maruz kalmayı en aza indirecek şekilde kaynak parametreleri kontrol edilmelidir. Önerilen uygulamalar şunları içerir::
- Kontrollü kullanın, nispeten düşük ısı girişi.
- Uygun pasolar arası sıcaklık kontrolü ile çok pasolu kaynak uygulayın.
- Düşük karbonlu veya stabilize edilmiş ana metalleri ve uyumlu dolgu metallerini seçin.
- Aşırı ön ısıtmadan ve gereksiz derecede yavaş soğutmadan kaçının.
- Mümkün olan yerlerde kaynak sonrası çözelti tavlamayı uygulayın.
Kontrol Tasarımı ve Hizmet Koşulları
Hassasiyete duyarlı paslanmaz çelikler için, Mümkün olduğunca 400–600°C aralığındaki sıcaklıklara uzun süre maruz kalmaktan kaçının.
Çalışma sıcaklığına ve aşındırıcı ortama göre düşük karbonlu veya stabilize edilmiş kaliteleri seçin.
Hizmet koşulları da dikkate alınmalı. Klorürler, sülfürik asit, ve nitrik asit belirli koşullar altında korozyona katkıda bulunabilir.
Uygun drenaj ve durgun bölgelerin önlenmesi, aşındırıcı ortamların birikimini ve konsantrasyonunu azaltmaya yardımcı olur.
Tanelerarası Korozyona Karşı İnceleme ve Test Etme
Kritik bileşenler için, uygun test ve metalurjik inceleme yoluyla IGC'ye karşı direncin doğrulanması. Ortak yöntemler içerir:
- ASTM A262: Östenitik paslanmaz çeliklerde tanecikler arası saldırıya karşı duyarlılığın değerlendirilmesi için standart uygulamalar.
- Strauss testi ve Huey testi: Taneler arası korozyon direncini değerlendirmek için kullanılan özel korozyon testleri.
- DL-EPR: Hassasiyeti değerlendirmek için çift döngülü elektrokimyasal potansiyokinetik yeniden aktivasyon testi.
- Metalografik muayene: Tane sınırındaki karbür çökelmesini ve ilgili mikroyapısal değişiklikleri tanımlamak için kullanılır.
Önemli bir nokta, pasifleştirmenin tek başına duyarlılığı ortadan kaldıramayacağıdır.. Pasif filmi uygun şekilde hazırlanmış bir yüzeye geri yükleyebilir, ancak tükenmiş tane sınırı bölgelerinde kromu yenileyemez.
6. Tanelerarası Korozyonu En Aza İndirmek İçin Doğru Paslanmaz Çelik Kalitesi Nasıl Seçilir
Doğru paslanmaz çelik kalitesinin seçilmesi, malzemenin kimyasal bileşiminin değerlendirilmesini gerektirir, üretim rotası, imalat süreci, ve hizmet ortamı.
Aşağıdaki öneriler yaygın endüstriyel uygulamalar için pratik bir başlangıç noktası sağlar.
| Uygulama Gereksinimi | Önerilen Malzeme Seçenekleri | Seçimde Dikkat Edilmesi Gerekenler |
| Genel amaçlı kaynaklı ekipmanlar | 304L, CF3 | Azaltılmış karbon içeriği hassasiyeti en aza indirmeye yardımcı olur |
| Kimyasal işleme ekipmanı | 316L, CF3M | Düşük karbon ve molibden birçok ortamda gelişmiş korozyon direnci sağlar |
| Yüksek sıcaklıkta kaynaklı bileşenler | 321, 347 | Stabilizasyon elemanları krom karbür çökelmesini kontrol etmeye yardımcı olur |
| Korozyona dayanıklı döküm vana gövdeleri | CF3M, CF8M | Seçim karbon limitine ve gerçek proses ortamına bağlıdır |
| Dubleks korozyona dayanıklı ekipman | 2205, 2507 | Faz dengesini kontrol edin ve zararlı metaller arası çökelmeyi önleyin |
| Şiddetli kimyasal ortamlar | 904L, 254 SMO veya diğer nitelikli yüksek alaşımlı kaliteler | Gerçek kimyasal ortamın ve sıcaklığın değerlendirilmesini gerektirir |
Nihai seçime birkaç önemli husus rehberlik etmelidir:
- Çalışma sıcaklığı: Hem normal çalışma sıcaklıklarını hem de geçici termal maruziyeti değerlendirin.
- Kaynak gereksinimleri: Bileşenin kapsamlı kaynak veya onarımdan geçip geçmeyeceğini düşünün.
- Korozyon ortamı: Klorür konsantrasyonunu tanımlayın, asitlik, sıcaklık, ve oksitleyici koşullar.
- Bileşen geometrisi: Kesit kalınlığını ve ısıl işleme erişilebilirliği göz önünde bulundurun.
- Denetim gereksinimleri: Metalografik incelemenin veya standart korozyon testinin gerekli olup olmadığını belirleyin.
- Servis ömrü: Termal yaşlanmanın ve korozyona maruz kalmanın uzun vadeli etkilerini değerlendirin.
Basınç içeren ve güvenlik açısından kritik bileşenler için, malzeme seçimi geçerli tasarım kurallarına göre yapılmalıdır, malzeme özellikleri, ve hizmete özel korozyon değerlendirmeleri.
7. Çözüm
Taneler arası korozyon, paslanmaz çelik bileşenlerin güvenilirliğini ciddi şekilde tehlikeye atabilecek metalurjik bir arıza mekanizmasıdır..
Geleneksel östenitik paslanmaz çeliklerde, En yaygın neden duyarlılıktır: termal maruz kalma, krom karbürlerin tane sınırları boyunca çökelmesine neden olur, komşu bölgelerden krom tüketmek ve kromu tüketen bölgeler yaratmak.
Bu bölgeler stabil bir pasif film sağlama yeteneklerini kaybettiğinde, korozyon tercihen tane sınırları boyunca ilerler.
Fakat, Kromun tükenmesi olası tek mekanizma değil. Metallerarası faz çökelmesi, tane sınırı ayrımı, Korozyon arızalarını değerlendirirken spesifik servis ortamlarının etkileri de dikkate alınmalıdır..
Paslanmaz çelik hassas döküm imalatçıları için, Üretimin başlangıcından itibaren korozyon direnci tasarlanmalıdır.
Kimyasal bileşim, erime, katılaşma, ısıl işlem, ve onarım kaynaklarının tümü nihai metalurjik duruma katkıda bulunur.
Ve LangHe, paslanmaz çelik hassas döküme yaklaşımımız malzeme seçimini ön plana çıkarıyor, kontrollü döküm prosesleri, uygun ısıl işlem, Zorlu endüstriyel ortamlar için güvenilir bileşenlerin üretimini destekleyen denetim ve denetim.
Özel paslanmaz çelik vana gövdeleri üretilip üretilmediği, Pompa Bileşenleri, pervane, veya diğer hassas dökümler, Taneler arası korozyonu anlamak ve kontrol etmek, uzun vadeli malzeme performansı ve ürün güvenilirliği elde etmek için çok önemlidir.
SSS
Kaynak çürümesi nedir?
Kaynak çürümesi, bir kaynağın ısıdan etkilenen bölgesinde taneler arası korozyondur., kaynak termal çevrimleri sırasında hassasiyetin neden olduğu.
304L ve 316L paslanmaz çelik IGC'yi önler mi??
Karbon tutulduğu için riski önemli ölçüde azaltırlar. 0.03% veya altında, ancak her koşulda tamamen bağışık değiller.
Nedir? 321 Ve 347 için kullanılan paslanmaz çelik?
Stabilize edilmiş kalitelerdir. Titanyum 321 ve niyobyum 347 tercihen karbonla birleştirin, krom tükenmesinin azaltılması.
Çözelti tavlaması duyarlılığı düzeltebilir mi??
Korozyon hasarı çok ileri düzeyde değilse metalürjik durumu eski haline getirebilir. Zaten erimiş olan tane sınırlarını onaramaz.
Pasivasyon taneler arası korozyonu düzeltir mi??
HAYIR. Pasivasyon, yüzeydeki pasif filmi geri kazandırır ancak kromu tükenmiş bir tane sınırı bölgesine geri kazandıramaz.