İmalat sanayinde, İşleme yöntemlerinin tüm yelpazesini anlamak proses mühendisleri için çok önemlidir, makinistler, ve üretim planlamacıları.
Yıllardır, alana yeni gelenler çeşitli kesme işlemleri arasında ayrım yapmakta zorlandılar; ne zaman döndürülecekleri, ne zaman öğütülmeli, ne zaman öğütülmeli, ve ne zaman geleneksel yöntemlerden tamamen vazgeçilip elektrikli veya lazer tabanlı süreçlere geçileceği.
Bu karışıklık anlaşılabilir. İşleme ortamı geçtiğimiz yüzyılda önemli ölçüde genişledi, Basit manuel torna işinden karmaşık bir ekosisteme dönüşüyor CNC işleme merkezler, elektrik deşarj makineleri, lazer kesiciler, ve su jeti sistemleri.
Her sürecin kendine has güçlü yanları vardır, sınırlamalar, ve ideal uygulamalar — ve yanlış olanı seçmek parçaların hurdaya çıkmasına neden olabilir, hasarlı aletler, ve gereksiz maliyetler.
Bu makale sistematik olarak açıklamaktadır 13 ortak işleme yöntemleri, içermek 8 geleneksel işleme süreçleri ve 5 özel işleme teknolojileri, mühendislerin ilkelerini anlamalarına yardımcı olmak, avantajlar, sınırlamalar, ve tipik uygulamalar.
1. Parça Oluşumunun Üç Temel Prensibi
Her mekanik bileşen, Basit bir yıkayıcıdan karmaşık bir türbin kanadına, Üç temel üretim ilkesinden biriyle üretilir.
Bu ilkeler, malzemenin ham stoktan bitmiş parçaya nasıl dönüştürüldüğünü tanımlar ve farklı işleme yöntemleri arasında temel ayrım görevi görür..
İlke 1: Malzeme Oluşumu (Δm ≈ 0)
Malzeme oluşturma süreçlerinde, iş parçasının genel kütlesi, işlemden önce ve sonra neredeyse değişmeden kalır.
Malzemeyi çıkarmak veya eklemek yerine, mevcut malzeme yeniden şekillendiriliyor plastik deformasyon, faz dönüşümü, veya katılaşma.
Bu işlemler esas olarak bileşenlerin başlangıç şekillerini üretmek için kullanılır., Genellikle boşluklar, önceden şekillendirilmiş, veya net şekle yakın parçalar.
Oluşturulan parçalar daha sonra hassas boyutlara ve yüzey gereksinimlerine ulaşmak için ikincil işleme operasyonlarına tabi tutulabilir..
Malzeme oluşturma süreçleri özellikle önemlidir çünkü temel malzeme yapısını belirlerler., Mekanik Özellikler, ve son bileşenin üretim verimliliği.
| İşlem | Üretim Mekanizması | Tipik uygulamalar | Temel avantajlar |
| Döküm | Erimiş metal kalıp boşluğuna dökülür ve istenilen şekle getirilir.. | Pompa gövdeleri, valf gövdeleri, motor blokları, makine tabanları, karmaşık yapısal bileşenler. | Son derece karmaşık geometriler üretir, iç pasajlar, ve nispeten düşük malzeme israfına sahip büyük bileşenler. |
| Dövme | Isıtılmış metal, kalıplar kullanılarak basınç kuvvetleriyle şekillendirilir, presler, veya çekiçler. | Şaftlar, vites, bağlantı çubukları, basınç bileşenleri, havacılık yapıları. | Rafine edilmiş tane akışı sayesinde mekanik özellikleri iyileştirir, daha yüksek güç, ve üstün yorulma direnci. |
Toz metalurjisi |
Metal tozları basınç altında sıkıştırılır ve katı bileşenler oluşturmak üzere yüksek sıcaklıklarda sinterlenir.. | Rulmanlar, filtreler, vites, aşınmaya dayanıklı bileşenler, hassas parçalar. | Son derece yüksek malzeme kullanımı, kontrollü gözeneklilik, ve özel malzeme kompozisyonları üretme yeteneği. |
Temel içgörü: Bu süreçler geleneksel anlamda “işleme” olmasa da, çoğu hassas bileşenin ihtiyaç duyduğu başlangıç malzemesini (boş malzemeyi) sağlarlar.
İlke 2: Malzeme Çıkarma (Δm < 0)
Malzeme Çıkarma, olarak da bilinir ekstraktif üretim, geleneksel işlemenin arkasındaki temel prensiptir.
Bu süreçlerde, döküm gibi ilk iş parçasından fazla malzeme çıkarılır, dövme, çubuk stoğu, veya plaka—hassas boyutlara sahip son geometriyi oluşturmak için, toleranslar, ve yüzey bitirme işlemleri.
Bu kategori en yaygın kullanılan işleme yöntemlerini içerir:
- Dönme.
- Frezeleme.
- Sondaj.
- Sıkıcı.
- Bileme.
- Dişli işleme.
- Elektrik deşarjı işleme (Erozyon).
Son parça kalitesi üzerinde mükemmel kontrol sağladığından, hassas mekanik bileşenler için talaş kaldırma baskın üretim yaklaşımı olmaya devam ediyor.
Temel Özellikler:
- Malzeme kaldırıldı, talaş veya talaş üretmek.
- En yüksek boyut doğruluğuna ve yüzey kalitesine ulaşır.
- Hassas bileşenlerin üretiminde en yaygın kullanılan yöntem.
Temel içgörü
Malzeme çıkarma, hassas imalatın temelidir çünkü net şekle yakın işlenmemiş parçaları işlevsel mühendislik bileşenlerine dönüştürür.
Tipik bir endüstriyel üretim rotası genellikle bu modeli takip eder:
Döküm / Dövme → Kaba İşleme → Isıl İşlem → Hassas İşleme → Yüzey İşlem
Bu kombinasyon malzeme verimliliğini dengeler, mekanik performans, ve boyutsal doğruluk.
İlke 3: Malzeme İlavesi (Δm > 0)
Malzeme ekleme işlemleri ekleyerek bileşenleri oluşturur, para yatırma, veya malzemeleri bir araya getirmek.
Çıkarma üretiminin aksine, fazla malzemeyi ortadan kaldıran, Katkı işlemleri üretim sırasında malzeme miktarını artırır.
Bu kategori hem geleneksel birleştirme teknolojilerini hem de modern katmanlı imalat yöntemlerini içerir.
| İşlem | Üretim Mekanizması | Tipik uygulamalar | Temel avantajlar |
| Kaynak | Malzemeler ısı yoluyla birleştirilir, basınç, veya kalıcı bir bağ oluşturmak için her ikisinin bir kombinasyonu. | Yapısal çerçeveler, boru hatları, basınçlı gemiler, tanklar, ağır ekipman. | Güçlü kalıcı bağlantılar üretir ve büyük yapıların verimli bir şekilde üretilmesini sağlar. |
| Lehimleme / Lehimleme | Bir dolgu metali eritilir ve ana malzemeler eritilmeden bileşenler arasında dağıtılır. | Isı eşanjörleri, Elektronik Bileşenler, hassas düzenekler. | Benzer olmayan malzemelerin minimum termal bozulmayla birleştirilmesine olanak tanır. |
3D Yazdırma (Katkı maddesi üretimi) |
Malzeme dijital bir modele göre katman katman biriktirilir. | Prototipler, hafif yapılar, özelleştirilmiş tıbbi parçalar, karmaşık geometriler. | Olağanüstü tasarım özgürlüğü sağlar ve karmaşık şekillerin hızlı üretilmesini sağlar. |
Temel içgörü: Katmanlı üretim özellikle prototip oluşturma açısından değerlidir, özel parçalar, ve çıkarma yöntemleriyle elde edilmesi imkansız veya son derece zor olan geometriler.
2. . 8 Geleneksel İşleme Süreçleri: Üretimin Omurgası
Geleneksel işleme, malzemeyi iş parçasından çıkarmak için mekanik kesme takımlarına dayanır.
Bu süreçler imalat sektörünün en ağır yükleridir, Basit şaftlardan karmaşık kalıp ve kalıplara kadar her şeyi üretebilme kapasitesine sahip. İşte 8 en yaygın geleneksel süreçler, çalışma prensipleri, ve ideal uygulamaları.
Dönme: Dönen Parçalar İçin Süreç
Çalışma prensibi:
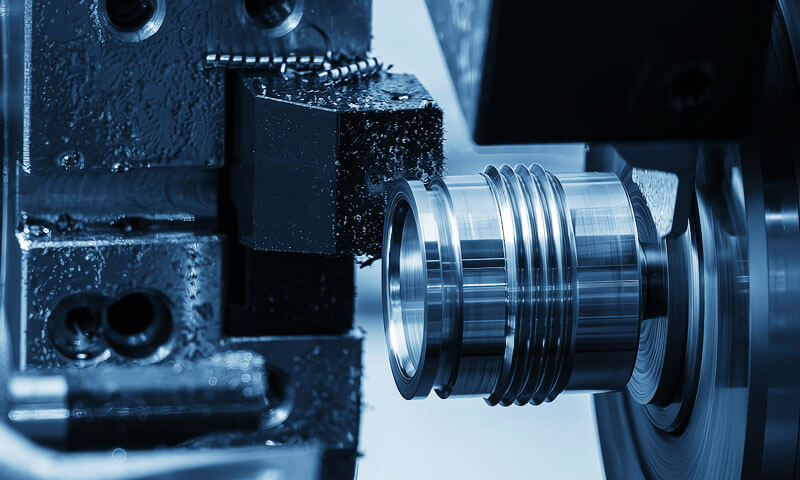
CNC Tornalama iş parçasının döndüğü bir işleme işlemidir (birincil hareket) ve tek noktalı kesici takım doğrusal olarak hareket eder (besleme hareketi).
Torna, tornalama işlemleri için kullanılan takım tezgahıdır. İş parçası döndükçe, araç, silindirik profiller oluşturmak için malzemeyi kaldırır, yüzler, karmaşa, iplikler, ve diğer dönme özellikleri.

Neden Excel'leri Çevirmek:
Tornalama, prosesin doğal stabilitesi nedeniyle dönen parçalar için olağanüstü hassasiyet sunar.
Dönen iş parçası tüm özelliklerin aynı eksene eş merkezli olmasını sağlar, yüzler arasında mükemmel eşeksenlilik ve diklik elde etmeyi kolaylaştırır.
Kesme işlemi süreklidir (kesinti yok), yüksek kesme hızlarına izin verir, Mükemmel yüzey kaplaması, ve uzun takım ömrü.
| Parametre | Tipik aralık | Notalar |
| Yüzey pürüzlülüğü | Ra 0.1 - 3.2 uM | Demir dışı metallerin elmasla tornalanması Ra'ya ulaşabilir <0.1 uM. |
| Boyutsal doğruluk | ±0,01 – 0.05 mm | Hassas torna tezgahları ±0,005 mm'ye ulaşabilir. |
| Tipik malzemeler | Metal, plastik, kompozitler | Çok sert malzemeler için uygun değildir (>HRC 60) özel alet olmadan. |
Başvuru:
- Silindirik parçalar: şaftlar, pinler, silindirler
- Disk şeklindeki parçalar: flanşlar, vites, vodifikler
- Dişli bileşenler: cıvatalar, vidalar, fındık
- Eksantrik ve yuvarlak olmayan parçalar (kam torna tezgahlarında)
Makine Çeşitleri:
- Yatay tornalar: En yaygın tip; çok çeşitli parça boyutlarını işler.
- Dikey tornalar: Büyük için kullanılır, ağır disk şeklindeki bileşenler (Örn., fren davulları, büyük dişliler).
- İsviçre tipi (otomatik) torbalar: Küçük için ideal, uzun, ve karmaşık kısımlar (Örn., bileşenleri izle, tıbbi cihazlar).
- CNC torna merkezleri: Karmaşık işlemleri gerçekleştirebilen çok eksenli makineler (dönüm, frezeleme, sondaj) tek kurulumda.
Pratik İpucu: Tornalama, baskın dönme eksenine sahip herhangi bir parça için tercih edilen işlemdir. Yüksek hacimli üretim için, Çubuk besleyicili CNC torna tezgahları saatlerce gözetimsiz çalışabilir.
Frezeleme: Çok Yönlü, Çok Yönlü
Çalışma prensibi:
CNC Freze dönen çok dişli bir kesici kullanır (birincil hareket) sabit veya hareketli bir iş parçasından malzeme çıkarmak için.
Kesici ekseni tipik olarak iş parçası yüzeyine diktir (frezeleme) veya ona paralel (çevresel frezeleme).
Frezeleme düz yüzeyler üretebilir, yuvalar, cepler, konturlar, ve karmaşık 3 boyutlu şekiller.

Neden Frezelemede Mükemmeliyetler:
Frezeleme en çok yönlü işleme prosesidir. Doğru kesici ve kurulumla, bir iş parçası üzerindeki hemen hemen her özelliği işleyebilir: düz yüzeyler, oluklar, profiller, boşluk, ve hatta karmaşık 3D yüzeyler.
Aralıklı kesme eylemi, biraz titreşim üretirken, yüksek metal kaldırma oranlarına olanak tanır.
Temel ayrım: Yukarı Frezeleme vs. Aşağı Frezeleme:
| Freze Tipi | Kesme eylemi | En iyisi | Araç hayatı |
| Yukarı Frezeleme (Geleneksel) | Talaş kalınlığı sıfırdan maksimuma çıkar. | Boşluklu eski makineler; sert kabuklu dökümler ve dövmeler. | Daha kısa (girişte sürtünme nedeniyle). |
| Aşağı Frezeleme (Tırmanmak) | Talaş kalınlığı maksimumdan sıfıra düşer. | Boşluk dengelemeli CNC makineleri; Daha iyi yüzey kaplaması. | Daha uzun (daha temiz giriş; daha az sürtünme). |
Kesim Yöntemleri:
- Parmak frezeleme: İş parçasına dik kesici eksen; slotlar için kullanılır, cepler, ve profiller.
- Çevresel frezeleme: Kesici ekseni iş parçasına paralel; düz yüzeyler için kullanılır.
- Yüzey frezeleme: Uçlu düz yüzlü kesici; büyük düz yüzeyler için kullanılır.
- Sinek kesme: Büyük düz yüzeyler için tek noktalı alet; düşük üretim hızı ancak iyi sonuç.
Başvuru:
- Düz yüzeyler: üst yüzler, montaj pedleri
- Yuvalar ve oluklar: T yuvaları, köy yolları, kırlangıçlar
- Karmaşık profiller: vites, kamera, pervane
- 3D konturları: kalıp boşlukları, kalıp yüzeyleri, havacılık bileşenleri
- Diş frezeleme: sert malzemelerde yüksek kaliteli iplikler
Toleranslar ve Yüzey İşlemi:
| Parametre | Tipik aralık |
| Yüzey pürüzlülüğü | Ra 0.8 - 6.3 uM |
| Boyutsal doğruluk | ±0,02 – 0.10 mm |
| Hassas frezeleme | ±0,005 – 0.01 mm (üst düzey ekipmanlarla) |
Pratik İpucu: Frezeleme yaparken, her zaman kurulumun sağlamlığını göz önünde bulundurun. Uzun, ince kesiciler sapacaktır, zayıf yüzey kalitesine ve hatalılığa yol açar. Kısa kullan, mümkün olduğunda sert takımlar.
Planyalama: Düşük Maliyetli Düz Yüzey Çözümü
Çalışma prensibi:
Planyalama, tek noktalı kesici takımın düz bir çizgide hareket ettiği bir işleme işlemidir (birincil hareket), ileri geri hareket eden bir tabla üzerinde tutulan bir iş parçasının kesilmesi.
İş parçası sabit takımın yanından geçiyor, her geçişte bir malzeme katmanını kaldıran. Takım kesmeden başlangıca döner (rölanti vuruşu).
Neden Excel'leri Planlamak:
Planyalama, büyük parçaların işlenmesi için düşük maliyetli bir çözümdür, düz yüzeyler, özellikle tek parçalar veya küçük partiler için.
Makineler nispeten basit ve ucuzdur, ve aletler temeldir (HSS Araçları).
Uzun, düz vuruşlar, makine yatakları gibi düz yüzeylerin işlenmesi için idealdir, kılavuzlar, ve büyük taban plakaları.
| Parametre | Tipik aralık | Notalar |
| Yüzey pürüzlülüğü | Ra 1.6 - 6.3 uM | İyi ama frezelemeden daha kaba. |
| Boyutsal doğruluk | ± 0.05 - 0.20 mm | Frezelemeden daha az hassas. |
| Üretim oranı | Düşük | Rölanti vuruşu zaman kaybına neden olur. |
Başvuru:
- Büyük, düz yüzeyler: makine tabanları, yataklar, ve masalar
- Düz oluklar: V-Grooves, kırlangıçlar, köy yolları
- Tek parça ve küçük partili işler: tamir ve bakım işleri
- Takımhane ve kalıp yapımı uygulamaları
Sınırlamalar:
- Düşük verimlilik: rölanti stroku üretim oranlarını sınırlıyor.
- Düşük hassasiyet: frezeleme kadar hassas değil.
- Sınırlı şekiller: yalnızca düz veya düz çizgi özellikleri üretebilir.
Pratik İpucu: Planlama, freze makinesi veya kurulum maliyetinin çok yüksek olduğu işler için en uygunudur. Yüksek hacimli üretimde nadiren kullanılır.
Sondaj: Delik Açmanın Temeli
Çalışma prensibi:
Delme, matkap adı verilen çok noktalı dönen bir kesici alet kullanılarak iş parçasında yuvarlak bir delik oluşturma işlemidir. (veya bükümlü matkap).
Matkap dönüyor (birincil hareket) ve iş parçasına beslenir (besleme hareketi). Uçtaki kesici kenarlar malzemeyi çıkarır, oluklar talaşları boşaltırken.
Neden Excel'leri Sondajlama:
Delme, metalde delik açmanın en basit ve en ekonomik yoludur.
Çok çeşitli takım tezgahlarında gerçekleştirilebilir: matkap presleri, freze makineleri, ve hatta el matkapları. Delme genellikle bir dizi delik açma işlemindeki ilk adımdır.
| Parametre | Tipik aralık | Notalar |
| Delik boyutu aralığı | 0.1 - 100+ mm | Küçük delikler özel mikro matkaplar gerektirir. |
| Delik derinliği | 10× çapa kadar (standart) | Derin delikler özel aletler gerektirir (silah sondajı). |
| Boyutsal doğruluk | ± 0.05 - 0.2 mm | Delme bir kaba işleme işlemidir; delikler büyük olabilir. |
| Yüzey kaplaması | Ra 3.2 - 12.5 uM | Raybalamaya kıyasla nispeten zayıf. |
Ortak Sondajla İlgili İşlemler:
| Ameliyat | Tanım | Amaç |
| Sallama | Mevcut bir deliği kesin bir çapa kadar büyütür ve bitirir. | Hassas delik boyutlandırma; geliştirilmiş yuvarlaklık ve yüzey kalitesi. |
| Havşa açma | Bir deliğin üst kısmını daha büyük bir çapa genişletir. | Vida başı için bir omuz oluşturur (soket başlı kapak vidası). |
| Havşa açma | Bir deliğin tepesinde konik bir koniklik oluşturur. | Düz başlı vidalar ve çapak alma için. |
| Dokunma | Bir deliğin iç dişlerini keser. | Dişli bağlantı elemanları için. |
Yaygın Sondaj Sorunları:
| Sorun | Neden | Çözüm |
| Büyük boy delik | Matkap sallantısı; aşınmış matkap; uygunsuz besleme. | Merkezi matkap kullanın; matkap hizalamasını kontrol edin; ilerlemeyi azalt. |
| Delik konumu hatası | İş parçası hareketi; kötü düzen. | Güvenli iş parçası; bir delme aparatı kullanın. |
| Çapak oluşumu | Uygun olmayan delme parametreleri. | Çapak alma işlemini kullanın; çıkışta ilerlemeyi azaltın. |
Pratik İpucu: Hassas delik açma için, Kesin bir başlangıç noktası oluşturmak için her zaman merkezi bir matkapla başlayın, daha sonra boyuta göre delin, ve son olarak son boyut için deşme yapın.
Sıkıcı: Hassas Genişletme Süreci
Çalışma prensibi:
Boring, kesin bir boyuta ulaşmak için mevcut bir deliğin genişletilmesi ve iyileştirilmesi işlemidir, yuvarlaklık, ve yüzey kaplaması.
Sıkıcı torna tezgahında gerçekleştirilir (sıkıcı bir çubuk kullanmak) veya sıkıcı bir makinede.
Eksen boyunca deliğe tek noktalı bir takım beslenir, ince bir malzeme tabakasının çıkarılması.
Neden Sıkıcı Excel'ler:
Delik işleme, delik çaplarında yüksek doğruluk elde etmek için tercih edilen süreçtir, eş merkezlilik, ve hizalama.
Önceki işlemlerden kaynaklanan konumsal hataları düzeltebilir (Örn., sondaj) ve doğru şekilde raybalanamayan veya delinemeyen büyük ve derin delikler için gereklidir.
| Parametre | Tipik aralık | Notalar |
| Delik çapı | 5 - 500+ mm | Delik işleme çubuğunun çapıyla sınırlıdır. |
| Derinlik | Takım sertliği ile sınırlıdır. | Derin delikler sert bir malzeme gerektirir, iyi desteklenen delik işleme çubuğu. |
| Boyutsal doğruluk | ±0,01 – 0.05 mm | Hassas delik işleme çok doğrudur. |
| Yüzey kaplaması | Ra 0.4 - 3.2 uM | Çok güzel. |
Başvuru:
- Hassas delikler: rulman muhafazaları, motor silindirleri, hidrolik bileşenler
- Delikleri hizalama: birden fazla deliğin hassas eşeksenlilik gerektirdiği durumlarda
- Büyük çaplı delikler: standart raybalar için çok büyük delikler
- Mevcut deliklerin düzeltilmesi: hasarlı veya yanlış hizalanmış deliklerin sabitlenmesi
Pratik İpucu: Delik işleme çubukları sert olmalıdır; hafif bir sapma bile gevezeliğe ve yanlışlığa neden olabilir. Mümkün olan en kısa takım kullanma mesafesini kullanın.
Dişli Kesme ve Diş Profili İşleme
Çalışma prensibi:
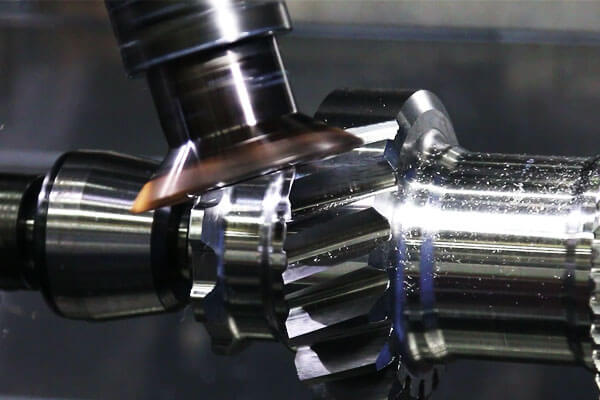
Vites kesme, dişlilerin dişlerini üretmek için kullanılan bir dizi işlemi kapsar, yörünge, ve diğer dişli bileşenler. En yaygın iki yöntem şunlardır: hobbing Ve dişli şekillendirme.
- Hobi: Dönen bir kesici (Ocak) dönen iş parçası boyunca beslenir, sürekli bir kesme hareketi ile dişli dişlerinin oluşturulması. Azdırma oldukça verimlidir ve düz ve helis dişlilerde yaygın olarak kullanılır.
- Dişli Şekillendirme: Dişliyle aynı diş profiline sahip pistonlu kesici iş parçasına bastırılır, dişleri birer birer üretiyor. Şekillendirme daha yavaştır ancak iç dişliler ve bazı karmaşık profiller üretebilir.
Dişli Kesme Neden Mükemmeldir?:
Dişli kesme işlemleri, hassas üretim sağlamak üzere özel olarak tasarlanmıştır., güçlü, ve sessiz çalışan dişli dişleri. Çoğu dişli ve kamayı üretmek için standart yöntemdir.
Tipik Dişli İşleme Performans Aralığı
| Parametre | Tipik aralık | Notalar |
| Modül / Çapa | Modül 0.5–20+ | Küçük hassas dişlilerden büyük endüstriyel dişlilere kadar kapsar. |
| Dişli Çapı | 10–1000+ mm | Esas olarak makine kapasitesiyle sınırlıdır. |
| Diş Doğruluğu | ISO Derecesi 5–8 | Hassas uygulamalar için daha yüksek kaliteler kullanılır. |
| Yüzey pürüzlülüğü | RA 0.8-3.2 μm | Pürüzsüz diş yüzeyleri sürtünmeyi ve çalışma gürültüsünü azaltır. |
| Tipik malzemeler | Karbon çeliği, alaşım çelik, paslanmaz çelik, dökme demir, bronz | Malzeme seçimi yüke bağlıdır, hız, ve çevre. |
Ortak Dişli Kesme ve Diş Profili İşleme Yöntemleri
| Yöntem | Çalışma prensibi | En İyi Uygulamalar |
| Dişli Azdırma | Dönen bir azdırma bıçağı, iş parçası senkronize olarak dönerken sürekli olarak dişli dişleri oluşturur. | Düz dişlilerin yüksek hacimli üretimi, helisel dişliler, ve endüstriyel transmisyon dişlileri. |
| Dişli Şekillendirme | Pistonlu bir kesici, senkronize kesme hareketi yoluyla dişler üretir. | İç dişliler, yörünge, omuz dişlileri, ve karmaşık dişli profilleri. |
Broşa |
Çok dişli bir broş, malzemeyi tek bir aşamalı geçişte kaldırır. | Yüksek hacimli iç dişli üretimi, köy yolları, ve spline'lar. |
| Form Frezeleme | Şekillendirilmiş bir frezeleme takımı, gerekli profile göre bireysel diş boşluklarını keser. | Büyük dişliler, küçük partiler, onarım işi, ve özel dişli tasarımları. |
| Dişli öğütme | Aşındırıcı bitirme işlemi, ısıl işlemden sonra az miktarda malzemeyi temizler. | Otomotivde kullanılan yüksek hassasiyette sertleştirilmiş dişliler, havacılık, ve yüksek performanslı makineler. |
Pratik İpucu: Dişli azdırma, yüksek hacimli dişli üretimi için en ekonomik yöntemdir. Şekillendirme, iç dişliler ve karmaşık şekiller için kullanılır.
Bileme: Hassas Son İşlem Süreci
Çalışma prensibi:
Bileme dönen bir aşındırıcı tekerlek kullanır (binlerce sert parçadan oluşan, keskin irmik) kesme kombinasyonuyla malzemeyi çıkarmak, çiftçilik, ve sürtünme.
Aşındırıcı disk, çok dişli bir kesici alet görevi görür, ancak negatif eğim açısıyla, çok düzgün bir sonuçla sonuçlanır, yüksek hassasiyetli yüzey.
Neden Excel'leri Taşlama:
Taşlama, en yüksek yüzey kalitesini ve boyutsal doğruluğu elde etmek için tercih edilen işlemdir, özellikle sertleştirilmiş malzemelerde (HRC > 45).
Isıl işlem bozulmalarını düzeltebilir ve düz üretebilir, paralel yüzeyler.
| Parametre | Tipik aralık | Notalar |
| Yüzey pürüzlülüğü | Ra 0.05 - 0.8 uM | Hassas taşlama Ra'ya ulaşabilir <0.05 uM. |
| Boyutsal doğruluk | ±0,001 – 0.005 mm | Taşlama en doğru işleme prosesidir. |
| Malzeme sertliği | Kadar 70 HRC | Sertleştirilmiş çelikleri taşlayabilir, karbürler. |
| Tipik malzemeler | Sertleştirilmiş çelikler, Alet Çelikleri, karbürler, seramik | Hepsi zor, kırılgan malzemeler. |
Yaygın Taşlama İşlemleri:
| Tip | Tanım | Başvuru |
| Yüzey taşlama | Düz yüzeylerin taşlanması. | Kalıp plakaları, makine masaları, alet. |
| Silindirik taşlama | Dış silindirik yüzeylerin taşlanması. | Şaftlar, pinler, Rulman muyluları. |
| İç taşlama | İç silindirik yüzeylerin taşlanması. | Rulman yatakları, silindir delikleri. |
| Puntasız taşlama | Merkezsiz silindirik taşlama. | Yüksek hacimli şaft üretimi. |
| Takım ve kesici taşlama | Kesici takımların taşlanması. | Bileme matkapları, frezeler, raybalar. |
| Sürünme beslemeli taşlama | Derin, yavaş beslemeli taşlama. | Sert malzemelerdeki karmaşık profiller. |
Pratik İpucu: Taşlama önemli miktarda ısı üretir, termal hasara neden olabilir (taşlama yanığı) ve artık stres. Bol miktarda soğutma sıvısı ve uygun taşlama parametreleri kullanın.
Form öğütme: Profil Uzmanlığı
Çalışma prensibi:
Form taşlama, karmaşık taşlama için şekillendirilmiş bir taşlama çarkı veya CNC kontrollü bir işlem kullanır, doğrusal olmayan profiller.
Tekerlek belirli bir kontura göre şekillendirilmiştir, daha sonra iş parçasına taşlanır.
Bu, belirli bir şekil veya profilin gerekli olduğu özel uygulamalara yönelik taşlamanın bir uzantısıdır.
Neden Form Taşlama Excel'leri:
Form taşlama çok hassas üretimler yapabilir, sertleştirilmiş malzemelerdeki karmaşık profiller, mükemmel yüzey kalitesi ve boyutsal doğruluk ile.
Kalıpların oluşturulması için tercih edilen süreçtir, yumruklar, ve kalıplar.
Başvuru:
- Kalıp boşlukları
- Kalıp profilleri
- Takım ve kalıp yapımında karmaşık konturlar
- Havacılık bileşenlerinde hassas profiller
Pratik İpucu: Form taşlama özel bir işlemdir, yüksek maliyetli süreç, yalnızca aşırı doğruluğun ve mükemmel yüzey kalitesinin gerekli olduğu durumlarda onaylanır.
3. . 5 Özel Süreçler: Geleneksel Olmayan İşleme
Geleneksel kesici takımlar çok sert malzemelerle karşılaştıklarında zorlanır veya tamamen başarısız olur (Alet Çelikleri, karbürler, seramik), karmaşık geometriler (derin boşluklar, mikro özellikler), veya termal veya mekanik hasarın en aza indirilmesi gerektiğinde.
Özel işlemler, malzemeyi çıkarmak için mekanik kesmenin dışındaki enerji formlarını kullanır, bu zorluklara çözümler sunan.
Elektrik Boşaltma İşleme (Erozyon)
Çalışma prensibi:
Erozyon—kıvılcım erozyonu olarak da bilinir— hızla tekrarlanan bir dizi elektrik deşarjı yoluyla malzemeyi uzaklaştırır (kıvılcım) bir elektrot arasında (alet) ve iş parçası.
Kıvılcımlar hem elektrottan hem de iş parçasından az miktarda malzemeyi aşındırır.
İş parçası dielektrik bir sıvıya batırılır (Örn., deiyonize su veya yağ) Deşarjı kontrol etmek ve aşınmış parçacıkları temizlemek için.

EDM Türleri:
| Tip | Tanım | Başvuru |
| Platin Erozyon (Ram Erozyonu) | Elektrot istenen boşluğun negatifine göre şekillendirilir. | Kalıp boşlukları, batan ölmek, karmaşık 3 boyutlu boşluklar. |
| Tel Erozyon (ÇARLIK) | İnce, sürekli hareket eden tel elektrot görevi görür. | Profiller, konturlar, hassas parçalar; kalıpları damgalamak için boşluklar. |
| Küçük delikli EDM | İnce delik delmek için küçük çaplı bir elektrot, derin delikler. | Soğutma delikleri, yakıt enjeksiyon memeleri. |
Neden EDM Excel'ler:
EDM her türlü iletken malzemeyi işleyebilir, sertliği ne olursa olsun. Karmaşık üretebilir, Karmaşık şekiller (keskin köşeler dahil) yüksek doğruluk ve mükemmel yüzey kalitesi ile.
İşlem hiçbir mekanik kuvvet uygulamaz, böylece ince duvarlı ve hassas parçalar bozulma olmadan işlenebilir.
| Parametre | Tipik aralık | Notalar |
| Yüzey pürüzlülüğü | Ra 0.2 - 3.2 uM | Bitişe bağlı; bitirmek için mükemmel. |
| Boyutsal doğruluk | ±0,005 – 0.02 mm | Yüksek hassasiyet, özellikle tel EDM'de. |
| Malzeme sertliği | Kadar 70 HRC | İletken malzemeler için neredeyse sınırsız. |
| Malzeme iletkenliği | Elektriksel olarak iletken olmalı. | Seramik için uygun değildir, plastik, veya cam. |
Başvuru:
- Kalıp boşlukları ve ölür
- Plastikler için enjeksiyon kalıpları
- Uçak motoru bileşenleri
- Tıbbi cihazlar
- Karmaşık konturlar ve profiller
Pratik İpucu: EDM yavaş bir süreçtir, bu nedenle genellikle bitirme işlemleri için kullanılır, kaba işleme için değil.
Elektrokimyasal işleme (ECM)
Çalışma prensibi:
ECM, malzemeyi anodik çözünme yoluyla ortadan kaldıran, geleneksel olmayan bir işleme prosesidir. İş parçası (anot) ve şekilli bir alet (katot) bir elektrolite batırılır.
Aralarından yüksek bir DC akımı geçer, ve metal iyonları iş parçasından çözülür, bunlar daha sonra elektrolit akışıyla taşınır.
ECM Neden Mükemmelleşiyor?:
ECM, sert ve işlenmesi zor malzemeleri, takım aşınması olmadan ve ısıdan etkilenen bölge olmadan işleyebilir.
Proses, yüksek talaş kaldırma oranlarına sahiptir ve iyi yüzey kalitesine sahip karmaşık şekiller üretebilir. Özellikle dökme malzemelerin kaldırılması için uygundur.
| Parametre | Tipik aralık | Notalar |
| Yüzey pürüzlülüğü | Ra 0.2 - 0.8 uM | Çok iyi bitirme. |
| Boyutsal doğruluk | ± 0.05 - 0.2 mm | EDM'den daha düşük doğruluk. |
| Malzeme sertliği | Kadar 70 HRC | Neredeyse sınırsız; malzeme iletken olmalı. |
| Malzeme kaldırma oranı | Yüksek | Toplu kaldırma için uygundur. |
Başvuru:
- Jet motoru kanatları ve kanatları
- Silah namluları (yiv açmak)
- Tıbbi İmplantlar
- Plastikler için kalıplar
- Zor, complex aerospace components
Pratik İpucu: ECM is a specialised process requiring significant investment in equipment and electrolyte handling. It is justified by high production volumes or the difficulty of alternative methods.
Lazer İşleme
Çalışma prensibi:
Laser machining uses a highly focused beam of coherent light (lazer) to melt, vaporise, or ablate material from the workpiece.
The laser spot is moved across the surface using computer-controlled mirrors or motion stages.

Neden Lazer İşleme Mükemmeldir?:
Laser machining is a fast, kesin, and contactless process. It can be performed on any material (metaller, plastik, seramik, bardak, kompozitler) and can achieve extremely fine features (down to a few microns).
The process does not generate mechanical forces, so thin and delicate parts can be processed.
| Parametre | Tipik aralık | Notalar |
| Kerf width | 0.02 - 0.2 mm | Very narrow cuts. |
| Kesme hızı | Kadar 50 m/benim | High for sheet materials. |
| Özellik boyutu | Down to 10 uM | For micro-machining. |
| Malzeme | Virtually any material | Metal, plastik, seramik, bardak. |
| Kesinlik | ±0,01 – 0.05 mm | Yüksek hassasiyet. |
Başvuru:
- Kesme: metal levha, profiller, tüpler
- Sondaj: precision holes, cooling holes
- Gravür ve işaretleme: parça numaraları, logolar
- Mikro işleme: tıbbi stentler, mikroelektronik
- Yüzey dokulaması: mikro pürüzlülük yaratmak
Pratik İpucu: Lazer işleme ısıdan etkilenen bir bölge oluşturur (Hıda). Termal hasara duyarlı malzemeler için, kısa darbe kullanmayı düşünün (pikosaniye/femtosaniye) lazerler.
Ultrasonik İşleme (USM)
Çalışma prensibi:
Ultrasonik işleme, yüksek frekansta titreşen bir alet kullanır (20-40 KHZ) ve genlik (10-50 uM).
Aşındırıcı bir bulamaç (Örn., suda bor karbür veya silisyum karbür) takım ile iş parçası arasına yerleştirilir.
Titreşimli takım aşındırıcı parçacıkları iş parçasına çarpar, Mikro talaş ve erozyon yoluyla malzemenin çıkarılması.
Neden USM Mükemmel?:
USM, geleneksel yöntemlerle işlenmesi zor veya imkansız olan sert ve kırılgan malzemelerin işlenmesi için tercih edilen süreçtir..
Özellikle iletken olmayan malzemeler için etkilidir (seramik, bardak, taşlar) ve düşük elektrik iletkenliğine sahip malzemeler.
| Parametre | Tipik aralık | Notalar |
| Yüzey pürüzlülüğü | Ra 0.2 - 1.6 uM | İyi bitiş. |
| Boyutsal doğruluk | ±0,005 – 0.02 mm | Yüksek hassasiyet. |
| Malzeme | Zor, kırılgan, iletken olmayan malzemeler | Seramik, bardak, taşlar, karbürler. |
| Takım aşınması | Ilıman | Aletler aşındırıcı parçacıklar tarafından aşınır. |
Başvuru:
- Seramik ve camda delik delme
- Gelişmiş kompozitlerin işlenmesi
- Sert malzemelerde batan kalıp
- Yarı iletken ve elektronik bileşenler
Pratik İpucu: USM yavaş bir süreçtir, bu nedenle genellikle yüksek değerli veya işlenmesi zor parçalarla sınırlıdır.
Su Jeti İşleme
Çalışma prensibi:
Su jeti işleme, yüksek basınçlı su akışı kullanır (aşındırıcı parçacıklar içeren veya içermeyen) malzemeyi aşındırmak ve kesmek. Basınçlar arasında değişebilir 2,000 ile 6,000 çubuk (30,000 ile 90,000 psi).
Su küçük çaplı bir delikten zorlanır, iş parçasına çarpan süpersonik bir jet yaratmak.
Su Jeti Neden Mükemmeldir?:
Su jeti ile işleme soğuk kesme işlemidir; ısıdan etkilenen bölge yoktur, termal bozulma yok, ve metalurjik değişiklik yok.
Çok çeşitli malzemeleri kesebilir, Metaller dahil, plastik, bardak, kompozitler, ve hatta yemek.
Süreç çok esnektir, her yerden başlayabilir (pilot deliğe gerek yok), ve pürüzsüz bir sonuç üretir, doğru kenar.
| Parametre | Tipik aralık | Notalar |
| Kesme kalınlığı | Kadar 200+ mm | Malzemeye ve aşındırıcıya bağlı olarak. |
| Kerf width | 0.5 - 1.5 mm | Dar. |
| Kesme toleransı | ± 0.05 - 0.2 mm | İyi doğruluk. |
| Yüzey kaplaması | Ra 0.8 - 6.3 uM | İyi bitiş. |
| Isıdan etkilenen bölge yok | Evet | Termal hasar yok. |
Başvuru:
- Kalın metal plakalar: alüminyum, paslanmaz çelik, titanyum
- Kırılgan malzemeler: taş, bardak, seramik
- Kompozitler: lamine malzemeler (delaminasyon yok)
- Gıda işleme: gıda ürünlerini kesmek
- Havacılık bileşenleri: gelişmiş malzemelerdeki karmaşık şekiller
Pratik İpucu: Su jeti ile işleme güçlü ve esnek bir süreçtir, ancak nispeten yavaştır ve büyük miktarda gürültü ve atık çamuru üretir.
Diğer işlemlerin termal hasara neden olabileceği kalın veya kesilmesi zor malzemeler için en uygunudur.
4. İşleme Yöntemlerinin Seçilmesine İlişkin Mühendislik Yönergeleri
Evrensel olarak mükemmel bir işleme süreci yoktur. Optimum seçim şunlara bağlıdır::
- Malzeme özellikleri.
- Parça geometrisi.
- Üretim hacmi.
- Doğruluk gereksinimleri.
- Yüzey bitirme gereksinimleri.
- Üretim maliyeti.
| Başvuru | Önerilen Süreç | Neden? |
| Dönen parçalar (şaftlar, pinler) | Dönme | Silindirik şekiller için mükemmel; iyi yüzey kalitesi ve doğruluk. |
| Düz yüzeyler, yuvalar, cepler | Frezeleme | Son derece çok yönlü; çok çeşitli şekiller üretebilir. |
| Büyük, düz yüzeyler (tek parçalar) | Planyalama | Basit parçalar için düşük maliyet; onarım ve bakım için iyi. |
| Hassas delikler | Sondaj + Raybalama veya Sıkıcı | Kaba delik için delme; Nihai boyut ve doğruluk için raybalama/delme. |
| Dişli dişleri | Hobi, Şekillendirme | Yüksek hacimli üretim; standartlaştırılmış süreçler. |
Sertleştirilmiş malzemeler (HRC > 45) |
Taşlama veya EDM | Düz yüzeyler için taşlama; Karmaşık şekiller için EDM. |
| Karmaşık 3 boyutlu boşluklar | EDM veya Freze (5-eksen) | Derin için EDM, Karmaşık şekiller; 5-daha büyük parçalar için eksen frezeleme. |
| Çok zor, iletken olmayan malzemeler | Ultrasonik İşleme | Seramik, bardak, taşlar. |
| Termal olarak hassas malzemeler | Su Jeti İşleme | Isıdan etkilenen bölge yok; minimal bozulma. |
| Yüksek hassasiyet, Küçük Özellikler | Lazer İşleme | Çok ince özellikler, hızlı, temassız. |
5. Çözüm
İşleme dünyası geniş ve karmaşıktır, ama özünde, üç temel maddi dönüşüm ilkesi üzerine inşa edilmiştir: oluşum, kaldırma, ve ekleme—ve belirli parça gereksinimleriyle eşleştirilebilecek bir dizi iyi tanımlanmış süreç.
. 8 geleneksel süreçler – tornalama, frezeleme, planlama, sondaj, sıkıcı, dişli kesme, bileme, ve öğütmeyi oluşturur — imalat endüstrisinin omurgasını oluşturur.
Hassas bileşenlerin büyük çoğunluğunu üreten iş makineleri bunlardır, Basit pimlerden karmaşık kalıplara ve kalıplara kadar. Güçleri çok yönlülüklerinde yatıyor, kesinlik, ve güvenilirlik.
. 5 özel işlemler—EDM, ECM, lazer işleme, ultrasonik işleme, ve su jeti ile işleme—geleneksel kesme takımları sınırlarına ulaştığında güçlü alternatifler sunar.
Çok sert malzemelerin işlenmesini sağlarlar, kırılgan, veya karmaşık malzemeler, ve geleneksel yöntemlerle mümkün olmayan özelliklere ulaşabiliyorlar.
Başarılı süreç seçiminin anahtarı malzemenin anlaşılmasında yatmaktadır., geometri, üretim hacmi, ve gerekli tolerans.
Her sürecin özelliklerine ve uygulamalarına hakim olarak, üretim mühendisleri üretim verimliliğini optimize edebilir, maliyetleri azaltmak, ve üstün kaliteye ulaşın.