

Увођење
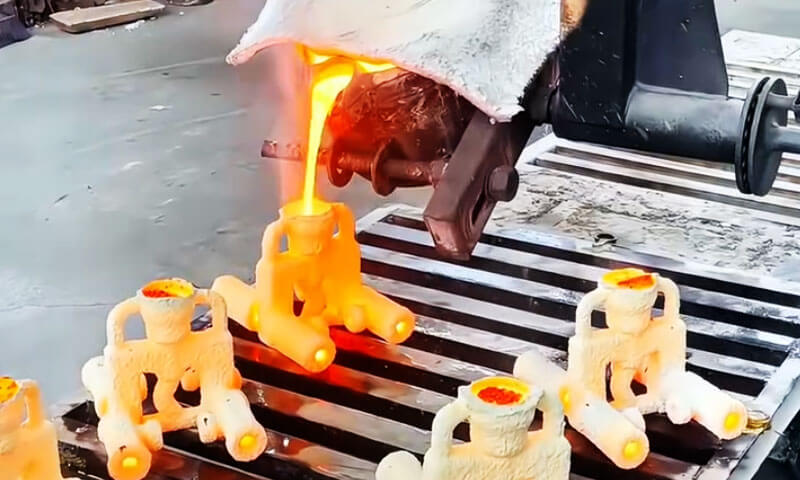
У инвестиционом ливењу, топљење је само половина приче. Права трансформација почиње када растопљена легура уђе у керамичку шкољку и почне да губи топлоту.
У том тренутку, метал се креће из течног у чврсто стање, и одлучује се о целокупној будућности одлива: своју исправност, своју унутрашњу структуру, његову тачност димензија, и његову подложност дефектима.
Ова промена из течног у чврсто се зове очвршћавање.
Металуршким језиком, помиње се и као примарна кристализација, јер укључује нуклеацију, раст кристала, и формирање коначне металне структуре.
Из перспективе преноса топлоте, међутим, очвршћавање се најбоље разуме као процес којим топлота тече из одливака у калуп, а затим у околно окружење.
Ова два гледишта описују исти догађај, али истичу различита инжењерска питања.
Металуршки поглед пита: Како настају језгра? Како расту зрна? Каква се структура развија?
Термални поглед пита: Колико брзо ливење губи топлоту? Где почиње очвршћавање? Где се могу појавити дефекти скупљања? Како се процес може контролисати?
За ливење по инвестицији, термални поглед је посебно практичан. Многи уобичајени дефекти у ливењу—као што су погрешна кретања, шупљине скупљања, микроскупљање, топле сузе, порозност гаса, сегрегација, и инклузије — уско су повезане са начином на који се ливење учвршћује.
Снажно разумевање очвршћавања је стога од суштинског значаја за пројектовање капије, дижући се, дебљина љуске, температура претходног загревања, услови хлађења, и стратегија усмереног замрзавања.
1. Зашто је очвршћавање важно код ливења по инвестиционој маси
Одливање не пропада само зато што је метал погрешно изливен. Врло често, основни узрок лежи у начину на који се метал очврснуо након изливања.
Ако је очвршћавање пребрзо у погрешном региону, део се може замрзнути пре него што се потпуно нахрани.
Ако је сувише споро, скупљање и сегрегација могу постати озбиљнији.
А ако је температурно поље неуједначено, вруће тачке могу остати течне дуго након што се околна шкољка укрути, стварање услова за појаву шупљина или пуцања.
Инвестициони ливење је посебно осетљив јер се у процесу користи керамичка шкољка, а не дебела, високоизолациони пешчани калуп.
Та шкољка се може конструисати за прецизност и фине детаље, али то такође значи да је термално окружење веома намерно.
Дебљина шкољке, загрејати, премаз, изолација, и температура изливања метала обликују температурно поље и стога одређују коначни квалитет одливака.
У пракси, учвршћивање је скривена архитектура одливака. Калуп може да дефинише геометрију, али учвршћивање дефинише унутрашњу стварност.
2. Температурно поље инвестиционих одливака
Основни концепт температурног поља ливења
Скоро све физичке појаве које се јављају током очвршћавања ливења су термодинамичке функције које зависе од температуре.
Основни циљ истраживања преноса топлоте очвршћавања је праћење динамичких варијација температурног поља унутар одливака и керамичких шкољки током времена.
Анализом расподеле температурног поља, инжењери могу прецизно предвидети критичне производне индикаторе:
величина зона очвршћавања у реалном времену на попречним пресецима, брзина простирања фронтова очвршћавања, просторни распоред дефеката скупљања, и укупно време очвршћавања.
Ови аналитички подаци пружају поуздану теоријску подршку за пројектовање система гајтинга, распоред успона, и помоћне мере хлађења.
У стварној производњи ливеног ливења, конвенционални помоћни процеси као што је умотавање памука у шкољку, хлађење воде, хлађење гвожђа постављање, згушњавање премаза,
и присилно хлађење ваздухом суштински мењају расподелу температурног поља да би регулисали секвенце хлађења.
Иако се у нумеричким симулационим прорачунима примењују сложени математички модели и термодинамичке формуле,
овај чланак поједностављује апстрактне математичке деривације и фокусира се на практичне индустријске принципе преноса топлоте за интуитивно разумевање.
Практичне карактеристике преноса топлоте у масовној производњи
Већина производног особља тежи да превише поједностави процес хлађења, само процењивање статуса очвршћавања путем интуитивног времена хлађења док игноришу сложене унутрашње механизме проводљивости топлоте.
У инвестиционом ливењу, укупан систем одвођења топлоте укључује зрачење топлоте и конвекцију из керамичких шкољки у атмосферско окружење.
Различити начини постављања хлађења значајно утичу на ефикасност преноса топлоте: готове шкољке се могу поставити на расхладне полице, пешчана лежишта, или затрпани у песку за пуњење.
Сипање затрпаног песка представља типичну нискоефикасну методу хлађења. Дебели слојеви песка изолују керамичку шкољку, драстично успорава спољашњу дисипацију топлоте.
Продужено задржавање на високој температури не само да продужава циклусе очвршћавања, већ и покреће штетне хемијске реакције на неисправним материјалима љуске, што доводи до хемијске адхезије песка, површинско питтинг, порозност шљаке, и тешко уклањање шкољке.
У екстремном хипотетичком сценарију, ако керамичка шкољка постиже апсолутну топлотну изолацију без провођења топлоте или зрачења, растопљена легура изнутра никада неће завршити очвршћавање,
што интуитивно демонстрира одлучујућу улогу одвођења топлоте у очвршћавању.
Хетерогено хлађење узроковано структурним & Разлике у дебљини љуске
Индустријски одливци неизбежно садрже сложене геометријске карактеристике, укључујући жљебове, унутрашње шупљине, оштар углови, и прелазне кривине.
Ове сложене структуре резултирају неуједначеном дебљином керамичке шкољке. Чак и за идентичне позиције на истој серији производа, недоследне ручне операције наношења премаза доводе до неуједначене дебљине љуске.
Неуједначена топлотна отпорност шкољке ремети природну секвенцу хлађења: првобитно унапред подешене зоне брзог очвршћавања одлажу очвршћавање, док се површине дебелог пресека са захтевима за храњење прерано охладе.
Ова поремећена секвенца очвршћавања директно индукује абнормалне шупљине скупљања и локализовану порозност.
Латентна топлота кристализације & Унутрашњи топлотни стрес
Осим макроскопског одвођења топлоте љуске, латентна топлота кристализације је често занемарен основни фактор.
Током трансформације из течности у чврсто, легуре континуирано ослобађају латентну топлоту, који поново загрева суседне очврснуте зоне и одлаже накнадни напредак очвршћавања.
Насупрот поједностављеној спознаји слој-по-слојног спољашњег учвршћивања, стварна граница очвршћавања је неправилна и флуктуирајућа.
Надаље, неравномерно провођење топлоте ствара неуједначено унутрашње топлотно напрезање у целом ливењу.
Претерано концентрисан термички напон се шири дуж граница зрна и слабих тачака структуре, на крају формирајући вруће кидање и хладне пукотине.
Тренутно, маинстреам софтвер за симулацију ливења ослања се на термодинамичке математичке моделе за израчунавање расподеле температурног поља, предвиђање трајања очвршћавања и места дефекта скупљања.
Важно је напоменути да почетни гранични услови као што је температура љуске, температура околине, и температура изливања легуре директно одређују тачност симулације.
3. Кључни фактори који утичу на очвршћавање
| Фактор | На шта утиче | Инжењерска последица |
| Топлотна дифузивност метала | Колико брзо се температура изједначава унутар одливака | Висока дифузивност производи равнији температурни профил и мање градијенте; ниска дифузивност ствара стрмије градијенте. |
| Латентна топлота кристализације | Колико топлоте се ослобађа при замрзавању | Већа латентна топлота продужава очвршћавање и изравнава температурно поље. |
| Температура очвршћавања | Ниво температуре на коме долази до смрзавања | Више температуре смрзавања генерално повећавају топлотне градијенте и загревање калупа. |
Термичка својства калупа |
Колико брзо шкољка упија и преноси топлоту | Бржа апсорпција топлоте убрзава очвршћавање, али такође може повећати интензитет градијента. |
| Температура изливања | Почетна топлотна енергија у топљењу | Већа прегревање одлаже очвршћавање; ниже прегревање скраћује време замрзавања, али може повећати ризик од погрешног покретања. |
| Дебљина зида ливења | Садржај топлоте и време замрзавања | Дебели делови се спорије хладе и већа је вероватноћа да ће формирати дефекте скупљања. |
| Геометрија и дизајн углова | Локална концентрација топлоте и усмерено замрзавање | Криве, углови, а прелази секција могу створити вруће тачке или побољшати хлађење у зависности од облика. |
4. Утицај особина метала на очвршћавање
Топлотна дифузивност
Топлотна дифузивност описује колико се брзо топлота шири кроз материјал.
У кастингу, већа топлотна дифузивност значи да температурна разлика између површине и центра брже нестаје. Резултат је уједначеније температурно поље.
Мања топлотна дифузивност значи да топлота дуже остаје заробљена у центру, стварајући стрмији температурни профил.
Ово је важно јер смер и брзина смрзавања зависе од тога колико брзо топлота може да се креће кроз метал.
Све остало једнако, метали са ниском топлотном дифузивношћу имају тенденцију очвршћавања са јачим температурним градијентом и већим ризиком од унутрашњих врућих тачака.
Латентна топлота
Када се растопљени метал очврсне, ослобађа латентну топлоту. Ова топлота не нестаје одмах; мора се пребацити у љуску пре него што се замрзне.
Већа латентна топлота значи да ливење мора да избаци више енергије пре него што се постигне потпуно очвршћавање. То има тенденцију да продужи време замрзавања и изравна температурно поље.
Температура смрзавања
Апсолутна температура очвршћавања је такође важна. Метал који се смрзава на вишој температури оставља систем калупа врућим дуже.
Температурна разлика између површине ливења и унутрашњости шкољке може постати већа, што утиче на температурно поље и вероватну локацију дефеката.
Уопште, легуре обојених метала нижег топљења имају тенденцију да испоље другачије понашање при хлађењу од челика и гвожђа на вишим температурама, што је један од разлога зашто ливење у инвестицију реагује различито у зависности од породице легура.
5. Утицај својстава буђи и љуске
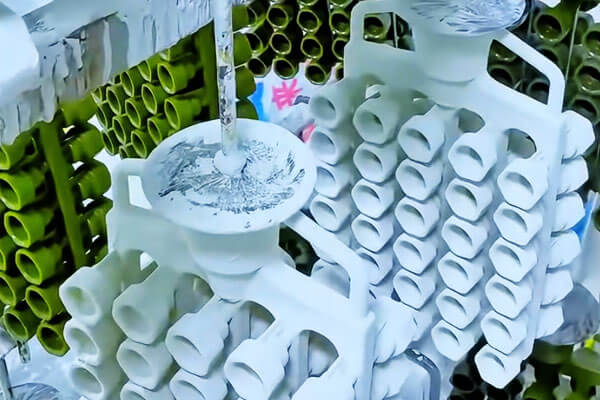
Шкољка није пасивна. Активан је термални партнер у очвршћавању.
Апсорпција топлоте шкољке
Шкољка која брзо апсорбује топлоту убрзаће очвршћавање.
То може бити корисно када су прецизност или време циклуса важни, али може створити и оштрији температурни градијент.
Шкољка која спорије апсорбује топлоту продужиће време очвршћавања и може учинити температурно поље равнијим, али такође може повећати ризик од скупљања ако храњење није правилно дизајнирано.
Схелл прегреат
У инвестиционом ливењу, предгревање љуске је главна варијабла процеса.
Топлија шкољка смањује топлотни удар и може побољшати пуњење, али такође смањује термичку покретачку силу за очвршћавање на почетку.
Хладнија шкољка брже извлачи топлоту, али може створити ризик од протока или погрешног покретања ако метал пребрзо изгуби температуру током пуњења.
Претходно загревање шкољке је стога равнотежа између способност пуњења и контрола очвршћавања.
Дебљина љуске и локални премаз
Локална дебљина љуске може варирати због технике израде шкољке, геометрија, и пракса оператера. Дебљи делови љуске изолују више и хладе се другачије од тањих делова.
Ово може ненамерно да промени секвенцу очвршћавања, узрокујући да се „право“ подручје замрзне прерано или да „погрешно“ подручје остане течно предуго.
Зато је униформност шкољке толико важна. Неуједначена дебљина љуске може трансформисати одлив који изгледа добро дизајниран у онај са скривеним проблемима скупљања или изобличења.
6. Утицај услова изливања
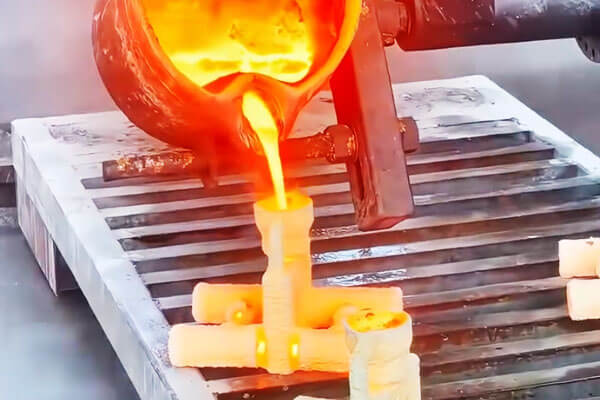
Услови сипања не одређују само да ли се калуп испуњава. Они такође одређују почетну тачку очвршћавања.
Прегрејати
Прегревање је количина за коју температура растопљеног метала прелази свој ликвидус или праг смрзавања.
Скромна количина прегревања помаже да метал остане течан довољно дуго да испуни калуп.
Али ако је прегревање превисоко, ефективно повећава топлотну енергију коју шкољка мора да уклони пре него што смрзавање почне.
Више прегревања обично значи:
- дуже време очвршћавања,
- равнији или одложени фронт смрзавања,
- веће топлотно оптерећење шкољке,
- и потенцијално већи ризик од сегрегације или изобличења ако се пут хлађења не контролише.
Стопа изливања
Брзина сипања утиче и на квалитет пуњења и на термичку стабилност. Превише споро, и метал може почети да се смрзава пре него што се шупљина напуни.
Пребрзо, и турбуленција, увучени гас, или може доћи до ерозије шкољке. Идеална брзина изливања омогућава да се калуп глатко пуни уз очување термичког поља које се може контролисати.
Температура изливања вс. метални тип
Ефекат температуре изливања зависи од легуре и пута ливења.
У неким системима, посебно оних са високом топлотном проводљивошћу калупа или металним калупима, вишак прегревања се брзо губи и ефекат може бити мање драматичан.
У инвестиционом ливењу, међутим, својства шкољке и геометрија делова често чине температуру изливања веома важном променљивом.
7. Утицај геометрије ливења
Геометрија ливења игра централну улогу у путу очвршћавања.
Дебљина зида
Дебели делови задржавају више топлоте и очвршћавају се спорије. Танки делови се брзо замрзавају.
Ова разлика ствара усмерени образац замрзавања који се може користити намерно или, ако је лоше дизајниран, може створити недостатке.
Облик и углови
Облик мења локално окружење за хлађење. Конвексне површине се генерално хладе другачије од равних површина јер је околна запремина љуске доступна да апсорбује промене топлоте.
Конкавне површине и унутрашњи углови се често спорије хладе јер је маса око њих више ограничена и пут топлотног тока је мање повољан.
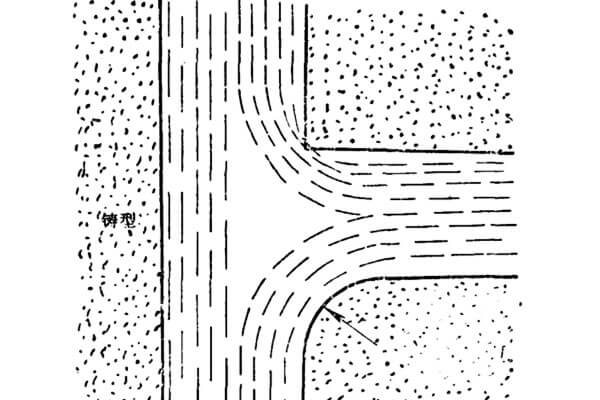
Радијус наспрам оштрог угла
Оштар унутрашњи угао је класична локација вруће тачке.
Замена оштрог унутрашњег угла радијусом повећава површину за пренос топлоте и помаже да се угао учврсти равномерније.
Због тога се унутрашњи филети често користе за смањење врућих пуцања и концентрације скупљања.
Уобичајени неспоразум је да радијус једноставно „додаје дебљину“ и стога се мора спорије хладити.
У стварности, већа површина за пренос топлоте може надмашити додатну локалну масу, побољшање, а не погоршање понашања учвршћивања.
Прелази секција
Изненадна промена са дебелог на танак пресек може пореметити секвенцу замрзавања.
Танки део се може први замрзнути и изоловати дебљи део, који тада постаје подложан скупљању.
Добар дизајн ливења избегава нагле термичке прекиде кад год је то могуће.
8. Начини очвршћавања и њихово практично значење
Стврдњавање се може широко разумети у смислу како предња страна смрзавања напредује кроз део.
Усмерено учвршћивање
Ово је идеалан случај у дизајну ливења. Метал се прогресивно учвршћује од једног краја или површине према успону или региону за напајање, тако да течни метал може непрекидно хранити зону скупљања.
Усмерено очвршћавање је основа дизајна звучног ливења јер помаже у спречавању шупљина скупљања.
Очвршћавање у хладу
Ако се локално подручје замрзне прерано јер брзо губи топлоту, може се понашати као расхлађена зона.
Ово може бити корисно у одабраним случајевима, али ако очвршћени регион блокира храњење других области, могу настати дефекти скупљања.
Истовремено очвршћавање
Ако се велики део замрзне у скоро исто време у целој својој запремини, храњење због скупљања постаје тешко.
Овај режим је обично мање пожељан осим ако процес није посебно дизајниран да га подржава.
Практични циљ у инвестиционом ливењу је обично управљање очвршћавањем тако да храњење остане могуће све док се последње критично жариште не замрзне.
9. Уобичајени дефекти који настају током очвршћавања
Многи дефекти ливења настају током фазе замрзавања, не током поливања.
Шупљина скупљања
Како се течни метал учвршћује, уговори. Ако се контракција не храни оближњим течним металом, може се формирати шупљина у последњој области која ће се замрзнути.
Микроскупљање или порозност скупљања
Уместо једне видљиве шупљине, одлив може да садржи много малих унутрашњих шупљина у области недовољног храњења.
Они су посебно штетни код одливака високих перформанси јер могу смањити снагу и отпорност на цурење.
Топле сузе
Ако је одливак ограничен током скупљања, а шкољка или геометрија спречавају слободну контракцију, може доћи до пуцања док је метал још увек делимично чврст.
Оштар углови, нагле промене пресека, а лоше контролисани топлотни градијенти повећавају овај ризик.
Сегрегација
Током очвршћавања, легирајући елементи можда неће остати савршено уједначени.
Локалне разлике у саставу могу се формирати између региона са раним и касним смрзавањем. Ово може утицати на механичка својства и корозивно понашање.
Порозност гаса
Ако је гас присутан у топљењу или шкољка не може правилно да се одзрачи, џепови гаса могу остати заробљени како се метал смрзава.
Ово је посебно озбиљно код прецизних одливака где је унутрашња чврстоћа важна.
10. Како се очвршћавање контролише код ливења по инвестиционој маси
Сврха дизајна процеса није једноставно да се метал замрзне. То је да се замрзне на контролисан начин.
Практичне методе укључују:
- избор одговарајуће температуре изливања,
- претходно загревање шкољке на одговарајући ниво,
- контрола дебљине љуске и премаза,
- пројектовање улаза и подизања за усмерено замрзавање,
- коришћењем хладноће или локалне изолације где је потребно,
- управљање условима хлађења после изливања,
- и одржавање температурног поља што је могуће предвидљивијим.
У многим ливницама, оно што изгледа као „проблем дефекта ливења“ је заправо проблем контроле очвршћавања.
Ако је температурно поље погрешно, никаква додатна инспекција не може у потпуности да врати део.
11. Закључак
Ливење по инвестицији се често диви због своје прецизности и квалитета површине, али ти квалитети се постижу само када се учвршћивање правилно разуме и контролише.
Прелаз из течног у чврст је место где се ствара унутрашња структура, где је храњење или очувано или изгубљено, и где се већина већих недостатака ливења или спречава или рађа.
Централна лекција је једноставна: добар ливени одлив се не само правилно сипа, али правилно замрзнута.
Температурно поље, понашање љуске, стање сипања, и геометрија ливења раде заједно да би се утврдило да ли ће завршни део постати здрав, стабилан, и корисно.
Разумевање учвршћивања стога није теоријска вежба. То је једна од најпрактичнијих вештина у инжењерингу ливења у инвестициону масу.

