1. Зашто је тачност димензија важна
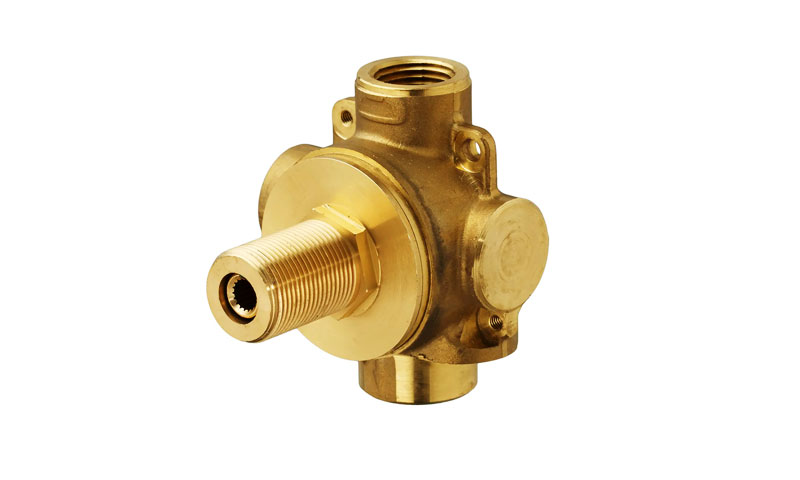
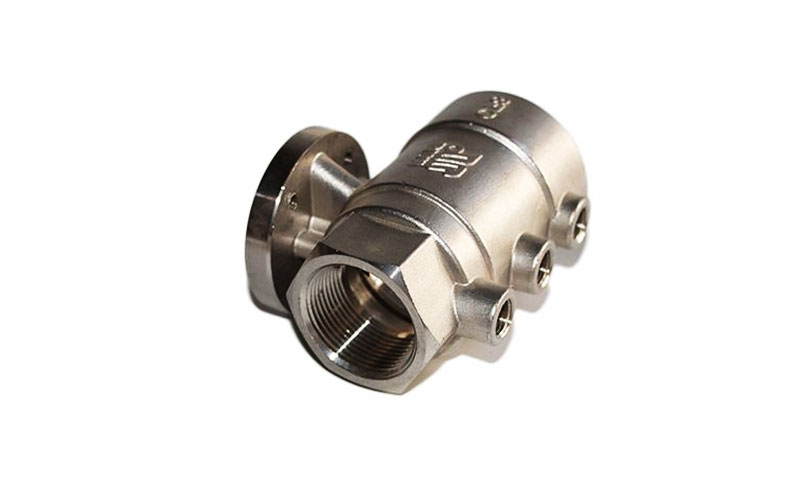
Тачност димензија је један од најважнијих атрибута квалитета одлив, директно утичући на прецизност монтаже, функционална поузданост, живот умор, и заменљивост.
У индустријама као што је ваздухопловство, аутомобилски погон, прецизне машине, Медицински уређаји, и енергетска опрема, одступања димензија чак и од неколико десетинки милиметра могу довести до квара склопа, деградација перформанси, или прекомерни трошкови машинске обраде.
Упркос свом значају, тачност димензија се често потцењује у свакодневним ливничким операцијама.
Многи произвођачи се у великој мери ослањају на компензацију калупа или повећане додатке за машинску обраду да би ублажили проблеме са димензијама.
Иако ове мере могу привремено прикрити проблеме, они се не баве основном варијабилности процеса.
Сходно томе, када купци намећу строге захтеве толеранције, произвођачи се често налазе у немогућности да постигну доследне резултате.
Тачност димензија није регулисана једним параметром; то је кумулативни исход понашање алата, карактеристике материјала, способност опреме, термичка историја, и пројектовање процеса.
Овај чланак систематски анализира главне факторе који утичу на тачност димензионалних ливења—посебно код ливења по инвестицији—на основу индустријске праксе и инжењерских принципа, и пружа практичне смернице за ефективну контролу.
2. Преглед — главни извори варијације димензија
На високом нивоу, димензионалне грешке потичу из четири домена:
- Дизајн / шема процеса: камен, геометрија дела, дистрибуција дебљине зида, језгро подржава.
- Алат за алате / калуп: геометрија, термичко стање, ослобађање понашања и хабања.
- Материјали: хемија воска (Инвестициони ливење), ватростални састав, варијабилност рециклираног садржаја.
- Опрема & рад: температура/притисак убризгавања, прецизност управљања машином, температура љуске при сипању, услови хлађења/сушења и људски фактори.
Сваки домен је у интеракцији: Нпр., температура калупа утиче на скупљање воска; температура љуске утиче на очвршћавање метала и испупчење љуске; Притисак убризгавања воска и време отпуштања стварају унутрашње напрезање које се опушта током хлађења.
3. Фактори у вези са буђом
Калуп дефинише почетну геометрију воштаног узорка (или пешчано језгро, у другим процесима) и стога успоставља основу за тачност димензија.
Међу варијаблама везаним за калуп, контрола температуре и пројектовање конструкције су најутицајнији, али често занемарени.
Температура калупа
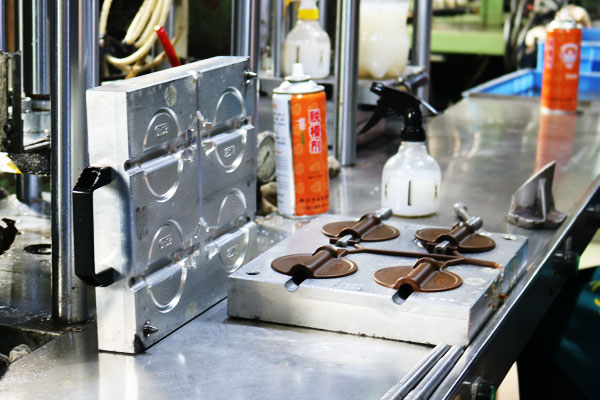
Температура калупа има директан и мерљив утицај на стабилност димензија услед термичког ширења и контракције.
У Инвестициони ливење, челични или алуминијумски калупи могу доживети мерљиву промену димензија са варијацијама температуре.
Температурна разлика од 10 °Ц може да изазове промене димензија реда величине 0,05–0,15 мм за калупе средње величине — што је значајно за делове високе прецизности.
У пракси, калупи се често преносе директно из складишта (која може бити безусловна) у радионице за бризгање воска. Сезонске температурне разлике погоршавају проблем.
Обрасци воска произведени пре него што калуп достигне термичку равнотежу ће показивати систематско одступање димензија, чак и ако сви параметри убризгавања остану непромењени.
Кључни принципи контроле:
- Калупи морају бити термички стабилизовани у окружењу за убризгавање воска пре производње.
- Температуру калупа треба пратити и документовати за прецизне ливење.
- Температурне разлике између калупа, восак, а амбијентално окружење треба минимизирати да би се смањило диференцијално хлађење и скупљање.
Структура калупа и понашање при отпуштању
Структура калупа утиче на то како се напрезања развијају и опуштају током очвршћавања воска и уклањања калупа.
Лош дизајн калупа—као што је недовољна промаја, сложени механизми за повлачење језгра, или неуравнотежени распореди шупљина—могу изазвати деформацију узорка воска током ослобађања.
Време пуштања је посебно важно:
- Превремено уклањање из калупа резултира пластичном деформацијом јер восак није завршио очвршћавање и скупљање.
- Прекомерно кашњење уклањања калупа повећава адхезију и трење, које захтевају веће силе ослобађања које искривљују образац.
Додатно, лоше дизајнирани клизници и капије могу изазвати неравномерно пуњење и неравномерно хлађење, који се преводе у димензионалну недоследност.
4. Фактори у вези са материјалом воска
У инвестиционом ливењу, воштани узорак је прототип ливења, а његова тачност димензија директно утиче на тачност димензија завршног одливака.
Квалитет и перформансе воштаног материјала — укључујући врсту воштаног материјала и стање рециклираног воска — кључни су фактори који утичу на стабилност димензија узорка воска.

Нови воштани материјал
Различити произвођачи производе воштане материјале са различитим саставима сировина и односом адитива, што доводи до разлика у њиховим стопама скупљања.
Чак и када користите исти калуп, тачност димензија воштаних узорака произведених од различитих воштаних материјала ће значајно варирати.
Стопа скупљања воштаног материјала је кључни индикатор који утиче на тачност димензија узорка воска;
већа стопа скупљања ће довести до већег одступања димензија након што се воштани узорак охлади, док је стабилна стопа скупљања основа за обезбеђивање конзистентних димензија воштаног узорка.
Стога, при производњи одливака са високом димензионалном тачношћу, потребно је одабрати воштане материјале реномираних произвођача са стабилним перформансама,
и спровести строгу инспекцију и тестирање степена скупљања воштаног материјала пре употребе како би се осигурало да испуњава производне захтеве.
Рецицлед Вак
У већини компанија за ливење, воштани материјали се рециклирају и поново користе за смањење трошкова производње.
Међутим, у процесу рециклаже, многи фактори ће променити перформансе воштаног материјала, чиме се утиче на стабилност димензија воштаног узорка.
Прво, однос додавања новог воска у рециклираном воску варира, што доводи до недоследних стопа скупљања мешаног воштаног материјала.
Друго, нестабилност процеса третмана воском (као што су недовољно топљење или неравномерно мешање) доводи до неуједначеног учинка воштаног материјала.
Додатно, разлике у садржају воде и пепела између серија рециклираног воска ће такође узроковати промене у стопи скупљања материјала воска.
Практичан и ефикасан предлог је да се при производњи одливака са високом димензионалном прецизношћу, треба користити наменску машину за убризгавање воска, а све нове воштане материјале треба усвојити за производњу.
Ово може да минимизира утицај рециклираног воска на тачност димензија узорка воска и да обезбеди конзистентност димензија узорка воска.
До сада, неке компаније још увек користе машине за убризгавање воска за мењање цилиндара за производњу производа високе прецизности, са циљем да се што више контролише температурна конзистенција воштаног материјала, чиме се обезбеђује стабилност димензија воштаног узорка.
5. Перформансе машине за убризгавање воска
Перформансе машине за убризгавање воска су кључни фактор опреме који утиче на стабилност димензија узорка воска.
Прецизност којом машина за убризгавање воска контролише температуру воска, притисак убризгавања, и други параметри директно одређују квалитет и тачност димензија воштаног узорка.
Практично испитивање је показало да када је подешена температура машине за убризгавање воска 53°Ц, температура воштаног материјала убризганог из отвора за убризгавање воска варира између 52°Ц и 56°Ц (искључујући грешке мерења),
што указује да машина за убризгавање воска нема довољно прецизности у контроли температуре материјала воска.
Поред ограничења перформанси опреме, људски фактори такође утичу на перформансе машине за убризгавање воска.
На пример, неки радници су навикли да директно сипају узорке отпадног воска у резервоар за складиштење воска машине за убризгавање воска, што директно утиче на температурну уједначеност воштаног материјала у резервоару.
Учесталост допуњавања воска у резервоару за складиштење воска такође утиче на уједначеност температуре воштаног материјала:
ако се восак пречесто допуњује, температура новог воска ће изазвати флуктуације укупне температуре воштаног материјала у резервоару;
ако се превише ретко допуњује, температура воштаног материјала ће се смањити због губитка топлоте, што доводи до промене његове течности и брзине скупљања.
6. Параметри убризгавања воска
Параметри убризгавања воска су најинтуитивнији фактори који утичу на тачност димензија узорка воска, укључујући притисак убризгавања воска, време ослобађања калупа, Брзина убризгавања, и други параметри.
Међу њима, Притисак убризгавања воска и време ослобађања калупа имају најзначајнији утицај на тачност димензија узорка воска.
Притисак убризгавања воска директно утиче на степен пуњења воштаног материјала у шупљини калупа.
Ако је притисак убризгавања пренизак, воштани материјал не може у потпуности да испуни шупљину калупа, што резултира недовољном величином воштаног узорка.
Ако је притисак убризгавања превисок, воштани материјал ће створити прекомерно унутрашње напрезање у шупљини калупа, а овај унутрашњи напон ће се ослободити током хлађења, што доводи до деформације воштаног узорка.
Као што је раније поменуто, Време ослобађања калупа такође има директан утицај на тачност димензија узорка воска.
Међутим, чак и ако су параметри убризгавања воска доследно подешени, флуктуације у димензијама воштаног узорка и даље се јављају, што је уско повезано са перформансама машине за убризгавање воска.
Практично тестирање је показало да када иста машина за убризгавање воска непрекидно производи 40 воштани узорци прирубнице (величина дизајна 95 мм), разлика између максималне и минималне величине 40 воштани узорци достижу 0,3 мм.
Даља истрага је открила да су два узорка воска имала одступања у димензијама због продуженог времена ослобађања калупа узрокованог паузама радника.
Када је време ослобађања калупа вештачки продужено до 3 минут, димензије свих воштаних шара биле су готово доследне.
Међутим, продужено време ослобађања калупа ће озбиљно утицати на ефикасност производње, и многе структуре производа нису погодне за продужено време ослобађања калупа; овај тест само потврђује утицај времена ослобађања калупа на димензије узорка воска.
7. Хлађење узорка воском
Процес хлађења воштаног узорка је кључна карика која утиче на његову тачност димензија, посебно за воштане узорке са високом прецизношћу димензија.
У стварној производњи, не препоручује се употреба воде за хлађење воштаних узорака са високом димензионалном прецизношћу.
Чак и ако је воштани узорак прекривен након што је стављен у воду, лако је изазвати неуједначену брзину хлађења, што доводи до неравномерног скупљања и даље деформације воштаног узорка.
У страним фабрикама напредног ливења, водено хлађење воштаних шара се скоро никада не користи, што у потпуности одражава важност равномерног хлађења за тачност димензија воштаног узорка.
За производе склоне деформацијама, за воштану шару приликом хлађења морају се направити посебни алати за обликовање.
Треба напоменути да се алати за обликовање не препоручују да буду направљени од метала као што је алуминијум, пошто метали имају високу топлотну проводљивост, што ће изазвати локално брзо хлађење воштаног узорка и довести до деформације.
У производњи одређених ваздухопловних производа, сваки узорак воска је опремљен наменским алатом за хлађење како би се обезбедило равномерно хлађење и одржала тачност димензија.
8. Ватростални материјали и чврстоћа шкољке
У инвестиционом ливењу, шкољка од ватросталних материјала служи као калуп за изливање растопљеног метала, а перформансе ватросталних материјала и чврстоћа шкољке директно утичу на тачност димензија завршног ливења.
Различити ватростални материјали имају различите коефицијенте топлотног ширења (утицај коефицијената топлотног ширења на димензије ливења је поменут у претходним чланцима).
Ове разлике ће довести до варијација у ширењу и скупљању љуске током загревања и хлађења, чиме се утиче на тачност димензија одливака.

Чак и када се користи исти ватростални материјал, разлике у припреми каше, методе рада, а дебљина љуске ће такође утицати на димензије ливења.
Додатно, испупчење шкољке је још један важан фактор који утиче на тачност димензија ливења.
Избочење шкољке може бити узроковано неразумном структуром производа, недовољна међуслојна густина љуске при изради шкољке, неједнака дебљина љуске, и других разлога.
Једном када се шкољка испупчи током сипања, промениће се облик шупљине за ливење, што резултира озбиљним димензионалним одступањима одливака.
9. Температура шкољке током сипања
Температура керамичке љуске у тренутку изливања је критична варијабла процеса која директно контролише како се растопљени метал очвршћава — и стога снажно утиче на коначне димензије.
Температура љуске поставља локалну брзину екстракције топлоте: топлија шкољка смањује брзину хлађења метала и одлаже очвршћавање, док хладнија шкољка повећава брзину хлађења и промовише брзо замрзавање.
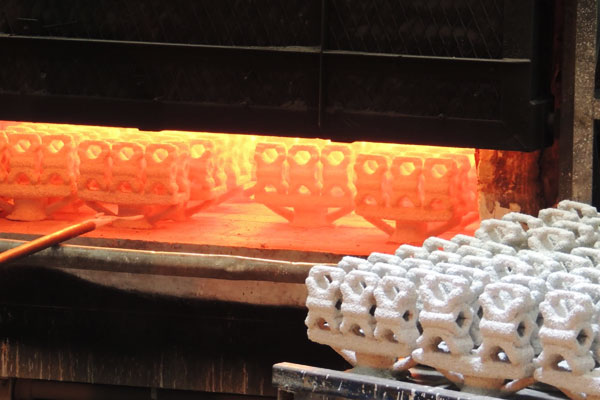
Оба екстрема мењају понашање скупљања, ефикасност храњења и склоност ка дефектима ливења.
- Превруће: када је шкољка прегрејана (на пример ~1000 °Ц наспрам много хладније шкољке), метал се полако хлади, очвршћавање је продужено, а укупно запреминско скупљање се може повећати.
Споро хлађење такође помера локацију и време храњења, што може проузроковати већа одступања у димензијама или унутрашње дефекте скупљања јер део остаје течност дуже и контракција је већа пре него што метал буде у потпуности подржан од круте матрице. - Превише хладно: када је шкољка недовољно загрејана (на пример ~600 °Ц), метал се брзо смрзава.
Брзо замрзавање може заробити метал пре него што се шупљина потпуно напуни и повећава вероватноћу хладног затварања, погрешне радње или непотпуно попуњавање — све то доводи до димензионалних грешака и неусаглашености.
Пошто оптимална температура љуске зависи од хемије легуре, дебљина секције, дизајн врата/излазног стуба и потребна толеранција димензија, контрола температуре љуске мора бити специфицирана и потврђена за сваку фамилију ливења.
Практичне мере укључују претходно загревање шкољки до валидиране радне тачке, праћење температуре шкољке термопаровима или ИЦ пирометрима на репрезентативним локацијама, и температуре евидентирања ради следљивости.
Пилот изливања или термалне симулације треба да се користе да би се идентификовао прозор температуре шкољке који производи равномерно хлађење, предвидљиво храњење и потребна стабилност димензија.
Практична контролна листа
- Дефинишите и документујте циљни опсег температуре љуске за сваку легуру и геометрију дела.
- Загрејте шкољке и оставите температурну равнотежу пре сипања; избегавајте велике температурне градијенте преко љуске.
- Пратите температуру шкољке у реалном времену (термоелементи или калибрисани ИЦ) и бележите очитавања за сваку серију.
- Користите сипање узорака или симулацију да потврдите температурни прозор и потврдите усмерено очвршћавање и перформансе храњења.
- Ако се појави димензионални помак, повежите га са евиденцијама температуре љуске као првим дијагностичким кораком.
Контрола температуре љуске је стога контрола високе полуге: усклађује понашање учвршћивања са стратегијом затварања/устајања, минимизира изненађења скупљања и помаже да се обезбеди поновљива тачност димензија.
10. Фактори шеме процеса
Шема процеса је општи водич за производњу ливења, а његова рационалност директно утиче на димензионалну тачност одливака. Међу кључним факторима овде, положај капије и структура ливења су најутицајнији.
Различити положаји капије ће довести до различитих степена деформације ливења.
Ова тачка има типичне случајеве иу приручницима за ливење у инвестиционој индустрији иу релевантним стручним књигама (као што су дела Јамаје Јоко), а многи стручњаци из индустрије су такође навели релевантне примере, тако да овај чланак неће даље разрађивати.

Основни разлог је тај што различите позиције капије доводе до разлика у редоследу пуњења, расподела температурног поља, и расподела напона растопљеног метала у шупљини, чиме се изазивају варијације у скупљању и деформацији ливења.
Додатно, различите структуре ливења ће такође довести до неравномерног скупљања одливака.
На пример, одливци са сложеним структурама, неједнака дебљина зида, а велике разлике у локалној запремини имаће неуједначене брзине хлађења током процеса очвршћавања, што доводи до неравномерног скупљања и даљих одступања димензија.
Стога, при пројектовању структуре ливења и шеме процеса, потребно је у потпуности размотрити утицај скупљања на тачност димензија и предузети одговарајуће мере за смањење одступања димензија.
11. Закључак
На тачност димензија одливака утичу бројни фактори, укључујући али не ограничавајући се на калупе, воштани материјали, машине за убризгавање воска, параметри убризгавања воска, хлађење воштаног узорка, ватростални материјали, температура љуске током сипања, и шеме процеса.
У стварној производњи, произвођачи се често фокусирају само на појединачне факторе (као што је подешавање калупа и повећање додатка за машинску обраду) а игноришу свеобухватан утицај различитих фактора, што доводи до неуспеха да се испуне захтеви купаца за високом прецизношћу димензија.
За производњу одливака са високом прецизношћу димензија, неопходно је успоставити свеобухватан систем контроле квалитета, строго контролишу сваку карику производног процеса, и обратите пажњу на сваки детаљ који може утицати на тачност димензија.
Поред горе наведених фактора, други аспекти као што су пост-финиш (млевење, обрада) такође ће имати известан утицај на тачност димензија ливења.
Само свеобухватним разматрањем и строгом контролом свих релевантних фактора може се ефективно побољшати стабилност димензија и тачност одливака, испуњавање све виших захтева купаца и повећање тржишне конкурентности предузећа.