

1. Введение
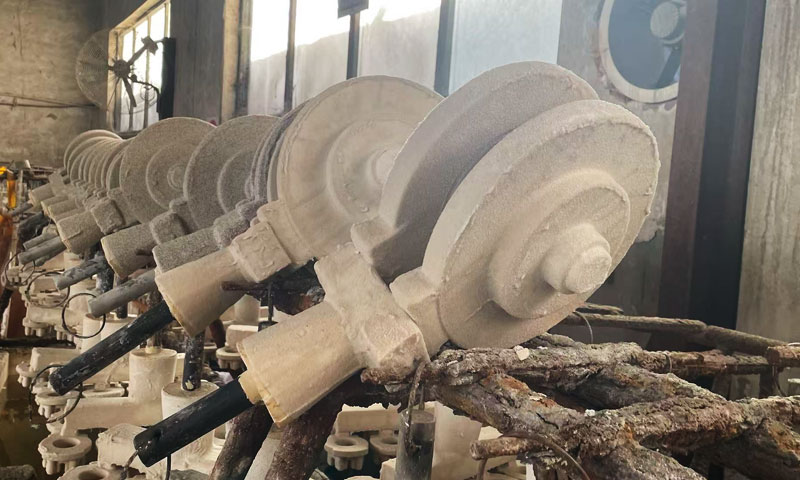
Инвестиционное литье в воду (также известное как литье по выплавляемым моделям из силиката натрия) это технология точного литья, при которой в качестве связующего вещества для оболочки используется жидкое стекло., в сочетании с огнеупорными материалами для формирования высокопрочной формы, а затем отливает расплавленную углеродистую сталь для получения клапанов сложной формы..
Клапаны из углеродистой стали, в качестве основных компонентов в системах транспортировки жидкостей, широко используются в нефтяной, химический, власть, муниципальные и другие сферы, и точность их изготовления, Структурная целостность и коррозионная стойкость напрямую определяют безопасность и стабильность промышленных систем..
По сравнению с традиционным литьем в песчаные формы и литьем по выплавляемым моделям из силиказоля., литье по выплавляемым моделям из жидкого стекла имеет преимущества низкой стоимости, короткий производственный цикл, и сильная адаптируемость к сложным структурам, что делает его основным процессом массового производства клапанов из углеродистой стали средней и низкой точности..
2. Что такое инвестиционное литье в водяном стекле?
Инвестиционное литье в воду, также известен как литье оболочки из силиката натрия, является а метод точного литья широко используется для производства клапанов из углеродистой стали.
Процесс представляет собой многошаговый, систематическая операция предназначен для изготовления высококачественных заготовок клапанов сложной геометрии и надежных механических свойств..
Ее основной принцип заключается в том, чтобы воспроизвести геометрию клапана, используя образец из плавкого воска, сформировать устойчивый к высоким температурам корпус за счет последовательного покрытия и огнеупорных слоев, удалите воск, чтобы создать полость, и, наконец, заливаем расплавленную углеродистую сталь в форму..
Эта техника объединяет размерная точность, Качество поверхности, и адаптируемость к сложным внутренним структурам, что делает его подходящим для среднего- до высокопроизводительных клапанов в промышленности и нефтехимии.
Характеристики процесса и адаптивность
Литье жидкого стекла по выплавляемым моделям имеет очевидные технические преимущества и границы применения при производстве углеродистая сталь клапаны:
- Преимущество в стоимости: Цена жидкого стекла всего 1/20-1/30 из золя кремнезема, и требования к производственной среде (температура и влажность) не строгие,
что может снизить себестоимость продукции на 30-40% по сравнению с литьем по выплавляемым моделям из силиказоля.
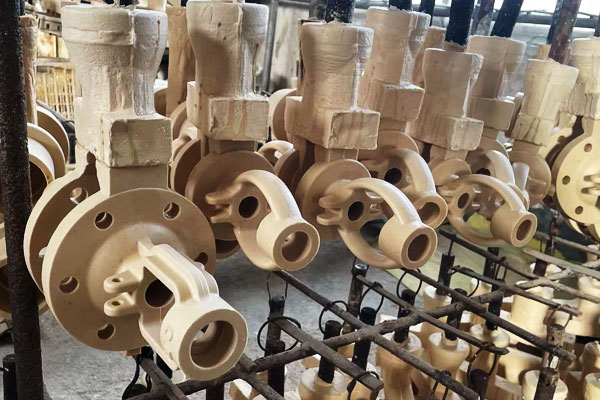
Подходит для массового производства клапанов из углеродистой стали среднего и низкого качества.. - Адаптивность к сложным структурам: За счет использования растворимых ядер, он может точно формировать сложные внутренние структуры клапанов, такие как изогнутые каналы потока., многоступенчатые полости, и узкие уплотнительные поверхности, чего трудно достичь с помощью традиционного литья в песчаные формы.
- Эффективность производства: Метод химического отверждения заднего слоя скорлупы обеспечивает быстрое затвердевание и обеспечивает прочность во влажном состоянии.,
с более коротким технологическим циклом и более высокой эффективностью производства, чем литье по выплавляемым моделям из силиказоля, а ежедневная производительность одной производственной линии может достигать тысяч заготовок клапанов.. - Ограничения: Точность размеров (ИТ11-ИТ13) и поверхностная отделка (Ра6,3-12,5 мкм) отливок ниже, чем у литья по выплавляемым моделям из силиказоля.,
и оболочка имеет плохую воздухопроницаемость, склонен к таким дефектам, как пористость и прилипание песка, требующий строгого контроля процесса.
3. Выбор материала: Марки углеродистой стали для клапанов и пригодность отливок
Выбор углеродистой стали для клапанов из жидкого стекла, отлитых по выплавляемым моделям, должен требования к обслуживанию- например, давление, температура, и средняя совместимость — с кастинговая производительность необходим для процесса производства жидкого стекла.
Различные марки стали имеют разные механические свойства., химические композиции, и поведение актеров, выбор марки имеет решающее значение как для производительности, так и для технологичности.
Основные марки и стандарты углеродистой стали
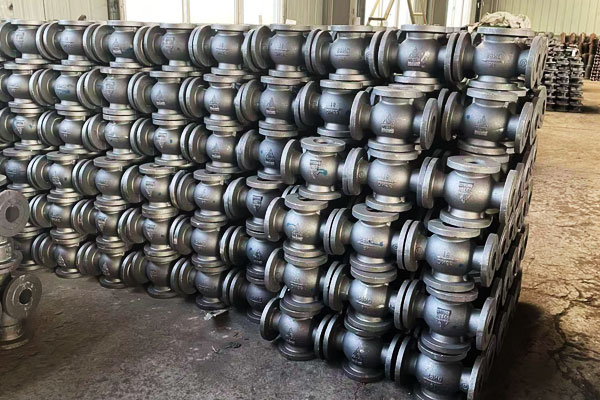
Марки первичной углеродистой стали, используемые для изготовления клапанов, соответствуют ASTM A216 и ГБ/т 12229 стандарты, с WCB являющийся наиболее широко применяемым.
Ключевые характеристики распространенных сортов приведены ниже.:
| Сталь | Стандартный | Химический состав (WT.%) | Механические свойства (Нормализован) | Типичные условия работы |
| WCB | ASTM A216 / ГБ/т 12229 | С ≤0,30, Мн 0,60–1,05, И ≤0,60, Р ≤0,040, S ≤0,045 | Растяжение: 485–655 МПа; Выход ≥250 МПа; Удлинение ≥22%; Удар ≥27 Дж (-29° C.) | Среднее/низкое давление, -29° C до 427 ° C., неагрессивные среды (вода, пар, масло) |
| WCA | ASTM A216 | С ≤0,25, Мн ≤0,70, И ≤0,60, Р ≤0,040, S ≤0,045 | Растяжение: 415–585 МПа; Выход ≥220 МПа; Удлинение ≥28% | Нормальная температура, низкое давление, ≥20°С, общепромышленная вода и газ |
Wcc |
ASTM A216 | С ≤0,25, Мн 0,80–1,20, И ≤0,60, Р ≤0,040, S ≤0,045 | Растяжение: 485–655 МПа; Выход ≥300 МПа; Удлинение ≥25% | Среднее/высокое давление, -46° C до 427 ° C., среды низкой температуры и высокого давления |
| ЗГ280-520 | ГБ/т 12229 | С 0,20–0,30, Мн 0,50–0,80, И 0,20–0,50, Р ≤0,040, S ≤0,040 | Растяжимость ≥480 МПа; Выход ≥280 МПа; Удлинение ≥20% | Бытовые клапаны среднего/низкого давления; эквивалент WCB |
Пригодность литья для литья по выплавляемым моделям жидкого стекла
Процесс литья жидкого стекла по выплавляемым моделям предъявляет особые требования к маркам углеродистой стали для обеспечения успешного розлива., затвердевание, и бездефектные компоненты.
Основные соображения включают в себя текучесть, усадка, и склонность к горячему растрескиванию:
- Текучесть: Оценки вроде WCB и ЗГ280-520 обладают хорошей текучестью благодаря сбалансированному содержанию углерода и марганца, позволяя расплавленной стали заполнять узкие каналы клапанов и уплотнительные поверхности.
WCA, с пониженным содержанием марганца, показывает слегка пониженную текучесть, что делает его более подходящим для клапанов с более простой геометрией. Правильный контроль температуры заливки необходим во избежание холодных остановок или неполного заполнения.. - Усадка: Углеродистая сталь обычно дает усадку 4.5–5,5% во время затвердевания. Поскольку оболочка из жидкого стекла имеет низкую эластичность, стояки должны быть тщательно спроектированы — обычно 15–25% от объема отливки— для компенсации усадки и предотвращения образования полостей в критически важных местах, таких как корпуса клапанов и крышки..
- Тенденция к горячему растрескиванию:Wcc содержит повышенное содержание марганца, что увеличивает его склонность к горячему растрескиванию.
Стратегии смягчения последствий включают контроль скорости охлаждения во время затвердевания и создание плавных переходных галтелей в геометрии клапана для снижения концентрации напряжений..
4. Фундаментальные принципы и технологическая система литья жидкого стекла по выплавляемым моделям
Процесс литья по выплавляемым моделям жидкого стекла для клапанов из углеродистой стали представляет собой многоэтапный систематический проект., который в основном включает в себя изготовление пресс-форм, изготовление ракушек, Depaxing, залив, очистка и термообработка.
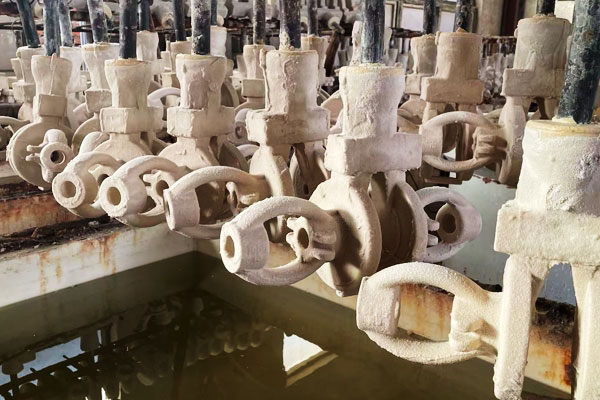
Его основной принцип заключается в использовании формы из плавкого воска для воспроизведения конструкции клапана., сформировать устойчивую к высоким температурам оболочку за счет нескольких слоев покрытия и шлифования, удалите восковую форму, нагревая ее до образования полости, и, наконец, отлить расплавленную углеродистую сталь, чтобы получить заготовку клапана..
Основной процесс и ключевые параметры
Технологический процесс изготовления клапанов из углеродистой стали для литья жидкого стекла по выплавляемым моделям высоко стандартизирован., и каждое звено имеет строгий контроль параметров, чтобы гарантировать качество заготовки.
Ключевые шаги и технические параметры следующие::
1. Подготовка восковой формы:
Восковая форма является основой для обеспечения точности размеров клапана.. Обычно используемый формовочный материал представляет собой смесь парафина и низкомолекулярного полиэтиленового воска., с температурой плавления 52-56℃..
Параметры впрыска строго контролируются.: температура впрыска 55-58℃, давление впрыска 1-2МПа, время выдержки 3-5с, и время выдержки после инъекции 2-4 часа для устранения внутреннего напряжения восковой формы.
Для клапанов со сложными внутренними каналами потока, растворимые ядра (мочевинно-сахарная смесь, соотношение 95:5) используются, который можно растворить и удалить водой после изготовления скорлупы, избежание трудностей с удалением сердцевины в сложных конструкциях.
2. Сборка восковой формы (Группировка деревьев):
К литнику привариваются квалифицированные восковые формы в разумном порядке., учитывая удобство покрытия, вентиляция и сушка, и последовательное затвердевание при заливке.
Расстояние между восковыми формами контролируется во избежание взаимного влияния при изготовлении и заливке оболочек., Температура сварки зависит от темно-красного цвета сварочного ножа, чтобы предотвратить ожог восковой формы..
3. Изготовление ракушек:
Это основное звено, обеспечивающее прочность и качество поверхности формы.. Оболочка состоит из поверхностного слоя, переходный слой и задний слой.
Поверхностный слой и переходный слой изготовлены из композита диоксида кремния и водного стекла, чтобы сбалансировать качество поверхности и стоимость.: в поверхностном слое используется золь кремнезема и порошок циркона размером 300 меш. (соотношение 1:3.65) для улучшения качества поверхности, а задний слой состоит из жидкого стекла и порошка пустой породы размером 200 меш для повышения прочности оболочки..
Ключевые параметры изготовления оболочек:: комнатная температура 25±2℃, влажность поверхностного слоя 50-60%, Вязкость в суспензии (поверхностный слой 38±3с, переходный слой 35±3с, измеряется Джейн Нет. 4 чашка вязкости), и каждый слой шлифовки высушивается до тех пор, пока оболочка не затвердеет, прежде чем наносить следующий слой..
4. Depaxing:
Восковая форма удаляется путем депарафинизации паром., при давлении пара 0,6-0,8МПа и времени депарафинизации 15-20мин..
Скорость удаления воска должна составлять ≥98%, чтобы избежать остаточного воска в полости., что приведет к углеродным дефектам в заготовке клапана.
5. Обжарка и заливка:
Скорлупа обжаривается при температуре 850-950℃ в течение 2-3 часов для удаления влаги и остаточного углерода., и улучшить высокотемпературную стабильность корпуса.
Температура заливки углеродистой стали (взяв WCB в качестве примера) 1520-1560 ℃, Скорость заливки контролируется в зависимости от толщины стенки клапана.: 0.5-1.0м/с для тонкостенных деталей и 0,3-0,5 м/с для толстостенных деталей во избежание разбрызгивания и пористости..
6. Уборка и отделка:
После охлаждения отливки до комнатной температуры, оболочка удаляется пескоструйной обработкой (оксид алюминия песок, Размер частиц 100-120 сетка), а потом литник, стояк и заусенцы удалены.
Для уплотнительной поверхности и проточного канала клапана, необходима дальнейшая шлифовка и полировка для удовлетворения требований к точности размеров..
5. Обработка водяного стекла после литья Клапаны из углеродистой стали для литья по выплавляемым моделям
После литья по выплавляемым моделям из жидкого стекла, клапаны из углеродистой стали требуют систематические процедуры после кастинга чтобы обеспечить размерная стабильность, оптимизированные механические характеристики, Качество поверхности, и долгосрочная надежность обслуживания.
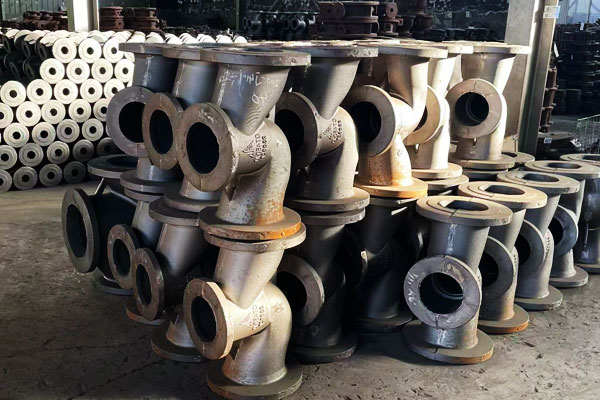
Снятие стресса и тепловая обработка
Термическая обработка необходима для облегчения остаточные стрессы вызванное неравномерным охлаждением и затвердеванием, и для очистки Микроструктура для повышения прочности, пластичность, и твердость.
Ключевые методы лечения включают:
Термическое снятие стресса
- Цель: Уменьшите внутренние напряжения из-за затвердевания и неравномерного охлаждения..
- Параметры: Типичная температура: 550–650°C для среднеуглеродистых сталей (НАПРИМЕР., WCB), продолжительность: 1-2 часа, За последующим медленным охлаждением.
- Эффект: Остаточные напряжения снижаются на 30–50 %., минимизация деформация, искажение, и отклонения размеров во время механической обработки или сборки.
Нормализация
- Процедура: Нагрев отливки выше AC3 (~850–900°С) За последующим воздушным охлаждением.
- Цель: Уточняет структуру зерна, гомогенизирует микроструктуру, Улучшает прочность, и снижает хрупкость.
- Приложение: Особенно важно для клапаны из высокоуглеродистой WCC, которые используются в условиях высокого давления или низкой температуры, где хрупкость может привести к катастрофическому разрушению..
Утомить и отпуск
- Применимые классы: Высокоуглеродистые или специализированные стали (НАПРИМЕР., Wcc) требующие более высокой прочности и твердости.
- Процесс: Закалка с последующим отпуском для достижения баланс высокого предела текучести и пластичности.
- Критические соображения: Скорость охлаждения необходимо тщательно контролировать., особенно для сложная геометрия клапанов, Чтобы предотвратить растрескивание или деформация.
Краткое содержание: Термическая обработка обеспечивает однородные механические свойства, снятие стресса, и подготовка к последующей механической обработке и чистовой обработке поверхности.
Очистка поверхности и устранение дефектов
После термической обработки, подготовка поверхности гарантирует, что клапан соответствует размерный, запечатывание, и требования к качеству поверхности:
Выстрел в взрыв / Грит взрыва
- Удаляет остаточный песок, оксиды, и масштаб с поверхности отливки.
- Обеспечивает контролируемая шероховатость поверхности это усиливает Адгезия для покрытий или краски.
Обработка и обрезка
- Критические поверхности, герметизация лица, резьбовые отверстия, и фланцы обработаны так, чтобы жесткие допуски с использованием ЧПУ или обычного фрезерования.
- Обеспечивает Точность размеров и правильная сборка.
Сварочный ремонт (Если требуется)
- Большой усаживание полостей, дыры, или трещины можно отремонтировать с помощью сварки TIG или MIG с совместимыми присадочными металлами..
- Снятие напряжений после сварки является обязательным для предотвращение локализованных искажений или концентрации напряжений.
Этот этап гарантирует, что клапаны структурно надежный и по размерам готовы к окончательной отделке и нанесению покрытия.
Защита поверхности и покрытие
Углеродистая сталь подвержена коррозия, особенно в воде, пар, масло, или мягкие химические среды. Обработка поверхности защищает клапан и продлевает срок службы..
Типичные методы включают в себя:
| Тип лечения | Цель | Примечания / Типичные параметры |
| Грунтовки и лакокрасочные покрытия | Защита от коррозии, особенно для мягких сред | Покрытия на основе эпоксидной или полиуретановой смолы.; толщина 50–150 мкм |
| Порошковое покрытие | Прочный и равномерный защитный слой. | Подходит для промышленного и наружного применения.; устойчивость к солевому туману ≥500 ч после надлежащей подготовки поверхности |
Электронный покрытие (Электрофоретическое покрытие) |
Равномерное покрытие сложной геометрии | Отличная адгезия и защита от коррозии; идеален в качестве основы для дополнительных слоев краски |
| Твердый / Наплавочная сварка | Износостойкость уплотнительных поверхностей или седел клапанов | Карбид вольфрама или сплавы стеллита, применяемые в критических зонах. |
Дополнительные примечания:
- Обработка поверхности также улучшает гидравлические характеристики, уменьшить турбулентность, и предотвратить деградация материала в долгосрочной службе.
- Правильный подготовка поверхности (уборка, взрывные работы, обезжиривание) имеет решающее значение для адгезии покрытия и коррозионной стойкости..
Неразрушающее тестирование (Непрерывный) и функциональная проверка
Перед окончательной сборкой, клапаны подвергаются комплексная проверка Для обеспечения целостности и соблюдения спецификаций проектирования:
- Ультразвуковое тестирование (UT): Обнаруживает внутренние трещины, пустоты, и включения.
- Рентгенографическое тестирование (Рентген): Выявляет пористость, усаживание полостей, и скрытые внутренние дефекты.
- Краситель пенетрант тестирование (Пт): Обнаруживает поверхностные трещины, особенно на уплотнительных поверхностях.
- Гидростатические испытания и испытания под давлением: Подтверждает герметичность и работоспособность при расчетном давлении..
Эти проверки имеют решающее значение для Высокое давление, низкотемпературный, или клапаны для коррозионно-активной эксплуатации, где отказ может иметь серьезные последствия для безопасности и экономики..
6. Сценарии применения и позиционирование на рынке
Клапаны из углеродистой стали для литья по выплавляемым моделям из жидкого стекла, с их экономической эффективностью и технологической адаптируемостью, занять важную позицию на рынке промышленной арматуры, и сценарии их применения тесно связаны с уровнями их производительности и точности..
Основные области применения
- Нефтяная и химическая промышленность: Применяется в нефтепроводах среднего и низкого давления., транспортировка газа и химической легкой нефти,
например, задвижки, шаровые клапаны и обратные клапаны из материала ASTM A216 WCB, подходит для рабочих температур от -29 ℃ до 427 ℃ и класса давления 150-300. - Энергетика: Используется в системах оборотного водоснабжения., паропроводы и вспомогательные системы тепловых электростанций,
с WCB и ZG280-520 в качестве основных материалов, подшипник среднего давления и средней температуры пара. - Муниципальное строительство: Применяется в водопроводных и дренажных трубопроводах., трубопроводы отопления и газопроводы,
с клапанами WCA и WCB в качестве основной продукции, требующие низкой стоимости и надежной герметизации. - Генеральная техника: Используется в гидравлических системах., системы охлаждения и системы подачи топлива машин и оборудования, подходит для клапанов сложной конструкции и небольших партий.
Позиционирование на рынке и конкурентное преимущество
По сравнению с другими процессами литья, Клапаны из углеродистой стали для литья по выплавляемым моделям из жидкого стекла имеют четкое позиционирование на рынке.:
- По сравнению с литьем по выплавляемым моделям из силиказоля: Стоимость 30-40% ниже, но точность ниже.
Подходит для клапанов среднего и низкого класса без строгих требований к качеству поверхности., и занимает 60-70% рынка клапанов среднего и низкого давления. - По сравнению с литьем в песчаные формы: Он имеет более высокую точность и лучшее качество поверхности., может образовывать сложные структуры,
и подходит для клапанов с высокими требованиями к внутренним каналам потока и уплотнительным поверхностям., постепенное вытеснение литья в песчаные формы на рынке арматуры средней точности.
7. Тенденции развития и технологические инновации
С ростом требований промышленных систем к качеству арматуры, эффективность и защита окружающей среды,
Технология литья по выплавляемым моделям из жидкого стекла для клапанов из углеродистой стали постоянно совершенствуется., и тенденции развития в основном отражаются в следующих аспектах:
- Разработка экологически чистого связующего: Разработка низкомодульных, малотоксичные связующие для жидкого стекла для замены традиционного силиката натрия, сократить сброс сточных вод и загрязнение окружающей среды.
В то же время, продвигать переработку отходов песка и воска для улучшения использования ресурсов. - Оптимизация комбинации процессов: Дальнейшая оптимизация процесса получения композита из кремнеземного золя и водно-стекла, улучшить качество поверхности и размерную точность отливок (достичь IT10-IT12),
и сократить разрыв с помощью литья по выплавляемым моделям из силиказоля, расширение применения в клапанах среднего и высокого класса. - Цифровое и интеллектуальное производство: Внедрить технологию цифрового моделирования (например CASTsoft) для моделирования процесса заливки и затвердевания, заранее прогнозировать и устранять дефекты.
Внедрение автоматизированных производственных линий для впрыска воска, изготовление корпуса и пескоструйная обработка для повышения эффективности производства и стабильности качества. - Обновление материала и улучшение производительности: Разработка низкотемпературных и высокопрочных марок углеродистой стали для расширения применения клапанов для литья по выплавляемым моделям из жидкого стекла при низких температурах. (-60℃) и высокое давление (Сорт 600) условия труда,
и улучшить коррозионную стойкость за счет обработки поверхности (например, гальванизация и фосфатирование).
8. Заключение
Литье жидкого стекла по выплавляемым моделям – это надежный, точный, и экологически чистый метод для изготовления клапанов из углеродистой стали сложной геометрии.
Тщательно контролируя химия связующего, конструкция оболочки, и термоменеджмент, производители могут создавать высококачественные клапаны с отличными механическими характеристиками., Точность размеров, и поверхностная отделка.
С разработкой экологически чистых связующих, цифровое моделирование и интеллектуальное производство,
Клапаны из углеродистой стали, отлитые по выплавляемым моделям из жидкого стекла, еще больше расширят сферу их применения в отраслях промышленности среднего и высокого класса., и играть более важную роль в безопасности и стабильности промышленных жидкостных систем..
Часто задаваемые вопросы
Что такое литье по выплавляемым моделям из жидкого стекла??
Литье жидкого стекла по выплавляемым моделям — это процесс прецизионного литья, в котором используется форма из плавкого воска, покрытая оболочкой на основе жидкого стекла, для создания клапанов сложной формы из углеродистой стали..
Воск удаляется путем депарафинизации., и в полость заливают расплавленную сталь.
Какие марки углеродистой стали обычно используются для клапанов??
Общие оценки включают WCB., WCA, Wcc (ASTM A216) и ЗГ280–520 (ГБ/т 12229). Выбор зависит от давления, температура, и средний.
WCB широко используется для средних- и приложения низкого давления, в то время как WCC подходит для работы при высоком давлении или низкой температуре..
Чем литье по выплавляемым моделям из жидкого стекла отличается от литья из силиказоля??
Литье жидкого стекла более рентабельно., имеет более быстрые производственные циклы, и подходит для средних- и низкочастотные клапаны, в то время как литье из силиказоля обеспечивает более высокое качество поверхности и точность размеров., что делает его идеальным для высококачественных клапанов.
Какие процедуры необходимы после кастинга?
Ключевые методы лечения включают: снятие стресса, нормализация или отпуск, обработка, ремонт дефектов, очистка поверхности, и покрытие (эпоксидная смола, Порошковое покрытие, или электронное покрытие) для обеспечения механической целостности, коррозионная стойкость, и точность размеров.

