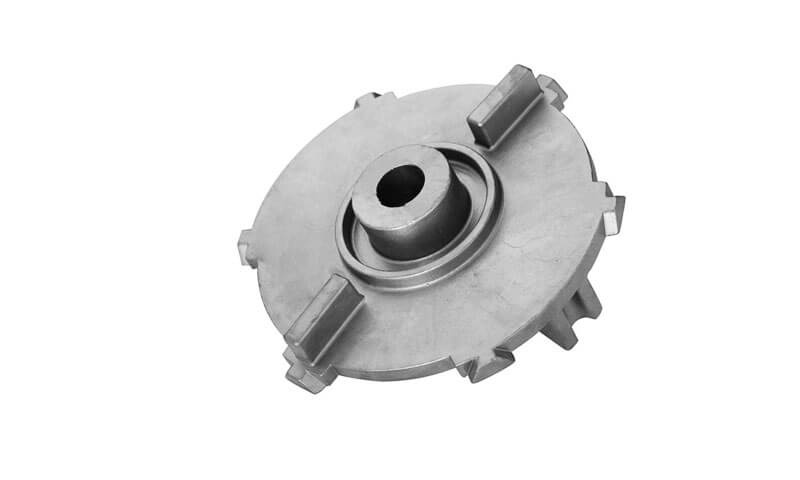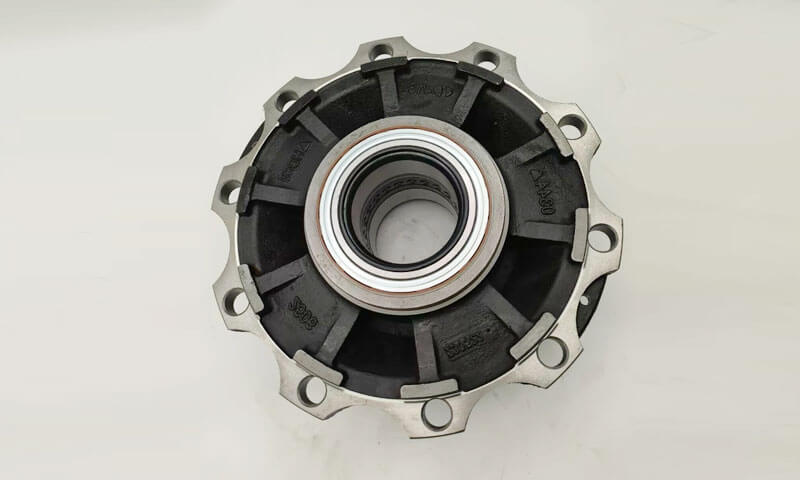
As peças fundidas de rodas e discos representam uma grande categoria de componentes estruturais rotacionais amplamente utilizados em sistemas de freios automotivos, equipamento de transmissão mecânica, máquinas de mineração e conjuntos de energia marítima.
Os produtos típicos incluem volantes, discos de freio, polias de correia, Cubs de roda, discos de engrenagem e tambores de freio.
Todas essas peças compartilham características estruturais idênticas aos corpos rotativos axissimétricos: um centro central espesso formando pontos quentes proeminentes, teias de conexão de transição entre cubos e aros externos, e bordas circunferenciais externas de paredes finas.
A drástica disparidade na espessura da parede traz desafios metalúrgicos inerentes, incluindo porosidade de contração concentrada dentro dos cubos, deformação de empenamento da face final, rachaduras por estresse térmico, tendência de resfriamento em seções finas, dureza circunferencial irregular, inclusões de escória e poros de gás.
A filosofia central do projeto de processos reside na regulação das sequências de solidificação através de risers, resfriamentos e layouts de portas otimizados para realizar solidificação direcional ou solidificação proporcional sob demanda.
A fundição em areia tornou-se a rota de fabricação dominante para rodas de médio a grande porte. & fundições de disco com volumes de produção de lotes pequenos e médios devido às suas ferramentas flexíveis, baixo investimento inicial e forte adaptabilidade a geometrias variadas.
1. Características estruturais e desafios de fundição de componentes de rodas e discos
Fundições de rodas e discos são típicas componentes estruturais rotacionais caracterizado por geometria axissimétrica, grandes diferenças na espessura da seção, e comportamento complexo de transferência de calor durante a solidificação.
Embora esses componentes geralmente tenham formas externas relativamente simples, sua qualidade de fundição interna é altamente dependente da interação entre a geometria, fluxo de metal fundido, e controle de solidificação.
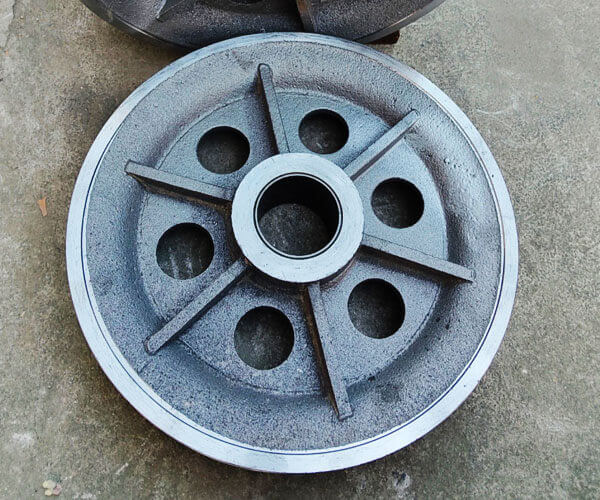
Características estruturais típicas de peças fundidas de rodas e discos
Uma peça fundida de roda ou disco geralmente pode ser dividida em três regiões funcionais: o centro, a seção disco/web, e a borda externa.
O centro central geralmente é a seção mais espessa e fornece o ponto de conexão para eixos, rolamentos, parafusos, ou sistemas de transmissão.
Devido ao seu grande volume e baixa taxa de resfriamento, o hub se torna o principal ponto de acesso térmico durante a solidificação.
O metal líquido nesta região permanece fundido por mais tempo do que nas áreas circundantes., causando um alto risco de defeitos de contração se não for fornecida alimentação suficiente.
O disco ou seção da web conecta o cubo ao aro externo e é responsável pela transmissão de cargas mecânicas, mantendo a construção leve.
Esta região geralmente contém transições de espessura graduais ou curvas. Projeto de transição inadequado ou resfriamento irregular podem gerar tensões residuais, distorção, e rachaduras quentes.
O borda externa normalmente tem uma espessura de seção transversal menor e esfria mais rápido que o cubo.
O resfriamento excessivo desta área pode causar solidificação prematura antes que o cubo tenha completado a alimentação, levando à porosidade interna e propriedades mecânicas irregulares.
A relação entre essas três regiões determina o comportamento geral da fundição:
- O hub tende a permanecer quente e requer alimentação eficaz.
- O disco requer resfriamento equilibrado para evitar deformação.
- A borda requer solidificação controlada para evitar congelamento prematuro.
Portanto, um projeto de fundição bem-sucedido deve atingir um gradiente térmico controlado das regiões externas em direção à zona de alimentação central.
Principais desafios de fundição de componentes de rodas e discos
As peças fundidas de rodas e discos envolvem um comportamento térmico complexo devido à sua estrutura típica de cubos grossos, teias finas, e bordas externas.
As grandes diferenças na espessura da seção criam uma solidificação irregular, dificuldades de alimentação, e concentração de estresse.
A tabela a seguir resume os principais desafios de fundição e métodos de controle correspondentes.
| Desafio de elenco | Causa e Mecanismo | Defeitos ou Riscos Típicos | Medidas de controle recomendadas |
| Porosidade de contração no ponto quente térmico do hub | O cubo central tem a maior espessura de seção e o maior tempo de solidificação. Como as áreas circundantes congelam mais cedo, canais de alimentação podem ficar bloqueados, impedindo a compensação de metal líquido para o encolhimento de solidificação. | Cavidades internas de contração, microporosidade, resistência à fadiga reduzida, resultados ruins de inspeção ultrassônica. | Aplicar projeto de solidificação direcional; otimizar o tamanho e a localização do riser; usar risers isolados/exotérmicos, calafrios externos, e controle adequado da temperatura de vazamento. |
| Resfriamento irregular e formação de estresse térmico | Seções finas de borda e teia esfriam mais rápido, enquanto o cubo grosso permanece quente por um longo período. Diferentes taxas de resfriamento criam gradientes térmicos e contração desigual. | Rachaduras quentes, estresse residual, deformação do disco, perda de circularidade, distorção de usinagem, desequilíbrio dinâmico. | Otimize a orientação da fundição, rigidez do molde, condições de resfriamento, e aplicar tratamento térmico de alívio de tensão para componentes de precisão. |
Preenchimento incompleto de seções de disco fino e teia |
Seções finas perdem calor rapidamente durante o enchimento do molde. Se a temperatura do metal fundido diminuir abaixo da temperatura crítica de enchimento, o preenchimento completo da cavidade torna-se difícil. | Misruns, Cold Fechs, bordas incompletas, má qualidade da superfície. | Otimize a localização do gate, velocidade de enchimento, temperatura de derramamento, e usar sistemas de enchimento suaves e de baixa turbulência, como portas laterais em forma de anel ou enchimento inferior. |
| Porosidade de gás e inclusões não metálicas | O fluxo turbulento de metal fundido causa a entrada de ar, oxidação, mistura de escória, e erosão de mofo. Grandes volumes de vazamento aumentam os riscos de inclusão. | Buracos, porosidade subterrânea, defeitos de óxido, inclusões de escória, desempenho de fadiga reduzido. | Use sistemas de comporta de baixa turbulência, filtros de espuma cerâmica, remoção eficaz de escória, permeabilidade adequada do molde, e práticas de vazamento estáveis. |
| Distorção Dimensional e Instabilidade de Usinagem | A contração desigual durante o resfriamento causa acúmulo de tensão interna. O cubo quente restringe o encolhimento das seções mais frias do aro. | Desvio de planicidade, perda de concentricidade, condições fora de rodada, tolerância excessiva de usinagem. | Melhore a simetria de resfriamento, otimizar o projeto do molde, controlar o tempo de agitação, e realizar tratamento de alívio do estresse quando necessário. |
2. Layout geral do processo & Esquemas de separação
O layout do processo de fundição de areia componentes de roda e disco é um fator crítico que determina o comportamento de enchimento, sequência de solidificação, precisão dimensional, e qualidade final de elenco.
Ao contrário das peças fundidas de formato simples, componentes da roda contêm diferenças significativas na espessura da seção entre os centro central, disco/web, e borda externa, tornando a seleção da orientação de fundição e do método de corte especialmente importante.
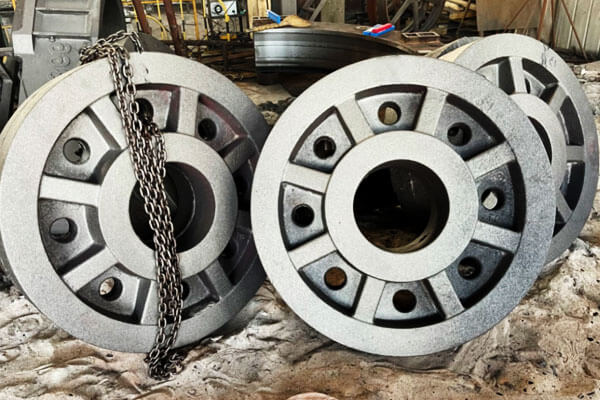
Processo de separação horizontal (A solução mais comum)
A separação horizontal é o método mais amplamente utilizado para peças fundidas de rodas e discos, especialmente para volantes, discos de freio, rodas de polia, centros de pequeno e médio porte, e discos industriais em geral.
Neste arranjo, a fundição é posicionada horizontalmente, e o plano de partição geralmente é selecionado através da seção do disco ou da alma.
O molde é dividido em uma capa superior e um arrasto inferior, permitindo a retirada conveniente do padrão, instalação principal, e montagem de molde.
Este método é amplamente compatível com ambos:
- Sistemas de moldagem em areia verde para produção em massa;
- Processos de areia aglomerada com resina para produção de lotes médios e pequenos.
As principais vantagens da corte horizontal são o layout simples do processo, baixo investimento em ferramentas, e excelente eficiência de produção.
A colocação do núcleo é relativamente simples, tornando-o adequado para componentes com furos centrais, Cavidades internas, ou estruturas de montagem de eixo.
Arranjos de portão típicos incluem:
- Porta superior central, onde o metal fundido entra pela área do cubo e flui para fora em direção ao aro;
- Porta lateral circunferencial, onde o metal fundido entra uniformemente em toda a circunferência para melhorar a estabilidade do enchimento.
No entanto, moldagem horizontal também tem certas limitações. Porque as superfícies superior e inferior da peça fundida experimentam diferentes condições de transferência de calor, o resfriamento é frequentemente assimétrico.
Isto pode resultar em:
- Encolhimento irregular;
- Deformação da face final;
- Estresse residual;
- Desvio dimensional.
Além disso, a superfície superior da cavidade do molde tem maior tendência a reter gases e inclusões não metálicas, o que pode causar:
- Buracos;
- Inclusões de escória;
- Defeitos de superfície.
Portanto, para componentes de rodas de precisão crítica, a separação horizontal geralmente requer medidas adicionais, como melhor ventilação, gate otimizado, e resfriamento controlado.
Processo de separação vertical e vazamento vertical
O processo de corte vertical coloca a roda ou disco fundido em uma orientação vertical, com o molde dividido ao longo da direção radial do componente.
Este método é usado principalmente para cubos de roda de alta precisão, rodas motrizes para serviços pesados, componentes ferroviários, e grandes peças rotativas que exigem excelente estabilidade dimensional.
Comparado com moldagem horizontal, a fundição vertical proporciona um ambiente térmico mais simétrico.
Toda a circunferência da peça fundida experimenta uma taxa de resfriamento mais uniforme, o que reduz significativamente as diferenças de temperatura entre diferentes regiões.
Os principais benefícios incluem:
- Arredondamento e concentricidade aprimorados;
- Deformação reduzida após resfriamento;
- Distribuição de microestrutura mais equilibrada;
- Menor tensão residual.
Porque a fundição é posicionada verticalmente, o fluxo de metal fundido também pode ser melhor controlado, reduzindo o risco de enchimento irregular entre as seções superior e inferior.
No entanto, a separação vertical requer capacidade de moldagem mais avançada. Os principais desafios incluem:
- Padrão e design central mais complicados;
- Requisitos mais elevados de montagem de molde;
- Maior dificuldade no manuseio de moldes grandes;
- Maiores requisitos para equipamentos de elevação e posicionamento.
Portanto, este método é geralmente aplicado em ambientes de produção de areia de resina, particularmente para peças fundidas pesadas de médio volume ou personalizadas, em vez de produção automatizada de alto volume.
Processo de vazamento inclinado (Método de otimização híbrida)
O vazamento inclinado é um processo aprimorado baseado em princípios de moldagem horizontal.
Durante o vazamento, o molde é inclinado em um ângulo controlado, normalmente ao redor 10°–25°, permitindo que o metal fundido entre na cavidade sob condições mais estáveis.
Este método combina as vantagens da fundição horizontal e vertical, melhorando ambos:
- Suavidade de enchimento;
- Controle de direção de solidificação.
A posição inclinada reduz o impacto direto do metal na superfície do molde e diminui a turbulência durante o enchimento.
Ao mesmo tempo, promove um gradiente térmico mais favorável, ajudando a alimentação do metal fundido em direção à região central.
O vazamento inclinado é particularmente adequado para:
- Rodas de ferro dúctil;
- Fundições de discos grandes;
- Componentes com tendência severa ao encolhimento do cubo.
Seus principais benefícios incluem:
- Formação reduzida de inclusão de óxido;
- Melhor eficiência de alimentação do hub;
- Menor risco de porosidade de contração;
- Melhor estabilidade dimensional.
No entanto, o vazamento inclinado requer equipamentos ou acessórios adicionais para controlar o ângulo do molde com precisão, tornando-o mais adequado para produção especializada em vez de linhas de moldagem padrão.
3. Projeto de molde de areia e processo de fabricação
A qualidade dos moldes de areia determina diretamente o comportamento do enchimento, qualidade da superfície, precisão dimensional, e solidez interna das peças fundidas de rodas e discos.
Como esses componentes normalmente combinam grandes diâmetros, cubos grossos, seções finas da web, e condições complexas de transferência de calor, o processo de moldagem deve fornecer resistência suficiente para manter a estabilidade da cavidade, ao mesmo tempo que mantém boa permeabilidade e colapsabilidade.
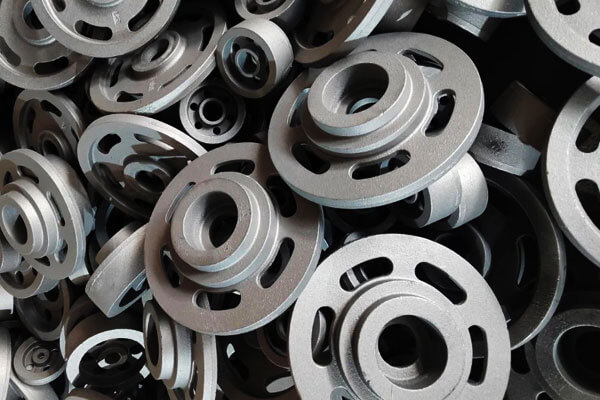
Moldagem em areia verde para produção em massa de componentes de rodas pequenas e médias
A moldagem em areia verde é um dos métodos mais amplamente utilizados e econômicos para a produção de peças fundidas de rodas e discos de pequeno e médio porte., como:
- Polias de correia;
- Volantes pequenos;
- Tambores de freio;
- Discos industriais em geral.
Este processo utiliza uma mistura de areia de sílica, Argila bentonita, água, e aditivos de carbono para criar um material de moldagem reutilizável.
É especialmente adequado para linhas de produção automatizadas onde são necessários alta produtividade e baixo custo de fabricação..
O desempenho da areia verde depende fortemente das suas propriedades físicas. Parâmetros de controle típicos incluem:
| Parâmetro | Faixa típica | Influência na qualidade da fundição |
| Teor de umidade | 3.2%–3,8% | Controla a resistência do molde, plasticidade, e geração de gás |
| Compactabilidade | 38%–45% | Determina a densidade de moldagem e a estabilidade da cavidade |
| Permeabilidade | ≥80 | Garante um escape eficaz de gás durante o vazamento |
| Resistência à compressão verde | 0.12–0,16 MPa | Fornece resistência suficiente ao molde contra a pressão do metal |
A proporção de bentonita ativa e aditivos de carbono deve ser cuidadosamente controlada. Bentonita fornece força de ligação, enquanto o pó de carvão ou aditivos carbonosos semelhantes ajudam a reduzir:
- Penetração de metal;
- Defeitos de queimadura;
- Rugosidade da superfície;
- Defeitos superficiais relacionados ao gás.
Durante a produção, a temperatura da areia recuperada também deve ser controlada. Areia recuperada a quente pode afetar negativamente a distribuição de umidade e reduzir a qualidade do molde, levando a mau acabamento superficial e instabilidade dimensional.
Para fundições de rodas e discos, medidas de ventilação adicionais são geralmente aplicadas porque o gás tende a se acumular em torno dos pontos mais altos do cubo e das seções da alma.
As soluções típicas incluem:
- Ranhuras de ventilação anulares ao longo da superfície de partição;
- Orifícios de ventilação de gás em pontos altos do molde;
- Riseres de ventilação adicionais acima de áreas de cavidades fechadas.
No entanto, moldagem em areia verde também tem limitações. Porque o molde tem rigidez relativamente baixa e estabilidade dimensional moderada, a precisão dimensional típica é em torno CT9 - CT11 de acordo com padrões de tolerância de fundição.
Além disso, as características de resfriamento relativamente lento e descontrolado dos moldes de areia verde aumentam o risco de defeitos de contração em seções espessas do cubo.
Portanto, areia verde geralmente não é preferida para cubos de roda de ferro dúctil para serviços pesados que exigem inspeção ultrassônica rigorosa ou alto desempenho de fadiga.
Moldagem em areia de resina autoendurecível para peças fundidas de rodas grandes e de alto desempenho
Para cubos de rodas grandes, volantes pesados, componentes ferroviários, e peças fundidas que exigem testes não destrutivos rigorosos, areia de resina autoendurecível é a tecnologia de moldagem preferida.
Ao contrário da areia verde, a areia de resina atinge a resistência do molde através da ligação química entre a resina e o endurecedor, permitindo a produção de moldes grandes e complexos sem equipamento externo de compactação.
Os materiais típicos incluem:
- 70/140 areia de sílica de malha;
- Areia Ceramsite para melhor estabilidade térmica;
- Sistemas de resina furânica ou resina fenólica alcalina.
A proporção de adição de resina é geralmente controlada dentro de aproximadamente 1.0%–1,4%, enquanto a dosagem do endurecedor é ajustada de acordo com:
- Temperatura ambiente;
- Umidade;
- Velocidade de cura necessária;
- Requisitos do ciclo de produção.
A areia resinosa oferece diversas vantagens importantes para peças fundidas de rodas e discos:
Precisão Dimensional Melhorada
A alta rigidez e estabilidade dos moldes de areia resinosa permitem que a precisão dimensional alcance aproximadamente CT8–CT9, que é significativamente melhor do que a moldagem convencional em areia verde.
Isto é particularmente importante para componentes rotativos onde o desvio dimensional pode afetar:
- Desempenho de equilíbrio;
- Alinhamento do eixo;
- Subsídio de usinagem;
- Vida útil.
Melhor capacidade para núcleos complexos
Peças fundidas de rodas grandes geralmente requerem cavidades internas, furos de montagem, ou estruturas centrais complexas. A areia resinosa permite a produção de:
- Grandes conjuntos principais;
- Núcleos de areia finos e complexos;
- Passagens internas precisas.
Isso o torna altamente adequado para personalização, peça única, e produção em pequenos lotes.
Maior qualidade de superfície
A superfície mais lisa da cavidade do molde reduz:
- Adesão de areia;
- Rugosidade da superfície;
- Carga de trabalho de limpeza;
- Subsídio de usinagem.
No entanto, areia resinosa também apresenta certos desafios.
Porque os ligantes de resina geram mais gás durante o vazamento, controle inadequado do processo pode causar:
- Buracos subterrâneos;
- Porosidade do gás;
- Defeitos relacionados ao carbono.
Além disso, moldes de areia de resina têm maior rigidez e menor colapsabilidade em comparação com areia verde. Para fundições de seção espessa, contração restrita pode aumentar o risco de:
- Estresse térmico;
- Rachadura quente;
- Concentração de estresse residual.
Portanto, os processos de areia resinosa exigem uma coordenação cuidadosa entre a resistência do molde, design de riser, e controle de resfriamento.
Tecnologia de revestimento de moldes
O revestimento do molde desempenha um papel essencial na melhoria da qualidade da superfície e na prevenção de defeitos de fundição, especialmente para componentes de rodas e discos com grandes seções quentes e transições complexas.
O objetivo principal dos revestimentos é criar uma barreira protetora entre o metal fundido e o molde de areia., reduzindo:
- Penetração de areia;
- Reação metal-molde;
- Defeitos de queimadura;
- Rugosidade da superfície.
Diferentes materiais requerem diferentes sistemas de revestimento.
Para peças fundidas de rodas de ferro fundido cinza, revestimentos à base de grafite são comumente aplicados porque o grafite fornece:
- Boa estabilidade térmica;
- Penetração de metal reduzida;
- Acabamento superficial melhorado.
Para ferro dúctil e peças fundidas de seção grossa, revestimentos em pó de zircão à base de álcool são geralmente preferidos devido à sua:
- Alta refratariedade;
- Excelente resistência à erosão do ferro fundido;
- Proteção forte em pontos quentes térmicos.
Um procedimento típico inclui:
- Primeira aplicação de revestimento para cobrir toda a superfície da cavidade;
- Secagem completa para remover a umidade;
- Segunda aplicação de revestimento para melhor proteção;
- Inspeção final antes da montagem do molde.
A secagem insuficiente pode gerar gás adicional durante o vazamento, enquanto a espessura excessiva do revestimento pode reduzir a permeabilidade e afetar a qualidade da fundição.
Projeto de sistema de ventilação para moldes de areia de rodas e discos
O gerenciamento de gás é um aspecto crítico da fundição de rodas e discos porque sua geometria rotacional cria naturalmente zonas de acúmulo de gás.
Um sistema de ventilação adequadamente projetado normalmente inclui:
| Medida de ventilação | Design Típico | Função |
| Ranhuras de ventilação da superfície de separação | Sulcos anulares aproximadamente 0.4 milímetros × 6 mm | Fornece canais de escape de gás ao longo da interface do molde |
| Hastes de ventilação do cubo | Furos de ventilação ou hastes de φ8–12 mm na parte superior do cubo | Libera gás concentrado de seções espessas |
| Sistema de ventilação central | Cordões de ventilação ou canais porosos dentro de núcleos de areia | Direciona os gases do núcleo interno para fora do molde |
| Risers de exaustão | Localizado em pontos altos da fundição | Melhora a estabilidade do enchimento e evita o aprisionamento de gases |
O projeto de ventilação eficaz deve manter um equilíbrio: ventilação insuficiente causa defeitos de gás, enquanto a ventilação excessiva pode enfraquecer o molde ou aumentar o risco de penetração de metal.
4. Projeto de sistema de comporta para peças fundidas de rodas e discos
O sistema de portões desempenha um papel decisivo na determinação da qualidade interna, estabilidade dimensional, e desempenho mecânico de peças fundidas de rodas e discos.
Devido à sua geometria rotativa típica – com um cubo enorme, seções de web relativamente finas, e uma borda externa mais fina – o processo de enchimento deve ser cuidadosamente controlado para evitar turbulência, arrastamento de óxido, Cold Fechs, preenchimento incompleto, e distribuição desigual de temperatura.
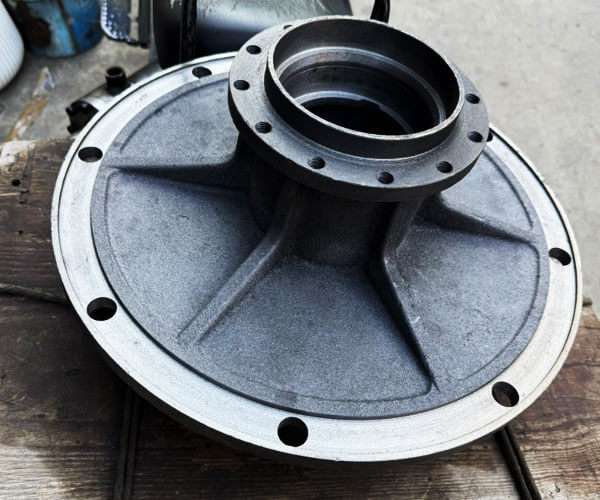
Sistema de portão superior central: Layout simples com forte capacidade de solidificação direcional
O sistema de passagem superior central é uma das soluções tradicionais para volantes e peças fundidas em forma de disco relativamente simples.
Neste projeto, o metal fundido entra pela área central do cubo e flui radialmente para fora em direção ao aro através da seção da alma.
Este arranjo proporciona um gradiente natural de temperatura porque o cubo central permanece mais quente que a borda externa durante o enchimento e a solidificação..
Quando combinado com risers adequadamente projetados, o sistema pode promover a solidificação direcional das seções externas mais finas em direção ao cubo, permitindo a alimentação do ponto quente central.
No entanto, a posição central de alimentação também cria vários problemas potenciais.
A exposição contínua da região do cubo ao metal fundido em alta temperatura aumenta a concentração térmica do cubo, o que pode ampliar o ponto quente e aumentar o risco de cavidades de contração ou microporosidade.
Além disso, o impacto direto do fluxo de metal no centro pode gerar turbulência durante a fase inicial de enchimento, aumentando a possibilidade de formação de filme de óxido e arrastamento de escória.
Para melhor desempenho, designs modernos geralmente incorporam filtros de espuma cerâmica na bacia de vazamento, estender múltiplas entradas radiais a partir do centro, e ajuste a direção do fluxo para evitar impacto direto do metal em áreas finas da rede. Essas modificações ajudam a reduzir a turbulência e melhorar a limpeza interna.
Sistema de portão lateral com fenda anular: Solução preferida para discos de freio e peças rotativas de precisão
Para discos de freio, Tambores de freio, e outros componentes que exigem excelente precisão dimensional e equilíbrio dinâmico, O portão lateral com fenda anular é amplamente considerado uma das soluções mais eficazes.
Nesta configuração, um corredor circular é disposto em torno da área do cubo, com múltiplas entradas estreitas distribuídas uniformemente ao longo da circunferência.
O metal fundido entra na cavidade do molde simultaneamente em múltiplas direções, produzindo um padrão de enchimento equilibrado.
A principal vantagem deste sistema é a sua capacidade de conseguir uma distribuição uniforme da temperatura em toda a circunferência..
Como o metal fundido atinge diferentes regiões da peça fundida quase ao mesmo tempo, gradientes térmicos são minimizados, reduzindo o estresse residual, distorção, e desvio de circularidade.
O comportamento de enchimento relativamente suave também reduz a turbulência em comparação com o vazamento direto no topo. Menor turbulência significa menos oxidação, menos inclusões aprisionadas, e melhor qualidade da superfície.
Isto torna o projeto particularmente adequado para componentes de freio onde a margem de usinagem é limitada e a estabilidade dimensional é crítica.
O sistema de passagem anular também suporta uma solidificação mais uniforme entre o cubo, rede, e borda externa.
Quando combinado com risers e chills corretamente posicionados, pode controlar eficazmente defeitos de contração em áreas com variação significativa de espessura de parede.
Sistema de portão inferior: Enchimento de alta qualidade para cubos de rodas para serviços pesados
Para cubos de rodas grandes e pesados, rodas motrizes, e componentes industriais de alta carga, a comporta inferior é frequentemente selecionada para obter a mais alta qualidade de enchimento possível.
Em um sistema de portão inferior, o metal fundido entra pela região inferior da cavidade do molde e sobe gradualmente para cima.
A superfície metálica permanece relativamente estável durante o enchimento, reduzindo significativamente os salpicos, arrastamento aéreo, e oxidação secundária.
A principal vantagem deste método é o seu excelente controle de fluxo. Porque o metal fundido sobe suavemente em vez de cair verticalmente, o risco de fluxo turbulento e erosão de areia é bastante reduzido.
Isto é particularmente importante para peças fundidas grandes, onde mesmo pequenas quantidades de inclusões de óxido ou partículas de areia podem afetar seriamente o desempenho à fadiga..
No entanto, o enchimento inferior também tem limitações. Como as áreas superiores da peça fundida são preenchidas por último, sua temperatura pode diminuir antes que ocorra a alimentação completa.
Portanto, a comporta inferior deve ser cuidadosamente combinada com sistemas de riser eficientes, mangas isolantes, e resfriamento externo para manter a pressão de alimentação adequada e compensar o encolhimento em seções espessas do cubo.
Diretrizes Gerais de Projeto para Sistemas de Gating Eficientes
Independentemente da configuração específica do gate, vários princípios fundamentais devem ser seguidos durante o projeto de fundição de rodas e discos.
Um sistema de comporta fechado ou semifechado é geralmente preferido porque reduz a turbulência e melhora a separação da escória..
A relação transversal típica entre o sprue, corredor, e ingate é aproximadamente:
Sprue : Corredor : Que tal = 1 : 1.2 : 0.8–1
Esta relação ajuda a manter a velocidade estável do metal, evitando turbulência excessiva.
Os corredores horizontais devem ser estendidos além da última entrada para formar zonas de coleta de escória, permitindo que as impurezas permaneçam longe da cavidade de fundição.
Filtros de espuma cerâmica são frequentemente instalados no sistema de canal para melhorar ainda mais a limpeza do fundido.
A forma do ingate também é importante. Em forma de leque, fenda, ou entradas tangenciais são frequentemente usadas para peças fundidas de rodas e discos porque distribuem o metal fundido gradualmente e reduzem o impacto direto nas superfícies do molde.
Em última análise, o projeto de portão mais eficaz é aquele que atinge recheio suave, fluxo de calor controlado, e solidificação progressiva de seções finas em direção às fontes de alimentação.
Ao otimizar a relação entre gating, risers, calafrios, e geometria de fundição, os fabricantes podem reduzir significativamente a porosidade de contração, inclusões, deformação, e outros defeitos comuns em peças fundidas de rodas e discos.
5. Projeto do sistema de alimentação: Risers e arrepios
O sistema de alimentação é um fator crítico na determinação da qualidade interna das peças fundidas de rodas e discos.
Devido à sua estrutura típica – grandes centros, teias mais finas, e aros externos – esses componentes contêm diferenças significativas na espessura da seção.
Durante a solidificação, a área espessa do cubo permanece líquida por mais tempo e sofre maior contração volumétrica, tornando-o altamente suscetível a cavidades de contração e microporosidade.
Projeto de riser para peças fundidas de rodas e discos
A área do cubo é normalmente o principal alvo de alimentação porque representa a maior massa térmica na peça fundida.
Os risers geralmente são posicionados acima ou perto do cubo para fornecer metal líquido durante o estágio final de solidificação.
Para peças fundidas de rodas de ferro fundido cinza (EN-GJL-250, PT-GJL-300), solidificação direcional é comumente aplicada.
Risers cilíndricos ou ovais são colocados em pontos quentes do hub, e seu módulo é projetado acima da zona de alimentação para garantir que o riser congele mais tarde do que a fundição.
Para peças fundidas de rodas de ferro dúctil (EN-GJS-450-10, EN-GJS-600-3), a expansão de grafite durante a solidificação eutética fornece capacidade parcial de autoalimentação.
Portanto, o volume excessivo do riser é evitado. Projetos modernos geralmente combinam risers isolados menores com resfriamento para melhorar o rendimento de fundição, mantendo a solidez interna.
Para cubos de rodas pesados com seções grossas, mangas de riser isoladas ou risers exotérmicos são frequentemente usados para prolongar o tempo de alimentação e reduzir defeitos de contração.
Aplicação de resfriamento e controle de solidificação
Os resfriados são usados para acelerar o resfriamento local e controlar o padrão de solidificação.
Aumentando a extração de calor em áreas selecionadas, os calafrios reduzem o tamanho dos pontos quentes e promovem a solidificação direcional em direção ao riser.
Para fundições de rodas e discos, calafrios são colocados principalmente em torno:
- Paredes laterais do cubo onde ocorre a concentração térmica.
- Áreas de transição hub-to-web.
- Seções espessas locais com alto risco de retração.
No entanto, a colocação do resfriamento deve ser cuidadosamente otimizada. O resfriamento excessivo em áreas finas do aro pode causar solidificação prematura, resultando em erros, Cold Fechs, ou dureza irregular.
Portanto, os arrepios são geralmente evitados em seções finas, a menos que seja necessário um controle específico da microestrutura.
O projeto de alimentação mais eficaz é geralmente uma combinação de risers isolados e calafrios devidamente posicionados, onde os resfriados controlam o fluxo de calor enquanto os risers fornecem compensação final de contração.
Defeitos e soluções comuns de alimentação
O projeto de alimentação inadequado pode levar a vários defeitos típicos de fundição:
| Defeito | Causa Principal | Método de otimização |
| Cavidade de encolhimento | Alimentação líquida insuficiente nos pontos quentes do hub | Aumente a eficiência do riser ou melhore o isolamento |
| Microporosidade | Má direção de solidificação e pressão de alimentação | Otimizar calafrios e gradiente de temperatura |
| Rachadura quente | Estresse térmico excessivo entre seções grossas e finas | Equilibre a taxa de resfriamento e melhore o layout da alimentação |
| Baixo rendimento de fundição | Risers de grandes dimensões | Otimize o tamanho do riser por meio de simulação de processo |
6. Fusão, Processo de nodularização e inoculação para peças fundidas de rodas de ferro dúctil
O ferro dúctil é amplamente utilizado para peças fundidas de rodas e discos para serviços pesados porque fornece uma excelente combinação de resistência, resistência, Resistência à fadiga, e desempenho de desgaste.
Comparado com ferro fundido cinzento, ferro dúctil contém nódulos esféricos de grafite, que reduzem significativamente a concentração de tensão e melhoram as propriedades mecânicas.
No entanto, alcançar uma qualidade estável de ferro dúctil requer um controle preciso da fusão, tratamento com magnésio, e processos de inoculação.
Processo de fusão e controle químico
O processo de fusão estabelece a base para a qualidade do ferro dúctil.
Fornos de indução elétrica são comumente usados porque fornecem controle preciso de temperatura e composição química.
As classes típicas de ferro dúctil para peças fundidas de rodas incluem:
- EN-GJS-450-10
- EN-GJS-600-3
Uma faixa típica de composição química é:
| Elemento | Faixa típica (%) | Função |
| Carbono (C) | 3.5–3,8 | Promove a formação de grafite |
| Silício (E) | 2.3–2,8 | Aprimora a grafitização |
| Manganês (Mn) | ≤0,4 | Fortalece a matriz |
| Enxofre (S) | ≤0,025 | Deve ser controlado antes do tratamento com Mg |
| Fósforo (P) | ≤0,03 | Evita fragilização |
| Magnésio (Mg) | 0.035–0,060 residual | Forma grafite esférico |
Controle de temperatura típico:
- Temperatura de batida: 1500–1550ºC
- Temperatura de derramamento: 1360–1420ºC
O controle rigoroso de enxofre e fósforo é essencial porque níveis excessivos reduzem a nodularidade e o desempenho mecânico.
Tratamento de Nodularização de Magnésio
O tratamento com magnésio é a etapa chave que transforma a grafite de flocos em nódulos esféricos. O método mais comum utiliza uma liga de magnésio-ferrossilício adicionada ao ferro fundido.
Durante o tratamento, magnésio reage com enxofre e oxigênio, criando uma forte reação.
Controle adequado da temperatura do tratamento, adição de liga, e a recuperação de magnésio é necessária para obter grafite nodular estável.
Uma má nodularização pode resultar em:
- Formação de grafite vermicular.
- Resistência à tração e alongamento reduzidos.
- Menor resistência à fadiga.
Uma estrutura de ferro dúctil de alta qualidade deve ter:
- Alta nodularidade de grafite.
- Distribuição uniforme de grafite.
- Tamanho do nódulo controlado.
- Matriz ferrítica/perlítica adequada de acordo com os requisitos de desempenho.
Inoculação e Refinamento de Grafite
A inoculação melhora a nucleação da grafite e estabiliza a microestrutura final. Normalmente é realizado em duas etapas: inoculação inicial durante a sangria e inoculação secundária durante o vazamento.
Inoculantes à base de ferrossilício contendo cálcio, bário, ou zircônio são comumente usados.
Uma inoculação eficaz ajuda a:
- Aumentar a contagem de nódulos de grafite.
- Reduzir a formação de carboneto.
- Melhorar as propriedades mecânicas.
- Obtenha distribuição uniforme de dureza.
Para peças fundidas de rodas grandes, a inoculação é especialmente importante porque o resfriamento lento em moldes de areia pode levar à grafite grossa e à redução da resistência.
7. Shakeout, Processo de resfriamento e tratamento térmico
O abalo, resfriamento, e os estágios de tratamento térmico desempenham um papel importante na manutenção da precisão dimensional, propriedades mecânicas, e confiabilidade de serviço a longo prazo de peças fundidas de rodas e discos.
Embora o processo de fundição seja concluído após a solidificação, o manuseio inadequado durante o resfriamento ou a remoção prematura do molde pode introduzir tensão residual, distorção, e até rachando, especialmente em componentes com grande diâmetro, espessura de parede irregular, e requisitos rigorosos de equilíbrio.
Shakeout e controle de tempo de retenção
Após vazamento e solidificação, as peças fundidas devem permanecer dentro do molde de areia por um período suficiente antes da agitação.
O molde de areia fornece isolamento térmico e permite que a peça fundida esfrie gradualmente, reduzindo gradientes de temperatura entre seções grossas e finas.
A agitação prematura remove esta proteção térmica muito cedo, causando resfriamento irregular e aumentando o risco de:
- Deformação do cubo causada por tensão térmica residual.
- Distorção da web e perda de planicidade.
- Fissuras superficiais em áreas de alta tensão.
O tempo de espera necessário depende principalmente do tamanho da peça fundida, espessura da parede, tipo de material, e características do molde.
Os tempos de espera típicos são:
| Tipo de fundição | Tempo de espera recomendado |
| Fundições de rodas e discos pequenos | ≥ 30 minutos |
| Cubos e volantes médios | 60–90 minutos |
| Fundições de rodas grandes e resistentes | 90–120 minutos ou mais |
Para grandes rodas de ferro dúctil, o resfriamento prolongado dentro do molde é frequentemente preferido porque o resfriamento lento ajuda a reduzir gradientes térmicos e melhora a estabilidade dimensional.
Depois da agitação, as peças fundidas devem ser manuseadas com cuidado. Peças fundidas de rodas e discos grandes não devem ser empilhadas ou colocadas sob suporte irregular, pois seu próprio peso pode causar deformação permanente por flexão enquanto o metal ainda está em temperatura elevada.
Resfriamento controlado após agitação
Após a remoção do molde, as peças fundidas de rodas e discos devem continuar resfriando sob condições controladas.
Resfriamento rápido, especialmente para componentes de ferro dúctil de grandes seções, pode gerar tensão térmica excessiva entre as áreas do cubo e do aro.
A prática adequada de resfriamento inclui:
- Evitar o resfriamento forçado com água ou fortes correntes de ar.
- Permitir que as peças fundidas esfriem naturalmente em um ambiente controlado.
- Apoiar peças fundidas uniformemente para evitar distorção gravitacional.
Para rodas de ferro dúctil, o resfriamento controlado também influencia a microestrutura final.
O resfriamento lento promove o crescimento de grafite e reduz a formação de carbonetos indesejáveis, enquanto taxas de resfriamento excessivas podem aumentar a dureza e reduzir a tenacidade.
Tratamento térmico para alívio do estresse
A tensão residual é gerada durante a fundição porque diferentes seções se contraem em taxas diferentes durante o resfriamento..
O centro grosso, teia fina, e a borda externa experimentam diferentes comportamentos de contração térmica, resultando em tensão interna mesmo quando não existem defeitos visíveis.
Para componentes de rodas de alta precisão, especialmente discos de freio, rodas motrizes, e grandes centros, recozimento de alívio de tensão é comumente realizado antes da usinagem.
Um processo típico de alívio do estresse envolve:
- Temperatura de aquecimento: 500–550ºC
- Tempo de espera: determinado pela espessura e peso da peça fundida
- Resfriamento controlado do forno para minimizar novo estresse térmico
Este tratamento reduz a tensão residual e melhora a estabilidade da usinagem. Sem alívio do estresse, as peças fundidas podem deformar-se durante a usinagem de desbaste ou acabamento porque a remoção do material libera tensão interna.
8. Conclusão
A fundição em areia de componentes de rodas e discos é um processo altamente especializado que requer uma coordenação cuidadosa entre o projeto do molde, tecnologia de portão, estratégia de alimentação, metalurgia, e controle de resfriamento.
A chave para produzir peças fundidas de rodas de alta qualidade não é simplesmente conseguir o enchimento completo, mas controlando todo o processo térmico e de fluxo de fluido:
- Selecionando a orientação de fundição correta;
- Projetando sistemas de enchimento estáveis e limpos;
- Gerenciando pontos de acesso térmico de hub;
- Aplicando risers e chills eficazes;
- Controle da metalurgia do ferro dúctil;
- Usando otimização baseada em simulação.
Com processos de fundição em areia devidamente projetados, os fabricantes podem produzir peças fundidas de rodas e discos grandes e complexas com excelentes propriedades mecânicas, precisão dimensional, e confiabilidade de serviço de longo prazo para aplicações industriais exigentes.
LangHe – fabricante profissional personalizado de peças fundidas de rodas e discos na China
LangHe é um profissional Fabricante chinês especializado em peças fundidas personalizadas de rodas e discos, fornecendo soluções de fundição de alta qualidade para componentes rotativos industriais, incluindo volantes, discos de freio, Cubs de roda, polias, discos de engrenagem, Tambores de freio, e peças de máquinas pesadas.
Com vasta experiência em tecnologias de fundição em areia e fundição em areia de resina, A LangHe apoia os clientes desde o projeto inicial de fundição e otimização do processo até a produção, usinagem, Inspeção, e entrega final.
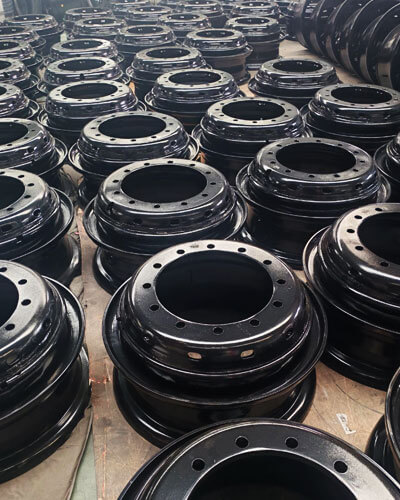
A LangHe fabrica peças fundidas de rodas e discos em uma ampla variedade de materiais, incluindo ferro fundido cinza, Ferro dúctil, aço carbono, liga de aço, e aço inoxidável, atendendo aos requisitos da indústria automotiva, Equipamento industrial, energia, transporte, e aplicações de máquinas pesadas.
Através de rigoroso controle de qualidade, recursos avançados de fabricação, e suporte de engenharia personalizado, LangHe oferece durabilidade, econômico, e soluções de fundição específicas para aplicações para clientes em todo o mundo.
Como um confiável fabricante personalizado de fundição de rodas e discos na China, A LangHe está comprometida em ajudar os clientes globais a obter maior confiabilidade dos produtos, desempenho de fundição otimizado, e custos de fabricação reduzidos por meio de experiência profissional em fundição e inovação contínua de processos.
Contate-nos para peças fundidas de precisão personalizadas.