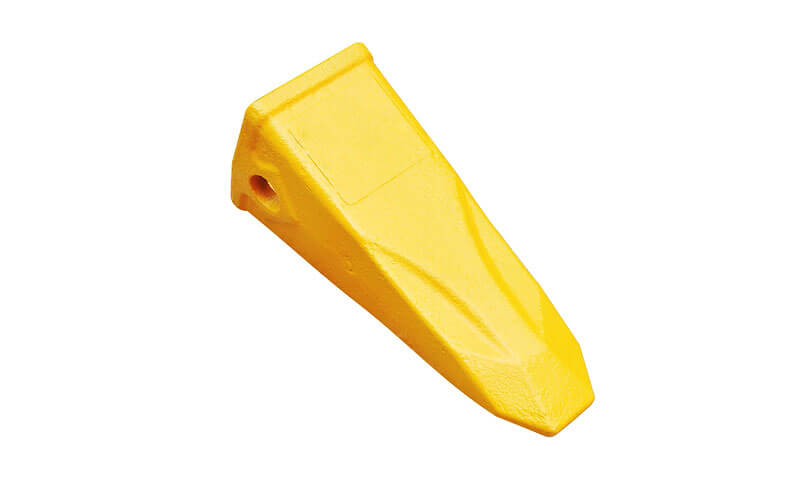
Em operações de mineração em grande escala, os dentes da caçamba da escavadeira são pequenos em relação à máquina como um todo, mas eles desempenham um papel crítico na produtividade, confiabilidade do equipamento, e custo operacional. Cada dente está exposto a desgaste abrasivo severo, impacto repetido, cargas de flexão, e condições de trabalho altamente variáveis. O desgaste prematuro reduz a eficiência de escavação, enquanto defeitos internos de fundição podem iniciar rachaduras e levar à falha inesperada do dente.
Por esse motivo, a produção de dentes de caçamba de aço com alto teor de manganês não pode ser tratada simplesmente como uma operação de fundição convencional. Seleção de material, Design de molde, Parâmetros de derramamento, fluxo de metal, comportamento de solidificação, capacidade de alimentação, e o controle de defeitos deve ser considerado como um sistema de engenharia integrado.
Avanços recentes na simulação de fundição fornecem uma maneira prática de alcançar essa integração. Combinando metalurgia de aço com alto teor de manganês, simulação numérica, projeto de experimentos, otimização do sistema de portas, e validação de produção, os fabricantes podem passar da fundição baseada na experiência para um processo de fundição de precisão mais previsível e baseado em dados.
1. O que são dentes de balde de aço com alto teor de manganês?
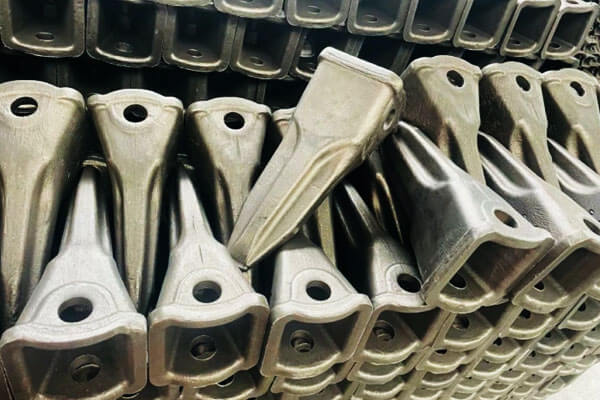
Os dentes da caçamba de aço com alto teor de manganês são componentes de desgaste substituíveis instalados na ponta das caçambas de escavadeiras e equipamentos de mineração. Eles penetram na rocha, minério, carvão, cascalho, solo, e outros materiais enquanto transfere forças de escavação da estrutura da caçamba para o material que está sendo escavado.
O dente deve suportar duas formas fundamentalmente diferentes de carga simultaneamente:
- Desgaste abrasivo severo causada pelo contato contínuo com partículas duras.
- Cargas de impacto e flexão gerado quando o dente penetra no solo compactado, pedra, ou depósitos minerais.
Esta combinação torna a seleção de materiais particularmente importante. Um material que proporciona excelente dureza, mas tenacidade insuficiente pode fraturar sob impacto, enquanto um material com alta tenacidade, mas com mau comportamento de endurecimento, pode desgastar-se rapidamente.
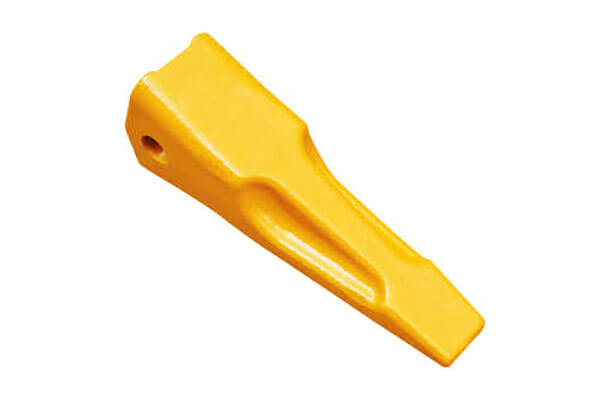
O aço austenítico com alto teor de manganês resolve esse conflito através de sua capacidade de passar por substanciais Trabalho endurecendo durante o serviço. A camada superficial pode tornar-se significativamente mais dura sob impactos repetidos, enquanto o material subjacente mantém uma tenacidade comparativamente alta.
Para grandes dentes de caçamba de mineração, o processo de fundição deve, portanto, preservar a vantagem fundamental da liga, minimizando ao mesmo tempo os defeitos de fundição que poderiam se tornar locais de início de fratura.
2. Por que o aço com alto teor de manganês é usado para dentes de caçamba
O desempenho característico do aço com alto teor de manganês se origina de sua matriz austenítica e de seu teor relativamente alto de manganês.. Os aços manganês convencionais do tipo Hadfield geralmente contêm aproximadamente 10–14% Mn, com carbono normalmente em torno 0.9–1,4%, embora a química exata varie de acordo com o grau e a aplicação.
Elementos como cromo, molibdênio, silício, e níquel também podem ser introduzidos para modificar a temperabilidade, comportamento de desgaste, Resistência à corrosão, ou estabilidade microestrutural.
Resistência de alto impacto
Os dentes da caçamba sofrem impactos repetidos quando atingem materiais duros. O aço com alto teor de manganês pode absorver energia de impacto considerável sem fratura catastrófica quando adequadamente tratado termicamente e livre de defeitos internos críticos.
Esta resistência é particularmente importante para grandes escavadeiras de mineração, onde as dimensões dos dentes e as cargas operacionais são substancialmente maiores do que as dos equipamentos de construção comuns.
Capacidade de endurecimento do trabalho
A característica mais distintiva do aço com alto teor de manganês é a sua capacidade de endurecer sob deformação mecânica..
Durante o serviço, impacto repetido causa deformação plástica na região da superfície. Esta deformação aumenta a densidade de discordância e pode induzir mecanismos adicionais de endurecimento, produzindo uma superfície endurecida enquanto mantém um interior relativamente resistente.
Isso cria um importante gradiente de desempenho:
Núcleo resistente → superfície endurecida → maior resistência ao desgaste abrasivo.
A eficácia deste mecanismo depende fortemente do ambiente de trabalho real. Aplicações de alto impacto são geralmente mais favoráveis para o aço manganês do que condições de desgaste por deslizamento de baixo impacto.
Boa combinação de força e resistência ao desgaste
O aço com alto teor de manganês processado adequadamente pode fornecer um equilíbrio útil entre resistência à tração, resistência, e resistência ao desgaste. Isto o torna adequado para componentes onde o impacto e a abrasão são inevitáveis.
No entanto, essas propriedades não podem ser avaliadas independentemente da qualidade da peça fundida. Encolhimento interno, inclusões, rachaduras, ou regiões microestruturais grosseiras podem comprometer gravemente a confiabilidade mecânica de uma liga adequada.
3. Classes típicas de aço com alto teor de manganês para dentes de caçamba
Aço com alto teor de manganês não é uma única liga padronizada. Diferentes fabricantes de equipamentos e aplicações de mineração podem usar diferentes composições químicas e especificações.
Uma liga típica do tipo Hadfield pode ser baseada em classes como Mn13, enquanto classes modificadas contendo cromo ou molibdênio são usadas onde é necessário melhorar o desempenho.
| Tipo de material | Características Típicas | Aplicações adequadas |
| Aço com alto teor de manganês tipo Mn13 | Alta tenacidade e forte capacidade de endurecimento | Escavadeira geral e dentes de caçamba de mineração |
| Aço tipo Mn13Cr | Melhor resistência ao desgaste e temperabilidade modificada | Componentes de mineração pesados |
| Aço tipo Mn13Mo | O molibdênio melhora a resistência à precipitação indesejável de carboneto e apoia o desempenho de seções espessas | Dentes de caçamba grandes e equipamentos pesados de mineração |
| Aço fundido de alto Mn modificado | Química ajustada de acordo com a espessura da seção e condições de serviço | Aplicações personalizadas de alto impacto e alta abrasão |
Para dentes de caçamba grandes, a seleção da liga não deve ser baseada apenas no teor nominal de manganês. Espessura da seção, intensidade do impacto, condições abrasivas, capacidade de tratamento térmico, e geometria de fundição tudo deve ser considerado durante a seleção do material.
4. Características estruturais de dentes grandes de balde
Os dentes da caçamba podem parecer relativamente simples vistos de fora, mas sua geometria de fundição cria vários desafios metalúrgicos e de solidificação importantes.
Um dente grande típico inclui uma ponta de trabalho pontiaguda, um corpo central espesso, uma interface de montagem ou adaptador, e seções reforçadas localmente. Essas regiões têm massas térmicas significativamente diferentes.
O seção central espessa e a área de montagem tendem a reter o calor por mais tempo do que bordas finas e seções salientes. Durante a solidificação, isso cria gradientes térmicos e pontos quentes localizados.
O problema pode ser representado conceitualmente como:
Seção fina → resfriamento rápido → solidificação precoce
Seção espessa → resfriamento lento → solidificação tardia → necessidade de alimentação
Se o metal líquido não puder compensar adequadamente a contração de solidificação nesses pontos quentes, cavidades de contração ou porosidade de contração dispersa podem se desenvolver.
Isto é particularmente perigoso para os dentes da caçamba porque os defeitos internos são difíceis de identificar visualmente, mas podem se tornar pontos de início de trincas sob impactos repetidos.
5. Principais desafios de fundição de dentes de caçamba de aço com alto teor de manganês
Porosidade de contração e cavidades de contração
A contração é um dos defeitos de fundição mais sérios em grandes dentes de caçamba de aço com alto teor de manganês.
À medida que o aço fundido esfria e solidifica, seu volume diminui. A peça fundida em solidificação requer, portanto, alimentação contínua do metal líquido circundante.. Se o caminho de alimentação for interrompido por solidificação prematura, defeitos de contração interna podem se formar.
O risco torna-se particularmente elevado em torno de secções espessas onde a solidificação é atrasada.
Um processo bem projetado deve estabelecer uma sequência de solidificação controlada:
seções finas → seções intermediárias → grandes pontos quentes → riser
Isso permite que o riser permaneça líquido por mais tempo e abasteça as regiões que solidificam posteriormente.
Temperatura excessiva de vazamento
O aço com alto teor de manganês requer temperatura suficiente para manter a fluidez durante o enchimento, especialmente para peças fundidas grandes e geometricamente complexas.
No entanto, superaquecimento excessivamente alto não é automaticamente benéfico.
Uma temperatura de vazamento excessivamente alta pode:
- aumentar o tempo de solidificação;
- ampliar gradientes térmicos;
- aumentar o acúmulo de calor em seções espessas;
- intensificar tendências de encolhimento;
- aumentar a interação entre o aço fundido e o molde;
- potencialmente promover mudanças microestruturais indesejáveis.
Portanto, o objetivo não é simplesmente maximizar a temperatura de vazamento, mas estabelecer uma janela de temperatura otimizada que forneça fluidez adequada sem aumentar desnecessariamente a exposição térmica.
Enchimento Lento
Os dentes grandes da caçamba possuem volumes de molde substanciais e geometrias complexas. Se o enchimento for muito lento, o metal fundido perde calor excessivo antes que a cavidade esteja completamente preenchida.
Isto pode aumentar o risco de:
- Misruns;
- Cold Fechs;
- fusão incompleta;
- solidificação não uniforme;
- má qualidade da superfície.
A solução não é simplesmente acelerar o metal arbitrariamente. A velocidade excessiva do fluxo pode produzir erosão do molde, turbulência, formação de óxido, e aprisionamento de escória.
O processo de enchimento ideal deve, portanto, equilibrar tempo de preenchimento, perda térmica, estabilidade de fluxo, e resistência à erosão por mofo.
Defeitos de Gás
Defeitos de gás podem ter origem em materiais de molde, materiais principais, umidade residual, ventilação inadequada, ou fluxo turbulento de metal.
Para um dente de balde grande, gás preso pode se formar:
- Bolas;
- furos;
- porosidade subterrânea;
- inclusões relacionadas ao gás.
A ventilação eficaz é, portanto, essencial, particularmente ao redor da ponta do dente e outros pontos altos onde o gás se acumula naturalmente durante a obturação.
Inclusões não metálicas
O aço com alto teor de manganês é sensível à contaminação por óxido e escória.
Sistemas de comporta mal projetados podem transportar escória ou metal oxidado para dentro da peça fundida. Uma vez preso, essas inclusões podem reduzir a ductilidade local e tornar-se locais potenciais de fadiga ou de início de trincas por impacto.
Um sistema de portões de alta qualidade deve, portanto, fornecer:
recheio suave + direção de fluxo controlada + separação de escória + filtragem adequada quando apropriado.
6. Processo de fundição de precisão para dentes de caçamba de aço com alto teor de manganês
A produção de dentes de caçamba de aço com alto teor de manganês é fundamentalmente diferente da fundição de componentes de aço relativamente simples. O dente deve combinar geometria complexa, tenacidade de alto impacto, Excelente resistência ao desgaste, e solidez interna confiável. Para grandes dentes de caçamba de mineração, o processo de fundição deve, portanto, ser projetado em torno do toda a sequência de enchimento-solidificação-alimentação-tratamento térmico, em vez de focar apenas no preenchimento do molde ou na precisão dimensional.
Requisitos de fundição para grandes dentes de caçamba de aço com alto teor de manganês
Os dentes grandes da caçamba de mineração normalmente contêm uma ponta de trabalho pontiaguda, um corpo central relativamente espesso, e uma seção de montagem pesada. Estas características geométricas criam diferenças substanciais na massa térmica local.
A ponta fina do dente perde calor rapidamente, enquanto as regiões central e de montagem retêm o metal fundido por muito mais tempo. Durante a solidificação, essas seções espessas tornam-se, portanto, pontos quentes térmicos e requerem alimentação eficaz.
Isso cria um requisito fundamental de fundição:
O sistema de comporta deve garantir um enchimento completo e estável, enquanto o sistema de alimentação deve manter os principais pontos quentes abastecidos com metal líquido até os estágios finais de solidificação.
Por esse motivo, o projeto da peça fundida deve começar com a identificação dos centros térmicos da peça fundida. A posição da linha de partição, local de vazamento, Sprue, corredores, Intates, risers, calafrios, e respiradouros devem então ser estabelecidos de acordo com o comportamento previsto de enchimento e solidificação.
Dente representativo de caçamba de mineração grande
Um exemplo útil de engenharia é um grande dente de caçamba para um P&Escavadeira de mineração classe H 2800, fabricado a partir de Aço com alto teor de manganês tipo ZGMn13Mo.
A peça fundida representativa tem uma massa de aproximadamente 385 kg e dimensões máximas de cerca 1,340 × 425 × 255 mm. Devido ao seu grande tamanho e às severas condições de serviço, o componente requer excelente qualidade de superfície e alta integridade interna.
O processo de produção original empregava fundição em areia com sistema de fechamento inferior. Um riser foi posicionado próximo à porção central espessa do dente para fornecer alimentação., enquanto a ventilação foi disposta perto da ponta do dente para facilitar a evacuação do gás do molde.
Os parâmetros iniciais do processo foram aproximadamente:
| Parâmetro do Processo | Condição Inicial |
| Material | Aço com alto teor de manganês ZGMn13Mo |
| Massa de fundição | ~385kg |
| Dimensões máximas | ~1.340 × 425 × 255 mm |
| Temperatura de derramamento | ~1.600°C |
| Taxa de derramamento | ~14kg/s |
| Temperatura de pré-aquecimento do molde | ~400°C |
| Tempo de preenchimento | ~45s |
| Processo de fundição | Fundição de areia |
| Conceito de portão | Fechamento inferior |
Esses parâmetros fornecem uma ilustração útil de por que um processo de fundição não pode ser avaliado apenas pelo seu comportamento de enchimento..
Preparação de Moldes e Fundição
Para grandes peças fundidas de aço com alto teor de manganês, o molde deve suportar carga térmica substancial, proporcionando estabilidade dimensional adequada, permeabilidade, e resistência à penetração de metal.
Um sistema de areia apropriado é selecionado de acordo com o tamanho da peça fundida, requisitos de qualidade de superfície, volume de produção, e equipamentos para fabricação de moldes. Os dentes grandes da caçamba geralmente se beneficiam de um molde rígido capaz de manter a estabilidade dimensional durante o enchimento e a solidificação, enquanto permeabilidade e ventilação suficientes devem ser mantidas para evitar defeitos relacionados ao gás.
O molde também deve ser completamente seco e pré-aquecido antes de despejar. Isto é particularmente importante para fundição de aço em alta temperatura porque a umidade residual pode gerar rapidamente grandes quantidades de gás quando entra em contato com metal fundido..
O pré-aquecimento oferece vários benefícios. Reduz o choque térmico inicial entre o aço fundido e o molde, modera a extração de calor do metal, melhora o preenchimento de regiões complexas, e reduz o risco de defeitos de gás relacionados à umidade.
No entanto, o pré-aquecimento do molde deve ser otimizado em vez de simplesmente maximizado. A temperatura excessiva do molde pode prolongar excessivamente a solidificação e alterar o equilíbrio térmico da peça fundida, Considerando que o pré-aquecimento insuficiente pode acelerar o congelamento local e aumentar os defeitos de enchimento.
Design de fechamento inferior
Um sistema de canal inferior é particularmente útil para grandes peças fundidas de aço quando estável, é necessário enchimento com turbulência relativamente baixa.
Em vez de permitir que o aço fundido caia diretamente na cavidade por cima, o metal entra por uma região inferior e sobe progressivamente pelo molde.
Este arranjo pode reduzir:
- impacto direto do metal no molde;
- turbulência;
- formação de óxido;
- arrastamento de escória;
- erosão localizada de mofo.
Para aço com alto teor de manganês, essas vantagens são importantes porque inclusões e filmes de óxido podem se tornar descontinuidades internas prejudiciais em um componente crítico para impacto.
No entanto, a passagem inferior também introduz um desafio térmico. As regiões superiores da peça fundida podem receber metal relativamente mais frio posteriormente no processo de enchimento. O sistema de comporta, portanto, precisa ser projetado em conjunto com o sistema de riser para garantir que a estabilidade do enchimento não comprometa a alimentação subsequente..
O objetivo não é simplesmente fazer com que o metal entre por baixo, mas para estabelecer uma fluxo controlado e histórico térmico em toda a peça fundida.
Estágio de enchimento: Controlando a Fluidez e a Perda Térmica
Durante o enchimento, o aço com alto teor de manganês deve permanecer suficientemente fluido para atingir todas as áreas do dente antes que a solidificação local bloqueie o caminho do fluxo.
Para o dente de caçamba representativo, a simulação inicial mostrou que a cavidade poderia ser completamente preenchida aproximadamente 45 segundos. O metal fluiu relativamente suavemente, e a simulação não indicou salpicos em grande escala ou turbulência severa.
Este é um resultado importante, mas não prova que o processo de fundição seja satisfatório.
A principal distinção é entre qualidade de enchimento e qualidade de solidificação.
Uma peça fundida pode atingir o preenchimento completo do molde enquanto ainda desenvolve contração interna porque a distribuição do metal durante a solidificação subsequente é desfavorável..
Portanto, uma avaliação adequada do processo deve sempre proceder de:
Análise de enchimento → análise de campo de temperatura → análise de solidificação → análise de alimentação → previsão de defeitos.
Controle de solidificação: A fase crítica
O desafio mais importante para um grande dente de caçamba de aço com alto teor de manganês geralmente é o estágio de solidificação.
À medida que o elenco esfria, seções finas e regiões expostas solidificam primeiro, enquanto as seções centrais espessas permanecem líquidas por mais tempo. Se o metal líquido no riser ou no canal de alimentação congelar antes que o ponto quente tenha completado a solidificação, o líquido restante não consegue compensar a contração volumétrica.
O resultado pode ser:
contração líquida → alimentação insuficiente → contração interdendrítica → porosidade de contração ou cavidade de contração.
No caso representativo, simulação mostrou que o sistema de portas solidificou relativamente cedo, enquanto a fundição continuou a solidificar progressivamente. Numa fase posterior, a região espessa central permaneceu com uma fração sólida substancialmente mais baixa do que as áreas circundantes.
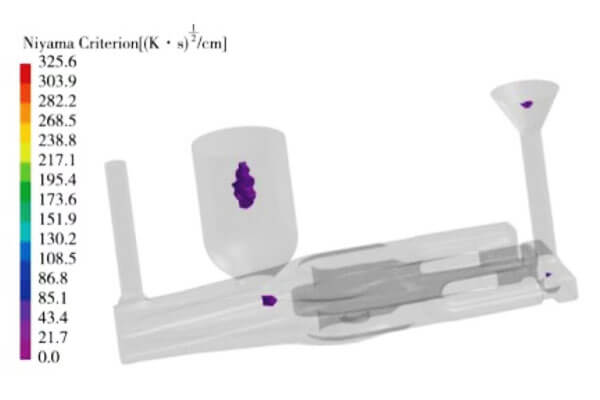
Isto indicou um potencial problema de alimentação no centro do dente.
A descoberta é particularmente significativa porque esta região é mecanicamente importante. Um defeito de contração localizado em um riser não funcional pode simplesmente ser removido com o riser. O mesmo defeito dentro do corpo de trabalho do dente da caçamba pode reduzir significativamente a fadiga e a resistência ao impacto.
Projeto de riser e alimentação de ponto quente
O riser é o reservatório primário que compensa a contração de solidificação.
Para um dente de balde grande, o riser deve ser posicionado próximo ao centro térmico principal, em vez de simplesmente colocado onde for conveniente para moldagem.
O requisito fundamental do projeto é:
Tempo de solidificação do riser > tempo de solidificação do ponto quente.
Isto pode ser conseguido aumentando o módulo térmico efetivo do riser, usando mangas isolantes ou exotérmicas, e projetar uma conexão de alimentação suficientemente grande.
Ao mesmo tempo, o tamanho do riser não deve ser aumentado sem limite. Um riser superdimensionado pode melhorar a alimentação, mas reduzir significativamente o rendimento da fundição e aumentar o consumo de metal.
O design ideal, portanto, equilibra:
eficiência alimentar + solidez do elenco + rendimento de metal + custo de refinamento.
7. ProCAST como ferramenta digital para otimização de elenco
A fundição de precisão moderna utiliza cada vez mais simulação numérica para avaliar projetos de processos antes da produção física.
Software como Procast pode simular enchimento de metal, transferência de calor, solidificação, distribuição de temperatura, e possíveis defeitos de contração.
Para um dente de balde grande, a simulação pode responder a várias questões críticas:
- Onde o metal fundido chega primeiro?
- Onde a temperatura cai mais rapidamente?
- Quais regiões se solidificam primeiro?
- Onde estão os pools de líquidos finais?
- Os risers são capazes de alimentar os pontos quentes?
- Onde é mais provável a porosidade de contração?
- O enchimento está suficientemente estável?
- O aumento da velocidade de vazamento criará erosão ou turbulência no molde?
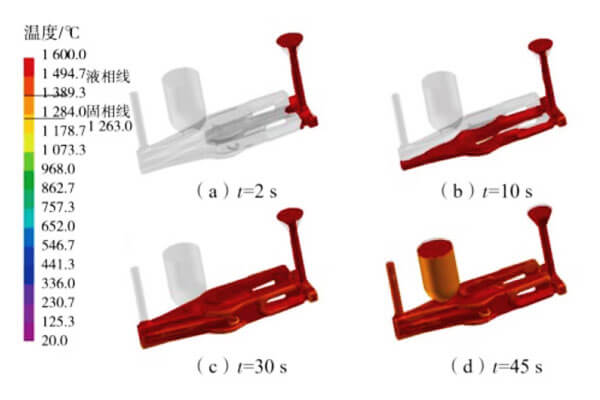
Critério Niyama
O critério de Niyama é comumente usado como um indicador de risco de defeito relacionado à contração..
Em termos simplificados, regiões que enfrentam uma combinação desfavorável de gradiente de temperatura e taxa de resfriamento são mais suscetíveis à porosidade de contração.
A simulação pode, portanto, identificar regiões potencialmente perigosas antes da produção real.
Isso muda a estratégia de desenvolvimento de processos de:
Fundição → defeito → análise de causa raiz → redesenho
para:
Simulação → otimização → teste de teste → validação.
A última abordagem pode reduzir significativamente o tempo de desenvolvimento e o desperdício.
8. Simulação de fundição para otimização de processos
Para grandes dentes de caçamba em aço com alto teor de manganês, a simulação de fundição fornece uma maneira eficaz de otimizar o processo antes de testes de produção dispendiosos. Em vez de confiar inteiramente em parâmetros empíricos de controle e vazamento, software como o ProCAST pode simular enchimento de metal fundido, transferência de calor, solidificação, e formação de encolhimento. Isto é particularmente valioso para dentes de caçamba porque suas seções centrais espessas e transições complexas criam diferenças significativas na taxa de resfriamento e na demanda de alimentação.
O objetivo da otimização não é simplesmente obter o preenchimento completo do molde. Um processo bem-sucedido deve alcançar enchimento estável, fluidez suficiente, solidificação controlada, e alimentação eficaz, enquanto mantém os defeitos de contração fora das regiões críticas de suporte de carga.
Simulação de Preenchimento e Solidificação
A simulação inicial deve incluir a geometria completa da fundição, sistema de portão, risers, e molde de areia. As propriedades do material e as condições de contorno térmico são estabelecidas antes da análise do processo de enchimento.
Durante o enchimento, as principais variáveis incluem temperatura do metal, tempo de preenchimento, velocidade do fluxo, e potencial turbulência. O enchimento excessivamente lento causa perda substancial de calor e aumenta o risco de solidificação prematura, enquanto a velocidade excessiva do fluxo pode causar erosão do molde, turbulência, e arrastamento de óxido ou escória.
A análise de solidificação é ainda mais importante para dentes grandes de caçamba. A região central espessa geralmente permanece líquida por mais tempo do que seções mais finas, criando um ponto de acesso localizado. Se a alimentação for interrompida antes desta região completar a solidificação, a contração volumétrica pode produzir porosidade de contração ou cavidades de contração.
Critérios de previsão de defeitos, como o Critério de Niyama pode, portanto, ser usado para identificar áreas com maior risco de contração interna. O resultado ideal é que os defeitos previstos permaneçam concentrados no riser ou no sistema de canal, em vez de no corpo funcional do dente da caçamba..
Projeto Experimental Ortogonal
Para otimizar sistematicamente o processo de fundição, três parâmetros principais podem ser avaliados através de um projeto experimental ortogonal de três níveis:
| Parâmetro | Nível 1 | Nível 2 | Nível 3 |
| UM: Temperatura de derramamento | 1,450° c | 1,500° c | 1,550° c |
| B: Velocidade de derramamento | 16 kg/s | 14 kg/s | 12 kg/s |
| C: Temperatura de pré-aquecimento do molde | 600° c | 500° c | 400° c |
Cada combinação de parâmetros é simulada, com volume de defeito de contração previsto usada como a variável de resposta primária. Entre as combinações simuladas, a menor tendência de encolhimento foi obtida com 1,450°C temperatura de vazamento, 16 velocidade de vazamento em kg/s, e pré-aquecimento do molde a 600°C.
Os resultados da simulação demonstram uma importante relação de processo. Uma temperatura de vazamento mais alta não melhora necessariamente a qualidade da fundição. O superaquecimento excessivo prolonga o estado líquido do metal e pode aumentar a carga térmica e a tendência de encolhimento de seções espessas. De forma similar, uma baixa taxa de vazamento aumenta o tempo de enchimento e permite maior perda de calor. Pré-aquecimento adequado do molde, enquanto isso, reduz a diferença de temperatura entre o metal fundido e o molde, ajudando a manter a fluidez e alcançar um campo térmico mais uniforme.
Parâmetros de Processo Otimizados
Os parâmetros otimizados podem ser resumidos da seguinte forma:
| Parâmetro | Processo Inicial | Processo Otimizado | Benefício principal |
| Temperatura de derramamento | 1,600° c | 1,450° c | Reduz o superaquecimento excessivo e a tendência de encolhimento |
| Velocidade de vazamento | ~14kg/s | 16 kg/s | Reduz o tempo de enchimento e reduz a perda de calor |
| Pré-aquecimento do molde | 400° c | 600° c | Melhora a uniformidade térmica e as condições de alimentação |
| Tempo de preenchimento | ~45s | ~35 segundos | Reduz o resfriamento prematuro durante o enchimento |
A temperatura de vazamento otimizada é suficientemente alta para manter a fluidez necessária do aço com alto teor de manganês, evitando o superaquecimento excessivo associado ao processo original de 1.600°C. Aumentando a taxa de vazamento de aproximadamente 14 para 16 kg/s compensa a temperatura de vazamento mais baixa, reduzindo o tempo de enchimento. Aumentar o pré-aquecimento do molde de 400°C para 600°C reduz ainda mais o gradiente térmico entre o metal fundido e o molde.
Redesenho do sistema de portão
Os parâmetros do processo por si só não podem resolver defeitos causados por um sistema de gating inadequado. A configuração original, consistindo essencialmente em um único sprue, corredor, e ingerir, foi, portanto, redesenhado para acomodar as condições de vazamento otimizadas.
O o diâmetro do sprue foi aumentado para melhorar a capacidade de entrega de metal e manter uma taxa de enchimento estável. Duas entradas adicionais foram introduzidas para melhorar a distribuição de metal e fornecer melhor acesso de alimentação a seções críticas. Uma diferença na altura do portão cria um diferencial de pressão útil, ajudando a acelerar o preenchimento de áreas mais remotas.
Poços corredores também foram incorporados perto das bases corredores relevantes. Esses recursos fornecem um efeito de buffer, reduzir mudanças abruptas na direção do fluxo, e auxiliar na retenção de escória e outras inclusões antes que o metal entre na cavidade de fundição.
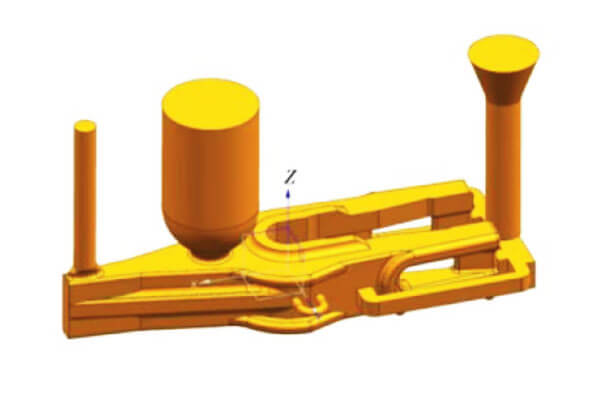
O conceito de gating otimizado pode, portanto, ser resumido como:
| Modificação de portão | Propósito | Benefício esperado |
| Diâmetro do canal de entrada maior | Aumentar a capacidade de fluxo de metal | Enchimento mais rápido e estável |
| Duas entradas adicionais | Melhorar a distribuição do fluxo | Melhor preenchimento de seções críticas |
| Diferentes elevações do portão | Gerar diferencial de pressão | Melhorar o preenchimento de regiões remotas |
| Poços de corredor | Fluxo de buffer e captura de escória | Turbulência reduzida e metal mais limpo |
Resultados de otimização baseados em simulação
Depois de aplicar os parâmetros de processo otimizados e o sistema de portas redesenhado, o processo completo de fundição é simulado novamente. O padrão de solidificação previsto torna-se mais favorável, com alimentação melhorada da região central espessa e risco reduzido de encolhimento interno.
Mais importante ainda, os defeitos de contração previstos são realocados do corpo funcional do dente da caçamba para o riser, copo para servir, e sistema de corredor. Este é o resultado desejado da otimização da alimentação porque essas regiões são removidas durante o rebarbamento e não comprometem a integridade estrutural do componente acabado.
A comparação entre os processos iniciais e otimizados demonstra a eficácia da abordagem de simulação:
| Variável de Processo | Condição Inicial | Condição Otimizada |
| Temperatura de derramamento | 1,600° c | 1,450° c |
| Velocidade de vazamento | ~14kg/s | 16 kg/s |
| Pré-aquecimento do molde | 400° c | 600° c |
| Tempo de preenchimento | ~45s | ~35 segundos |
| Bloqueio | Entrada única | Multi-gate + poços de corredor |
| Risco de encolhimento interno | Significativo | Substancialmente reduzido |
| Localização principal do defeito previsto | Corpo de fundição + sistema de alimentação | Principalmente riser e sistema de portão |
Da simulação numérica à produção
A simulação de fundição deve, em última análise, ser verificada através da produção física. Depois de implementar os parâmetros otimizados e o design do portão, peças fundidas de teste podem ser avaliadas por inspeção visual, Inspeção dimensional, exame metalográfico, Teste de dureza, e testes não destrutivos apropriados, particularmente testes ultrassônicos para integridade interna.
A importância da otimização é, portanto, mais ampla do que simplesmente obter um melhor resultado de simulação. Ele estabelece uma relação repetível entre temperatura de derramamento, taxa de enchimento, condição térmica do molde, configuração de portão, e comportamento de solidificação.
Para dentes de caçamba de aço com alto teor de manganês, esta metodologia baseada em simulação reduz o desenvolvimento de tentativa e erro, melhora o rendimento de fundição, minimiza defeitos internos de contração, e fornece uma base mais confiável para a produção de grandes componentes de mineração capazes de suportar impactos severos e desgaste abrasivo.
9. Validação e Resultados
A eficácia do processo de fundição otimizado deve ser demonstrada através de ambos simulação numérica e validação de produção física. Para dentes de caçamba de aço com alto teor de manganês, eliminar defeitos superficiais visíveis por si só é insuficiente. O objetivo crítico é obter uma estrutura interna sólida, capaz de resistir a impactos repetidos, flexão, e desgaste abrasivo durante operações de mineração.
Resultados da simulação pós-otimização
Depois de otimizar os parâmetros de vazamento e redesenhar o sistema de comporta, o processo de fundição foi simulado novamente sob as novas condições. Comparado com o processo original, o comportamento de solidificação previsto tornou-se significativamente mais favorável.
| Parâmetro | Antes da otimização | Após a otimização |
| Porosidade de encolhimento | Risco significativo na seção espessa central | Nenhuma contração significativa prevista no corpo do dente |
| Localização do defeito | Corpo do dente e sistema de alimentação | Principalmente riser e sistema de portão |
| Padrão de solidificação | Não uniforme; deficiência alimentar local | Mais controlado e direcional |
| Eficiência alimentar | Insuficiente em pontos críticos | Melhor alimentação de seções espessas |
| Solidez do elenco | Possíveis defeitos internos | Alta solidez interna |
| Risco de produção | Alto | Significativamente reduzido |
O resultado mais importante é o realocação do encolhimento previsto. No processo original, a seção central espessa do dente da caçamba permaneceu vulnerável à alimentação insuficiente, permitindo que o encolhimento se desenvolva dentro da peça fundida funcional. Após a otimização, o sistema de alimentação foi capaz de compensar a contração de solidificação de forma mais eficaz, e os demais defeitos previstos concentraram-se principalmente no riser e no sistema de comporta.
Esta é uma distinção crítica na engenharia de fundição. O objetivo não é necessariamente eliminar todo o encolhimento de todo o sistema de molde, porque a contração volumétrica é inerente à solidificação do metal. Em vez de, o processo deve ser projetado de modo que a contração ocorra em regiões de alimentação sacrificiais, em vez de no corpo do dente que suporta carga.
Validação de Produção
O processo otimizado foi posteriormente aplicado à produção física. Os dentes da caçamba resultantes mostraram uma melhoria substancial tanto na qualidade da superfície quanto na integridade interna em comparação com peças fundidas produzidas usando o processo original.
| Indicador de Desempenho | Processo Inicial | Processo Otimizado |
| Qualidade da superfície | Defeitos e imperfeições superficiais locais | Qualidade de superfície significativamente melhorada |
| Solidez interna | Risco de cavidades de contração e porosidade | Estrutura densa sem defeitos significativos de contração |
| Distribuição de defeitos | Defeitos podem ocorrer dentro do corpo do dente | Defeitos confinados principalmente a regiões de alimentação removíveis |
| Taxa de rejeição | Relativamente alto | Substancialmente reduzido |
| Consistência estrutural | Variável | Mais consistente |
| Estabilidade de produção | Sensível às flutuações do processo | Melhor repetibilidade do processo |
A inspeção física confirmou a principal tendência prevista pela simulação: os dentes otimizados da caçamba exibiram melhor qualidade de superfície e reduziram significativamente os defeitos internos de contração. A redução na rejeição de peças fundidas também demonstra o valor prático de otimizar o processo antes da produção em larga escala.
Para dentes de caçamba de mineração, esta melhoria tem significado direto para a engenharia. A retração interna pode atuar como uma concentração de tensão sob carga de impacto severa e pode iniciar a propagação de fissuras, fratura dentária prematura, ou falha acelerada. Ao melhorar a solidez interna, o processo otimizado fornece uma base mais sólida para alcançar propriedades mecânicas consistentes e vida útil mais longa.
Significado de Engenharia da Validação
O acordo entre simulação e produção demonstra o valor da integração simulação de fundição, otimização de parâmetros de processo, e redesenho do sistema de portão no processo de desenvolvimento de fabricação.
O processo otimizado estabeleceu um equilíbrio mais favorável entre a temperatura de vazamento, taxa de enchimento, molde pré -aquecimento, e comportamento alimentar. Em vez de depender de repetidos testes de produção para identificar defeitos, problemas potenciais podem ser identificados e corrigidos na fase do processo virtual.
Para dentes de caçamba de aço com alto teor de manganês, esta abordagem é particularmente eficaz porque o tamanho do componente, solidificação de seção espessa, e condições de serviço exigentes tornam a qualidade da fundição interna crítica. Uma fundição sólida com solidificação controlada fornece a base necessária para o tratamento térmico subsequente e a inspeção final, contribuindo, em última análise, para um desempenho mais confiável em aplicações de mineração de alto impacto e alta abrasão.
10. Fundição de precisão versus forjamento para dentes de caçamba
Para dentes de caçamba de escavadeira de mineração, tanto a fundição de precisão quanto o forjamento podem produzir componentes de alta resistência, mas eles seguem princípios de fabricação fundamentalmente diferentes.
| Fator de comparação | Fundição de precisão | Forjamento |
| Princípio de fabricação | O aço fundido com alto teor de manganês é derramado em um molde projetado com precisão e solidificado na geometria necessária. | O tarugo de aço aquecido é deformado plasticamente sob altas forças de compressão usando matrizes, prensas, ou martelos. |
| Flexibilidade de projeto | Alto; perfis dentais complexos, superfícies curvas, transições internas, chefes, e recursos integrados podem ser produzidos diretamente. | Moderado; geometrias complexas podem exigir múltiplas operações de forjamento, pré-formas, aparar, e usinagem subsequente. |
| Utilização do material | Geralmente favorável porque a fundição com formato quase final pode seguir de perto a geometria final do componente, embora a porta e o metal do riser devam ser removidos. | As perdas de material podem aumentar devido ao flash, aparar, usinagem de subsídios, e preparação de boleto. |
| Dentes de balde grandes | Particularmente adequado para grandes dentes de mineração, onde as dimensões e a massa dos componentes tornam substanciais os requisitos do equipamento de forjamento. | Dentes grandes requerem cargas de forjamento muito altas e equipamentos de grande capacidade, o que pode aumentar significativamente os requisitos de ferramentas e produção. |
Solidez interna |
Requer controle cuidadoso da solidificação, alimentação, design de riser, e simulação de fundição para evitar porosidade e cavidades de contração. | Geralmente fornece excelente integridade interna quando forjado corretamente, embora voltas, rachaduras, inclusões, e defeitos relacionados ao forjamento permanecem possíveis. |
| Microestrutura | A solidificação produz uma estrutura fundida que pode exigir tratamento de solução e resfriamento controlado para atingir as propriedades exigidas do aço com alto teor de manganês. | A deformação plástica pode refinar e homogeneizar a microestrutura e produzir um fluxo de grãos favorável. |
| Fluxo de grãos | Nenhum fluxo de grãos direcional induzido mecanicamente; as propriedades dependem fortemente da estrutura de solidificação e do tratamento térmico. | Grande vantagem; o fluxo contínuo de grãos pode seguir a geometria do componente e melhorar a resistência ao impacto e à carga de fadiga. |
| Resistência ao desgaste | Alto quando um tipo apropriado de aço com alto teor de manganês, estrutura de fundição de som, e tratamento térmico adequado são usados. | Alto, com trabalho mecânico contribuindo potencialmente para o refinamento estrutural e a resistência. |
Tenacidade de impacto |
Pode fornecer excelente resistência, mas encolhimento interno, estrutura grossa, ou defeitos de fundição devem ser rigorosamente controlados. | Normalmente oferece forte tenacidade e resistência à fadiga devido ao fluxo de grãos forjados e à redução da porosidade interna. |
| Complexidade dimensional | Excelente para produção quase perfeita de perfis de dentes irregulares e características geométricas integradas. | Mais difícil para geometrias altamente tridimensionais ou rebaixadas; usinagem adicional pode ser necessária. |
| Custo de ferramentas | Os custos de moldes e padrões podem ser relativamente econômicos, especialmente para produção de médio volume e grandes componentes. | As matrizes de forjamento são geralmente caras e exigem resistência e manutenção substanciais do ferramental. |
| Volume de produção | Adequado para protótipos, lotes pequenos e médios, e produção de alto volume quando as ferramentas são otimizadas. | Mais atraente economicamente quando o volume de produção é alto o suficiente para justificar matrizes e equipamentos de forjamento caros. |
| Desenvolvimento de processos | Pode ser otimizado através de simulação de fundição, incluindo recheio, solidificação, Previsão de encolhimento baseada em Niyama, bloqueio, e projeto de riser. | Requer simulação de forjamento e controle cuidadoso da temperatura do tarugo, sequência de deformação, o recheio, e força de forjamento. |
Requisitos de usinagem |
Pode atingir um formato quase final e reduzir a usinagem para interfaces funcionais e áreas dimensionais críticas. | Os blanks forjados podem exigir usinagem substancial dependendo da geometria final do dente e dos requisitos dimensionais. |
| Preocupações típicas com defeitos | Porosidade de encolhimento, Cavidades de encolhimento, defeitos de gás, inclusões, Cold Fechs, Misruns, e lançando rachaduras. | Forjando voltas, preenchimento insuficiente, rachaduras, inclusões, morrer incompatível, descarburização, e tensões residuais. |
| Otimização de processos | Bloqueio, alimentação, temperatura de derramamento, taxa de vazamento, molde pré -aquecimento, e o tratamento térmico pode ser otimizado sistematicamente. | Temperatura do boleto, taxa de deformação, sequência de forjamento, temperatura da matriz, lubrificação, e o resfriamento devem ser controlados. |
| Adequação económica | Escolha forte para grandes, dentes complexos de caçamba de mineração, especialmente onde a geometria da fundição reduz a complexidade da usinagem e do ferramental. | Atraente quando é necessária uma integridade mecânica excepcionalmente alta e a geometria do componente, volume de produção, e capacidade de forjamento disponível justificam o investimento. |
| Aplicação mais adequada | Dentes grandes e complexos de caçamba de aço com alto teor de manganês que exigem resistência ao desgaste, tenacidade de impacto, flexibilidade geométrica, e produção escalável. | Componentes onde a integridade mecânica máxima e o fluxo de grãos forjados superam a complexidade geométrica, custo de ferramentas, e requisitos de equipamento. |
11. Dentes de balde de aço com alto teor de manganês personalizados da LangHe
LangHe fornece soluções personalizadas de fundição de metal para aplicações industriais exigentes, incluindo grandes componentes resistentes ao desgaste e peças fundidas de aço com alto teor de manganês.
Para dentes de caçamba personalizados, a abordagem de fabricação pode integrar projeto de processo de fundição, desenvolvimento de moldes e núcleos, gating e alimentação otimizados, controle de liga, tratamento térmico, Usinagem CNC, e inspeção em um fluxo de trabalho de produção coordenado.
Para projetos orientados por engenharia, o processo pode começar com o desenho 2D do cliente, 3Modelo CAD D, dente desgastado existente, ou dimensões da interface do equipamento. O projeto de fundição pode então ser revisado quanto à capacidade de fabricação, pontos quentes térmicos, usinagem de subsídios, rascunho de requisitos, e estratégia alimentar.
Para dentes de caçamba grandes e tecnicamente exigentes, o desenvolvimento de processos assistidos por simulação é particularmente valioso. O comportamento de enchimento e solidificação pode ser avaliado antes da produção, permitindo o bloqueio, risers, calafrios, e parâmetros de processo a serem otimizados antes de se comprometer com a fabricação em grande escala.
Em última análise, um fornecedor profissional deve fornecer mais do que uma forma de metal fundido. O objetivo é um repetível, rastreável, componente de desgaste controlado por defeito, capaz de sobreviver ao ambiente de mineração pretendido.
12. Conclusão
Para dentes de caçamba grandes, os desafios técnicos mais críticos estão concentrados em torno Solidificação encolhimento, pontos quentes térmicos, estabilidade de enchimento, temperatura do molde, gerenciamento de gás, inclusões, e integridade estrutural interna.
A produção moderna depende, portanto, cada vez mais de uma metodologia integrada:
Seleção de Materiais → Projeto de Fundição → Simulação → Gating & Otimização de Alimentação → Fusão Controlada → Fundição de Precisão → Tratamento Térmico → END → Inspeção Dimensional → Validação de Produção
Entre essas etapas, a simulação de fundição fornece uma ponte particularmente valiosa entre o projeto teórico do processo e a produção física. Analisando o preenchimento, campos de temperatura, comportamento de solidificação, e risco de encolhimento antes da produção, os fabricantes podem reduzir significativamente o desenvolvimento de tentativa e erro e melhorar a consistência da fundição.
Um dente de caçamba de aço com alto teor de manganês adequadamente projetado não é, portanto, apenas uma peça fundida de desgaste - é um componente de engenharia cuidadosamente controlado, projetado para fornecer desempenho confiável sob algumas das condições de trabalho mais severas na indústria de mineração..
Referências:
[1] Qiu, Li JN, Chen K., Xu G, Yang Y K, Li XM. “Status da pesquisa de aço com alto teor de manganês e alto alumínio e pontos-chave da fundição contínua“. VAMOS, 2024, 76(12): 7011–7022.
[2] Yang L, Winkler J., Presoly P, et al. Sensibilidade à trinca de aços criogênicos com alto teor de manganês na solidificação inicial durante lingotamento contínuo [J]. Jornal de Pesquisa Internacional de Ferro e Aço, 2025, 32 (3 ) : 682-694.
[3]Lee Seunghee,Parque Jiwon,Kim Yongrai,et al. Homogeneização microestrutural e aprimoramento de propriedades mecânicas de aço fundido com alto teor de manganês por meio de um processo de forjamento a quente[J]. Jornal Coreano de Metais e Materiais, 2025, 63 (7):483-493.
[4] Zeng YP, Ji H C, Canção C Z, et al. Simulação numérica e experimento em forjamento a quente de núcleo de aço com alto teor de Mn[J]. Materiais Hoje Comunicações, 2024, 40: 109588.
[5] Salém I, Elfawkhry M K, El-Salam H M A ,et al. Melhorando fundições de aço manganês: o papel do magnésio, cálcio, e elementos tensoativos no reforço de estruturas compósitas cerâmica-metal[J].Jornal Internacional de Metalcasting, 2026, 20(2) : 1289-1298.