Ao longo dos meus mais de 30 anos trabalhando no chão de fábrica e orientando engenheiros de processo, Já vi muitos profissionais novos tratarem a precisão da usinagem como nada mais do que “a peça se ajusta dentro da faixa de tolerância”.
Eles olham para uma dimensão em uma impressão, verifique com um paquímetro, e chame isso de bom. Mas a precisão é muito mais profunda do que isso.
Desde os valores nominais na planta até os cavacos que saem da ferramenta, precisão é um sistema multicamadas de controle dimensional, integridade da forma, e alinhamento posicional - e errar qualquer camada irá atrapalhar uma montagem inteira.
De forma similar, a qualidade da superfície é frequentemente descartada como “apenas cosmética”. Não consigo contar quantas vezes já ouvi “está dentro da máquina, ninguém vê” – apenas para observar essas peças se desgastarem 5x mais rápido ou racharem prematuramente devido à fadiga iniciada pela superfície.
Este guia divide a precisão da usinagem em suas três dimensões principais, percorre os cinco métodos práticos que usamos no chão para atingir alvos dimensionais, e explica as quatro maneiras pelas quais a qualidade da superfície determina diretamente a vida útil do componente.
Esta não é a teoria dos livros didáticos - são as lições que aprendemos com um lote descartado e um teste de campo fracassado de cada vez.
1. As três dimensões da precisão da usinagem
Cada tolerância em um projeto se enquadra em uma das três categorias: precisão dimensional, precisão do formulário, e precisão posicional.
Novos engenheiros muitas vezes se fixam em números dimensionais e ignoram os outros dois – que é exatamente como você acaba com peças que “medim corretamente”, mas não funcionam.
Precisão dimensional
A precisão dimensional descreve o quão próximo o tamanho real de um único recurso está de seu valor nominal ideal - pense no diâmetro do furo, comprimento do eixo, ou largura do slot.
É a dimensão de precisão mais intuitiva e mais comumente medida, mas também é o mais frequentemente mal interpretado.
Esta é a primeira regra do chão de fábrica que a maioria dos novos funcionários não percebe: a dimensão nominal no desenho é a centro da faixa de tolerância, não é o limite superior ou inferior.
Se você definir o deslocamento da ferramenta no limite superior apenas para “garantir que ele se encaixe,” você já está a meio caminho da tolerância assim que sua ferramenta começa a se desgastar.
Sempre visamos o valor nominal nos primeiros cortes, e deixe margem igual em ambos os lados para desgaste.
Parece básico, mas já vi lotes inteiros serem descartados porque um operador foi configurado na borda da tolerância.
Precisão do formulário
A precisão da forma descreve o quão fiel um recurso é à forma geométrica pretendida.
Retidão, planicidade, circularidade, cilíndrica, e a tolerância do perfil de linha se enquadram nesta categoria. Em termos simples: o eixo é realmente redondo? O tampo da mesa é realmente plano?
Este é o assassino silencioso do desempenho da montagem. Certa vez eu tive um lote de 4140 eixos de aço que passaram em todas as verificações de diâmetro dimensional do livro.
Mas quando pressionamos os rolamentos sobre eles, eles cantaram e vibraram tanto que tivemos que desistir de toda a corrida.
O problema? Cilindricidade deficiente – o eixo era ligeiramente oval, por apenas 0.03 mm, mas o suficiente para carregar o rolamento de forma desigual. Números dimensionais todos aprovados; precisão do formulário falhou.
Precisão Posicional
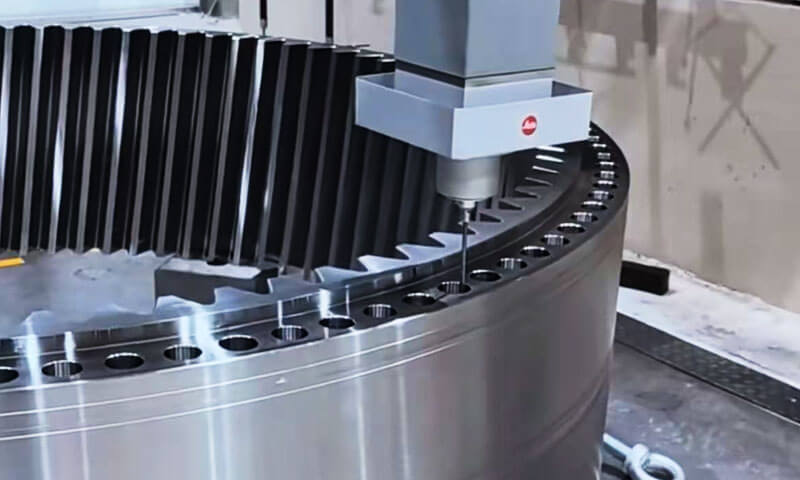
A precisão posicional descreve a relação geométrica entre recursos: paralelismo entre duas faces, perpendicularidade entre um furo e uma superfície de montagem, concentricidade entre dois furos, ou posição do padrão de furo em um alojamento.
Este é o tipo mais caro de falha de precisão. Se o padrão de furos na carcaça da caixa de engrenagens for deslocado em 0.1 mm, os eixos se ligam, as engrenagens se desgastam prematuramente, e toda a unidade falha cedo.
Você não pode corrigir erros de posição lixando ou escareando – isso está integrado na configuração.
A hierarquia não escrita do chão de fábrica
Há uma velha regra de prioridade pela qual vivemos, conquistado através de décadas de peças sucateadas e retrabalho à meia-noite: Tolerância de forma > Tolerância posicional > Tolerância dimensional
A maioria das pessoas assume que a tolerância dimensional é a mais restrita, mas não é. A forma é a base. Se sua superfície não for plana, você não pode medir o paralelismo com precisão.
Se o seu furo não for redondo, sua medição de diâmetro não tem sentido. Esta hierarquia não foi extraída de um manual padrão – foi aprendida da maneira mais difícil.
2. Cinco métodos práticos para obter precisão dimensional
Atingir seus alvos dimensionais não é mágica – trata-se de escolher o método certo para o volume, tolerância, e geometria.
Usamos cinco métodos principais no chão, cada um com sua personalidade, pontos fortes, e armadilhas.
Método Cortar e Experimentar
O método clássico da velha escola: faça um corte leve, medir o resultado, ajuste o deslocamento da sua ferramenta, e repita. Você aumenta o tamanho final de forma incremental, nunca cortando muito fundo em uma passagem.
- Melhor para: Peças únicas, protótipos, trabalhos em pequenos lotes, e tolerâncias muito apertadas
- Realidade do chão de fábrica: Lento, mas imbatível em termos de flexibilidade. Esta é a primeira habilidade que faço com todo aprendiz de mestre, e leva uns bons seis meses para ficar realmente bom nisso.
Você desenvolve uma noção de quanto a ferramenta irá desviar, quanto calor fará a peça crescer, e como ler um micrômetro como se fosse uma segunda língua. - Pegar: Só funciona se o seu operador souber o que está fazendo. Um deslocamento ruim em um corte de acabamento estraga a peça.
Método de ajuste de configuração
Você disca a posição da ferramenta e o deslocamento de trabalho uma vez, em seguida, execute um lote inteiro com a mesma configuração.
- Melhor para: Lotes de produção médios e grandes, partes repetidas consistentes
- Vantagens: Precisão estável, alta eficiência, qualidade consistente peça a peça. Este é o carro-chefe da produção em massa.
- Regra crítica: Sempre inspecione e valide totalmente a primeira peça antes de executar o lote.
eu vi 500 peças descartadas em uma hora porque alguém pulou a inspeção da primeira peça e o deslocamento da ferramenta foi 0.2 mm de folga.
Método de ferramenta dimensionada
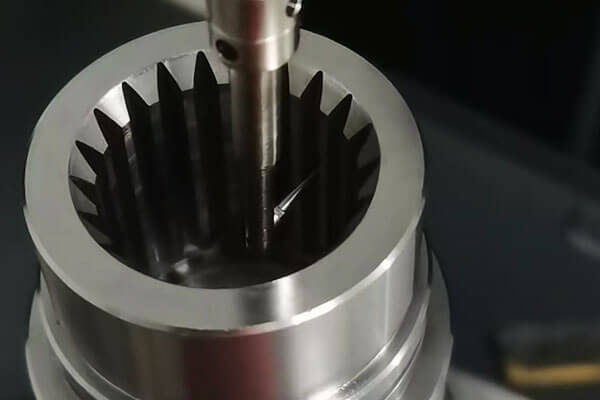
Você usa uma ferramenta de tamanho fixo, tamanho calibrado – brocas, Amerizadores, broches, e furadeiras funcionam dessa maneira. O tamanho do furo é o tamanho da ferramenta, mais ou menos.
- Melhor para: Tamanhos de furo padrão, splines, e perfis internos
- Vantagens: Simples, consistente, sem gerenciamento complexo de compensação.
- Pegar: O desgaste da ferramenta é o assassino silencioso. Um alargador usado por 0.02 mm irá desviar silenciosamente cada buraco ao longo da corrida, e você não notará até medir. Você precisa monitorar a vida útil da ferramenta e substituí-la dentro do prazo, não em caso de falha.
Automático & Método de controle CNC
CNC e os sistemas de controle automático basicamente incorporam a experiência do operador no programa.
A máquina mede, compensa o desgaste da ferramenta, e retrai automaticamente, com controle preciso de coordenadas sobre o caminho da ferramenta.
- Melhor para: Geometria complexa, volume médio a alto, repetibilidade consistente
- Vantagens: Eficiência e consistência muito maiores do que os métodos manuais. Contornos complexos e superfícies 3D que seriam impossíveis manualmente são rotina em uma fresadora CNC.
- Verdade dura: Lixo em, lixo fora. Se o programa estiver errado, a máquina cometerá o erro de forma mais rápida e consistente do que um ser humano.
Já vi falhas mais caras causadas por código incorreto do que por mau julgamento do operador.
Comparação de métodos de controle dimensional
| Método | Melhor faixa de volume | Precisão Dimensional Típica | Eficiência de produção | Requisito de habilidade | Risco Primário |
| Corte e experimente | 1 - 10 pedaços | ±0,005 – ±0,02mm | Muito baixo | Muito alto (6+ meses para dominar) | Erro humano na versão final |
| Ajuste de configuração | 20 - 500+ pedaços | ±0,01 – ±0,05 mm | Alto | Moderado | Erro de configuração da primeira peça causa desperdício de lote |
| Ferramenta dimensionada | 10 - 1000+ pedaços | ±0,01 – ±0,03mm | Médio-alto | Baixo | Desgaste gradual da ferramenta |
| Automático & Método de controle CNC | 5 - 10,000+ pedaços | ±0,005 – ±0,02mm | Muito alto | Alto (habilidade de programação) | Erro de programa causa rápida, defeitos consistentes |
Bônus: Forma & Métodos de precisão posicional
Para precisão do formulário, contamos com três abordagens principais:
- Geração de caminho: A interpolação precisa do caminho da ferramenta em máquinas CNC cria perfis precisos de forma livre
- Ferramentas de formulário: As ferramentas moldadas cortam o perfil completo em uma única passagem para obter seções transversais consistentes
- Gerando processos: Virando, moagem, e o brunimento geram formas redondas através de movimento relativo controlado
Para precisão posicional, a regra de ouro é inegociável: usinar todos os recursos de posição crítica em uma única configuração.
Cada vez que você desprende e fixa novamente a peça, você introduz erro de alinhamento. Se você puder fazer todos os furos em uma fixação, faça isso.
3. Qualidade da superfície: O driver oculto da vida útil dos componentes
Então você atingiu todas as suas dimensões, sua forma é boa, suas posições estão certas. Você terminou? Nem perto.
Essa fina camada superior de metal – a superfície – determinará ou prejudicará a vida útil da peça. Existem quatro maneiras pelas quais a qualidade da superfície afeta diretamente o desempenho, e a maioria dos novos engenheiros conhece apenas um deles.
Resistência ao desgaste
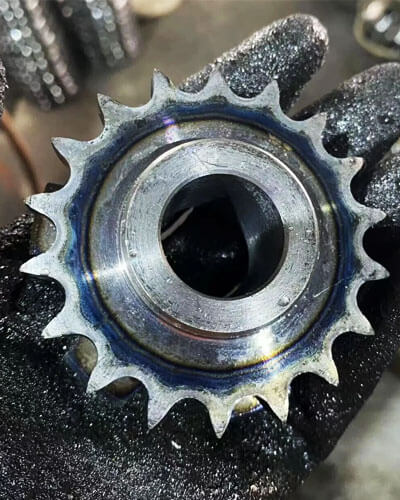
Não importa quão suaves sejam duas superfícies conjugadas, no nível micro, eles tocam apenas nos picos do perfil de rugosidade da superfície.
Maior rugosidade significa menos, pontos de contato mais altos, desgaste inicial mais rápido, e maior tempo de interrupção.
É exatamente por isso que os novos motores têm um período de amaciamento: você está desgastando esses picos microscópicos para que as superfícies se encaixem totalmente e entrem em desgaste estável.
Para aplicações de carga pesada, qualidade da superfície é a diferença entre 10,000 horas de atendimento e 1,000 horas. Já vi conjuntos de engrenagens pesadas durarem 3 vezes mais apenas eliminando a rugosidade da superfície de Ra 3.2 para Rá 0.8.
Força de fadiga
Sob carregamento cíclico, cada pequena marca de ferramenta, arranhar, e a crista de usinagem é um elevador de tensão. As fissuras por fadiga quase sempre iniciam na superfície, na raiz de um pico de rugosidade.
Aqui está a parte contra-intuitiva: tensão residual compressiva na superfície é uma coisa boa.
Ele cancela uma parte da carga cíclica de tração, tornando as rachaduras mais difíceis de iniciar e propagar.
Processos como shot peening, polimento de rolo, e acabamento a frio são todos projetados para construir deliberadamente uma camada de tensão superficial compressiva.
As pessoas pensam que estão apenas “alisando a superfície” – na verdade, estão pré-esforçando-a para durar mais tempo.
Resistência à corrosão
Quanto mais lisa for a superfície, quanto menos fendas e vales houver para umidade, contaminantes, e produtos químicos corrosivos para coletar. A corrosão por pites começa nos vales da rugosidade da superfície.
Elimine o valor Ra, e você prolonga drasticamente a vida útil da corrosão. Para peças operando em ambientes úmidos, salgado, ou ambientes ácidos, um bom acabamento superficial pode adicionar anos de vida útil sem nenhuma outra alteração no projeto.
Para componentes marítimos, mudando de Rá 6.3 para Rá 1.6 pode dobrar a vida útil da corrosão.
Ajustar & Estabilidade de montagem
Este é o efeito mais negligenciado. Duas peças com o mesmo ajuste interferente nominal podem se comportar de maneira completamente diferente se a rugosidade de sua superfície for diferente.
Maior rugosidade significa que os picos esmagam na montagem, dando-lhe uma interferência real menos eficaz.
Pior: a tensão residual da usinagem pode diminuir com o tempo, fazendo com que as dimensões mudem ligeiramente. Certa vez, tive um lote de buchas de precisão que passaram em todas as inspeções logo após a usinagem.
Nós os encaixotamos, coloque-os no armazém por duas semanas, e quando fomos montá-los, metade deles não caberia.
A tensão residual interna relaxou, e os tamanhos mudaram apenas o suficiente para desfazer o ajuste. Nunca ignore o alívio de tensão para peças com ajuste preciso.
4. O panorama geral: Precisão e qualidade são indicadores do sistema
Aqui está a maior lição que aprendi 30 anos: a precisão da usinagem e a qualidade da superfície não estão isoladas, métricas independentes. Eles são o resultado visível de todo o sistema de produção.
Rigidez da máquina, Desgaste da ferramenta, corte de calor, tensão residual interna, vibração do fuso, precisão de fixação – cada fator do processo aparece na peça final.
Se você está buscando uma precisão consistente, você não pode simplesmente “se esforçar mais” na máquina. Você tem que olhar para todo o sistema.
Compreender essas relações de causa e efeito — como o desgaste da ferramenta aparece no desvio dimensional, como a velocidade de corte aparece no acabamento superficial, como a fixação aparece no erro de posição — é muito mais valioso do que memorizar tabelas de tolerância.
Qualquer pessoa pode procurar um valor de tolerância. O engenheiro que sabe por que existe tolerância, e o que o afeta, é quem mantém a linha funcionando.
Pensamento final
Uma boa usinagem não significa acertar números em uma impressão. É uma questão de entender o que esses números significam, como eles são criados, e como eles afetam a peça quando ela está em serviço.
Domine as três dimensões da precisão, respeite o poder da qualidade da superfície, e veja todo o sistema por trás do chip – e você resolverá os problemas antes que eles aconteçam, não depois que o lote for descartado.