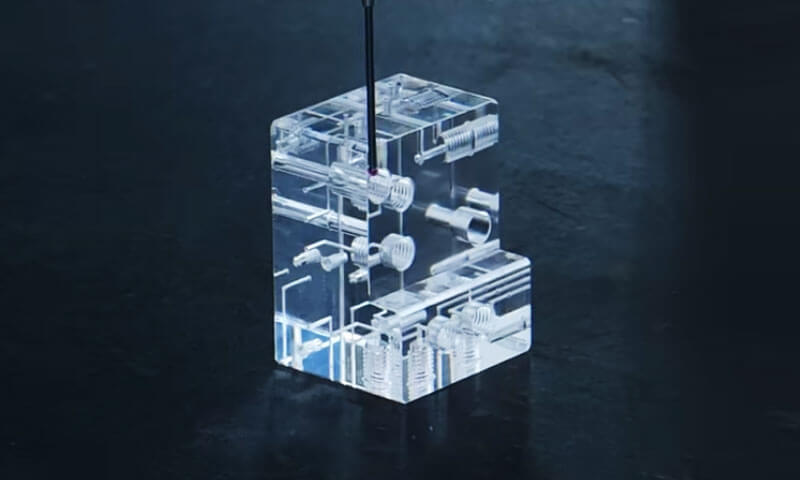
Acrílico, ou polimetilmetacrilato (PMMA), é um dos plásticos de engenharia mais versáteis na fabricação moderna.
É transparente, durável, e dimensionalmente estável – três propriedades que raramente coexistem em um único material.
Desde caixas de dispositivos médicos e equipamentos de laboratório até lentes de iluminação automotiva, displays de ponto de venda, e componentes fluídicos de precisão, peças de acrílico desempenham funções que o vidro, policarbonato, e outros polímeros não conseguem se igualar sozinhos.
Mas o acrílico não é um material único. Existe em formas fundidas e extrudadas com propriedades significativamente diferentes, e pode ser moldado por usinagem CNC, moldagem por injeção, corte a laser, Termoformagem, e ligação.
Escolher a forma correta do material e o processo de fabricação correto é a diferença entre uma peça que funciona perfeitamente e outra que quebra, manias, ou falha na inspeção dimensional.
Este artigo examina peças acrílicas personalizadas de precisão da perspectiva de um fabricante especializado.
1. O que é acrílico (PMMA)?
Polimetilmetacrilato (PMMA) é um transparente, polímero termoplástico amorfo produzido pela polimerização de metacrilato de metila (MMA) monômero.
Foi comercializado pela primeira vez no 1930s e desde então se tornou um dos plásticos transparentes mais utilizados no mundo.
PMMA é comumente conhecido simplesmente como "acrílico", mas o material também é comercializado sob nomes comerciais bem conhecidos, como Plexiglas, Perspex, Lucita, Acrilita, e Altuglas.
Esses nomes comerciais referem-se a produtos comerciais ou marcas baseadas em materiais acrílicos; o polímero subjacente é PMMA.
O apelo do PMMA reside na sua combinação de alta transparência óptica, baixa densidade, boa dureza superficial, Resistência a UV, resistência às intempéries, e facilidade de fabricação.
PMMA transparente de alta qualidade pode fornecer transmissão de luz visível de aproximadamente 90–92%, dando-lhe uma aparência de vidro, pesando apenas cerca de metade do volume do vidro convencional.
2. Quais são os diferentes tipos de acrílicos (PMMA)?
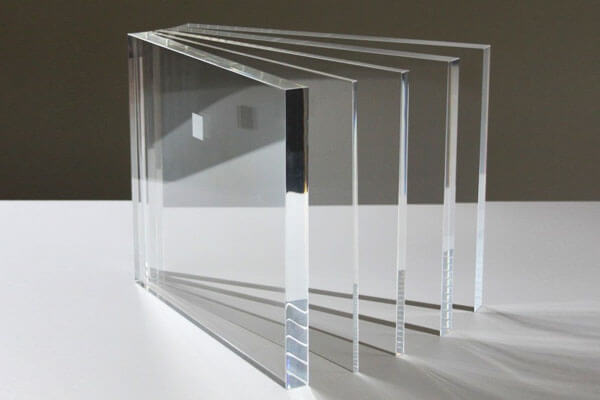
Para peças acrílicas de precisão, O estoque de PMMA é comumente dividido em PMMA fundido e PMMA extrudado de acordo com a forma como o material é fabricado.
Embora ambos sejam baseados no mesmo polímero, sua história de processamento pode produzir diferenças no peso molecular, estresse residual, comportamento térmico, qualidade óptica, e desempenho de usinagem.
Elenco PMMA
Elenco PMMA é produzido pela polimerização de metacrilato de metila líquido (MMA) entre moldes, comumente placas de vidro para produção de chapas.
Comparado com material extrudado, PMMA fundido geralmente oferece maior peso molecular, menor tensão residual, boa estabilidade térmica, e excelente clareza óptica.
Estas características tornam o PMMA fundido particularmente adequado para Usinagem CNC.
Sob condições de corte adequadamente controladas, pode produzir cavacos relativamente limpos e bordas usinadas bem definidas, ao mesmo tempo que reduz a tendência de amolecimento excessivo ou manchas na zona de corte.
O PMMA fundido é, portanto, comumente selecionado para componentes de precisão, como coberturas ópticas, caixas transparentes, janelas de inspeção, protótipos, e peças de acrílico usinadas sob medida.
PMMA extrudado
PMMA extrudado é fabricado derretendo continuamente pellets de resina acrílica e forçando o polímero através de uma matriz.
O processo de extrusão proporciona produção eficiente de chapas padronizadas, hastes, tubos, e perfis, mas pode introduzir orientação molecular e maior estresse interno residual.
Durante usinagem CNC agressiva, essas características podem aumentar o risco de deformação relacionada ao calor, fusão de borda, e loucura de estresse, particularmente quando as condições de corte são mal controladas ou o componente contém características internas afiadas.
O PMMA extrudado continua amplamente útil para produtos acrílicos fabricados em geral e estoque padronizado, mas para usinagem subtrativa exigente, O PMMA fundido é frequentemente preferido quando a estabilidade dimensional, qualidade da superfície, e baixo estresse de usinagem são críticos.
3. Propriedades do material principal do acrílico (PMMA) para componentes de precisão
Compreender as propriedades do material PMMA é essencial para projetar peças com desempenho confiável. As seguintes propriedades são particularmente relevantes para componentes de precisão.
Propriedades ópticas.
PMMA transmite aproximadamente 92% de luz visível, comparado com cerca 90% para vidro.
Tem um índice de refração de 1.49 e baixa dispersão, tornando-o adequado para lentes, guias de luz, e janelas ópticas. Não amarela significativamente sob exposição UV, ao contrário de muitos outros plásticos.
Propriedades mecânicas.
PMMA é rígido e duro. A resistência à tração típica é 65–75 MPa, a resistência à flexão é 90–110 MPa, e o módulo de tração é 2,4–3,2 GPa.
É frágil em comparação com o policarbonato, com resistência ao impacto Izod entalhada de 15–25 J/m.
Isso significa que as peças de acrílico devem ser projetadas para evitar concentrações de tensão que possam iniciar rachaduras.
Propriedades térmicas.
A temperatura de transição vítrea do PMMA é de aproximadamente 105°C, e a temperatura de deflexão térmica é de cerca de 95°C em 0.45 MPA.
A temperatura de serviço é normalmente limitada a 80°C para uso contínuo. O coeficiente de expansão térmica é aproximadamente 70 × 10⁻⁶ /° C., que é superior à maioria dos metais, mas inferior a muitos outros plásticos.
Resistência química.
PMMA resiste a ácidos diluídos, Alkalis, hidrocarbonetos alifáticos, e óleos minerais.
É atacado por cetonas (acetona, MEK), ésteres, hidrocarbonetos clorados, e hidrocarbonetos aromáticos.
Álcoois podem causar rachaduras por estresse em peças tensionadas. Isto deve ser considerado ao selecionar agentes de limpeza e adesivos.
Absorção de umidade.
O PMMA absorve aproximadamente 0,3–0,4% de água na saturação. Isso é baixo em comparação com náilon ou policarbonato, mas ainda pode causar alterações dimensionais em peças de precisão.
Para aplicações críticas, as peças devem ser condicionadas antes da usinagem final.
Propriedades elétricas.
PMMA tem boa rigidez dielétrica (aproximadamente 20 kV/mm) e resistividade de volume (aproximadamente 10¹⁵ Ω·cm), tornando-o adequado para aplicações elétricas e eletrônicas.
Resistência às intempéries.
O PMMA é altamente resistente à radiação UV e às intempéries externas. É amplamente utilizado em sinalização externa, Aparelho automotivo, e vidros arquitetônicos.
No entanto, a exposição prolongada aos raios UV pode causar degradação da superfície em algumas formulações, portanto, classes estabilizadas contra UV são recomendadas para uso externo.
Biocompatibilidade.
PMMA de grau médico está disponível e é usado em próteses dentárias, cimento ósseo, e componentes de dispositivos médicos.
Pode ser esterilizado por óxido de etileno, radiação gama, ou autoclave (com limitações).
4. Usinagem CNC de precisão de acrílico (PMMA) Peças
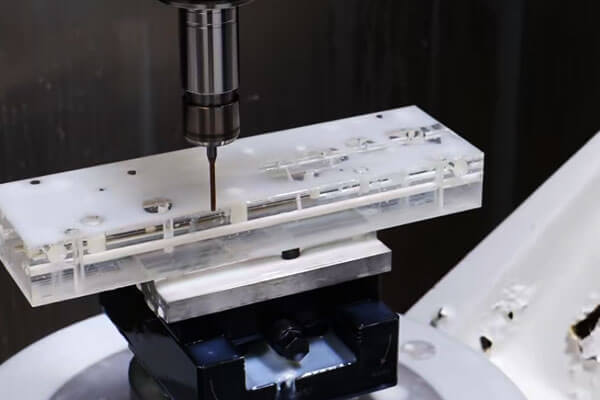
Usinagem CNC é um dos métodos mais flexíveis para produzir acrílico personalizado de precisão (PMMA) peças, especialmente quando a quantidade necessária é relativamente pequena, a geometria é altamente personalizada, ou o design deve ser alterado com frequência.
Ao contrário da moldagem por injeção, A usinagem CNC não requer um molde de produção dedicado.
O componente acabado é produzido diretamente da folha PMMA, placa, haste, bloquear, ou outro material adequado, removendo material com ferramentas de corte controladas por computador.
As operações CNC comuns para PMMA incluem moagem, girando, perfuração, tedioso, Gerando, roteamento, chanfrar, e gravura.
Dependendo da geometria e da qualidade óptica necessária, a usinagem pode ser seguida de polimento ou outras operações de acabamento superficial.
O principal desafio é o gerenciamento térmico. PMMA tem condutividade térmica relativamente baixa, para que o calor gerado na zona de corte possa acumular-se rapidamente.
O calor excessivo pode amolecer o polímero e causar derretimento, formação de rebarbas, manchas de superfície, distorção dimensional, ou loucura por estresse.
Ferramentas afiadas, parâmetros de corte apropriados, evacuação eficiente de cavacos, e fixações rígidas, mas de baixo estresse são, portanto, essenciais.
Processo de usinagem CNC para PMMA
Um fluxo de trabalho de precisão típico é:
Seleção de Material → Programação CAD/CAM → Fixação → Usinagem de Desbaste → Usinagem de Acabamento → Rebarbação → Polimento/Acabamento de Superfície → Inspeção Dimensional
O material deve ser selecionado de acordo com a aplicação e requisitos de usinagem.
Elenco PMMA é frequentemente preferido para usinagem subtrativa exigente porque suas características de material podem fornecer comportamento dimensional e de usinagem favorável,
enquanto o material extrudado também pode ser usinado com sucesso quando a tensão residual e os efeitos térmicos são adequadamente controlados.
Durante a programação CAM, o caminho da ferramenta deve evitar acúmulo desnecessário de calor.
Alto envolvimento da ferramenta, fricção prolongada, e passagens repetidas na mesma área podem gerar temperatura excessiva mesmo quando os parâmetros nominais de corte parecem razoáveis.
Vantagens da usinagem CNC PMMA
Alta flexibilidade de design
A usinagem CNC pode produzir geometrias altamente personalizadas sem a necessidade de ferramentas de moldagem por injeção.
Modificações de projeto normalmente podem ser implementadas através de alterações CAD/CAM, em vez da fabricação de um novo molde..
Isso torna o processo especialmente adequado para protótipos de engenharia, amostras funcionais, componentes de substituição, e peças personalizadas de baixo volume.
Excelente acessibilidade de recursos
A usinagem CNC pode produzir diretamente recursos de precisão, como:
- Buracos e furos
- Slots e bolsos
- Tópicos quando apropriado
- Superfícies de montagem
- Contra -caminhos
- Chanfros
- Marcações gravadas
Combinações complexas de recursos podem ser usinadas em uma única configuração quando a máquina e o arranjo de fixação permitirem.
Adequado para protótipos e volumes baixos
A usinagem CNC é economicamente atrativa quando a quantidade de produção não justifica ferramentas de moldagem por injeção.
Também permite que o fabricante passe de forma relativamente rápida de um projeto CAD acabado para um componente físico.
Alto controle dimensional
Equipamentos CNC modernos podem fornecer controle dimensional rígido quando o estoque de PMMA, máquina, ferramentas, temperatura, e as condições de medição são gerenciadas adequadamente.
Recursos críticos também podem ser inspecionados usando CMMs, sistemas de visão, ou medidores de precisão.
Limitações da usinagem CNC PMMA
A principal limitação é a eficiência de remoção de material. Uma parte significativa do estoque original pode se tornar desperdício de usinagem, particularmente quando o componente acabado tem uma pequena relação material/volume.
A usinagem CNC também pode se tornar cara para grandes quantidades de produção porque o tempo de ciclo e a ocupação da máquina aumentam com o número de peças.
Outras limitações incluem:
- Acúmulo de calor durante o corte
- Risco de rebarbas ou derretimento das bordas
- Liberação potencial de tensão residual
- Maior custo unitário em grandes volumes
- Necessidade de polimento adicional para superfícies ópticas
- Maiores requisitos de manuseio para peças transparentes sensíveis a riscos
Por estas razões, A usinagem CNC é geralmente mais forte no protótipo e na extremidade de baixo volume do espectro de produção.
5. Moldagem por injeção de acrílico personalizado (PMMA) Peças
Moldagem por injeção forma peças de PMMA aquecendo o termoplástico acima de sua faixa de processamento, injetar o polímero fundido em um molde de precisão sob pressão, permitindo que o material esfrie e solidifique, e então ejetar o componente acabado.
Ao contrário da usinagem CNC, que remove material de uma peça sólida, a moldagem por injeção cria a geometria necessária diretamente através da cavidade do molde.
Isto o torna particularmente eficaz para repetir a produção de formas complexas e componentes de alto volume.
Um ciclo típico de moldagem por injeção de PMMA é:
Secagem de Resina → Plastificação → Injeção → Embalagem/Retenção → Resfriamento → Ejeção → Inspeção
PMMA requer controle de umidade adequado antes do processamento. A umidade excessiva na resina pode contribuir para bolhas, listras prateadas, confusão, e outros defeitos superficiais ou ópticos.
As condições de secagem devem seguir as especificações do fabricante da resina.
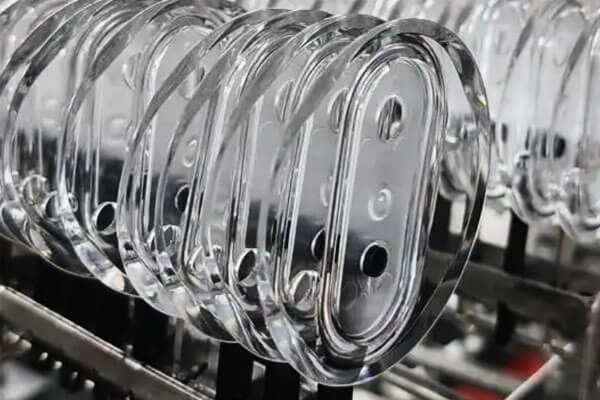
Moldagem por injeção de qualidade óptica
Quando a peça PMMA se destina a aplicações ópticas ou transparentes, a precisão dimensional por si só é insuficiente.
O processo também deve controlar:
Comportamento de fluxo + uniformidade de resfriamento + estresse residual + condição da superfície do molde
Enchimento ou resfriamento mal controlados podem criar distorção óptica mesmo quando as dimensões da peça permanecem dentro da tolerância.
A própria superfície do molde atua como uma superfície de réplica direta. Qualquer defeito, contaminação, arranhar, ou textura inadequada em uma superfície crítica do molde pode ser transferida para a peça acrílica acabada.
Por esse motivo, a moldagem óptica de PMMA geralmente requer um controle particularmente cuidadoso do polimento do molde, secagem de resina, condições de enchimento, ventilação, e resfriamento.
Vantagens da moldagem por injeção PMMA
Vantagens:
- Baixo custo por unidade em volume: Uma vez que o ferramental é amortizado, o custo unitário é baixo.
- Alta taxa de produção: Milhares de peças por dia são possíveis.
- Excelente repetibilidade: Dimensões e propriedades consistentes.
- Geometria complexa: Recursos integrados, costelas, chefes, e encaixes de pressão podem ser moldados.
- Acabamento superficial: A textura do molde é replicada na peça.
- Variedade de materiais: Colorido, preenchido, e graus especiais estão disponíveis.
- Automação: O processo pode ser totalmente automatizado.
Limitações:
- Alto custo de ferramentas: Os moldes podem custar dezenas de milhares de dólares.
- Prazo de entrega longo: A fabricação do molde leva semanas a meses.
- Restrições de design: Ângulos de rascunho, uniformidade da espessura da parede, e a localização do portão devem ser consideradas.
- Limitações materiais: Acrílico fundido de peso molecular muito alto não pode ser moldado.
- Estresse residual: Peças moldadas podem apresentar tensão residual e birrefringência.
- Volume mínimo: Não é econômico para volumes baixos.
6. Técnico & Comparação Econômica: Usinagem CNC vs.. Moldagem por injeção
A usinagem CNC e a moldagem por injeção podem produzir peças de PMMA personalizadas de precisão, mas eles são otimizados para diferentes condições de produção.
A principal distinção é que a usinagem CNC remove material do estoque sólido de PMMA, enquanto a moldagem por injeção forma a peça diretamente em um molde.
Como resultado, sua estrutura de custos, Flexibilidade do projeto, eficiência de produção, e a utilização de materiais são bastante diferentes.
| Fator-chave | Usinagem CNC | Moldagem por injeção |
| Princípio de Fabricação | Usinagem subtrativa de chapa PMMA, placa, haste, ou bloquear | Formando PMMA fundido dentro de um molde de precisão |
| Melhor Volume de Produção | Protótipo, amostra, e produção de baixo volume | Médio- e produção de alto volume |
| Custo inicial de ferramentas | Baixo; principalmente ferramentas e acessórios de corte padrão | Alto; molde dedicado necessário |
| Custo unitário | Relativamente alto porque o tempo de usinagem aumenta com a quantidade | Relativamente baixo após a amortização do investimento no molde |
| Flexibilidade do projeto | Excelente; As alterações de CAD geralmente podem ser implementadas sem novas ferramentas | Limitado após ferramental; grandes mudanças no projeto podem exigir modificação do molde |
| Velocidade de desenvolvimento | Rápido; adequado para protótipos rápidos | Mais lento porque o design do molde, fabricação, e testes são necessários |
Geometria 3D Complexa |
Bom, mas limitado pelo acesso a ferramentas e estratégia de usinagem | Excelente para costelas moldadas, chefes, clipes, e recursos integrados |
| Precisão dimensional | Alta e controlada diretamente por caminhos de ferramentas CNC | Alto após estabilização do processo, mas afetado pelo encolhimento e condições de moldagem |
| Qualidade de superfície óptica | Excelente potencial com usinagem e polimento controlados | Excelente potencial com superfícies de molde de alta qualidade e moldagem estável |
| Utilização do material | Mais baixo; material removido torna-se desperdício de usinagem | Mais alto; a parte é formada perto da forma líquida, embora os corredores e os sprues criem alguns resíduos |
| Flexibilidade de espessura de parede | Excelente para componentes usinados de espessura variável | Requer controle cuidadoso para minimizar marcas de afundamento, Vareira, e estresse residual |
| Recursos internos | Excelente para furos acessíveis, slots, e bolsos | Excelente para saliências moldadas, costelas, e recursos integrados complexos |
| Acabamento superficial | Fácil de combinar com polimento, moagem, ou outras operações secundárias | A superfície do molde determina em grande parte o acabamento moldado; acabamento secundário ainda pode ser necessário |
Estresse residual |
Pode ser introduzido ou liberado durante a usinagem, especialmente em ações estressadas | A moldagem pode introduzir orientação residual e estresse térmico |
| Custo de resíduos de materiais | Mais significativo para geometrias altamente usinadas | Geralmente mais baixo para peças de alto volume com formato quase final |
| Repetibilidade peça a peça | Muito alto com programação CNC estável e controle de processo | Muito alto após a estabilização do molde e dos parâmetros de moldagem |
| Ponto de equilíbrio econômico | Geralmente favorável em quantidades menores | Torna-se cada vez mais econômico à medida que o volume de produção aumenta |
| Aplicações típicas de PMMA | Protótipos, peças ópticas, caixas personalizadas, componentes de baixo volume | Capas, caixas, exibições, componentes de iluminação, peças personalizadas de alto volume |
| Principal vantagem | Flexibilidade com baixo investimento inicial | Alta produtividade e baixo custo unitário em escala |
| Limitação Principal | Maior custo unitário e remoção de material | Alto investimento em ferramentas e menor flexibilidade de projeto após a ferramenta |
7. Acabamento e pós-processamento de superfícies acrílicas
O acabamento superficial é fundamental para peças acrílicas, especialmente quando a clareza óptica ou a aparência são importantes. As operações de acabamento comuns incluem:
Polimento
O acrílico pode ser polido até obter um alto acabamento óptico usando uma sequência de lixas abrasivas, compostos, e rodas de polimento. Polimento por chama e polimento a vapor também são usados para acabamento de bordas.
Recozimento
Peças acrílicas usinadas ou moldadas podem ser recozidas para aliviar tensões internas.
O recozimento é normalmente realizado a 70–80°C por várias horas, seguido de resfriamento lento. Isso reduz o risco de fissuras e rachaduras.
Polimento a vapor
A peça está exposta ao vapor de solvente, que suaviza a superfície. Isso produz um acabamento de alto brilho, mas requer controle cuidadoso para evitar distorção.
Polimento de chama
Uma chama controlada é passada sobre a superfície, derretendo uma camada fina e produzindo uma superfície lisa, acabamento brilhante. Isso é comumente usado para bordas.
Polimento de diamante
Para componentes transparentes exigentes, polimento de diamante pode fornecer uma superfície altamente refinada. É particularmente útil onde são necessárias baixa rugosidade superficial e alta clareza óptica.
Comparado com o polimento abrasivo convencional, processos à base de diamante podem fornecer remoção mais controlada de quantidades muito pequenas de material.
Isso os torna atraentes para superfícies ópticas de precisão e componentes onde marcas de usinagem visíveis devem ser minimizadas.
Pintura e revestimento
Acrílico pode ser pintado, serigrafado, ou revestido com anti-reflexo, antiestático, ou acabamentos de revestimento duro.
Texturização e acabamento fosco
Nem toda peça de PMMA precisa de um transparente, superfície brilhante. Um acabamento fosco ou texturizado controlado pode ser usado onde a redução de brilho, aparência visual, difusão de luz, ou características táteis são mais importantes do que a transparência máxima.
Corte e gravação a laser
O processamento a laser é usado para cortar, gravação, e marcação em acrílico. Produz uma borda polida em alguns casos.
Colagem e montagem
O acrílico pode ser unido por soldagem com solvente, colagem adesiva, soldagem ultrassônica, ou fixação mecânica. A soldagem com solvente produz uma junta transparente, mas requer um controle cuidadoso.
Limpeza
O acrílico deve ser limpo com água e sabão neutro ou produtos de limpeza especializados para plásticos. Solventes como acetona e álcool devem ser evitados, pois eles podem causar fissuras.
8. Aplicações de acrílico personalizado (PMMA) Peças
A combinação de transparência óptica, Construção leve, resistência às intempéries, isolamento elétrico, e usinabilidade tornam o PMMA adequado para uma ampla gama de componentes personalizados.
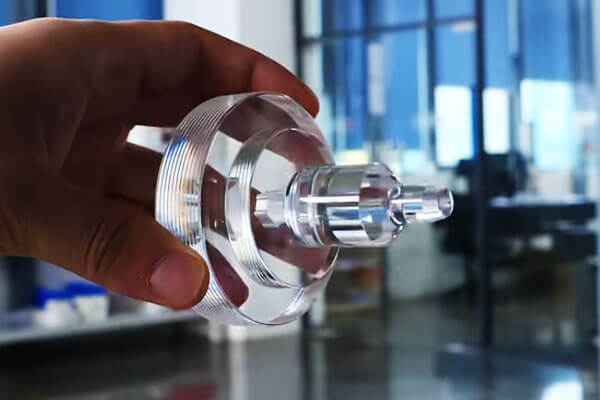
Componentes ópticos e fotônicos
O PMMA é amplamente utilizado onde a transmissão controlada de luz é necessária. Sua clareza óptica o torna adequado para componentes onde a transparência visual ou a distribuição de luz fazem parte da função.
As aplicações típicas incluem:
- Guias de luz
- Capas ópticas
- Janelas transparentes
- Lentes de exibição
- Componentes de gerenciamento de luz
- Caixas ópticas protetoras
Eletrônicos e equipamentos elétricos
PMMA fornece bom isolamento elétrico e pode criar estruturas protetoras transparentes e leves.
Componentes personalizados podem incluir:
- Capas transparentes para equipamentos
- Janelas indicadoras
- Caixas de exibição
- Painéis de proteção
- Gabinetes elétricos
- Espaçadores e acessórios isolantes
Equipamento industrial
As máquinas industriais muitas vezes exigem que os operadores observem os processos internos sem expor componentes móveis ou perigosos.
O PMMA pode, portanto, ser usado para:
- Janelas de inspeção
- Protetores de máquinas
- Capas protetoras
- Componentes de visualização fluida
- Carcaças de processo transparentes
- Painéis de observação
Equipamentos Laboratoriais e Médicos
Transparência do PMMA, aparência limpa, e a facilidade de fabricação o tornam útil para componentes selecionados de equipamentos laboratoriais e médicos.
Os aplicativos podem incluir:
- Capas de instrumentos
- Câmaras de visualização de fluidos
- Gabinetes de laboratório
- Componentes de inspeção de amostra
- Carcaças de equipamentos
Automotivo e transporte
O PMMA pode ser usado em automotivo e aplicações de transporte onde a transparência, resistência às intempéries, e a aparência são importantes.
Exemplos incluem:
- Componentes relacionados à iluminação
- Capas de indicadores
- Elementos de exibição
- Partes interiores transparentes
- Componentes decorativos
Produtos de iluminação e exibição
Esta é uma das áreas de aplicação comercial mais fortes do PMMA. O material pode transmitir luz de forma eficiente, ao mesmo tempo que permite considerável flexibilidade de design.
Componentes personalizados de PMMA podem ser produzidos como:
- Difusores
- Guias de luz
- Painéis de exibição
- Sinais iluminados
- Componentes de iluminação decorativa
- Caixas transparentes
Produtos Arquitetônicos e Comerciais
O PMMA é amplamente utilizado em produtos visuais e decorativos porque pode combinar transparência com peso relativamente baixo.
Exemplos incluem:
- Sinalização
- Exibir luminárias
- Estruturas de varejo
- Painéis decorativos
- Elementos de iluminação arquitetônica
- Componentes de exposição
9. Fatores de custo para peças acrílicas personalizadas
Material
A seleção de materiais tem impacto direto no custo. O PMMA fundido é geralmente mais caro que o PMMA extrudado padrão,
enquanto graus especiais, como estabilizados por UV, antiestático, óptico, ou materiais de qualidade médica podem acarretar custos adicionais.
A espessura da peça e as dimensões do estoque também são importantes, especialmente para usinagem CNC. Uma peça bruta de PMMA espessa ou superdimensionada pode aumentar o consumo de material e o desperdício de usinagem.
Complexidade do design
A geometria complexa aumenta o tempo de fabricação e os requisitos do processo.
Para peças usinadas em CNC, recursos como bolsos fundos, Undercuts, paredes finas, múltiplas configurações, e superfícies 3D complexas podem aumentar as horas de usinagem e os requisitos de ferramentas.
Para moldagem por injeção, geometria complicada pode aumentar o projeto do molde e os custos de fabricação.
Os cortes inferiores podem exigir slides ou outros mecanismos, enquanto paredes finas ou irregulares podem exigir fluxo de molde e design de resfriamento mais sofisticados.
Requisitos de tolerância
Tolerâncias mais rigorosas exigem maior controle de processo e mais inspeção.
Um componente geral de PMMA pode não precisar do mesmo nível de tolerância que um componente óptico ou de ajuste de precisão.
A especificação excessiva de tolerâncias pode, portanto, aumentar o custo de fabricação sem fornecer valor funcional adicional.
Para PMMA especificamente, o controle dimensional também pode ser influenciado pela temperatura, estresse residual, e histórico de processamento de materiais, portanto, as tolerâncias críticas devem ser definidas de acordo com os requisitos funcionais reais.
Volume de produção
O volume de produção é um dos fatores mais importantes na escolha entre usinagem CNC e moldagem por injeção.
A produção de baixo volume geralmente favorece a usinagem CNC porque o processo requer relativamente poucas ferramentas dedicadas.
A produção de maior volume geralmente favorece a moldagem por injeção, porque o investimento inicial no molde pode ser distribuído por muitas peças.
Não existe um valor de equilíbrio universal. Depende do tamanho da peça, geometria, tempo de usinagem, custo do molde, tempo de ciclo, e exigência de produção anual.
Acabamento superficial
O acabamento superficial pode afetar significativamente o custo das peças acrílicas transparentes.
O acabamento CNC básico requer menos processamento do que o polimento fino, enquanto polimento óptico pode envolver vários estágios e inspeção adicional.
Processos adicionais, como polimento por chama, acabamento relacionado ao vapor, quando aplicável, pintura, ou revestimentos funcionais podem aumentar ainda mais o custo de processamento.
Para PMMA transparente, o acabamento necessário deve ser claramente especificado porque o polimento de superfícies desnecessárias pode adicionar custos substanciais sem melhorar o desempenho do componente.
Operações secundárias
As operações realizadas após o processo primário de usinagem ou moldagem também contribuem para o preço da peça acabada. Estes podem incluir:
- Tratamento de recozimento ou alívio de estresse
- União
- Conjunto
- Perfuração ou usinagem secundária
- Impressão ou marcação
- Revestimento protetor
- Embalagem especial
O impacto no custo depende do número de operações e do grau de manuseio manual necessário.
Ferramentas
As ferramentas são a principal diferença entre a usinagem CNC e a moldagem por injeção.
A usinagem CNC geralmente requer acessórios em vez de um molde de produção dedicado, então o investimento inicial em ferramentas é relativamente baixo.
Moldagem por injeção, em comparação, requer um molde dedicado, e o custo do molde pode ser significativo para componentes complexos de PMMA ou peças que exigem superfícies ópticas altamente polidas.
Para produção de alto volume, no entanto, o maior custo inicial do molde pode ser compensado pelo menor custo unitário de fabricação.
Tempo de espera
Os prazos de produção padrão normalmente têm uma estrutura de custos previsível.
A produção acelerada ou a entrega urgente podem exigir programação adicional da máquina, ao longo do tempo, fornecimento rápido de materiais, ou acabamento e inspeção acelerados, o que pode aumentar o custo total.
Por esse motivo, o planejamento realista da entrega costuma ser mais econômico do que solicitar um cronograma de produção desnecessariamente reduzido.
Requisitos de qualidade
Os requisitos de inspeção e documentação também afetam os custos.
A inspeção dimensional básica é menos exigente do que um programa de produção que exige medição CMM, inspeção óptica, verificação de rugosidade superficial, Certificação de material, Teste funcional, ou rastreabilidade total.
Para componentes PMMA ópticos ou de alto valor, inspeção adicional pode ser justificada porque defeitos como arranhões, confusão, louco, ou distorção dimensional pode afetar a aceitação do produto mesmo quando a geometria básica está correta.
10. Valor de um fabricante especializado de peças de PMMA de precisão
Um fabricante especializado de PMMA de precisão contribui com mais do que capacidade de usinagem ou moldagem.
Para componentes acrílicos transparentes, comportamento material, Controle térmico, precisão dimensional, qualidade óptica, e acabamento estão intimamente ligados.
Escolher um fornecedor com experiência nessas áreas pode reduzir o risco de desenvolvimento e melhorar a consistência desde o protótipo até a produção.
Experiência em materiais
O PMMA está disponível em diferentes graus e formas de estoque, e o acrílico fundido e extrudado podem se comportar de maneira diferente durante a usinagem e o processamento térmico.
Um fabricante especializado pode selecionar o material apropriado de acordo com a transparência, grossura, Requisitos mecânicos, Exposição UV, acabamento superficial, e método de fabricação.
Por exemplo, O PMMA fundido é frequentemente preferido para componentes exigentes usinados em CNC devido às suas características favoráveis de usinagem e ópticas, enquanto o material extrudado pode ser mais econômico para aplicações padronizadas.
Seleção de Processo
O processo de fabricação apropriado depende muito do volume de produção e da geometria da peça.
Usinagem CNC geralmente é adequado para protótipos, produção de baixo volume, e geometrias altamente personalizadas.
Moldagem por injeção torna-se cada vez mais atraente quando o projeto é estável e as quantidades de produção são suficientemente altas para justificar ferramentas dedicadas.
Um fabricante especializado também pode combinar as duas abordagens, por exemplo, usando usinagem CNC para validação de protótipo antes de transferir um projeto finalizado para moldagem por injeção.
Design para Fabricação
As peças de PMMA requerem atenção cuidadosa à espessura da parede, cantos internos, buracos, áreas de fixação, subsídio de usinagem, rascunho, e deformação térmica.
As peças transparentes adicionam outra camada de complexidade porque as marcas de portão, linhas de separação, marcas de usinagem, e a tensão residual pode se tornar visualmente ou opticamente significativa.
A revisão antecipada do DFM pode identificar esses problemas antes do início da produção ou do ferramental, reduzindo a probabilidade de reprojeto caro ou modificação do molde.
Capacidade de usinagem de precisão
A usinagem de precisão em PMMA requer mais do que uma máquina CNC.
Ferramentas afiadas, condições de corte controladas, evacuação eficaz de cavacos, fixação estável, e gerenciamento térmico são necessários para evitar o derretimento, formação de rebarbas, louco, e desvio dimensional.
Para componentes de precisão, o fabricante deve ser capaz de controlar dimensões críticas de acordo com os requisitos reais do desenho e verificá-las usando equipamento de medição apropriado.
Experiência em Acabamento de Superfície
A aparência final e o desempenho óptico das peças acrílicas podem depender muito do pós-processamento. Dependendo do aplicativo, um fabricante pode fornecer:
- Acabamento CNC fino
- Polimento mecânico
- Polimento de diamante
- Polimento por chama para aplicações adequadas
- Lixamento e preparação de superfície
- Texturização
- Revestimentos de superfície funcionais
Para componentes ópticos, o acabamento deve ser cuidadosamente controlado porque o polimento excessivo pode alterar as dimensões ou a geometria óptica.
Controle térmico e de estresse
O PMMA é sensível ao calor e ao estresse residual. Usinagem ruim, moldagem, ou o manuseio pode causar fissuras, rachadura, Vareira, ou instabilidade dimensional.
Um fabricante especializado pode incorporar controles de processo apropriados, como parâmetros de corte otimizados, condições de moldagem controladas, recozimento quando necessário, e manuseio cuidadoso de superfícies transparentes.
Controle de Qualidade e Rastreabilidade
A produção precisa de PMMA pode exigir mais do que uma inspeção dimensional básica.
Dependendo do aplicativo, o controle de qualidade pode incluir CMM ou medição de visão, inspeção de superfície, medição de rugosidade, verificações de aparência óptica, verificação de materiais, e testes funcionais.
Para componentes de produção, registros de inspeção documentados e rastreabilidade de lotes de materiais fornecem controle adicional sobre consistência.
Flexibilidade de Produção
Um fornecedor capaz de suportar protótipo, baixo volume, e produção de alto volume pode reduzir a necessidade de transferir o produto entre fabricantes à medida que a demanda aumenta.
Escolha LangHe para acrílico personalizado (PMMA) Peças
Indústria de Langhe fornece integrado Usinagem CNC e moldagem por injeção soluções para acrílico personalizado (PMMA) componentes, apoiando projetos desde o desenvolvimento de protótipos até a produção.
Nossa abordagem de fabricação combina seleção de materiais, Revisão do DFM, processamento de precisão, acabamento superficial, e inspeção de qualidade para atender aos requisitos específicos de peças plásticas transparentes e de precisão.
Para PMMA usinado em CNC, LangHe pode suportar geometrias personalizadas, furos de precisão, bolsos, recursos de montagem, e superfícies polidas.
Para repetir a produção, moldagem por injeção pode ser desenvolvida para estabilidade, geometrias complexas com fabricação eficiente por peça.
Envie-nos o seu 2Desenho D, 3Modelo CAD D, Grau PMMA, quantidade, tolerância, e requisitos de acabamento superficial.
Indústria de Langhe pode avaliar o projeto e recomendar uma usinagem CNC adequada, moldagem por injeção, ou solução de fabricação combinada para suas peças de acrílico personalizadas.
11. Conclusão
Peças acrílicas personalizadas de precisão são essenciais em indústrias onde a transparência, durabilidade, e estabilidade dimensional são necessárias.
A escolha entre acrílico fundido e extrudado, e entre usinagem CNC e moldagem por injeção, depende dos requisitos da aplicação, volume, e custo.
A usinagem CNC oferece liberdade de design, tolerâncias apertadas, e retorno rápido, tornando-o ideal para protótipos e produção de baixo volume.
A moldagem por injeção oferece baixo custo por unidade e alta repetibilidade em volume, tornando-o ideal para produção de alto volume. Uma abordagem híbrida pode combinar o melhor de ambos.
Escolher o parceiro de fabricação certo é essencial.
Um fabricante especializado com experiência em materiais, capacidades de precisão, conhecimento de acabamento, e um forte sistema de qualidade pode ajudar a garantir que cada peça de acrílico atenda aos seus requisitos de desempenho e aparência.
LangHe está posicionada como tal parceiro, oferecendo a profundidade técnica e a flexibilidade de produção necessárias para projetos personalizados de acrílico.
Perguntas frequentes
Qual é a diferença entre acrílico e policarbonato?
Acrílico (PMMA) oferece melhor clareza óptica, Resistência a UV, e resistência a riscos.
O policarbonato é muito mais forte e resistente a impactos, mas é mais sujeito a arranhões e amarelecimento.
O acrílico é preferido para aplicações ópticas e de exibição; policarbonato para aplicações resistentes a impactos.
É plástico acrílico ou vidro?
Acrílico é um plástico, não é vidro. É um termoplástico transparente feito de polimetilmetacrilato (PMMA).
Muitas vezes é chamado de “vidro acrílico” porque pode fornecer transparência e aparência semelhantes às do vidro, mas suas propriedades materiais e métodos de fabricação são fundamentalmente diferentes daqueles do vidro inorgânico.
Acrílico é mais leve, mais fácil de usinar e termoformar, enquanto o vidro geralmente oferece maior dureza e resistência ao calor.
As peças de PMMA podem ser polidas até obter um acabamento de nível óptico?
Sim. As peças de PMMA de precisão podem ser polidas mecanicamente ou com diamante para obter rugosidade superficial muito baixa e alta clareza óptica.
Dependendo do grau de PMMA, grossura, processo de polimento, e método de medição, O PMMA claro pode atingir aproximadamente 90–92% de transmitância de luz visível.
Com polimento devidamente controlado e gerenciamento de estresse, O PMMA pode fornecer excelentes superfícies ópticas enquanto pesa aproximadamente 50% tanto quanto o vidro convencional.