Ao discutir processos de corte de metal, girando, moagem, e moagem geralmente recebem a maior parte da atenção. No entanto, nem todo problema de usinagem é melhor resolvido com uma fresa rotativa.
Para superfícies planas, sulcos retos, Keyways, splines, e certos perfis internos não circulares, processos de corte linear permanecem altamente úteis.
Os três processos importantes abordados neste artigo são planejamento, modelagem, e brochamento.
Todos os três removem material através de movimento linear relativo entre a ferramenta de corte e a peça de trabalho, mas eles diferem fundamentalmente na configuração da máquina, direção de corte, ferramentas, produtividade, geometria aplicável, e economia.
De uma perspectiva de fabricação, a pergunta correta não é simplesmente qual processo é “melhor”. Isso é:
Qual processo de corte linear fornece a geometria necessária, precisão, acabamento superficial, produtividade, e custo para a peça específica e volume de produção?
1. Planejando: Corte alternativo para grandes superfícies planas
Planejando é um processo tradicional de corte linear de metal no qual a peça se move reciprocamente contra uma ferramenta de corte fixa de ponto único. Ao contrário de virar, moagem, ou moagem, o aplainamento não depende de corte rotativo contínuo.
Em vez de, o material é removido durante o curso para frente, enquanto o curso de retorno é normalmente um movimento sem corte.
Este princípio de corte simples torna o aplainamento particularmente adequado para grandes, pesado, e peças alongadas com superfícies longas planas ou retas.
Embora moderno CNC Milling substituiu o planejamento em muitas aplicações de uso geral, o aplainamento permanece tecnicamente valioso onde o tamanho e o peso da peça tornam a usinagem rotativa menos prática.
Grandes bases para máquinas-ferramentas, bases pesadas, peças fundidas estruturais, e superfícies de guia longas são exemplos representativos.
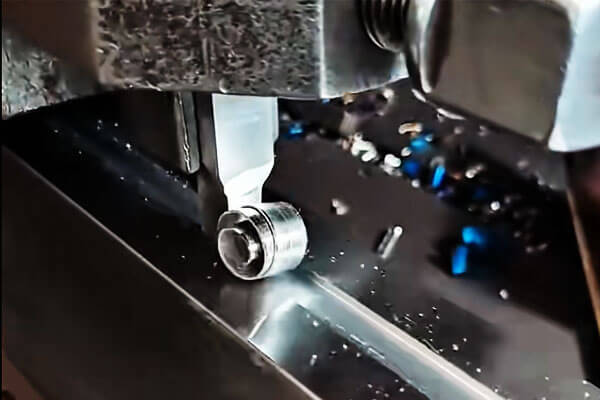
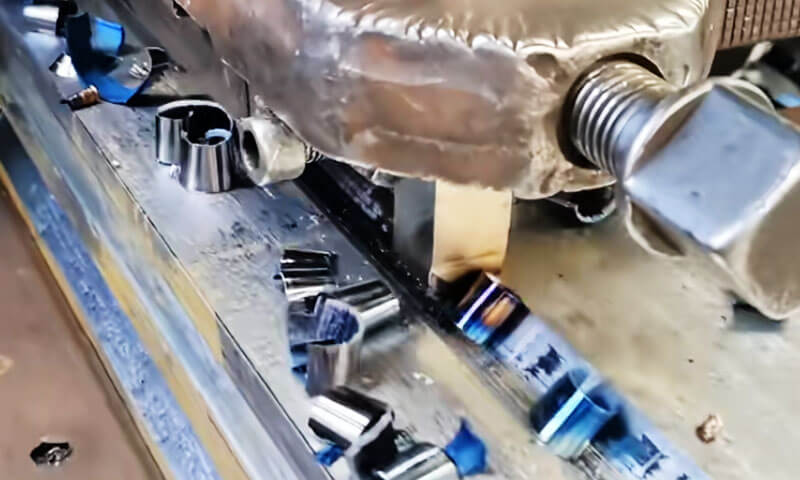
Princípio de funcionamento do planejamento
A ação de corte de uma plaina é baseada em um ciclo de curso repetido. Durante o golpe para frente, a aresta de corte engata na peça de trabalho e remove uma camada controlada de material.
A ferramenta ou mesa completa então o seu movimento de retorno, normalmente sem cortar, antes do próximo feed ser aplicado.
O ciclo básico é:
Curso de corte → curso de retorno → avanço → curso de corte
O avanço muda progressivamente a posição de corte para que a ferramenta cubra a área de usinagem necessária.
Combinando o movimento longitudinal da mesa com avanço transversal ou vertical, uma plaina pode gerar horizontal, vertical, e superfícies inclinadas.
Este movimento alternativo é a distinção fundamental entre o aplainamento e a maioria dos processos modernos de usinagem de alta produtividade.
Na fresagem, a fresa gira continuamente e vários dentes engatam repetidamente na peça de trabalho. No planejamento, o corte é intermitente e normalmente realizado com um única aresta de corte.
Principais componentes de uma plaina
Uma plaina convencional consiste em um grande número de componentes estruturais e de controle de movimento projetados para suportar peças pesadas e manter a estabilidade do corte.
| Componente | Função principal |
| Cama de máquina | Suporta a mesa alternativa e absorve as forças de corte |
| Mesa de trabalho | Carrega a peça de trabalho e fornece o movimento alternativo primário |
| Colunas/Alojamentos | Apoie o trilho transversal e os cabeçotes da ferramenta |
| Trilho Cruzado | Transporta e posiciona os cabeçotes da ferramenta |
| Cabeças de ferramentas | Segure as ferramentas de corte e forneça ajuste de avanço |
| Mecanismo de Alimentação | Controla o movimento incremental entre os golpes de corte |
| Sistema de acionamento | Fornece aceleração controlada da tabela, velocidade de corte, e velocidade de retorno |
A estrutura da máquina deve ser suficientemente rígida porque o aplainamento é frequentemente aplicado em peças fundidas e peças grandes com forças de corte substanciais.
Qualquer instabilidade na tabela, sistema de fixação, ou cabeçote da ferramenta pode aparecer diretamente como vibração, variação dimensional, ou acabamento superficial ruim.
Aplicações típicas de planejamento
A área de aplicação mais forte para aplainamento é a produção de grande, longo, superfícies relativamente retas
Grandes bases de máquinas-ferramenta são um exemplo clássico. Suas guias e superfícies de montagem podem se estender por comprimentos substanciais e exigir alinhamento preciso ao longo de todo o envelope de trabalho.
Requisitos semelhantes ocorrem em grandes bases, quadros, peças fundidas estruturais, e equipamentos industriais pesados.
O planejamento também pode produzir:
- Planos horizontais longos
- Superfícies verticais
- Superfícies inclinadas
- Ranhuras retas
- V-Grooves
- Slots em T
- Perfis tipo cauda de andorinha
- Superfícies guia longas
Com ferramentas e configuração de máquina apropriadas, perfis mais especializados também podem ser gerados.
No entanto, o processo é mais econômico quando a geometria permanece fundamentalmente linear e acessível à ferramenta alternativa.
Ferramentas de aplainamento e estratégia de corte
O planejamento normalmente usa ferramentas de corte de ponto único
Para usinagem de desbaste, uma ferramenta rígida com uma aresta de corte forte é normalmente preferida para que maiores profundidades de corte possam ser obtidas sem vibração excessiva.
As operações de acabamento utilizam ferramentas projetadas para produzir uma ação de corte mais estável e melhorar a qualidade da superfície.
O balanço da ferramenta deve ser minimizado porque a projeção longa da ferramenta reduz a rigidez e pode aumentar a trepidação.
Isto se torna particularmente importante no planejamento de peças fundidas grandes porque a própria peça pode conter alterações localizadas na rigidez..
Uma configuração prática de ferramenta segue três princípios básicos:
Posição correta da ferramenta + saliência mínima + fixação segura
A peça de trabalho também deve estar firmemente apoiada. Pequenos componentes podem ser fixados em um torno ou outro acessório, enquanto grandes peças fundidas e fabricações são geralmente fixadas com grampos, parafusos, blocos de suporte, ou luminárias dedicadas.
Características do Processo e Precisão Típica
A principal desvantagem do aplainamento é a sua baixa eficiência de remoção de material em comparação com o fresamento contínuo, because the return stroke normally does not contribute to cutting.
As trocas de ferramentas e a aceleração e desaceleração alternativas também limitam a produtividade.
Seus pontos fortes são a flexibilidade, ferramentas relativamente simples, e a capacidade de usinar componentes grandes ou pesados sem a necessidade de fresas rotativas complexas.
Essas características tornam o aplainamento particularmente útil na produção de peças únicas e de pequenos lotes, trabalho de reparo, e a usinagem de grandes peças planas.
A precisão típica alcançável depende fortemente da condição da máquina, geometria da ferramenta, rigidez da peça, e parâmetros de processo.
Como referência geral, o planejamento convencional pode atingir aproximadamente Precisão dimensional IT9–IT7, com rugosidade superficial comumente em torno Ra 12,5–1,6 μm.
Sob condições favoráveis e com ferramentas de acabamento amplas apropriadas, o planejamento de precisão pode atingir aproximadamente TI6, com rugosidade superficial potencialmente atingindo cerca de Ra 0,8–0,2 μm.
Esses valores são indicativos e não universais e não devem substituir a validação de capacidade específica do processo.
| Parâmetro | Características típicas de planejamento |
| Método de corte | Corte alternativo de ponto único |
| Aplicativo principal | Grandes superfícies planas e retas |
| Recursos usináveis | Horizontal, vertical, superfícies inclinadas; sulcos retos; perfis formados simples |
| Principal vantagem | Flexível e econômico para grandes, componentes de baixo volume |
| Limitação principal | O curso de retorno ocioso reduz a produtividade |
| Precisão típica | Aproximadamente IT9–IT7 |
| Rugosidade superficial típica | Aproximadamente Ra 12,5–1,6 μm |
| Acabamento de precisão | Pode aproximar-se de IT6 e aproximadamente Ra 0,8–0,2 μm sob condições adequadas |
O valor fundamental do aplainamento reside na sua capacidade de fornecer estabilidade, flexible machining of large flat geometries with relatively simple tooling.
Embora tenha sido amplamente substituído pelo fresamento de alta produtividade em muitos ambientes de produção, continua sendo um processo prático para componentes grandes, usinagem pesada, e fabricação de baixo volume, onde a flexibilidade e a simplicidade do equipamento são mais importantes do que a velocidade máxima do ciclo.
2. Modelagem: Corte alternativo vertical para recursos internos e externos
Os maquinistas veteranos costumam descrever a escateladora como uma “plaina vertical”, e a comparação é tecnicamente adequada.
Na modelagem, a direção de corte é vertical em vez de horizontal, e o processo visa principalmente superfícies internas.
Pode ser considerado como a extensão vertical do processo de aplainamento, compartilhando o mesmo ponto único fundamental, ação de corte intermitente enquanto estende seu alcance nos furos, Hubs, e outras geometrias fechadas que uma plaina ou modelador não pode acessar facilmente.
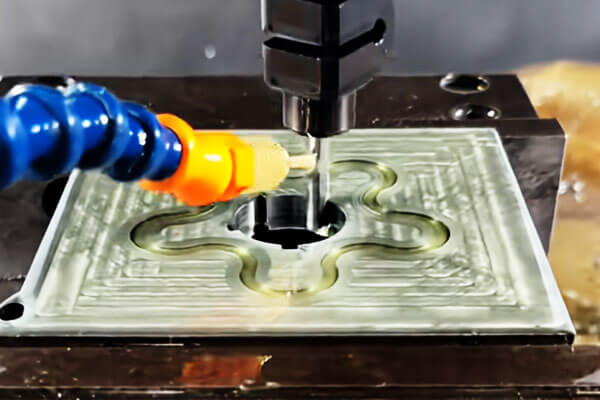
Equipamento principal: A máquina caça-níqueis
A máquina de entalhe (caça-níqueis) consiste em uma cama, carros deslizantes superiores e inferiores, uma mesa de trabalho circular, um carneiro, e uma coluna.
O movimento primário é o vaivém linear vertical do aríete, que carrega a ferramenta para ranhurar através da peça de trabalho e a retrai no curso de retorno.
O movimento de alimentação é fornecido pelo movimento longitudinal e transversal das corrediças superior e inferior, enquanto o movimento rotativo da mesa de trabalho circular permite a indexação angular.
Esta combinação permite que a máquina execute não apenas cortes internos retos, mas também recursos indexados distribuídos em torno de um furo.
As máquinas de entalhe típicas lidam com golpes que variam de aproximadamente 80 mm para 500 mm, com velocidades de RAM comumente entre 15 e 60 cursos por minuto dependendo do comprimento do curso e do material.
Porque o corte ocorre apenas durante o movimento descendente, o processo é inerentemente intermitente, e o tempo de corte efetivo é de aproximadamente 40–50% do ciclo total.
Escopo de usinagem e detalhes práticos
Slotting é esmagadoramente uma operação “interna”. Seus pontos fortes incluem:
- Chavetas em hubs, engrenagens, and pulleys
- Furos quadrados e furos retangulares
- Furos poligonais (hexagonal, octogonal, e perfis semelhantes)
- Furos spline e splines internos
- Ranhuras internas, slots cegos, e perfis internos irregulares
As ferramentas de ranhura se enquadram em duas categorias amplas. A ferramenta de aresta pontiaguda é usada para usinagem de canais em desbaste e para usinagem de furos poligonais, onde pode negociar cantos e perfis variados.
The flat-edge tool is used for finishing operations and for cutting right-angled grooves, produzindo uma parede lateral mais limpa e um fundo mais plano.
Um detalhe crítico surge ao cortar splines. Não é suficiente controlar a simetria de cada rasgo de chaveta individual; o espaçamento angular de todos os rasgos de chaveta ao redor da circunferência também deve ser mantido dentro da tolerância.
Isto é conseguido usando uma placa de indexação ou cabeça divisória em conjunto com a mesa de trabalho rotativa.
Because spline fit is determined by the cumulative position of every tooth, mesmo um pequeno erro de indexação pode causar interferência durante a montagem ou folga inaceitável em serviço.
Na prática, a precisão da indexação geralmente é mantida dentro de alguns minutos de arco, dependendo da classe spline e do componente correspondente.
Características e precisão do processo
A slotter oferece vantagens claras em determinados contextos de produção.
Sua estrutura é relativamente simples, a configuração é rápida, e para produção de peça única ou em pequenos lotes de rasgos de chaveta internos e furos não circulares, muitas vezes é a opção mais econômica disponível.
Também requer ferramentas menos especializadas do que o brochamento, o que o torna atraente para oficinas e departamentos de manutenção.
As limitações estão igualmente bem estabelecidas. No golpe de retorno, a ferramenta esfrega contra a parede da peça de trabalho, acelerando o desgaste da ferramenta e reduzindo a vida útil da ferramenta.
O porta-ferramenta ou barra de mandrilar tem rigidez limitada, que restringe o comprimento máximo do slot e a relação profundidade-largura alcançável.
Como resultado, slots profundos ou estreitos podem exigir múltiplas passagens, e a deflexão pode afetar a consistência dimensional.
Em condições normais, a ranhura alcança precisão dimensional na faixa de IT9 a IT7, com rugosidade da superfície normalmente entre Ra 6.3 μm e Ra 1.6 μm.
Acabamentos mais finos geralmente requerem avanço reduzido, ferramentas afiadas, e às vezes uma passagem de acabamento separada. A tabela abaixo resume os principais parâmetros do processo.
| Parâmetro | Características típicas de modelagem |
| Método de corte | Corte alternativo vertical de ponto único |
| Aplicativos primários | Chavetas internas, slots, ranhuras estriadas, furos quadrados e poligonais |
| Aplicativos adicionais | Engrenagens selecionadas, cames, perfis externos |
| Principal vantagem | Eficaz para recursos internos que são difíceis de usinar por torneamento convencional |
| Limitação principal | Menor produtividade devido ao curso de retorno sem corte |
| Precisão típica | Aproximadamente IT9–IT7 |
| Rugosidade superficial típica | Aproximadamente Ra 6,3–1,6 μm |
| Adequação de produção | Particularmente econômico para trabalhos de peça única e pequenos lotes |
Além dos buracos moldados, a escateladora também pode usinar engrenagens cilíndricas, cames, e outros componentes especiais quando forem usados acessórios e arranjos de indexação adequados.
Esta versatilidade rendeu-lhe a reputação de “substituto universal” da oficina – uma máquina que pode não ser a primeira escolha para produção em grandes volumes., mas aquele que pode lidar com segurança com o estranho, o interno, and the difficult when other processes cannot.
3. Broaching: Corte linear de alta produtividade com uma ferramenta multidentes
Broaching é um processo de corte linear altamente produtivo no qual uma ferramenta especialmente projetada chamada abordar move-se linearmente em relação à peça de trabalho.
Ao contrário do planejamento e modelagem, que normalmente usam uma única aresta de corte e removem material através de golpes repetidos, uma brocha contém vários dentes de corte dispostos progressivamente ao longo da ferramenta.
Cada dente remove uma quantidade controlada de material, permitindo desbaste, semi-acabamento, e acabamento a ser concluído em um único golpe contínuo.
Esta geometria exclusiva da ferramenta torna o brochamento particularmente eficaz para perfis internos e externos repetitivos, especialmente em médio- e produção de alto volume.
Exemplos típicos incluem rasgos de chaveta internos, splines, buracos quadrados, buracos poligonais, e perfis relacionados a equipamentos selecionados.
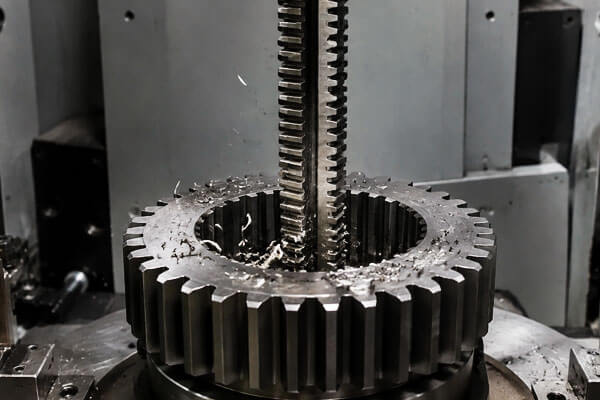
Equipamentos e ferramentas principais
As brochadeiras estão disponíveis em duas configurações principais: verticais e horizontais.
As máquinas modernas são quase universalmente acionadas hidraulicamente, que proporciona suavidade, estável, e movimento de corte consistente durante todo o curso.
Os comprimentos dos cursos variam amplamente com o tamanho da máquina, de aproximadamente 500 mm em máquinas verticais menores até vários metros em brochadoras horizontais grandes.
O núcleo do processo é a ferramenta de brochamento, ou broche. Sua construção é altamente projetada, com cada seção servindo uma função distinta:
- Haste: Transmite a força de puxar ou empurrar da máquina.
- Piloto frontal: Centraliza e orienta o broche conforme ele entra no furo pré-usinado.
- Seção de corte: Contém vários dentes dispostos em uma sequência ascendente, cada dente removendo um incremento controlado de material.
- Acabamento (dimensionamento) seção: Os dentes finais removem os últimos pequenos incrementos para estabelecer a dimensão final e o acabamento superficial.
- Piloto traseiro: Apoia e orienta o broche à medida que ele sai da peça de trabalho.
Porque os dentes sobem progressivamente, o broche executa o desbaste, semi-acabamento, e terminando simultaneamente. Uma única passagem completa toda a operação.
O aumento por dente está normalmente na faixa de 0.02 para 0.15 mm, dependendo do material e do acabamento superficial necessário.
Escopo de usinagem e considerações práticas
O brochamento é dividido em duas categorias: brochamento interno e externo (superfície) brochamento.
Brochamento interno é usado para produzir uma ampla variedade de furos perfilados:
- Buracos redondos
- Buracos quadrados
- Furos estriados
- Furos de engrenagem e outros perfis internos não circulares
Brochamento externo é usado para superfícies planas, V-Grooves, e outros perfis externos.
É comum nas indústrias automotiva e aeroespacial para usinagem de componentes como discos de turbinas e bielas.
Vários pontos práticos merecem atenção. Ao brochar um furo interno, a peça de trabalho geralmente não precisa ser fixada.
É apoiado em sua face final, e a própria força de corte o mantém na posição. No entanto, a perpendicularidade entre o furo pré-usinado e a face final de apoio deve atender às especificações.
Se esta perpendicularidade for ruim, uma arruela de assentamento esférica pode ser usada sob a peça de trabalho para permitir o autoalinhamento durante o passe.
Para brochamento externo, as forças de corte são assimétricas, então a peça de trabalho deve ser fixada positivamente. Uma placa guia também é necessária para manter o broche no caminho certo.
Sem orientação adequada, a ferramenta pode desviar, produzindo uma superfície desalinhada ou fora da tolerância e potencialmente desmantelando a peça.
Características e precisão do processo
A principal vantagem do brochamento é a combinação de alta produtividade e precisão consistente.
Porque toda a operação é concluída em um único golpe, os tempos de ciclo são curtos e a repetibilidade é excelente.
Isso torna o brochamento ideal para a produção de alto volume de peças que exigem, tolerâncias uniformes.
Em condições normais, brochamento alcança uma precisão econômica de IT9 a IT7, com rugosidade superficial entre Ra 1.6 μm e Ra 0.4 μm.
Em condições favoráveis, a precisão pode ser mantida ainda mais rigorosa. A consistência entre lotes é uma das características mais fortes do processo, já que a própria geometria da ferramenta determina as dimensões finais.
As limitações do brochamento são igualmente claras:
- Ferramentas dedicadas: Um broche é projetado para um tamanho e perfil específicos. Não pode ser ajustado para produzir uma dimensão diferente.
- Restrições de geometria: Buracos escalonados, buracos cegos, e furos muito grandes não podem ser perfurados internamente.
- Distorção de parede fina: Peças de parede fina são propensas à deformação sob as fortes forças de corte envolvidas.
- Alto custo da ferramenta: Broches são caros para projetar, fabricação, e manter.
- Limite econômico: O brochamento só é econômico em volumes de produção de médio a alto, onde o custo da ferramenta pode ser amortizado em um grande número de peças.
Para trabalhos de peça única ou de pequenos lotes, simplesmente não é econômico.
A tabela abaixo resume os principais parâmetros do processo.
| Parâmetro | Características típicas de brochamento |
| Método de corte | Corte linear com ferramenta multidente progressiva |
| Equipamento principal | Brochadoras verticais ou horizontais |
| Aplicativos primários | Keyways, furos estriados, buracos quadrados, buracos poligonais, perfis formados |
| Principal vantagem | Produtividade muito alta; o desbaste e o acabamento muitas vezes podem ser concluídos de uma só vez |
| Precisão típica | Aproximadamente IT9–IT7 |
| Rugosidade superficial típica | Aproximadamente Ra 1,6–0,4 μm |
| Adequação de produção | Mais adequado para médio- e produção de alto volume |
| Limitação principal | Ferramentas de brochamento dedicadas são caras e específicas para cada aplicação |
O brochamento é, portanto, melhor entendido como um processo que converte alto investimento em ferramentas em produtividade e repetibilidade excepcionais.
Onde o volume de produção justifica o ferramental, é um dos métodos mais eficientes e confiáveis disponíveis para usinagem de furos perfilados e superfícies externas.
Onde o volume é baixo ou a geometria é inadequada, processos alternativos, como slotting, moagem, ou EDM são mais apropriados.
4. Planejando vs.. Moldar vs.. Broaching: Diferenças Fundamentais
| Item de comparação | Planejando | Modelagem | Broaching |
| Princípio Básico | Corte linear alternativo, normalmente com a ferramenta ou peça se movendo horizontalmente | Corte linear alternativo, normalmente com a ferramenta se movendo verticalmente | Corte linear com uma brocha multidentes com dentes de corte progressivamente maiores |
| Máquina Típica | Plaina | Modelador / máquina de entalhe | Brochadeira horizontal ou vertical |
| Ferramenta | Ferramenta de corte de ponto único | Ferramenta de corte de ponto único | Brocha dedicada multidentes |
| Movimento Primário | Movimento alternativo horizontal | Movimento alternativo vertical | Curso linear contínuo de puxar ou empurrar |
| PRINCIPAIS APLICAÇÕES | Grandes superfícies planas, passos, ombros, V-Grooves, Slots em T | Chavetas internas, slots, furos quadrados e poligonais, perfis externos selecionados | Keyways, furos estriados, buracos quadrados, buracos poligonais, perfis externos |
Geometria típica da peça |
Componentes planos grandes e relativamente longos | Recursos internos ou localizados, especialmente slots e perfis | Perfis internos ou externos repetitivos com geometria definida |
| Remoção do material | Incremental, geralmente uma aresta de corte por golpe | Incremental, geralmente uma aresta de corte por golpe | Corte progressivo por múltiplos dentes em uma única passagem |
| Produtividade | Baixo a moderado | Baixo a moderado | Alto a muito alto |
| Precisão Típica | Aproximadamente IT9–IT7; acabamento mais fino pode aproximar-se de IT6 sob condições adequadas | Aproximadamente IT9–IT7 | Aproximadamente IT9–IT7, dependendo das ferramentas e do controle do processo |
| Rugosidade Superficial Típica | Cerca de Ra 12,5–1,6 μm; | Cerca de Ra 6,3–1,6 μm | Cerca de Ra 1,6–0,4 μm |
| Custo de ferramentas | Relativamente baixo | Relativamente baixo | Alto porque os broches são especializados |
Flexibilidade |
Alto para grande, peças variadas | Alto para recursos internos de pequenos lotes | Baixo; o ferramental geralmente é perfil- e tamanho específico |
| Volume de produção | Melhor para trabalhos de peça única e pequenos lotes | Melhor para trabalhos de peça única e pequenos lotes | Melhor para médio- e produção de alto volume |
| Principal vantagem | Usinagem econômica de grandes superfícies planas com ferramentas simples | Usinagem eficaz de canais e perfis internos | Excelente produtividade, consistência dimensional, e repetibilidade |
| Limitação Principal | O curso de retorno sem corte reduz a eficiência | Baixa rigidez e curso de retorno sem corte limitam a produtividade | Alto custo de ferramental e adequação limitada para cegas, pisou, ou recursos altamente variáveis |
| Consideração chave do processo | Suporte da peça, rigidez da ferramenta, e estabilidade de curso longo | Saliência da ferramenta, acessibilidade interna, indexação, e precisão do sulco | Design de broche, orientação da peça, precisão do furo pré-usinado, e controle da força de corte |
5. Conclusão
Planejando, modelagem, e brochamento são três processos de corte linear distintos, cada um adequado para uma gama diferente de requisitos de fabricação.
Planejando é adequado para grandes superfícies planas e ranhuras retas, particularmente na produção de peça única e de pequenos lotes, onde a flexibilidade das ferramentas e o custo relativamente baixo do equipamento são importantes.
Modelagem é especialmente eficaz para rasgos de chaveta internos, slots, buracos quadrados, e outros perfis localizados, oferecendo uma solução prática quando o fresamento convencional é menos adequado.
Broaching, por contraste, usa uma ferramenta dedicada multidentes para completar muitos perfis em um único golpe, tornando-o particularmente eficaz para médios- e produção de alto volume onde a repetibilidade e a produtividade são críticas.
De uma perspectiva de engenharia de processos, não existe um método universalmente superior.
A escolha apropriada deve ser baseada na geometria da peça, material, requisitos dimensionais e de superfície, volume de produção, investimento em ferramentas, e custo total de fabricação.
Perguntas frequentes
Qual é a principal diferença entre planejar e modelar?
O aplainamento usa movimento alternativo horizontal para usinar superfícies externas planas e ranhuradas.
A modelagem usa movimento alternativo vertical, principalmente para furos internos, Keyways, e furos perfilados. Eles compartilham o mesmo princípio de corte de ponto único, mas diferem na orientação e no foco da aplicação.
Por que o brochamento é usado apenas para produção de grandes volumes?
O brochamento requer dedicação, ferramentas de corte específicas de formato que são caras para fabricar e modificar.
O alto custo do ferramental só pode ser amortizado em grandes volumes de produção. Para pequenos lotes, o custo do ferramental por peça torna o brochamento antieconômico.
A brochadeira padrão pode fazer furos cegos?
Geralmente não. O brochamento padrão requer um furo passante para a ferramenta passar.
Existem ferramentas especiais de brochamento cego para aplicações de profundidade limitada, mas eles têm limitações significativas e não são práticas industriais padrão.
Qual processo de corte linear oferece o melhor acabamento superficial?
O aplainamento de precisão com ferramentas largas pode atingir a menor rugosidade superficial (até Rá 0.2 μm), comparável à retificação de precisão.
O brochamento proporciona o acabamento mais consistente na produção de alto volume. Standard shaping produces moderate surface quality.
Esses processos de corte linear ainda são relevantes com o fresamento CNC moderno??
Sim. Para recursos específicos, como slots em cauda de andorinha, Keyways, e superfícies planas de baixo volume, processos de corte linear geralmente oferecem custos mais baixos, configuração mais simples, e qualidade comparável à fresagem CNC.
Eles continuam sendo processos básicos em oficinas de trabalho, instalações de manutenção, e produção de formulários em alto volume.