Na produção de fundição, é um fenômeno muito comum e desconcertante: duas fundições produzem exatamente a mesma peça fundida da mesma liga, usando temperaturas de vazamento idênticas, projetos de portões, e carregar materiais,
ainda assim, um fornece consistentemente peças sem defeitos, enquanto o outro luta com problemas persistentes, rachaduras recorrentes.
Muitos gerentes de fundição atribuem essa lacuna à habilidade do operador, variação de matéria-prima, ou até mesmo sorte.
Na realidade, a diferença quase sempre decorre de diferenças fundamentais no comportamento do sistema de areia de moldagem que são invisíveis à observação casual.
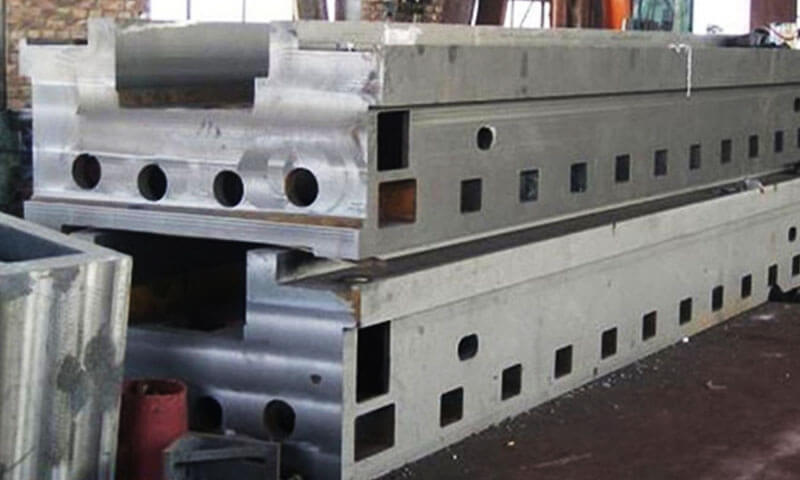
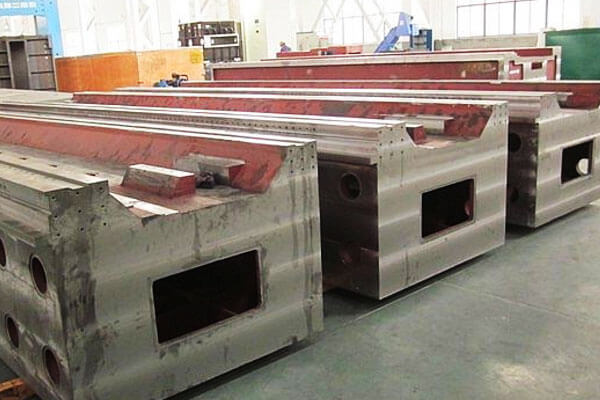
Este artigo examina um caso industrial clássico do mundo real: uma fundição idêntica de viga de máquina-ferramenta de 6 metros produzida em ambos areia de resina e linhas de moldagem de areia auto-endurecedora de cimento.
Com parâmetros de vazamento rigorosamente combinados, Composição química, e qualidade de fusão, o processo de areia resinosa produziu consistentemente vigas livres de rachaduras, enquanto a linha de areia autoendurecível de cimento sofreu defeitos recorrentes de fissuras transversais concentradas na espessa seção intermediária da viga.
Os seis principais mecanismos metalúrgicos e de processo por trás deste resultado são analisados em profundidade abaixo, fornecendo insights de engenharia acionáveis para equipes de fundição, otimizando processos de fundição de aço de seções pesadas.
1. Por que a mesma fundição de máquina-ferramenta de seis metros pode se comportar de maneira diferente?
Uma grande base de máquina-ferramenta é um excelente exemplo de peça fundida onde o comportamento do molde é extremamente importante.
Sua geometria geralmente contém:
- Dimensões gerais longas
- Seções grossas e finas conectadas entre si
- Costelas e teias
- Grandes saliências ou áreas de montagem
- Cavidades internas
- Seções horizontais longas
- Massas térmicas locais fortemente variáveis
- Grande contração de solidificação acumulada
À medida que o metal esfria do estado líquido até a temperatura ambiente, contrata.
A peça fundida não pode contrair-se livremente porque o molde a envolve, núcleos restringem o movimento interno, e diferentes seções da peça fundida esfriam e solidificam em taxas diferentes.
Isso gera uma competição entre duas forças:
Contração da fundição versus resistência do molde a essa contração
Se o molde puder deformar-se ou colapsar no estágio apropriado, parte da contração é acomodada pelo movimento do molde.
Se o molde permanecer altamente rígido, a contração é cada vez mais convertida em tensão no metal.
Por muito tempo, fundição de máquina-ferramenta relativamente delgada, isso pode se tornar crítico.
O mecanismo básico pode ser simplificado como:
Contração térmica + restrição estrutural → tensão de tração → deformação plástica local → início de trinca
Se a tensão realmente se transforma em uma rachadura depende da temperatura, microestrutura, geometria, alimentação, estresse residual, e a capacidade do molde e dos núcleos se moverem.
É por isso que simplesmente comparar a temperatura de vazamento ou a composição química muitas vezes é insuficiente..
2. Resistência residual em alta temperatura e rendimento do molde
Para uma grande viga de máquina-ferramenta, uma das diferenças mais importantes entre a areia aglomerada com resina e a areia autoendurecível ligada com cimento é como o molde responde mecanicamente à medida que a temperatura aumenta e a peça fundida começa a solidificar e contrair.
Esta distinção é mais importante do que comparar apenas a resistência do molde à temperatura ambiente.
Um molde pode ser excepcionalmente forte durante a moldagem e o manuseio, mas pode tornar-se problemático se permanecer excessivamente rígido durante o período em que a peça fundida precisa se contrair livremente..
Duas propriedades devem, portanto, ser consideradas em conjunto:
Resistência residual em alta temperatura — quanta resistência o molde retém após ser aquecido pelo metal fundido.
Rendimento ou colapsabilidade do molde — com que rapidez o molde pode deformar-se ou perder resistência quando a peça fundida contraída tenta se mover.
Para uma viga de máquina-ferramenta de seis metros, a interação entre essas propriedades e a contração da peça fundida pode influenciar fortemente o desenvolvimento de tensões térmicas e de ruptura a quente.
Areia auto-endurecedora de cimento: Alta resistência residual e maior restrição
A areia autoendurecível cimentícia desenvolve resistência através de um sistema ligante cimentício e é capaz de produzir moldes rígidos com boa estabilidade dimensional.
Sob condições de fundição, no entanto, o molde não perde necessariamente sua resistência mecânica tão rapidamente quanto um sistema com ligação orgânica.
À medida que a fundição de aço esfria, sofre contração de solidificação seguida de contração térmica. O molde e os núcleos se opõem a parte desse movimento.
Onde o molde permanece altamente rígido, uma proporção maior da contração necessária da peça fundida é convertida em tensão e tensão mecânica.
Para uma longa viga de máquina-ferramenta, o efeito é cumulativo e não puramente local.
Uma peça fundida de seis metros pode experimentar uma contração térmica total apreciável, enquanto costelas, chefes, núcleos, e seções espessas podem criar restrição local adicional.
Se o molde não ceder o suficiente, a tensão resultante pode ficar concentrada em regiões geometricamente sensíveis.
O mecanismo pode ser representado conceitualmente como:
Contração da fundição → resistência do molde → deformação restrita → tensão de tração → acúmulo de deformação local → início de trinca
É importante, no entanto, não tratar a resistência residual do molde como a única causa de fissuras.
O risco real de trinca também depende da liga, faixa de solidificação, geometria da seção, condições de alimentação, distribuição de temperatura, restrição central, e as propriedades mecânicas do metal na temperatura relevante.
Por isso, o problema de engenharia com um molde de cimento altamente rígido não é simplesmente o fato de ele ser “muito forte”.
A questão é que a sua resistência à contracção da peça fundida pode permanecer significativa durante uma fase crítica da história térmica da peça fundida..
Areia ligada a resina: Perda progressiva de força de ligação e melhor rendimento
Os sistemas de moldagem ligados por resina utilizam ligantes orgânicos cujo comportamento térmico difere fundamentalmente dos sistemas cimentícios.
Quando exposto ao calor do aço fundido, o ligante orgânico sofre degradação térmica, com amolecimento e perda progressiva da força de ligação à medida que a temperatura aumenta.
Esta mudança é particularmente relevante para peças fundidas grandes porque o molde pode passar de um suporte forte durante o enchimento e manuseio para uma condição menos restritiva durante o resfriamento posterior..
À medida que os contratos de elenco, a areia pode perder progressivamente a capacidade de resistir ao movimento.
Em vez de manter uma carcaça altamente rígida ao redor da peça fundida durante todo o processo de resfriamento, o molde pode se tornar mais flexível à medida que o aglutinante se degrada.
O mecanismo conceitual é:
Contração da peça fundida → degradação do ligante → redução da resistência da areia → movimento/colapso do molde → menor restrição mecânica
Isto pode ser benéfico para grandes, Fundições geometricamente complicadas porque parte da contração térmica da peça fundida é acomodada pela deformação do molde em vez de ser convertida inteiramente em tensão dentro do metal.
No entanto, a areia resinosa não deve ser descrita como completamente “macia” ou “livre de tensão” em altas temperaturas.
Diferentes sistemas de resina, concentrações de ligante, temperaturas da areia, sistemas de revestimento, densidades de molde, e históricos térmicos produzem diferentes curvas de resistência residual.
A característica relevante é a dependência da taxa e da temperatura da perda de resistência, não simplesmente se o molde contém resina.
3. Expansão Térmica do Molde e Interação Térmica com a Fundição
A restrição do molde é apenas uma parte da interação termomecânica entre um molde e uma peça fundida de grande porte..
O próprio molde sofre expansão térmica e deformação depois que o metal fundido entra na cavidade, e esta mudança dimensional pode alterar a quantidade e a direção da restrição imposta à peça fundida contratada.
Para uma viga de máquina-ferramenta de seis metros, este efeito não deve ser considerado independentemente da contração de fundição.
A peça fundida está simultaneamente esfriando e tentando contrair, enquanto o molde circundante está sendo aquecido e sofrendo sua própria resposta térmica.
O estado de tensão resultante é, portanto, governado pelo movimento relativo da peça fundida e do molde, não pelo coeficiente de expansão térmica de qualquer material isoladamente.
Areia Cimento-Colada: Interação térmica mais forte com a peça fundida
A areia autoendurecível cimentada contém uma fase agregada e um sistema ligante cimentício, e sua resposta dimensional durante o aquecimento depende da mineralogia agregada, formulação de aglutinante, condição de umidade, densidade do molde, e história térmica.
Para areia de moldagem rica em sílica, a expansão térmica do agregado torna-se particularmente relevante à medida que o molde é aquecido pelo aço fundido.
O molde não permanece simplesmente geometricamente inalterado após o vazamento; partículas de areia individuais e a estrutura adjacente sofrem expansão térmica e outras mudanças de alta temperatura.
Ao mesmo tempo, a fundição de aço começa a solidificar e posteriormente contrair.
Isso cria um problema de deslocamento relativo:
Movimento de molde aquecido + contração de fundição + conformidade limitada do molde → maior restrição interfacial
Se o molde permanecer suficientemente rígido, seu movimento térmico pode se opor localmente à contração da peça fundida.
A interação resultante pode aumentar a tensão de tração em regiões vulneráveis, especialmente onde a geometria de fundição já impõe contração diferencial.
Para uma viga de máquina-ferramenta de seis metros, o efeito pode se tornar importante em torno:
- Transições de seção espessa para fina
- Interseções de costelas
- Grandes chefes
- Cavidades suportadas por núcleo
- Seções longas e restritas
- Descontinuidades geométricas
O ponto chave é que o molde não precisa exercer uma simples “força de compressão” uniforme na peça fundida para que a expansão térmica importe..
A expansão diferencial e a deformação restrita são suficientes para modificar o estado de tensão.
Areia ligada a resina: Diferentes respostas térmicas e degradação progressiva do ligante
Areia aglomerada com resina também sofre expansão térmica, particularmente quando agregado de sílica é usado.
Portanto, seria tecnicamente impreciso descrever a areia resinosa como tendo “expansão térmica insignificante” simplesmente porque usa um aglutinante orgânico.
A diferença mais importante é a resposta térmica combinada do agregado e do sistema ligante.
À medida que a temperatura do molde aumenta, a resina orgânica suaviza progressivamente, se decompõe, e perde força de ligação.
A areia colada pode, conseqüentemente, tornar-se menos rígida mecanicamente durante o mesmo período em que a peça fundida sofre contração térmica significativa..
Isso produz uma interação diferente:
Contração de fundição + conformidade progressiva do molde → transferência reduzida de movimento térmico para tensão de fundição
O molde ainda aquece e se expande, mas a sua capacidade de transmitir essa mudança dimensional como uma restrição mecânica rígida pode diminuir à medida que o ligante se degrada..
Esta distinção é particularmente importante quando se comparam sistemas ligados por resina e por cimento.. A questão relevante não é simplesmente:
Qual molde tem o menor coeficiente de expansão térmica?
Isso é:
Quanto do movimento térmico do molde é realmente transmitido à peça fundida enquanto a peça fundida está mecanicamente vulnerável?
Esse é um critério de engenharia muito mais útil.
O tipo agregado pode ser mais importante que o tipo de fichário
Outra consideração importante é que a expansão térmica é fortemente influenciada pela agregar.
Areia de sílica, zircão, cromita, e outros agregados refratários têm diferentes características de expansão térmica.
Consequentemente, dois moldes usando ligantes diferentes ainda podem exibir movimentos térmicos semelhantes se usarem o mesmo agregado, enquanto dois moldes que usam o mesmo sistema de resina podem se comportar de maneira diferente quando seus agregados ou classificação de areia diferem.
Isso significa que uma comparação significativa de processos deve distinguir entre:
Comportamento do fichário + comportamento agregado + densidade do molde + histórico de temperatura
em vez de atribuir todo o comportamento térmico apenas ao ligante.
Por exemplo, areia rica em quartzo exibe uma resposta de expansão térmica característica associada ao seu comportamento de transformação mineral.
O movimento resultante do molde depende da estrutura completa do molde e das condições de aquecimento, não simplesmente em um único coeficiente de expansão publicado.
4. Evolução de umidade e gases: Por que o teor de água dos sistemas cimentícios é importante
A umidade é uma das principais diferenças entre a areia autoendurecível ligada com cimento e a areia ligada com resina., mas a sua influência em grandes peças fundidas de aço é mais complicada do que simplesmente dizer que “a água provoca fissuras”.
A questão importante é a interação entre a umidade residual, geração de gás, permeabilidade do molde, temperatura de metal, temperatura do molde, e a condição térmica e mecânica da peça fundida durante o enchimento e solidificação inicial.
Para uma viga de máquina-ferramenta de seis metros, o molde representa uma área de superfície muito grande ao redor de uma peça fundida de aço de alta temperatura.
Qualquer umidade ou produtos de decomposição do ligante gerados na interface molde-metal devem ser transportados através do molde.
Se a evolução do gás exceder a capacidade de ventilação do molde, a pressão resultante e as reações interfaciais podem contribuir para defeitos e complicar a história térmica da peça fundida.
A diferença fundamental é que os sistemas cimentícios contêm água como parte do seu mecanismo de endurecimento., Considerando que os sistemas ligados com resina não dependem da hidratação do cimento.
No entanto, areia de resina não é isenta de gás: seu ligante orgânico pode se decompor termicamente e gerar produtos gasosos quando exposto ao metal fundido.
Areia auto-endurecedora de cimento: Água, Geração de Vapor, e pressão do gás
A areia autoendurecível cimentada utiliza água como componente essencial do processo de endurecimento.
Dependendo do sistema de cimento, agregar, condições de cura, Umidade ambiente, tempo de armazenamento, e espessura do molde, alguma umidade pode permanecer fisicamente presente no molde enquanto água adicional é incorporada na estrutura do ligante hidratado.
Quando o aço fundido entra na cavidade, a superfície do molde está sujeita a uma carga térmica extrema. Qualquer umidade livre ou fisicamente disponível perto da face quente pode vaporizar rapidamente, criando vapor.
Isso cria uma sequência potencial:
Umidade residual → aquecimento rápido → geração de vapor → transporte de gás → efeitos locais de pressão/fluxo
Se a taxa de geração de gás for alta e a permeabilidade for insuficiente, o gás pode se acumular perto da interface molde-metal. Isto pode contribuir para defeitos como:
- Porosidade do gás
- Buracos
- Golpes de superfície
- Buracos
- Veias ou defeitos relacionados à superfície, dependendo do sistema de molde
- Penetração de metal ou erosão de mofo em condições desfavoráveis
O grau de risco depende fortemente da permeabilidade do molde e do sistema de ventilação.
Um molde devidamente seco ou curado com permeabilidade adequada pode liberar gás de forma eficaz, Considerando que um molde rico em umidade ou mal ventilado pode criar problemas substancialmente mais graves.
O vapor causa diretamente rachaduras térmicas?
Este ponto requer cuidados especiais.
É tentador descrever a vaporização da umidade como uma ação direta “explosão de vapor → têmpera de superfície → rachadura térmica” mecanismo. Na maioria das grandes fundições de aço, essa explicação é muito simplista.
O molde absorve rapidamente o calor do aço fundido e a superfície do metal desenvolve naturalmente um gradiente de temperatura.
A vaporização da umidade pode alterar a transferência de calor local, pressão do gás, e condições de superfície, mas isso não significa automaticamente que a superfície do aço seja instantaneamente “extinta” no sentido metalúrgico.
O desenvolvimento de fissuras depende dos efeitos combinados de:
Gradiente térmico + comportamento de solidificação + restrição de molde + ductilidade a quente + geometria local + desenvolvimento de estresse
Portanto, a umidade deve ser considerada um contribuinte potencial para defeitos térmicos e de fundição, não tratada como uma causa universal autônoma de rachaduras.
Para uma viga de máquina-ferramenta de seis metros, esta distinção é importante porque uma trinca atribuída incorretamente à “têmpera a vapor” pode, na verdade, originar-se de uma combinação de restrições do molde., suscetibilidade ao rasgo quente, diferenças de espessura de seção, e alimentação inadequada.
Areia ligada a resina: Sem hidratação, mas a decomposição do aglutinante ainda produz gás
Areia aglomerada com resina não endurece através da hidratação do cimento. Seu ligante orgânico sofre cura química e posteriormente se decompõe quando exposto à carga térmica gerada pelo aço fundido.
Consequentemente, um molde de resina devidamente preparado pode conter relativamente pouca água livre em comparação com um sistema de cimento, reduzindo substancialmente o problema específico da geração de vapor a partir da umidade residual da moldagem.
No entanto, seria incorreto dizer:
“A areia resinosa não produz gás.”
Os aglutinantes de resina orgânica podem gerar uma variedade de produtos de decomposição gasosa durante o vazamento.
Se a adição de ligante for excessiva ou a permeabilidade for fraca, esses gases ainda podem produzir defeitos de fundição.
A relação de engenharia relevante é, portanto,:
Conteúdo do fichário + decomposição térmica + permeabilidade + ventilação = comportamento de fundição relacionado ao gás
É por isso que menor umidade não significa automaticamente menor geração total de gás.
5. Taxa de resfriamento e gradiente térmico: O driver oculto por trás do cracking em grandes peças fundidas
Para uma fundição de máquina-ferramenta de seis metros, o resfriamento não é simplesmente o estágio final após a solidificação.
É um processo termomecânico contínuo no qual gradientes de temperatura, transformação de fase, contração, restrição de molde, e geometria local interagem.
O estado de tensão resultante pode determinar se uma peça fundida permanece intacta ou desenvolve rasgos quentes, rachaduras de resfriamento, ou distorção.
A distinção importante entre areia aglomerada com resina e areia autoendurecível ligada com cimento não é, portanto, que um sistema “resfrie rápido” automaticamente e o outro “resfrie lentamente”.
O comportamento real do resfriamento depende do tipo de agregado, densidade do molde, conteúdo do fichário, espessura do molde, configuração principal, módulo de fundição, e condições de contato térmico.
O que muda significativamente entre os sistemas de areia é a combinação do comportamento de transferência de calor e, mais importante, como o molde continua a restringir a peça fundida à medida que a temperatura cai.
Para uma grande viga de máquina-ferramenta, esta interação torna-se particularmente importante porque a peça fundida pode conter paredes longas e finas, costelas pesadas, chefes grossos, e seções localmente massivas que esfriam em taxas substancialmente diferentes.
Areia Cimento-Colada: Interação Térmica e Mecânica Prolongada
Um molde espesso colado com cimento pode fornecer isolamento térmico substancial e reter resistência mecânica significativa durante uma parte considerável do ciclo de resfriamento da peça fundida..
O tempo exato de resfriamento varia consideravelmente com o tamanho da seção de fundição e o projeto do molde, portanto, valores fixos como “12–24 horas” não devem ser tratados como universais.
A questão mais importante é que a peça fundida continua a contrair-se enquanto o molde ainda pode fornecer uma restrição mecânica significativa..
Uma seção central pesada permanece quente por mais tempo do que uma teia ou borda fina. À medida que as seções mais finas circundantes se tornam mecanicamente mais fortes e menos capazes de acomodar deformações, a seção mais quente continua a evoluir termicamente. Isso cria contração diferencial.
A tensão resultante pode ser conceituada como:
Resfriamento diferencial → contração diferencial → restrição molde/núcleo → acúmulo de tensão de tração
Se a deformação de tração local exceder a ductilidade disponível do material naquela temperatura, um rasgo ou rachadura quente pode iniciar.
Para uma fundição longa de máquinas-ferramenta, o risco é amplificado pela duração total do elenco. Mesmo deformações de contração relativamente pequenas podem corresponder a um deslocamento absoluto substancial ao longo de vários metros.
Areia ligada a resina: Resposta Térmica e Perda Precoce de Restrição
A areia aglomerada com resina também tem resistência térmica substancial, particularmente quando agregado de sílica é usado, portanto, seria tecnicamente impreciso afirmar que a areia resinosa fornece inerentemente uma taxa de resfriamento dramaticamente mais alta em todas as aplicações.
Sua característica mais importante é a degradação dependente da temperatura do ligante orgânico.
À medida que o molde é aquecido, a resina perde progressivamente a força de ligação. Consequentemente, o molde pode tornar-se cada vez mais flexível enquanto a peça fundida entra na fase de contração.
Isso cria uma sequência potencialmente favorável:
A peça fundida esfria e contrai → a ligação da resina perde resistência → o molde torna-se mais flexível → a contração é acomodada → a restrição diminui
A redução na restrição do molde pode ser mais importante do que a própria taxa de resfriamento absoluta.
Em outras palavras, um molde de resina não evita necessariamente o estresse, fazendo com que a peça fundida esfrie rapidamente. Em vez disso, pode reduzir a duração e a magnitude da contenção mecanicamente eficaz durante os estágios posteriores do resfriamento..
6. Cura de Molde e Microfissuras Induzidas por Decapagem
A condição do molde antes do vazamento é outra variável que muitas vezes é negligenciada quando se investiga fissuras em peças fundidas de grande porte..
Um molde não inicia sua interação com a peça fundida no momento em que o aço fundido entra na cavidade.
Já passou por mixagem, cura, desnudando, manuseio, conjunto, instalação principal, armazenar, e transporte.
Os danos introduzidos durante estas etapas podem afetar a qualidade da superfície do molde e a estabilidade dimensional da cavidade..
No entanto, é importante distinguir entre microfissuras do molde e fissuras do metal fundido.
Um defeito visível ou microscópico no molde de areia não se transforma automaticamente em uma rachadura no metal.. Seu efeito depende de onde ocorre e se altera a penetração do metal, geometria de superfície, ou concentração de estresse.
Areia Cimento-Colada: Sensibilidade de cura e manuseio
Os moldes autoendurecedores cimentados dependem de reações de cura controladas para desenvolver sua resistência final.
Para moldes muito grandes, a cura uniforme pode ser mais difícil porque a espessura, distribuição de umidade, condições ambientais, e a concentração local do ligante pode variar.
Problemas potenciais incluem:
- Cura irregular
- Variação de força local
- Friabilidade superficial
- Lidando com danos
- Rachaduras em moldes afiados
- Mudanças dimensionais durante o armazenamento
Se a superfície do molde for danificada durante a decapagem ou transporte, o metal fundido pode penetrar ou reproduzir a região danificada.
Um áspero, quebrado, ou superfície do molde erodida localmente pode então criar uma descontinuidade geométrica na peça fundida.
Em uma região altamente estressada, tal descontinuidade pode funcionar como um concentrador de estresse local.
Isto é tecnicamente mais preciso do que assumir que cada microfissura na areia se torna automaticamente uma fissura metálica..
Areia ligada a resina: Cura rápida, mas o controle do processo ainda é importante
Os sistemas ligados por resina geralmente desenvolvem resistência ao manuseio de forma relativamente rápida, dependendo do sistema aglutinante e catalisador. Isso pode simplificar a remoção de padrões, montagem de molde, e logística de produção.
No entanto, a cura rápida não elimina a possibilidade de danos ao molde.
Catalisador excessivo, dosagem incorreta de resina, mistura ruim, temperatura excessiva da areia, ou a cura irregular pode produzir:
- Superfícies de molde quebradiças
- Variação de força local
- Instabilidade dimensional
- Reação prematura do ligante
- Danos ao molde durante o manuseio
Em outras palavras, areia de resina não é inerentemente imune a defeitos de molde pré-vazamento. Sua vantagem reside na capacidade de desenvolver rapidamente a resistência necessária, mantendo uma janela de processo controlada..
O que acontece quando uma superfície de molde danificada encontra metal fundido?
Suponha que uma parede de molde local contenha uma pequena rachadura ou região danificada.
Vários resultados são possíveis.
O metal pode reproduzir o defeito apenas como uma irregularidade superficial.
Também pode penetrar na abertura, criando uma aleta ou projeção de metal localizada. Em casos mais graves, movimento do molde ou erosão podem alterar a geometria da peça fundida.
Se a característica resultante se torna estruturalmente importante depende:
- Profundidade do defeito
- Orientação de defeito
- Geometria de fundição
- Estado de estresse local
- Subsídio de usinagem
- Ductilidade do material
- Acabamento superficial
Portanto, um defeito de molde é melhor visto como um local de iniciação potencial ou imperfeição geométrica, e não como uma fonte automática de rachaduras.
7. Colapsabilidade por Shakeout e Fissuração por Tensão Secundária
O processo de fundição não termina quando o metal atinge a temperatura ambiente. Shakeout é outro evento mecânico que pode influenciar a integridade final de uma peça fundida de grande porte..
Para uma viga de máquina-ferramenta de seis metros, esta etapa merece atenção especial porque a peça fundida ainda pode conter tensões residuais, enquanto a estrutura longa pode ser relativamente suscetível a flexões e impactos.
A variável chave é desmontagem—a capacidade do molde e dos machos perderem resistência suficiente após a fundição, de modo que o componente possa ser removido sem impor carga mecânica desnecessária.
Areia Cimento-Colada: Maior resistência à ruptura pode aumentar a demanda de agitação
Moldes colados com cimento podem reter resistência substancial após a fundição, dependendo do sistema aglutinante e da exposição térmica.
Se o molde permanecer fortemente aderido após o resfriamento da peça fundida, mais energia mecânica pode ser necessária para separar a areia do componente.
Para uma enorme viga de seis metros, vibração excessiva, impacto, marteladas localizadas, ou ruptura mecânica mal controlada pode transferir cargas para a peça fundida.
Isto se torna mais significativo quando o elenco já contém:
- Estresse térmico residual
- Distorção induzida por fundição
- Descontinuidades locais
- Concentrações de tensão geométrica
- Áreas de ductilidade reduzida
Em tal situação, a agitação pode não criar o defeito metalúrgico original, mas pode desencadear ou estender uma fissura existente que já estava próxima da sua condição crítica.
Essa distinção é importante na análise da causa raiz.
Areia ligada a resina: A decomposição térmica melhora a colapsabilidade
Ligantes de resina orgânica se decompõem progressivamente sob a exposição térmica gerada durante a fundição. Isso pode reduzir a resistência da areia após o vazamento e facilitar a remoção do molde.
Como resultado, moldes colados com resina muitas vezes podem alcançar boa colapsabilidade pós-moldagem sem exigir impacto mecânico excessivo.
Esta é uma das razões pelas quais os sistemas de resina são atraentes para peças fundidas complexas, onde a remoção de moldes ao redor das nervuras, cáries, e núcleos é difícil.
No entanto, “autocolapso” não deve ser interpretado literalmente. Resistência residual da areia, espessura do molde, formulação de aglutinante, Revestimentos, e a exposição térmica local influenciam o comportamento real de agitação.
O Shakeout pode criar uma rachadura que não existia antes?
Sim, mas isso precisa ser descrito com precisão.
Uma peça fundida que não apresenta fissuras visíveis antes do shakeout pode desenvolver uma fratura durante a remoção agressiva do molde se contiver tensão residual suficiente e a carga mecânica aplicada exceder a capacidade estrutural local..
No entanto, isto não prova que o processo de abalo tenha sido a causa fundamental.
A sequência real pode ser:
A fundição desenvolve uma região fraca latente → a tensão residual permanece → a vibração aplica carga mecânica adicional → a trinca se abre
Por isso, agitação pode ser o acionar, enquanto a causa subjacente está no design da fundição, condição metalúrgica, defeitos de solidificação, ou desenvolvimento de estresse anterior.
Esta distinção é essencial para uma ação corretiva eficaz.
8. Areia de resina vs.. Areia auto-endurecedora de cimento: O que realmente muda?
O contraste fundamental pode ser resumido da seguinte forma:
| Fator Central | Areia ligada a resina | Areia autoendurecível cimentada |
| Mecanismo de Endurecimento | Resina orgânica + catalisador/endurecedor | Ligante cimentício + reações químicas/hidratação à base de água |
| Resistência Inicial do Molde | Alto e controlável | Alto após cura suficiente |
| Comportamento de alta temperatura | O aglutinante degrada-se significativamente com o aquecimento | O sistema aglutinante pode reter resistência residual substancial dependendo da formulação |
| Colapsabilidade | Pode tornar-se favorável à medida que o ligante orgânico se decompõe termicamente | Pode permanecer comparativamente forte, a menos que seja especificamente projetado para quebrar |
| Dependência de umidade | Geralmente baixa necessidade de água livre | A água é parte integrante do sistema aglutinante |
| Geração de Gás | A decomposição do ligante orgânico deve ser controlada | A geração de água e gás relacionado ao aglutinante deve ser controlada |
Permeabilidade |
Fortemente afetado pela compactação e nível de ligante | Fortemente afetado pela compactação, umidade, e sistema de encadernação |
| Grande adequação para fundição | Altamente versátil para peças fundidas grandes e complexas | Pode ser adequado quando o comportamento do molde é controlado adequadamente |
| Sensibilidade do Processo Principal | Nível do fichário, catalisador, temperatura da areia, geração de gás | Umidade, cura, resistência residual, permeabilidade |
| Risco Principal para Análise de Crack | Contenção excessiva ou efeitos de gases se mal controlados | Restrição persistente de molde/núcleo e instabilidade do processo relacionada à umidade |
| Foco Principal de Engenharia | Transição controlada de resistência para colapso | Força de cura controlada e comportamento de ruptura adequado |
9. Implicações práticas e otimização de processos
Para fundições que produzem grandes bases de máquinas-ferramentas, colunas, travessas, e outras peças fundidas de aço de seção pesada, a escolha entre areia resinosa e areia autoendurecível cimentada não deve ser avaliada apenas do ponto de vista do material ou do custo da moldagem.
O indicador económico mais significativo é o custo total de produção de uma peça fundida aceitável.:
Custo de moldagem → Rendimento de fundição → Taxa de sucata → Retrabalho → Perda de usinagem → Custo de inspeção → Confiabilidade de entrega
Um sistema de areia que parece menos caro por tonelada pode tornar-se substancialmente mais caro se aumentar a fissuração., distorção, instabilidade dimensional, ou dano de agitação.
Ao mesmo tempo, nem a areia resinosa nem a areia cimentícia devem ser descritas como universalmente superiores.
A escolha correta depende do tamanho da peça fundida, espessura da seção, geometria, liga, volume de produção, requisitos de qualidade, equipamento disponível, e capacidade de controle de processo.
Quando a areia autoendurecível de cimento é apropriada?
A areia autoendurecível cimentada pode ser um processo de moldagem eficaz quando suas características são compatíveis com a peça fundida..
Pode ser particularmente prático para moldes grandes onde a alta resistência do molde, estabilidade dimensional, baixo custo padrão, e uma logística de produção relativamente simples são importantes.
Também pode ser atraente para certos baixos- e peças fundidas de médio volume onde ferramentas permanentes caras não seriam economicamente justificadas.
No entanto, à medida que a geometria da fundição se torna mais complexa e a restrição termomecânica se torna mais crítica, a fundição deve avaliar se a resistência residual e a colapsabilidade do molde permanecem compatíveis com a contração da peça fundida.
Para aplicações propensas a rachaduras, a questão relevante não é se a areia de cimento pode tecnicamente produzir o componente. É se o processo pode fazê-lo repetidamente a uma taxa aceitável de refugos e retrabalhos..
Quando a areia colada com resina é mais atraente?
A areia aglomerada com resina costuma ser atraente para grandes, complexo, fundições de seção pesada onde a construção precisa do molde, núcleos intrincados, reprodução dimensional controlada, e colapsabilidade pós-moldagem favorável são importantes.
Sua principal vantagem não é simplesmente “maior qualidade”. O benefício mais significativo é a capacidade de criar um sistema de moldagem no qual a resistência durante o manuseio e o vazamento pode ser combinada com a perda progressiva da resistência do ligante durante a exposição térmica..
Para peças fundidas de máquinas-ferramenta de alto valor, isto pode ser economicamente significativo porque uma pequena redução nas taxas de fissuras e retrabalho pode compensar o custo mais elevado do sistema de ligante.
O business case pode, portanto, ser expresso como:
Maior custo de moldagem → menor probabilidade de defeito → menor desperdício/retrabalho → maior rendimento geral de fabricação
O benefício real deve ser demonstrado por dados de produção e não presumido antecipadamente.
10. Conclusão
O desempenho de uma grande fundição de máquinas-ferramenta é determinado por uma cadeia de interações e não por um único parâmetro de processo..
Areia aglomerada com resina e areia autoendurecível com cimento criam diferentes ambientes de moldagem, particularmente em termos de resistência a quente, resistência residual, evolução do gás, comportamento térmico, desmontagem, e contenção mecânica.
Para uma viga ou base de máquina-ferramenta de seis metros, essas diferenças podem afetar materialmente a suscetibilidade à fissuração. No entanto, atribuir o defeito inteiramente ao processo de moldagem seria incompleto.
Projeto de fundição, metalurgia de ligas, alimentação, gradientes térmicos, restrição central, densidade do molde, cura, umidade, resfriamento, e shakeout devem ser considerados.
A abordagem mais confiável é, portanto, tratar o molde e fundição como um sistema de engenharia acoplado.
Quando uma peça fundida se comporta de maneira diferente após uma mudança no processo de areia, a resposta geralmente não está escondida em um parâmetro óbvio.
Encontra-se na interação entre como o metal quer se contrair e o quanto o molde permite que ele se mova..
Perguntas frequentes
Por que a areia de cimento causa mais rachaduras do que a areia de resina para peças fundidas pesadas?
A areia de cimento permanece rígida nas temperaturas de fundição, criando alta tensão de restrição de contração.
Também se expande termicamente, contém umidade que causa choque de vapor, e requer uma sacudida violenta.
Areia de resina amolece em alta temperatura, rende com encolhimento, tem umidade mínima, e auto-colapsa para uma sacudida suave.
A areia auto-endurecedora de cimento pode ser usada para grandes vigas de máquinas-ferramenta?
Sim, mas requer modificação do processo: adicionando agentes de rendimento orgânico, otimizando gating e risering, controlando a taxa de resfriamento, e usando práticas de agitação suave.
Mesmo com otimização, no entanto, as taxas de rachadura serão geralmente mais altas do que com areia de resina.
A areia resinosa é sempre mais cara que a areia de cimento?
Areia resinosa tem maior custo de material por tonelada, mas normalmente produz maior rendimento, menos sucata, tempos de ciclo mais rápidos, e menor custo de limpeza.
Para fundições de seção pesada de alto valor, areia de resina quase sempre oferece menor custo total por peça boa.
Em que tamanho de fundição a areia resinosa se torna preferível?
Não há limite estrito, mas geralmente para peças fundidas acima de 1–2 toneladas com espessuras de seção acima 50 mm, o risco de rachaduras da areia de cimento geralmente supera sua vantagem de custo.
Quanto maior e mais pesada for a peça fundida, mais forte será o caso da areia resinosa.
Você pode misturar resina e areia de cimento para obter um meio-termo?
Sistemas híbridos são usados em algumas fundições, normalmente com uma camada de areia de resina contra a superfície de fundição e suporte de areia de cimento.
Isso pode melhorar a qualidade da superfície e reduzir o risco de rachaduras a um custo menor do que a areia totalmente resinosa., mas requer controle cuidadoso do processo.