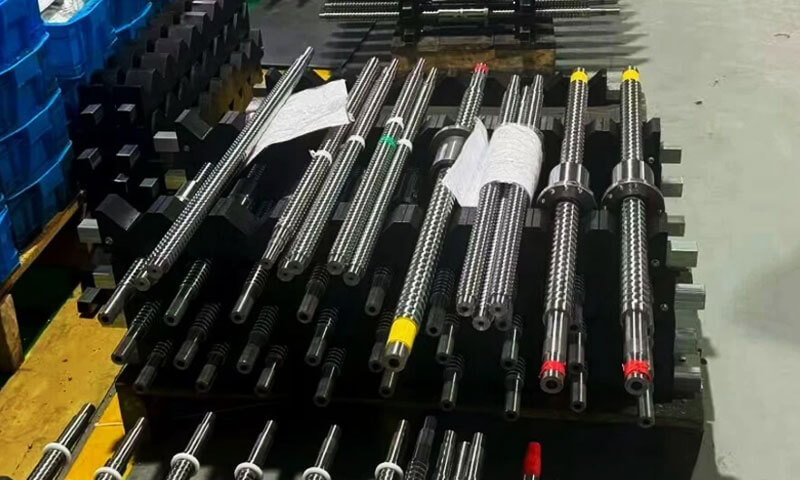
No mundo do movimento linear, parafusos de avanço costumam ser burros de carga silenciosos - simples, confiável, e econômico.
Eles convertem o movimento rotativo em movimento linear através de um eixo roscado e porca, fornecendo uma vantagem mecânica que é previsível e robusta.
Mas quando os parafusos de catálogo padrão não conseguem atender às demandas de uma aplicação específica, parafusos de avanço personalizados tornam-se a diferença entre um bom design e um excelente.
1. O que é um parafuso de avanço?
Um parafuso de avanço é um componente mecânico roscado que converte o movimento rotativo em movimento linear através do engate de um eixo roscado e uma porca correspondente.
À medida que o parafuso gira em relação à porca, a rosca helicoidal guia a porca ao longo do eixo do parafuso, produzindo deslocamento linear controlado.
Dependendo do mecanismo, o parafuso ou a porca podem girar enquanto o outro componente se move.
Parafusos de avanço são amplamente utilizados em automação industrial, atuadores lineares, equipamento de embalagem, dispositivos médicos, instrumentos de laboratório, e impressoras 3D.
Sua construção simples, design compacto, custo relativamente baixo, e a capacidade de gerar força axial substancial os tornam adequados para aplicações que exigem posicionamento controlado ou ajuste mecânico.
Para parafusos de avanço personalizados, engenheiros podem especificar o perfil da rosca, diâmetro, liderar, comprimento, material, tratamento de superfície, e recursos de usinagem final para atender aos requisitos mecânicos e operacionais da aplicação.
Esses parâmetros influenciam a capacidade de carga, precisão de posicionamento, resistência ao desgaste, torque de operação, e vida de serviço.
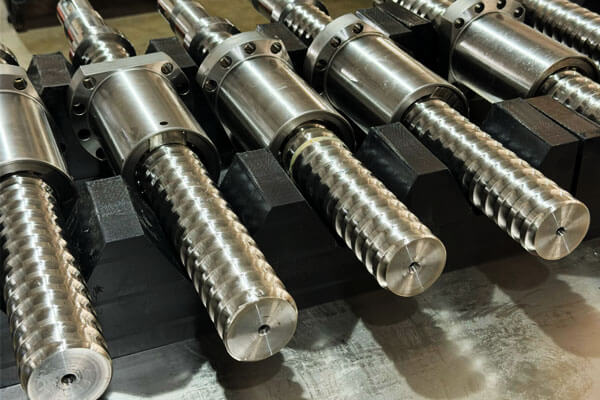
Terminologia -chave
- Liderar: Distância axial por revolução.
- Tom: Distância axial entre pontos correspondentes em roscas adjacentes.
- Começa: Número de roscas independentes no parafuso. Liderança = pitch × início.
- Diâmetro maior: Diâmetro externo do parafuso.
- Diâmetro menor: Diâmetro da raiz da rosca.
- Retaliação: Perda de movimento entre o parafuso e a porca quando a direção é invertida.
- Pré-carregar: Força aplicada para reduzir a folga.
2. Tipos comuns de rosca de parafuso de avanço e suas características
A geometria da rosca determina como um parafuso de avanço suporta cargas axiais, gera atrito, se envolve com sua porca, e responde ao desgaste.
O perfil correto depende da força necessária, direção do movimento, método de fabricação, materiais de nozes disponíveis, e padrões dimensionais aplicáveis.
Tópicos Acme
As roscas Acme usam um perfil trapezoidal com um ângulo de rosca nominal de 29° incluído no sistema Acme comum.
Eles são amplamente utilizados em mecanismos de ajuste e transmissão de energia na América do Norte.
A sua forma de fio relativamente larga proporciona um equilíbrio prático entre resistência, fabricante, e compatibilidade de nozes.
As roscas Acme podem ser produzidas através do corte de roscas, rolando, ou outros processos adequados, dependendo dos requisitos de geometria e precisão.
As aplicações típicas incluem ajustes de máquinas-ferramenta, mecanismos de elevação, grampos, atuadores, e conjuntos de posicionamento.
Considerações de fabricação:O padrão Acme especificado, diâmetro, tom, classe de ajuste, e o projeto da porca devem ser confirmados antes da usinagem.
As roscas Acme não devem ser tratadas como intercambiáveis com roscas trapezoidais métricas apenas porque ambas possuem perfis trapezoidais.
Roscas trapezoidais métricas
As roscas trapezoidais métricas geralmente seguem as especificações de rosca trapezoidal métrica ISO e usam um ângulo de rosca nominal de 30° incluído.
Eles são amplamente utilizados em equipamentos industriais e sistemas de movimento projetados em torno de dimensões métricas..
Eles estão disponíveis em uma variedade de diâmetros e passos e podem ser personalizados de acordo com o comprimento do eixo, liderar, geometria final, e material.
As roscas trapezoidais métricas são particularmente úteis quando o parafuso de avanço deve ser integrado a rolamentos métricos, acoplamentos, suportes, e outros componentes da máquina.
Fios Quadrados
As roscas quadradas têm flancos de rosca quase perpendiculares e um perfil projetado para reduzir os componentes de força radial associados aos flancos de rosca inclinados.
Sua geometria pode proporcionar eficiência de transmissão favorável sob condições adequadas.
No entanto, roscas quadradas são mais difíceis de fabricar e inspecionar do que muitos perfis trapezoidais.
Sua geometria relativamente delicada e requisitos de ferramentas especializadas podem aumentar os custos de produção, especialmente para pequenos lotes ou componentes complexos.
Eles são apropriados para aplicações selecionadas de transmissão de potência onde suas vantagens de desempenho justificam a complexidade de fabricação.
Fios de contraforte
As roscas de contraforte têm um perfil assimétrico projetado para transmitir cargas axiais substanciais principalmente em uma direção.
Um flanco é relativamente íngreme, enquanto o flanco oposto fornece um perfil mais gradual para formação e engate da rosca.
Eles são usados em mecanismos especializados, como prensas, sistemas de fixação, e outras aplicações com direção de carga dominante.
O projeto deve levar em conta a direção da força de trabalho, carregamento reverso, estresse na raiz do fio, e a geometria de contato da porca correspondente.
Perfis de thread personalizados
Algumas aplicações requerem um perfil de rosca diferente do padrão Acme, trapezoidal métrico, quadrado, ou formas de contraforte.
Perfis personalizados podem ser necessários na integração com uma montagem existente, atendendo a requisitos de carga incomuns, ou combinando com uma porca proprietária.
Antes de especificar um perfil fora do padrão, engenheiros devem considerar a disponibilidade de ferramentas, métodos de inspeção, fabricação de nozes, disponibilidade de peças de reposição, e o custo da produção futura.
Um thread personalizado deve resolver um problema de engenharia claramente definido, em vez de introduzir complexidade sem benefícios mensuráveis.
3. Materiais para parafusos de avanço personalizados
A seleção de materiais afeta a capacidade de carga, resistência ao desgaste, comportamento de corrosão, MACHINABILIDADE, estabilidade dimensional, e custo.
Um parafuso de avanço e sua porca correspondente devem ser selecionados como um par de trabalho e não como componentes independentes.
Materiais comuns para parafusos de avanço
| Material | Principais características | Vantagens | Considerações | Aplicações típicas |
| Carbono aço | Boa resistência e usinabilidade em classes adequadas | Econômico, amplamente disponível | Proteção contra corrosão pode ser necessária | Máquinas industriais em geral |
| Liga aço | A resistência e a temperabilidade variam de acordo com o tipo e o tratamento térmico | Adequado para cargas exigentes e condições de desgaste | O tratamento térmico pode afetar a distorção e as dimensões finais | Atuadores e sistemas de transmissão para serviços pesados |
| Inoxidável aço | A resistência à corrosão depende do grau e do ambiente | Útil em ambientes úmidos, lavagem, ou condições corrosivas | Nem todas as classes oferecem a mesma força, dureza, ou resistência à corrosão | Equipamento de processamento de alimentos, sistemas de laboratório, mecanismos ao ar livre |
Ligas de alumínio |
Baixa densidade e boa usinabilidade | Leve, fácil de máquina | Menor rigidez e resistência ao desgaste do que muitos aços | Mecanismos leves e sistemas especializados de baixa carga |
| Bronze | Comumente usado para porcas em vez de eixos de parafuso de avanço longos | Características úteis de deslizamento e desgaste em pares adequados | Nota, lubrificação, e carga determinam o desempenho | Porcas de parafuso de avanço e componentes de transmissão de potência |
| Engenharia Polímeros | Comportamento de baixo atrito ou resistente à corrosão em classes adequadas | Leve, potencialmente silencioso, e adequado para projetos de funcionamento a seco | Rastejar, Expansão térmica, temperatura, e limites de carga devem ser avaliados | Porcas de polímero, atuadores compactos, equipamento de laboratório |
4. Processos de fabricação para parafusos de avanço personalizados
O processo de fabricação apropriado depende da geometria da rosca, material, precisão dimensional, acabamento superficial, quantidade do pedido, e metas de custo. Nenhum processo é ideal para cada parafuso de avanço personalizado.
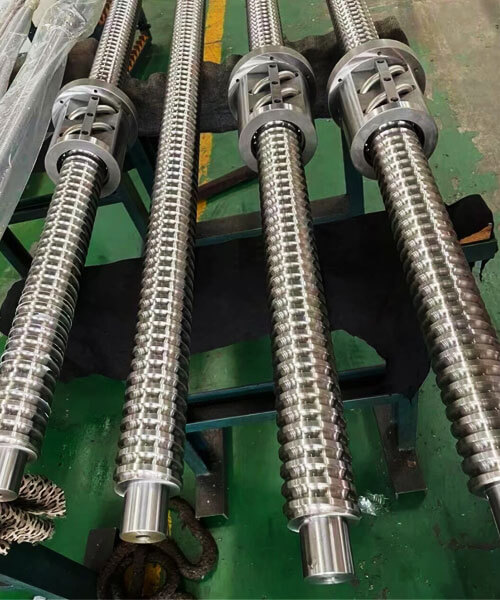
Torneamento CNC e corte de rosca
O torneamento CNC é comumente usado para produzir eixos de parafuso de avanço, diâmetros escalonados, diários de rolamento, ombros, e recursos finais.
O rosqueamento pode então gerar o perfil especificado usando ferramentas adequadas e um caminho de ferramenta controlado.
Essa abordagem oferece flexibilidade para dimensões personalizadas, materiais especiais, PRODUÇÃO curta, e projetos com vários recursos usinados.
É particularmente útil quando o parafuso requer comprimentos fora do padrão ou geometria final complexa.
No entanto, o corte de rosca remove material e não fornece automaticamente as mesmas características de superfície que as roscas formadas a frio.
Condição da ferramenta, rigidez da máquina, fixação de trabalho, efeitos térmicos, e parâmetros de corte podem influenciar a qualidade da rosca.
Para eixos longos ou finos, métodos de suporte e sequência de usinagem são especialmente importantes porque as forças de corte podem causar deflexão.
A medição durante o processo e as operações de acabamento adequadas ajudam a controlar as dimensões finais.
Rolamento de linha
A laminação de roscas forma uma rosca deformando plasticamente o material entre as matrizes, em vez de cortar o perfil da rosca.
Em condições adequadas, este processo pode produzir roscas consistentes com um acabamento superficial favorável e uma camada superficial endurecida.
As vantagens potenciais incluem alta eficiência de produção e redução de desperdício de material.
A laminação de roscas costuma ser atraente para a produção repetida quando o material, diâmetro, perfil de discussão, e ferramentas são compatíveis com o processo.
Suas limitações incluem custos de ferramentas, restrições associadas a certas geometrias e materiais, e a necessidade de controlar o diâmetro da peça bruta e as condições de formação.
Não é adequado para todos os diâmetros grandes, baixo volume, ou parafuso de avanço altamente especializado.
Rodopio de linha
O turbilhonamento de roscas utiliza um arranjo de corte especializado para gerar formas de rosca helicoidais, especialmente em componentes de parafuso longos ou finos.
Dependendo da configuração da máquina e da geometria do componente, ele pode suportar usinagem produtiva de parafusos de avanço com requisitos de rosca exigentes.
O processo requer equipamento adequado, ferramentas, e experiência em configuração. Seu custo-benefício depende da forma do fio, comprimento do parafuso, material, e quantidade de produção.
Moagem de rosca
O desbaste de rosca remove material usando um disco abrasivo e geralmente é selecionado quando há alta precisão de rosca, geometria de perfil controlada, ou é necessário um acabamento adequado.
Também pode ser utilizado após tratamento térmico quando o componente necessita de correção dimensional final.
A retificação geralmente envolve equipamentos e custos de processamento mais elevados do que muitas operações de corte convencionais.
Portanto, é mais apropriado quando a precisão necessária, condição material, ou o desempenho justifica a despesa adicional.
Uma rosca retificada com precisão não elimina a necessidade de controlar a retilineidade do eixo, Dimensões do diário de rolamento, ou alinhamento de montagem. Esses recursos continuam fazendo parte da cadeia geral de precisão.
Tratamento térmico e acabamento superficial
O tratamento térmico pode melhorar a dureza, força, ou resistência ao desgaste, dependendo do material e processo. No entanto, também pode causar distorção ou alterações dimensionais.
Um plano de fabricação típico pode, portanto, usinar o componente, trate-o termicamente, e, em seguida, execute usinagem de acabamento ou retificação quando necessário.
O acabamento de superfície pode incluir polimento, passivação, óxido preto, revestimento, ou revestimentos específicos de aplicação.
O processo deve ser compatível com o material base, porca de acasalamento, lubrificante, e ambiente de serviço.
As dimensões da rosca devem ser verificadas após operações que possam alterar a superfície ou a geometria. Se um revestimento for especificado, sua espessura e uniformidade devem ser incluídas no planejamento dimensional.
5. Usinagem CNC e Controle de Precisão
Usinagem CNC desempenha um papel central na produção de parafusos de avanço personalizados porque o eixo geralmente combina uma seção de trabalho rosqueada com vários recursos finais usinados com precisão.
Um processo bem-sucedido deve controlar a geometria da rosca helicoidal e a relação entre o eixo da rosca, superfícies de rolamento, e interfaces de unidade.
Sequência de Usinagem e Fixação
Uma rota de produção típica pode incluir preparação de material, torneamento bruto, usinagem de rosca, tratamento térmico se necessário, usinagem de acabamento, Deburrendo, tratamento de superfície, e inspeção final.
A sequência real depende do material, processo de thread, Requisitos de tolerância, e design de componentes.
Para eixos longos, fixação de trabalho merece atenção especial. Força de fixação excessiva pode distorcer uma peça de trabalho delgada, enquanto o suporte inadequado pode causar trepidação ou deflexão durante o corte.
Suporte de contraponto, descansos constantes, arranjos de mandril adequados, e sequências de usinagem cuidadosamente planejadas podem ajudar a manter a estabilidade.
Onde um parafuso requer alta concentricidade entre a rosca e os munhões do rolamento, o fabricante deve definir pontos de referência apropriados e controlar como esses recursos são usinados em relação uns aos outros.
Recursos críticos e seus riscos de fabricação
| Recurso | Por que isso importa | Possível problema de fabricação | Método de controle |
| Fio perfil | Determina o engate e a transmissão de carga | Ângulo incorreto, profundidade, ou forma raiz | Ferramentas adequadas e inspeção de perfis |
| Liderar precisão | Influencia as viagens por revolução | Erro cumulativo de posicionamento axial | Medição de chumbo em um comprimento definido |
| Principal e menor diâmetros | Afeta o ajuste e a força central | Tamanho grande, tamanho menor, ou geometria de rosca inconsistente | Medição dimensional e calibragem de rosca |
| Haste retidão | Influencia a rotação e o alinhamento | Flexão, deflexão, ou estresse residual | Usinagem controlada, apoiar, e inspeção de retidão |
Diários de rolamento |
Determinar o ajuste do rolamento e o suporte rotacional | Diâmetro incorreto, afunilar, ou mau acabamento | Torneamento ou retificação de precisão e medição de diâmetro |
| Ombro posições | Controlar a localização axial dos componentes | Assento do rolamento ou comprimento de montagem incorreto | Usinagem baseada em dados e inspeção dimensional |
| Recurso final concentricidade | Afeta o alinhamento e desvio da unidade | Desalinhamento entre o acoplamento e o eixo do parafuso | Estratégia de dados consistente e medição de desvio |
| Superfície terminar | Influencia o atrito e o comportamento de contato | Marcas de ferramentas, Burrs, ou rugosidade excessiva | Acabamento adequado e inspeção de superfície |
As tolerâncias devem refletir a função
Um desenho deve distinguir entre dimensões funcionais críticas e dimensões não críticas.
Precisão do passo da linha, ajuste com a porca correspondente, diâmetro do mancal, localização do ombro, e desvio podem exigir controles mais rígidos do que o comprimento total ou superfícies não funcionais.
A tolerância necessária deve ser definida de acordo com as necessidades de desempenho da montagem e capacidade de medição.
Uma tolerância geral aplicada a todas as dimensões pode aumentar os custos sem melhorar o desempenho do sistema.
Para parafusos de avanço personalizados, a especificação deve indicar claramente o método de medição ou padrão aplicável quando uma tolerância puder ser interpretada de diferentes maneiras.
Isto é particularmente importante para a precisão do passo da rosca, retidão, e perfis personalizados.
Rebarbação e qualidade de borda
Rebarbas no início da rosca, extremidades do fio, Keyways, furos cruzados, e ombros podem interferir na montagem, danificar componentes correspondentes, ou criar concentrações de tensão localizadas.
A rebarbação excessiva também pode alterar a geometria da rosca ou remover material das bordas funcionais.
Um procedimento de acabamento controlado deve remover rebarbas indesejadas, preservando ao mesmo tempo o formato da rosca e as dimensões funcionais especificadas..
Onde a montagem depende de uma entrada ou chanfro definido, que a geometria deve ser especificada no desenho em vez de ser deixada inteiramente ao critério do operador.
6. Precisão do parafuso de avanço, Retaliação, e desempenho
O desempenho do parafuso de avanço é determinado por diversas características relacionadas, mas distintas.
Tolerância dimensional, precisão do passo da linha, retaliação, retidão, acabar, e a repetibilidade do posicionamento não devem ser tratadas como medidas intercambiáveis de precisão.
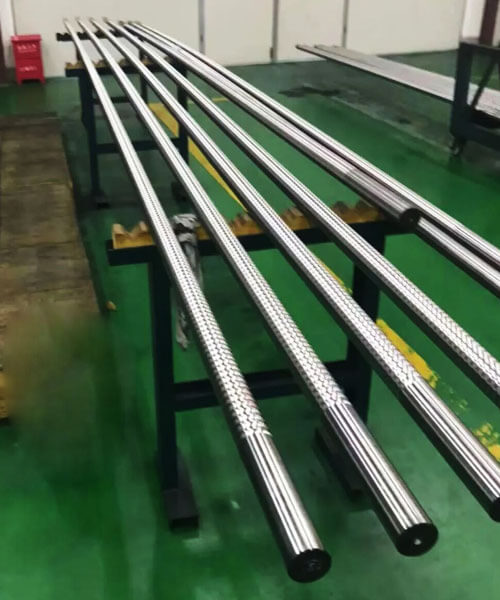
Precisão do fio
A precisão do avanço descreve quão próximo o avanço axial real por revolução segue o valor especificado.
Erros podem se acumular ao longo do comprimento de trabalho, fazendo com que a porca se desloque mais ou menos do que o esperado.
Por exemplo, um parafuso pode ter um perfil de rosca local aceitável, mas ainda exibir erro de deslocamento cumulativo ao longo de um curso longo.
É por isso que medir apenas o diâmetro ou verificar a rosca com um simples medidor passa/não passa não pode estabelecer totalmente a precisão do avanço.
A precisão necessária do condutor deve ser especificada ao longo de um comprimento de medição definido ou de acordo com o padrão relevante.
O aplicativo determina se o erro de pitch local, erro de lead cumulativo, ou ambos requerem controle.
Reação e movimento perdido
Folga é a folga axial entre o parafuso e a porca que se torna aparente quando a direção do movimento inverte.
Pode ser influenciado pelas tolerâncias de fabricação, vestir, desenho de porca, temperatura, e condições de montagem.
Os métodos comuns para reduzir a reação incluem:
- Selecionando uma combinação de parafuso e porca mais ajustada.
- Usando um design ajustável ou de porca dividida.
- Aplicar pré-carga controlada quando apropriado.
- Substituindo uma porca ou parafuso desgastado.
- Compensando a perda de movimento previsível por meio do controlador de movimento, quando o aplicativo permitir.
A pré-carga pode melhorar o comportamento de posicionamento bidirecional, mas também pode aumentar o atrito, torque de acionamento, aquecer, e desgaste.
O projeto deve, portanto, ter como objetivo a menor folga prática, consistente com a vida operacional e a carga exigidas..
Precisão e repetibilidade de posicionamento
A precisão do posicionamento descreve o quão próximo o sistema atinge a posição pretendida.
A repetibilidade descreve quão consistentemente ele retorna à mesma posição sob condições comparáveis.
Um parafuso de avanço pode ter boa repetibilidade enquanto exibe erros sistemáticos de posicionamento.
Por outro lado, um parafuso com erro de avanço cumulativo relativamente baixo ainda pode oferecer baixa repetibilidade se a folga, variação de atrito, desalinhamento, ou as mudanças de temperatura não são controladas.
O desempenho do sistema também depende do motor, acoplamento, rolamentos, rigidez de montagem, resolução do codificador, estratégia de controle, e carregamento externo.
Consequentemente, a tolerância da rosca de um parafuso de avanço por si só não pode garantir a precisão do posicionamento da máquina completa.
Eficiência, Atrito, e travamento automático
Os parafusos de avanço operam principalmente através de contato deslizante, então o atrito é uma parte importante do seu comportamento.
A eficiência depende do perfil da rosca, ângulo de ataque, coeficiente de atrito, lubrificação, material de porca, e carregar.
Alguns designs de fusos de avanço podem resistir ao retrocesso sob condições específicas, mas o travamento automático nunca deve ser assumido apenas porque um componente é um parafuso de avanço.
O comportamento depende da geometria e do atrito da rosca e pode mudar com a lubrificação, vestir, vibração, ou condições de operação.
Para levantar, contenção, ou aplicações críticas de segurança, o projeto deve avaliar de forma independente a direção reversa e incorporar um freio adequado ou outro mecanismo de retenção de carga quando necessário.
Vestir, Lubrificação, e vida útil
O desgaste se desenvolve na interface deslizante entre o parafuso e a porca. Sua taxa depende da pressão de contato, velocidade de deslizamento, acabamento superficial, emparelhamento de materiais, lubrificação, contaminação, e ciclo de trabalho.
A lubrificação pode reduzir o atrito e o desgaste quando o lubrificante selecionado é compatível com os materiais, temperatura, ambiente, e método de operação.
Algumas porcas de polímero são projetadas para condições de funcionamento a seco, mas seus limites de carga e temperatura ainda exigem verificação.
Uma avaliação útil da vida útil considera não apenas a dureza do material, mas também o comportamento de desgaste da porca, acabamento do eixo, alinhamento, e requisitos de manutenção.
Em ambientes empoeirados ou abrasivos, a proteção eficaz contra a contaminação pode ser tão importante quanto a seleção inicial do material.
7. Aplicações de parafusos de avanço personalizados
Parafusos de avanço personalizados são usados em equipamentos que requerem movimento linear controlado, posicionamento ajustável, ou transmissão de força mecânica.
Seu design varia significativamente de acordo com a aplicação, especialmente em termos de carga, velocidade de viagem, retaliação, Resistência à corrosão, e vida útil esperada.
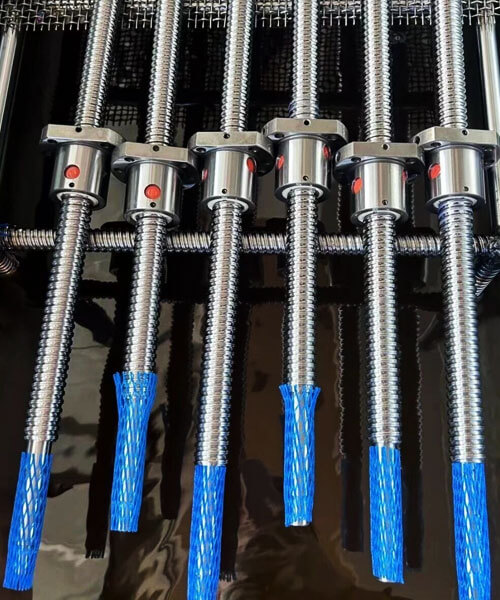
Automação Industrial e Atuadores Lineares
Máquinas automatizadas usam parafusos de avanço para posicionar slides, ajustando luminárias, operando atuadores compactos, e controlar movimentos mecânicos.
Parafusos de avanço personalizados permitem que os fabricantes de equipamentos especifiquem o curso, liderar, interfaces de montagem, e configuração de porca exigida por uma máquina específica.
Para sistemas com ciclos frequentes, engenheiros devem priorizar a resistência ao desgaste, torque de funcionamento estável, controle de folga, e lubrificação adequada.
Aplicações de alta velocidade também exigem avaliação da velocidade crítica, rigidez de suporte, e geração de calor.
Equipamentos CNC e Sistemas de Posicionamento de Precisão
Parafusos de avanço podem ser usados em ajustes de máquina selecionados, eixos auxiliares, mecanismos de posicionamento de ferramentas, e estágios de posicionamento compactos.
A precisão necessária depende da função: um mecanismo de ajuste manual pode tolerar mais folga do que um eixo automatizado que inverte repetidamente a direção.
Para aplicações de posicionamento, o projeto deve definir a precisão do avanço, retidão, concentricidade do recurso final, folga da porca, e a repetibilidade necessária em nível de sistema.
Onde alta velocidade, alta rigidez, e alta eficiência dominam os requisitos, um parafuso de esfera pode ser uma solução mais apropriada.
Máquinas de embalagem e montagem
Equipamentos de embalagem e montagem geralmente usam parafusos de avanço para ajustar guias, alterar formatos de produtos, componentes de posição, e regular as configurações mecânicas.
Essas aplicações podem exigir ajustes repetidos, embalagem compacta, e operação confiável sob exposição a poeira ou agentes de limpeza.
A usinagem final personalizada pode simplificar a integração com volantes, acoplamentos, rolamentos, e suportes de montagem.
A seleção do material e do tratamento de superfície deve refletir o ambiente operacional real e o procedimento de manutenção.
Equipamento médico e de laboratório
Instrumentos de laboratório e dispositivos médicos selecionados podem usar parafusos de avanço para posicionamento de amostras, ajuste de altura, mecanismos de dosagem, e movimento controlado.
Dependendo do equipamento, requisitos importantes podem incluir movimento suave, baixo ruído operacional, dimensões compactas, Resistência à corrosão, e repetibilidade consistente.
O material e lubrificante selecionados devem ser compatíveis com o regime de limpeza e componentes adjacentes.
Onde o equipamento estiver sujeito a requisitos regulamentares ou de limpeza, material aplicável, rastreabilidade, e os requisitos de documentação devem ser definidos antes da produção.
3Impressoras D e sistemas de movimento compacto
Algumas impressoras 3D e sistemas de movimento compacto usam parafusos de avanço para mover plataformas ou ajustar componentes ao longo de um eixo linear.
As prioridades de design incluem compactação, baixo atrito, movimento consistente, e rigidez suficiente.
O avanço apropriado depende do curso desejado por revolução, características do motor, resolução de posicionamento necessária, e velocidade de operação.
Um avanço mais fino pode proporcionar maior redução de deslocamento mecânico por rotação do motor, mas a resolução de posicionamento real alcançável também depende do controle do motor, retaliação, rigidez, e outros fatores do sistema.
Ajuste para Serviços Pesados e Equipamentos Industriais
Parafusos de avanço também são usados em braçadeiras, prensas, mecanismos de elevação, e sistemas de ajuste para serviços pesados.
Estas aplicações requerem uma avaliação cuidadosa da carga axial, diâmetro do núcleo, pressão de contato da rosca, condições de apoio, e possível retrocesso.
Onde um parafuso de avanço suporta uma carga suspensa ou perigosa, o projeto deve incluir disposições adequadas de suporte de carga e medidas de segurança.
A resistência ao atrito de um parafuso por si só não deve ser tratada como uma trava de segurança garantida.
8. Armadilhas comuns e como evitá-las
Muitos problemas de fusos originam-se de especificações incompletas ou de uma incompatibilidade entre o componente e suas condições operacionais..
Resolver esses problemas durante o projeto geralmente é mais econômico do que corrigi-los após a instalação.
Selecionando um parafuso apenas por diâmetro
Um diâmetro maior pode aumentar a rigidez e a resistência do núcleo, mas não garante automaticamente a capacidade de carga necessária, precisão, ou vida útil.
Formulário de tópico, diâmetro menor, condição material, comprimento não suportado, contato de porca, e as condições de operação também são importantes.
Como evitá-lo: Defina a carga, AVC, velocidade, arranjo de apoio, ciclo de trabalho, e vida útil necessária antes de finalizar o diâmetro.
Verifique a tensão de tração ou compressão, flambagem, e condições de contato da rosca conforme aplicável.
Confundindo pitch com lead
Usar o passo como se fosse o deslocamento linear por revolução pode produzir um cálculo de velocidade incorreto ou um projeto incompatível.
Isto é especialmente importante para threads multi-start, onde o chumbo é maior que o tom.
Como evitá-lo: Argumento estadual, liderar, e número de partidas separadamente no desenho ou especificação técnica. Verifique se a porca e o parafuso usam o mesmo sistema de rosca e geometria.
Especificando tolerâncias restritas sem uma razão funcional
Tolerâncias excessivamente restritivas podem aumentar o tempo de usinagem, custos de inspeção, e risco de rejeição sem melhorar o desempenho da máquina acabada.
Como evitá-lo: Identifique dimensões funcionais críticas e aplique tolerâncias mais restritas somente quando necessário.
Defina a precisão do lead, ajustar, retidão, acabar, e tolerâncias finais de acordo com os requisitos de montagem.
Ignorando o comportamento de reação e reversão
Um mecanismo pode mover-se com precisão em uma direção, mas mostrar perda de movimento quando a direção inverte.
Isso pode ser causado pela folga da porca, vestir, flexibilidade de montagem, ou outras fontes de jogo mecânico.
Como evitá-lo: Especifique a folga permitida e as condições operacionais sob as quais ela deve ser alcançada.
Considere uma porca ajustável ou pré-carregada quando justificado, enquanto leva em conta o atrito associado, torque, e desgaste.
Escolhendo materiais incompatíveis para parafusos e porcas
Uma combinação de materiais que funciona bem sob cargas baixas pode sofrer desgaste excessivo, Galling, rastejar, ou problemas térmicos sob diferentes condições de operação.
Como evitá-lo: Avalie o parafuso e a porca juntos. Considere a pressão de contato, velocidade de deslizamento, lubrificação, temperatura, contaminação, exposição química, e vida útil esperada.
Com vista para o suporte e alinhamento do eixo
Mesmo um parafuso bem usinado pode produzir vibração, desgaste irregular, ou torque inconsistente quando instalado com mau alinhamento ou suporte inadequado.
Como evitá-lo: Projete o arranjo de rolamentos antecipadamente, controlar a relação entre o eixo da rosca e os recursos finais funcionais, e inspecionar a retilineidade e desvio quando necessário.
Verifique o sistema montado em vez de confiar exclusivamente nas medições de peças individuais.
Falha no planejamento de lubrificação e contaminação
A lubrificação inadequada ou a entrada de partículas abrasivas pode acelerar o desgaste e aumentar o atrito.
Por outro lado, um lubrificante inadequado pode danificar as porcas de polímero, contaminar um processo, ou criar incompatibilidade com o ambiente operacional.
Como evitá-lo: Defina os requisitos de lubrificação e proteção antes da produção.
Considere capas, fole, vedações, intervalos de manutenção, e lubrificantes compatíveis com o material, quando apropriado.
9. Conclusão
Os parafusos de avanço personalizados são uma solução projetada com precisão para aplicações onde os parafusos padrão não conseguem atender às demandas de carga, velocidade, precisão, ou ambiente.
Ao compreender a geometria da rosca, Seleção de material, processos de fabricação, e controle de qualidade, engenheiros e compradores podem especificar parafusos de avanço que ofereçam confiabilidade, desempenho de longa duração.
A chave é a colaboração precoce com um especialista em usinagem. Um fornecedor que entende tanto a intenção do projeto quanto as realidades de fabricação pode recomendar o formato de rosca correto, material, e grau de precisão - e evite as armadilhas dispendiosas que resultam de suposições.
Perguntas frequentes
Qual é a diferença entre argumento de venda e liderança?
Passo é a distância axial entre pontos de rosca correspondentes adjacentes, enquanto chumbo é a distância axial percorrida durante uma revolução completa.
Para um parafuso de início único, liderança e tom são iguais. Para um parafuso multi-start, avanço é igual ao tom multiplicado pelo número de partidas.
Qual tipo de rosca é melhor para um parafuso de avanço personalizado?
Não existe um tipo de thread universalmente melhor. As roscas trapezoidais Acme e métricas são escolhas comuns para transmissão de energia industrial porque equilibram resistência e capacidade de fabricação.
As roscas quadradas podem ser adequadas para aplicações especializadas que exigem eficiência de transmissão favorável, enquanto as roscas de contraforte são projetadas para carga axial substancial principalmente em uma direção.
A seleção deve levar em conta a carga, velocidade, ajustar, desenho de porca, capacidade de fabricação, e custo.
Como a folga em um parafuso de avanço pode ser reduzida?
A folga pode ser reduzida através de tolerâncias apropriadas de parafuso e porca, porcas ajustáveis, designs de porca dividida, ou pré-carga controlada.
A escolha depende do desempenho de posicionamento necessário e do atrito aceitável.
A pré-carga excessiva pode aumentar o torque de acionamento, aquecer, e desgaste, portanto, o projeto deve equilibrar o movimento perdido com a vida útil.
Como a vida útil de um parafuso de avanço pode ser melhorada?
A vida útil pode ser melhorada selecionando um par de materiais de parafuso e porca compatível, controlando a pressão de contato, garantindo o alinhamento adequado, usando lubrificação adequada, e protegendo o fio da contaminação.
Operar dentro dos limites de carga e velocidade do projeto e inspecionar o desgaste periodicamente também pode ajudar a prevenir falhas prematuras.
Para aplicações exigentes, as expectativas de vida útil devem ser estabelecidas através de análises de engenharia e, onde necessário, teste representativo.
Posso usar um parafuso de avanço verticalmente sem freio?
Um fuso de avanço único com um ângulo de avanço baixo geralmente é autotravante e pode suportar uma carga vertical sem freio. Os parafusos multi-start geralmente não são autotravantes e podem exigir um freio.