

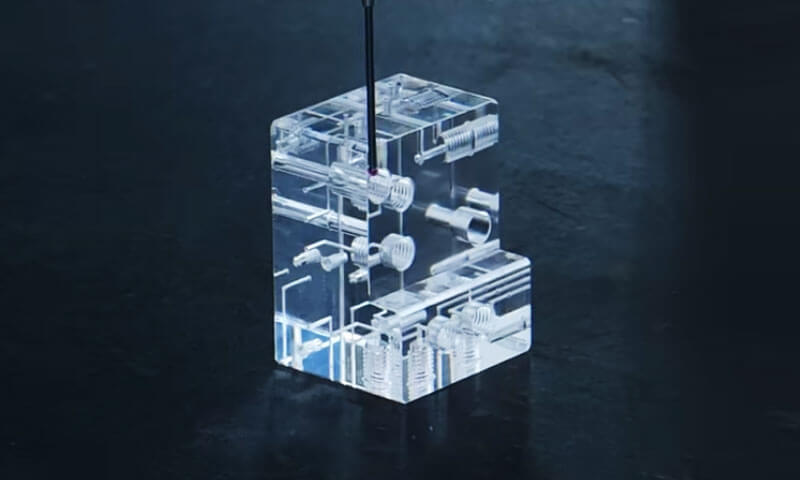
Acryl, of polymethylmethacrylaat (PMMA), is een van de meest veelzijdige technische kunststoffen in de moderne productie.
Het is transparant, duurzaam, en dimensionaal stabiel – drie eigenschappen die zelden naast elkaar bestaan in één materiaal.
Van behuizingen voor medische apparaten en laboratoriumapparatuur tot auto-lichtlenzen, displays op het verkooppunt, en precisie vloeibare componenten, acrylonderdelen vervullen functies die glas, polycarbonaat, en andere polymeren kunnen op zichzelf niet matchen.
Maar acryl is niet één enkel materiaal. Het bestaat in gegoten en geëxtrudeerde vormen met aanzienlijk verschillende eigenschappen, en het kan worden gevormd door CNC-bewerking, spuitgieten, lasersnijden, thermovormen, en binding.
Het kiezen van de juiste materiaalvorm en het juiste productieproces is het verschil tussen een onderdeel dat feilloos presteert en een onderdeel dat scheurt, rages, of faalt bij de dimensionele inspectie.
Dit artikel onderzoekt op maat gemaakte precisie-acrylonderdelen vanuit het perspectief van een gespecialiseerde fabrikant.
1. Wat is acryl (PMMA)?
Polymethylmethacrylaat (PMMA) is een transparant, amorf thermoplastisch polymeer geproduceerd door de polymerisatie van methylmethacrylaat (MMA) monomeer.
Het werd voor het eerst op de markt gebracht in de 1930S en is sindsdien een van de meest gebruikte transparante kunststoffen ter wereld geworden.
PMMA is algemeen bekend als "acryl", maar het materiaal wordt ook op de markt gebracht onder bekende handelsnamen zoals Plexiglas, Perspex, Lucite, Acryliet, en Altuglas.
Deze handelsnamen verwijzen naar commerciële producten of merken op basis van acrylmaterialen; het onderliggende polymeer is PMMA.
De aantrekkingskracht van PMMA ligt in de combinatie van hoge optische transparantie, lage dichtheid, goede oppervlaktehardheid, UV -weerstand, weerbestendigheid, en gemak van fabricage.
Hoogwaardig helder PMMA kan een zichtbare lichttransmissie bieden van ongeveer 90–92%, waardoor het een glasachtig uiterlijk krijgt, terwijl het qua volume slechts ongeveer de helft weegt van conventioneel glas.
2. Wat zijn de verschillende soorten acrylverf (PMMA)?
Voor precisie-acrylonderdelen, PMMA-voorraad wordt gewoonlijk onderverdeeld in: gegoten PMMA en geëxtrudeerd PMMA afhankelijk van de manier waarop het materiaal is vervaardigd.
Hoewel beide op hetzelfde polymeer zijn gebaseerd, hun verwerkingsgeschiedenis kan verschillen in molecuulgewicht veroorzaken, restspanning, thermisch gedrag, optische kwaliteit, en bewerkingsprestaties.
Gegoten PMMA
Gegoten PMMA wordt geproduceerd door het polymeriseren van vloeibaar methylmethacrylaat (MMA) tussen mallen, gewoonlijk glasplaten voor plaatproductie.
Vergeleken met geëxtrudeerd materiaal, gegoten PMMA biedt over het algemeen een hoger molecuulgewicht, lagere restspanning, Goede thermische stabiliteit, en uitstekende optische helderheid.
Deze eigenschappen maken gegoten PMMA bijzonder geschikt voor CNC -bewerking.
Onder goed gecontroleerde snijomstandigheden, het kan relatief schone spanen en goed gedefinieerde bewerkte randen produceren, terwijl de neiging tot overmatig zacht worden of uitsmeren in de snijzone wordt verminderd.
Gegoten PMMA wordt daarom vaak gekozen voor precisiecomponenten zoals optische afdekkingen, transparante behuizingen, inspectie vensters, prototypes, en op maat gemaakte acrylonderdelen.
Geëxtrudeerd PMMA
Geëxtrudeerd PMMA wordt vervaardigd door het continu smelten van acrylharspellets en het polymeer door een matrijs te persen.
Het extrusieproces zorgt voor een efficiënte productie van gestandaardiseerde platen, staven, buizen, en profielen, maar het kan moleculaire oriëntatie en hogere resterende interne stress introduceren.
Tijdens agressieve CNC-bewerkingen, deze kenmerken kunnen het risico op hittegerelateerde vervorming vergroten, rand smelten, en stressgekte, vooral wanneer de snijomstandigheden slecht onder controle zijn of het onderdeel scherpe interne kenmerken bevat.
Geëxtrudeerd PMMA blijft op grote schaal bruikbaar voor algemeen vervaardigde acrylproducten en gestandaardiseerde materialen, maar voor veeleisende subtractieve bewerkingen, gegoten PMMA heeft vaak de voorkeur als het gaat om maatvastheid, oppervlaktekwaliteit, en lage bewerkingsspanning zijn van cruciaal belang.
3. Kernmateriaaleigenschappen van acryl (PMMA) voor precisiecomponenten
Het begrijpen van de materiaaleigenschappen van PMMA is essentieel voor het ontwerpen van onderdelen die betrouwbaar presteren. De volgende eigenschappen zijn vooral relevant voor precisiecomponenten.
Optische eigenschappen.
PMMA zendt ongeveer uit 92% van zichtbaar licht, vergeleken met ongeveer 90% voor glas.
Het heeft een brekingsindex van 1.49 en lage spreiding, waardoor het geschikt is voor lenzen, lichtgeleiders, en optische vensters. Het vergeelt niet significant onder UV-blootstelling, in tegenstelling tot veel andere kunststoffen.
Mechanische eigenschappen.
PMMA is stijf en hard. Typische treksterkte is 65–75 MPa, buigsterkte is 90–110 MPa, en de trekmodulus is 2,4–3,2 GPa.
Het is bros in vergelijking met polycarbonaat, met gekerfde Izod-slagsterkte van 15–25 J/m.
Dit betekent dat acrylonderdelen zo moeten worden ontworpen dat spanningsconcentraties worden vermeden die scheuren kunnen veroorzaken.
Thermische eigenschappen.
De glasovergangstemperatuur van PMMA bedraagt ongeveer 105°C, en de warmteafbuigingstemperatuur bedraagt ongeveer 95°C 0.45 MPA.
De gebruikstemperatuur is doorgaans beperkt tot 80°C bij continu gebruik. De thermische uitzettingscoëfficiënt is ongeveer 70 × 10⁻⁶ /° C, wat hoger is dan de meeste metalen, maar lager dan veel andere kunststoffen.
Chemische weerstand.
PMMA is bestand tegen verdunde zuren, alkalis, alifatische koolwaterstoffen, en minerale oliën.
Het wordt aangevallen door ketonen (aceton, MEK), esters, gechloreerde koolwaterstoffen, en aromatische koolwaterstoffen.
Alcoholen kunnen spanningsscheuren veroorzaken in belaste delen. Hiermee moet rekening worden gehouden bij de keuze van reinigingsmiddelen en lijmen.
Vochtabsorptie.
PMMA absorbeert bij verzadiging ongeveer 0,3–0,4% water. Dit is laag vergeleken met nylon of polycarbonaat, maar het kan nog steeds maatveranderingen in precisieonderdelen veroorzaken.
Voor kritieke toepassingen, onderdelen moeten worden geconditioneerd voordat ze definitief worden bewerkt.
Elektrische eigenschappen.
PMMA heeft een goede diëlektrische sterkte (ongeveer 20 kV/mm) en volumeweerstand (ongeveer 10¹⁵Ω·cm), waardoor het geschikt is voor elektrische en elektronische toepassingen.
Weerbestendigheid.
PMMA is zeer goed bestand tegen UV-straling en verwering buitenshuis. Het wordt veel gebruikt in buitenbewegwijzering, auto -trim, en architecturale beglazing.
Echter, langdurige blootstelling aan UV kan bij sommige formuleringen oppervlaktedegradatie veroorzaken, Daarom worden UV-gestabiliseerde kwaliteiten aanbevolen voor gebruik buitenshuis.
Biocompatibiliteit.
PMMA van medische kwaliteit is beschikbaar en wordt gebruikt in tandprothesen, botcement, en onderdelen van medische apparatuur.
Het kan worden gesteriliseerd met ethyleenoxide, gammastraling, of autoclaveren (met beperkingen).
4. Precisie CNC-bewerking van acryl (PMMA) Onderdelen
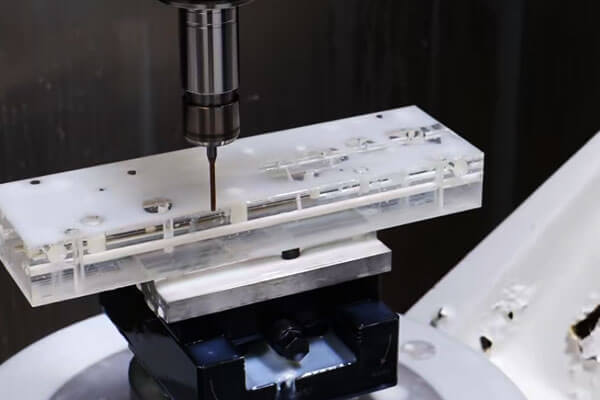
CNC -bewerking is een van de meest flexibele methoden voor het produceren van nauwkeurig, op maat gemaakt acrylaat (PMMA) onderdelen, vooral als de benodigde hoeveelheid relatief klein is, de geometrie is sterk aangepast, of het ontwerp moet regelmatig worden gewijzigd.
In tegenstelling tot spuitgieten, Voor CNC-bewerking is geen speciale productiematrijs vereist.
Het afgewerkte onderdeel wordt rechtstreeks uit PMMA-plaat geproduceerd, bord, hengel, blok, of ander geschikt materiaal door materiaal te verwijderen met computergestuurde snijgereedschappen.
Veel voorkomende CNC-bewerkingen voor PMMA zijn onder meer frezen, omdraaiend, boren, saai, het opstellen, routering, afkanten, en graveren.
Afhankelijk van de geometrie en gewenste optische kwaliteit, De bewerking kan worden gevolgd door polijsten of andere oppervlaktebewerkingen.
De grootste uitdaging is het thermisch beheer. PMMA heeft een relatief lage thermische geleidbaarheid, zodat de warmte die in de snijzone wordt gegenereerd, zich snel kan ophopen.
Overmatige hitte kan het polymeer zachter maken en smelten veroorzaken, braamvorming, oppervlak uitsmeren, dimensionale vervorming, of stressgekte.
Scherp gereedschap, geschikte snijparameters, efficiënte spaanafvoer, en een stijve maar spanningsarme bevestiging zijn daarom essentieel.
CNC-bewerkingsproces voor PMMA
Een typische precisieworkflow is:
Materiaalselectie → CAD/CAM-programmering → Werkstukopspanning → Ruwe bewerking → Nabewerking → Ontbramen → Polijsten/oppervlakteafwerking → Maatinspectie
Het materiaal moet worden geselecteerd op basis van de toepassings- en bewerkingsvereisten.
Gegoten PMMA heeft vaak de voorkeur voor veeleisende subtractieve bewerkingen, omdat de materiaaleigenschappen ervan een gunstig maat- en bewerkingsgedrag kunnen bieden,
terwijl geëxtrudeerd materiaal ook met succes kan worden bewerkt als de restspanning en thermische effecten op de juiste manier worden beheerst.
Tijdens CAM-programmering, het gereedschapspad moet onnodige warmteophoping voorkomen.
Hoge gereedschapsbetrokkenheid, langdurig wrijven, en herhaalde passages over hetzelfde gebied kunnen overmatige temperaturen veroorzaken, zelfs als de nominale snijparameters redelijk lijken.
Voordelen van CNC-bewerking van PMMA
Hoge ontwerpflexibiliteit
Met CNC-bewerking kunnen zeer aangepaste geometrieën worden geproduceerd zonder dat er spuitgietgereedschap nodig is.
Ontwerpwijzigingen kunnen normaal gesproken worden geïmplementeerd via CAD/CAM-wijzigingen in plaats van door het vervaardigen van een nieuwe mal.
Dit maakt het proces bijzonder geschikt voor het engineeren van prototypes, functionele monsters, vervangende componenten, en op maat gemaakte onderdelen met een laag volume.
Uitstekende functietoegankelijkheid
CNC-bewerking kan direct precisiekenmerken produceren, zoals:
- Gaten en boringen
- Gleuven en zakken
- Onderwerpen waar nodig
- Montage oppervlakken
- Tellersinks
- Afschuiningen
- Gegraveerde markeringen
Complexe combinaties van functies kunnen in één enkele opstelling worden bewerkt als de machine en de werkstukopspanning dit toelaten.
Geschikt voor prototypes en lage volumes
CNC-bewerking is economisch aantrekkelijk wanneer de productiehoeveelheid spuitgietgereedschappen niet rechtvaardigt.
Het stelt de fabrikant ook in staat om relatief snel van een voltooid CAD-ontwerp naar een fysiek onderdeel te gaan.
Hoge dimensionale controle
Moderne CNC-apparatuur kan een strakke dimensionale controle bieden bij het PMMA-materiaal, machine, gereedschap, temperatuur, en de meetomstandigheden goed worden beheerd.
Kritieke kenmerken kunnen ook worden geïnspecteerd met behulp van CMM's, vision-systemen, of precisiemeters.
Beperkingen van CNC-bewerking van PMMA
De belangrijkste beperking is de materiaalverwijderingsefficiëntie. Een aanzienlijk deel van de oorspronkelijke voorraad kan machineafval worden, vooral wanneer het voltooide onderdeel een kleine materiaal-volumeverhouding heeft.
CNC-bewerkingen kunnen bij grote productieaantallen ook duur worden, omdat de cyclustijd en de machinebezetting toenemen met het aantal onderdelen.
Andere beperkingen zijn onder meer:
- Warmteaccumulatie tijdens het snijden
- Risico op bramen of smelten van de randen
- Mogelijke vrijgave van reststress
- Hogere eenheidskosten bij hoge volumes
- Noodzaak van extra polijsten voor optische oppervlakken
- Verhoogde hanteringseisen voor krasgevoelige transparante onderdelen
Om deze redenen, CNC-bewerking is over het algemeen het sterkst aan het prototype- en laagvolume-einde van het productiespectrum.
5. Spuitgieten van op maat gemaakt acryl (PMMA) Onderdelen
Spuitgieten vormt PMMA-onderdelen door het thermoplastische materiaal boven zijn verwerkingsbereik te verwarmen, het onder druk injecteren van het gesmolten polymeer in een precisiematrijs, waardoor het materiaal kan afkoelen en stollen, en vervolgens het voltooide onderdeel uitwerpen.
In tegenstelling tot CNC-bewerking, die materiaal uit een massieve plano verwijdert, Bij spuitgieten ontstaat de gewenste geometrie rechtstreeks door de matrijsholte.
Dit maakt het bijzonder effectief voor herhaalproductie van complexe vormen en componenten met een hoog volume.
Een typische PMMA-spuitgietcyclus is:
Harsdrogen → Plastificeren → Injectie → Verpakken/vasthouden → Koelen → Uitwerpen → Inspectie
PMMA vereist een passende vochtbeheersing vóór verwerking. Overmatig vocht in de hars kan bijdragen aan luchtbellen, zilveren strepen, nevel, en andere oppervlakte- of optische defecten.
De droogomstandigheden moeten voldoen aan de specificaties van de harsfabrikant.
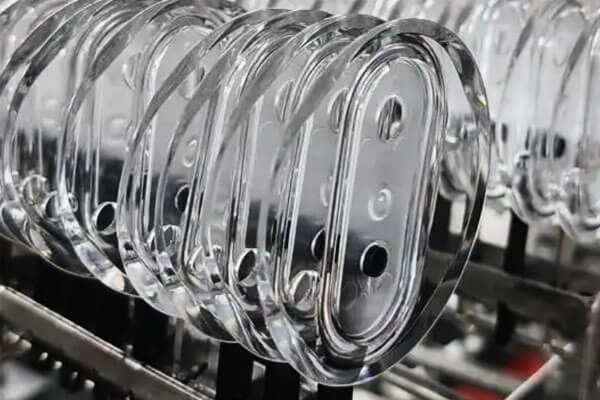
Optische kwaliteit spuitgieten
Wanneer het PMMA-deel bedoeld is voor optische of transparante toepassingen, maatnauwkeurigheid alleen is onvoldoende.
Het proces moet ook beheersen:
Stroom gedrag + uniformiteit van de koeling + restspanning + staat van het schimmeloppervlak
Slecht gecontroleerd vullen of koelen kan optische vervorming veroorzaken, zelfs als de afmetingen van het onderdeel binnen de tolerantie blijven.
Het matrijsoppervlak zelf fungeert als een direct replica-oppervlak. Elk defect, besmetting, kras, of een ongepaste textuur op een kritisch maloppervlak kan worden overgebracht naar het afgewerkte acrylonderdeel.
Om deze reden, Optisch PMMA-gieten vereist vaak een bijzonder zorgvuldige controle van het polijsten van de matrijs, drogen van hars, voorwaarden vullen, ontluchting, en koeling.
Voordelen van spuitgieten van PMMA
Voordelen:
- Lage kosten per eenheid bij volume: Zodra het gereedschap is afgeschreven, De eenheidskosten zijn laag.
- Hoge productiesnelheid: Duizenden onderdelen per dag zijn mogelijk.
- Uitstekende herhaalbaarheid: Consistente afmetingen en eigenschappen.
- Complexe geometrie: Geïntegreerde functies, ribben, bazen, en kliksluitingen kunnen worden gegoten.
- Oppervlakte -afwerking: De schimmeltextuur wordt op het onderdeel nagebootst.
- Materiaal verscheidenheid: Gekleurd, gevuld, en speciale kwaliteiten zijn beschikbaar.
- Automatisering: Het proces kan volledig geautomatiseerd worden.
Beperkingen:
- Hoge gereedschapskosten: Mallen kunnen tienduizenden dollars kosten.
- Lange doorlooptijd: De fabricage van mallen duurt weken tot maanden.
- Ontwerpbeperkingen: Ontwerphoeken, uniformiteit van de wanddikte, en de locatie van de poort moeten in overweging worden genomen.
- Materiële beperkingen: Gegoten acryl met een zeer hoog molecuulgewicht kan niet worden gegoten.
- Resterende spanning: Gevormde onderdelen kunnen restspanning en dubbele breking vertonen.
- Minimaal volume: Niet rendabel voor lage volumes.
6. Technisch & Economische vergelijking: CNC -bewerking versus. Spuitgieten
CNC-bewerking en spuitgieten kunnen beide op maat gemaakte PMMA-onderdelen produceren, maar ze zijn geoptimaliseerd voor verschillende productieomstandigheden.
Het belangrijkste verschil is dat bij CNC-bewerking materiaal uit massief PMMA-materiaal wordt verwijderd, terwijl bij spuitgieten het onderdeel rechtstreeks in een matrijs wordt gevormd.
Als gevolg hiervan, hun kostenstructuur, Ontwerpflexibiliteit, productie -efficiëntie, en materiaalgebruik zijn heel verschillend.
| Sleutelfactor | CNC -bewerking | Spuitgieten |
| Productieprincipe | Subtractieve bewerking uit PMMA-plaat, bord, hengel, of blokkeren | Vormen van gesmolten PMMA in een precisiemal |
| Beste productievolume | Prototype, steekproef, en productie in kleine volumes | Medium- en hoogwaardige productie |
| Eerste gereedschapskosten | Laag; voornamelijk standaard snijgereedschappen en armaturen | Hoog; speciale mal vereist |
| Eenheidskosten | Relatief hoog omdat de bewerkingstijd toeneemt met de hoeveelheid | Relatief laag nadat de matrijsinvestering is afgeschreven |
| Ontwerpflexibiliteit | Uitstekend; CAD-wijzigingen kunnen doorgaans zonder nieuwe tooling worden doorgevoerd | Beperkt na het bewerken; Grote ontwerpwijzigingen kunnen een aanpassing van de mal vereisen |
| Ontwikkelingssnelheid | Snel; geschikt voor snelle prototypes | Langzamer vanwege schimmelontwerp, fabricage, en beproevingen zijn vereist |
Complexe 3D-geometrie |
Goed, maar beperkt door de toegang tot het gereedschap en de bewerkingsstrategie | Uitstekend voor gevormde ribben, bazen, clips, en geïntegreerde functies |
| Dimensionale nauwkeurigheid | Hoog en direct aangestuurd door CNC-gereedschapspaden | Hoog na processtabilisatie, maar beïnvloed door krimp- en vormomstandigheden |
| Optische oppervlaktekwaliteit | Uitstekend potentieel met gecontroleerde bewerking en polijsten | Uitstekend potentieel met hoogwaardige matrijsoppervlakken en stabiele vorm |
| Materiaalgebruik | Lager; verwijderd materiaal wordt bewerkingsafval | Hoger; deel wordt gevormd in de buurt van een netto vorm, hoewel uitlopers en spruw wat afval veroorzaken |
| Flexibiliteit van wanddikte | Uitstekend geschikt voor machinaal bewerkte componenten met variabele dikte | Vereist zorgvuldige controle om zinksporen te minimaliseren, verwarming, en resterende stress |
| Interne kenmerken | Uitstekend geschikt voor toegankelijke gaten, slots, en zakken | Uitstekend geschikt voor gegoten bazen, ribben, en complexe geïntegreerde functies |
| Oppervlakteafwerking | Makkelijk te combineren met polijsten, slijpen, of andere secundaire activiteiten | Het matrijsoppervlak bepaalt grotendeels de afwerking zoals gegoten; secundaire afwerking kan nog steeds nodig zijn |
Restspanning |
Kan tijdens de bewerking worden ingebracht of vrijgegeven, vooral in gestresste aandelen | Vormen kan restoriëntatie en thermische spanning introduceren |
| Materiaalafvalkosten | Belangrijker voor zwaar bewerkte geometrieën | Over het algemeen lager voor onderdelen met een groot volume die bijna netvormig zijn |
| Herhaalbaarheid van onderdeel tot onderdeel | Zeer hoog met stabiele CNC-programmering en procescontrole | Zeer hoog nadat de schimmel- en vormparameters zijn gestabiliseerd |
| Economisch break-even | Meestal gunstig bij lagere hoeveelheden | Wordt steeds zuiniger naarmate het productievolume stijgt |
| Typische PMMA-toepassingen | Prototypes, optische onderdelen, aangepaste behuizingen, laagvolume componenten | Covers, behuizingen, displays, verlichting componenten, aangepaste onderdelen in grote volumes |
| Belangrijkste voordeel | Flexibiliteit met lage investeringen vooraf | Hoge productiviteit en lage eenheidskosten op schaal |
| Belangrijkste beperking | Hogere eenheidskosten en materiaalverwijdering | Hoge gereedschapsinvestering en lagere ontwerpflexibiliteit na het bewerken |
7. Afwerking en nabewerking van acryloppervlakken
Oppervlakteafwerking is van cruciaal belang voor acrylonderdelen, vooral wanneer optische helderheid of uiterlijk belangrijk is. Veel voorkomende afwerkingsbewerkingen zijn onder meer:
Polijsten
Acryl kan worden gepolijst tot een hoge optische afwerking met behulp van een reeks schuurpapier, verbindingen, en polijstwielen. Vlampolijsten en damppolijsten worden ook gebruikt voor de randafwerking.
Glans
Bewerkte of gegoten acrylonderdelen kunnen worden uitgegloeid om interne spanningen te verlichten.
Het gloeien wordt doorgaans gedurende enkele uren bij 70-80°C uitgevoerd, gevolgd door langzaam afkoelen. Dit vermindert het risico op haarscheuren en barsten.
Damppolijsten
Het onderdeel wordt blootgesteld aan oplosmiddeldamp, waardoor het oppervlak gladder wordt. Dit levert een zeer hoogglanzende afwerking op, maar vereist zorgvuldige controle om vervorming te voorkomen.
Vlam polijsten
Er wordt een gecontroleerde vlam over het oppervlak geleid, het smelten van een dunne laag en het produceren van een gladde laag, glanzende afwerking. Dit wordt vaak gebruikt voor randen.
Diamant polijsten
Voor veeleisende transparante componenten, diamant polijsten kan een zeer verfijnd oppervlak opleveren. Het is vooral nuttig wanneer een lage oppervlakteruwheid en een hoge optische helderheid vereist zijn.
Vergeleken met conventioneel schurend polijsten, Op diamant gebaseerde processen kunnen zorgen voor een meer gecontroleerde verwijdering van zeer kleine hoeveelheden materiaal.
Dit maakt ze aantrekkelijk voor optische precisieoppervlakken en componenten waarbij zichtbare bewerkingssporen tot een minimum moeten worden beperkt.
Schilderen en coaten
Acryl kan worden geverfd, scherm afgedrukt, of gecoat met antireflectie, antistatisch, of harde coatingafwerkingen.
Textuur en matte afwerking
Niet elk PMMA-onderdeel heeft een transparant nodig, glanzend oppervlak. Een gecontroleerde matte of getextureerde afwerking kan worden gebruikt om verblinding te verminderen, visuele verschijning, lichtverspreiding, of tactiele kenmerken zijn belangrijker dan maximale transparantie.
Lasersnijden en graveren
Voor het snijden wordt laserbewerking gebruikt, gravure, en markering acryl. In sommige gevallen produceert het een gepolijste rand.
Verlijmen en monteren
Acrylaat kan worden samengevoegd door middel van oplosmiddellassen, lijmverbinding, ultrasoon lassen, of mechanische bevestiging. Oplosmiddellassen produceert een transparante verbinding, maar vereist zorgvuldige controle.
Schoonmaak
Acryl moet worden gereinigd met milde zeep en water of speciale kunststofreinigers. Oplosmiddelen zoals aceton en alcohol moeten worden vermeden, omdat ze haarscheurtjes kunnen veroorzaken.
8. Toepassingen van op maat gemaakt acryl (PMMA) Onderdelen
De combinatie van optische transparantie, lichtgewicht constructie, weersbestendigheid, elektrische isolatie, en bewerkbaarheid maken PMMA geschikt voor een breed scala aan maatwerkcomponenten.
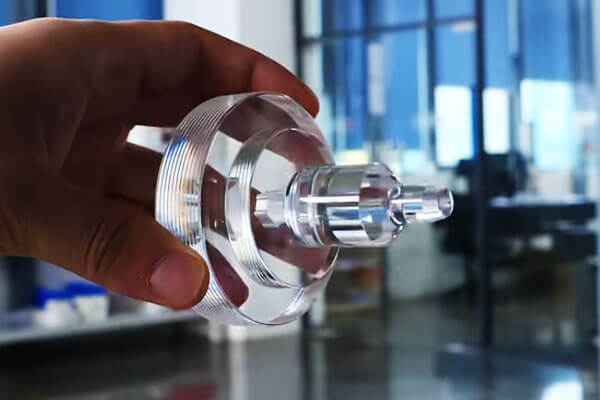
Optische en fotonicacomponenten
PMMA wordt veel gebruikt waar gecontroleerde lichttransmissie vereist is. De optische helderheid maakt het geschikt voor componenten waar visuele transparantie of lichtverdeling deel uitmaakt van de functie.
Typische toepassingen omvatten:
- Lichtgeleiders
- Optische afdekkingen
- Transparante ramen
- Weergavelenzen
- Componenten voor lichtbeheer
- Beschermende optische behuizingen
Elektronica en elektrische apparatuur
PMMA zorgt voor een goede elektrische isolatie en kan lichtgewicht transparante beschermingsstructuren creëren.
Aangepaste componenten kunnen het volgende omvatten:
- Transparante apparatuurafdekkingen
- Indicatorvensters
- Displaybehuizingen
- Beschermende panelen
- Elektrische behuizingen
- Isolerende afstandhouders en armaturen
Industriële apparatuur
Industriële machines vereisen vaak dat operators interne processen observeren zonder bewegende of gevaarlijke componenten bloot te leggen.
PMMA kan er dus voor gebruikt worden:
- Inspectievensters
- Machinebewakers
- Beschermhoezen
- Componenten met vloeiende weergave
- Transparante procesbehuizingen
- Observatiepanelen
Laboratorium- en medische apparatuur
De transparantie van PMMA, schoon uiterlijk, en het gemak van fabricage maken het bruikbaar voor geselecteerde laboratorium- en medische apparatuurcomponenten.
Toepassingen kunnen omvatten:
- Instrumentafdekkingen
- Vloeistofzichtkamers
- Laboratoriumbehuizingen
- Voorbeeld van inspectiecomponenten
- Apparatuurbehuizingen
Automotive en transport
PMMA kan in geselecteerde toepassingen worden gebruikt automobiel en transporttoepassingen waar transparantie, weerbestendigheid, en uitstraling zijn belangrijk.
Voorbeelden zijn onder meer:
- Verlichtingsgerelateerde componenten
- Indicatorafdekkingen
- Weergave-elementen
- Transparante binnendelen
- Decoratieve componenten
Verlichtings- en displayproducten
Dit is een van de sterkste commerciële toepassingsgebieden van PMMA. Het materiaal kan licht efficiënt doorlaten en tegelijkertijd een aanzienlijke ontwerpflexibiliteit toestaan.
Op maat gemaakte PMMA-componenten kunnen worden geproduceerd als:
- Diffusers
- Lichtgeleiders
- Weergavepanelen
- Verlichte borden
- Decoratieve verlichtingscomponenten
- Transparante behuizingen
Architecturale en commerciële producten
PMMA wordt veel gebruikt voor visuele en decoratieve producten omdat het transparantie kan combineren met een relatief laag gewicht.
Voorbeelden zijn onder meer:
- Aanmaak
- Display armaturen
- Detailhandelsstructuren
- Decoratieve panelen
- Architecturale verlichtingselementen
- Onderdelen van de tentoonstelling
9. Kostenfactoren voor op maat gemaakte acrylonderdelen
Materiaal
Materiaalkeuze heeft een directe impact op de kosten. Gegoten PMMA is over het algemeen duurder dan standaard geëxtrudeerd PMMA,
terwijl speciale kwaliteiten zoals UV-gestabiliseerd, antistatisch, optisch, of materialen van medische kwaliteit kunnen extra kosten met zich meebrengen.
Onderdeeldikte en voorraadafmetingen zijn ook belangrijk, vooral voor CNC-bewerkingen. Een dikke of te grote PMMA-plano kan zowel het materiaalverbruik als de bewerkingsverspilling vergroten.
Ontwerpcomplexiteit
Complexe geometrie verhoogt de productietijd en procesvereisten.
Voor CNC-gefreesde onderdelen, kenmerken zoals diepe zakken, ondermijnen, dunne muren, meerdere opstellingen, en complexe 3D-oppervlakken kunnen de bewerkingsuren en gereedschapsvereisten verhogen.
Voor spuitgieten, ingewikkelde geometrie kan het matrijsontwerp en de productiekosten verhogen.
Voor ondersnijdingen zijn mogelijk glijbanen of andere mechanismen nodig, terwijl dunne of oneffen wanden een meer geavanceerd vormstroom- en koelingsontwerp kunnen vereisen.
Tolerantievereisten
Kleinere toleranties vereisen meer procescontrole en meer inspectie.
Voor een algemeen PMMA-onderdeel is mogelijk niet hetzelfde tolerantieniveau nodig als voor een optisch of nauwkeurig passend onderdeel.
Het overmatig specificeren van toleranties kan daarom de productiekosten verhogen zonder extra functionele waarde te bieden.
Specifiek voor PMMA, dimensionale controle kan ook worden beïnvloed door temperatuur, restspanning, en materiaalverwerkingsgeschiedenis, daarom moeten kritische toleranties worden gedefinieerd op basis van de werkelijke functionele vereisten.
Productievolume
Het productievolume is een van de belangrijkste factoren bij de keuze tussen CNC-bewerking en spuitgieten.
Bij productie in kleine volumes wordt over het algemeen de voorkeur gegeven aan CNC-bewerking, omdat het proces relatief weinig speciaal gereedschap vereist.
Bij productie in hogere volumes wordt doorgaans het spuitgieten begunstigd, omdat de initiële investering in de matrijs over veel onderdelen kan worden gespreid.
Er bestaat geen universele break-even hoeveelheid. Het hangt af van de onderdeelgrootte, geometrie, bewerkingstijd, schimmel kosten, fietstijd, en jaarlijkse productiebehoefte.
Oppervlakteafwerking
Oppervlakteafwerking kan de kosten van transparante acrylonderdelen aanzienlijk beïnvloeden.
Eenvoudige CNC-afwerking vereist minder bewerking dan fijn polijsten, terwijl optisch polijsten kan meerdere fasen en aanvullende inspecties omvatten.
Aanvullende processen zoals vlampolijsten, dampgerelateerde afwerking waar van toepassing, schilderen, of functionele coatings kunnen de verwerkingskosten verder verhogen.
Voor transparant PMMA, de vereiste afwerking moet duidelijk worden gespecificeerd, omdat het polijsten van onnodige oppervlakken aanzienlijke kosten met zich mee kan brengen zonder de prestaties van de componenten te verbeteren.
Secundaire bewerkingen
Bewerkingen die worden uitgevoerd na het primaire bewerkings- of gietproces dragen ook bij aan de prijs van het eindproduct. Deze kunnen omvatten:
- Gloei- of stressverlichtende behandeling
- Verbinden
- Montage
- Boren of secundaire bewerking
- Bedrukken of markeren
- Beschermende coating
- Speciale verpakking
De impact op de kosten is afhankelijk van het aantal handelingen en de mate van handmatige verwerking die nodig is.
Gereedschap
Tooling is een groot verschil tussen CNC-bewerking en spuitgieten.
Voor CNC-bewerking zijn doorgaans armaturen nodig in plaats van een speciale productiematrijs, dus de initiële investering in gereedschap is relatief laag.
Spuitgieten, ter vergelijking, vereist een speciale mal, en de matrijskosten kunnen aanzienlijk zijn voor complexe PMMA-componenten of onderdelen die hooggepolijste optische oppervlakken vereisen.
Voor productie met een groot volume, Echter, de hogere initiële matrijskosten kunnen worden gecompenseerd door de lagere productiekosten per eenheid.
Doorlooptijd
Standaard productiedoorlooptijden hebben doorgaans een voorspelbare kostenstructuur.
Voor een versnelde productie of een dringende levering kan een aanvullende machineplanning nodig zijn, overwerk, versnelde materiaalinkoop, of versnelde afwerking en inspectie, waardoor de totale kosten kunnen stijgen.
Om deze reden, een realistische leveringsplanning is vaak voordeliger dan het aanvragen van een onnodig gecomprimeerde productieplanning.
Kwaliteitseisen
Inspectie- en documentatievereisten hebben ook invloed op de kosten.
Fundamentele dimensionale inspectie is minder veeleisend dan een productieprogramma waarbij CMM-metingen vereist zijn, optische inspectie, verificatie van de oppervlakteruwheid, materiële certificering, functionele tests, of volledige traceerbaarheid.
Voor hoogwaardige of optische PMMA-componenten, extra inspectie kan gerechtvaardigd zijn vanwege gebreken zoals krassen, nevel, gek, of dimensionale vervorming kan de productacceptatie beïnvloeden, zelfs als de basisgeometrie correct is.
10. Waarde van een gespecialiseerde fabrikant van precisie-PMMA-onderdelen
Een gespecialiseerde fabrikant van precisie-PMMA draagt meer bij dan alleen bewerkings- of vormcapaciteit.
Voor transparante acrylcomponenten, materieel gedrag, thermische regeling, dimensionale nauwkeurigheid, optische kwaliteit, en afwerking zijn nauw met elkaar verbonden.
Het kiezen van een leverancier met ervaring op deze gebieden kan het ontwikkelingsrisico verminderen en de consistentie verbeteren, van prototype tot productie.
Materiaaldeskundigheid
PMMA is verkrijgbaar in verschillende kwaliteiten en voorraadvormen, en gegoten en geëxtrudeerd acrylaat kunnen zich tijdens de bewerking en thermische verwerking anders gedragen.
Een gespecialiseerde fabrikant kan het juiste materiaal selecteren op basis van transparantie, dikte, Mechanische vereisten, UV -blootstelling, oppervlakte -afwerking, en productiemethode.
Bijvoorbeeld, gegoten PMMA heeft vaak de voorkeur voor veeleisende CNC-gefreesde componenten vanwege de gunstige bewerkings- en optische eigenschappen, terwijl geëxtrudeerd materiaal economischer kan zijn voor gestandaardiseerde toepassingen.
Processelectie
Het juiste productieproces is sterk afhankelijk van het productievolume en de geometrie van het onderdeel.
CNC -bewerking is over het algemeen goed geschikt voor prototypes, Laag-volume productie, en sterk aangepaste geometrieën.
Spuitgieten wordt steeds aantrekkelijker wanneer het ontwerp stabiel is en de productieaantallen voldoende hoog zijn om speciaal gereedschap te rechtvaardigen.
Een gespecialiseerde fabrikant kan de twee benaderingen ook combineren, bijvoorbeeld het gebruik van CNC-bewerking voor prototypevalidatie voordat een definitief ontwerp wordt overgebracht naar spuitgieten.
Ontwerp voor productie
PMMA-onderdelen vereisen zorgvuldige aandacht voor de wanddikte, interne hoeken, gaten, klemgebieden, bewerkingstoeslag, voorlopige versie, en thermische vervorming.
Transparante onderdelen voegen een extra laag complexiteit toe dankzij poortmarkeringen, scheidingslijnen, bewerkingsmarkeringen, en restspanning kan visueel of optisch significant worden.
Vroegtijdige DFM-beoordeling kan deze problemen identificeren voordat de tooling of productie begint, waardoor de kans op duur herontwerp of matrijsmodificatie wordt verkleind.
Precisiebewerkingsmogelijkheden
Precisie PMMA-bewerking vereist meer dan een CNC-machine.
Scherp gereedschap, gecontroleerde snijomstandigheden, effectieve spaanafvoer, stabiele werkhouding, en thermisch beheer zijn noodzakelijk om smelten te voorkomen, braamvorming, gek, en dimensionale drift.
Voor precisiecomponenten, de fabrikant moet in staat zijn de kritische afmetingen te controleren volgens de werkelijke tekeningvereisten en deze te verifiëren met behulp van geschikte meetapparatuur.
Expertise in oppervlakteafwerking
Het uiteindelijke uiterlijk en de optische prestaties van acrylonderdelen kunnen sterk afhankelijk zijn van de nabewerking. Afhankelijk van de aanvraag, een fabrikant kan verstrekken:
- Fijne CNC-afwerking
- Mechanisch polijsten
- Diamanten polijsten
- Vlampolijsten voor geschikte toepassingen
- Schuren en oppervlaktevoorbereiding
- Textuur
- Functionele oppervlaktecoatings
Voor optische componenten, de afwerking moet zorgvuldig worden gecontroleerd, omdat overmatig polijsten de afmetingen of de optische geometrie kan veranderen.
Thermische en stressbeheersing
PMMA is gevoelig voor hitte en restspanning. Slechte bewerking, gieten, of hantering kan leiden tot haarscheurtjes, krakend, verwarming, of dimensionale instabiliteit.
Een gespecialiseerde fabrikant kan passende procescontroles inbouwen, zoals geoptimaliseerde snijparameters, gecontroleerde vormomstandigheden, gloeien waar nodig, en zorgvuldige omgang met transparante oppervlakken.
Kwaliteitscontrole en traceerbaarheid
Precisie-PMMA-productie vereist mogelijk meer dan alleen eenvoudige maatinspectie.
Afhankelijk van de aanvraag, kwaliteitscontrole kan CMM- of zichtmeting omvatten, oppervlakte inspectie, ruwheidsmeting, optische uiterlijkcontroles, materiële verificatie, en functionele testen.
Voor productiecomponenten, gedocumenteerde inspectiegegevens en traceerbaarheid van materiaalbatches zorgen voor extra controle over de consistentie.
Productieflexibiliteit
Een leverancier die kan ondersteunen prototype, lage volume, en hoogwaardige productie kan de noodzaak verminderen om het product tussen fabrikanten over te dragen naarmate de vraag toeneemt.
Kies LangHe voor acryl op maat (PMMA) Onderdelen
Langhe -industrie biedt geïntegreerd CNC-bewerking en spuitgieten oplossingen voor acryl op maat (PMMA) componenten, het ondersteunen van projecten vanaf de ontwikkeling van prototypes tot en met productie.
Onze productieaanpak combineert materiaalselectie, DFM-recensie, precisie verwerking, oppervlakteafwerking, en kwaliteitsinspectie om te voldoen aan de specifieke vereisten van transparante en precisie-kunststofonderdelen.
Voor CNC-gefreesd PMMA, LangHe kan aangepaste geometrieën ondersteunen, precisie gaten, zakken, montagemogelijkheden, en gepolijste oppervlakken.
Voor herhalingsproductie, spuitgieten kan worden ontwikkeld voor stal, complexe geometrieën met efficiënte productie per onderdeel.
Stuur ons uw 2D-tekening, 3D CAD-model, PMMA-kwaliteit, hoeveelheid, tolerantie, en eisen aan de oppervlakteafwerking.
Langhe -industrie kan het ontwerp beoordelen en een geschikte CNC-bewerking aanbevelen, spuitgieten, of gecombineerde productieoplossing voor uw op maat gemaakte acrylonderdelen.
11. Conclusie
Nauwkeurige, op maat gemaakte acrylonderdelen zijn essentieel in industrieën waar transparantie bestaat, duurzaamheid, en maatvastheid zijn vereist.
De keuze tussen gegoten en geëxtrudeerd acrylaat, en tussen CNC-bewerking en spuitgieten, hangt af van de toepassingsvereisten, volume, en kosten.
CNC-bewerking biedt ontwerpvrijheid, nauwe toleranties, en snelle afhandeling, waardoor het ideaal is voor prototypes en productie in kleine volumes.
Spuitgieten biedt lage kosten per eenheid en een hoge herhaalbaarheid op volume, waardoor het ideaal is voor productie met een groot volume. Een hybride aanpak kan het beste van beide combineren.
Het kiezen van de juiste productiepartner is essentieel.
Een gespecialiseerde fabrikant met materiaalkennis, precisie mogelijkheden, afwerkingskennis, en een sterk kwaliteitssysteem kan ervoor zorgen dat elk acrylonderdeel aan de prestatie- en uiterlijkeisen voldoet.
LangHe is als zo’n partner gepositioneerd, het bieden van de technische diepgang en productieflexibiliteit die nodig zijn voor op maat gemaakte acrylprojecten.
FAQ's
Wat is het verschil tussen acryl en polycarbonaat?
Acryl (PMMA) biedt een betere optische helderheid, UV -weerstand, en krasbestendigheid.
Polycarbonaat is veel sterker en slagvaster, maar is gevoeliger voor krassen en vergeling.
Acryl heeft de voorkeur voor optische en displaytoepassingen; polycarbonaat voor slagvaste toepassingen.
Is acrylplastic of glas?
Acryl is een kunststof, niet glas. Het is een transparant thermoplastisch materiaal gemaakt van polymethylmethacrylaat (PMMA).
Het wordt vaak “acrylglas” genoemd omdat het een glasachtige transparantie en uitstraling kan bieden, maar de materiaaleigenschappen en productiemethoden zijn fundamenteel verschillend van die van anorganisch glas.
Acryl is lichter, gemakkelijker te bewerken en te thermovormen, terwijl glas over het algemeen een hogere hardheid en hittebestendigheid biedt.
Kunnen PMMA-onderdelen worden gepolijst tot een optische afwerking?
Ja. Precisie PMMA-onderdelen kunnen mechanisch of diamantgepolijst worden om een zeer lage oppervlakteruwheid en hoge optische helderheid te bereiken.
Afhankelijk van de PMMA-kwaliteit, dikte, polijst proces, en meetmethode, helder PMMA kan ongeveer bereiken 90–92% transmissie van zichtbaar licht.
Met goed gecontroleerd polijsten en stressmanagement, PMMA kan uitstekende optische oppervlakken bieden terwijl het ongeveer weegt 50% zoveel als conventioneel glas.

