

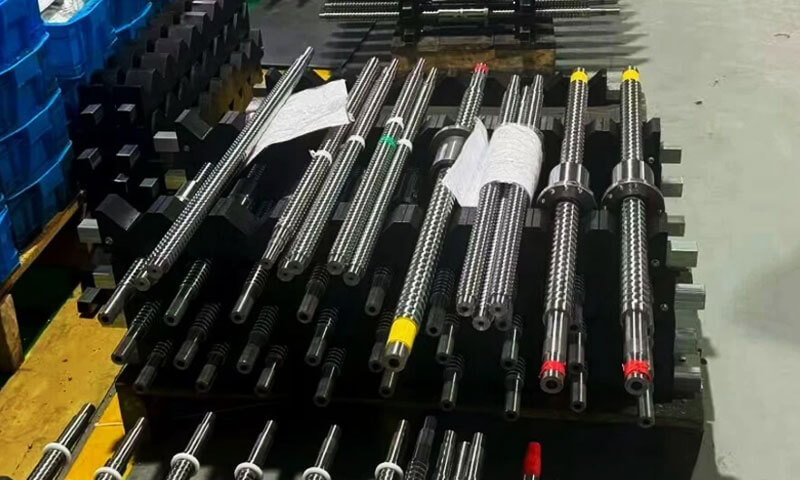
In de wereld van lineaire beweging, spindels zijn vaak de stille werkpaarden - eenvoudig, betrouwbaar, en kosteneffectief.
Ze zetten een roterende beweging om in een lineaire beweging via een schroefdraadas en moer, het bieden van een mechanisch voordeel dat voorspelbaar en robuust is.
Maar wanneer standaard catalogusschroeven niet kunnen voldoen aan de eisen van een specifieke toepassing, op maat gemaakte spindels worden het verschil tussen een goed ontwerp en een geweldig ontwerp.
1. Wat is een loden schroef?
Een spindel is een mechanisch onderdeel met schroefdraad dat een roterende beweging omzet in een lineaire beweging door de aangrijping van een schroefdraadas en een bijpassende moer.
Terwijl de schroef roteert ten opzichte van de moer, de spiraalvormige draad geleidt de moer langs de as van de schroef, het produceren van gecontroleerde lineaire verplaatsing.
Afhankelijk van het mechanisme, de schroef of de moer kunnen draaien terwijl het andere onderdeel beweegt.
Spindels worden veel gebruikt in de industriële automatisering, lineaire actuatoren, verpakkingsapparatuur, medische apparaten, laboratoriuminstrumenten, en 3D-printers.
Hun eenvoudige constructie, compact ontwerp, relatief lage kosten, en het vermogen om aanzienlijke axiale kracht te genereren, maken ze geschikt voor toepassingen die gecontroleerde positionering of mechanische aanpassing vereisen.
Voor op maat gemaakte spindels, ingenieurs kunnen het draadprofiel specificeren, diameter, leiding, lengte, materiaal, oppervlaktebehandeling, en eindbewerkingsfuncties om te voldoen aan de mechanische en operationele vereisten van de toepassing.
Deze parameters beïnvloeden het draagvermogen, positioneringsnauwkeurigheid, Draag weerstand, werkkoppel, en service leven.
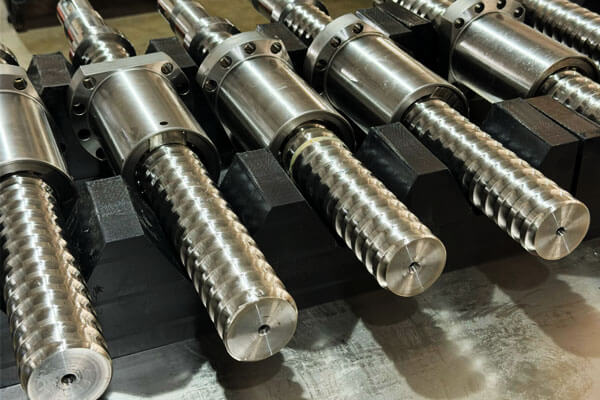
Belangrijke terminologie
- Leiding: Axiale afstand per omwenteling.
- Toonhoogte: Axiale afstand tussen overeenkomstige punten op aangrenzende schroefdraden.
- Begint: Aantal onafhankelijke schroefdraden op de schroef. Lead = Pitch × Starts.
- Grote diameter: Buitendiameter van de schroef.
- Kleine diameter: Worteldiameter van de draad.
- Verzet: Verloren beweging tussen schroef en moer wanneer de richting wordt omgekeerd.
- Voorladen: Er wordt kracht uitgeoefend om de speling te verminderen.
2. Veelvoorkomende typen loodschroefdraad en hun kenmerken
De draadgeometrie bepaalt hoe een spindel axiale belastingen draagt, zorgt voor wrijving, grijpt in zijn moer, en reageert op slijtage.
Het juiste profiel is afhankelijk van de benodigde kracht, beweging richting, productiemethode, beschikbare moermaterialen, en toepasselijke maatnormen.
Acme-draden
Acme-draden gebruiken een trapeziumvormig profiel met een nominale schroefdraadhoek van 29° onder het gebruikelijke Acme-systeem.
Ze worden veel gebruikt in Noord-Amerikaanse krachtoverbrengings- en aanpassingsmechanismen.
Hun relatief brede draadvorm zorgt voor een praktisch evenwicht tussen sterkte, fabrikant, en moercompatibiliteit.
Acme-draden kunnen worden geproduceerd door middel van draadsnijden, aanloop, of andere geschikte processen, afhankelijk van de geometrie- en nauwkeurigheidsvereisten.
Typische toepassingen zijn onder meer aanpassingen van werktuigmachines, hefmechanismen, klemmen, actuators, en positioneringssamenstellen.
Overwegingen bij de productie:De gespecificeerde Acme-standaard, diameter, toonhoogte, klasse van pasvorm, en het moerontwerp moeten worden bevestigd voordat ze worden bewerkt.
Acme-schroefdraad mag niet worden behandeld als uitwisselbaar met metrische trapeziumvormige schroefdraad, alleen maar omdat beide trapeziumvormige profielen hebben.
Metrische trapeziumvormige draden
Metrische trapeziumvormige schroefdraden volgen doorgaans de ISO metrische trapeziumvormige draadspecificaties en gebruiken een nominale schroefdraadhoek van 30°.
Ze worden veel gebruikt in industriële apparatuur en bewegingssystemen die zijn ontworpen rond metrische afmetingen.
Ze zijn verkrijgbaar in verschillende diameters en spoed en kunnen worden aangepast aan de aslengte, leiding, eindgeometrie, en materieel.
Metrische trapeziumvormige schroefdraden zijn vooral handig wanneer de spindel moet worden geïntegreerd met metrische lagers, koppelingen, steunt, en andere machineonderdelen.
Vierkante draden
Vierkante schroefdraad heeft bijna loodrechte schroefdraadflanken en een profiel dat is ontworpen om de radiale krachtcomponenten die gepaard gaan met hellende schroefdraadflanken te verminderen.
Hun geometrie kan onder geschikte omstandigheden een gunstige transmissie-efficiëntie bieden.
Echter, vierkante schroefdraden zijn moeilijker te vervaardigen en te inspecteren dan veel trapeziumvormige profielen.
Hun relatief delicate geometrie en gespecialiseerde gereedschapsvereisten kunnen de productiekosten verhogen, vooral voor kleine batches of complexe componenten.
Ze zijn geschikt voor geselecteerde toepassingen op het gebied van krachtoverbrenging waarbij hun prestatievoordelen de complexiteit van de productie rechtvaardigen.
Steundraden
Steunbeslagdraden hebben een asymmetrisch profiel dat is ontworpen om aanzienlijke axiale belastingen hoofdzakelijk in één richting over te brengen.
Eén flank is relatief steil, terwijl de tegenoverliggende flank een geleidelijker profiel biedt voor draadvorming en aangrijping.
Ze worden gebruikt in gespecialiseerde mechanismen zoals persen, klemsystemen, en andere toepassingen met een dominante belastingsrichting.
Het ontwerp moet rekening houden met de richting van de werkkracht, omgekeerd laden, draadwortelspanning, en de contactgeometrie van de contramoer.
Aangepaste draadprofielen
Sommige toepassingen vereisen een draadprofiel dat afwijkt van de standaard Acme, metrisch trapeziumvormig, vierkant, of steunvormen.
Aangepaste profielen kunnen nodig zijn bij integratie met een bestaande montage, voldoen aan ongebruikelijke belastingsvereisten, of passend bij een eigen moer.
Voordat u een niet-standaard profiel opgeeft, ingenieurs moeten rekening houden met de beschikbaarheid van gereedschappen, inspectie methoden, productie van noten, beschikbaarheid van vervangende onderdelen, en de kosten van toekomstige productie.
Een aangepaste thread moet een duidelijk gedefinieerd technisch probleem oplossen in plaats van complexiteit te introduceren zonder meetbaar voordeel.
3. Materialen voor op maat gemaakte loodschroeven
Materiaalkeuze heeft invloed op het draagvermogen, Draag weerstand, corrosiegedrag, machinaliteit, dimensionale stabiliteit, en kosten.
Een spindel en de bijbehorende moer moeten worden gekozen als een werkend paar in plaats van als onafhankelijke componenten.
Veel voorkomende loodschroefmaterialen
| Materiaal | Belangrijkste kenmerken | Voordelen | Overwegingen | Typische toepassingen |
| Koolstof staal | Goede sterkte en bewerkbaarheid in geschikte kwaliteiten | Zuinig, Op grote schaal beschikbaar | Corrosiebescherming kan vereist zijn | Algemene industriële machines |
| Legering staal | Sterkte en hardbaarheid variëren per kwaliteit en warmtebehandeling | Geschikt voor veeleisende belastingen en slijtageomstandigheden | Warmtebehandeling kan vervorming en uiteindelijke afmetingen beïnvloeden | Zware actuatoren en transmissiesystemen |
| Roestvrij staal | Corrosiebestendigheid is afhankelijk van de kwaliteit en de omgeving | Nuttig in vochtige omstandigheden, spoeling, of corrosieve omstandigheden | Niet alle kwaliteiten bieden dezelfde sterkte, hardheid, of corrosieweerstand | Voedselverwerkende apparatuur, laboratorium systemen, mechanismen voor buiten |
Aluminiumlegeringen |
Lage dichtheid en goede bewerkbaarheid | Lichtgewicht, gemakkelijk te machinaal | Lagere stijfheid en slijtvastheid dan veel staalsoorten | Lichtgewicht mechanismen en gespecialiseerde systemen met lage belasting |
| Bronzen | Vaak gebruikt voor moeren in plaats van lange spindelassen | Nuttige glij- en slijtage-eigenschappen in geschikte combinaties | Cijfer, smering, en belasting bepalen de prestaties | Spindelmoeren en onderdelen voor krachtoverbrenging |
| Engineering polymeren | Lage wrijving of corrosiebestendig gedrag in geschikte kwaliteiten | Lichtgewicht, potentieel rustig, en geschikt voor drooglopende ontwerpen | Kruipen, thermische expansie, temperatuur, en belastingslimieten moeten worden beoordeeld | Polymeer noten, compacte actuatoren, laboratoriumapparatuur |
4. Productieprocessen voor op maat gemaakte loodschroeven
Het juiste productieproces is afhankelijk van de draadgeometrie, materiaal, dimensionale nauwkeurigheid, oppervlakte -afwerking, bestelhoeveelheid, en kosten doelen. Geen enkel proces is optimaal voor elke op maat gemaakte spindel.
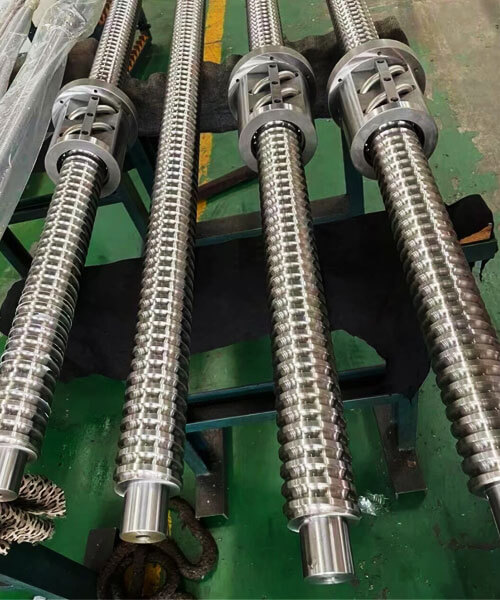
CNC draaien en draadsnijden
CNC-draaien wordt vaak gebruikt om spindelassen te produceren, getrapte diameters, dagboeken dragen, schouders, en eindkenmerken.
Draadsnijden kan vervolgens het gespecificeerde profiel genereren met behulp van geschikt gereedschap en een gecontroleerd gereedschapspad.
Deze aanpak biedt flexibiliteit voor aangepaste afmetingen, speciale materialen, Korte productieruns, en ontwerpen met meerdere machinaal bewerkte kenmerken.
Het is vooral handig wanneer de schroef afwijkende lengtes of een complexe eindgeometrie vereist.
Echter, Draadsnijden verwijdert materiaal en biedt niet automatisch dezelfde oppervlakte-eigenschappen als koudgevormde draden.
Staat van het gereedschap, stijfheid van de machine, werkhouding, thermische effecten, en snijparameters kunnen allemaal de draadkwaliteit beïnvloeden.
Voor lange of slanke schachten, ondersteuningsmethoden en bewerkingsvolgorde zijn vooral belangrijk omdat snijkrachten doorbuiging kunnen veroorzaken.
Metingen tijdens het proces en geschikte afwerkingsbewerkingen helpen de uiteindelijke afmetingen te beheersen.
Draad rollen
Draadwalsen vormt een draad door het materiaal tussen de matrijzen plastisch te vervormen in plaats van het draadprofiel weg te snijden.
Onder geschikte omstandigheden, dit proces kan consistente draden produceren met een gunstige oppervlakteafwerking en een door het werk geharde oppervlaktelaag.
Potentiële voordelen zijn onder meer een hoge productie-efficiëntie en minder materiaalverspilling.
Draadwalsen is vaak aantrekkelijk voor herhaalde productie wanneer het materiaal wordt gebruikt, diameter, draad profiel, en gereedschappen zijn compatibel met het proces.
De beperkingen omvatten gereedschapskosten, beperkingen geassocieerd met bepaalde geometrieën en materialen, en de noodzaak om de diameter van het plano en de vormomstandigheden te controleren.
Het is niet geschikt voor elke grote diameter, lage volume, of zeer gespecialiseerde spindel.
Draad wervelen
Draadwerveling maakt gebruik van een gespecialiseerde snijopstelling om spiraalvormige draadvormen te genereren, vooral bij lange of slanke schroefonderdelen.
Afhankelijk van de machine-opstelling en componentgeometrie, het kan de productieve bewerking van spindels met veeleisende draadvereisten ondersteunen.
Het proces vereist geschikte apparatuur, gereedschap, en installatie-expertise. De kosteneffectiviteit hangt af van de draadvorm, schroef lengte, materiaal, en productiehoeveelheid.
Draad slijpen
Bij draadslijpen wordt materiaal verwijderd met behulp van een schuurschijf en wordt vaak gekozen bij een hoge draadnauwkeurigheid, gecontroleerde profielgeometrie, of een passende afwerking is vereist.
Het kan ook worden gebruikt na een warmtebehandeling wanneer het onderdeel een definitieve maatcorrectie vereist.
Slijpen brengt doorgaans hogere apparatuur- en verwerkingskosten met zich mee dan veel conventionele snijbewerkingen.
Daarom, het is het meest geschikt als de vereiste nauwkeurigheid is bereikt, materiële toestand, of prestatie rechtvaardigt de extra kosten.
Een nauwkeurig geslepen schroefdraad elimineert niet de noodzaak om de rechtheid van de as te controleren, afmetingen van het lager-tijdschrift, of montage-uitlijning. Deze functies blijven onderdeel van de algehele nauwkeurigheidsketen.
Warmtebehandeling en oppervlakteafwerking
Warmtebehandeling kan de hardheid verbeteren, kracht, of slijtvastheid, afhankelijk van het materiaal en proces. Echter, het kan ook vervorming of maatveranderingen veroorzaken.
Een typisch fabricageplan kan het onderdeel daarom voorbewerkt maken, warmtebehandeling, en voer vervolgens waar nodig een nabewerking of slijpen uit.
Oppervlakteafwerking kan polijsten omvatten, passivering, zwart oxide, been, of toepassingsspecifieke coatings.
Het proces moet compatibel zijn met het basismateriaal, bijpassende moer, smeermiddel, en serviceomgeving.
De schroefdraadafmetingen moeten worden gecontroleerd na bewerkingen die het oppervlak of de geometrie kunnen veranderen. Als er een coating is gespecificeerd, de dikte en uniformiteit ervan moeten worden opgenomen in de maatplanning.
5. CNC-bewerking en precisiecontrole
CNC -bewerking speelt een centrale rol bij het produceren van op maat gemaakte spindels, omdat de as meestal een werkgedeelte met schroefdraad combineert met verschillende nauwkeurig bewerkte eindkenmerken.
Een succesvol proces moet zowel de spiraalvormige draadgeometrie als de relatie tussen de draadas controleren, draagvlakken, en aandrijfinterfaces.
Bewerkingsvolgorde en werkstukopspanning
Een typische productieroute kan materiaalvoorbereiding omvatten, ruw draaien, draadbewerking, warmtebehandeling indien nodig, afwerking bewerking, ontbranding, oppervlaktebehandeling, en eindinspectie.
De daadwerkelijke volgorde is afhankelijk van het materiaal, draad proces, Tolerantievereisten, en componentontwerp.
Voor lange schachten, werkhouding verdient bijzondere aandacht. Een te grote klemkracht kan een slank werkstuk vervormen, terwijl onvoldoende ondersteuning klapperen of doorbuigen tijdens het zagen kan veroorzaken.
Ondersteuning van losse kop, vaste rust, geschikte opspanvoorzieningen, en zorgvuldig geplande bewerkingsvolgordes kunnen helpen de stabiliteit te behouden.
Waar een schroef een hoge concentriciteit vereist tussen de schroefdraad en de lagertappen, de fabrikant moet de juiste datums definiëren en controleren hoe deze kenmerken ten opzichte van elkaar worden bewerkt.
Kritieke kenmerken en hun productierisico's
| Functie | Waarom het ertoe doet | Mogelijk productieprobleem | Controlemethode |
| Draad profiel | Bepaalt de aangrijping en lastoverdracht | Onjuiste hoek, diepte, of wortelvorm | Geschikt gereedschap en profielinspectie |
| Leiding nauwkeurigheid | Invloed op reizen per omwenteling | Cumulatieve axiale positioneringsfout | Loodmeting over een gedefinieerde lengte |
| Belangrijk En minderjarige diameters | Beïnvloed de pasvorm en kernsterkte | Extra groot, ondermaats, of inconsistente draadgeometrie | Dimensionale meting en draadmeting |
| Schacht rechtheid | Beïnvloedt rotatie en uitlijning | Buigen, afbuiging, of resterende stress | Gecontroleerde bewerking, steun, en rechtheidscontrole |
Dragende dagboeken |
Bepaal de lagerpassing en rotatieondersteuning | Verkeerde diameter, taps toelopend, of slechte afwerking | Precisie draaien of slijpen en diametermeting |
| Schouder posities | Controleer de axiale locatie van componenten | Onjuiste lagerzitting of montagelengte | Datumgebaseerde bewerking en maatinspectie |
| Eindfunctie concentriciteit | Heeft invloed op de uitlijning en slingering van de aandrijving | Verkeerde uitlijning tussen koppeling en schroefas | Consistente datumstrategie en slingermeting |
| Oppervlak finish | Beïnvloedt wrijvings- en contactgedrag | Gereedschapsmarkeringen, braden, of overmatige ruwheid | Passende afwerking en oppervlakte-inspectie |
Toleranties moeten de functie weerspiegelen
Een tekening moet onderscheid maken tussen kritische functionele dimensies en niet-kritische dimensies.
Nauwkeurigheid draadgeleiding, passen met de bijpassende moer, diameter lager-tijdschrift, schouder locatie, en uitloop kunnen strengere controles vereisen dan de totale lengte of niet-functionele oppervlakken.
De vereiste tolerantie moet worden gedefinieerd in overeenstemming met de prestatiebehoeften en het meetvermogen van de assemblage.
Een algemene tolerantie die op elke dimensie wordt toegepast, kan de kosten verhogen zonder de systeemprestaties te verbeteren.
Voor op maat gemaakte spindels, de specificatie moet duidelijk de meetmethode of toepasselijke norm vermelden wanneer een tolerantie op verschillende manieren kan worden geïnterpreteerd.
Dit is vooral belangrijk voor de nauwkeurigheid van de draadgeleiding, rechtheid, en aangepaste profielen.
Ontbramen en randkwaliteit
Bramen bij het begin van de schroefdraad, draaduiteinden, trappen, kruisgaten, en schouders kunnen de montage belemmeren, beschadiging van bijpassende componenten, of gelokaliseerde stressconcentraties creëren.
Overmatig ontbramen kan ook de schroefdraadgeometrie veranderen of materiaal van functionele randen verwijderen.
Een gecontroleerde afwerkingsprocedure moet ongewenste bramen verwijderen met behoud van de gespecificeerde draadvorm en functionele afmetingen.
Waar de montage afhankelijk is van een gedefinieerde inloop of afschuining, die geometrie moet op de tekening worden gespecificeerd in plaats van volledig aan het oordeel van de operator te worden overgelaten.
6. Nauwkeurigheid van loodschroeven, Verzet, en prestaties
De prestaties van de spindel worden bepaald door verschillende verwante maar verschillende kenmerken.
Dimensionale tolerantie, nauwkeurigheid van de draadgeleiding, verzet, rechtheid, uitloop, en de herhaalbaarheid van de positionering mogen niet worden behandeld als onderling verwisselbare precisiemaatstaven.
Draadgeleidingsnauwkeurigheid
Loodnauwkeurigheid beschrijft hoe nauw de werkelijke axiale voortbeweging per omwenteling de gespecificeerde waarde volgt.
Fouten kunnen zich gedurende de werklengte ophopen, waardoor de moer verder of minder ver reist dan verwacht.
Bijvoorbeeld, een schroef kan een acceptabel lokaal schroefdraadprofiel hebben, maar toch een cumulatieve bewegingsfout over een lange slag vertonen.
Dit is de reden waarom alleen het meten van de diameter of het controleren van de schroefdraad met een eenvoudige go/no-go-meter de nauwkeurigheid van de geleidingsdraad niet volledig kan vaststellen.
De vereiste meetnauwkeurigheid moet worden gespecificeerd over een gedefinieerde meetlengte of volgens de relevante norm.
De applicatie bepaalt of er een lokale pitchfout is, cumulatieve leadfout, of beide vereisen controle.
Terugslag en verloren beweging
Speling is de axiale speling tussen de schroef en de moer die zichtbaar wordt wanneer de bewegingsrichting omkeert.
Het kan worden beïnvloed door productietoleranties, dragen, moer ontwerp, temperatuur, en montagevoorwaarden.
Veelgebruikte methoden om de speling te verminderen zijn onder meer::
- Een nauwsluitende schroef-en-moercombinatie kiezen.
- Met behulp van een verstelbaar of gespleten moerontwerp.
- Toepassen van gecontroleerde voorbelasting waar nodig.
- Een versleten moer of schroef vervangen.
- Compensatie voor voorspelbaar verloren beweging via de bewegingscontroller, wanneer de aanvraag dit toelaat.
Voorbelasting kan het bidirectionele positioneringsgedrag verbeteren, maar het kan ook de wrijving vergroten, aandrijfkoppel, warmte, en dragen.
Het ontwerp moet daarom gericht zijn op de laagste praktische speling, consistent met de vereiste levensduur en belasting.
Positioneringsnauwkeurigheid en herhaalbaarheid
Positioneringsnauwkeurigheid beschrijft hoe dicht het systeem de beoogde positie bereikt.
Herhaalbaarheid beschrijft hoe consistent het terugkeert naar dezelfde positie onder vergelijkbare omstandigheden.
Een spindel kan een goede herhaalbaarheid hebben en tegelijkertijd een systematische positioneringsfout vertonen.
Omgekeerd, een schroef met een relatief lage cumulatieve leadfout kan bij speling nog steeds een slechte herhaalbaarheid opleveren, wrijving variatie, verkeerde uitlijning, of temperatuurveranderingen worden niet gecontroleerd.
De systeemprestaties zijn ook afhankelijk van de motor, koppeling, lagers, montage stijfheid, encoderresolutie, controlestrategie, en externe belasting.
Vervolgens, De draadtolerantie van een spindel alleen kan de positioneringsnauwkeurigheid van de complete machine niet garanderen.
Efficiëntie, Wrijving, en zelfsluitend
Spindels werken voornamelijk via glijdend contact, wrijving is dus een belangrijk onderdeel van hun gedrag.
Het rendement is afhankelijk van het schroefdraadprofiel, lood hoek, wrijvingscoëfficiënt, smering, moer materiaal, en laden.
Sommige spindelontwerpen zijn onder specifieke omstandigheden bestand tegen terugdraaien, maar zelfremmend mag nooit worden aangenomen uitsluitend omdat een onderdeel een spindel is.
Het gedrag is afhankelijk van de schroefdraadgeometrie en wrijving en kan veranderen door smering, dragen, trilling, of bedrijfsomstandigheden.
Voor het heffen, vasthouden, of veiligheidskritische toepassingen, het ontwerp moet het achteruitrijden onafhankelijk evalueren en, indien nodig, een geschikte rem of een ander lasthoudmechanisme bevatten.
Dragen, Smering, en levensduur
Slijtage ontstaat op het glijdende grensvlak tussen de schroef en de moer. De snelheid is afhankelijk van de contactdruk, glijdende snelheid, oppervlakte -afwerking, materiaal paren, smering, besmetting, en inschakelduur.
Smering kan wrijving en slijtage verminderen als het geselecteerde smeermiddel compatibel is met de materialen, temperatuur, omgeving, en werkwijze.
Sommige polymeermoeren zijn ontworpen voor droogloopomstandigheden, maar hun belasting- en temperatuurlimieten vereisen nog steeds verificatie.
Bij een nuttige beoordeling van de levensduur wordt niet alleen rekening gehouden met de materiaalhardheid, maar ook met het slijtagegedrag van de moer, schacht afwerking, uitlijning, en onderhoudseisen.
In stoffige of schurende omgevingen, effectieve bescherming tegen verontreiniging kan net zo belangrijk zijn als de initiële materiaalkeuze.
7. Toepassingen van op maat gemaakte loodschroeven
Op maat gemaakte spindels worden gebruikt in apparatuur die gecontroleerde lineaire beweging vereist, verstelbare positionering, of mechanische krachtoverbrenging.
Hun ontwerp varieert aanzienlijk afhankelijk van de toepassing, vooral qua belasting, reissnelheid, verzet, corrosieweerstand, en verwachte levensduur.
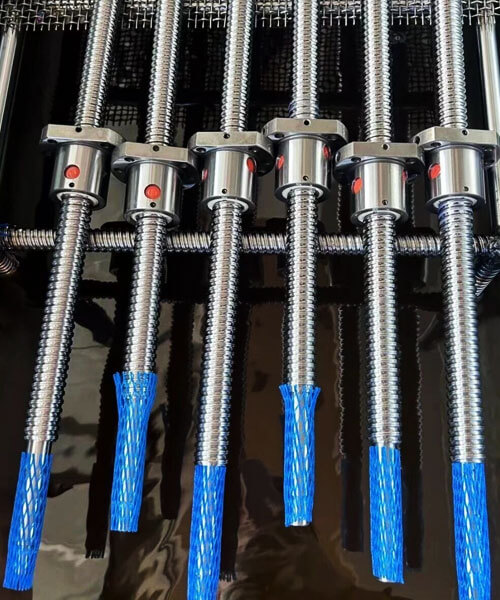
Industriële automatisering en lineaire actuatoren
Geautomatiseerde machines gebruiken spindels voor het positioneren van dia's, armaturen aanpassen, bediening van compacte actuatoren, en het controleren van mechanische bewegingen.
Op maat gemaakte spindels stellen fabrikanten van apparatuur in staat de slag te specificeren, leiding, montage-interfaces, en moerconfiguratie vereist door een bepaalde machine.
Voor frequent gefietste systemen, ingenieurs moeten prioriteit geven aan slijtvastheid, stabiel loopkoppel, controle van de terugslag, en passende smering.
Hogesnelheidstoepassingen vereisen ook evaluatie van de kritische snelheid, stijfheid ondersteunen, en warmteopwekking.
CNC-apparatuur en precisiepositioneringssystemen
Spindels kunnen worden gebruikt bij geselecteerde machineaanpassingen, hulpassen, mechanismen voor het positioneren van gereedschappen, en compacte positioneringstafels.
De vereiste nauwkeurigheid is afhankelijk van de functie: een handmatig verstelmechanisme kan meer speling tolereren dan een geautomatiseerde as die herhaaldelijk van richting verandert.
Voor positioneringstoepassingen, het ontwerp moet de nauwkeurigheid van de lead definiëren, rechtheid, concentriciteit van het eindkenmerk, moerspeling, en de vereiste herhaalbaarheid op systeemniveau.
Waar hoge snelheid, hoge stijfheid, en een hoog rendement domineren de vereisten, een kogelomloopspindel kan een geschiktere oplossing zijn.
Verpakkings- en assemblagemachines
Verpakkings- en assemblageapparatuur maakt vaak gebruik van spindels om de geleiders aan te passen, productformaten wijzigen, positie componenten, en mechanische instellingen regelen.
Deze toepassingen vereisen mogelijk herhaalde aanpassingen, compacte verpakking, en betrouwbare werking bij blootstelling aan stof of schoonmaakmiddelen.
Aangepaste eindbewerking kan de integratie met handwielen vereenvoudigen, koppelingen, lagers, en montagebeugels.
De materiaal- en oppervlaktebehandelingskeuze moet de feitelijke gebruiksomgeving en onderhoudsprocedure weerspiegelen.
Medisch en laboratoriumapparatuur
Laboratoriuminstrumenten en geselecteerde medische hulpmiddelen kunnen gebruik maken van spindels voor het positioneren van monsters, hoogteverstelling, doseermechanismen, en gecontroleerde beweging.
Afhankelijk van de uitrusting, belangrijke vereisten kunnen een soepele beweging zijn, laag bedrijfsgeluid, compacte afmetingen, corrosieweerstand, en consistente herhaalbaarheid.
Het geselecteerde materiaal en smeermiddel moeten compatibel zijn met het reinigingsregime en de omliggende componenten.
Waar de apparatuur onderworpen is aan wettelijke of reinheidsvereisten, toepasselijk materiaal, traceerbaarheid, en documentatievereisten moeten vóór de productie worden gedefinieerd.
3D Printers en Compact Motion-systemen
Sommige 3D-printers en compacte bewegingssystemen gebruiken spindels om platforms te verplaatsen of componenten langs een lineaire as aan te passen.
Ontwerpprioriteiten omvatten compactheid, lage wrijving, consistente beweging, en voldoende stijfheid.
De juiste voorsprong is afhankelijk van de gewenste slag per omwenteling, motorische kenmerken, vereiste positioneringsresolutie, en bedrijfssnelheid.
Een fijnere draad kan een grotere mechanische verplaatsingsreductie per motoromwenteling opleveren, maar de feitelijk haalbare positioneringsresolutie hangt ook af van de motorbesturing, verzet, stijfheid, en andere systeemfactoren.
Zware aanpassing en industriële apparatuur
Loodschroeven worden ook gebruikt in klemmen, drukken, hefmechanismen, en robuuste verstelsystemen.
Deze toepassingen vereisen een zorgvuldige beoordeling van de axiale belasting, kern diameter, draadcontactdruk, voorwaarden ondersteunen, en mogelijk achteruitrijden.
Waar een spindel een hangende of gevaarlijke lading ondersteunt, het ontwerp moet passende voorzieningen voor het vasthouden van de last en veiligheidsmaatregelen omvatten.
De wrijvingsweerstand van een schroef alleen mag niet worden beschouwd als een gegarandeerde veiligheidsvergrendeling.
8. Veelvoorkomende valkuilen en hoe u ze kunt vermijden
Veel spindelproblemen komen voort uit onvolledige specificaties of een discrepantie tussen het onderdeel en de bedrijfsomstandigheden ervan.
Het aanpakken van deze problemen tijdens het ontwerp is over het algemeen voordeliger dan het corrigeren ervan na de installatie.
Een schroef alleen op diameter selecteren
Een grotere diameter kan de stijfheid en kernsterkte vergroten, maar het garandeert niet automatisch het vereiste draagvermogen, nauwkeurigheid, of levensduur.
Draadvorm, kleine diameter, materiële toestand, niet-ondersteunde lengte, moercontact, en de bedrijfsomstandigheden zijn ook van belang.
Hoe je het kunt vermijden: Definieer de belasting, hartinfarct, snelheid, ondersteuningsregeling, inschakelduur, en vereiste levensduur voordat de diameter werd afgerond.
Controleer trek- of drukspanning, knikken, en draadcontactomstandigheden, indien van toepassing.
Verwarrende toonhoogte met lood
Het gebruik van de spoed alsof het de lineaire verplaatsing per omwenteling is, kan een onjuiste snelheidsberekening of een incompatibel ontwerp opleveren.
Dit is vooral belangrijk voor meerstartthreads, waarbij de voorsprong groter is dan de toonhoogte.
Hoe je het kunt vermijden: Staatsplaats, leiding, en aantal starts afzonderlijk op de tekening of technische specificatie. Controleer of de moer en schroef hetzelfde draadsysteem en dezelfde geometrie gebruiken.
Het specificeren van nauwe toleranties zonder functionele reden
Te restrictieve toleranties kunnen de bewerkingstijd verlengen, inspectie kosten, en afkeurrisico zonder de prestaties van de voltooide machine te verbeteren.
Hoe je het kunt vermijden: Identificeer kritische functionele afmetingen en pas alleen waar nodig nauwere toleranties toe.
Definieer leadnauwkeurigheid, fit, rechtheid, uitloop, en eindeigenschapstoleranties volgens de montagevereisten.
Negeren van terugslag- en omkeergedrag
Een mechanisme kan nauwkeurig in één richting bewegen, maar verloren beweging vertonen wanneer de richting omkeert.
Dit kan worden veroorzaakt door speling van de moeren, dragen, montageflexibiliteit, of andere bronnen van mechanisch spel.
Hoe je het kunt vermijden: Specificeer de toegestane speling en de bedrijfsomstandigheden waaronder deze moet worden bereikt.
Overweeg een verstelbare of voorgespannen moer waar dit gerechtvaardigd is, terwijl rekening wordt gehouden met de bijbehorende wrijving, koppel, en dragen.
Het kiezen van incompatibele schroef- en moermaterialen
Een materiaalcombinatie die goed presteert onder lage belasting kan overmatige slijtage ervaren, verrukking, kruipen, of thermische problemen onder verschillende bedrijfsomstandigheden.
Hoe je het kunt vermijden: Evalueer de schroef en moer samen. Denk aan contactdruk, glijdende snelheid, smering, temperatuur, besmetting, chemische blootstelling, en verwachte levensduur.
Met uitzicht op asondersteuning en uitlijning
Zelfs een goed bewerkte schroef kan trillingen veroorzaken, ongelijkmatige slijtage, of inconsistent koppel bij installatie met slechte uitlijning of onvoldoende ondersteuning.
Hoe je het kunt vermijden: Ontwerp de lageropstelling vroeg, controleer de relatie tussen de draadas en functionele eindkenmerken, en inspecteer waar nodig de rechtheid en slingering.
Controleer het geassembleerde systeem in plaats van uitsluitend te vertrouwen op de afmetingen van afzonderlijke onderdelen.
Het niet plannen van smering en verontreiniging
Onvoldoende smering of het binnendringen van schurende deeltjes kan de slijtage versnellen en de wrijving vergroten.
Omgekeerd, een ongeschikt smeermiddel kan polymeermoeren beschadigen, een proces vervuilen, of incompatibiliteit met de besturingsomgeving creëren.
Hoe je het kunt vermijden: Definieer smerings- en beschermingsvereisten vóór productie.
Denk aan covers, balg, zeehonden, onderhoudsintervallen, en materiaalcompatibele smeermiddelen waar nodig.
9. Conclusie
Op maat gemaakte spindels zijn een nauwkeurig ontworpen oplossing voor toepassingen waarbij standaardschroeven niet aan de eisen van de belasting kunnen voldoen, snelheid, nauwkeurigheid, of omgeving.
Door de draadgeometrie te begrijpen, materiële selectie, productieprocessen, en kwaliteitscontrole, ingenieurs en kopers kunnen spindels specificeren die betrouwbaar zijn, prestaties met een lange levensduur.
De sleutel is een vroege samenwerking met een verspaningsexpert. Een leverancier die zowel de ontwerpintentie als de productierealiteit begrijpt, kan de juiste draadvorm aanbevelen, materiaal, en precisiekwaliteit – en vermijd de kostbare valkuilen die voortkomen uit giswerk.
FAQ's
Wat is het verschil tussen toonhoogte en lead?
Spoed is de axiale afstand tussen aangrenzende corresponderende draadpunten, terwijl voorsprong de axiale afstand is die wordt afgelegd tijdens één volledige omwenteling.
Voor een enkelstartschroef, voorsprong en toonhoogte zijn gelijk. Voor een meerstartschroef, voorsprong is gelijk aan toonhoogte vermenigvuldigd met het aantal starts.
Welk draadtype is het beste voor een aangepaste draadschroef?
Er bestaat geen universeel beste draadtype. Acme- en metrische trapeziumvormige schroefdraden zijn gebruikelijke keuzes voor industriële krachtoverbrenging, omdat ze een balans bieden tussen sterkte en maakbaarheid.
Vierkante schroefdraden kunnen geschikt zijn voor gespecialiseerde toepassingen die een gunstige transmissie-efficiëntie vereisen, terwijl steunschroefdraden zijn ontworpen voor substantiële axiale belasting, voornamelijk in één richting.
Bij de selectie moet rekening worden gehouden met de belasting, snelheid, fit, moer ontwerp, productiecapaciteit, en kosten.
Hoe kan de speling in een loden schroef worden verminderd??
De speling kan worden verminderd door middel van passende schroef- en moertoleranties, verstelbare moeren, ontwerpen met gespleten moeren, of gecontroleerde voorbelasting.
De keuze hangt af van de vereiste positioneringsprestaties en aanvaardbare wrijving.
Een te hoge voorspanning kan het aandrijfkoppel verhogen, warmte, en dragen, dus het ontwerp moet de verloren beweging in evenwicht brengen met de levensduur.
Hoe kan de levensduur van een loden schroef worden verbeterd?
De levensduur kan worden verbeterd door een compatibel materiaalpaar met schroeven en moeren te kiezen, het controleren van de contactdruk, zorgen voor een goede uitlijning, gebruik van geschikte smering, en het beschermen van de draad tegen vervuiling.
Door binnen de belasting- en snelheidslimieten van het ontwerp te werken en periodiek de slijtage te inspecteren, kunnen ook voortijdige defecten worden voorkomen.
Voor veeleisende toepassingen, De verwachtingen inzake de levensduur moeten worden vastgesteld door middel van technische analyses, waar nodig, representatieve testen.
Kan ik een spindel verticaal gebruiken zonder rem??
Een spindel met enkele start en een lage spoedhoek is vaak zelfremmend en kan zonder rem een verticale belasting vasthouden. Meerstartschroeven zijn over het algemeen niet zelfborgend en vereisen mogelijk een rem.

