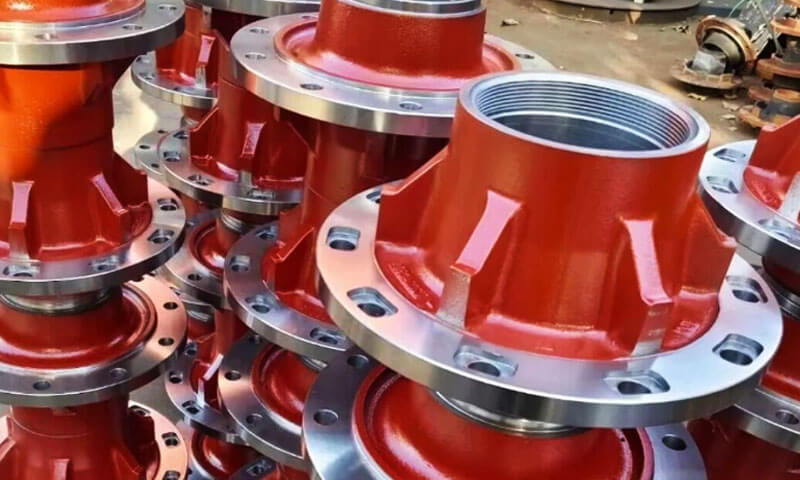
Wielnaven vormen de kritische interface tussen een zware vrachtwagen of oplegger en de wielen ervan.
Ze dragen de volledige lading van het voertuig, het aandrijf- en remkoppel overbrengen, en verdraag meedogenloze trillingen, schok, en vermoeidheid.
Een defect aan een hub op snelwegsnelheid is catastrofaal en niet alleen maar een defect, maar een veiligheidsrisico. Decennia lang, zware zandgietstukken domineerden de markt.
Maar naarmate het laadvermogen toeneemt en wagenparkbeheerders een langere levensduur eisen met minder onderhoud, de productietechnologie is geëvolueerd naar precisiegietprocessen die hogere sterkte-gewichtsverhoudingen en superieure vermoeidheidsprestaties opleveren.
Dit artikel onderzoekt de techniek, materialen, processen, en kwaliteitscontroles achter op maat gemaakte wielnaafgietstukken voor zware toepassingen.
1. Wat is een wielnaafgieten?
Een wielnaafgietstuk is een metalen onderdeel in de vorm van een bijna netvorm, geproduceerd door gesmolten metaal in een voorbereide mal te gieten en het te laten stollen tot de vereiste geometrie.
Vervolgens wordt het gietstuk gereinigd, geïnspecteerd, en machinaal bewerkt om de afmetingen en oppervlaktekarakteristieken te verkrijgen die nodig zijn voor montage.
In tegenstelling tot een afgewerkte wielnaaf, een as-cast-component is niet noodzakelijkerwijs gereed voor installatie.
Lagerstoelen, montagevlakken, boutgaten, afdichtingscontactoppervlakken, en andere kritische kenmerken vereisen doorgaans bewerking om aan de technische tekening te voldoen.
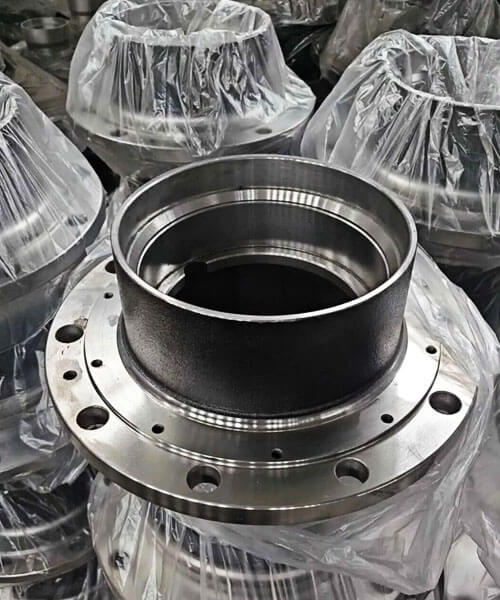
De rol van een wielnaaf in een zwaar voertuig
Een wielnaaf maakt deel uit van het wieleindsamenstel, maar de precieze functie ervan hangt af van de voertuigarchitectuur.
Een aangedreven naaf kan een interface vormen met een aandrijfas, terwijl een niet-aangedreven naaf op een spil kan draaien.
Sommige ontwerpen integreren wielmontagefuncties met remcomponenten; anderen gebruiken aparte remtrommels of schijven.
De naaf moet de belastingen van het wiel en het voertuig overbrengen, terwijl de door het lagersysteem vereiste uitlijning behouden blijft.
Tijdens de dienst, het kan een combinatie van ervaren:
- Radiale belastingen gegenereerd door voertuiggewicht en contact met de weg.
- Zijdelingse belasting tijdens het nemen van bochten en bij het wisselen van rijstrook.
- Longitudinale krachten die verband houden met accelereren en remmen.
- Herhaalde cyclische belasting die vermoeiingsscheuren kan initiëren en verspreiden.
- Trillings- en stootbelasting veroorzaakt door oneffenheden in de weg.
- Blootstelling van het milieu aan water, verontreinigingen van de weg, strooizouten, en temperatuurveranderingen.
Deze omstandigheden maken het ontwerp van de wielnaaf tot een structureel en productieprobleem in plaats van eenvoudigweg een kwestie van het reproduceren van een externe vorm.
2. Evolutie van de productie: Van traditioneel zandgieten tot meer gecontroleerde technologieën
De evolutie van het gieten van wielnaven is niet simpelweg een overgang van een oud proces naar een universeel superieur nieuw proces.
Het is een verschuiving naar het selecteren van de meest geschikte productieroute en het beheersen van materiaal, geometrie, en verharding nauwkeuriger.
Traditioneel zandgieten blijft nuttig voor zwaar, complex, en componenten met een relatief laag volume.
Geavanceerdere vormmethoden kunnen de maatconsistentie of oppervlaktekwaliteit verbeteren, terwijl moderne nodulair gietijzerverwerking de herhaalbaarheid van mechanische eigenschappen kan verbeteren.
Het voordeel hangt af van hoe goed de technologie bij het onderdeel past.
Traditioneel zandgieten: Flexibiliteit voor zware componenten
Zandgieten maakt gebruik van een mal gevormd uit geprepareerd zand en een bindmiddelsysteem. De mal is geschikt voor complexe vormen, Grote componenten, en een breed scala aan ferrolegeringen.
Voor zware wielnaven, de voordelen ervan omvatten:
- Flexibiliteit in componentgrootte en geometrie.
- Geschiktheid voor complexe flenzen, bazen, en interne contouren.
- Relatief aanpasbare gereedschappen voor productie op maat of in kleinere volumes.
- Compatibiliteit met grijs ijzer, ductiel ijzer, en diverse gietstaalsoorten, onderwerp van procesontwerp.
De beperkingen ervan kunnen een grotere oppervlakteruwheid omvatten, bredere as-cast dimensionale variatie, en hogere bewerkingseisen vergeleken met nauwkeurigere vormprocessen.
De belangrijkste uitdaging is het beheersen van de stolling. Dikke secties, abrupte wanddikte-overgangen, en slecht ontworpen voedingssystemen kunnen leiden tot krimpdefecten of interne discontinuïteiten.
Beter matrijsontwerp, poort- en stijgtechniek, temperatuurregeling, en processimulatie kan de consistentie verbeteren zonder het zandgieten op te geven.
Shell -vorming: Verbeterde oppervlakte- en dimensionale controle
Bij Shell Molding wordt met hars bedekt zand aangebracht op een verwarmd patroon om een relatief dun patroon te vormen, stijve vormschaal.
Vergeleken met conventioneel zandgieten, het kan een betere oppervlakteafwerking en dimensionale controle bieden voor geschikte componentgroottes en productievolumes.
De gereedschaps- en bedrijfskosten, Echter, kan hoger zijn.
Voor wielnaafgietstukken, potentiële voordelen omvatten:
- Consistentere as-cast-geometrie.
- Verminderde oppervlakte-onregelmatigheden op geschikte plaatsen.
- Verbeterde herhaalbaarheid tussen productiebatches.
- Mogelijk lagere nabewerkings- en bewerkingstoeslagen.
Het vormen van de schaal elimineert niet automatisch gietfouten. Krimp, gasgerelateerde porositeit, insluitsels, en microstructurele variatie blijft mogelijk als de smeltkwaliteit toeneemt, schimmelbereiding, gieten, of verharding worden niet gecontroleerd.
Het is het meest geschikt als de grootte van de hub groter is, geometrie, vereiste kwaliteit, en productievolume rechtvaardigen het proces.
Zwaartekrachtgieten en andere precisiegietroutes
Gravity Die casting, ook bekend als permanent gieten, gebruikt de zwaartekracht om een herbruikbare mal te vullen, meestal gemaakt van metaal.
Het kan een goede herhaalbaarheid en oppervlaktekwaliteit bieden voor geschikte legeringen en componentgeometrieën.
Echter, zwaartekrachtgieten mag niet worden beschouwd als een directe vervanging voor conventioneel gieten van ijzer of staal.
Permanente metalen mallen worden voornamelijk gebruikt voor non-ferrolegeringen, vooral aluminium, omdat de smelt- en giettemperaturen van ijzer en staal verschillende gereedschaps- en thermische uitdagingen creëren.
Voor een heavy-duty wielnaaf, een ontwerp van nauwkeurig gegoten aluminium mag alleen worden overwogen als de volledige technische eisen aan de wieleinden dat materiaal en de productieroute ondersteunen.
Een gietijzeren naaf en een gegoten aluminium naaf kunnen niet als gelijkwaardig worden behandeld, simpelweg omdat beide kunnen worden geproduceerd met behulp van giettechnologie.
Insgelijks, hogedruk die gieten, Investeringsuitgifte, en andere precisieroutes hebben hun eigen materiaal, maat, kosten, en structurele beperkingen.
Hun geschiktheid moet worden beoordeeld aan de hand van het daadwerkelijke hubontwerp.
Geavanceerde nodulaire ijzerverwerking: Controle van de microstructuur
Voor gietijzeren wielnaafgietstukken, een van de belangrijkste ontwikkelingen is een verbeterde controle van de gesmolten ijzer- en grafietmorfologie.
Nodulair gietijzer wordt geproduceerd door gesmolten ijzer te behandelen, zodat grafiet voornamelijk in nodulaire of bolvormige vorm stolt in plaats van als de vlokken die in grijs ijzer worden aangetroffen..
Deze morfologie biedt over het algemeen een gunstiger combinatie van sterkte en ductiliteit.
Belangrijke controles zijn onder meer:
- Chemische samenstelling: Het vaststellen van geschikte koolstof, silicium, en legeringselementniveaus voor de gespecificeerde kwaliteit.
- Nodulariserende behandeling: Met behulp van een passende behandeling, meestal met magnesium, om sferoïdaal grafiet te bevorderen.
- Inenting: Beheersing van grafietkiemvorming en vermindering van het risico op ongewenste microstructuren.
- Behandelingstijdstip en temperatuur: Beheer van het proces om een consistente metaalkwaliteit te behouden door middel van gieten.
- Microstructurele verificatie: Grafietvorm controleren, matrixstructuur, en andere gespecificeerde kenmerken.
Deze controles zijn van belang omdat de nominale materiaalkwaliteit alleen geen uniforme eigenschappen garandeert tijdens een complex gietstuk.
Sectie dikte, koelingspercentage, en lokale stollingsomstandigheden kunnen de uiteindelijke microstructuur beïnvloeden.
ASTM A536 specificeert eisen voor gietijzeren gietstukken en erkent expliciet dat eigenschappen kunnen variëren tussen locaties in een gietstuk en tussen een gietstuk en het proefmonster.
3. Materiaalkeuze voor zwaar uitgevoerde wielnaafgietstukken
Voor veel gegoten naafontwerpen, 65-45-12 En 80-55-06 ductiel ijzer zijn nuttige uitgangspunten voor materiaalevaluatie.
Nodulair gietijzer of ADI met een hogere sterkte kan worden overwogen wanneer het ontwerp andere mechanische eigenschappen vereist, maar geen van beide mag alleen worden geselecteerd omdat de sterktecijfers hoger zijn.
Het uiteindelijke materiaal moet geschikt zijn voor de naafgeometrie, productieproces, en servicevoorwaarden.
Materiële vergelijking
| Materiaal | Treksterkte (MPA) | Levert kracht op (MPA) | Typische hardheid (HBW) | Relatieve kosten |
| Hertoges ijzer 65-45-12 | ≥448 | ≥310 | 156–217 | Low -matig |
| Hertoges ijzer 80-55-06 | ≥552 | ≥379 | 187–255 | Gematigd |
| Hertoges ijzer 100-70-03 | ≥689 | ≥483 | 241–302 | Matig - Hoog |
| Geautomatiseerd Hertoges ijzer (Adi), Cijfers 1–3 | ≥900–1.200 | ≥650–850 | 269–444 | Hoog |
| Vorm staal, Bijv., ASTM A216 WCB | ≥485 | ≥250 | Cijfer- en conditieafhankelijk | Matig - Hoog |
| Aluminium legering A356-T6 | Procesafhankelijk; gewoonlijk rond de 230-310 | Procesafhankelijk; gewoonlijk rond de 150-230 | Meestal rond de 70-90 | Over het algemeen hogere materiaal-/proceskosten |
4. De selectie van het productieproces voor wielnaafgieten
Het selecteren van het juiste gietproces voor een zware wielnaaf hangt af van de componentgrootte, materiaal, productievolume, Dimensionale vereisten, en bewerkingsbehoeften.
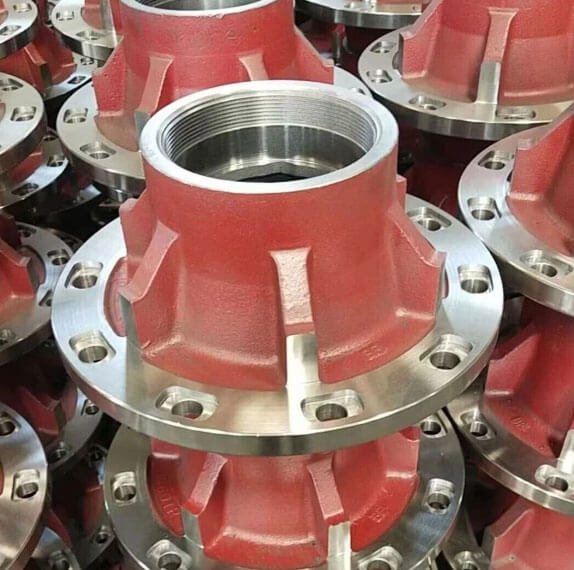
Voor de meeste gietijzeren en gietstalen wielnaven, zandgieten blijft een praktische oplossing omdat het complexe geometrieën mogelijk maakt, relatief grote componenten, en een breed scala aan ferrolegeringen.
Vergelijking van gebruikelijke gietprocessen
| Castingproces | Typische maattolerantie* | Onderdeel gewicht / Maat | Productiegeschiktheid | As-cast oppervlak | Beste toepassingen |
| Groente Zand Gieten | Ongeveer ±0,8–1,5 mm voor geselecteerde afmetingen | 5–500 kg; ontwerp-afhankelijk | Productie van grote volumes met geschikt gereedschap | Eerlijk | Standaard hubs voor vrachtwagens en opleggers; kosteneffectieve ferro-gietstukken |
| Schelp Gietvorm Gieten | Ongeveer ±0,5–1,0 mm voor geschikte kenmerken en componentgroottes | Vaak kleine tot middelgrote gietstukken; verschilt per ontwerp | Middelmatig tot hoog volume waarbij investeringen in gereedschap gerechtvaardigd zijn | Goed tot zeer goed | Naven die een verbeterde oppervlakteafwerking en maatvastheid vereisen |
Precisie zwaartekrachtgieten |
Ongeveer ±0,5–1,0 mm voor geselecteerde afmetingen en geschikte ontwerpen | Over het algemeen kleine tot middelgrote componenten; zeer gelegeerd- en geometrie-afhankelijk | Productie van middelgrote volumes waarbij herbruikbare gereedschappen economisch zijn | Goed tot zeer goed | Geselecteerde naafontwerpen van aluminiumlegering en lichtgewicht toepassingen |
| Investering Gieten | Ongeveer ±0,1–0,3 mm voor geschikte afmetingen en geometrieën | Over het algemeen kleine tot middelgrote componenten | Laag tot gemiddeld volume, Afhankelijk van de complexiteit | Uitstekend | Klein, complexe precisiecomponenten waarbij strakkere details waardevol zijn |
5. Veelvoorkomende modi voor wielnaven
Begrijpen hoe hubs falen, is de sleutel tot het correct ontwerpen en inkopen ervan.
| Foutmodus | Verschijning | Oorzaak | Preventie |
| Slijtage van de lagerboring / ovaliteit | Boring onrond; lager draait in de naaf | Zachte gietwand, slechte warmtebehandeling, trilling | Juiste materiaalkwaliteit; gecontroleerde warmtebehandeling; voldoende wanddikte |
| Stud-gat barst | Scheuren die uit de noppengaten komen | Stress concentratie; te hoog koppel; slechte filetradii | Royaal filetontwerp; gecontroleerde koppelspecificatie |
| Krimpporositeit in het midden van de hub | Zichtbare of interne holtes nabij de lagerboring | Onvoldoende voeding van de stijgbuis; overgang van dik naar dun | Geoptimaliseerd stijgbuisontwerp; Directionele stolling |
Slingering van het wielvlak |
Trillingen, rempulsatie, ongelijkmatige bandenslijtage | Gietvervorming; slechte bewerkingsreferentiecontrole | Stressverlichting na het gieten; gecontroleerde bewerkingsarmatuur |
| Thermische scheurvorming nabij de remflens | Fijne scheurtjes nabij het montageoppervlak van de rem | Warmtecontrole door remwarmte; slechte ductiliteit | Nodulair gietijzer met voldoende taaiheid; thermische cyclusanalyse |
| Corrosie-putting | Oppervlakteroest, putjes op onbehandelde oppervlakken | Strooizout, geen coating, onjuist gietoppervlak | Zinkrijke primer + poedercoat; corrosiebestendig materiaal |
De #1 Verborgen moordenaar: Krimpporositeit bij de lagerboring
Ik heb honderden mislukte hubs uit het veld zien terugkomen. Het meest voorkomende interne defect is krimpporositeit direct bij de lagerzitting - onzichtbaar op het oppervlak, maar genoeg om lagerirritatie te veroorzaken, oververhitting, en uiteindelijk een inbeslagname.
Dit is bijna altijd een probleem met het ontwerp van de stijgbuis: het dikke lagergedeelte stolt als laatste zonder de juiste voeding.
Goede gieterijen inspecteren röntgen- of ultrasoon de lagerzone van elke naaf. Goedkope gieterijen niet – en dat merk je zes maanden later langs de kant van de snelweg.
6. Precisie CNC-bewerking voor afgewerkte wielnaven
Gieten bepaalt de basisvorm van een wielnaaf, maar door precisiebewerking worden de interfaces gecreëerd die bepalen hoe het onderdeel past en functioneert binnen de wieleindconstructie.
Lagerstoelen, montagevlakken, boutgaten, afdichtingscontactoppervlakken, en andere gespecificeerde kenmerken vereisen mogelijk strenge dimensionale en geometrische controles.
Deze eisen moeten worden vastgelegd in de technische tekening en het bijbehorende montageontwerp.
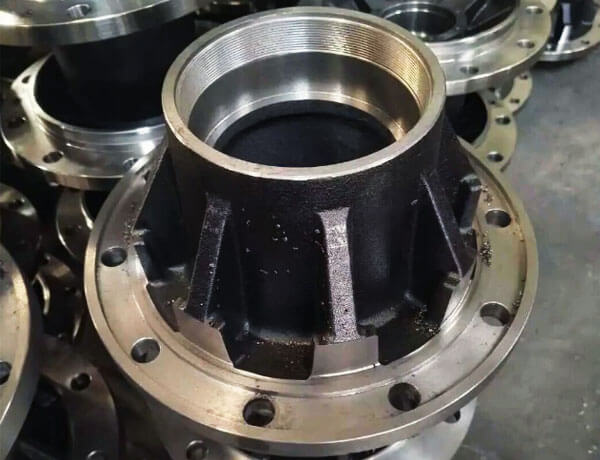
Bewerking van kritieke interfaces
Verschillende kenmerken verdienen bijzondere aandacht tijdens de bewerking.
Lagerboringen en zittingen: Deze kenmerken moeten voldoen aan de opgegeven diameter, rondheid, cilindriciteit, oppervlakte -afwerking, en geschiktheidseisen.
Onjuiste afmetingen kunnen de lagerinstallatie beïnvloeden, speling of voorspanning, afhankelijk van de lageropstelling, en lastverdeling.
Montagevlakken voor wielen: Het montagevlak vormt de interface tussen de naaf en het wiel.
Vlakheid, loodrechtheid, en rondloopvereisten moeten worden gedefinieerd zoals passend bij het ontwerp, omdat afwijkingen de montagenauwkeurigheid en het draaigedrag kunnen beïnvloeden.
Boutgaten en boutcirkels: Diameter gat, positie, afstand, en de gespecificeerde zitgeometrie moet overeenkomen met het wielbevestigingssysteem.
Positiefouten kunnen de montage bemoeilijken of ongelijkmatige contactomstandigheden veroorzaken.
Afdichtingscontactoppervlakken: Waar de naaf een afdichting herbergt, oppervlakte -afwerking, geometrie, en maatnauwkeurigheid moeten compatibel zijn met het gespecificeerde afdichtingsontwerp en de bedrijfsomstandigheden.
Controledatumreferenties en bewerkingstoeslagen
Een consistente bewerkingsstrategie begint met het selecteren van geschikte referentiepunten en het vaststellen hoe het onderdeel wordt geplaatst en vastgeklemd.
Als de initiële installatie verwijst naar een ongeschikt oppervlak, Bij machinale bewerking kunnen maatfouten tussen de boring worden gereproduceerd, flens, en andere kritische kenmerken.
Voldoende en consistente bewerkingsruimte is ook belangrijk: Bij onvoldoende voorraad kunnen delen van het gietstuk onbewerkt blijven, terwijl overmatige voorraad de cyclustijd en gereedschapslijtage verhoogt.
Voor complexe knooppunten, De procesplanning moet de bewerkingsvolgorde vastleggen, werkstukmethode, en inspectiepunten voordat de productie begint.
Concentriciteit, Uitloop, en oppervlakteafwerking
De geometrische relatie tussen de lagerinterface, roterende as, en wielmontagevlak kunnen de werking van de voltooide naaf beïnvloeden.
Afhankelijk van de tekening, inspectie kan omvatten:
- Boringdiameter en geometrische nauwkeurigheid.
- Radiale en axiale slingering.
- Loodrechtheid van montagevlakken op de gespecificeerde referentie-as.
- Positie van boutgaten en montagegeometrie.
- Oppervlakteafwerking op lager- en afdichtingsinterfaces.
Deze metingen moeten worden uitgevoerd met behulp van geschikte armaturen, precisie-instrumenten, of coördinaatmeetapparatuur zoals vereist.
Het is belangrijk om niet één universele tolerantie op alle wielnaven toe te passen. De juiste waarden zijn afhankelijk van het lagersysteem, ontwerp met wieluiteinde, afmetingen van componenten, en toepasselijke technische vereisten.
Hoe machinale bewerking de totale productiekosten beïnvloedt
De bewerkingskosten worden beïnvloed door de maatconsistentie van het gietstuk, materiële bewerkbaarheid, bewerkingstoeslag, complexiteit van het werk, gereedschapsleven, en vereiste inspectiefrequentie.
Een goed ontworpen gietstuk kan onnodige materiaalverwijdering verminderen en de bewerkingsopstellingen vereenvoudigen.
Echter, het minimaliseren van de bewerkingsvoorraad ten koste van een betrouwbare oppervlaktereiniging kan het afkeuringspercentage verhogen.
Het doel is om een stabiele relatie tot stand te brengen tussen gietnauwkeurigheid en bewerkingscapaciteit, zodat kritische kenmerken consistent kunnen worden geproduceerd.
7. Kwaliteitscontrole en testen voor veiligheidskritische hubcomponenten
Veiligheidskritische hubs vereisen een streng kwaliteitsprogramma. Typische tests omvatten:
| Test | Doel | Standaard / Methode |
| Chemische analyse | Controleer de materiaalsamenstelling | Spectrometrie |
| Mechanisch testen | Trek, opbrengst, verlenging, hardheid | ASTM E8, E10 |
| Evaluatie van de microstructuur | Nodulariteit, matrix, grafiet formaat | ASTM A247 |
| Dimensionale inspectie | Lagerboringen, flens, stud gaten | CMM, meters |
| Radiografische inspectie | Interne porositeit, krimp | ASTM E94 / E505 |
| Ultrasone tests | Interne defecten in kritieke secties | ASTM A609 |
| Magnetische deeltjesinspectie | Oppervlaktescheuren | ASTM E709 |
| Dynamische vermoeidheidstest | Gesimuleerde wegbelasting | SAE J1095 of OEM-specificatie |
| Proefbelastingstest | Structurele integriteit | Specificatie van de fabrikant van de as |
| Uitloopcontrole | Flens- en lagerboringafwijking | Meetklok / CMM |
| Druk / lektest | Integriteit van oliekeerringen (waar van toepassing) | - |
8. Toepassingen van aangepaste wielnaafgietstukken
Op maat gemaakte wielnaafgietstukken worden gebruikt in diverse bedrijfsvoertuigen en industriële transporttoepassingen.
Elke toepassing kent verschillende beladingsomstandigheden, dimensionale beperkingen, en milieu -eisen.
Zware snelwegvrachtwagens
Vrachtwagennaven moeten geschikt zijn voor het gespecificeerde lagersysteem, wiel bevestiging, en asconfiguratie, terwijl ze bestand zijn tegen herhaalde wegbelastingen, krachten in bochten, en remgerelateerde serviceomstandigheden.
Materiaal eigenschappen, montagegeometrie, vermoeidheidsprestaties, en bewerkingsnauwkeurigheid zijn belangrijke overwegingen.
Opleggers en goederenvervoer
Trailerhubs werken onder herhaalde belasting tijdens langeafstandsdiensten.
Hun specificaties zijn afhankelijk van het asontwerp, wiel configuratie, lageropstelling, Laadvereisten, en de verwachte werkomgeving.
Blootstelling aan corrosie en bruikbaarheid kunnen ook de ontwerp- en afwerkingsvereisten beïnvloeden.
Bouw- en terreinvoertuigen
Bepaalde bouw- en gespecialiseerde transportvoertuigen worden geconfronteerd met hogere impactbelastingen, oneffen terrein, stof, en vervuiling.
Hun hubs vereisen toepassingsspecifieke beoordeling van belastingen, materiaal taaiheid, structurele geometrie, afdichtingsinterfaces, en onderhoudsomstandigheden.
OEM-productie en aftermarket-vervanging
OEM-projecten vereisen mogelijk gecontroleerde herzieningen, herhaalbare productie, gedocumenteerde materiaalvereisten, en geplande validatie.
Vervangingscomponenten brengen extra uitdagingen met zich mee wanneer originele tekeningen of materiaalspecificaties onvolledig zijn, waardoor dimensionale verificatie en toepassingscompatibiliteit bijzonder belangrijk zijn.
9. Aangepaste wielnaafgietoplossingen van LangHe Industry
LangHe Industry biedt op maat gemaakte oplossingen voor het gieten van wielnaven voor zware vrachtwagens en opleggers, het ondersteunen van projecten waarbij toepassingsspecifieke materialen nodig zijn, ontwerpen gieten, Precisiebewerking, en kwaliteitsinspectie.
Onze productiemogelijkheden bestrijken de belangrijkste productiefasen, inbegrepen:
- Castingprocessen: Groenzandgieten en schaalgieten voor geschikte ferrowielnaafontwerpen.
Precisiegieten met zwaartekracht kan worden overwogen voor compatibele non-ferrotoepassingen, afhankelijk van de componentvereisten. - Materiële selectie: Nodulair gietijzer zoals ASTM A536 65-45-12, 80-55-06, En 100-70-03, evenals gehard nodulair gietijzer (Adi) en andere gespecificeerde kwaliteiten, afhankelijk van de haalbaarheid van ontwerp en productie.
- Casting-simulatie: Vormvul- en stollingsanalyse om het ontwerp van gaten en stijgbuizen te optimaliseren en het risico op gietfouten te verminderen.
- CNC -bewerking: Omdraaiend, saai, boren, tikken, en andere gespecificeerde bewerkingen. Het balanceren kan worden geregeld waar dit vereist is door het ontwerp van de componenten en de bedrijfsomstandigheden.
- Kwaliteitscontrole: Dimensionale inspectie, materiële verificatie, en toepasselijke niet-destructieve tests (NDT) volgens overeengekomen specificaties.
Kwaliteitsmanagement en automobielspecifieke vereisten moeten voor elk project worden bevestigd. - Traceerbaarheid: Materiële documentatie, identificatie van productiebatches, en inspectierapporten zoals gespecificeerd.
We werken samen met OEM's en andere industriële klanten om wielnaafgietstukken te ontwikkelen die geschikt zijn voor hun gespecificeerde belastingsvereisten, inschakelduur, dimensionale beperkingen, en gewichtsdoelstellingen.
Onze technische ondersteuning omvat ontwerp-voor-maakbaarheid (DFM) beoordeling, begeleiding bij materiaalkeuze, en prototype-evaluatie waar nodig.
Neem contact op met LangHe Industrie om uw aangepaste wielnaafgietproject te bespreken.
Het verstrekken van een technische tekening of monster, materiële vereisten, verwachte productievolume, en inspectiecriteria zullen ons helpen bij het evalueren van de juiste productieroute.
10. Conclusie
Op maat gemaakte wielnaafgietstukken behoren tot de meest veiligheidskritische componenten in systemen voor zware vrachtwagens en opleggers.
Van buitenaf zien ze eruit als eenvoudige ronde gietstukken, maar elk kenmerk: lagerboring, wiel gezicht, stud gaten, remmontageoppervlak - moet nauwkeurig zijn ontworpen en volgens strenge normen zijn gegoten.
Het verschil tussen een hub die lang meegaat 700,000 km en één die faalt 200,000 km komt neer op drie dingen: juiste materiaal, juiste warmtebehandeling, en juiste controle van het gietproces.
Nodulair gietijzer met de juiste normalisatie levert de sterkte, demping, en slijtvastheid die vereist is voor zwaar gebruik.
Directionele stollingstechniek elimineert krimpporositeit bij de lagerboring. Rigoureuze NDT- en dimensionale verificatie spoort defecten op voordat ze de weg bereiken.
Voor wagenparkbeheerders, fabrikanten van aanhangwagens, en as-OEM's, de boodschap is duidelijk: wielnaven zijn geen handelswaar die alleen op prijs kan worden gekocht.
Het zijn veiligheidscomponenten. Werk samen met een gieterij die de faalwijzen van wielnaven begrijpt, controleert elke processtap, en staat achter elk gietstuk met volledige traceerbaarheid. Zo krijg je hubs die onderweg blijven, niet aan de kant ervan.
FAQ's
Welke materialen worden gewoonlijk gebruikt voor gietstukken van wielnaven voor zware vrachtwagens??
Nodulair gietijzer is een kandidaat voor gegoten wielnaven omdat het een nuttige combinatie van sterkte kan bieden, ductiliteit, en gietflexibiliteit. Voor specifieke ontwerpen kan ook gietstaal worden overwogen.
Het geschikte materiaal is afhankelijk van de naafgeometrie, vereiste vermoeidheidsprestaties, ladingen, operationele omgeving, en toepasselijke specificaties.
Waarom vereist het gieten van een wielnaaf een CNC-bewerking??
CNC-bewerking produceert de precieze lagerzittingen, montagevlakken, boutgaten, en andere interfaces die nodig zijn voor montage.
Het gietstuk zorgt voor de basisvorm, terwijl de bewerking de uiteindelijke afmetingen en oppervlaktekenmerken bepaalt die op de technische tekening zijn gespecificeerd.
Kan een bestaande wielnaaf worden reverse-engineered voor gieten op maat??
Ja, een bestaande component kan een startpunt bieden voor dimensionale analyse en ontwerpreconstructie.
Echter, reverse engineering zou ook materiaalvereisten moeten vaststellen, kritische interfaces, bewerkingstoleranties, en relevante prestatiecriteria.
Externe afmetingen alleen zijn onvoldoende om te bevestigen dat een vervangende hub geschikt is voor veiligheidskritische service.
Welke informatie is nodig voor een offerte voor het gieten van wielnaven op maat??
Geef een technische tekening of monster op, materiaalspecificatie, Kritische dimensies, toepassingsdetails, verwachte hoeveelheid, bewerkingsvereisten, en kwaliteitsdocumentatiebehoeften.
Eventueel benodigde NDT, testen op vermoeidheid, of andere validatie moet ook in de offertefase worden vermeld, zodat de productieroute en de kosten nauwkeurig kunnen worden geëvalueerd.