Bij het bespreken van metaalsnijprocessen, omdraaiend, frezen, en slijpen krijgen meestal de meeste aandacht. Echter, niet elk bewerkingsprobleem kan het beste worden opgelost door een roterende frees.
Voor vlakke oppervlakken, rechte groeven, trappen, splines, en bepaalde niet-circulaire interne profielen, lineaire snijprocessen blijven zeer nuttig.
De drie belangrijke processen die in dit artikel worden behandeld zijn: schaven, vormgeven, en brocheren.
Alle drie verwijderen ze materiaal door een relatieve lineaire beweging tussen het snijgereedschap en het werkstuk, maar ze verschillen fundamenteel in machineconfiguratie, snijrichting, gereedschap, productiviteit, toepasselijke geometrie, en economie.
Vanuit een productieperspectief, de juiste vraag is niet simpelweg welk proces ‘beter’ is. Het is:
Welk lineair snijproces zorgt voor de benodigde geometrie, nauwkeurigheid, oppervlakte -afwerking, productiviteit, en kosten voor het specifieke onderdeel en productievolume?
1. Schaven: Heen en weer zagen voor grote vlakke oppervlakken
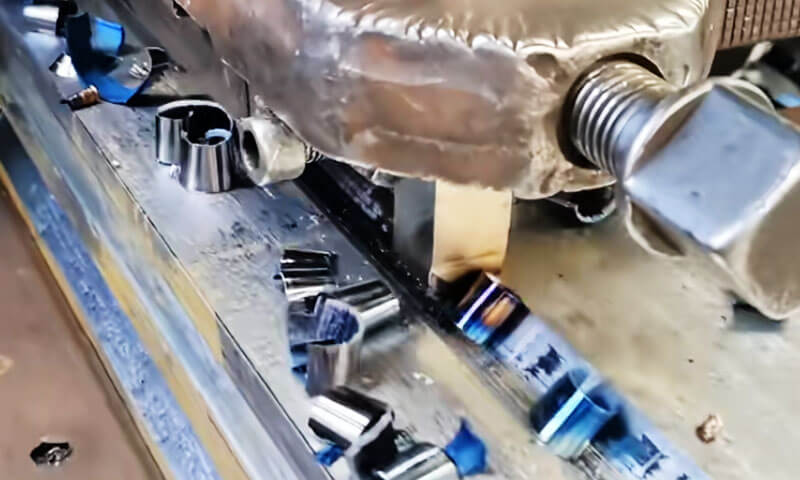
Schaven is een traditioneel lineair metaalsnijproces waarbij het werkstuk heen en weer beweegt tegen een vast enkelpunts snijgereedschap. In tegenstelling tot draaien, frezen, of slijpen, schaven is niet afhankelijk van continu roterend snijden.
In plaats van, materiaal wordt verwijderd tijdens de voorwaartse slag, terwijl de teruggaande slag normaal gesproken een niet-snijdende beweging is.
Dit ongecompliceerde snijprincipe maakt het schaven bijzonder geschikt voor grote stukken, zwaar, en langwerpige werkstukken met lange platte of rechte oppervlakken.
Hoewel modern CNC -frezen heeft het schaven in veel algemene toepassingen vervangen, schaven blijft technisch waardevol daar waar de grootte en het gewicht van het werkstuk de roterende bewerking minder praktisch maken.
Grote machinebedden, zware bases, structurele gietstukken, en lange geleidingsoppervlakken zijn representatieve voorbeelden.
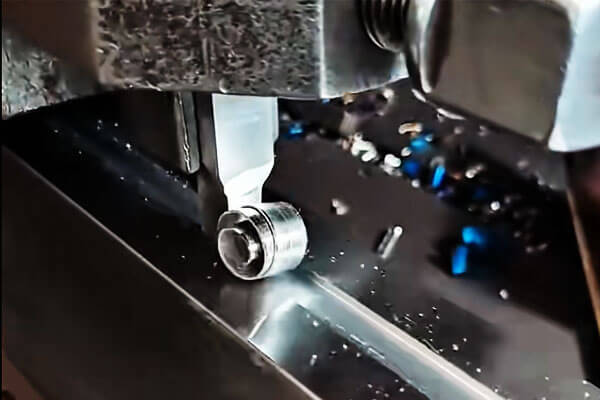
Werkingsprincipe van schaven
De snijwerking van een schaafmachine is gebaseerd op een herhaalde slagcyclus. Tijdens de voorwaartse slag, de snijkant grijpt in het werkstuk en verwijdert een gecontroleerde laag materiaal.
Het gereedschap of de tafel voltooit dan zijn teruggaande beweging, normaal gesproken zonder snijden, voordat de volgende voeding wordt toegediend.
De basiscyclus is:
Snijslag → retourslag → voeding → snijslag
De voeding verschuift geleidelijk de snijpositie, zodat het gereedschap het vereiste bewerkingsgebied bedekt.
Door langstafelbeweging te combineren met dwars- of verticale invoer, een schaafmachine kan horizontaal genereren, verticaal, en hellende oppervlakken.
Deze heen en weer gaande beweging is het fundamentele onderscheid tussen schaven en de meeste moderne hoogproductieve bewerkingsprocessen.
Bij het frezen, de frees draait continu en meerdere tanden grijpen herhaaldelijk op het werkstuk. Bij het schaven, het snijden gebeurt met tussenpozen en wordt normaal gesproken uitgevoerd met a enkele snijkant.
Hoofdcomponenten van een schaafmachine
Een conventionele schaafmachine bestaat uit een groot aantal structurele en bewegingsgestuurde componenten die zijn ontworpen om zware werkstukken te ondersteunen en de snijstabiliteit te behouden.
| Onderdeel | Hoofdfunctie |
| Machinaalbed | Ondersteunt de heen en weer bewegende tafel en absorbeert snijkrachten |
| Werktafel | Draagt het werkstuk en zorgt voor de primaire heen en weer gaande beweging |
| Kolommen/behuizingen | Ondersteun de dwarsrail en gereedschapskoppen |
| Kruis spoor | Draagt en positioneert de gereedschapskoppen |
| Gereedschapskoppen | Houd het snijgereedschap vast en zorg voor aanpassing van de voeding |
| Voedingsmechanisme | Regelt de stapsgewijze beweging tussen snijbewegingen |
| Aandrijfsysteem | Biedt gecontroleerde tafelversnelling, snijsnelheid, en retoursnelheid |
De machineconstructie moet voldoende stijf zijn, omdat schaven vaak wordt toegepast op grote gietstukken en onderdelen met aanzienlijke snijkrachten.
Elke instabiliteit in de tafel, werkstuksysteem, of gereedschapskop kan direct als trilling verschijnen, dimensionale variatie, of een slechte oppervlakteafwerking.
Typische toepassingen van schaven
Het sterkste toepassingsgebied voor schaven is de productie van groot, lang, relatief rechte oppervlakken
Grote werktuigmachinebedden zijn een klassiek voorbeeld. Hun geleidingen en montageoppervlakken kunnen zich over aanzienlijke lengtes uitstrekken en vereisen een nauwkeurige uitlijning langs het volledige werkbereik.
Soortgelijke vereisten komen voor in grote bases, kaders, structurele gietstukken, en zware industriële apparatuur.
Schaven kan ook opleveren:
- Lange horizontale vlakken
- Verticale oppervlakken
- Hellende oppervlakken
- Rechte groeven
- V-GROOVES
- T-gleuven
- Zwaluwstaart-type profielen
- Lange geleidingsvlakken
Met de juiste gereedschappen en machineconfiguratie, Er kunnen ook meer gespecialiseerde profielen worden gegenereerd.
Echter, het proces is het meest economisch wanneer de geometrie fundamenteel lineair en toegankelijk blijft voor het heen en weer bewegende gereedschap.
Schaafgereedschap en snijstrategie
Schaven wordt meestal gebruikt snijgereedschappen met één punt
Voor ruwe bewerking, Normaal gesproken wordt de voorkeur gegeven aan een stijf gereedschap met een sterke snijkant, zodat grotere snededieptes kunnen worden uitgevoerd zonder overmatige trillingen.
Bij nabewerkingen wordt gebruik gemaakt van gereedschappen die zijn ontworpen om een stabielere snijwerking en een betere oppervlaktekwaliteit te produceren.
De uitsteeklengte van het gereedschap moet tot een minimum worden beperkt omdat een lange projectie van het gereedschap de stijfheid vermindert en het klapperen kan vergroten.
Dit wordt vooral belangrijk bij het schaven van grote gietstukken, omdat het werkstuk zelf plaatselijke stijfheidsveranderingen kan vertonen.
Een praktische gereedschapsopstelling volgt drie basisprincipes:
Correcte gereedschapspositie + minimale overhang + veilige klemming
Het werkstuk moet ook stevig ondersteund worden. Kleine onderdelen kunnen in een bankschroef of ander bevestigingsmiddel worden vastgeklemd, terwijl grote gietstukken en constructies doorgaans met klemmen worden vastgezet, bouten, steunblokken, of speciale armaturen.
Proceskenmerken en typische nauwkeurigheid
Het grootste nadeel van schaven is het lage materiaalverwijderingsrendement vergeleken met continu frezen, omdat de teruggaande slag normaal gesproken niet bijdraagt aan het snijden.
Gereedschapswisselingen en heen en weer gaande versnelling en vertraging beperken ook de productiviteit.
De sterke punten zijn flexibiliteit, relatief eenvoudig gereedschap, en de mogelijkheid om grote of zware componenten te bewerken zonder de noodzaak van complexe roterende frezen.
Deze eigenschappen maken het schaven bijzonder nuttig bij de productie van enkelstuks en kleine series, reparatiewerkzaamheden, en de bewerking van grote vlakke onderdelen.
De typisch haalbare nauwkeurigheid hangt sterk af van de staat van de machine, gereedschapsgeometrie, stijfheid van het werkstuk, en procesparameters.
Als algemene referentie, met conventioneel schaven kan ongeveer worden bereikt IT9–IT7 maatnauwkeurigheid, met oppervlakteruwheid die gewoonlijk aanwezig is Ra 12,5–1,6 μm.
Onder gunstige omstandigheden en met geschikt breedafwerkingsgereedschap, precisieschaven kan ongeveer worden bereikt IT6, waarbij de oppervlakteruwheid potentieel rond kan reiken Ra 0,8–0,2 μm.
Deze waarden zijn eerder indicatief dan universeel en mogen de processpecifieke capaciteitsvalidatie niet vervangen.
| Parameter | Typische schaafeigenschappen |
| Snijmethode | Heen en weer snijdend op één punt |
| Primaire toepassing | Grote vlakke en rechte oppervlakken |
| Bewerkbare kenmerken | Horizontaal, verticaal, hellende oppervlakken; rechte groeven; eenvoudig gevormde profielen |
| Belangrijkste voordeel | Flexibel en voordelig voor groot, laagvolume componenten |
| Belangrijkste beperking | Een stationaire terugslag vermindert de productiviteit |
| Typische nauwkeurigheid | Ongeveer IT9–IT7 |
| Typische oppervlakteruwheid | Ongeveer Ra 12,5–1,6 μm |
| Precisie afwerking | Kan IT6 en ongeveer Ra 0,8–0,2 μm benaderen onder geschikte omstandigheden |
De fundamentele waarde van schaven ligt in het vermogen om stabiliteit te bieden, flexibele bewerking van grote platte geometrieën met relatief eenvoudig gereedschap.
Hoewel het in veel productieomgevingen grotendeels is vervangen door frezen met hoge productiviteit, het blijft een praktisch proces voor grote componenten, zware bewerking, en productie in kleine volumes waarbij flexibiliteit en eenvoud van de apparatuur belangrijker zijn dan de maximale cyclussnelheid.
2. Vormend: Verticaal heen en weer bewegend zagen voor interne en externe kenmerken
Ervaren machinisten omschrijven de slotter vaak als een “verticale schaafmachine”, en de vergelijking is technisch passend.
Bij het vormgeven, de snijrichting is verticaal in plaats van horizontaal, en het proces is primair gericht op interne oppervlakken.
Het kan worden beschouwd als de verticale uitbreiding van het schaafproces, die hetzelfde fundamentele single-point delen, intermitterende snijwerking terwijl het bereik in de boringen wordt vergroot, hubs, en andere gesloten geometrieën waar een schaafmachine of vormer niet gemakkelijk bij kan.
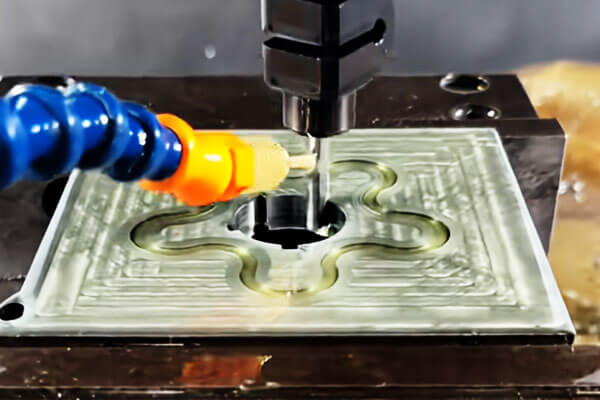
Kernapparatuur: De slotmachine
De gokautomaat (sloter) bestaat uit een bed, bovenste en onderste sledewagens, een ronde werktafel, een ram, en een kolom.
De primaire beweging is de verticale lineaire heen en weer beweging van de ram, die het gleufgereedschap door het werkstuk draagt en het bij de teruggaande slag terugtrekt.
De voedingsbeweging wordt verzorgd door de longitudinale en transversale beweging van de bovenste en onderste sleden, terwijl de roterende beweging van de cirkelvormige werktafel hoekindexering mogelijk maakt.
Dankzij deze combinatie kan de machine niet alleen rechte interne sneden uitvoeren, maar ook geïndexeerde kenmerken verdeeld over een boring.
Typische gokmachines verwerken slagen variërend van ruwweg 80 mm tot 500 mm, met ramsnelheden die er gewoonlijk tussen liggen 15 En 60 slagen per minuut afhankelijk van slaglengte en materiaal.
Omdat er alleen wordt gesneden tijdens de neerwaartse slag, het proces is inherent intermitterend, en de effectieve snijtijd bedraagt ongeveer 40-50% van de totale cyclus.
Bewerkingsbereik en praktische details
Slotting is voor het overgrote deel een “interne” operatie. De sterke punten zijn onder meer:
- Spiegaten in naven, versnelling, en katrollen
- Vierkante gaten en rechthoekige boringen
- Veelhoekige gaten (zeshoekig, achthoekig, en vergelijkbare profielen)
- Splinegaten en interne splines
- Interne groeven, blinde sleuven, en onregelmatige interne profielen
Slotting-tools vallen in twee brede categorieën. Het puntige gereedschap wordt gebruikt voor het groffrezen en voor het bewerken van veelhoekige gaten, waar het over hoeken en verschillende profielen kan rijden.
Het gereedschap met platte rand wordt gebruikt voor nabewerkingen en voor het snijden van rechthoekige groeven, het produceren van een schonere zijwand en een vlakkere bodem.
Een kritisch detail ontstaat bij het snijden van splines. Het is niet voldoende om de symmetrie van elke afzonderlijke spiebaan te controleren; Ook de hoekafstand van alle spiebanen rondom de omtrek moet binnen de tolerantie worden gehouden.
Dit wordt bereikt door gebruik te maken van een indexeerplaat of verdeelkop in combinatie met de draaitafel.
Omdat de spline-pasvorm wordt bepaald door de cumulatieve positie van elke tand, zelfs een kleine indexfout kan interferentie tijdens de montage of onaanvaardbare speling tijdens het gebruik veroorzaken.
In de praktijk, De indexeringsnauwkeurigheid wordt vaak binnen enkele boogminuten aangehouden, afhankelijk van de splineklasse en de passende component.
Proceskenmerken en nauwkeurigheid
De slotter biedt duidelijke voordelen in bepaalde productiecontexten.
De structuur is relatief eenvoudig, het instellen gaat snel, en voor de productie uit één stuk of kleine series van interne spiebanen en niet-ronde boringen, het is vaak de meest kosteneffectieve optie die beschikbaar is.
Het vereist ook minder gespecialiseerd gereedschap dan brootsen, wat het aantrekkelijk maakt voor werkplaatsen en onderhoudsafdelingen.
De beperkingen zijn even goed vastgesteld. Op de terugslag, het gereedschap schuurt tegen de werkstukwand, het versnellen van gereedschapsslijtage en het verkorten van de standtijd.
De gereedschapshouder of kotterbaar heeft een beperkte stijfheid, die zowel de maximale sleuflengte als de haalbare diepte-breedteverhouding beperkt.
Als gevolg hiervan, Bij diepe of smalle sleuven kunnen meerdere passages nodig zijn, en doorbuiging kan de dimensionale consistentie beïnvloeden.
Onder normale omstandigheden, slotting bereikt maatnauwkeurigheid in het bereik van IT9 tot IT7, met oppervlakteruwheid typisch tussen Ra 6.3 μm en Ra 1.6 μm.
Fijnere afwerkingen vereisen doorgaans minder voeding, scherp gereedschap, en soms een aparte afwerkingspas. De onderstaande tabel vat de belangrijkste procesparameters samen.
| Parameter | Typische vormgevingskenmerken |
| Snijmethode | Verticaal heen en weer bewegend éénpuntssnijden |
| Primaire toepassingen | Interne spiebanen, slots, spline-groeven, vierkante en veelhoekige gaten |
| Aanvullende toepassingen | Geselecteerde versnellingen, nokken, externe profielen |
| Belangrijkste voordeel | Effectief voor interne onderdelen die moeilijk te bewerken zijn met conventioneel draaien |
| Belangrijkste beperking | Lagere productiviteit door de niet-snijdende terugslag |
| Typische nauwkeurigheid | Ongeveer IT9–IT7 |
| Typische oppervlakteruwheid | Ongeveer Ra 6,3–1,6 μm |
| Geschiktheid voor productie | Bijzonder economisch bij enkelstuks- en kleine series |
Voorbij gevormde gaten, de slotter kan ook cilindrische tandwielen bewerken, nokken, en andere speciale componenten wanneer geschikte bevestigingsmiddelen en indexeringsopstellingen worden gebruikt.
Deze veelzijdigheid heeft hem een reputatie opgeleverd als de ‘universele vervanger’ van de werkplaats – een machine die misschien niet de eerste keuze is voor de productie van grote volumes, maar wel één die op betrouwbare wijze met het vreemde om kan gaan, het interne, en het moeilijke wanneer andere processen dat niet kunnen.
3. Spoedig: Lineair zagen met hoge productiviteit met gereedschap met meerdere tanden
Spoedig is een zeer productief lineair snijproces waarbij een speciaal ontworpen gereedschap genaamd a aanboren beweegt lineair ten opzichte van het werkstuk.
In tegenstelling tot schaven en vormgeven, die normaal gesproken een enkele snijkant gebruiken en materiaal verwijderen door herhaalde bewegingen, een broots bevat meerdere snijtanden die progressief langs het gereedschap zijn gerangschikt.
Elke tand verwijdert een gecontroleerde hoeveelheid materiaal, voorbewerken toestaan, semi-afwerking, en afwerking moet in één enkele ononderbroken slag worden voltooid.
Deze unieke gereedschapsgeometrie maakt brootsen bijzonder effectief voor repetitieve interne en externe profielen, vooral in het midden- en hoogwaardige productie.
Typische voorbeelden zijn interne spiebanen, splines, vierkante gaten, veelhoekige gaten, en geselecteerde uitrustingsgerelateerde profielen.
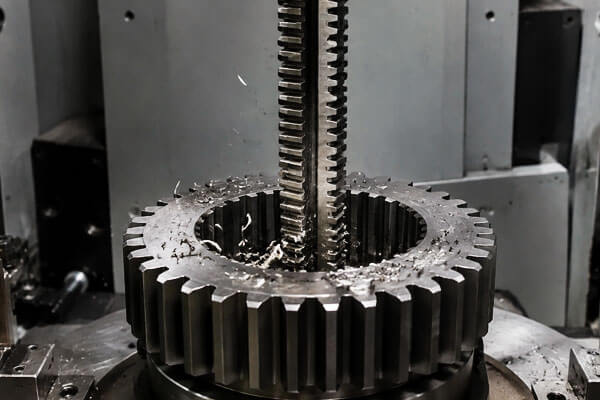
Kernapparatuur en gereedschappen
Brootsmachines zijn verkrijgbaar in twee hoofdconfiguraties: verticaal en horizontaal.
Moderne machines worden vrijwel universeel hydraulisch aangedreven, wat zorgt voor soepelheid, stabiel, en consistente snijbeweging gedurende de gehele slag.
Slaglengtes variëren sterk afhankelijk van de machinegrootte, van ongeveer 500 mm op kleinere verticale machines tot enkele meters op grote horizontale brootsmachines.
De kern van het proces is het brootsinstrument, of aansnijden. De constructie is zeer technisch, waarbij elke sectie een aparte functie vervult:
- Schacht: Brengt de trek- of duwkracht van de machine over.
- Voorste piloot: Centreert en geleidt de broots wanneer deze het voorbewerkte gat binnengaat.
- Snijgedeelte: Bevat meerdere tanden gerangschikt in een stijgende volgorde, elke tand verwijdert een gecontroleerde hoeveelheid materiaal.
- Afwerking (maatvoering) sectie: De laatste tanden verwijderen de laatste kleine stapjes om de uiteindelijke afmeting en oppervlakteafwerking vast te stellen.
- Achterste piloot: Ondersteunt en geleidt de broots wanneer deze het werkstuk verlaat.
Omdat de tanden geleidelijk omhoog komen, de broach voert voorbewerken uit, semi-afwerking, en tegelijkertijd eindigen. Eén enkele doorgang voltooit de hele operatie.
De stijging per tand ligt doorgaans in het bereik van 0.02 naar 0.15 mm, afhankelijk van het materiaal en de gewenste oppervlakteafwerking.
Bewerkingsbereik en praktische overwegingen
Brootsen is onderverdeeld in twee categorieën: interne aansnijden en externe (oppervlak) aansnijden.
Interne aansnijden wordt gebruikt om een grote verscheidenheid aan geprofileerde gaten te produceren:
- Ronde gaten
- Vierkante gaten
- Spline-gaten
- Tandwielboringen en andere niet-ronde interne profielen
Externe aansnijden wordt gebruikt voor vlakke oppervlakken, V-GROOVES, en andere externe profielen.
Het is gebruikelijk in de auto- en ruimtevaartindustrie voor het bewerken van componenten zoals turbineschijven en drijfstangen.
Een aantal praktische punten verdienen aandacht. Bij het boren van een inwendig gat, het werkstuk hoeft over het algemeen niet te worden vastgeklemd.
Het wordt ondersteund op het kopvlak, en de snijkracht zelf houdt hem op zijn plaats. Echter, de loodrechtheid tussen het voorbewerkte gat en het ondersteunende kopvlak moet aan de specificatie voldoen.
Als deze haaksheid slecht is, Er kan een bolvormige zittingring onder het werkstuk worden gebruikt om zelfuitlijning tijdens de doorgang mogelijk te maken.
Voor extern brootsen, de snijkrachten zijn asymmetrisch, het werkstuk moet dus positief worden vastgeklemd. Er is ook een geleideplaat nodig om de broots op het goede spoor te houden.
Zonder goede begeleiding, het gereedschap kan afdrijven, waardoor een verkeerd uitgelijnd oppervlak of oppervlak buiten de tolerantie ontstaat en het onderdeel mogelijk wordt gesloopt.
Proceskenmerken en nauwkeurigheid
Het belangrijkste voordeel van brootsen is de combinatie van hoge productiviteit en consistente nauwkeurigheid.
Omdat de hele operatie in één beweging wordt voltooid, De cyclustijden zijn kort en de herhaalbaarheid is uitstekend.
Dit maakt brootsen ideaal voor de productie van grote hoeveelheden onderdelen die strak moeten worden gemaakt, uniforme toleranties.
Onder normale omstandigheden, brootsen bereikt een economische nauwkeurigheid van IT9 tot IT7, met oppervlakteruwheid ertussen Ra 1.6 μm en Ra 0.4 μm.
Onder gunstige omstandigheden, nauwkeurigheid kan nog strakker worden gehouden. Batch-tot-batch consistentie is een van de sterkste kenmerken van het proces, omdat de gereedschapsgeometrie zelf de uiteindelijke afmetingen bepaalt.
De beperkingen van het aansnijden zijn even duidelijk:
- Speciaal gereedschap: Eén broots is ontworpen voor één specifieke maat en profiel. Het kan niet worden aangepast om een andere dimensie te produceren.
- Geometriebeperkingen: Getrapte gaten, blinde gaten, en zeer grote gaten kunnen intern niet worden aangeboord.
- Dunwandige vervorming: Dunwandige werkstukken zijn gevoelig voor vervorming onder de zware snijkrachten die daarmee gepaard gaan.
- Hoge gereedschapskosten: Broches zijn duur om te ontwerpen, vervaardiging, en handhaven.
- Economische drempel: Brootsen is alleen kosteneffectief bij productie van middelgrote tot grote volumes, waarbij de gereedschapskosten over een groot aantal onderdelen kunnen worden afgeschreven.
Voor enkelstuks- of kleine seriewerk, het is gewoon niet zuinig.
De onderstaande tabel vat de belangrijkste procesparameters samen.
| Parameter | Typische brootskarakteristieken |
| Snijmethode | Lineair zagen met een progressief gereedschap met meerdere tanden |
| Belangrijkste uitrusting | Verticale of horizontale brootsmachines |
| Primaire toepassingen | Trappen, spie gaten, vierkante gaten, veelhoekige gaten, gevormde profielen |
| Belangrijkste voordeel | Zeer hoge productiviteit; Voorbewerken en nabewerken kunnen vaak in één beweging worden uitgevoerd |
| Typische nauwkeurigheid | Ongeveer IT9–IT7 |
| Typische oppervlakteruwheid | Ongeveer Ra 1,6–0,4 μm |
| Geschiktheid voor productie | Meest geschikt voor medium- en hoogwaardige productie |
| Belangrijkste beperking | Speciaal brootsgereedschap is duur en toepassingsspecifiek |
Brootsen kan daarom het best worden begrepen als een proces dat hoge investeringen in gereedschap omzet in uitzonderlijke productiviteit en herhaalbaarheid.
Waar het productievolume de tooling rechtvaardigt, het is een van de meest efficiënte en betrouwbare methoden die beschikbaar zijn voor het bewerken van geprofileerde gaten en externe oppervlakken.
Waar het volume laag is of de geometrie ongeschikt is, alternatieve processen zoals slotting, frezen, of EDM zijn geschikter.
4. Schaven vs. Vormgeven versus. Spoedig: Kernverschillen
| Vergelijkingsitem | Schaven | Vormend | Spoedig |
| Basisprincipe | Heen en weer lineair snijden, meestal terwijl het gereedschap of het werkstuk horizontaal beweegt | Heen en weer lineair snijden, meestal terwijl het gereedschap verticaal beweegt | Lineair snijden met een meertandige broots met steeds grotere snijtanden |
| Typische machine | Schaafmachine | Vormer / slotmachine | Horizontale of verticale brootsmachine |
| Hulpmiddel | Eénpunts snijgereedschap | Eénpunts snijgereedschap | Speciale broots met meerdere tanden |
| Primaire beweging | Horizontale heen en weer gaande beweging | Verticale heen en weer gaande beweging | Continue lineaire trek- of duwslag |
| Hoofdtoepassingen | Grote vlakke oppervlakken, stappen, schouders, V-GROOVES, T-gleuven | Interne spiebanen, slots, vierkante en veelhoekige gaten, geselecteerde externe profielen | Trappen, spie gaten, vierkante gaten, veelhoekige gaten, externe profielen |
Typische werkstukgeometrie |
Grote en relatief lange platte onderdelen | Interne of gelokaliseerde functies, vooral sleuven en profielen | Repetitieve interne of externe profielen met gedefinieerde geometrie |
| Materiaalverwijdering | Toenemend, doorgaans één snijkant per slag | Toenemend, doorgaans één snijkant per slag | Progressief snijden door meerdere tanden in één doorgang |
| Productiviteit | Laag tot matig | Laag tot matig | Hoog tot zeer hoog |
| Typische nauwkeurigheid | Ongeveer IT9–IT7; fijnere afwerking kan onder geschikte omstandigheden IT6 benaderen | Ongeveer IT9–IT7 | Ongeveer IT9–IT7, afhankelijk van tooling en procesbeheersing |
| Typische oppervlakteruwheid | Ongeveer Ra 12,5–1,6 μm; | Ongeveer Ra 6,3–1,6 μm | Ongeveer Ra 1,6–0,4 μm |
| Gereedschapskosten | Relatief laag | Relatief laag | Hoog omdat broches gespecialiseerd zijn |
Flexibiliteit |
Hoog voor groot, gevarieerde werkstukken | Hoog voor interne functies in kleine batches | Laag; gereedschap is over het algemeen profiel- en maatspecifiek |
| Productievolume | Het beste voor werk uit één stuk en kleine batches | Het beste voor werk uit één stuk en kleine batches | Beste voor gemiddeld- en hoogwaardige productie |
| Belangrijkste voordeel | Economische bewerking van grote vlakke oppervlakken met eenvoudig gereedschap | Effectieve bewerking van interne sleuven en profielen | Uitstekende productiviteit, dimensionale consistentie, en herhaalbaarheid |
| Belangrijkste beperking | Een niet-snijdende retourslag vermindert de efficiëntie | De lage stijfheid en de niet-snijdende terugslag beperken de productiviteit | Hoge gereedschapskosten en beperkte geschiktheid voor blinden, stapte, of zeer variabele kenmerken |
| Belangrijke procesoverweging | Ondersteuning van het werkstuk, stijfheid van het gereedschap, en stabiliteit bij lange slagen | Overhang van gereedschap, interne toegankelijkheid, indexering, en groefnauwkeurigheid | Broach ontwerp, werkstukgeleiding, voorbewerkte gatnauwkeurigheid, en snijkrachtcontrole |
5. Conclusie
Schaven, vormgeven, en brootsen zijn drie verschillende lineaire snijprocessen, elk geschikt voor een ander scala aan productievereisten.
Schaven is zeer geschikt voor grote vlakke oppervlakken en rechte groeven, vooral bij productie uit één stuk en kleine batches, waar gereedschapsflexibiliteit en relatief lage apparatuurkosten belangrijk zijn.
Vormend is vooral effectief voor interne spiebanen, slots, vierkante gaten, en andere gelokaliseerde profielen, het bieden van een praktische oplossing wanneer conventioneel frezen minder geschikt is.
Spoedig, daarentegen, maakt gebruik van een speciaal gereedschap met meerdere tanden om vele profielen in één beweging te voltooien, waardoor het bijzonder effectief is voor medium- en productie van grote volumes waarbij herhaalbaarheid en productiviteit van cruciaal belang zijn.
Vanuit procestechnisch perspectief, er bestaat geen universeel superieure methode.
De juiste keuze moet gebaseerd zijn op de onderdeelgeometrie, materiaal, dimensionale en oppervlaktevereisten, productievolume, Tooling Investment, en de totale productiekosten.
FAQ's
Wat is het belangrijkste verschil tussen schaven en vormgeven?
Bij schaven wordt gebruik gemaakt van een horizontale heen en weer gaande beweging om externe vlakke en gegroefde oppervlakken te bewerken.
Shaping maakt gebruik van verticale heen en weer gaande beweging, voornamelijk voor interne boringen, trappen, en geprofileerde gaten. Ze delen hetzelfde éénpuntssnijprincipe, maar verschillen qua oriëntatie en toepassingsfocus.
Waarom wordt brootsen alleen gebruikt voor de productie van grote volumes??
Brootsen vereist toewijding, vormspecifieke snijgereedschappen die duur zijn om te vervaardigen en aan te passen.
De hoge gereedschapskosten kunnen alleen worden afgeschreven over grote productievolumes. Voor kleine batches, de gereedschapskosten per onderdeel maken het aansnijden oneconomisch.
Kan standaard brootsmachine blinde gaten maken?
Over het algemeen nee. Bij standaard brootsen is een doorgaand gat nodig waar het gereedschap doorheen kan.
Voor toepassingen met een beperkte diepte bestaan er speciale blinde brootsgereedschappen, maar ze hebben aanzienlijke beperkingen en zijn geen standaard industriële praktijk.
Welk lineair snijproces levert de beste oppervlakteafwerking op?
Met precisieschaven met breed gereedschap kan de laagste oppervlakteruwheid worden bereikt (tot Ra 0.2 μm), vergelijkbaar met precisieslijpen.
Brootsen levert de meest consistente afwerking bij productie van grote volumes. Standaard vormgeving produceert een matige oppervlaktekwaliteit.
Zijn deze lineaire snijprocessen nog relevant bij modern CNC-frezen??
Ja. Voor specifieke functies zoals zwaluwstaartgleuven, trappen, en vlakke oppervlakken met een laag volume, lineaire snijprocessen leveren vaak lagere kosten op, eenvoudiger installatie, en vergelijkbare kwaliteit als CNC-frezen.
Het blijven basisprocessen in werkplaatsen, onderhoudsfaciliteiten, en productie van formulieren in grote volumes.