In de gieterijproductie, het is een maar al te vaak voorkomend en verbijsterend fenomeen: twee gieterijen produceren exact hetzelfde gietstuk uit dezelfde legering, met identieke giettemperaturen, poortontwerpen, en materialen opladen,
toch levert de één consequent defectvrije onderdelen, terwijl de ander met volharding worstelt, terugkerende scheuren.
Veel managers van gieterijen schrijven deze kloof toe aan de vaardigheden van de operators, variatie in grondstoffen, of zelfs geluk.
In werkelijkheid, het verschil komt bijna altijd voort uit fundamentele verschillen in het gedrag van vormzandsystemen die onzichtbaar zijn voor toevallige observatie.
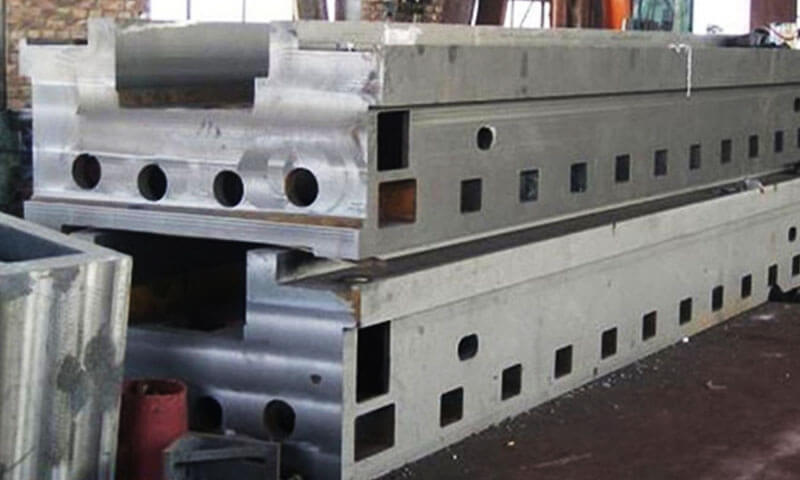
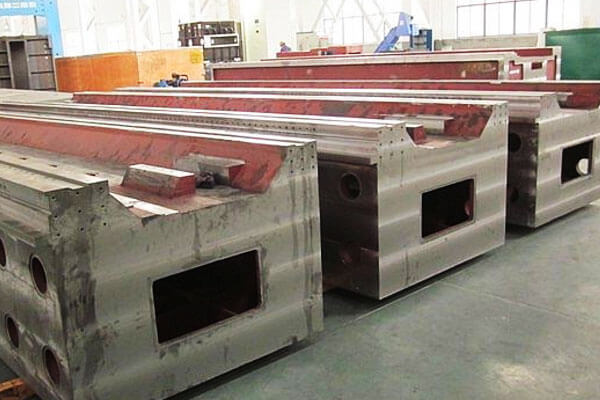
Dit artikel onderzoekt een klassiek industrieel geval uit de echte wereld: een identiek 6 meter lange werktuigmachinebalkgietwerk geproduceerd op beide harszand en zelfhardende zandgietlijnen van cement.
Met strikt op elkaar afgestemde gietparameters, chemische samenstelling, en smeltkwaliteit, het harszandproces leverde consequent scheurvrije balken op, terwijl de zelfhardende zandlijn van cement terugkerende dwarsscheurdefecten vertoonde, geconcentreerd in het dikke middenbalkgedeelte.
De zes belangrijkste metallurgische en procesmechanismen achter deze uitkomst worden hieronder diepgaand geanalyseerd, het bieden van bruikbaar technisch inzicht voor gieterijteams die gietprocessen voor zwaar staal optimaliseren.
1. Waarom kan hetzelfde gietwerktuig van zes meter zich anders gedragen??
Een groot gereedschapsbed is een uitstekend voorbeeld van een gietstuk waarbij het gedrag van de mal enorm belangrijk is.
De geometrie bevat vaak:
- Lange totale afmetingen
- Dikke en dunne secties met elkaar verbonden
- Ribben en webben
- Grote nokken of montagegebieden
- Interne holtes
- Lange horizontale secties
- Sterk variërende lokale thermische massa's
- Grote geaccumuleerde stollingskrimp
Terwijl het metaal afkoelt van de vloeibare toestand naar kamertemperatuur, het contracteert.
Het gietstuk kan niet vrij samentrekken omdat de mal eromheen zit, kernen beperken de interne beweging, en verschillende delen van het gietstuk koelen en stollen met verschillende snelheden.
Dit genereert een concurrentie tussen twee krachten:
Gietcontractie versus schimmelweerstand tegen die contractie
Als de mal in het juiste stadium kan vervormen of instorten, een deel van de krimp wordt opgevangen door schimmelbeweging.
Als de mal zeer stijf blijft, de samentrekking wordt steeds meer omgezet in spanning in het metaal.
Voor een lange tijd, relatief slank gietwerktuigmachines, dit kan van cruciaal belang worden.
Het basismechanisme kan worden vereenvoudigd als:
Thermische samentrekking + structurele terughoudendheid → trekspanning → lokale plastische spanning → scheurinitiatie
Of de spanning daadwerkelijk een scheur wordt, hangt af van de temperatuur, microstructuur, geometrie, voeding, restspanning, en het vermogen van de mal en kernen om te bewegen.
Dit is de reden waarom het simpelweg vergelijken van de giettemperatuur of chemische samenstelling vaak onvoldoende is.
2. Residuele sterkte en vormopbrengst bij hoge temperaturen
Voor een grote werktuigmachinebalk, Een van de belangrijkste verschillen tussen harsgebonden zand en cementgebonden zelfhardend zand is de manier waarop de mal mechanisch reageert als de temperatuur stijgt en het gietstuk begint te stollen en samentrekken.
Dit onderscheid is belangrijker dan alleen het vergelijken van de matrijssterkte bij kamertemperatuur.
Een mal kan uitzonderlijk sterk zijn tijdens het gieten en hanteren, maar toch problematisch worden als hij te stijf blijft gedurende de periode waarin het gietstuk vrijelijk moet kunnen samentrekken..
Twee eigenschappen moeten daarom samen worden beschouwd:
Reststerkte bij hoge temperaturen — hoeveel sterkte de mal behoudt na verhitting door gesmolten metaal.
Vormvloeibaarheid of inklapbaarheid — hoe gemakkelijk de mal kan vervormen of weerstand kan verliezen wanneer het samentrekkende gietstuk probeert te bewegen.
Voor een werktuigmachinebalk van zes meter, de interactie tussen deze eigenschappen en de samentrekking van het gietstuk kan de ontwikkeling van thermische spanningen en spanningen bij heet scheuren sterk beïnvloeden.
Cement zelfhardend zand: Hoge reststerkte en grotere terughoudendheid
Cementgebonden zelfhardend zand ontwikkelt sterkte door een cementachtig bindmiddelsysteem en is in staat stijve mallen te produceren met een goede maatvastheid.
Onder gietomstandigheden, Echter, de mal verliest niet noodzakelijkerwijs zijn mechanische weerstand zo snel als een organisch gebonden systeem.
Terwijl het stalen gietstuk afkoelt, het ondergaat stollingscontractie gevolgd door thermische contractie. De mal en kernen verzetten zich gedeeltelijk tegen deze beweging.
Waar de mal zeer stijf blijft, een groter deel van de vereiste samentrekking van het gietstuk wordt omgezet in mechanische spanning en spanning.
Voor een lange werktuigmachinebalk, het effect is eerder cumulatief dan puur lokaal.
Een gietstuk van zes meter kan een aanzienlijke totale thermische samentrekking ervaren, terwijl ribben, bazen, kernen, en dikke secties kunnen voor extra lokale terughoudendheid zorgen.
Als de schimmel niet voldoende meegeeft, de resulterende spanning kan zich concentreren in geometrisch gevoelige gebieden.
Het mechanisme kan conceptueel worden weergegeven als:
Gietcontractie → schimmelweerstand → beperkte vervorming → trekspanning → lokale spanningsaccumulatie → scheurinitiatie
Het is belangrijk, Echter, om resterende schimmelsterkte niet als enige oorzaak van scheuren te beschouwen.
Het werkelijke scheurrisico is ook afhankelijk van de legering, stollingsbereik, sectiegeometrie, voedingsomstandigheden, temperatuurverdeling, kern terughoudendheid, en de mechanische eigenschappen van het metaal bij de relevante temperatuur.
Dus, Het technische probleem met een zeer stijve, cementgebonden mal is niet simpelweg dat deze ‘te sterk’ is.
Het probleem is dat de weerstand tegen samentrekking van het gietstuk aanzienlijk kan blijven tijdens een kritieke fase in de thermische geschiedenis van het gietstuk.
Met hars gebonden zand: Progressief verlies van hechtkracht en verbeterde opbrengst
Harsgebonden vormsystemen maken gebruik van organische bindmiddelen waarvan het thermische gedrag fundamenteel verschilt van cementgebonden systemen.
Bij blootstelling aan de hitte van gesmolten staal, het organische bindmiddel ondergaat thermische degradatie, met verzachting en progressief verlies van hechtsterkte naarmate de temperatuur stijgt.
Deze verandering is vooral relevant voor grote gietstukken, omdat de mal kan overgaan van een sterke ondersteuning tijdens het vullen en hanteren naar een minder beperkende toestand tijdens latere afkoeling..
Terwijl de casting contracteert, het zand kan geleidelijk zijn vermogen verliezen om beweging te weerstaan.
In plaats van een zeer stijve schaal rond het gietstuk te behouden tijdens het koelproces, de mal kan soepeler worden naarmate het bindmiddel afbreekt.
Het conceptuele mechanisme is:
Inkrimping van het gieten → degradatie van het bindmiddel → verminderde zandsterkte → beweging/instorting van de mal → lagere mechanische weerstand
Dit kan voor grote bedrijven voordelig zijn, geometrisch gecompliceerde gietstukken omdat een deel van de thermische contractie van het gietstuk wordt opgevangen door malvervorming in plaats van volledig te worden omgezet in spanningen in het metaal.
Echter, harszand mag niet worden omschreven als volledig “zacht” of “spanningsvrij” bij hoge temperaturen.
Verschillende harssystemen, concentraties bindmiddel, zand temperaturen, coatingsystemen, schimmeldichtheden, en thermische geschiedenissen produceren verschillende reststerktecurven.
Het relevante kenmerk is de snelheids- en temperatuurafhankelijkheid van het sterkteverlies, niet alleen of de mal hars bevat.
3. Thermische uitzetting van de mal en de thermische interactie met het gietstuk
Het tegenhouden van de mal is slechts een onderdeel van de thermisch-mechanische interactie tussen een mal en een groot gietstuk.
De mal zelf ondergaat thermische uitzetting en vervorming nadat gesmolten metaal de holte binnendringt, en deze maatverandering kan de hoeveelheid en richting van de beperking die op het samentrekkende gietstuk wordt uitgeoefend, veranderen.
Voor een werktuigmachinebalk van zes meter, dit effect mag niet onafhankelijk van de samentrekking van het gietstuk worden beschouwd.
Het gietstuk koelt tegelijkertijd af en probeert samen te trekken, terwijl de omringende mal wordt verwarmd en zijn eigen thermische reactie ondergaat.
De resulterende spanningstoestand wordt daarom bepaald door de relatieve beweging van het gietstuk en de mal, niet door de thermische uitzettingscoëfficiënt van beide materialen afzonderlijk.
Cementgebonden zand: Sterkere thermische interactie met het gietstuk
Cementgebonden zelfhardend zand bevat een aggregaatfase en een cementachtig bindmiddelsysteem, en de dimensionale respons tijdens verwarming hangt af van de geaggregeerde mineralogie, bindmiddel formulering, vochttoestand, schimmel dichtheid, en thermische geschiedenis.
Voor silicarijk vormzand, thermische uitzetting van het aggregaat wordt bijzonder relevant als de mal wordt verwarmd door gesmolten staal.
De mal blijft na het gieten niet zomaar geometrisch onveranderd; individuele zanddeeltjes en de omringende gebonden structuur ondergaan thermische uitzetting en andere hoge temperatuurveranderingen.
Tegelijkertijd, het stalen gietstuk begint te stollen en vervolgens te krimpen.
Dit creëert een relatief verplaatsingsprobleem:
Verwarmde schimmelbeweging + samentrekking van het gieten + beperkte vormcompliantie → verhoogde grensvlakbeperking
Als de mal voldoende stijf blijft, de thermische beweging ervan kan de samentrekking van het gietstuk lokaal tegengaan.
De resulterende interactie kan de trekspanning in kwetsbare gebieden verhogen, vooral waar de gietgeometrie al een differentiële contractie oplegt.
Voor een werktuigmachinebalk van zes meter, het effect kan rond belangrijk worden:
- Overgangen van dik naar dun gedeelte
- Rib kruispunten
- Grote bazen
- Kernondersteunde holtes
- Lange ingehouden secties
- Geometrische discontinuïteiten
Het belangrijkste punt is dat de mal geen eenvoudige uniforme “drukkracht” op het gietstuk hoeft uit te oefenen om thermische uitzetting van belang te maken.
Differentiële uitzetting en beperkte vervorming zijn voldoende om de spanningstoestand te wijzigen.
Met hars gebonden zand: Verschillende thermische respons en progressieve afbraak van bindmiddel
Harsgebonden zand ervaart ook thermische uitzetting, vooral wanneer silicaaggregaat wordt gebruikt.
Daarom, het zou technisch onnauwkeurig zijn om harszand te omschrijven als een “verwaarloosbare thermische uitzetting” simpelweg omdat het een organisch bindmiddel gebruikt.
Het belangrijkste verschil is de gecombineerde thermische respons van het aggregaat- en bindmiddelsysteem.
Naarmate de temperatuur van de mal stijgt, de organische hars wordt geleidelijk zachter, ontleedt, en verliest de hechtkracht.
Het gebonden zand kan daardoor mechanisch minder stijf worden gedurende dezelfde periode waarin het gietstuk een aanzienlijke thermische contractie ondergaat.
Dit levert een andere interactie op:
Samentrekking van het gieten + progressieve vormcompliantie → verminderde overdracht van thermische beweging naar gietspanning
De mal wordt nog steeds verwarmd en zet uit, maar het vermogen ervan om die dimensionale verandering als een rigide mechanische beperking over te brengen, kan afnemen naarmate het bindmiddel degradeert.
Dit onderscheid is vooral belangrijk bij het vergelijken van harsgebonden en cementgebonden systemen. De relevante vraag is niet eenvoudig:
Welke mal heeft de laagste thermische uitzettingscoëfficiënt?
Het is:
Hoeveel van de thermische beweging van de mal wordt daadwerkelijk doorgegeven aan het gietstuk terwijl het gietstuk mechanisch kwetsbaar is?
Dat is een veel nuttiger technisch criterium.
Het aggregaattype kan belangrijker zijn dan het bindmiddeltype
Een andere belangrijke overweging is dat thermische uitzetting sterk wordt beïnvloed door de totaal.
Kiezelzand, zirkoon, chromiet, en andere vuurvaste aggregaten hebben verschillende thermische uitzettingseigenschappen.
Vervolgens, twee mallen die verschillende bindmiddelen gebruiken, kunnen nog steeds een vergelijkbare thermische beweging vertonen als ze hetzelfde aggregaat gebruiken, terwijl twee mallen die hetzelfde harssysteem gebruiken zich anders kunnen gedragen als hun aggregaten of zandkwaliteit verschillen.
Dit betekent dat bij een zinvolle procesvergelijking onderscheid moet worden gemaakt tussen:
Bindmiddel gedrag + geaggregeerd gedrag + schimmel dichtheid + temperatuur geschiedenis
in plaats van al het thermische gedrag alleen aan het bindmiddel toe te schrijven.
Bijvoorbeeld, kwartsrijk zand vertoont een karakteristieke thermische uitzettingsreactie die verband houdt met het minerale transformatiegedrag.
De resulterende matrijsbeweging is afhankelijk van de volledige matrijsstructuur en de verwarmingsomstandigheden, niet simpelweg op basis van een enkele gepubliceerde uitzettingscoëfficiënt.
4. Vocht- en gasontwikkeling: Waarom het watergehalte van cementgebonden systemen ertoe doet
Vocht is een van de belangrijkste verschillen tussen cementgebonden zelfhardend zand en harsgebonden zand, maar de invloed ervan op grote stalen gietstukken is ingewikkelder dan simpelweg te zeggen dat ‘water scheuren veroorzaakt’.
Het belangrijkste vraagstuk is de interactie tussen restvocht, gasproductie, doorlaatbaarheid van schimmels, metalen temperatuur, schimmel temperatuur, en de thermische en mechanische toestand van het gietstuk tijdens het vullen en het vroege stollen.
Voor een werktuigmachinebalk van zes meter, de mal vertegenwoordigt een zeer groot oppervlak rond een gietstuk van staal op hoge temperatuur.
Alle vocht- of afbraakproducten van bindmiddel die op het grensvlak tussen matrijs en metaal worden gegenereerd, moeten door de matrijs worden getransporteerd.
Als de gasontwikkeling het vermogen van de schimmel om te ventileren overschrijdt, de resulterende druk en grensvlakreacties kunnen bijdragen aan defecten en kunnen de thermische geschiedenis van het gietstuk compliceren.
Het fundamentele verschil is dat cementgebonden systemen water bevatten als onderdeel van hun verhardingsmechanisme, terwijl harsgebonden systemen niet afhankelijk zijn van cementhydratatie.
Echter, harszand is niet gasvrij: het organische bindmiddel kan thermisch ontleden en gasvormige producten genereren bij blootstelling aan gesmolten metaal.
Cement zelfhardend zand: Water, Stoom generatie, en gasdruk
Cementgebonden zelfhardend zand gebruikt water als essentieel onderdeel van het verhardingsproces.
Afhankelijk van het cementsysteem, totaal, uithardingsomstandigheden, Omgevingsvochtigheid, opslag tijd, en schimmeldikte, er kan wat vocht fysiek in de vorm aanwezig blijven, terwijl extra water in de gehydrateerde bindmiddelstructuur wordt opgenomen.
Wanneer gesmolten staal de holte binnendringt, het matrijsoppervlak wordt onderworpen aan een extreme thermische belasting. Al het vrije of fysiek beschikbare vocht in de buurt van het hete oppervlak kan snel verdampen, stoom creëren.
Hierdoor ontstaat een potentiële reeks:
Restvocht → snelle opwarming → dampvorming → gastransport → lokale druk-/stromingseffecten
Als de gasproductiesnelheid hoog is en de permeabiliteit onvoldoende is, gas kan zich ophopen nabij het grensvlak tussen mal en metaal. Dit kan bijdragen aan defecten zoals:
- Gasporositeit
- Blaasgaten
- Oppervlakte slagen
- Gaatjes
- Aders of oppervlaktegerelateerde defecten, afhankelijk van het vormsysteem
- Metaalpenetratie of schimmelerosie onder ongunstige omstandigheden
De mate van risico is sterk afhankelijk van de doorlaatbaarheid en het ventilatiesysteem van de schimmel.
Een goed gedroogde of uitgeharde mal met voldoende permeabiliteit kan gas effectief vrijgeven, terwijl een vochtrijke of slecht geventileerde schimmel aanzienlijk ernstiger problemen kan veroorzaken.
Veroorzaakt stoom direct thermische scheuren??
Dit punt vereist bijzondere zorg.
Het is verleidelijk om vochtverdamping als direct te omschrijven “stoomexplosie → oppervlaktedoving → thermische scheur” mechanisme. In de meeste grote stalen gietstukken, die uitleg is te simplistisch.
De mal absorbeert snel warmte uit het gesmolten staal en het metalen oppervlak ontwikkelt op natuurlijke wijze een temperatuurgradiënt.
Vochtverdamping kan de plaatselijke warmteoverdracht veranderen, gasdruk, en oppervlakteomstandigheden, maar het betekent niet automatisch dat het staaloppervlak onmiddellijk wordt ‘uitgeblust’ in de metallurgische zin.
Of er scheurvorming ontstaat, hangt af van de gecombineerde effecten van:
Thermische gradiënt + stollingsgedrag + schimmelbeperking + hete ductiliteit + lokale geometrie + stress ontwikkeling
Daarom, vocht moet worden beschouwd als een potentiële oorzaak van thermische en gietfouten, niet behandeld als een universele, op zichzelf staande oorzaak van scheuren.
Voor een werktuigmachinebalk van zes meter, Dit onderscheid is belangrijk omdat een scheur die ten onrechte wordt toegeschreven aan “stoomdoving” in werkelijkheid het gevolg kan zijn van een combinatie van schimmelbeperking, gevoeligheid voor heet scheuren, sectiedikteverschillen, en onvoldoende voeding.
Met hars gebonden zand: Geen hydratatie, maar de ontbinding van het bindmiddel produceert nog steeds gas
Harsgebonden zand hardt niet uit door cementhydratatie. Het organische bindmiddel ondergaat een chemische uitharding en ontleedt vervolgens bij blootstelling aan de thermische belasting die wordt gegenereerd door gesmolten staal.
Vervolgens, een goed geprepareerde harsmal kan relatief weinig vrij water bevatten vergeleken met een cementgebonden systeem, waardoor het specifieke probleem van het genereren van stoom uit resterend vormvocht aanzienlijk wordt verminderd.
Echter, het zou onjuist zijn om te zeggen:
“Harszand produceert geen gas.”
Organische harsbindmiddelen kunnen tijdens het gieten een reeks gasvormige ontledingsproducten genereren.
Als de toevoeging van bindmiddel overmatig is of de permeabiliteit slecht is, deze gassen kunnen nog steeds gietfouten veroorzaken.
De relevante engineeringrelatie is daarom:
Inhoud bindmiddel + thermische ontleding + permeabiliteit + ontluchten = gasgerelateerd gietgedrag
Dit is de reden waarom een lager vochtgehalte niet automatisch een lagere totale gasproductie betekent.
5. Koelsnelheid en thermische gradiënt: De verborgen driver achter kraken met grote gietstukken
Voor een gereedschapsgietstuk van zes meter, afkoelen is niet simpelweg de laatste fase na stolling.
Het is een continu thermomechanisch proces waarbij temperatuurgradiënten optreden, fase transformatie, samentrekking, schimmelbeperking, en lokale geometrie interageren.
De resulterende spanningstoestand kan bepalen of een gietstuk intact blijft of hete scheuren ontwikkelt, afkoelende scheuren, of vervorming.
Het belangrijke onderscheid tussen harsgebonden zand en cementgebonden zelfhardend zand is dus niet dat het ene systeem automatisch ‘snel afkoelt’ en het andere ‘langzaam afkoelt’.
Het daadwerkelijke koelgedrag is afhankelijk van het aggregaattype, schimmel dichtheid, inhoud bindmiddel, dikte van de mal, kern configuratie, gietmodulus, en thermische contactomstandigheden.
Wat aanzienlijk verandert tussen zandsystemen is de combinatie van warmteoverdrachtsgedrag en, belangrijker nog, hoe de mal het gietstuk blijft tegenhouden als de temperatuur daalt.
Voor een grote werktuigmachinebalk, deze interactie wordt bijzonder belangrijk omdat het gietstuk lange dunne wanden kan bevatten, zware ribben, dikke bazen, en lokaal enorme secties die met aanzienlijk verschillende snelheden afkoelen.
Cementgebonden zand: Langdurige thermische en mechanische interactie
Een dikke, met cement gebonden mal kan een aanzienlijke thermische isolatie bieden en een aanzienlijke mechanische sterkte behouden tijdens een aanzienlijk deel van de afkoelcyclus van het gietstuk.
De exacte koeltijd varieert aanzienlijk, afhankelijk van de grootte van de gietsectie en het matrijsontwerp, dus vaste waarden zoals “12–24 uur” mogen niet als universeel worden behandeld.
Het belangrijkste probleem is dat het gietstuk blijft samentrekken, terwijl de mal nog steeds een betekenisvolle mechanische beperking kan bieden.
Een zwaar middengedeelte blijft langer warm dan een dun lijf of rand. Naarmate de omliggende dunnere secties mechanisch sterker worden en minder goed in staat zijn om spanning op te vangen, het hetere gedeelte blijft thermisch evolueren. Hierdoor ontstaat een differentiële contractie.
De resulterende stress kan worden geconceptualiseerd als:
Differentiële koeling → differentiële contractie → schimmel-/kernbeperking → accumulatie van trekspanningen
Als de lokale trekspanning de beschikbare ductiliteit van het materiaal bij die temperatuur overschrijdt, er kan een hete scheur of barst ontstaan.
Voor lang machinaal gieten, het risico wordt vergroot door de totale lengte van het gietstuk. Zelfs relatief kleine samentrekkingsspanningen kunnen overeenkomen met aanzienlijke absolute verplaatsingen over meerdere meters.
Met hars gebonden zand: Thermische respons en eerder verlies van zelfbeheersing
Harsgebonden zand heeft ook een aanzienlijke thermische weerstand, vooral wanneer silicaaggregaat wordt gebruikt, het zou dus technisch onnauwkeurig zijn om te stellen dat harszand inherent voor een dramatisch hogere koelsnelheid zorgt bij elke toepassing.
Het belangrijkste kenmerk ervan is de temperatuurafhankelijke afbraak van het organische bindmiddel.
Terwijl de mal wordt verwarmd, de hars verliest geleidelijk de hechtsterkte. Vervolgens, de mal kan steeds soepeler worden terwijl het gietstuk de krimpfase ingaat.
Hierdoor ontstaat een potentieel gunstige volgorde:
Gieten koelt af en trekt samen → harsbinding verliest kracht → schimmel wordt soepeler → krimp wordt opgevangen → terughoudendheid neemt af
De vermindering van de schimmelbeperking kan belangrijker zijn dan de absolute afkoelsnelheid zelf.
Met andere woorden, een harsmal voorkomt niet noodzakelijkerwijs spanning door het gietstuk snel te laten afkoelen. In plaats daarvan kan het de duur en omvang van mechanisch effectieve beperking tijdens de latere stadia van afkoeling verminderen.
6. Vormuitharding en door strippen veroorzaakte microscheuren
De staat van de mal vóór het gieten is een andere variabele die vaak over het hoofd wordt gezien bij het onderzoeken van scheuren in grote gietstukken.
Een mal begint zijn interactie met het gietstuk niet op het moment dat gesmolten staal de holte binnendringt.
Het is al gemengd, uitharding, strippen, afhandeling, montage, kern installatie, opslag, en transport.
Schade die tijdens deze fasen wordt geïntroduceerd, kan de kwaliteit van het maloppervlak en de maatvastheid van de holte beïnvloeden.
Echter, het is belangrijk om onderscheid te maken tussen microscheuren in de mal en scheuren in het metalen gietstuk.
Een zichtbaar of microscopisch klein zandvormdefect wordt niet automatisch een metaalscheur. Het effect hangt af van waar het voorkomt en of het de metaalpenetratie verandert, oppervlaktegeometrie, of stressconcentratie.
Cementgebonden zand: Uithardings- en verwerkingsgevoeligheid
Cementgebonden zelfhardende mallen zijn afhankelijk van gecontroleerde uithardingsreacties om hun uiteindelijke sterkte te ontwikkelen.
Voor zeer grote mallen, uniforme uitharding kan moeilijker zijn vanwege de dikte, vochtverdeling, Omgevingscondities, en de lokale bindmiddelconcentratie kan variëren.
Mogelijke problemen zijn onder meer:
- Ongelijkmatige uitharding
- Lokale sterktevariatie
- Oppervlaktebrosheid
- Schade afhandelen
- Barsten bij scherpe schimmelkenmerken
- Maatveranderingen tijdens opslag
Als een matrijsoppervlak beschadigd raakt tijdens het strippen of transport, gesmolten metaal kan het beschadigde gebied binnendringen of reproduceren.
Een ruwe, gebroken, of lokaal geërodeerd matrijsoppervlak kan dan een geometrische discontinuïteit in het gietstuk creëren.
In een zeer gestresste regio, een dergelijke discontinuïteit kan fungeren als een lokale stressconcentrator.
Dit is technisch nauwkeuriger dan de veronderstelling dat elke microscheur in het zand automatisch een metaalscheur wordt.
Met hars gebonden zand: Snelle uitharding, maar procesbeheersing is nog steeds belangrijk
Harsgebonden systemen ontwikkelen doorgaans relatief snel hanteringssterkte, afhankelijk van het bindmiddel en katalysatorsysteem. Dit kan het strippen van patronen vereenvoudigen, matrijs montage, en productielogistiek.
Echter, snelle uitharding elimineert de mogelijkheid van schimmelschade niet.
Overmatige katalysator, onjuiste harsdosering, slechte menging, te hoge zandtemperatuur, of ongelijkmatige uitharding kan veroorzaken:
- Brosse schimmeloppervlakken
- Lokale sterktevariatie
- Dimensionale instabiliteit
- Voortijdige bindmiddelreactie
- Schimmelschade tijdens het hanteren
Met andere woorden, harszand is niet inherent immuun voor schimmeldefecten vóór het gieten. Het voordeel ligt in het vermogen om snel de vereiste sterkte te ontwikkelen terwijl een gecontroleerd procesvenster behouden blijft.
Wat er gebeurt als een beschadigd schimmeloppervlak gesmolten metaal ontmoet?
Stel dat een lokale schimmelwand een kleine scheur of beschadigd gebied bevat.
Er zijn meerdere uitkomsten mogelijk.
Het metaal kan het defect alleen reproduceren als een oppervlakkige onregelmatigheid van het oppervlak.
Het kan ook de opening binnendringen, het creëren van een vin of gelokaliseerde metalen projectie. In ernstigere gevallen, beweging van de mal of erosie kan de gietgeometrie veranderen.
Of het resulterende kenmerk structureel belangrijk wordt, hangt ervan af:
- Defecte diepte
- Defecte oriëntatie
- Gietgeometrie
- Lokale stresstoestand
- Bewerkingstoelage
- Materiaal ductiliteit
- Oppervlakteafwerking
Daarom, een schimmeldefect kan het beste worden gezien als een potentiële initiatieplaats of geometrische imperfectie, in plaats van als een automatische bron van kraken.
7. Shakeout-inklapbaarheid en secundaire spanningsscheuren
Het gietproces eindigt niet wanneer het metaal op kamertemperatuur komt. Shakeout is een andere mechanische gebeurtenis die de uiteindelijke integriteit van een groot gietstuk kan beïnvloeden.
Voor een werktuigmachinebalk van zes meter, deze fase verdient bijzondere aandacht omdat het gietstuk nog restspanningen kan bevatten, terwijl de lange structuur relatief gevoelig kan zijn voor buigen en stoten.
De belangrijkste variabele is inklapbaarheid—het vermogen van de mal en de kernen om na het gieten voldoende sterkte te verliezen, zodat het onderdeel kan worden verwijderd zonder onnodige mechanische belasting op te leggen.
Cementgebonden zand: Een hogere afbraakweerstand kan de vraag naar shake-out vergroten
Cementgebonden mallen kunnen na het gieten aanzienlijke sterkte behouden, afhankelijk van het bindmiddelsysteem en de thermische blootstelling.
Als de mal sterk verbonden blijft nadat het gietstuk is afgekoeld, Er kan meer mechanische energie nodig zijn om het zand van het onderdeel te scheiden.
Voor een enorme straal van zes meter, overmatige trillingen, invloed, plaatselijk hameren, of slecht gecontroleerde mechanische breuk kan belastingen in het gietstuk overbrengen.
Dit wordt belangrijker wanneer de casting al bevat:
- Resterende thermische spanning
- Door gieten veroorzaakte vervorming
- Lokale discontinuïteiten
- Geometrische spanningsconcentraties
- Gebieden met verminderde ductiliteit
In zo'n situatie, shakeout veroorzaakt mogelijk niet het oorspronkelijke metallurgische defect, maar het kan een bestaande scheur veroorzaken of uitbreiden die al bijna in de kritieke toestand verkeerde.
Dat onderscheid is belangrijk bij de analyse van de hoofdoorzaken.
Met hars gebonden zand: Thermische afbraak verbetert de inklapbaarheid
Organische harsbindmiddelen ontleden geleidelijk onder de thermische blootstelling die tijdens het gieten ontstaat. Dit kan de sterkte van het zand na het storten verminderen en het verwijderen van schimmels vergemakkelijken.
Als gevolg hiervan, met hars gebonden mallen kunnen vaak een goede inklapbaarheid na het gieten bereiken zonder dat er overmatige mechanische impact nodig is.
Dit is één van de redenen waarom harssystemen aantrekkelijk zijn voor complexe gietstukken waarbij schimmel rond de ribben wordt verwijderd, holtes, en kernen is moeilijk.
Echter, “zelfinstorting” mag niet letterlijk worden geïnterpreteerd. Resterende zandsterkte, dikte van de mal, bindmiddel formulering, coatings, en lokale thermische blootstelling hebben allemaal invloed op het daadwerkelijke schudgedrag.
Kan Shakeout een scheur veroorzaken die voorheen niet aanwezig was?
Ja, maar dit moet nauwkeurig worden beschreven.
Een gietstuk dat vóór het uitschudden geen zichtbare scheur vertoont, kan tijdens agressieve malverwijdering een breuk ontwikkelen als het voldoende restspanning bevat en de uitgeoefende mechanische belasting de lokale structurele capaciteit overschrijdt.
Echter, dit bewijst niet dat het shake-outproces de fundamentele oorzaak was.
De werkelijke volgorde kan zijn:
Bij het gieten ontstaat een latent zwak gebied → de restspanning blijft bestaan → het uitschudden zorgt voor extra mechanische belasting → de scheur gaat open
Dus, shake-out kan het zijn trekker, terwijl de onderliggende oorzaak ligt in het gietontwerp, metallurgische toestand, stollingsdefecten, of eerdere stressontwikkeling.
Dit onderscheid is essentieel voor effectief corrigerend optreden.
8. Harszand vs. Cement zelfhardend zand: Wat er echt verandert?
Het fundamentele contrast kan als volgt worden samengevat:
| Kernfactor | Met hars gebonden zand | Cementgebonden zelfhardend zand |
| Verhardingsmechanisme | Organische hars + katalysator/verharder | Cementgebonden bindmiddel + chemische/hydratatiereacties op waterbasis |
| Initiële vormsterkte | Hoog en controleerbaar | Hoog na voldoende uitharding |
| Hoge temperatuurgedrag | Bindmiddel wordt aanzienlijk afgebroken bij verhitting | Het bindmiddelsysteem kan een aanzienlijke reststerkte behouden, afhankelijk van de formulering |
| Inklapbaarheid | Kan gunstig worden als organisch bindmiddel thermisch wordt afgebroken | Kan relatief sterk blijven, tenzij specifiek ontworpen voor defecten |
| Vochtafhankelijkheid | Over het algemeen lage behoefte aan vrij water | Water is een integraal onderdeel van het bindmiddelsysteem |
| Gasproductie | De afbraak van organische bindmiddelen moet worden gecontroleerd | De productie van water en bindmiddelgerelateerde gas moet worden gecontroleerd |
Permeabiliteit |
Sterk beïnvloed door verdichting en bindmiddelniveau | Sterk beïnvloed door verdichting, vocht, en bindersysteem |
| Grote gietgeschiktheid | Zeer veelzijdig voor complexe grote gietstukken | Kan geschikt zijn als het schimmelgedrag goed onder controle is |
| Hoofdprocesgevoeligheid | Bindmiddel niveau, katalysator, zand temperatuur, gasproductie | Vocht, uitharding, resterende sterkte, permeabiliteit |
| Belangrijkste risico voor scheuranalyse | Overmatige terughoudendheid of gaseffecten bij slechte controle | Aanhoudende schimmel-/kernbeperking en vochtgerelateerde procesinstabiliteit |
| Belangrijkste technische focus | Gecontroleerde overgang van sterkte naar inklapbaarheid | Gecontroleerde uithardingssterkte en adequaat afbraakgedrag |
9. Praktische implicaties en procesoptimalisatie
Voor gieterijen die grote machinebedden produceren, kolommen, dwarsbalken, en andere stalen gietstukken met een zware doorsnede, de keuze tussen harsgebonden zand en cementgebonden zelfhardend zand mag niet alleen worden beoordeeld vanuit het perspectief van materiaal- of vormkosten.
De betekenisvollere economische indicator zijn de totale kosten voor het produceren van een acceptabel gietstuk:
Vormkosten → Gietopbrengst → Afvalpercentage → Herbewerking → Bewerkingsverlies → Inspectiekosten → Leverbetrouwbaarheid
Een zandsysteem dat per ton goedkoper lijkt, kan substantieel duurder worden als het de scheurvorming vergroot, vervorming, dimensionale instabiliteit, of shake-outschade.
Tegelijkertijd, noch harszand, noch cementzand mag als universeel superieur worden omschreven.
De juiste keuze is afhankelijk van de gietgrootte, sectiedikte, geometrie, legering, productievolume, kwaliteitseisen, beschikbare apparatuur, en procescontrolemogelijkheden.
Wanneer is zelfhardend cementzand geschikt??
Cementgebonden zelfhardend zand kan een effectief vormproces zijn als de eigenschappen ervan compatibel zijn met het gietstuk.
Het kan bijzonder praktisch zijn voor grote mallen met een hoge malsterkte, dimensionale stabiliteit, lage patroonkosten, en relatief eenvoudige productielogistiek zijn belangrijk.
Het kan ook aantrekkelijk zijn voor bepaalde lage prijzen- en gietstukken met een middelgroot volume waarbij dure permanente gereedschappen economisch niet gerechtvaardigd zouden zijn.
Echter, naarmate de gietgeometrie complexer wordt en de thermisch-mechanische beperking kritischer wordt, de gieterij moet beoordelen of de reststerkte en de inklapbaarheid van de mal compatibel blijven met de samentrekking van het gietstuk.
Voor toepassingen die gevoelig zijn voor barsten, de relevante vraag is niet of cementzand het onderdeel technisch kan produceren. Het gaat erom of het proces dit herhaaldelijk kan doen tegen een acceptabele uitval- en herbewerkingssnelheid.
Wanneer is harsgebonden zand aantrekkelijker??
Harsgebonden zand is vaak aantrekkelijk voor groot, complex, gietstukken met zware doorsnede en nauwkeurige matrijsconstructie, ingewikkelde kernen, gecontroleerde dimensionale reproductie, en een gunstige inklapbaarheid na het gieten zijn belangrijk.
Het grote voordeel is niet simpelweg ‘hogere kwaliteit’. Het betekenisvollere voordeel is de mogelijkheid om een vormsysteem te creëren waarin sterkte tijdens het hanteren en gieten kan worden gecombineerd met progressief verlies van bindmiddelsterkte tijdens thermische blootstelling.
Voor hoogwaardig gietwerk van gereedschapsmachines, dit kan economisch significant zijn omdat een kleine vermindering van de scheur- en herbewerkingssnelheid de hogere kosten van het bindmiddelsysteem kan compenseren.
De business case kan daarom worden uitgedrukt als:
Hogere vormkosten → lagere kans op defecten → minder afval/herbewerking → hogere totale productieopbrengst
Het daadwerkelijke voordeel moet worden aangetoond door productiegegevens en mag niet op voorhand worden aangenomen.
10. Conclusie
De prestatie van het gieten van grote werktuigmachines wordt bepaald door een keten van interacties in plaats van door een enkele procesparameter.
Harsgebonden zand en cementgebonden zelfhardend zand creëren verschillende vormomgevingen, vooral in termen van hete sterkte, resterende sterkte, gasontwikkeling, thermisch gedrag, inklapbaarheid, en mechanische beperking.
Voor een werktuigmachinebalk of -bed van zes meter, deze verschillen kunnen de gevoeligheid voor scheuren aanzienlijk beïnvloeden. Echter, het defect volledig aan het gietproces toewijzen zou onvolledig zijn.
Ontwerp gieten, metallurgie van legering, voeding, thermische gradiënten, kern terughoudendheid, schimmel dichtheid, uitharding, vocht, koeling, en shake-out moeten allemaal in overweging worden genomen.
De meest betrouwbare aanpak is daarom om de ziekte te behandelen matrijs en gietwerk als één gekoppeld technisch systeem.
Wanneer een gietstuk zich anders gedraagt na een zandprocesverandering, het antwoord is meestal niet verborgen in één voor de hand liggende parameter.
Het wordt gevonden in de interactie tussen hoe het metaal wil samentrekken en hoeveel de mal het laat bewegen.
FAQ's
Waarom veroorzaakt cementzand meer scheuren dan harszand bij zware gietstukken??
Cementzand blijft stijf bij giettemperaturen, het creëren van hoge krimpbeperkingsspanning.
Het zet ook thermisch uit, bevat vocht dat een stoomschok veroorzaakt, en vereist een gewelddadige shake-out.
Harszand wordt zacht bij hoge temperaturen, opbrengsten bij krimp, heeft minimaal vocht, en zakt automatisch in elkaar voor een zachte shake-out.
Kan zelfhardend zand ooit worden gebruikt voor grote werktuigmachinebalken??
Ja, maar het vereist procesaanpassing: het toevoegen van organische opbrengstmiddelen, optimaliseren van gating en risering, het regelen van de koelsnelheid, en het gebruik van zachte shake-out-praktijken.
Zelfs met optimalisatie, Echter, De scheursnelheden zullen over het algemeen hoger zijn dan bij harszand.
Is harszand altijd duurder dan cementzand??
Harszand heeft hogere materiaalkosten per ton, maar het levert doorgaans een hogere opbrengst op, Minder schroot, snellere cyclustijden, en lagere schoonmaakkosten.
Voor hoogwaardige gietstukken van zware profielen, harszand levert vrijwel altijd lagere totale kosten per goed onderdeel op.
Bij welke gietgrootte verdient harszand de voorkeur?
Er is geen strikte drempel, maar over het algemeen voor gietstukken van meer dan 1 à 2 ton met sectiediktes groter dan 50 mm, het scheurrisico van cementzand weegt doorgaans zwaarder dan het kostenvoordeel.
Hoe groter en zwaarder het gietstuk, des te sterker zijn de argumenten voor harszand.
Kun je hars en cementzand mengen om een middenweg te krijgen??
In sommige gieterijen worden hybride systemen gebruikt, meestal met een harszandlaag tegen het gietoppervlak en een achterkant van cementzand.
Dit kan de oppervlaktekwaliteit verbeteren en het risico op scheuren verminderen, tegen lagere kosten dan volharszand, maar vereist een zorgvuldige procesbeheersing.