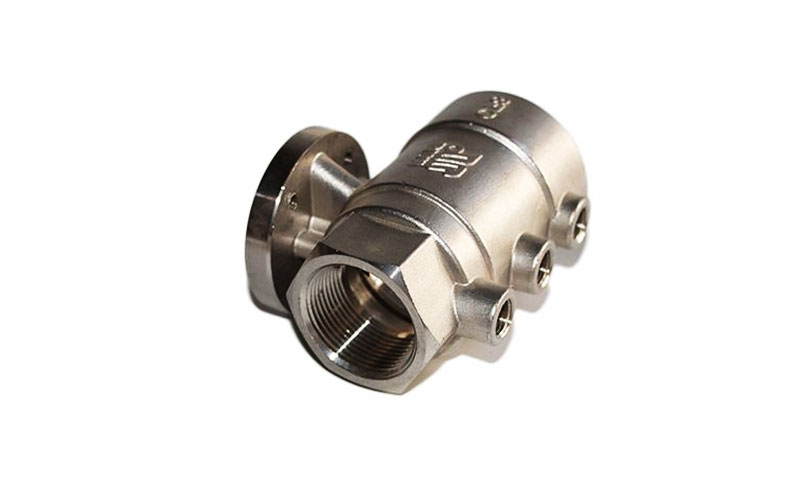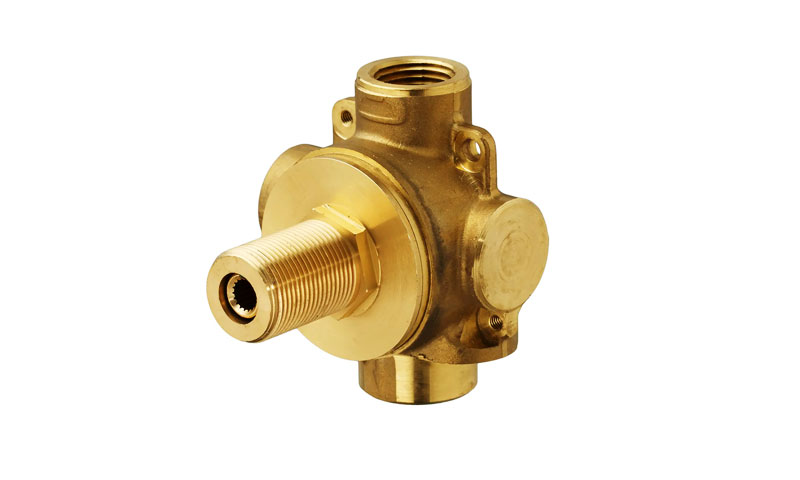
Wisselkleppen zijn essentiële componenten in vloeistofbehandelingssystemen, waardoor de stroom van de ene route naar de andere kan worden omgeleid.
Deze kleppen worden veel gebruikt in loodgieterswerk, verwarming, ventilatie, airconditioning (HVAC), waterbehandeling, en industriële verwerking.
Onder de verschillende materialen die worden gebruikt voor wisselkleppen, messing valt op als de voorkeurskeuze vanwege de uitstekende bewerkbaarheid, corrosieweerstand, antimicrobiële eigenschappen, en esthetische aantrekkingskracht.
De productie van hoogwaardige messing wisselkleppen vereist een combinatie van precisiegietwerk en geavanceerde CNC-bewerking.
Lost Wax Casting (Investeringsuitgifte) is de ideale methode voor het produceren van de complexe interne doorgangen en ingewikkelde geometrieën van wisselkleplichamen.
In combinatie met precisie-CNC-bewerkingen, dit proces levert kleppen op met uitzonderlijke maatnauwkeurigheid, Gladde oppervlakteafwerkingen, en betrouwbare prestaties.
1. Wat is een messing omschakelklep?
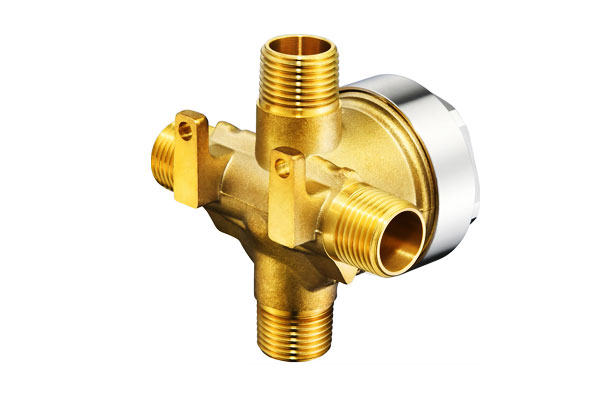
A messing omschakelventiel is een vloeistofcontroleapparaat met meerdere poorten, ontworpen om om te leiden, uitkiezen, of verdeel de vloeistofstroom tussen verschillende stroompaden.
In tegenstelling tot een conventionele tweewegafsluiter, een omschakelklep maakt gebruik van meerdere poorten en een intern beweegbaar element om te bepalen welke doorgangen op een bepaalde bedrijfspositie zijn aangesloten.
Het kleplichaam is normaal gesproken het drukhoudende onderdeel. Het omvat de inlaat- en uitlaatpoorten, interne stroomdoorgangen, klep kamer, afdichtingsinterfaces, en verbindingsfuncties.
Een intern element, meestal een bal, plug, patroon, of spindelbediend mechanisme - verandert het stroompad wanneer de klep wordt gedraaid of bediend.
Een typische driewegomschakelklep, Bijvoorbeeld, kan in twee basisposities opereren:
Positie A: Inlaat → Uitlaat A
Positie B: Inlaat → Uitlaat B
Met meer geavanceerde configuraties kunnen stroompaden worden gecombineerd of geïsoleerd, afhankelijk van de procesvereisten.
De prestaties van een koperen omschakelklep zijn afhankelijk van meer dan alleen het vermogen om van stroom te wisselen.
De klep moet de drukintegriteit behouden, gecontroleerde stromingsweerstand, betrouwbare afsluiting, dimensionale stabiliteit, en herhaalbare afdichting gedurende de beoogde levensduur.
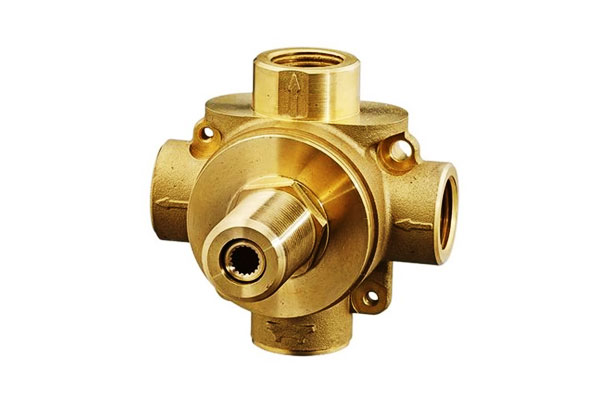
Soorten wisselkleppen
| Type | Beschrijving | Typische toepassingen |
| 3-Wegomschakelklep | Eén inlaat, twee stopcontacten (Of vice versa). | Douchesystemen, mengkranen, HVAC, procescontrole. |
| 4-Wegomschakelklep | Twee inlaten, twee stopcontacten. | Verwarmingssystemen, warmtepompen, toepassingen met tegenstroom. |
| Roterende omschakelklep | Een roterend element leidt de stroom tussen poorten om. | Pneumatisch transport, verwerking van poeder, industriële verwerking. |
| Schuifomschakelklep | Een schuifplaat leidt de stroom om. | Behandeling van bulkmateriaal, stof verzamelen. |
| Kogelomschakelklep | Een bal met meerdere doorgangen roteert om de stroom te richten. | Sanitair, chemische verwerking, gasdistributie. |
2. Gebruikelijke messinglegeringen voor het gieten van wisselkleppen
Het juiste selecteren messing legering is van fundamenteel belang voor de drukintegriteit, corrosieweerstand, machinaliteit, dimensionale stabiliteit, en levensduur van een wisselklep.
Messing is niet één enkel materiaal, maar een brede familie van op koper gebaseerde legeringen met aanzienlijk verschillende samenstellingen en prestatiekenmerken.
Voor een precisiegegoten omschakelklep, Bij de keuze van de legering moet meer dan alleen mechanische sterkte in aanmerking worden genomen.
De fabrikant moet ook het gietgedrag evalueren, interne drukvereisten, vloeibare chemie, ontzinkingsweerstand, bewerkingsvereisten, temperatuur, blootstelling aan het milieu, en wettelijke beperkingen op legeringsbestanddelen.
In het bijzonder, kleppen bedoeld voor drinkwater of andere gereguleerde vloeistofcontacttoepassingen vereisen mogelijk loodarme of loodvrije legeringen die specifiek voor die dienst zijn gekwalificeerd.
Daarom, de “beste” messinglegering is eerder toepassingsafhankelijk dan universeel.
Veelgebruikte messinglegeringen voor het gieten van wisselkleppen
| Legering (ONS) | Belangrijke eigenschappen | Typische kleptoepassingen |
| C84400 | Goede gietbaarheid en bewerkbaarheid; traditioneel loodhoudend halfrood koper | Gegoten kleplichamen, sanitaire fittingen, algemene vloeistofcontrolecomponenten |
| C85700 | Gelode marinekoper; goede bewerkbaarheid en corrosiebestendigheid | Gegoten drukhoudende componenten, maritiem georiënteerde fittingen |
| C87610 | Koper-siliciumlegering met goede sterkte en corrosieweerstand; lage voorsprong | Wateronderhoudscomponenten en corrosiebestendige gietstukken waar gespecificeerd |
| C87800 | Silicium messing; Goede gietbaarheid, kracht, corrosieweerstand, en low-lead-kenmerken | Kleplichamen voor watervoorziening, sanitaire fittingen, industriële componenten |
C87850 |
Siliciummessing met goede bewerkbaarheid, drukdichtheid, en corrosieweerstand | Kleplichamen, kranen, watermeter gevallen, loodgieterswerk en maritieme componenten |
| C89833 | Loodvrije bismuthoudende legering; goede bewerkbaarheid en corrosiebestendigheid | Loodvrije drukhoudende componenten, op drinkwater gerichte klep- en sanitairtoepassingen waar gespecificeerd |
| C36000 | Uitstekende vrijbewerkingseigenschappen | Bewerkte klepcomponenten, stengels, uitrusting, adapters, Kleine precisieonderdelen |
3. Messing omschakelklep Verloren wasgietproces
De verloren wasgietproces voor messing wisselkleppen is ontworpen om een complexe kleplichaamgeometrie om te zetten in een bijna netvormig metalen gietstuk met gecontroleerde dimensionele consistentie en een goede structurele integriteit.
CAD-beoordeling en -tooling
Het proces begint met de kleptekening of het 3D CAD-model. Voordat gereedschap wordt geproduceerd, de geometrie wordt beoordeeld op haalbaarheid van het gieten en productiestabiliteit.
De fabrikant stelt de vereiste krimptoeslag vast, bewerkingstoeslag, muurovergangen, filets, poortlocaties, en gietoriëntatie.
Voor een omschakelklep, Er wordt bijzondere aandacht besteed aan de gebieden rondom kruisende stroomdoorgangen, omdat plotselinge veranderingen in de dikte van de secties de metaaltoevoer en -stolling kunnen beïnvloeden.
Het gereedschap wordt vervolgens vervaardigd om de vereiste waspatroongeometrie te reproduceren.
Waxpatroonproductie
Gesmolten was wordt in de precisiematrijs geïnjecteerd om het opofferingspatroon van het kleplichaam te creëren.
Patroonkwaliteit bepaalt de dimensionale basis van het gietstuk. Injectie temperatuur, druk, tijd vasthouden, koeling, en de toestand van de matrijs moet worden gecontroleerd om flitsen te minimaliseren, vervorming, onvolledige vulling, en dimensionale variatie.
Het voltooide waspatroon wordt geïnspecteerd voordat het tot montage overgaat.
Wasmontage en poorten
Individuele waspatronen worden verbonden met een centraal spruwsysteem om zo een gietboom te vormen.
In dit stadium, het sluitsysteem is zo opgezet dat gesmolten messing de klepholte op een gecontroleerde manier kan vullen.
Poortpositie en loperafmetingen beïnvloeden de vultijd, turbulentie, thermische gradiënten, en voedingsgedrag.
Voor complexe wisselkleppen, gating is ontworpen rond de gehele lichaamsgeometrie, in plaats van simpelweg de vulsnelheid te maximaliseren.
Keramische shell -gebouw
De wasboom wordt herhaaldelijk in keramische slurry gedompeld en bedekt met vuurvast stucwerk. Opeenvolgende lagen vormen een stijve keramische schaal rond het patroon.
De schaal moet voldoende sterkte bieden voor het ontwassen en het gieten van metaal, terwijl het vereiste oppervlaktedetail moet worden gereproduceerd.
De primaire procescontroles zijn:
Slurry viscositeit + vuurvaste deeltjesgrootte + laagdikte + droogomstandigheden + schaal sterkte
Een inconsistente voorbereiding van de schaal kan tot scheuren leiden, dimensionale variatie, slechte oppervlaktekwaliteit, of schaalbreuk tijdens het gieten.
Wees en shell -vuren
De keramische schaal wordt verwarmd om het waspatroon te verwijderen en de negatieve holte van het kleplichaam te creëren.
Na het verdraaien, de schaal wordt gebakken om resterend organisch materiaal te verwijderen en de vereiste vuurvaste sterkte en thermische stabiliteit te ontwikkelen.
De resulterende keramische mal moet schoon zijn, droog, en structureel gezond voordat gesmolten koper wordt geïntroduceerd.
Messing smelten en legeringscontrole
De geselecteerde messinglegering wordt onder gecontroleerde omstandigheden gesmolten.
Het belangrijkste doel is ervoor te zorgen dat het gesmolten metaal aan de specificaties voldoet vereisten voor chemische samenstelling en reinheid Voordat u giet.
Dit is vooral belangrijk voor op maat gemaakte kleppen waarbij materiaaleigenschappen en wettelijke vereisten afhankelijk kunnen zijn van een specifieke legeringskwaliteit.
Procesbeheersing omvat doorgaans::
- Geverifieerde laadmaterialen
- Bewaking van de smelttemperatuur
- Chemische analyse
- Slakken- en oxidebestrijding
- Warmte-identificatie en traceerbaarheid
Gecontroleerd gieten
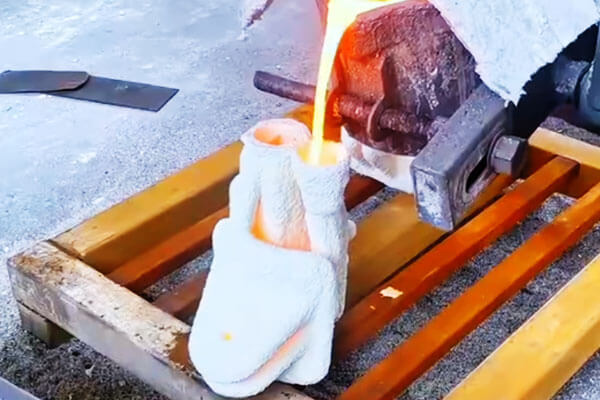
De voorverwarmde keramische schaal wordt via het ontworpen poortsysteem gevuld met gesmolten messing.
De giettemperatuur en de vulsnelheid moeten worden afgestemd op de legering en de klepgeometrie.
Het metaal moet voldoende vloeibaar blijven om dunne delen en complexe doorgangen te vullen zonder overmatige turbulentie of voortijdige stolling.
Er wordt gestreefd naar een goed gecontroleerde gietoperatie:
Volledige vulling + stabiele stroom + minimale meevoering + gecontroleerde thermische omstandigheden
Stolling en voeding
Na het vullen, het koper begint te stollen. Omdat het kleplichaam verschillende wanddiktes kan hebben, bazen, en doorgangskruisingen, verschillende gebieden kunnen met verschillende snelheden afkoelen.
Het gietontwerp moet daarom een gecontroleerde stolling en een adequate toevoer van krimpend metaal ondersteunen.
Een slechte beheersing van de stolling kan defecten veroorzaken zoals:
- Krimp porositeit
- Krimpholten
- Gasgerelateerde discontinuïteiten
- Heet kraken
Voor complexe kleplichamen, Gietsimulatie kan worden gebruikt om het vul- en stolgedrag te voorspellen en het poort- en toevoersysteem vóór productie te optimaliseren.
Knock-out
Zodra het gietstuk voldoende is afgekoeld, de keramische schaal wordt mechanisch verwijderd.
Trillingen, mechanische scheiding, of er kunnen andere geschikte methoden worden gebruikt, afhankelijk van de component en het productiesysteem.
Bij het uitkloppen moet voorzichtigheid in acht worden genomen, omdat overmatige mechanische kracht dunne delen kan beschadigen, haven kenmerken, of gegoten oppervlakken.
Verwijdering van poort en stijgleiding
De spruw, lopers wierners, poorten, en stijgbuizen worden uit het klepgietstuk gesneden.
De snijlocaties zijn zo gekozen dat het verwijderen geen functionele gebieden beschadigt of overtollig materiaal achterlaat dat de daaropvolgende bewerking zou bemoeilijken.
In deze fase wordt de gegoten boom omgezet in een individueel gietstuk voor het kleplichaam.
Afwerking gieten
Het gereinigde gietstuk wordt onderworpen aan slijpen, explosief, of andere geschikte afwerkingsbewerkingen om achtergebleven keramiek te verwijderen, vinnen, flash, en poortresten.
Het doel is om een schoon en stabiel gietstuk te produceren dat geschikt is voor inspectie en daaropvolgende bewerking.
Belangrijk, afwerking mag niet worden gebruikt om onaanvaardbare gietdiscontinuïteiten te verbergen. Gebieden die drukgrenzen zullen worden, Afdichtingsoppervlakken, of kritische bewerkingsdatums vereisen bijzondere aandacht.
4. CNC-bewerking van messing omschakelklepgietstukken
Gieten met verloren was bepaalt de hoofdgeometrie van een koperen omschakelklep, maar normaal gesproken biedt het niet de uiteindelijke nauwkeurigheid die vereist is voor kritische interfaces.
CNC -bewerking is daarom de brug tussen een bijna netvormig gietstuk en een functioneel precisieventiel.
Het bewerkingsproces moet niet alleen individuele afmetingen bereiken; het moet de geometrische relatie tussen havens behouden, stroomdoorgangen, klepstoelen, Afdichtingsoppervlakken, stengels, en actuatorinterfaces.
Een typische productievolgorde is:
Gietinspectie → Vaststellen van referentiepunt → Ruwe bewerking → Boring-/havenbewerking → Draadbewerking → Zitting- en afdichtingsgroefbewerking → Bewerking van actuatorinterface → Ontbramen → Dimensionale inspectie
De exacte volgorde is afhankelijk van de kleparchitectuur.
Bewerking van de kleppoorten en interne boringen
De inlaat- en uitlaatpoorten zorgen voor de verbinding van de klep met het externe vloeistofsysteem. Afhankelijk van het klepontwerp, deze interfaces kunnen gebruiken:
- NPT of andere taps toelopende pijpdraden
- BSP- of BSPP/BSPT-schroefdraad
- Metrische of aangepaste schroefdraad
- Compressie-interfaces
- Flensverbindingen
- Soldeer- of gespecialiseerde verbindingsgeometrieën
De bewerking aan de haven moet zowel de afmetingen als de positie controleren.
Een correct bewerkte schroefdraad kan nog steeds montageproblemen veroorzaken als de poortas onjuist is gepositioneerd ten opzichte van het kleplichaam of aangrenzende poorten.
Voor het kruisen van interne doorgangen, Bij het bewerken kan boren nodig zijn, saai, dwarsboren, of een combinatie van gegoten en machinaal bewerkte kenmerken.
De overgang tussen deze doorgangen moet zorgvuldig worden onderzocht, omdat overmatige abruptheid het drukverlies en de turbulentie kan vergroten.
In aangepaste ontwerpen, gieten kan het grootste deel van de stroomarchitectuur produceren, terwijl CNC-bewerking de openingen en functionele interfaces afwerkt.
Precisiebewerking van klepzittingen
De klepzitting is een van de meest kritische kenmerken van een wisselklep, omdat deze de interface vormt die ongewenste vloeistoflekkage beperkt.
De prestaties van de stoel zijn afhankelijk van de samenwerking tussen verschillende kenmerken:
Concentriciteit + Contactgeometrie + Oppervlakte -afwerking + Vlakheid/rondheid + Materiële compatibiliteit
Een klepzitting die voldoet aan de nominale diameter maar niet concentrisch is met het klepelement kan ongelijkmatig contact veroorzaken.
Op dezelfde manier, een te ruw oppervlak kan de afdichting belemmeren, terwijl een onjuiste oppervlaktegeometrie het bedrijfskoppel kan verhogen.
De juiste zittingtolerantie en oppervlakteafwerking moeten daarom worden gespecificeerd in overeenstemming met het specifieke klepontwerp, afdichtingselement, drukbeoordeling, en lekkagevereiste.
Draadbewerking
Schroefdraden komen vaak voor bij messing wisselkleppen omdat ze compacte en economische verbindingen bieden.
CNC-bewerking kan worden gebruikt voor zowel interne als externe schroefdraad. Kritische parameters omvatten:
- Grote diameter
- Kleine diameter
- Toonhoogte
- Draadprofiel
- Effectieve diameter
- Draaddiepte
- Concentriciteit
- Oppervlakte -afwerking
Draadmeters worden vaak gebruikt voor productieverificatie, terwijl dimensionale inspectie de onderliggende geometrie kan bevestigen.
Omdat messing relatief bewerkbaar is, het ondersteunt een efficiënte draadproductie, maar de snijstrategie moet nog steeds worden afgestemd op de specifieke legering.
Sommige loodvrije messinglegeringen kunnen zich anders gedragen dan traditionele vrij verspanende soorten en vereisen mogelijk geoptimaliseerde snijgereedschappen en -parameters.
O-ring- en afdichtingsgroefbewerking
Waar elastomere afdichtingen worden gebruikt, de O-ringgroef is eerder een precisiekenmerk dan een eenvoudige uitsparing.
De afmetingen ervan bepalen de compressie van de afdichting en beïnvloeden daarom de lekprestaties. Verkeerde groefbreedte, diepte, hoekgeometrie, of oppervlakteconditie kan veroorzaken:
- Onvoldoende afdichting
- Overmatige compressie
- Extrusie van afdichtingen
- Moeilijkheid bij montage
- Voortijdige slijtage van de afdichtingen
The machining process must consequently maintain the specified groove geometry while protecting the surrounding sealing surface.
5. Opties voor oppervlakteafwerking voor messing wisselkleppen
Voor op maat gemaakte klepcomponenten, oppervlakteafwerking moet samen met de legering worden gekozen, bewerkingsproces, dimensionale toleranties, en werkomgeving.
Niet elk afwerkingsproces is geschikt voor elke ondergrond.
In het bijzonder, klepstoelen, draden, afdichtingsinterfaces, en bevochtigde doorgangen kunnen strikt gecontroleerde afwerkingsomstandigheden vereisen om te voorkomen dat hun functionele afmetingen veranderen.
Mechanisch polijsten
Bij mechanisch polijsten wordt gebruik gemaakt van steeds fijnere schuurmiddelen om bewerkingssporen te verwijderen, kleine oneffenheden in het oppervlak, en aan het gieten gerelateerde onvolkomenheden in het oppervlak van het messingoppervlak.
Afhankelijk van de gewenste uitstraling, het proces kan variëren van eenvoudige schuurafwerking tot hoogglanspolijsten.
Voordelen:
- Produceert een glad en aantrekkelijk messing oppervlak
- Verbetert de visuele uitstraling
- Vermindert zichtbare bewerkings- en gietsporen
- Biedt een effectief substraat voor latere beplating
- Can improve surface uniformity on external valve surfaces
Nikkelplating
Door vernikkelen wordt een gecontroleerde nikkellaag op het voorbereide messingoppervlak aangebracht, meestal via een galvaniseerproces.
Om een goede hechting tussen het messing substraat en de coating te garanderen, is een goede voorbehandeling essentieel.
Voordelen:
- Verbetert de corrosieweerstand
- Biedt een grotere oppervlaktehardheid dan onbehandeld messing
- Verbetert de slijtvastheid
- Zorgt voor een uniform metallic uiterlijk
- Geschikt voor onderdelen die zijn blootgesteld aan vocht en hantering
- Kan een basislaag vormen voor decoratieve of functionele afwerkingssystemen
Chrome plating
Bij verchromen wordt een op chroom gebaseerde oppervlaktelaag aangebracht op een geschikt voorbereid substraat, vaak over vernikkelen.
Het proces produceert een harde, helder oppervlak met goede weerstand tegen slijtage en aanslag.
Voordelen:
- Uitstekende decoratieve uitstraling
- Hoge oppervlaktehardheid
- Goede slijtvastheid
- Goede weerstand tegen aanslag en atmosferische blootstelling
- Geschikt voor zichtbare klepcomponenten en decoratief sanitairbeslag
Eleveless nikkelplating
Bij stroomloos vernikkelen wordt een nikkel-fosfor- of verwante nikkellegeringscoating aangebracht via een autokatalytische chemische reactie in plaats van te vertrouwen op directe externe elektrische stroom.
Dit maakt een relatief uniforme laagdikte over complexe geometrieën mogelijk.
Voordelen:
- Uniformere laagdikte op complexe oppervlakken
- Goede corrosieweerstand
- Goede slijtvastheid en slijtvastheid
- Geschikt voor verzonken en onregelmatige geometrieën
- Biedt gecontroleerde oppervlaktebescherming met relatief voorspelbare dimensionele opbouw
- Nuttig voor industriële klepcomponenten die zowel bescherming als maatvastheid vereisen
Precisie bewerkte oppervlakteafwerking
Voor functionele oppervlakken zoals klepzittingen, boringen, draden, en afdichtingsinterfaces, de gewenste afwerking wordt vaak direct via gecontroleerde CNC-bewerking geproduceerd, fijn draaien, saai, slijpen, of andere precisiebewerkingen in plaats van door middel van een decoratieve coating.
Voordelen:
- Maintains precise dimensional control
- Maakt nauwkeurige afdichtingsgeometrie mogelijk
- Ondersteunt gecontroleerde oppervlakteruwheid
- Voorkomt onnodige opbouw van coating op kritische interfaces
- Biedt voorspelbare montage- en functionele prestaties
- Bijzonder geschikt voor klepzittingen, boringen, draden, en afdichtingscontactoppervlakken
6. Voordelen van verloren wasgieten voor messing wisselkleppen
Gieten met verloren was levert unieke voordelen op voor de productie van wisselkleppen die niet kunnen worden geëvenaard door alternatieve giet- of vormmethoden.
Ongeëvenaarde maatnauwkeurigheid & Herhaalbaarheid
Bij investeringsgieten wordt ±0,05–0,1 mm per stuk bereikt 25 mm as-cast tolerantie, met consistente herhaalbaarheid over hoge productievolumes.
Dit vermindert de bewerkingsvoorraad, minimaliseert tolerantiestapeling, en zorgt voor een verwisselbare montage.
Complexe interne geometrie & Stroomoptimalisatie
Verloren was kan ingewikkelde interne poortgeometrieën veroorzaken, soepele stroomovergangen, en voorgevormde doorgangen die onmogelijk zouden zijn bij zandgieten of oneconomisch te bewerken zijn.
Geoptimaliseerde interne stromingspaden verminderen turbulentie, druk, en stromingsgeluid.
Superieure as-cast oppervlakteafwerking
De fijne keramische deklaag produceert een gegoten oppervlakteafwerking van Ra 1,6–3,2 μm, het verminderen van de bewerkingstijd en het verbeteren van de prestaties van het afdichtingsoppervlak.
Gladde gegoten oppervlakken verminderen ook de door stroming veroorzaakte erosie in vloeistofdoorgangen.
Minimale bewerkingsvoorraad & Materiële efficiëntie
Voor bijna-netvormgieten is slechts 0,8–1,5 mm bewerkingsmateriaal per zijde nodig, vergeleken met 3–6 mm voor zandgieten.
Dit vermindert de materiaalverspilling met 40-60% en verkort de bewerkingstijd aanzienlijk.
Legeringsflexibiliteit & Aangepaste formulering
Verloren wasgieten werkt met vrijwel elke messinglegering, waardoor een aangepaste legeringsformulering mogelijk is die past bij specifieke corrosie, kracht, of wettelijke vereisten zonder grote gereedschapswijzigingen.
Consistente drukintegriteit & Lekbestendigheid
Gegoten lichamen uit één stuk elimineren geassembleerde verbindingslekpaden. Gecontroleerde stolling minimaliseert de interne porositeit, zorgen voor drukdichte prestaties die de 1,5x werkdruklektest doorstaan.
7. Verloren wasgieten vs. Gesmeed messing omschakelkleppen
Zowel gieten als smeden produceren messing klepcomponenten, maar ze dienen verschillende ontwerp- en prestatiescenario's.
| Prestatiedimensie | Verloren was gegoten messing kleppen | Gesmede messing kleppen |
| Dimensionale nauwkeurigheid | ±0,05 – ±0,1 mm/25 mm gegoten; strakker na bewerking | ±0,02 – ±0,05 mm; zeer consistent |
| Interne geometrie-complexiteit | Zeer hoog: complexe havens, voorgevormde doorgangen, ontwerpen met meerdere poorten | Beperkt – alleen eenvoudige axiale vormen; diepe interne kenmerken zijn niet haalbaar |
| Druk & Vermoeidheid weerstand | Goed voor standaarddruk; porositeit-afhankelijk | Uitstekend; hogere vermoeidheidsweerstand en barstdruk |
| Productievolume geschiktheid | 500 - 50,000 pc's/jaar | 10,000 - 500,000+ pc's/jaar |
| Gereedschapskosten & Doorlooptijd | Matige gereedschapskosten; 4–6 weken levertijd | Hoge gereedschapskosten; 6–10 weken levertijd |
| Totale eenheidskosten | Middelhoog voor laag volume; concurrerend op gemiddeld volume | Hoog bij laag volume; laagste bij zeer hoog volume |
| Ideale toepassingsscenario's | Complexe lichamen met meerdere havens, voorgevormde stromingspaden, gemiddeld volume | Eenvoudige axiale ontwerpen, hoge druk, vermoeidheid bij hoge cycli, zeer hoog volume |
8. Toepassingen van messing wisselkleppen
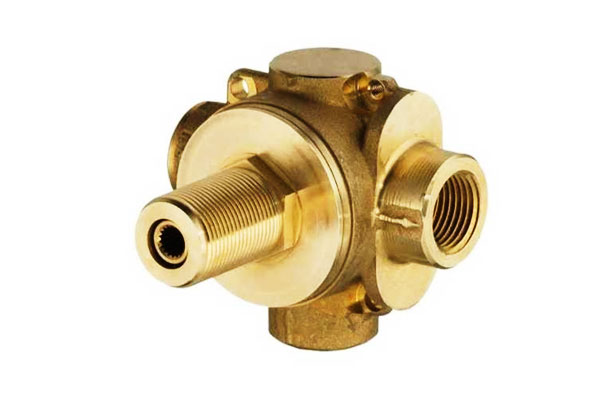
Plumbing and Water Distribution
Messing omschakelkleppen worden veel gebruikt in sanitaire systemen om water tussen verschillende uitlaten te leiden, circuits, of armaturen.
Hun compacte ontwerp, corrosieweerstand, en goede bewerkbaarheid maken ze geschikt voor zowel residentiële als commerciële waterbeheersingsapparatuur.
Typische toepassingen omvatten:
- Douchesystemen
- Kraansamenstellen
- Apparatuur voor waterdistributie
- Meng- en routingsystemen
- Huishoudelijke sanitaire uitrusting
HVAC- en verwarmingssystemen
Messing omschakelkleppen worden vaak gebruikt in HVAC- en hydronische verwarmingssystemen om de richting van circulerend water en andere compatibele vloeistoffen te regelen.
De klep kan de stroom tussen verwarmingscircuits schakelen, lijnen omzeilen, of secundaire lussen.
Typische toepassingen omvatten:
- Radiatorverwarmingssystemen
- Vloerverwarmingssystemen
- HVAC-circulatiecircuits
- Warmtepompsystemen
- Ketel- en verwarmingsapparatuur
Irrigatiesystemen
In irrigatieapparatuur, Messing omschakelkleppen kunnen worden gebruikt om water tussen verschillende aftakkingen of zones te leiden.
Hun corrosiebestendigheid en robuuste constructie maken ze geschikt voor herhaalde stromingswisselingen in buitenomgevingen.
Typische toepassingen omvatten:
- Landbouwirrigatiesystemen
- Tuinirrigatieapparatuur
- Sprinklersystemen
- Irrigatie van de kas
- Waterdistributiespruitstukken
Waterbehandelingsapparatuur
Messing omschakelkleppen kunnen worden geïntegreerd in compacte waterbehandelingssystemen waarbij verschillende stroompaden moeten worden geselecteerd of geïsoleerd.
Precisiegieten is vooral nuttig wanneer het kleplichaam aangepaste interne doorgangen vereist.
Typische toepassingen omvatten:
- Waterfiltratiesystemen
- Waterzuiveringsapparatuur
- Onthardingssystemen
- Pomp- en filtratiesamenstellen
- Besturingseenheden voor waterbehandeling
Apparaten en residentiële apparatuur
Compacte messing omschakelkleppen worden ook gebruikt in apparaten waar water of een andere compatibele vloeistof tussen verschillende interne circuits moet worden omgeleid.
Typische toepassingen omvatten:
- Koffie- en drankapparatuur
- Wasapparatuur
- Waterverwarmers
- Reinigingsapparatuur
- Watercontroleapparaten voor woningen
Industriële vloeistofcontroleapparatuur
Industriële apparatuur kan koperen wisselkleppen gebruiken voor het geleiden van water, olie, lucht, of andere compatibele vloeistoffen waarbij de druk hoog is, temperatuur, en chemische omgeving vallen binnen de materiaal- en klepontwerplimieten.
Typische toepassingen omvatten:
- Pompsystemen
- Compressoren en hulpapparatuur
- Machines voor vloeistofverwerking
- Industriële koelsystemen
- Op maat gemaakte apparatuurassemblages
Commerciële en gespecialiseerde systemen
Op maat gemaakte messing omschakelkleppen zijn ook geschikt voor fabrikanten van apparatuur die een compact debietregelcomponent met meerdere poorten nodig hebben, ontworpen rond een specifiek samenstel of vloeistofcircuit.
Typische toepassingen omvatten:
- Commerciële loodgietersapparatuur
- Watercirculatiesystemen
- Uitrustingsspruitstukken
- OEM-vloeistofregelingsassemblages
- Op maat gemaakte machines en procesapparatuur
9. Waarom kiezen voor LangHe Industry voor messing wisselklep verloren wasgieten & Bewerking?
Voor op maat gemaakte messing wisselkleppen, het selecteren van een fabrikant is niet simpelweg een kwestie van het vinden van een leverancier die messing kan gieten.
Het laatste onderdeel is afhankelijk van de coördinatie van de giettechniek, legeringsselectie, CNC -bewerking, oppervlakteafwerking, dimensionale controle, en functionele testen.
Langhe -industrie benadert de productie van op maat gemaakte messing wisselkleppen als een geïntegreerd productieproject, waardoor de giet- en bewerkingsfasen samen kunnen worden ontwikkeld rond de functionele eisen van de klant.
| Vermogen | Details |
| Materialen | C84400, C85700, C87610, C87800, C87850, C89833, C36000. |
| Gietproces | Lost Wax Casting (Investeringsuitgifte). |
| Toleranties | ± 0,1-0,3 mm (CT5-CT7 volgens ISO 8062). |
| CNC -bewerking | CNC draaien, frezen, boren, tikken, saai, het opstellen, het schieten. |
| Kwaliteit | ISO 9001:2015 gecertificeerd; 100% inspectie; CMM. |
| Doorlooptijd | 6–12 weken voor gereedschap; 2–4 weken voor nabestellingen. |
10. Conclusie
Een messing omschakelklep is een compact onderdeel, maar de productievereisten zijn sterk met elkaar verbonden.
Het kleplichaam moet druk bevatten, zorgen voor nauwkeurige stroompaden, plaats voor het interne klepelement, onderhoud afdichtingsinterfaces, en betrouwbaar verbinden met externe leidingen of apparatuur.
Voor complexe, op maat gemaakte ontwerpen, verloren wasgieten biedt een efficiënte manier om de geometrie van het hoofdkleplichaam vast te stellen, inclusief aangepaste poorten, bazen, overgangen, en geschikte interne architectuur.
CNC-bewerking brengt dan schroefdraad met zich mee, boringen, klepstoelen, afdichtingsgroeven, en actuatorinterfaces met de vereiste precisie.
Materiaalkeuze is net zo belangrijk. Verschillende messinglegeringen bieden verschillende combinaties van gietbaarheid, machinaliteit, mechanische sterkte, corrosieweerstand, en geschiktheid van de regelgeving.
De juiste keuze moet daarom gebaseerd zijn op de daadwerkelijke vloeistof en de werkomgeving.
LangHe Industry combineert precisiegietwerk van messing en CNC-bewerking om de productie van wisselkleppen op maat te ondersteunen, vanaf de eerste ontwerpbeoordeling tot de inspectie van afgewerkte componenten, OEM-klanten helpen complexe klepconcepten om te zetten in produceerbare en herhaalbare producten.
FAQ
Wat is een messing wisselklep?
Een koperen wisselklep is een vloeistofcontroleapparaat met meerdere poorten dat wordt gebruikt om vloeistof om te leiden of selectief te verdelen tussen verschillende stroompaden.
Het interne klepelement bepaalt welke poorten in elke bedieningspositie zijn aangesloten.
Why is brass commonly used for diverter valves?
Messing biedt een nuttige combinatie van corrosieweerstand, machinaliteit, mechanische sterkte, gietbaarheid, en kostenefficiëntie.
Deze eigenschappen maken het geschikt voor veel water, HVAC, sanitair, hulpmiddel, en industriële vloeistofcontroletoepassingen.
Waarom verloren wasgietwerk gebruiken voor een messing omschakelklep??
Verloren wasgieten is vooral handig als het kleplichaam een complexe geometrie bevat, meerdere poorten, geïntegreerde bazen, of op maat gemaakte stroomdoorgangen.
Het produceert een bijna netvormige behuizing die vervolgens CNC-gefreesd kan worden.
Kunnen er messing omschakelkleppen worden gebruikt voor drinkwater??
Dat kunnen ze zijn, op voorwaarde dat de volledige klepconstructie voldoet aan de geldende eisen voor drinkwatervoorziening.
De messinglegering, leidende inhoud, bevochtigde componenten, productieproces, en de vereiste productconformiteit moeten allemaal in overweging worden genomen.