1. Perché la precisione dimensionale è importante
L'accuratezza dimensionale è uno degli attributi di qualità più critici di getti, influenzando direttamente la precisione dell’assemblaggio, affidabilità funzionale, vita a fatica, e intercambiabilità.
In settori come quello aerospaziale, propulsore automobilistico, macchinari di precisione, dispositivi medici, e apparecchiature energetiche, deviazioni dimensionali anche di pochi decimi di millimetro possono provocare guasti all'assemblaggio, degrado delle prestazioni, o eccessivi costi di lavorazione a valle.
Nonostante la sua importanza, La precisione dimensionale è spesso sottovalutata nelle operazioni quotidiane di fonderia.
Molti produttori fanno molto affidamento sulla compensazione dello stampo o su maggiori tolleranze di lavorazione per mitigare i problemi dimensionali.
Anche se queste misure potrebbero mascherare temporaneamente i problemi, non affrontano la variabilità del processo sottostante.
Di conseguenza, quando i clienti impongono severi requisiti di tolleranza, i produttori spesso si trovano incapaci di ottenere risultati coerenti.
La precisione dimensionale non è governata da un singolo parametro; è il risultato cumulativo di comportamento degli utensili, caratteristiche del materiale, capacità dell'apparecchiatura, storia termica, e progettazione dei processi.
Questo articolo analizza sistematicamente i principali fattori che influenzano l'accuratezza dimensionale della fusione, in particolare nella fusione a cera persa, sulla base della pratica industriale e dei principi ingegneristici., e fornisce una guida pratica per un controllo efficace.
2. Panoramica: principali fonti di variazione dimensionale
Ad alto livello, gli errori dimensionali provengono da quattro domini:
- Progetto / schema del processo: gating, geometria in parte, distribuzione dello spessore della parete, supporti principali.
- Utensili / muffa: geometria, stato termico, comportamento di rilascio e usura.
- Materiali: chimica della cera (Casting per investimenti), composizione refrattaria, variabilità del contenuto riciclato.
- Attrezzatura & operazione: temperatura/pressione di iniezione, precisione del controllo della macchina, temperatura del guscio al momento del versamento, condizioni di raffreddamento/essiccazione e fattori umani.
Ogni dominio interagisce: PER ESEMPIO., la temperatura dello stampo influisce sul ritiro della cera; la temperatura del guscio influisce sulla solidificazione del metallo e sul rigonfiamento del guscio; la pressione di iniezione della cera e i tempi di rilascio creano tensioni interne che si rilassano durante il raffreddamento.
3. Fattori legati alla muffa
Lo stampo definisce la geometria iniziale del modello in cera (o nucleo di sabbia, in altri processi) e quindi stabilisce la linea di base per l'accuratezza dimensionale.
Tra le variabili legate alla muffa, controllo della temperatura e progettazione strutturale sono i più influenti ma spesso trascurati.
Temperatura della muffa
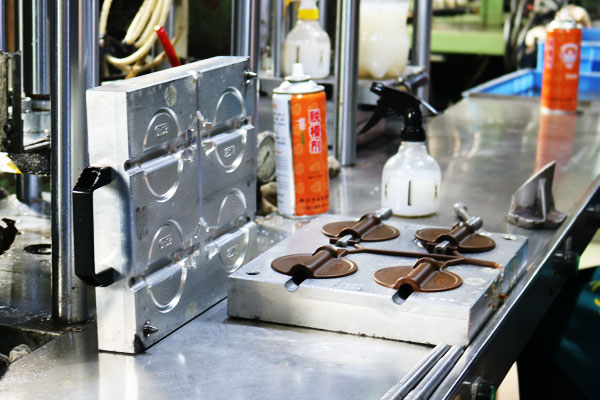
La temperatura dello stampo ha un impatto diretto e quantificabile sulla stabilità dimensionale a causa dell'espansione e della contrazione termica.
In Casting per investimenti, gli stampi in acciaio o alluminio possono subire cambiamenti dimensionali misurabili con la variazione della temperatura.
Una differenza di temperatura di 10 °C può causare cambiamenti dimensionali dell'ordine di 0,05–0,15 mm per stampi di medie dimensioni, significativi per parti di alta precisione.
In pratica, gli stampi vengono spesso trasferiti direttamente dalle aree di stoccaggio (che può essere incondizionato) nei laboratori di iniezione della cera. Le differenze stagionali di temperatura aggravano il problema.
I modelli in cera prodotti prima che lo stampo raggiunga l'equilibrio termico presenteranno una deviazione dimensionale sistematica, anche se tutti i parametri di iniezione rimangono invariati.
Principi chiave di controllo:
- Gli stampi devono essere stabilizzati termicamente nell'ambiente di iniezione della cera prima della produzione.
- La temperatura dello stampo deve essere monitorata e documentata per le fusioni di precisione.
- Differenze di temperatura tra muffe, cera, e l'ambiente circostante dovrebbe essere ridotto al minimo per ridurre il raffreddamento differenziale e il restringimento.
Struttura dello stampo e comportamento di rilascio
La struttura dello stampo influenza il modo in cui le sollecitazioni si sviluppano e si rilassano durante la solidificazione e la sformatura della cera.
Design dello stampo inadeguato, ad esempio angolo di spoglia insufficiente, complessi meccanismi di estrazione del nucleo, o layout della cavità sbilanciati: possono causare la deformazione della modellazione in cera durante il rilascio.
I tempi di rilascio sono particolarmente critici:
- Sformatura prematura provoca una deformazione plastica perché la cera non ha completato la solidificazione e il ritiro.
- Ritardo eccessivo di sformatura aumenta l'adesione e l'attrito, richiedono forze di rilascio più elevate che distorcono il modello.
Inoltre, guide e cancelli mal progettati possono causare un riempimento irregolare e un raffreddamento non uniforme, che si traducono in incoerenza dimensionale.
4. Fattori legati al materiale in cera
Nella fusione a cera persa, il modello in cera è il prototipo della fusione, e la sua precisione dimensionale influisce direttamente sulla precisione dimensionale della fusione finale.
La qualità e le prestazioni del materiale in cera, compreso il tipo di materiale in cera e lo stato della cera riciclata, sono fattori chiave che influenzano la stabilità dimensionale del modello in cera.

Nuovo materiale in cera
Diversi produttori producono materiali cerosi con diverse composizioni di materie prime e rapporti di additivi, portando a differenze nei loro tassi di ritiro.
Anche utilizzando lo stesso stampo, la precisione dimensionale dei modelli in cera prodotti da diversi materiali in cera varierà in modo significativo.
Il tasso di ritiro del materiale in cera è un indicatore chiave che influenza la precisione dimensionale del modello in cera;
un tasso di contrazione più elevato porterà ad una maggiore deviazione dimensionale dopo il raffreddamento del modello in cera, mentre un tasso di contrazione stabile è la base per garantire dimensioni costanti del modello in cera.
Perciò, quando si producono getti con elevata precisione dimensionale, è necessario selezionare materiali in cera da produttori affidabili con prestazioni stabili,
e condurre ispezioni e test rigorosi del tasso di ritiro del materiale in cera prima dell'uso per garantire che soddisfi i requisiti di produzione.
Cera riciclata
Nella maggior parte delle società di casting, i materiali in cera vengono riciclati e riutilizzati per ridurre i costi di produzione.
Tuttavia, nel processo di riciclaggio, molti fattori cambieranno le prestazioni del materiale in cera, compromettendo così la stabilità dimensionale del modello in cera.
In primo luogo, il rapporto di aggiunta di cera nuova nella cera riciclata varia, con conseguenti tassi di ritiro incoerenti del materiale in cera mista.
In secondo luogo, l'instabilità del processo di trattamento della cera (come fusione insufficiente o miscelazione non uniforme) porta a prestazioni irregolari del materiale in cera.
Inoltre, le differenze nel contenuto di acqua e nel contenuto di ceneri tra lotti di cera riciclata causeranno anche cambiamenti nel tasso di ritiro del materiale in cera.
Un suggerimento pratico ed efficace è quello quando si producono getti con elevata precisione dimensionale, dovrebbe essere utilizzata una macchina per l'iniezione della cera dedicata, e tutti i nuovi materiali in cera dovrebbero essere adottati per la produzione.
Ciò può ridurre al minimo l'impatto della cera riciclata sulla precisione dimensionale del modello in cera e garantire la coerenza delle dimensioni del modello in cera.
Fino ad ora, alcune aziende utilizzano ancora macchine per iniezione di cera con cambio di cilindro per produrre prodotti di alta precisione, mirando a controllare il più possibile la consistenza della temperatura del materiale in cera, garantendo così la stabilità dimensionale del modello in cera.
5. Prestazioni della macchina per iniezione di cera
Le prestazioni della macchina per iniezione di cera sono un fattore chiave dell'attrezzatura che influisce sulla stabilità dimensionale del modello in cera.
La precisione con cui la macchina per l'iniezione della cera controlla la temperatura della cera, pressione di iniezione, e altri parametri determinano direttamente la qualità e l'accuratezza dimensionale del modello in cera.
Test pratici hanno dimostrato che quando la temperatura impostata della macchina per l'iniezione della cera è di 53°C, la temperatura del materiale in cera iniettato dalla porta di iniezione della cera oscilla tra 52°C e 56°C (esclusi gli errori di misurazione),
indicando che la macchina per l'iniezione della cera non ha una precisione sufficiente nel controllare la temperatura del materiale della cera.
Oltre alle limitazioni prestazionali delle apparecchiature, i fattori umani influenzano anche le prestazioni della macchina per l'iniezione della cera.
Per esempio, alcuni lavoratori sono abituati a versare direttamente i modelli di cera di scarto nel serbatoio di stoccaggio della cera della macchina per l'iniezione della cera, che influisce direttamente sull'uniformità della temperatura del materiale ceroso nel serbatoio.
Anche la frequenza del rifornimento della cera nel serbatoio di stoccaggio della cera influisce sull'uniformità della temperatura del materiale della cera:
se la cera viene sostituita troppo frequentemente, la temperatura della nuova cera causerà fluttuazioni nella temperatura complessiva del materiale della cera nel serbatoio;
se rifornito troppo raramente, la temperatura del materiale in cera diminuirà a causa della perdita di calore, portando a cambiamenti nella sua fluidità e velocità di ritiro.
6. Parametri di iniezione della cera
I parametri di iniezione della cera sono i fattori più intuitivi che influenzano la precisione dimensionale del modello in cera, compresa la pressione di iniezione della cera, tempo di rilascio dello stampo, velocità di iniezione, e altri parametri.
Tra questi, la pressione di iniezione della cera e il tempo di rilascio dello stampo hanno l'impatto più significativo sulla precisione dimensionale del modello in cera.
La pressione di iniezione della cera influisce direttamente sul grado di riempimento del materiale in cera nella cavità dello stampo.
Se la pressione di iniezione è troppo bassa, il materiale in cera non riesce a riempire completamente la cavità dello stampo, con conseguente dimensione insufficiente del modello in cera.
Se la pressione di iniezione è troppo alta, il materiale in cera genererà uno stress interno eccessivo nella cavità dello stampo, e questo stress interno verrà rilasciato durante il raffreddamento, portando alla deformazione del modello in cera.
Come accennato in precedenza, Anche il tempo di rilascio dello stampo ha un impatto diretto sulla precisione dimensionale del modello in cera.
Tuttavia, anche se i parametri di iniezione della cera sono impostati in modo coerente, si verificano ancora fluttuazioni nelle dimensioni del modello in cera, che è strettamente correlato alle prestazioni della macchina per iniezione di cera.
Test pratici hanno rilevato che quando la stessa macchina per l'iniezione della cera produce continuamente 40 modelli in cera di una flangia (dimensione del disegno 95 mm), la differenza tra le dimensioni massime e minime del 40 i modelli in cera raggiungono 0,3 mm.
Ulteriori indagini hanno rivelato che due dei modelli in cera presentavano deviazioni dimensionali dovute al tempo prolungato di rilascio dello stampo causato dalle pause dei lavoratori.
Quando il tempo di rilascio dello stampo è stato prolungato artificialmente 3 minuti, le dimensioni di tutti i modelli in cera erano quasi costanti.
Tuttavia, un tempo di rilascio prolungato dello stampo influirà seriamente sull'efficienza della produzione, e molte strutture di prodotto non sono adatte per tempi di rilascio dallo stampo prolungati; questo test verifica solo l'impatto del tempo di rilascio dallo stampo sulle dimensioni del modello in cera.
7. Raffreddamento del modello in cera
Il processo di raffreddamento del modello in cera è un anello chiave che ne influenza la precisione dimensionale, soprattutto per modelli in cera con elevata precisione dimensionale.
Nella produzione vera e propria, non è consigliabile utilizzare acqua per raffreddare modelli in cera con elevata precisione dimensionale.
Anche se il modello in cera viene coperto dopo essere stato immerso nell'acqua, è facile causare una velocità di raffreddamento irregolare, con conseguente contrazione irregolare e ulteriore deformazione del modello in cera.
Nelle fabbriche di fusione avanzate straniere, il raffreddamento ad acqua dei modelli in cera non viene quasi mai utilizzato, che riflette pienamente l’importanza di un raffreddamento uniforme per la precisione dimensionale del modello in cera.
Per prodotti soggetti a deformazione, durante il raffreddamento è necessario realizzare appositi strumenti di modellatura per il modello in cera.
Va notato che non è consigliabile che gli strumenti di modellatura siano realizzati in metalli come l'alluminio, poiché i metalli hanno un'elevata conduttività termica, che causerebbe un rapido raffreddamento locale del modello in cera e ne causerebbe la deformazione.
Nella produzione di alcuni prodotti aerospaziali, ogni modello in cera è dotato di uno strumento di raffreddamento dedicato per garantire un raffreddamento uniforme e mantenerne la precisione dimensionale.
8. Materiali refrattari e resistenza del guscio
Nella fusione a cera persa, il guscio realizzato in materiali refrattari funge da stampo per la colata del metallo fuso, e le prestazioni dei materiali refrattari e la resistenza del guscio influiscono direttamente sull'accuratezza dimensionale del getto finale.
Diversi materiali refrattari hanno diversi coefficienti di dilatazione termica (l'impatto dei coefficienti di dilatazione termica sulle dimensioni del getto è stato menzionato negli articoli precedenti).
Queste differenze porteranno a variazioni nell'espansione e nella contrazione del guscio durante il riscaldamento e il raffreddamento, influenzando così la precisione dimensionale del getto.

Anche utilizzando lo stesso materiale refrattario, differenze nella preparazione del liquame, modalità operative, e anche lo spessore del guscio avrà un impatto sulle dimensioni del getto.
Inoltre, il rigonfiamento del guscio è un altro fattore importante che influisce sulla precisione dimensionale della fusione.
Il rigonfiamento del guscio può essere causato da strutture del prodotto irragionevoli, densità interstrato insufficiente del guscio durante la realizzazione del guscio, spessore del guscio irregolare, e altri motivi.
Una volta che il guscio si gonfia durante il versamento, la forma della cavità di fusione cambierà, con conseguenti gravi deviazioni dimensionali del getto.
9. Temperatura del guscio durante il versamento
La temperatura del guscio ceramico al momento della colata è una variabile di processo critica che controlla direttamente il modo in cui il metallo fuso solidifica e quindi influenza fortemente le dimensioni finali.
La temperatura del guscio imposta il tasso di estrazione del calore locale: un guscio più caldo riduce la velocità di raffreddamento del metallo e ritarda la solidificazione, mentre un guscio più freddo aumenta la velocità di raffreddamento e favorisce un congelamento rapido.
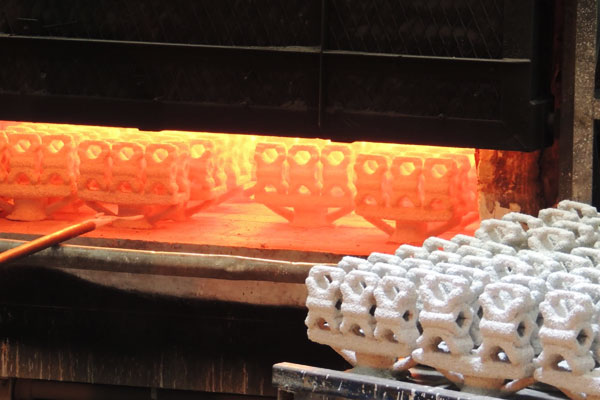
Entrambi gli estremi modificano il comportamento di ritiro, efficacia di alimentazione e propensione ai difetti di fusione.
- Troppo caldo: quando il guscio è surriscaldato (ad esempio ~1000 °C rispetto a un guscio molto più freddo), il metallo si raffredda lentamente, la solidificazione è prolungata, e il ritiro volumetrico complessivo può aumentare.
Il raffreddamento lento sposta anche il luogo e i tempi dell’alimentazione, che possono causare deviazioni dimensionali maggiori o difetti di ritiro interno perché la parte rimane liquida più a lungo e la contrazione è maggiore prima che il metallo sia completamente supportato da una matrice rigida. - Troppo freddo: quando il guscio è sottoriscaldato (ad esempio ~600 °C), il metallo congela rapidamente.
Il congelamento rapido può intrappolare il metallo prima che la cavità sia completamente riempita e aumentare la probabilità di chiusure a freddo, errori di esecuzione o riempimenti incompleti, che producono errori dimensionali e non conformità.
Perché la temperatura ottimale del guscio dipende dalla chimica della lega, Spessore della sezione, progettazione della porta/alzata e tolleranza dimensionale richiesta, il controllo della temperatura del guscio deve essere specificato e convalidato per ciascuna famiglia di colate.
Le misure pratiche includono il preriscaldamento dei gusci ad un setpoint convalidato, monitoraggio della temperatura dell'involucro con termocoppie o pirometri IR in posizioni rappresentative, e registrazione delle temperature per la tracciabilità.
Si dovrebbero utilizzare colate pilota o simulazioni termiche per identificare la finestra di temperatura del guscio che produce un raffreddamento uniforme, alimentazione prevedibile e la stabilità dimensionale richiesta.
Lista di controllo pratica
- Definire e documentare l'intervallo di temperatura del guscio target per ciascuna lega e geometria della parte.
- Preriscaldare i gusci e consentire l'equilibrio della temperatura prima di versare; evitare grandi gradienti di temperatura attraverso il guscio.
- Monitora la temperatura della calotta in tempo reale (termocoppie o IR calibrati) e registrare le letture per ciascun lotto.
- Utilizzare i versamenti dei campioni o la simulazione per convalidare l'intervallo di temperatura e confermare la solidificazione direzionale e le prestazioni di alimentazione.
- Se appare la deriva dimensionale, correlarlo con i registri della temperatura del guscio come primo passaggio diagnostico.
Il controllo della temperatura del guscio è quindi un controllo ad alto effetto leva: allinea il comportamento di solidificazione con la strategia di apertura/alzata, riduce al minimo le sorprese legate al ritiro e aiuta a garantire una precisione dimensionale ripetibile.
10. Fattori dello schema di processo
Lo schema del processo è la guida generale per la produzione della fusione, e la sua razionalità influisce direttamente sulla precisione dimensionale dei getti. Tra i fattori chiave qui, la posizione del cancello e la struttura del getto sono i più influenti.
Diverse posizioni del cancello porteranno a diversi gradi di deformazione del getto.
Questo punto presenta casi tipici sia nei manuali di casting di investimento che nei libri professionali pertinenti (come le opere di Yamaya Yoko), e anche molti esperti del settore hanno citato esempi rilevanti, quindi questo articolo non approfondirà ulteriormente.

Il motivo fondamentale è che diverse posizioni della porta comportano differenze nella sequenza di riempimento, distribuzione del campo di temperatura, e distribuzione delle sollecitazioni del metallo fuso nella cavità, provocando così variazioni nel ritiro e nella deformazione del getto.
Inoltre, diverse strutture di fusione porteranno anche a un ritiro irregolare dei getti.
Per esempio, getti con strutture complesse, spessore della parete irregolare, e grandi differenze nel volume locale avranno velocità di raffreddamento irregolari durante il processo di solidificazione, con conseguente restringimento irregolare e ulteriori deviazioni dimensionali.
Perciò, durante la progettazione della struttura di fusione e dello schema di processo, è necessario considerare appieno l'impatto del ritiro sulla precisione dimensionale e adottare misure corrispondenti per ridurre le deviazioni dimensionali.
11. Conclusione
La precisione dimensionale dei getti è influenzata da numerosi fattori, compresi ma non limitati a stampi, materiali cerosi, macchine per iniezione di cera, parametri di iniezione della cera, raffreddamento del modello in cera, Materiali refrattari, temperatura del guscio durante il versamento, e schemi di processo.
Nella produzione vera e propria, i produttori spesso si concentrano solo su fattori individuali (come la regolazione dello stampo e l'aumento del sovrametallo di lavorazione) e ignorare l’impatto globale di vari fattori, con conseguente mancato rispetto dei requisiti di elevata precisione dimensionale dei clienti.
Per produrre getti con elevata precisione dimensionale, è necessario istituire un sistema completo di controllo della qualità, controllare rigorosamente ogni anello del processo di produzione, e prestare attenzione ad ogni dettaglio che possa influenzare la precisione dimensionale.
Oltre ai fattori sopra menzionati, altri aspetti come la post-finitura (macinazione, lavorazione) avrà anche un certo impatto sulla precisione dimensionale della fusione.
Solo considerando in modo esaustivo e controllando rigorosamente tutti i fattori rilevanti è possibile migliorare efficacemente la stabilità dimensionale e la precisione dei pezzi fusi, soddisfare le sempre più elevate esigenze di qualità dei clienti e migliorare la competitività delle imprese sul mercato.