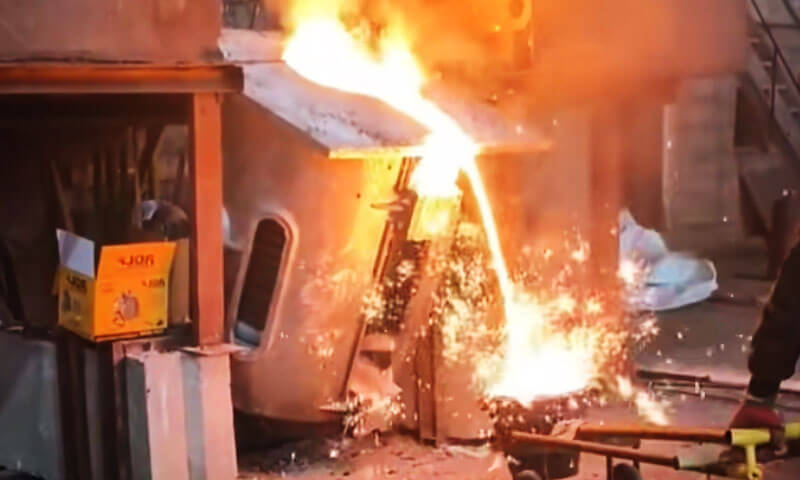
Forni fusori elettrici, soprattutto forni ad induzione a media frequenza—offrono alle fonderie un controllo eccellente sulla temperatura di fusione, composizione della carica, e flessibilità produttiva. Ma la fornace stessa è solo una parte del casting sistema.
Un problema nella preparazione della carica, chimica della fusione, controllo della corsa, rivestimento del forno, inoculazione, sferoidizzazione, oppure la pratica del colaggio può eventualmente rivelarsi un difetto di fusione, problema di lavorazione, microstruttura instabile, o costi di produzione eccessivi.
Dal punto di vista di un ingegnere di fonderia, infatti si creano molti “difetti di fusione”. prima che il metallo raggiunga lo stampo.
Ciò è particolarmente vero durante la produzione ferro grigio, ferro duttile, e altri getti ferrosi nei sistemi di fusione elettrici.
Il seguente 15 I problemi riguardano i problemi più comuni legati al forno e alla fusione, unitamente a misure correttive pratiche.
1. Perdita eccessiva di combustione degli elementi
Nella fusione in forno elettrico, eccessivo perdita di combustione dell'elemento è uno di quei problemi che all'inizio sembrano piccoli ma che alla fine si manifestano nell'analisi chimica, microstruttura, e proprietà meccaniche del getto.
Elementi come E, Mn, e Cr sono suscettibili all'ossidazione durante la fusione, e il recupero effettivo può variare in modo significativo in base alle condizioni di carica e alla pratica del forno.
In alcune operazioni di fonderia, si possono osservare perdite di diversi punti percentuali, ma il valore esatto è process- e dipendenti dalla lega e dovrebbero essere stabiliti in base ai dati effettivi del forno anziché essere trattati come una regola fissa.
Dopo anni trascorsi attorno ai forni ad induzione, Ho scoperto che un eccessivo burn-off di solito non deriva da un errore drammatico.
Più spesso, la fusione semplicemente si spende troppo tempo caldo ed esposto, mentre la pratica della carica e delle scorie non è ben controllata.
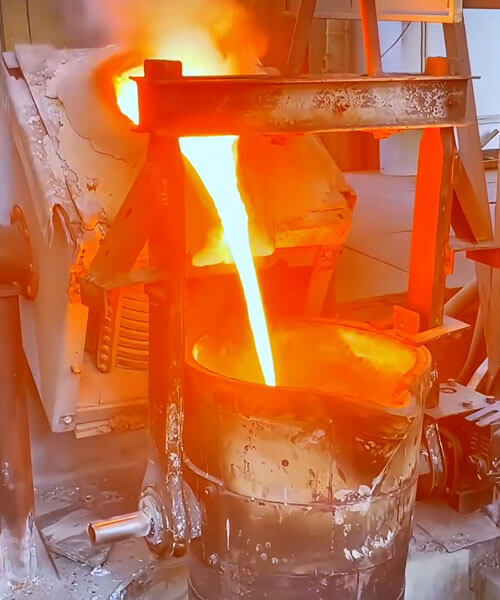
Perché si verifica una perdita di combustione eccessiva?
Di solito il primo colpevole è tempo di fusione lungo. Più a lungo il metallo rimane a temperatura elevata, maggiore è la possibilità di ossidazione e perdita di elementi.
La situazione peggiora quando il forno sviluppa una carica a ponte o “sospesa”., perché la parte inferiore della vasca si surriscalda in attesa che la carica residua collassi.
Anche le condizioni dell'accusa sono importanti. Bagnato, arrugginito, fortemente ossidato, molto sottile, oppure i rottami mal preparati hanno un'area superficiale esposta molto più ampia rispetto alla sua massa e possono aumentare l'ossidazione e la formazione di scorie.
I pezzi sovradimensionati creano un altro problema: rallentano la fusione e prolungano il tempo di funzionamento del forno prima che il bagno diventi completamente fuso.
La gestione delle scorie è altrettanto importante. Uno strato di scorie adeguatamente controllato può ridurre l'esposizione diretta del metallo fuso all'atmosfera.
Se si consente alle scorie di accumularsi eccessivamente, Tuttavia, può anche intrappolare metalli preziosi ed elementi di lega.
Il punto non è semplicemente quello di avere più scorie, ma mantenere la giusta condizione delle scorie al giusto stadio di fusione.
Come ridurre la perdita di combustione degli elementi
La soluzione più efficace è quella controllare l'intero ciclo di fusione, a cominciare dalla carica.
I materiali di carica devono essere puliti, Asciutto, e di dimensioni ragionevoli. Evitare quantità eccessive di scarti molto sottili, materiale fortemente arrugginito, o forme scomode che potrebbero creare ponti all'interno del forno.
La carica dovrebbe sciogliersi progressivamente e in modo consistente invece di formare uno strato sospeso sopra un bagno surriscaldato.
La seconda regola è sciogliersi nel modo più efficiente e pratico. Una volta che il materiale è fuso, evitare il mantenimento non necessario ad alta temperatura.
Buon caricamento del forno, funzionamento elettrico stabile, e l'alimentazione tempestiva della carica rimanente contribuiscono ad abbreviare il ciclo di fusione.
Anche la pratica delle scorie è importante. Le scorie dovrebbero essere gestite durante la fusione anziché lasciarle accumulare in modo incontrollato.
Dove appropriato, il mantenimento di una copertura controllata delle scorie durante le fasi successive della fusione può aiutare a limitare l'esposizione diretta del metallo.
Per la lavorazione di trucioli o resi fini che devono essere riciclati, la ricarica richiede maggiore attenzione a causa del loro ampio rapporto superficie-volume.
Pulito, i trucioli secchi possono essere introdotti progressivamente dopo che si è formato un pool fuso stabile anziché scaricati in un unico grande lotto.
Il punto di vista pratico di un ingegnere di fonderia
Quando lo spettrometro lo mostrerà E, Mn, oppure il recupero del Cr è costantemente inferiore al previsto, Non compenserei immediatamente aggiungendo più elementi di lega.
Primo, guarda il registro dello scioglimento:
Condizione di carica → Tempo di fusione → Temperatura del bagno → Tempo di mantenimento → Condizione della scoria → Recupero effettivo dell'elemento
Una volta che la fonderia conosce il suo reale tasso di recupero, i calcoli delle tariffe diventano molto più affidabili.
Il punto importante è che un’eccessiva perdita di combustione è solitamente un problema di controllo del processo prima che un problema di regolazione chimica.
Ridurre l'esposizione non necessaria alle alte temperature, migliorare la preparazione della carica, prevenire il ponte, e mantenere una protezione controllata dalle scorie.
Il risultato non è solo una chimica più stabile, ma anche struttura di fusione e prestazioni meccaniche più costanti.
2. Ossigeno eccessivo nel ferro fuso
Nella fusione su forni ad induzione, l'eccesso di ossigeno non è solitamente così evidente come un problema di temperatura o una deviazione chimica.
Tuttavia, quando l'attività dell'ossigeno diventa troppo elevata, può influenzare la formazione di scorie, sciogliere la pulizia, nucleazione della grafite, e la consistenza della microstruttura finale.
Dal punto di vista di un fonditore, la prima cosa da ricordare è che un forno ad induzione non ha la stessa atmosfera fortemente ossidante tipica di altri sistemi di fusione.
Quindi quando compaiono problemi di ossigeno, Di solito guardo prima come è stata gestita la fusione, soprattutto durante la fase successiva della fusione.
Perché l'ossigeno diventa eccessivo?
Una causa comune è l'eccessiva agitazione elettromagnetica o una regolazione della frequenza eccessivamente aggressiva nelle fasi avanzate della fusione.
Il forte movimento del bagno aumenta il contatto tra il metallo fuso e l'atmosfera, dando all'ossigeno più opportunità di entrare nella massa fusa.
Un'altra causa comune sono le aggiunte umide o scarsamente preparate.
Umidità, ruggine, e gli ossidi superficiali sui materiali aggiunti tardi possono aumentare la formazione di ossidi e introdurre ulteriori problemi legati al gas.
Anche lunghi periodi di surriscaldamento o di mantenimento ad alta temperatura possono peggiorare la situazione.
Quanto più a lungo la fusione rimane esposta in queste condizioni, maggiore è la possibilità di ossidazione e formazione di scorie.
Il punto importante è che il controllo dell’ossigeno non è semplicemente una questione di misurazione di un numero. Temperatura, tempo di trattenimento, agitazione, condizione di carica, e la pratica delle scorie interagiscono.
Come controllare l'eccesso di ossigeno
Durante la fase successiva della fusione, evitare agitazioni inutili una volta raggiunte la chimica e la temperatura richieste.
Non mantenere la vasca in movimento semplicemente perché il forno è in grado di farlo.
Tutte le aggiunte, utensili, e caricare i materiali che entrano in contatto con la massa fusa dovrebbero esserlo pulito e asciutto.
Ciò è particolarmente importante per gli aggiustamenti chimici tardivi, perché rimane poco tempo per correggere eventuali contaminazioni aggiuntive prima del versamento.
Anche il mantenimento delle alte temperature dovrebbe essere ridotto al minimo. Portare la fusione alla temperatura richiesta, completare l'aggiustamento ed il trattamento chimico necessario, e spostati verso il versamento anziché mantenere un bagno inutilmente caldo.
Per una produzione critica, analisi diretta di ossigeno e altri gas disciolti può essere più utile che affidarsi solo all’osservazione visiva della fusione.
Il punto di vista pratico di un ingegnere di fonderia
Quando compaiono problemi di fusione legati all'ossigeno, Non darei immediatamente la colpa alla fornace stessa.
Vorrei prima rivedere il pratica di fusione in fase avanzata:
Agitazione → Materiali di aggiunta → Temperatura → Tempo di mantenimento → Condizioni della scoria
In molti casi, l'eccesso di ossigeno non è causato dal principio di fusione del forno a induzione, ma da ciò che accade dopo che il metallo è già fuso.
3. Contenuto di carbonio inferiore al previsto
Un altro problema comune nella fusione nei forni elettrici è quello finale il contenuto di carbonio risulta inferiore a quanto previsto dal calcolo della tariffa.
Ciò è particolarmente problematico nella ghisa grigia e nella ghisa duttile perché il carbonio non è semplicemente un numero di lega sul rapporto di analisi.
Influisce direttamente sul carbonio equivalente, Formazione di grafite, comportamento di solidificazione, caratteristiche dell'alimentazione, e microstruttura finale.
Un errore comune è calcolare correttamente la carica su carta e presumere che il contenuto di carbonio calcolato apparirà automaticamente nella fusione finale. Nella produzione vera e propria, il forno ha sempre il proprio comportamento di recupero del carbonio.
Perché il carbonio scende al di sotto del target?
Uno dei motivi è temperatura eccessiva e permanenza prolungata. In determinate condizioni del forno, il carbonio può essere consumato attraverso l'ossidazione e reazioni ad alta temperatura.
Anche la chimica delle scorie e dell'atmosfera del forno è importante. Quando il materiale fuso viene mantenuto troppo caldo per troppo tempo, l’effettivo recupero del carbonio può diminuire.
Un'altra causa pratica è semplicemente l'utilizzo di un valore teorico di recupero del carbonio che non corrisponde al forno reale.
Ogni negozio presenta differenze nella progettazione del forno, materiali di carica, pratica operativa, e tempo di fusione.
Un fattore di recupero tratto da un manuale potrebbe quindi essere molto diverso dal valore osservato in fabbrica.
Come prevenire il basso contenuto di carbonio
Il primo passo è fondare la fonderia tasso effettivo di recupero del carbonio dai dati di produzione.
Registrare la carica di carbonio calcolata, risultato finale dello spettrometro, tempo di fusione, cronologia della temperatura, e la composizione della carica su una serie di colate.
Dopo che sono stati raccolti dati sufficienti, il reale comportamento di recupero diventa molto più chiaro.
I calcoli delle tariffe dovrebbero quindi essere corretti utilizzando questo fattore di recupero specifico dell'impianto anziché basarsi interamente su valori teorici.
Evitare surriscaldamenti inutili e mantenimento prolungato ad alta temperatura.
L'obiettivo è raggiungere in modo efficiente la condizione di fusione richiesta e procedere al trattamento e alla colata senza trascorrere ulteriore tempo a temperatura.
Per aggiustamenti chimici, Anche l'aggiunta di carbonio dovrebbe essere introdotta utilizzando un metodo controllato che promuova una dissoluzione affidabile e riduca al minimo le perdite per ossidazione.
Il punto di vista pratico di un ingegnere di fonderia
Quando il carbonio finale esce ripetutamente al di sotto del target, Normalmente controllo prima quattro cose:
Calcolo della carica → Recupero effettivo del carbonio → Temperatura di fusione/mantenimento → Pratica di aggiunta del carbonio
Una volta compreso l'effettivo recupero del forno, il problema diventa molto più facile da controllare.
Il carbonio stabile è uno dei fondamenti della produzione stabile di ghisa grigia e duttile, e nella mia esperienza, i buoni registri del forno sono molto più affidabili che correggere ripetutamente la fusione con congetture.
4. Fori di spillo legati all'azoto e difetti di gas simili a fessure
I difetti legati al gas che diventano visibili solo dopo la lavorazione sono particolarmente fastidiosi.
La fusione potrebbe sembrare sana dall'esterno, ma una volta noioso, superficie di tenuta, o un'altra sezione viene lavorata, piccolo fori di spillo o cavità simili a fessure appaiono all'improvviso.
Nelle fonderie di ferro, eccessivo azoto possono contribuire a questo tipo di difetto in condizioni di processo sensibili. Tuttavia, l'azoto è raramente l'unico fattore.
Fondere la pulizia, inclusioni di ossidi, materiali di carica, idrogeno, condizioni di versamento, e la nucleazione della grafite influenzano il risultato finale.
Perché succede?
Il problema di solito inizia con la carica. Alcuni acciai legati e alcuni materiali di scarto possono contenere livelli di azoto relativamente elevati.
Se questi materiali vengono miscelati in una normale carica di ferro senza controllo, il contenuto di azoto della massa fusa può aumentare gradualmente.
Anche i carburatori meritano attenzione. Due prodotti che sul foglio di acquisto appaiono entrambi come “carbon raiser” possono avere contenuti di azoto molto diversi.
Questa differenza potrebbe non avere importanza sulla carta, ma può avere una notevole importanza in un tipo di ferro sensibile.
Un altro punto che vorrei sottolineare per esperienza è questo un basso livello di azoto non è automaticamente l'obiettivo di ogni ghisa.
L'azoto può influenzare la nucleazione della grafite e lo sviluppo della matrice, quindi il valore corretto dipende dal grado e dalla microstruttura richiesta. L'obiettivo è un livello di azoto controllato, non semplicemente il numero più basso possibile.
Come prevenirlo
Inizia con il controllo della carica. Evitare scarti incontrollati ad alto contenuto di azoto e verificare la composizione dei carburatori quando si producono prodotti sensibili all'azoto.
Se il casting mostra fori di spillo inspiegabili, diretto analisi di ossigeno/azoto è molto più utile che continuare a cambiare l'inoculante alla cieca.
La fonderia dovrebbe confrontare il livello di azoto di una buona colata con quello di una colata difettosa e poi risalire alla carica e al processo.
In processi selezionati è possibile utilizzare aggiunte che legano l'azoto, come Ti o Zr, ma non dovrebbero essere trattati come una cura universale perché possono anche modificare inclusioni e microstruttura.
Il punto di vista pratico di un ingegnere di fonderia
Quando compaiono improvvisamente difetti di gas simili a fessure, Di solito controllo:
Carica → Carburatore → N/O totale → Pulizia del fuso → Pratica di versamento
Trova la fonte prima di provare a "risolvere" il sintomo.
5. Scarsa risposta all'inoculazione nella ghisa grigia
La fusione a induzione è efficiente e pulita, ma un effetto collaterale è che la fusione finale può avere un potenziale di zolfo e ossigeno relativamente basso rispetto ad alcuni percorsi di fusione tradizionali.
In queste condizioni, il ferro grigio può rispondere scarsamente all'inoculazione, anche quando l'operatore aumenta l'aggiunta dell'inoculante.
Potresti notare un sottoraffreddamento più elevato, morfologia meno favorevole della grafite lamellare, maggiore tendenza al carburo nelle sezioni sottili, o semplicemente una struttura di fusione meno stabile del previsto.
Perché l'inoculazione diventa inefficace?
L'inoculazione non funziona indipendentemente dal ferro base. La sua efficacia dipende dallo stato chimico e metallurgico della massa fusa, così come il tipo, quantità, e i tempi dell'inoculante.
Un livello di zolfo molto basso può essere parte del problema in alcuni processi di lavorazione della ghisa grigia.
Diverse fonderie utilizzano gamme target diverse, ma per molte operazioni pratiche sulla ghisa grigia il livello di zolfo viene controllato intenzionalmente anziché scendere a un valore estremamente basso.
L'altro problema è sbiadimento dell'inoculazione. Un inoculante aggiunto troppo presto può perdere gran parte del suo effetto prima che il metallo raggiunga lo stampo.
Come migliorare la risposta
Per prima cosa stabilizzare il ferro di base. Non tentare di risolvere una fusione instabile semplicemente aumentando l'aggiunta di inoculante.
Quindi selezionare l'inoculante in base al grado e al processo e aggiungerlo il più vicino possibile al versamento.
I comuni inoculanti a base di FeSi possono contenere aggiunte controllate come Ca, Ba, Sr, o terre rare per promuovere un'efficace nucleazione della grafite.
Se il negozio riscontra ripetutamente una scarsa risposta, confrontare lo zolfo, attività dell'ossigeno, sottoraffreddamento, aggiunta di inoculazione, e tempo di dissolvenza tra manche buone e cattive.
Questo di solito dice di più della semplice osservazione del consumo di inoculanti.
Il punto di vista pratico di un ingegnere di fonderia
Quando un operatore mi dice, “Abbiamo aggiunto più inoculante, ma continuava a non funzionare”, la mia prima domanda è:
Qual era la condizione del ferro base prima dell'inoculazione?
L'inoculazione è un'operazione di rifinitura. Non può compensare una qualità di fusione instabile.
6. Nodularità instabile nella ghisa sferoidale
Nella produzione di ghisa duttile, fluttuazioni di nodularità sono un classico segno che il ferro base e il processo di trattamento non sono sufficientemente stabili.
Un calore può produrre pulito, noduli di grafite ben formati, mentre il successivo mostra una nodularità inferiore, grafite più irregolare, o una popolazione di grafite completamente diversa anche se l'operatore ha seguito la stessa ricetta di trattamento.
Perché la nodularità cambia?
La prima cosa che controllo è il contenuto iniziale di zolfo.
Il magnesio viene consumato durante la sferoidizzazione, e la quantità richiesta dipende fortemente dalle condizioni di zolfo e ossigeno del ferro non trattato.
Se il livello di zolfo varia da calore a calore, un'aggiunta fissa di magnesio non produrrà un livello residuo fisso di Mg.
Temperatura di trattamento, recupero del magnesio, intensità della reazione, inoculazione, e anche il tempo che intercorre tra il trattamento e la colata incide sul risultato.
La separazione delle tariffe è un altro problema pratico. Ritorni del ferro grigio, ritorni della ghisa sferoidale, acciaio in lega, e altri scarti non dovrebbero essere mescolati senza considerare la loro influenza sulla chimica.
Come stabilizzare la nodularità
La chiave è controllare l’intera catena di trattamento:
Chimica del ferro base → Zolfo → Temperatura di trattamento → Recupero del magnesio → Inoculazione → Tempo di colata
Per molti gradi di ghisa duttile, il Mg residuo può variare ampiamente 0.03–0,06% in peso, ma questo è solo un riferimento generale.
È necessario stabilire l'obiettivo corretto per il grado specifico, Spessore della sezione, metodo di trattamento, e specifica del cliente.
Il controllo metallografico dovrebbe andare oltre la semplice “percentuale di nodularità”.
Conteggio dei noduli, distribuzione dimensionale, morfologia della grafite, struttura della matrice, e il contenuto di carburo forniscono un quadro molto migliore della reale stabilità del processo.
Il punto di vista pratico di un ingegnere di fonderia
Se la nodularità continua a muoversi, non modificare immediatamente l'aggiunta di magnesio.
Per prima cosa stabilizzare il ferro basso. Un trattamento coerente applicato a un metallo incoerente produrrà comunque getti incoerenti.
7. Basso numero di noduli di grafite e dimensioni irregolari dei noduli
Una fusione di ghisa duttile può avere una nodularità della grafite accettabile e comunque avere una nodularità insoddisfacente conteggio dei noduli o distribuzione delle dimensioni.
Questa distinzione è importante. La nodularità ci dice quanto è rotonda e ben formata la grafite; il conteggio dei noduli ci dice quante particelle di grafite si sono formate durante la solidificazione. Entrambi influenzano il comportamento di solidificazione e la struttura della matrice finale.
Cause comuni
Quando il magnesio residuo è adeguato ma il numero di noduli è basso, Innanzitutto sospetterei inoculazione scarsa o in via di estinzione.
L'inoculazione crea ulteriori siti di nucleazione della grafite. Se l'inoculante viene aggiunto troppo presto, è scarsamente disciolto, o non è ben adattato alle condizioni del ferro, l'effetto può svanire prima che il metallo raggiunga lo stampo.
Anche le condizioni di raffreddamento contano. Una sezione spessa si solidifica più lentamente di una sezione sottile, quindi lo stesso trattamento può produrre popolazioni nodulari diverse in parti diverse dello stesso getto.
Come migliorare il conteggio dei noduli
Utilizzare una pratica di inoculazione stabile e prestare molta attenzione ai tempi.
Per ghisa sferoidale trattata con filo, l'inoculazione viene generalmente eseguita immediatamente dopo il trattamento di sferoidizzazione o solo con un breve ritardo controllato, a seconda del processo.
Per alcune applicazioni su ghisa sferoidale, conteggio dei noduli 100–200 noduli/mm² o superiore possono essere incontrati, ma non esiste un valore “corretto” universale.
L'obiettivo dipende dalla composizione della lega, Spessore della sezione, Tasso di raffreddamento, e le specifiche applicabili.
L'importante è coerenza, senza inseguire un singolo numero.
Il punto di vista pratico di un ingegnere di fonderia
Se la grafite è rotonda ma troppo grossolana e troppo sparsa, la prima domanda non dovrebbe essere “Abbiamo bisogno di più magnesio??"
Di solito è più utile chiedere:
Il ferro è stato inoculato correttamente?, e l'inoculazione era ancora efficace quando il metallo entrava nello stampo?
Una buona produzione di ferro duttile dipende dal controllo di entrambi sferoidizzazione e nucleazione. L’uno senza l’altro non basta.
8. Scarsa lavorabilità dopo la fusione
Quando un cliente dice, “La fusione è difficile da lavorare," Non attribuisco automaticamente la colpa al processo CNC.
In molti casi, il vero problema si creava già nelle fasi di fusione e solidificazione.
La ghisa può essere lavorata in modo molto diverso anche quando due colate hanno valori di durezza simili.
Il comportamento di taglio effettivo dipende fortemente dalla struttura della matrice, morfologia della grafite, carburi, fosfuri, inclusioni, e freddo locale.
Le cause tipiche includono la cementite libera, fasi dure di fosfuro o carburo, eccessiva perlite in un grado destinato ad essere più ferritico, strutture anomale nei punti caldi termici, o particelle di ferroleghe non disciolte.
Perché succede?
Può svilupparsi una sezione che si raffredda rapidamente aree ricche di ferro freddo o carburo, mentre un punto caldo può sviluppare una matrice diversa dal metallo circostante.
Nella ghisa duttile, un eccesso di perlite o carburi può anche aumentare l'usura dell'utensile e le forze di taglio.
Questo è il motivo per cui il semplice controllo della durezza Brinell non è sempre sufficiente.
Due getti con durezza simile possono avere una lavorabilità notevolmente diversa perché il microstruttura e distribuzione della fase dura sono diversi.
Come migliorare la lavorabilità
La soluzione inizia a monte:
Chimica di carica → Carbonio equivalente → Inoculazione → Velocità di solidificazione → Trattamento termico → Microstruttura finale
Controlla prima la chimica, quindi esaminare la struttura della grafite e della matrice.
Se il problema di lavorazione si verifica solo in sezioni sottili o vicino a punti caldi, la progettazione dello stampo e le condizioni di raffreddamento potrebbero richiedere attenzione piuttosto che un'altra modifica ai parametri di taglio CNC.
Dove necessario, l'esame metallografico può rivelare rapidamente se il vero problema è la cementite, carburi, perlite eccessiva, anomalia della grafite, o un altro problema microstrutturale.
Il punto di vista pratico di un ingegnere di fonderia
Quando la lavorazione diventa improvvisamente difficile, Lo chiedo sempre:
“La struttura metallica è cambiata?"
Se l'usura dell'utensile aumenta contemporaneamente alla modifica della durezza della colata o della microstruttura, l'officina meccanica potrebbe vedere solo il sintomo finale di un problema di fonderia.
9. Il magnesio residuo appare troppo alto allo spettrometro
A volte lo spettrometro riporta un valore relativamente alto magnesio residuo valore, tuttavia la fusione non presenta il raffreddamento previsto o la microstruttura anomala.
Questa è una situazione in cui controllerei la misurazione prima di modificare il processo di trattamento.
Per alcuni gradi di ghisa duttile, Mg residuo intorno 0.03–0,06% in peso può essere ragionevole, ma l'obiettivo corretto dipende dal grado, livello di zolfo, metodo di trattamento, Dimensione della sezione, e specifiche.
Perché il risultato può essere fuorviante?
Diversi fattori possono influenzare le letture dello spettrometro:
- Calibrazione o deriva dello strumento
- Standard di riferimento errati
- Preparazione del campione inadeguata
- Macinazione inconsistente
- Contaminazione superficiale
- Campionamento non rappresentativo
Il magnesio è sensibile anche alla tecnica analitica, quindi la preparazione del campione e la pratica di analisi dell’operatore contano più di quanto molte persone credano.
Come verificare il risultato
Il primo passo è verificare lo strumento con uno standard di riferimento certificato.
La preparazione del campione deve seguire una procedura controllata, inclusa una corretta macinazione e una pulizia, superficie rappresentativa.
Se il risultato rimane discutibile, confrontarlo con un metodo analitico indipendente come analisi chimiche umide dove appropriato.
Il punto di vista pratico di un ingegnere di fonderia
Quando il rapporto chimico e la struttura del casting sembrano non essere d'accordo, non modificare immediatamente la ricetta del forno.
Per prima cosa prova che la misura è giusta.
Ho visto negozi inseguire il magnesio, carbonio, e aggiustamenti del silicio per un intero turno quando il vero problema era un campione scadente o uno spettrometro calibrato in modo errato.
10. Bassa resistenza agli urti nella ghisa sferoidale
Una fusione di ghisa duttile può superare i requisiti di resistenza alla trazione e comunque fallire una prova di impatto.
Ciò è particolarmente importante per le qualità in cui, oltre alla resistenza, vengono specificate tenacità e duttilità.
La prestazione all'impatto è influenzata dalla composizione chimica, morfologia della grafite, struttura della matrice, contenuto di carburo, inclusioni, e qualità di fusione.
Perché la resistenza all'impatto diminuisce?
Alti livelli di fosforo e manganese può essere dannoso per la duttilità e le prestazioni di impatto nella ghisa duttile ferritica, mentre eccessiva perlite, carburi, scarsa nodularità, o una morfologia sfavorevole della grafite possono anche ridurre la tenacità.
Per una qualità come QT350-22L o QT400-18L, l'obiettivo non è semplicemente quello di massimizzare la forza.
La chimica e il trattamento devono essere bilanciati per ottenere la matrice ferritica e la duttilità richieste.
Come migliorarlo
Inizia con materiali a carica pulita e controllata. Evitare contaminazioni inutili della lega e mantenere il fosforo e il manganese entro l'intervallo specificato.
Quindi controllare la sequenza completa del trattamento di fusione:
Ferro base → Sferoidizzazione → Inoculazione → Solidificazione → Controllo della matrice
Per i voti critici, l'esame metallografico dovrebbe essere utilizzato insieme alle prove di trazione e di impatto.
Se i valori di impatto diminuiscono improvvisamente, confrontare le batterie fallite con una batteria accettata piuttosto che guardare solo il numero di impatto finale.
Il punto di vista pratico di un ingegnere di fonderia
Quando la resistenza all'impatto è bassa, non aggiungere semplicemente lega per aumentare la resistenza.
Un getto può diventare più forte e tuttavia diventare più fragile.
Guardo sempre prima la matrice: la ferrite, Pearlite, carburi, e la morfologia della grafite, quindi procedere a ritroso fino alla chimica e al processo di trattamento.
La domanda giusta non è “Come possiamo renderlo più difficile”.?” ma “Quale microstruttura abbiamo effettivamente prodotto”.?"
11. Problemi di casting inspiegabili
Ogni fonderia prima o poi si trova a dover affrontare la frase più frustrante in officina:
“Non è cambiato nulla, ma il casting è diverso.
Quando i parametri evidenti appaiono invariati tranne la porosità, struttura della grafite, durezza, machinabilità, o le proprietà meccaniche cambiano improvvisamente, le continue congetture di solito fanno perdere tempo.
Il primo passo è confrontare a buon caldo e cattivo caldo utilizzando misurazioni effettive.
Metodi diagnostici utili
A seconda del difetto, gli strumenti utili includono:
- Spettroscopia di emissione ottica per gli elementi principali e in traccia
- Analisi ossigeno/azoto per problemi di gas disciolti e pulizia
- Metallografia per la valutazione della grafite e della matrice
- SEM/EDS per inclusioni e fasi anomale
- Radiografia o TC per porosità e difetti interni
- Analisi termica per il comportamento di solidificazione
- Test ad ultrasuoni per adeguate discontinuità interne
La chiave è selezionare il test in base al meccanismo sospettato. Ha poco valore eseguire ogni analisi disponibile senza una chiara domanda diagnostica.
Il punto di vista pratico di un ingegnere di fonderia
Quando la causa non è chiara, Non credo nel cambiare tre cose contemporaneamente.
Modificare una variabile controllata, confrontalo con un buon calore noto, e conservare i registri di produzione.
Buon casting contro. pessimo casting è spesso la strada più veloce per arrivare alla risposta.
Se la fonderia non può eseguire internamente le analisi richieste, inviare campioni a un laboratorio qualificato è solitamente più economico che rottamare un'altra settimana di produzione.
12. Tempi di fusione lunghi e consumo eccessivo di elettricità
I lunghi cicli di fusione sono più di un semplice problema energetico.
Più a lungo il metallo rimane nella fornace, maggiore è la possibilità di ossidazione, perdita di lega, formazione di scorie, attacco refrattario, e un inutile aumento della temperatura.
Dal punto di vista produttivo, un forno lento riduce anche la capacità di fusione disponibile e aumenta il costo per tonnellata di metallo accettabile.
Perché la fusione richiede troppo tempo?
Le cause possono essere sorprendentemente semplici:
- Carica mal preparata o sovradimensionata
- Ponte di carica
- Bassa densità di carica
- Trasmissione elettrica inefficiente
- Pessime condizioni del forno
- Mantenimento ad alta temperatura non necessario
- Problemi al sistema di raffreddamento o all'impianto elettrico
- Materiale refrattario usurato o pratica operativa inefficiente
Il consumo energetico specifico varia in modo significativo in base alla progettazione del forno e alle condizioni dell'impianto, quindi i valori pubblicati dovrebbero essere trattati con attenzione.
Una figura come 570 kWh/t o 800 kWh/t non è un punto di riferimento universale. Il numero utile è il kWh effettivo per tonnellata di metallo fuso accettabile prodotto in quello specifico impianto.
Come ridurre il consumo energetico
Inizia accorciando il ciclo di fusione completo invece di aumentare semplicemente la potenza del forno.
Il materiale caricato deve essere asciutto, pulito, opportunamente dimensionato, e imballato in modo efficiente. Bisognerebbe evitare il bridging, e il mantenimento non necessario ad alta temperatura dovrebbe essere eliminato.
Anche l'impianto elettrico è da controllare come catena completa:
Alimentazione in entrata → Convertitore → Condensatori → Cavi/sbarre collettrici → Bobina di induzione → Forno → Metallo fuso
L'energia può essere persa in diversi punti.
Anche le condizioni del forno sono importanti. Un rivestimento deteriorato, sistema di raffreddamento inefficiente, o un guasto elettrico possono tranquillamente aumentare il consumo di energia per ogni riscaldamento.
Il punto di vista pratico di un ingegnere di fonderia
Quando qualcuno me lo dice, “La fornace funziona a piena potenza, quindi deve essere efficiente," Non ne sono convinto.
Voglio vedere tre numeri:
Tempo di fusione + kWh/t + tonnellate di metallo accettabile
Un forno che fonde velocemente ma produce metallo instabile non è efficiente. Una fornace che utilizza meno elettricità ma impiega troppo tempo potrebbe presentare lo stesso problema da un'altra direzione.
Il vero obiettivo è la chimica stabile, tempo di fusione prevedibile, e il consumo energetico pratico più basso per tonnellata di buoni getti.
13. Guasti elettrici e meccanici frequenti del forno
Il forno fusorio elettrico è il fulcro del processo produttivo della fonderia, quindi anche un guasto elettrico o meccanico apparentemente minore può fermare rapidamente l'intera linea.
In pratica, molti guasti ripetuti del forno non sono causati dal corpo del forno stesso, ma dall'elettronica di potenza, sistemi di raffreddamento, Componenti idraulici, sensori, connessioni, e componenti di controllo.
Le tipiche aree problematiche includono il convertitore e le schede di controllo, condensatori, circuiti di raffreddamento ad acqua, collegamenti della bobina, sistemi idraulici, monitoraggio della temperatura, protezione dalle perdite, e isolamento.
Perché succede?
Una delle cause è la scarsa qualità dei componenti, ma la manutenzione è altrettanto importante.
Collegamenti elettrici allentati, flusso instabile dell'acqua di raffreddamento, temperatura eccessiva dell'acqua, condensazione, oppure un sensore guasto può gradualmente trasformarsi in un guasto molto più grande.
Il raffreddamento è particolarmente critico per i forni a induzione. La bobina e i componenti elettrici associati dipendono dalla circolazione stabile dell'acqua.
Un piccolo problema relativo all'acqua di raffreddamento può diventare un serio problema di sicurezza se viene ignorato.
Come prevenirlo
Quando si acquista o si effettua la manutenzione di un forno elettrico, prestare attenzione non solo alla capacità di fusione ma anche alla qualità e tracciabilità dei componenti chiave.
Il programma di manutenzione dovrebbe includere controlli di routine:
- Flusso e temperatura dell'acqua di raffreddamento
- Collegamenti elettrici
- Pressione idraulica
- Condizioni della bobina
- Protezione dalle perdite
- Isolamento
- Sistemi di allarme e interblocco
Il fornitore dovrebbe inoltre fornire informazioni chiare sui pezzi di ricambio critici e sul loro ciclo di sostituzione.
Il punto di vista pratico di un ingegnere di fonderia
Quando una fornace inizia ad avere “piccoli problemi” ogni pochi giorni, Non li considero mai piccoli.
Un cattivo collegamento idrico, un condensatore debole, oppure un sensore difettoso può eventualmente causare un arresto della produzione o un problema di sicurezza.
Una buona caldaia non è quella che funziona quando tutto è nuovo.
È quello che rimane stabile dopo migliaia di cicli produttivi perché i suoi componenti, manutenzione, allarmi, e il sistema dei pezzi di ricambio sono stati adeguatamente pianificati fin dall'inizio.
14. Breve durata del rivestimento del forno
Il rivestimento del forno è uno dei componenti più importanti di un forno a induzione.
Separa il metallo fuso dalla struttura del forno, quindi la qualità del rivestimento influisce direttamente sulla durata, sciogliere la pulizia, stabilità produttiva, e la sicurezza dell'operatore.
Per la fusione del ferro, i rivestimenti a base di silice acida sono ampiamente utilizzati in appropriate applicazioni di forni a induzione.
Tuttavia, la durata del rivestimento dipende da molto più del materiale refrattario nominale.
Perché la fodera si usura troppo rapidamente?
Le cause comuni includono:
- Scarsa qualità refrattaria
- Distribuzione delle dimensioni delle particelle errata
- Installazione o compattazione impropria
- Sinterizzazione inadeguata
- Temperatura operativa eccessiva
- Scorie aggressive
- Impatto meccanico durante la ricarica
- Pratica errata della prima manche
Anche un buon materiale refrattario può avere una vita utile breve se il processo di installazione e sinterizzazione è inadeguato.
La materia prima dovrebbe avere un contenuto di silice adeguato e livelli di impurità controllati.
Per refrattari di silice, alto contenuto di SiO₂, spesso superiore 98% per materie prime adatte— può essere importante, ma le specifiche esatte del refrattario devono seguire la progettazione del forno e i requisiti tecnici del fornitore.
Come migliorare la durata del rivestimento
Il passo più importante è abbinare il sistema refrattario alla capacità del forno, lega, temperatura operativa, condizione di scorie, e ciclo produttivo.
L'installazione deve seguire la procedura specificata dal fornitore del materiale refrattario, incluso un adeguato speronamento, asciugatura, polimerizzazione, e sinterizzazione di primo calore.
La prima manche merita particolare attenzione. Un aumento controllato della temperatura e un corretto processo di sinterizzazione stabiliscono lo strato di lavoro che protegge il rivestimento durante la successiva produzione.
Durante il servizio, il rivestimento dovrebbe essere ispezionato regolarmente anziché attendere un guasto evidente.
Cambiamenti nella capacità del forno, profondità del bagno, o il profilo del rivestimento possono fornire indicazioni precoci di usura localizzata.
Il punto di vista pratico di un ingegnere di fonderia
Ho visto fonderie risparmiare un po' di soldi sul refrattario e poi perderne molto di più a causa della minore durata del rivestimento, produzione persa, e riparazioni inutili.
Il rivestimento più economico è raramente il rivestimento più economico da gestire.
Scegli il refrattario in base al forno effettivo e al metallo da fondere, installarlo correttamente, e trattare seriamente il primo calore.
Un buon rivestimento protegge non solo il forno, ma anche la fusione e le persone che la gestiscono.
15. Erosione refrattaria “piede di elefante”.
Il cosiddetto “piede di elefante” è una forma caratteristica di erosione refrattaria localizzata vicino alla parte inferiore del rivestimento di un forno ad induzione.
Il profilo interno diventa localmente incassato o allargato, conferendo all'area usurata la sua forma caratteristica.
È più di un difetto visivo. Una grave erosione localizzata può ridurre il volume effettivo del forno, influiscono sulla pulizia della fusione, accelerare il danno refrattario, e alla fine creare un serio rischio per la sicurezza.
Perché si sviluppa?
Una causa comune è carica e bridging instabili.
Se i pezzi di carica sovradimensionati formano un ponte sopra il bagno fuso, la parte inferiore del forno può essere fortemente esposta a stress termici e meccanici.
Quando il ponte alla fine crolla, il materiale pesante può colpire il rivestimento inferiore.
L'eccessiva temperatura locale e l'attacco chimico possono accelerare l'erosione.
Un rivestimento già indebolito da una scarsa sinterizzazione o da una selezione refrattaria inappropriata è ancora più vulnerabile.
Come prevenirlo
Il materiale caricato deve essere adeguatamente dimensionato e caricato in modo da evitare ponti instabili. Grande, i pezzi pesanti non devono essere lasciati cadere direttamente sul fondo del forno.
L'operatore dovrebbe inoltre evitare surriscaldamenti inutili e monitorare il profilo del rivestimento durante le ispezioni di routine.
Una volta osservata l'erosione localizzata, la riparazione dovrebbe essere presa in considerazione prima che l’area danneggiata si trasformi in un grave problema di sicurezza.
Il punto di vista pratico di un ingegnere di fonderia
Quando vedo il profilo di una zampa di elefante, Non chiedo semplicemente, “Quanto rivestimento è andato perduto?"
Voglio sapere perché è successo lì.
Era il ponte di carica? Il forno era surriscaldato? Il rivestimento è stato sinterizzato in modo improprio? Il refrattario era inadatto al processo??
Se si ripara solo l'area usurata senza correggere la causa, si ripresenterà lo stesso problema.
Nel lavoro di fonderia, l'usura del rivestimento è spesso una testimonianza di come è stato utilizzato il forno.
Leggi attentamente quel documento, e spesso puoi prevenire il prossimo fallimento prima che accada.
16. Conclusione
I problemi di fusione nel forno elettrico raramente vengono risolti modificando un parametro isolatamente.
Un processo di fusione stabile richiede il controllo dell'intera catena:
Materiali di carica → Funzionamento del forno → Chimica della fusione → Temperatura → Controllo scorie e gas → Trattamento/inoculazione → Versamento → Solidificazione → Ispezione
La lezione pratica più importante è questa la qualità della fusione viene creata prima del versamento.
Per questo motivo, una fonderia moderna non dovrebbe fare affidamento solo sull’esperienza degli operatori.
Analisi spettrometrica, misurazione dell'ossigeno/azoto, metallografia, analisi termica, Ndt, monitoraggio energetico, e l'ispezione dei refrattari trasformano il controllo del forno da una risoluzione dei problemi basata sull'esperienza a un'ingegneria di processo misurabile.
L’obiettivo non è semplicemente produrre ferro fuso.
L’obiettivo è produrre pulito, chimicamente stabile, metallo termicamente controllato che si solidifica nella microstruttura specificata e produce costantemente pezzi fusi che soddisfano le dimensioni, meccanico, lavorazione, e requisiti di servizio.