1. Uvod
Industrijske mlaznice daleko su više od jednostavnih otvora za tekućine. U petrokemijskim postrojenjima, zrakoplovni sustavi, linije za preradu hrane, brodska oprema, hidraulički sklopovi,
i uređaji za precizno prskanje, mlaznice igraju odlučujuću ulogu u atomizaciji, formiranje mlaza, regulacija protoka, kontrola tlaka, i srednje isporuke.
Na njihovu izvedbu izravno utječe geometrijska točnost, unutarnja kvaliteta kanala, otpor korozije, mehanički integritet, i dosljednost proizvodnje.
Zbog ovih zahtjeva, proizvodnja mlaznica klasični je inženjerski problem odlučivanja: treba li dio proizvesti precizno lijevanje ili po CNC obrada?
2. Što proizvodnju mlaznica čini tehnički zahtjevnom?
A kamenca je komponenta koja oblikuje tok, što znači da njegov unutarnji i vanjski oblik ima izravan funkcionalni utjecaj.
Za razliku od mnogih strukturnih dijelova, mlaznica se ne može ocjenjivati samo prema snazi ili izgledu. Njegova geometrija mora podržavati stabilno ponašanje fluida.
Ključni inženjerski zahtjevi za mlaznice
- Precizni unutarnji kanali protoka
- Glatke i dosljedne površine protoka
- Točna veličina otvora
- Stabilne brtvene površine
- Dobra otpornost na koroziju i habanje
- Otpornost na vibracije, udar pritiska, i kavitacije
- Ponovljive performanse kroz proizvodne serije
Ovi zahtjevi stvaraju uzak proizvodni prozor. Previše hrapavosti površine može poremetiti protok. Dimenzionalno odstupanje može promijeniti uzorak prskanja ili koeficijent ispuštanja.
Unutarnji nedostaci mogu uzrokovati curenje, začepljenje, ili lokalni kvar. Iz tog razloga, proces proizvodnje neodvojiv je od performansi mlaznice.
3. Osnove procesa
Mlaznica za precizno lijevanje
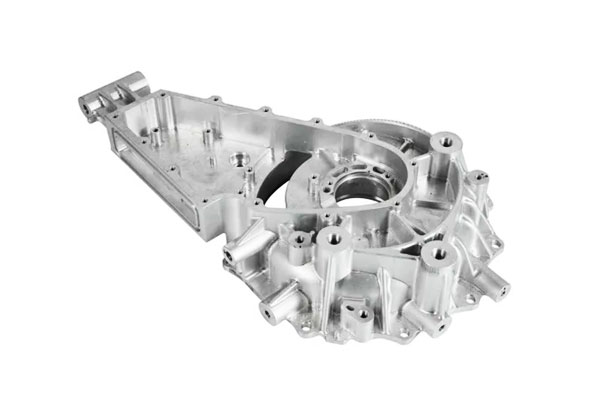
Precizno lijevanje, često nazvani casting ili izgubljeno voskovo, je postupak gotovo neto oblika koji je posebno prikladan za dijelove složene geometrije.
Tipična ruta uključuje izradu uzorka od voska, zgrada keramičke školjke, dewaxing, pucanje školjki, metalno izlijevanje, hlađenje, Uklanjanje školjki, I završni dio.
Za proizvodnju mlaznica, ovaj proces omogućuje rastopljeni nehrđajući čelik, mesing, ili visokotemperaturne legure za izlijevanje u prilagođeni keramički kalup.
Rezultat je gotovo gotova prazna mlaznica s integriranim konturama, Zakrivljeni kanali, i složene značajke koje bi bilo teško ili skupo izraditi iz čvrstih zaliha.
Osnovne karakteristike
- Jaka geometrijska sloboda
- Dobra prikladnost za integrirane strukture
- Smanjena potreba za strojnom obradom cijelog tijela
- Učinkovito za srednje i velike količine proizvodnje
- Prikladno za složene, dijelovi od legure otporne na koroziju
CNC strojno obrađena mlaznica
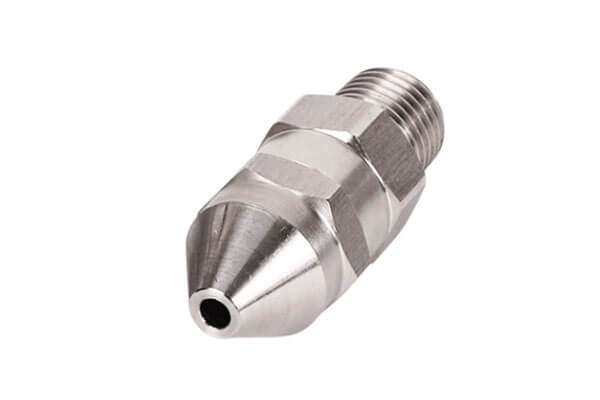
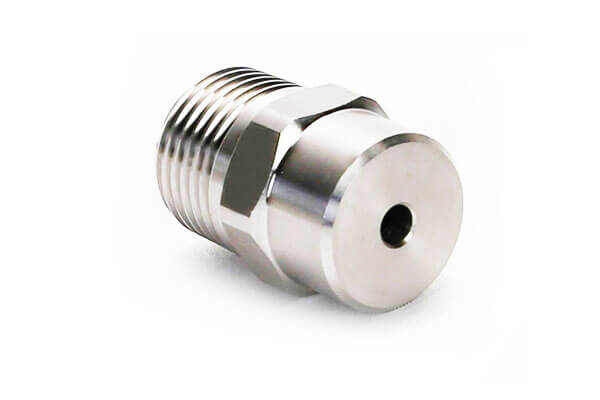
CNC obrada je subtraktivni proces koji koristi programirane putanje alata za uklanjanje materijala s trupaca, barovi, odbrojavanja, odnosno valjani materijal.
Obično uključuje okretanje, mljevenje, bušenje, navođenje, obrada dubokih rupa, i precizno završetak.
Za proizvodnju mlaznica, CNC obrada je posebno jaka kada je geometrija pravilna, tolerancije su uske, a protočni prolazi su dostupni alatima.
Široko se koristi za visoko precizne mlaznice s ravnim rupama, koncentrične značajke, pouzdane brtvene površine, i stroge dimenzionalne zahtjeve.
Osnovne karakteristike
- Izvrsna točnost dimenzija
- Vrhunska kontrola kritičnih površina
- Brza izrada prototipa i promjene dizajna
- Bez ulaganja u kalup
- Visoka fleksibilnost za male serije i rad po narudžbi
4. Usporedna inženjerska usporedba
Strukturna prilagodljivost i složenost dizajna
| Aspekt | Mlaznica za precizno lijevanje | CNC strojno obrađena mlaznica |
| Sloboda geometrije | Vrlo visok | Umjeren do visok, ali ovisi o pristupu alatu |
| Zakrivljene trkače / spiralni kanali | Izvrstan | Teško i skupo |
| Interni prolazi s više grana | Izvrstan | Obično neučinkovito |
| Tankostijene integrirane strukture | Dobro | Moguć, ali često i skuplje |
| Oštri unutarnji kutovi | Ograničeno odvezivanjem | Lakša obrada u pristupačnim područjima |
| Jednodijelna formacija | Jaka prednost | Obično zahtijeva jednostavniju geometriju |
Precizno lijevanje je jači izbor kada mlaznica uključuje zakrivljene vodilice, asimetrične šupljine, višekrakovi prolazi, ili složeno integrirano tijelo.
Može proizvesti komponente gotovo neto oblika koje smanjuju korake montaže i eliminiraju zavarene šavove, što je posebno vrijedno za tekućinske sustave osjetljive na curenje.
CNC obrada je prikladnija za redovnu, simetričan, i alatima dostupni oblici. Izvrsna je u ravnim rupama, koncentrične bušotine, niti, ravne brtvene površine, i standardne geometrije konusa.
Ali kada dizajn iznutra postane vrlo složen, vrijeme obrade i troškovi naglo rastu.
Dimenzijska točnost i kvaliteta površine
| Parametar izvedbe | Mlaznica za precizno lijevanje | CNC strojno obrađena mlaznica |
| Opća tolerancija dimenzija | CT4 - CT6, otprilike ±0,05 do ±0,15 mm | ±0,005 do ±0,02 mm |
| Minimalni praktični otvor blende | Oko 0.5 mm | Oko 0.1 mm |
| Hrapavost površine sirovog oblika | Ra 1,6–6,3 μm | Ra 0,2–1,6 μm |
| Ravnost površine za brtvljenje | Obično je potrebna sekundarna završna obrada | Može se oblikovati izravno s visokom preciznošću |
| Glatkoća unutarnjeg kanala | Dobro, ali s lijevanom teksturom | Izvrstan |
CNC obrada je očito superiorna kada mlaznica zahtijeva izuzetno strogu kontrolu tolerancije, posebno u zoni otvora, brtveno lice, i koncentrične značajke.
Proizvodi glatke površine i bolju kontrolu nad kritičnim dimenzijama.
Preciznim lijevanjem može se postići upotrebljiva točnost za mnoge industrijske mlaznice, ali lijevana površina obično zadržava teksturu skrućivanja.
To nije nužno problem kod obične primjene raspršivanjem ili mlazom, ali najfunkcionalnije površine obično zahtijevaju lokalnu strojnu obradu ili poliranje.
Iskorištenje materijala i mikrostruktura
| Aspekt | Mlaznica za precizno lijevanje | CNC strojno obrađena mlaznica |
| Početni oblik materijala | Rastaljeni metal | Čvrsta zaliha, kovanje, ili bar |
| Iskorištavanje materijala | Oko 85%–92% | Oko 30%–55% |
| Stvaranje otpada | Nisko do umjeren | Veliki volumen čipsa |
| Mikrostruktura | Lijevana dendritična struktura | Struktura kovanog zrna |
| Orijentacija strujanja metala | Nije kontinuirano poput kovanog materijala | Sačuvano u osnovnoj građi, dijelom poremećen rezanjem |
Precizno lijevanje općenito je učinkovitije u pogledu materijala.
Ovo je posebno važno kada je mlaznica izrađena od skupih legura kao što je nehrđajući čelik, legure nikla, ili legure titana. Manje otpada znači niže efektivne troškove i lakše skaliranje.
CNC obrada počinje s kovanim materijalom koji već ima profinjenu strukturu zrna i snažan mehanički kontinuitet.
To daje gotovom dijelu visoku osnovnu čvrstoću i otpornost na zamor. Međutim, proces rezanja stvara strugotine i može lokalno promijeniti površinski sloj zbog topline i stresa.
Razlika nije samo akademska. Utječe na trošak, mehanički odgovor, i korozijsko ponašanje tijekom rada.
Mehanička svojstva i radna trajnost
| Mehanički indikator | Mlaznica za precizno lijevanje | CNC strojno obrađena mlaznica |
| Zatečna čvrstoća | Nešto niže kod tipičnih nehrđajućih odljevaka | Viša u kovanoj zalihi |
| Žilavost utjecaja | Umjeren | Visok |
| Otpornost na umor | Dobar za stalnu uslugu | Jači za cikličko opterećenje |
| Otpornost na visoki tlak | Prikladno za srednji pritisak | Bolje za vrlo visok tlak |
| Nositi otpor | Ujednačen, stabilan uzorak trošenja | Veća lokalna tvrdoća i otpornost na habanje |
| Usluga korozivnog medija | Vrlo dobar, posebno nakon pravilne toplinske obrade | Dobro, ali stanje površine je važno |
CNC strojno obrađene mlaznice obično se preferiraju kod visokotlačnih, sklona vibracijama, ili okruženja intenzivnog umora.
Njihov osnovni materijal nastoji zadržati bolji mehanički kontinuitet, koji podržava zahtjevne uvjete servisiranja.
Mlaznice za precizno lijevanje često su bolje prilagođene korozivnim kemijskim medijima, vlažna okruženja visoke temperature, i sustavi stabilnog protoka gdje su geometrija i kompatibilnost materijala važniji od ekstremne otpornosti na pritisak.
Kada se pravilno termički obradi, lijevani nehrđajući čelik može pružiti izvrsne performanse protiv korozije.
Proizvodni ciklus i prilagodljivost serijama
| Aspekt | Mlaznica za precizno lijevanje | CNC strojno obrađena mlaznica |
| Početno postavljanje | Potreban je razvoj kalupa i procesa | Kalup nije potreban |
| Brzina prototipa | Sporiji | Vrlo brzo |
| Masovna proizvodnja | Učinkovito nakon stabilizacije | Učinkovito samo za jednostavnije oblike |
| Najbolja veličina serije | Nisko do srednje, često 50–10 000 komada | Vrlo male serije do umjerene serije |
| Fleksibilnost promjene | Donji | Vrlo visok |
Lijevanje zahtijeva prethodnu pripremu alata i procesa, tako da je vrijeme isporuke dulje na početku. Nakon stabilizacije, međutim, može postati vrlo učinkovit za ponovljenu proizvodnju.
To ga čini privlačnim kada je dizajn mlaznice zreo i očekuje se da ostane nepromijenjen.
CNC obrada je suprotna. Gotovo da nema barijere za alate i idealan je za brzu izradu prototipova, inženjerska ispitivanja, hitna dostava, i proizvodnja po narudžbi.
Kompromis je u tome što se svaki dio mora posebno rezati, što može učiniti veliku proizvodnju sporijom i skupljom za složene geometrije.
Sveobuhvatna struktura troškova
| Faktor troškova | Mlaznica za precizno lijevanje | CNC mlaznica za obradu |
| Trošak alata | Veći na početku | Vrlo nizak ili nikakav |
| Trošak materijala | Manji efektivni otpad | Veći trošak otpada |
| Trošak rada | Niže po dijelu u mjerilu | Više po dijelu za složene dijelove |
| Trošak naknadne obrade | Umjeren | Nisko do umjeren |
| Najbolje troškovno stanje | Složeni dijelovi, umjerena do velika glasnoća | Jednostavni dijelovi, nizak volumen, Brzi zaokret |
Za jednostavne geometrije mlaznica, CNC obrada može biti jeftiniji put, posebno kada je obujam proizvodnje mali i nije opravdano ulaganje u alat.
Za srednje do visoko složene geometrije mlaznica, precizno lijevanje često smanjuje ukupne troškove izbjegavanjem pretjerane višeosne strojne obrade, ponovljeno stezanje, i operacije montaže.
Ušteda materijala posebno je važna za skupe legure.
5. Uobičajeni nedostaci i izazovi kontrole kvalitete
Defekti mlaznice za precizno lijevanje
Precizno lijevanje nudi mnoge prednosti, ali nije lišen procesa rizika.
| Uobičajeni kvar | Tipičan učinak | Metoda kontrole |
| Rupe od pijeska / inkluzije | Može blokirati male prolaze ili oslabiti lokalne zone | Poboljšajte kvalitetu ljuske i filtraciju |
| Poroznost skupljanja | Smanjuje sposobnost podnošenja pritiska | Optimizirajte dizajn zatvaranja i skrućivanja |
| Dimenzionalno skupljanje | Utječe na tolerancije i brtvene površine | Rezervni dodatak za strojnu obradu |
| Površinska zrnata tekstura | Lagano čini kanale protoka | Završite kritična područja strojnom obradom ili poliranjem |
Najvažnija strategija kontrole u mlaznicama za lijevanje je ostaviti dopuštenje za strojnu obradu na kritičnim površinama i otvorima.
U praksi, brtvene površine i značajke tečenja s malom tolerancijom ne bi se trebale u potpunosti oslanjati na točnost izlijevanja.
Defekti mlaznica za CNC obradu
CNC obrada je vrlo precizna, ali ima svoje brige o kvaliteti.
| Uobičajeni kvar | Tipičan učinak | Metoda kontrole |
| Buri | Ometa protok i može uzrokovati začepljenje | Debela, završna obrada rubova |
| Odstupanje stezanja | Stvara pogrešku koncentričnosti | Poboljšajte dizajn učvršćenja |
| Površinsko otvrdnjavanje | Može utjecati na koroziju i kvalitetu završne obrade | Koristite optimiziranu brzinu rezanja i rashladno sredstvo |
| Oznake alata | Povećajte hrapavost u osjetljivim područjima protoka | Sekundarno poliranje ili dorada |
U primjenama mlaznica, male neravnine mogu biti štetnije nego što se čine. Čak i sitne nesavršenosti rubova mogu izazvati turbulenciju, neravnomjerno prskanje, ili zadržavanje kontaminacije.
Zbog toga skidanje srha nakon strojne obrade nije izborno u proizvodnji kritičnih mlaznica.
6. Odabir aplikacije: Koji postupak odgovara kojoj mlaznici?
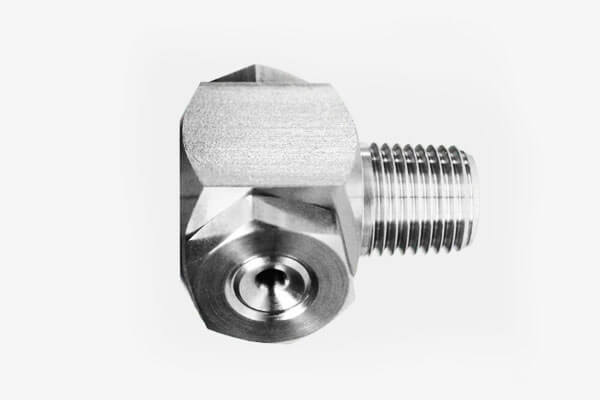
Mlaznica za precizno lijevanje najbolja je za
- Složeni zakrivljeni kanali
- Višestruki ili nepravilni unutarnji prolazi
- Velika ili integrirana tijela mlaznica
- Korozivni mediji i rad s umjerenim tlakom
- Srednje serijska proizvodnja
- Visokovrijedne legure kod kojih je važna ušteda materijala
Tipične industrije
- Kemijska obrada
- Desalinizacija mora
- Rukovanje morskom vodom
- Prskanje i čišćenje hrane
- Isporuka industrijske tekućine srednjeg pritiska
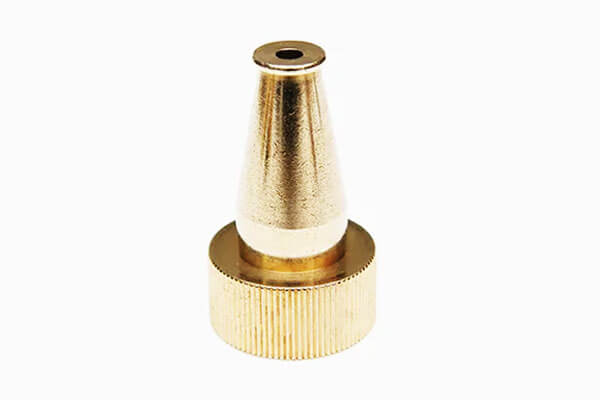
CNC mlaznica za obradu je najbolja za
- Jednostavne mlaznice s ravnim rupama
- Mlaznice s mikrootvorom
- Precizno brtvene površine
- Servis pod visokim pritiskom ili intenzivnim vibracijama
- Brza izrada prototipa i prilagođeni dijelovi
- Maloserijska proizvodnja s uskim tolerancijama
Tipične industrije
- Zrakoplovno ubrizgavanje goriva
- Oprema za visokotlačno čišćenje
- Hidraulički sustavi
- Medicinski uređaji za atomizaciju
- Precizna laboratorijska oprema
7. Proizvodnja kompozita: Prazan lijev + CNC završna obrada
U suvremenoj proizvodnji mlaznica, tehnički najzreliji pristup često nije ni čisto precizno lijevanje ni čista CNC obrada, ali a hibridni put proizvodnje koji kombinira prednosti oba.
This method begins with a precision-cast blank and ends with targeted CNC finishing on the functional surfaces.
For many industrial nozzles, especially those used in demanding fluid-control environments, this combined process offers the best balance among geometry complexity, točnost dimenzije, kvaliteta površine, troškovna učinkovitost, and manufacturing stability.
Zašto je hibridni pristup važan
A nozzle is a function-driven component.
Its external shape may be relatively complex, but the most critical performance features are usually concentrated in specific zones: the orifice, brtveno lice, threaded connection, datum surfaces, and sometimes internal transition areas.
These are the locations where even a very small deviation can affect spray pattern, discharge consistency, pressure behavior, or leakage performance.
Precision casting is excellent at forming the overall body of the nozzle in a near-net-shape state.
It can produce curved contours, integrirani prolazi, nepravilne vanjske geometrije, i složene strukturne oblike koji bi inače zahtijevali opsežnu strojnu obradu ili više sastavljenih dijelova.
Međutim, samo lijevanje obično ne može jamčiti ekstremno niske tolerancije i glatkoću površine potrebne na najkritičnijim funkcionalnim sučeljima.
Tu CNC završna obrada postaje neizostavna.
Rezerviranjem dodatka za strojnu obradu na potrebnim područjima, proizvođači mogu koristiti CNC operacije za pročišćavanje samo važnih zona umjesto strojne obrade cijelog dijela iz čvrstog materijala.
Ovaj pristup čuva geometrijske prednosti lijevanja dok se postiže razina preciznosti koja se očekuje od vrhunskih mlaznica.
Logika procesa: Od gotovo neto oblika do funkcionalne preciznosti
Hibridni proces započinje dizajnom lijevanja koji je namjerno optimiziran za kasniju strojnu obradu.
Inženjeri ne dizajniraju dio kao konačni gotovi odljev; umjesto toga, they design it as a casting blank with controlled allowances.
These allowances are usually left on the orifice region, thread zones, zapečaćenje lica, and other datum surfaces that require tight dimensional control.
The remaining body, especially areas that do not influence the final fluid behavior directly, is left in its near-net-shape cast form.
After the casting stage, the nozzle blank is cleaned, pregledan, and heat treated if necessary.
This intermediate component already contains the major structural features of the finished part.
CNC machining is then applied selectively and precisely, using fixtures and tool paths tailored to the critical surfaces.
U praksi, this means that only a fraction of the total geometry is machined to final size, which reduces cycle time, nošenje alata, and material waste compared with full-stock machining.
Inženjerske prednosti kompozitne rute
Najvažnija prednost lijevanja plus CNC dorade je funkcionalna odvojenost. Proces omogućuje svakoj proizvodnoj metodi da radi ono u čemu je najbolja.
Lijevanje omogućuje stvaranje oblika i ekonomičnost materijala. CNC obrada osigurava preciznost, ponovljivost, i oplemenjivanje površine.
Ovakvim dijeljenjem dijela, proizvođač izbjegava forsiranje jednog procesa za rješavanje svih problema.
Ovo je osobito vrijedno za mlaznice s mješovitim zahtjevima.
Na primjer, vanjsko tijelo možda mora biti veliko, konturiran, i strukturno integrirani, dok unutarnje sjedište mlaza ili brtveni konus mogu zahtijevati mikronsku kontrolu razine.
Potpuno obrađen dio bio bi rasipan i dugotrajan.
Potpuno izliveni dio možda neće zadovoljiti zahtjeve za preciznošću. Hibridni dio rješava oba problema na racionalan način.
Još jedna velika prednost je smanjeno opterećenje obrade. Kada je tijelo mlaznice izliveno blizu konačnog oblika, količina materijala uklonjena strojnom obradom daleko je niža nego kod strojne obrade gredica.
Time se smanjuje rasipanje sirovina, skraćuje vrijeme obrade, i smanjuje opterećenje alata.
Prednost postaje posebno značajna kada je mlaznica izrađena od skupih legura kao što je nehrđajući čelik, legure nikla, ili legure titana.
Hibridni proces također se poboljšava Dizajnirati slobodu. Inženjeri mogu specificirati složene unutarnje ili vanjske geometrije bez brige da cijeli dio mora biti dostupan alatima za rezanje.
Sve dok se kritične zone završne obrade mogu obraditi, ostatak konstrukcije može ostati izliven.
Ovo je vrlo korisno u primjenama gdje se vodi fluidno usmjeravanje, montažna integracija, i kompaktni dizajn pakiranja su važni.
Troškovi i učinkovitost proizvodnje
Iz perspektive ekonomike proizvodnje, kompozitna ruta često je najuravnoteženije rješenje za medij- na proizvode s mlaznicama visoke vrijednosti.
Faza lijevanja apsorbira složenost oblika, dok je CNC faza ograničena na najmanji broj površina visoke vrijednosti.
Ovo uvelike poboljšava omjer između proizvodnog napora i funkcionalne vrijednosti.
U usporedbi s obradom cijele mlaznice od čvrstog materijala, hibridna metoda obično smanjuje potrošnju materijala i vrijeme rezanja.
U usporedbi s potpunim oslanjanjem na kasting, značajno poboljšava konačnu preciznost i dosljednost.
To ga čini posebno privlačnim u industrijama gdje je cijena kvara visoka, gdje je bitna ponovljivost dimenzija, i gdje je sama legura dovoljno skupa da otpad predstavlja ozbiljan problem.
Proces je također skalabilan. Nakon što se alat za lijevanje stabilizira i program CNC završne obrade potvrdi, proizvodnja može prijeći u ponovljiv i kontroliran tijek rada.
Za umjerene i velike proizvodne serije, jedinični trošak često postaje vrlo konkurentan jer se kalup za lijevanje učinkovito oblikuje, a završni postupci ostaju lokalizirani.
Razmatranja kontrole kvalitete
Uspjeh hibridne metode ovisi o dobroj inženjerskoj disciplini u obje faze.
Ako je odljevak loše projektiran, dodatni dodatak za obradu može biti neravnomjeran, pretjerano, ili nedovoljna.
Ako strategija CNC dorade nije pažljivo kontrolirana, kritične značajke mlaznice mogu izgubiti koncentričnost, Integritet zapečaćenja, ili točnost protoka.
Iz tog razloga, prijelaz između lijevanja i strojne obrade mora se planirati od početka.
Uzorak lijevanja treba uključivati dobro definirane dodatke na obrađenim zonama, a pregled nakon lijevanja trebao bi potvrditi da je sirovina prikladna za sekundarne operacije.
Tijekom CNC dorade, učvršćenja moraju održavati točnu referentnu kontrolu, posebno kada mlaznica zahtijeva koaksijalne ili ortogonalne odnose između otvora, nit, i brtvljenje lica.
Integritet površine je također važan. Lijevana struktura može sadržavati manje zrnate teksture ili lokalnu hrapavost, ali završno obrađene površine trebaju eliminirati ove nedostatke u funkcionalnim zonama.
U mnogim slučajevima, konačno skidanje srha, poliranje, ili se dodaje korak čišćenja kako bi se osiguralo da na putu protoka ne ostanu zaostale oštrice ili čestice.
Tipični slučajevi industrijske uporabe
Ovaj kombinirani proizvodni put naširoko se koristi u mlaznicama koje služe zahtjevnim industrijskim okruženjima.
Posebno je česta u petrokemiji, morski, zrakoplovstvo, i vrhunski sustavi za kontrolu tekućine.
Ove primjene često zahtijevaju tijelo mlaznice koje je strukturno složeno i otporno na koroziju, ali također zahtijevaju jednu ili više površina s iznimno preciznom kontrolom dimenzija.
Primjeri uključuju mlaznice za prskanje s integriranim kućištima, raspršivači visokih performansi, komponente za precizno mlaženje, i mlaznice za distribuciju tekućine otporne na koroziju.
U svakom slučaju, faza lijevanja osigurava konstrukcijsku platformu, a faza strojne obrade osigurava konačnu funkcionalnu izvedbu.
Zašto je postalo glavno rješenje
Sve veće prihvaćanje „prazne ploče za lijevanje + CNC završna obrada” model nije slučajan.
Odražava širi trend u naprednoj proizvodnji: koristite najučinkovitiji proces za svaku značajku umjesto da tjerate jedan proces da radi sve.
U proizvodnji mlaznica, taj je princip posebno uvjerljiv jer dio sadrži i zone dominantne forme i zone dominantne preciznosti.
Kao rezultat, hibridni put sada se naširoko smatra preferiranim rješenjem za vrhunske industrijske mlaznice.
Nudi geometrijsku fleksibilnost lijevanja, preciznost CNC obrade, i strukturu troškova koja je često povoljnija od potpuno lijevanih ili potpuno strojno obrađenih alternativa.
Za proizvođače koji traže pouzdan rad i konkurentnu ekonomiju, to je često najracionalniji inženjerski izbor.
8. Zaključak
Usporedba između preciznog lijevanja i CNC obrade za mlaznice nije stvar toga koji je postupak univerzalno superioran. To je stvar inženjerske usklađenosti.
Precizno lijevanje ističe se kada je mlaznica strukturno složena, važna je materijalno učinkovita proizvodnja, a radni uvjeti su kompatibilni s proizvodnjom gotovo neto oblika srednje preciznosti.
Posebno je moćan za integrirane, konstrukcije otporne na koroziju i isplativa proizvodnja srednje količine.
CNC obrada ističe se kada mlaznica zahtijeva iznimnu preciznost dimenzija, Izvrsna površinska završna obrada, otpornost na visoki pritisak, i brzo ponavljanje.
To je preferirani izbor za jednostavne, ali vrlo kritične komponente protoka, prototipovi, i maloserijska proizvodnja po narudžbi.
U suvremenoj industrijskoj praksi, najzrelije rješenje često je ono hibridno: baciti oblik, obraditi funkciju.
Ta strategija obuhvaća najbolje od oba svijeta i pruža najbolju ravnotežu izvedbe, koštati, i proizvodnja.
Česta pitanja
Koja mlaznica ima bolju otpornost na koroziju?
U mnogim slučajevima, precizno lijevane mlaznice od nehrđajućeg čelika mogu ponuditi izvrsnu otpornost na koroziju, osobito nakon odgovarajuće toplinske obrade i površinske završne obrade.
Konačni rezultat ovisi o izboru legure, kvaliteta površine, i uslužno okruženje.
Mogu li se spiralne ili vrlo složene mlaznice izraditi CNC obradom?
Da, ali obično samo s višeosnom opremom i uz znatno veću cijenu. Za vrlo složene unutarnje strukture, precizno lijevanje je obično ekonomičnije.
Koji je postupak jeftiniji za masovnu proizvodnju?
Za složene dizajne mlaznica, precizno lijevanje često postaje jeftinije u mjerilu. Za jednostavne dizajne mlaznica, CNC obrada može ostati ekonomičnija, posebno u malim količinama.
Koji je postupak bolji za rad pod vrlo visokim tlakom?
CNC strojno obrađene mlaznice općenito su bolje prilagođene uvjetima ultra visokog tlaka jer obično koriste kovane materijale s jačim mehaničkim kontinuitetom i strožom kontrolom dimenzija.
Je li potrebna naknadna strojna obrada za lijevane mlaznice?
Za kritične površine, Da. Brtvljenje lica, navojne regije, a fini otvori se obično strojno obrađuju nakon lijevanja kako bi se osigurala konačna preciznost i kvaliteta površine.