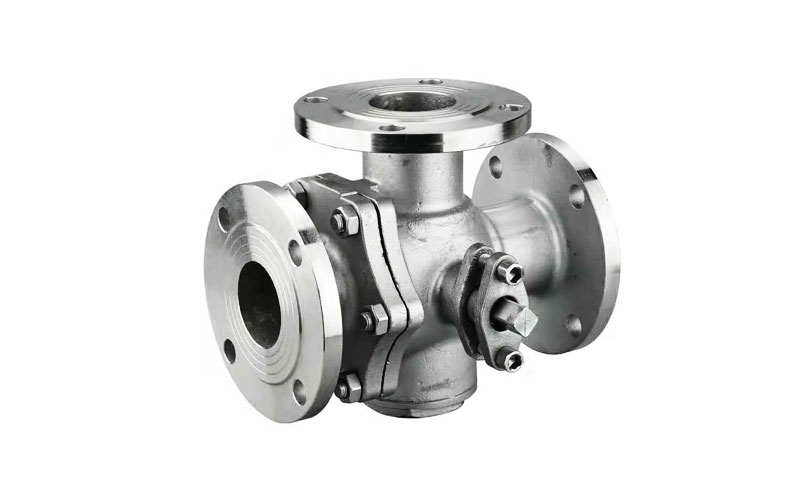
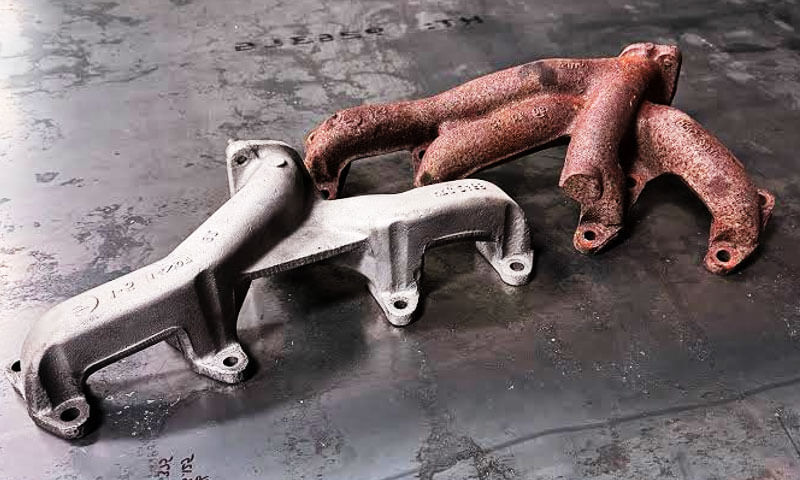
Odljevci za tešku opremu su strukturne i funkcionalne komponente proizvedene izlijevanjem rastaljenog metala u kalupe kako bi se stvorili dijelovi koji kombiniraju složene geometrije, visoka mehanička čvrstoća, i troškovno učinkovitu proizvodnju u velikom obimu.
Nezamjenjivi su u industrijama kao što je građevinarstvo, rudarstvo, poljoprivreda, željeznicom, pomorski i energetski.
Pravilan odabir materijala, postupak lijevanja, toplinska i mehanička naknadna obrada, i rigorozna kontrola kvalitete određuju vijek trajanja i troškove životnog ciklusa.
1. Što su odljevci za tešku opremu
Odljevci za tešku opremu su metalne komponente gotovo neto oblika proizvedene procesima lijevanja (Npr., lijevanje pijeska, Izgubljeno-pjegavo lijevanje, casting, centrifugalno lijevanje) namijenjeni za konstrukcijsku ili funkcionalnu nosivost u mobilnim ili stacionarnim teškim strojevima.

Izrazite karakteristike
- Veličina & ljestvica. Mase se obično kreću od nekoliko desetaka kilograma (Npr., kompaktna kućišta mjenjača ≈ 50 kg) do mnogo tona (okviri velikih rudarskih kamiona i kućišta mlinova — deseci do stotine tona).
Linearne dimenzije obično prelaze nekoliko metara za velike sklopove. - Funkcija nosivosti. Ovi dijelovi prenose statička i dinamička opterećenja (savijanje, torzija, aksijalne sile i udar) te stoga zahtijevaju kontroliranu kombinaciju snage, žilavost i krutost.
Tipične komponente uključuju grane, okviri, kućište, spojnice i glavčine. - Otpornost na okoliš. Dizajnirano za izlaganje prašini, vlaga, korozivne kemikalije (gnojiva, soli),
abraziva i širokih temperaturnih raspona (primjer servisnog prozora: od −40 °C do +150 ° C; ekstremi mogu zahtijevati posebne legure ili površinsku zaštitu). - Kompromis dizajna — trošak nasuprot trajnosti. Proizvodnja odljevaka po dijelu često košta više od jednostavnih izrađenih zavarenih spojeva, ali pružaju integriranu geometriju,
manje sklopova i eliminacija prepona zavara (uobičajena mjesta inicijacije pukotina), što rezultira duljim radnim vijekom na terenu i nižim ukupnim troškom vlasništva za mnoge zahtjevne primjene.
Reprezentativni ciljevi izvedbe (tipičan, primjenom)
- Zatečna čvrstoća (RM): strukturne lijevane komponente: ≥ 400 MPA (uobičajeno za nodularni ljev, lijevani čelici srednje čvrstoće);
Komponente visokog stresa (kuke dizalice, dižući oči): do 700-900 MPa za ugašenu & kaljeni legirani čelici. - Žilavost utjecaja (Charpy V): odrediti apsolutna energija pri temperaturi, Npr., ≥ 20 J na -20 °C (citirano kao “CVN ≥ 20 J @ −20 °C”), s prihvaćanjem prema ASTM E23 / ISO 148.
- Nositi otpor: definirati ili tvrdoću ili standardizirani test trošenja; Npr., Tvrdoća po Brinellu HB ≥ 200 za komponente otporne na abraziju, ili navedite ASTM G65 granice gubitka mase kotača od pijeska i gume.
- Dimenzijska stabilnost / tolerancije: veliki strukturni odljevci obično prihvaćaju ±1–3 mm po metru ovisno o kritičnosti obilježja;
odrediti stroža odstupanja (Npr., ± 0,1–0,5 mm) samo za precizne montažne površine nakon završne strojne obrade.
2. Tržište & Primjena odljevaka teške opreme
Odljevci za tešku opremu služe različitim primjenama u teškim uvjetima:

- Konstrukcija & zemljani radovi: kante, prokleti, spojevi, kućišta pinova.
- Rudarstvo: čeljusti drobilice, medija za mljevenje, kućišta mlinova.
- Poljoprivreda: radne ploče, Kućišta zupčanika, komponente traktora.
- Šina & prijevoz: spojevi, Komponente kočenja, okviri kamiona.
- Morski & na obali: čvorišta propelera, pumpa, zalihe kormila.
- Stvaranje energije & ulje & plin: Kućišta turbine, tijela ventila, pumpa.
Svaki sektor nameće različite zahtjeve: otpornost na habanje i udarnu žilavost u rudarstvu; otpornost na koroziju u pomorstvu; izdržljivost na zamor željeznice; te uske tolerancije i glatke završne obrade u hidrauličnoj i rotirajućoj opremi.
3. Uobičajeni odabir materijala — odljevci za tešku opremu
Lijevano željezo
- Sivo lijevano željezo (GI)
-
- Zašto se koristi: Izvrsno prigušivanje, dobra tlačna čvrstoća, nisko trošak, lako se lije za velike složene oblike.
- Tipične uporabe: Baze stroja, kućište, nestrukturni poklopci.
- Svojstva: Umjerena vlačna čvrstoća, Dobra obradivost, loša duktilnost/žilavost.
- Duktilni/nodularni lijev (SG / Duktilno željezo, ASTM A536)
-
- Zašto se koristi: Kombinacija čvrstoće i žilavosti s nižom cijenom od čelika; grafitne sferoide daju duktilnost.
- Tipične uporabe: Spojnice, određeni strukturni odljevci, zupčanici, komponente srednjeg opterećenja.
- Svojstva: Dobar otpor umora, zavarljiv uz oprez, odgovara na austempering (Adi) za veće performanse.
- Zbijeno grafitno željezo (CGI)
-
- Zašto se koristi: Između sivog i nodularnog lijeva - bolja čvrstoća i zamor od GI, bolju toplinsku vodljivost od nodularnog lijeva.
- Tipične uporabe: Blokovi motora, strukturni dijelovi srednjeg opterećenja gdje je potrebno prigušivanje vibracija i čvrstoća.
- Bijelo željezo & Legirano bijelo željezo
-
- Zašto se koristi: Izuzetno tvrd i otporan na habanje (često površinski očvrsnuti toplinskom obradom), krhko osim ako nije legirano/tretirano.
- Tipične uporabe: Mlinarske obloge, čeljusti drobilice, umeci visoke abrazije (mogu se lijevati kao zamjenjivi potrošni dijelovi).
Lijevani čelik
- Ugljik & Niskolegirani lijevani čelici (Npr., ASTM A216 WCB, A350 L0 itd.)
-
- Zašto se koristi: Veća vlačna čvrstoća i žilavost od željeza; bolje ponašanje pri udaru i umoru; zavarljive i popravljive.
- Tipične uporabe: Strukturalan, kućišta pod pritiskom, kuke dizalice, visoko opterećeni okviri.
- Legirani lijevani čelici (Cr-mo, In-cr-i, itd.)
-
- Zašto se koristi: Skrojena za visoku čvrstoću, povišena temperatura, otpornost na habanje ili udarce. Može se toplinski obraditi do kombinacija visoke čvrstoće/žilavosti.
- Tipične uporabe: Ugašen & kaljene komponente u primjenama s visokim naprezanjem.
Posebne legure & Nehrđajući
- Austenitni i feritni nehrđajući odljevci (CF8/CF8M, ASTM A351 / A743)
-
- Zašto se koristi: Otpor korozije (morska voda, kemijsko izlaganje), Dobra duktilnost.
- Tipične uporabe: Kućiva pumpe, morski dijelovi, korozivno okruženje konstrukcijski dijelovi.
- Dupleks & Super-dupleks (Npr., 2205, 2507 ekvivalenti)
-
- Zašto se koristi: Veća čvrstoća od austenitnog nehrđajućeg čelika i bolja otpornost na kloridno pucanje uslijed korozije; koristi se kada korozija + potrebna je snaga.
- Tipične uporabe: Oprema za morsku vodu, offshore komponente.

- Visoki sadržaj nikla & legure otporne na toplinu (Hastelloj, Udruživanje, Legura 20, itd.)
-
- Zašto se koristi: Izuzetna otpornost na koroziju ili visoke temperature; skupo—koristi se samo tamo gdje je potrebno.
- Tipične uporabe: Kemijska obrada, jaka korozivna okruženja, kućišta za visoke temperature.
Projektirano & Kompozitni pristupi
- Austemperovo duktilno željezo (Adi) - duktilno željezo obrađeno u bainitnu matricu (veća snaga + nositi otpor).
- Presvlake od bijelog željeza, tvrdoglav, keramičke/metalne obloge — koristi se za davanje vrlo visoke otpornosti na habanje zonama habanja, a istovremeno održavanje masovnog lijevanja čvršćim i jeftinijim.
- Funkcionalno gradirani ili bimetalni odljevci — kombinirajte čvrsti osnovni metal s tvrdim legurama ili zamjenjivim habajućim umetcima.
Tipični rasponi mehaničkih svojstava — ilustrativna tablica
Vrijednosti su indikativne. Konačni dizajn mora koristiti certificirane MTR/test podatke i rezultate toplinske obrade specifične za dobavljača.
| Materijalna obitelj | Tipična vlačna čvrstoća Rm (MPA) | Produženje (%) | Tipična tvrdoća (HB) | Tipična upotreba |
| Sivo lijevano željezo (ASTM A48) | 150–350 | 0.5–2 | 120–260 | Kućište, baze |
| Duktilno željezo (ASTM A536) | 400–700 | 2–18 | 140–260 | Strukturni/dijelovi srednjeg opterećenja |
| Austemperovo duktilno željezo (Adi) | 700–1,100 | 2–6 | 200–350 | Visoka snaga + nositi dijelove |
| Zbijeno grafitno željezo (CGI) | 350–600 | 1–8 | 160–280 | Blokovi motora, strukturalan |
| Bijelo/legirano bijelo željezo | 300–900 (krhki) | <1 | 400–700+ | Abrazivne obloge, čeljusti |
| Ugljični/niskolegirani lijevani čelik | 400–800 | 8–20 | 150–320 | Strukturalan, dijelovi pod pritiskom |
| Ugašen & Kaljeni legirani čelik | 700–1.300 | 8–18 | 250–450 | Udice za visoko naprezanje, osovine |
| Austenitni nehrđajući lijevani (CF8/CF8M) | 450–700 | 20–45 | 120–250 | Korozivna okruženja |
| Duplex/Super-Duplex | 600–1,000 | 10–25 | 200–350 | Morska voda, na obali |
4. Procesi lijevanja & Tehnologije
Odabir pravog procesa lijevanja jedan je od najranijih i najdosljednijih izbora u proizvodnji komponenti teške opreme.
Izbor određuje ostvarivu geometriju, metalurška kvaliteta, površinski završetak, dimenzijska tolerancija, trošak alata i vrijeme isporuke — i snažno utječe na daljnje potrebe za toplinskom obradom, strojna obrada i NDT.
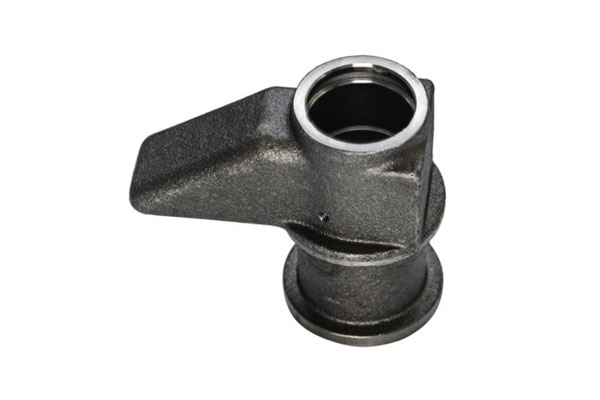
ključni pokretači procesa
Prilikom odabira rute lijevanja, vagati ove primarne pokretače:
- Veličina i težina dijela (kg → tona), te je li potreban jedan komad ili više sklopova.
- Složenost geometrije (podreza, tanke mreže, Unutarnje šupljine).
- Materijalna obitelj (željezo vs ne-željezo; nehrđajući, dupleks, Ni-legure).
- Zahtijevana mehanička svojstva (žilavost, umor, zone trošenja).
- Dimenzijska tolerancija & površinski završetak (lijevane naspram završno obrađene površine).
- Obim proizvodnje & jedinični trošak (amortizacija alata).
- Inspekcija i metalurška čistoća potrebe (kritične zone zamora ili pritiska).
- Ekološki, energetska i sigurnosna ograničenja (emisija, rekultivacija pijeska).
Zeleno-pijesak (konvencionalni pijesak) lijevanje
- Kako radi: Uzorci utisnuti u pješčane kalupe povezane glinom/organskim vezivima; jezgre tvore unutarnje šupljine.
- Materijali: Širok asortiman — sivo željezo, duktilno željezo, lijevanih čelika.
- Jačine: Najniža cijena alata, fleksibilan za vrlo velike dijelove, lako mijenjati uzorke. Idealno za pojedinačne komade i male do srednje količine.
- Ograničenja: Grubo površinski završetak, veće tolerancije, veći rizik od poroznosti ako uspon/uspon nije optimiziran.
- Tipične ljestvice & metrika: težine dijelova od <10 kg do 100+ tona; površinska obrada ~Ra 6–20 µm (približno); dimenzijska tolerancija: ±1–5 mm/m (ovisno o aplikaciji).
- Prijave: Velika kućišta, mlinske baze, okviri kamiona, vrlo velika kućišta pumpe.
Ljuskanje (pijesak obložen smolom) lijevanje
- Kako radi: Smolom obložene pješčane školjke oblikovane na zagrijanim šarama; dvije polovice sastavljene s jezgrama po potrebi.
- Materijali: Željezo i neki čelici; sve se više koristi kod nodularnog liva i određenih čelika.
- Jačine: Bolja točnost dimenzija i finija završna obrada površine od zelenog pijeska; mogući tanji presjeci. Dobro za srednje količine.
- Ograničenja: Viši trošak alata nego zeleni pijesak; manja najveća veličina od zelenog pijeska.
- Tipične ljestvice & metrika: težine dijelova do nekoliko tona; površinska obrada ~Ra 1–6 µm; tolerancije ±0,3–2 mm/m.
- Prijave: Kućišta zupčanika, srednji strukturni odljevci, dijelovi kojima je potrebna poboljšana završna obrada.
Investicijski lijev (izgubljeni)
- Kako radi: Voštani uzorak(s) sastavljena u stablo, keramička školjka izgrađena oko uzorka, vosak uklonjen, keramička ljuska ispaljena i ispunjena rastaljenim metalom.
- Materijali: Izvedivo za čelik i nehrđajući; široko se koristi za obojene metale (U, Pokrajina, Al); veći odljevci mogući s posebnim postavama.
- Jačine: Izvrstan detalj, Fina površinska završna obrada, tanki presjeci, blizu mreže. Niska obrada.
- Ograničenja: Visoki troškovi alata i procesa; tradicionalno za male do srednje dijelove, iako velika investicijski moguće uz pomoć posebne opreme.
- Tipične ljestvice & metrika: težine od nekoliko grama do nekoliko tona; površinska obrada ~Ra 0,4–1,6 µm; tolerancije ±0,05–0,5 mm.
- Prijave: Precizna kućišta, složenih nehrđajućih dijelova, komponente kod kojih uska geometrija i završna obrada smanjuju strojnu obradu.
Izgubljeno-pjegavo lijevanje
- Kako radi: Uzorak EPS pjene postavljen u nevezani pijesak; rastaljeni metal isparava pjenu, ispunjavanje šupljine.
- Materijali: Željezo i neželjezo; atraktivan za željezne dijelove gotovo neto oblika.
- Jačine: Eliminira jezgre za složenu unutarnju geometriju; niža cijena alata u odnosu na. ulaganje; dobar za složene velike odljevke.
- Ograničenja: Potrebna je kontrola procesa kako bi se spriječili nedostaci plina; završna obrada površine i tolerancija ovise o zbijenosti pijeska.
- Tipične ljestvice & metrika: srednje do velike dijelove (desetke do tisuće kg); završna obrada površine slična lijevanju u pijesku ~Ra 2–10 µm; tolerancije ±0,5–2 mm/m.
- Prijave: Složena kućišta, kućišta pumpe s unutarnjim prolazima, automobilske komponente i komponente opreme gdje bi jezgre bile teške.
Centrifugalno lijevanje
- Kako radi: Rastaljeni metal izliven u rotirajući kalup; centrifugalna sila raspoređuje metal i minimizira zadržavanje plina/šljake.
- Materijali: Širok raspon; obično se koristi za glačala, čelika, bronze.
- Jačine: Gust, zdravi odljevci s dobrim mehaničkim svojstvima aksijalno (odličan za prstenje, čahure, rukavi). Niska inkluzija/poroznost.
- Ograničenja: Geometrija ograničena na okrugle/osnosimetrične dijelove; specijalizirani alati.
- Tipične ljestvice & metrika: prstenovi & cilindri od malih promjera do više metara; izvrsna unutarnja čvrstoća; tolerancije ±0,1–1 mm ovisno o završnici.
- Prijave: Cilindrične komponente: ležajni rukavci, čahure, cijev, veliki prstenovi i cilindrična kućišta.
Trajna-plijesan & kasting (uglavnom neželjeznih)
- Kako radi: Rastaljeni metal izliven ili ubrizgan u metalne kalupe za višekratnu upotrebu (stalni kalupi) ili lijevanje pod visokim pritiskom.
- Materijali: Uglavnom neželjezni (Al, CU legure); neki niskotlačni trajni kalupi za određene čelike/bronce.
- Jačine: Izvrsna površinska završna obrada, uske tolerancije, brza vremena ciklusa za velike količine.
- Ograničenja: Visoki trošak alata, nije tipično za vrlo velike dijelove teške opreme od željeza.
- Tipične ljestvice & metrika: Mali do srednji dijelovi; površinska obrada Ra 0,4–1,6 µm; tolerancije ±0,05–0,5 mm.
- Prijave: Nekonstruktivna kućišta, komponente kod kojih je poželjno smanjenje težine putem aluminija.
Kontinuirano lijevanje (uzvodno napajanje)
- Kako radi: Proizvodi gredice/ploče za daljnje kovanje/strojnu obradu; nije proces završne obrade za stvarne teške komponente, ali relevantan za opskrbu materijalom.
- Relevantnost: Kvaliteta ulaznih sirovina utječe na sadržaj inkluzija i homogenost legure za nizvodne ljevaonice.
5. Toplotna obrada & Toplinska obrada
Toplotna obrada je primarna poluga koju ljevaonice i radionice za toplinsku obradu koriste za pretvaranje lijevanih mikrostruktura u kombinacije jačina, žilavost, otpornost na trošenje i stabilnost dimenzija zahtijevaju odljevci teške opreme.
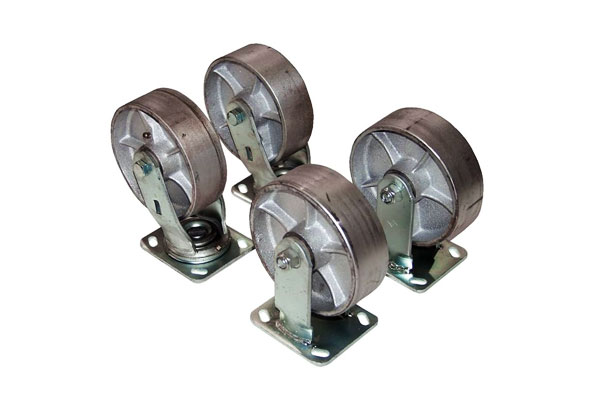
Uobičajeni postupci toplinske obrade i kada ih koristiti
Temperature i vremena ispod su tipični inženjerski rasponi. Završni ciklusi moraju biti validirani za određenu leguru, veličinu presjeka i geometriju dijela i zabilježiti u procesnom listu dobavljača.
Žarenje za ublažavanje stresa (Reljef za stres)
- Svrha: Smanjite zaostala naprezanja od skrućivanja, gruba obrada ili zavarivanje.
- Tipični ciklus: Zagrijati ~500–700 °C, držati za izjednačenje (vrijeme ovisi o debljini presjeka), sporo hladiti.
- Kada se koristi: Standardno nakon teške grube strojne obrade ili zavarivanja u više prolaza; prije završne obrade radi stabilnosti dimenzija.
- Učinak: Smanjuje prinos izobličenja bez veće promjene mikrostrukture.
Normaliziranje
- Svrha: Pročistite grubo lijevano zrno i homogenizirajte matricu kako biste poboljšali žilavost i pripremili se za naknadno kaljenje/kaljenje.
- Tipični ciklus: Zagrijati ~850–980 °C (iznad austenitizacije za čelike), zračno hlađenje za pročišćavanje zrna.
- Kada se koristi: Lijevani čelici prije kaljenja & temperament, ili kada je lijevana mikrostruktura gruba.
- Učinak: Proizvodi finije, ujednačeniju mikrostrukturu ferita/perlita i stabilizaciju dimenzija.
Ugasiti & temperament (Q&T)
- Svrha: Proizvodite visoku čvrstoću i žilavost za komponente koje su kritične prema visokom naprezanju ili zamoru.
- Tipični ciklus: Austenizirati ~840–950 °C ovisno o leguri → kaljenje (ulje/voda/polimer ili plin) → ćud ~450–650 °C za postizanje potrebne žilavosti/tvrdoće.
- Kada se koristi: Kuke s dizalicama, visokonapregnuti okviri, sigurnosno kritični kovani/lijevani čelici koji zahtijevaju Rm >> 600 MPA.
- Kritične kontrole: Smanjite ozbiljnost i učvrstite dijelove kako biste izbjegli pucanje/iskrivljenje; raspored kaljenja prilagođen ravnoteži između tvrdoće i žilavosti.
Istočni temperiranje (za ADI — Austempered Ductil Ion)
- Svrha: Proizvesti ausferitni matriks (bainitski ferit + stabilizirani ugljik u austenitu) Za visoku snagu + dobra duktilnost/otpornost na trošenje.
- Tipični ciklus: Austenizirati (Npr., ~900–950 °C) → gasiti se kupka za kaljenje na 250–400 °C i držati do završetka transformacije → ohladiti.
- Kada se koristi: Trošive komponente koje zahtijevaju kombinaciju žilavosti i otpornosti na trošenje (Npr., ronilaca, neki nose tračnice).
- Učinak: ADI postiže visoki Rm (često 700–1100 MPa) s korisnom duktilnošću; kontrola procesa i čistoća su kritični.
Žalost (potpuno žarenje, sferoidizirati)
- Svrha: Omekšati radi obradivosti (sferoidizirati), osloboditi se stresa, ili vratiti duktilnost nakon obrade na visokim temperaturama.
- Tipični ciklus: Zagrijati do subkritičnih ili niskih temperatura austenitizacije (Ovisi o leguri) i držati dugo vremena; kontrolirano sporo hlađenje.
- Kada se koristi: Za olakšavanje obrade tvrdog lijevanog bijelog željeza ili čelika s visokim udjelom ugljika, ili za proizvodnju sferoidiziranih karbida.
Rješenje / liječenje otopinom (nehrđajući & dupleks)
- Svrha: Otopiti talog i obnoviti otpornost na koroziju; za dupleks, postići uravnoteženi austenit/ferit.
- Tipični ciklus:900–1150 ° C (materijalno ovisan) → brzo hlađenje (ugasiti/voditi) kako bi se izbjeglo taloženje sigma faze ili karbida.
- Kada se koristi: Nehrđajući odljevci i duplex dijelovi nakon lijevanja/zavarivanja. Zahtijeva strogu kontrolu kako bi se izbjegla senzibilizacija.
Površinsko očvršćivanje & specijalizirani toplinski procesi
- Indukcijsko otvrdnjavanje, kaljenje plamenom, karburizirajući, nitriranje, lasersko oblaganje, toplinski sprej — koristi se kada je potrebna otpornost na habanje samo u određenim lokalnim zonama.
- Kupke od soli / rastaljena sol gasiti povijesno korišten (posebno za austempering); okolišna pitanja i razmatranja rukovanja mogu dati prednost fluidiziranim slojevima ili alternativama za gašenje plinom.
Odabir procesa prema obitelji materijala (praktično vodstvo)
- Sivo lijevano željezo: obično otpuštanje stresa ili žarenje stabilizirati; nema Q&T. Koristite ADI postupak ako je potrebna veća čvrstoća.
- Duktilno željezo: oslobađanje od stresa ili Istočni temperiranje (napraviti ADI) ovisno o potrebnoj Rm/žilavosti. Nodularni lijevi mogu se kaliti ili žariti radi obradivosti.
- Lijevani čelik (nizak):Normalizirati za doradu u lijevanom stanju; ugasiti & temperament Za visoku snagu; Ublažavanje stresa za kontrolu dimenzija. PWHT može biti potrebna za dijelove pod pritiskom.
- Legura (Cr-mo, In-cr-i): Q&T za postizanje visoke čvrstoće/žilavosti; potrebna je stroga kontrola austenitizacije i kaljenja.
- Nehrđajući (austenitski):Rješenje i kontrolirano gašenje za održavanje otpornosti na koroziju; izbjegavajte raspone kaljenja koji uzrokuju preosjetljivost.
- Duplex nehrđajući: žarenje otopine na određenoj temperaturi nakon čega slijedi brzo hlađenje kako bi se očuvala ravnoteža dupleksa; zahtijevaju kontrolirano hlađenje kako bi se izbjegla sigma faza.
- Bijelo željezo / High-Cr željezo: obično lijevan za nošenje; lokalna toplinska obrada ili navarivanje mogu biti poželjniji kako bi se izbjegla krtost cijelog odljevka.
6. Obrada & Završne operacije — odljevci teške opreme
Odljevci za tešku opremu—od 50 kg kućišta prijenosa traktora do okvira rudarskih kamiona od 150 tona—zahtijeva specijaliziranu strojnu obradu i završne operacije za transformaciju grubih odljevaka u funkcionalne, izdržljive komponente.

Priprema prije strojne obrade — osiguravanje preciznosti
Svrha: Uklonite nedostatke, Smanjite varijabilnost, i umanjiti zaostalo naprezanje prije formalne strojne obrade.
Uklanjanje kvara & Površinski uvjet
- Uklanjanje uspona/vrata: Rezanje plamenom (oksi-acetilen, ~3100°C) za ugljični čelik/lijevano željezo; ugljično lučno žljebljenje (30–50 V) za legirane čelike. Ciljajte prijelazni korak od ≤2 mm kako biste izbjegli podizače naprezanja.
- Bljesak & Brušenje čičaka: Kutne brusilice (15– 20 kW) ili brusilice sa širokom trakom (1.2 m) za postizanje Ra 25–50 μm, uklanjanje inkluzija kako bi se spriječilo brbljanje.
- Pukotina & Popravak poroznosti: MI (ugljični čelik) ili TIG (čelik) zavarivanje s odgovarajućim dodatnim metalom; brušenje nakon zavarivanja + MPI inspekcija.
Preostali ublažavanje stresa
- Toplotna obrada: 600–700 ° C (lijevano željezo) odnosno 800–900°C (čelik), 2–4 h po 25 debljina mm; smanjuje stres za 60-80%.
- Prirodno starenje: 7–14 dana na sobnoj temperaturi za nodularni ljev s niskim zahtjevima naprezanja.
Obrada jezgre — ciljana preciznost
Samo kritična funkcionalna područja (rupe za vijke, nosiva sjedala, spojne površine) su precizno obrađene.
Strukturne komponente (Grane bagera, Okviri buldožera)
- Glodanje ravne površine: Podne bušilice, karbidni umetci, ravnost ≤0,1 mm/m, RA 6,3-12,5 µm.
- Bušenje rupa & Kuckanje: M20–M60 s unutarnjim svrdlima za rashladno sredstvo, HSS-E slavine obložene TiN-om, ISO 6H navoji.
Komponente prijenosa/pogona (Mjenjač & Kućišta osovina)
- Provrtanje sjedišta ležaja: Ø200–500 mm, CBN alati, ±0,02 mm promjera, okruglost ≤0,01 mm, RA 1,6-3,2 µm.
- Okretanje čepa: Koaksijalnost ≤0,03 mm korištenjem alata pod naponom na VTL-ovima.
Komponente otporne na habanje (Crusher Liners, Zubi kante)
- Mljevenje: Dijamantni kotači (120–180 grit), 20–30 m/min, dubina ≤0,05 mm.
- Žičana erozija: Tolerancija ±0,01 mm, obrada bez naprezanja za složene oblike.
Odabir alata — kompatibilnost materijala
| Materijal za lijevanje | Operacija strojne obrade | Alatni materijal / Premazivanje | Brzina rezanja (m/moj) | Život alata (PCS) |
| Sivo lijevano željezo | Glodanje/bušenje | WC-CO + Tialn | 200–300 | 50–100 |
| Duktilno željezo | dosadno | 60% CBN + keramički | 100–150 | 20–50 |
| Ugljični čelik | Skretanje | HSS-E + Ticn | 150–200 | 30–80 |
| High-Cr bijelo željezo | Mljevenje | Dijamant (smolasta veza) | 20–30 | 10–20 |
Površinske završne operacije: Povećanje trajnosti & Kompatibilnost
Površinska završna obrada odljevaka za tešku opremu služi u tri osnovne svrhe: otpor korozije (za vanjske/teške uvjete), zaštita od nošenja (za abrazivne primjene), i kompatibilnost montaže (za dijelove za parenje).
Završeci otporni na koroziju
- Slika: Najčešći završni sloj za konstrukcijske odljevke (Npr., okviri bagera). Proces uključuje:
-
- Prethodni tretman: Pucanj (pomoću čeličnog zrna, 0.5–1,0 mm) postiže Sa 2.5 čistoća (Za ISO 8501-1) a profil površine 50–80 μm za prianjanje boje.
- Primer: Epoksidni temeljni premaz (60–80 μm debljine suhog filma, DFT) za zaštitu od korozije.
- Završni premaz: Poliuretanski završni sloj (80–120 μm DFT) za UV otpornost. Ukupni DFT sustava: 140–200 µm, postizanje 5+ godina zaštite od korozije u industrijskom okruženju.
- Galvaniziranje: Koristi se za komponente od lijevanog željeza (Npr., dijelovi poljoprivrednih traktora) izloženi soli ili kemikalijama.
Odljevci se umaču u rastaljeni cink (450° C) da se formira sloj legure cink-željezo od 80–120 μm, pruža otpornost na slani sprej ≥500 sati (po ASTM B117).
Završeci koji povećavaju trošenje
- Tvrdoglav (Prekrivanje zavara): Kritično za područja s visokim trošenjem (Npr., usne kante, čeljusti drobilice).
Žice od legure (Npr., Kromov karbid, Cr3C₂) nataloženi su MIG zavarivanjem, stvaranje sloja debljine 3–5 mm s HB 550–650. To produljuje vijek trajanja za 3–5 puta u odnosu na. neobloženi lijevani čelik. - Indukcijsko otvrdnjavanje: Sjedišta ležaja i osovinski rukavci (Npr., osovine rudarskih kamiona) zagrijavaju preko indukcijskih zavojnica (20–50 kHz) do 850-900°C,
zatim ugasio, stvarajući martenzitni sloj debljine 2–4 mm s HRC 50–55. Ovo poboljšava tvrdoću površine uz zadržavanje žilavosti jezgre.
Precizna površinska obrada
- Maska: Za ultra uska ležišta ležajeva (Npr., ležajevi glavčina vjetroturbina), lapping koristi abrazivne spojeve (glinica, 0.5 µm) i rotirajuća preklopna ploča
kako bi se postigla završna obrada površine Ra 0,025–0,05 μm i ravnost ≤0,005 mm—kritično za smanjenje buke ležaja i produljenje vijeka trajanja. - Brušenje: Provrti hidrauličkih cilindara (Npr., cilindri za dizanje bagera) brušeni su dijamantnim kamenjem za brušenje, stvarajući šrafiranu površinu (RA 0,2-0,4 µM) koji zadržava ulje, smanjenje trenja i poboljšanje performansi brtve.
7. Tržišni trendovi i budući pravci
Industrija lijevanja teške opreme razvija se kako bi ispunila ciljeve održivosti, tehnološki napredak, i globalne potražnje:
- Olakšavanje: OEM proizvođači zamjenjuju lijevano željezo čeličnim i aluminijskim odljevcima visoke čvrstoće kako bi smanjili težinu opreme (Npr., 10–15% lakši bageri), smanjenje potrošnje goriva za 5-8%.
- Zelena proizvodnja: Ljevaonice usvajaju taljenje s niskim emisijama (elektrolučne peći vs. kupole na koks) i recikliranje otpada (90% otpadnog lijevanog željeza se reciklira, smanjenje emisije CO₂ 30%).
- Pametni odljevci: Ugradnja senzora (temperatura, naprezanje) u odljevima za praćenje izvedbe u stvarnom vremenu (Npr., čvorišta vjetroturbina sa senzorima opterećenja) omogućuje prediktivno održavanje, produljenje radnog vijeka za 20-30%.
8. Izazovi i rješenja
Lijevanje teške opreme suočava se s upornim izazovima, s inovativnim rješenjima koja se pojavljuju za njihovo rješavanje:
- Veliki nedostaci lijevanja: Šupljine skupljanja u dijelovima debelih stijenki (Npr., 100 mm okviri rudarskih kamiona) ublažavaju se pomoću softvera za simulaciju (optimizacija dizajna uspona) i sekvencijalno izlijevanje (punjenje kalupa u fazama).
- Pritisak troškova: Rastuće cijene sirovina (Npr., čelični otpad 20% u 2024) nadoknađuju se modularnim dizajnom lijevanja (spajanje 2–3 zavarena dijela u jedan odljevak) i 3D ispisani kalupi (smanjenje troškova alata za 40%).
- Nedostatak kvalificirane radne snage: Automatizirani sustavi za izlijevanje (robotske kutlače) i NDT pokretan umjetnom inteligencijom (strojno učenje za otkrivanje nedostataka) zamjenjuju fizički rad, poboljšanje dosljednosti i smanjenje oslanjanja na kvalificirane radnike.
Odaberite LangHe za odljevke teške opreme
Laga nudi sveobuhvatne Odljevci za tešku opremu usluge, pokriva cijeli proces od 3D dizajna, simulacija lijevanja, i izradu kalupa za taljenje velikih čeličnih odljevaka, ulijevanje, toplotna obrada, precizna obrada, i površinska zaštita.
Tvrtka proizvodi pojedinačne odljevke u rasponu od 50 kg do 150 tona, služeći industrijama kao što su građevinski strojevi, rudarska oprema, energija, i morski inženjering.
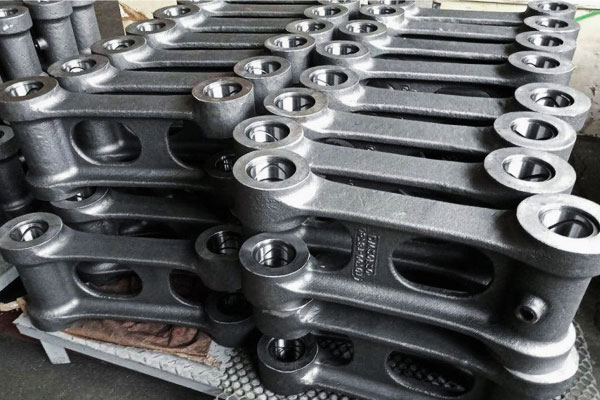
S višestrukim mogućnostima procesa (lijevanje pijeska, Izgubljeni pjenasti lijevanje, livenje u pijesku od smole, itd.) i širok izbor materijala (ugljični čelik, čelik niskog legura, čelik otporan na habanje, nehrđajući čelik, i posebne legure),
Laga pruža strogo osiguranje kvalitete analizom kemijskog sastava, nerazorna ispitivanja (UT/RT/MT/PT), i dimenzionalna inspekcija u skladu s ASTM, U, i ISO standardima, osigurava dugotrajnu pouzdanost u najzahtjevnijim radnim uvjetima.
Zaključak
Odljevci teške opreme utjelovljuju paradoks—masivni, ali precizni, tradicionalno, a opet visokotehnološko.
Dok se digitalizacija sudara s metalurškom znanošću, ove komponente će ojačati, upaljač, i održiviji.
Budućnost industrije nije u napuštanju lijevanja, ali u njegovom podizanju kroz modeliranje temeljeno na fizici i tokove materijala u zatvorenoj petlji.
Kada sljedeća generacija rudarskih lopata kopa dublje ili vjetroturbine dosegnu više, njihova će srca kucati algoritamskom inteligencijom i ekološkom odgovornošću.
“Mi oblikujemo željezo; tada željezo oblikuje svijet.”
— Ljevačka poslovica ispisana na vratima Američkog ljevaoničkog društva