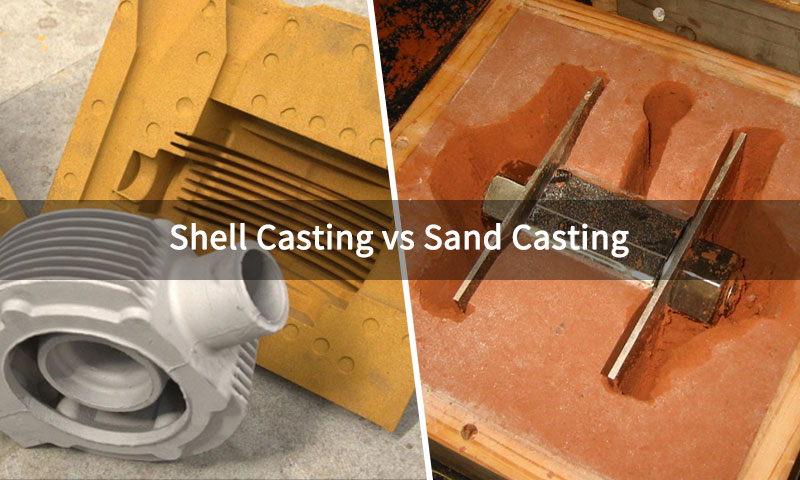
1. Esittely
Teollisuussuuttimet ovat paljon enemmän kuin yksinkertaisia nesteiden ulostuloaukkoja. Petrokemian tehtaissa, ilmailu-, elintarvikkeiden jalostuslinjat, laivavarusteet, hydrauliset kokoonpanot,
ja tarkkuusruiskutuslaitteet, suuttimilla on ratkaiseva rooli sumutuksessa, suihkun muodostuminen, virtaussääntely, paineenhallinta, ja keskipitkä toimitus.
Niiden suorituskykyyn vaikuttaa suoraan geometrinen tarkkuus, sisäisen kanavan laatu, korroosionkestävyys, mekaaninen eheys, ja valmistuksen johdonmukaisuus.
Näiden vaatimusten takia, suuttimien valmistus on klassinen tekninen päätösongelma: pitäisikö osan valmistaa tarkkuusvalu tai CNC -koneistus?
2. Mikä tekee suuttimien valmistuksesta teknisesti vaativaa?
Eräs suutin on virtausta muotoileva komponentti, mikä tarkoittaa, että sen sisäisellä ja ulkoisella muodolla on suora toiminnallinen vaikutus.
Toisin kuin monet rakenneosat, suutinta ei voida arvioida vain vahvuuden tai ulkonäön perusteella. Sen geometrian on tuettava vakaata nesteen käyttäytymistä.
Tärkeimmät suuttimien tekniset vaatimukset
- Tarkat sisäiset virtauskanavat
- Sileät ja tasaiset virtauspinnat
- Tarkka aukon koko
- Vakaat tiivistyspinnat
- Hyvä korroosion- ja kulutuskestävyys
- Tärinänkestävyys, paineisku, ja kavitaatio
- Toistettava suorituskyky tuotantoerissä
Nämä vaatimukset luovat kapean valmistusikkunan. Liian suuri pinnan karheus voi häiritä virtausta. Mittapoikkeama voi muuttaa ruiskutuskuviota tai poistokerrointa.
Sisäiset viat voivat aiheuttaa vuotoja, tukkeutumista, tai paikallinen vika. Tästä syystä, valmistusprosessi on erottamaton suuttimen suorituskyvystä.
3. Prosessin perusteet
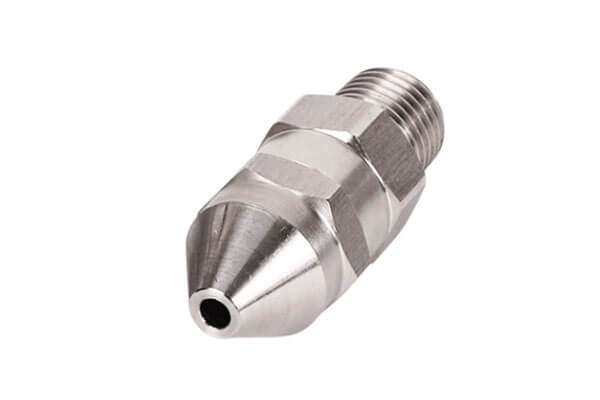
Tarkkuusvalusuutin
Tarkkuusvalu, usein kutsutaan investointi tai kadonnut vaha-valu, on lähes verkon muotoinen prosessi, joka sopii erityisen hyvin monimutkaisen geometrian osiin.
Tyypillinen reitti sisältää vahakuvion luomisen, keraaminen kuorirakennus, köyhä, kuoren ampuminen, metalli kaataminen, jäähdytys, kuoren poisto, ja viimeistely.
Suuttimien tuotantoon, Tämä prosessi mahdollistaa sulan ruostumattoman teräksen, messinki, tai korkean lämpötilan seos, joka kaadetaan mukautettuun keraamiseen muottiin.
Tuloksena on lähes valmis suutinaihio, jossa on integroidut ääriviivat, kaarevat kanavat, ja monimutkaisia ominaisuuksia, joiden koneistus kiinteästä varastosta olisi vaikeaa tai kallista.
Ydinominaisuudet
- Vahva geometrinen vapaus
- Soveltuu hyvin integroituihin rakenteisiin
- Vähentynyt koko kehon työstön tarve
- Tehokas keskisuurille ja suurille tuotantomäärille
- Sopii monimutkaisiin, korroosionkestävät metalliseososat
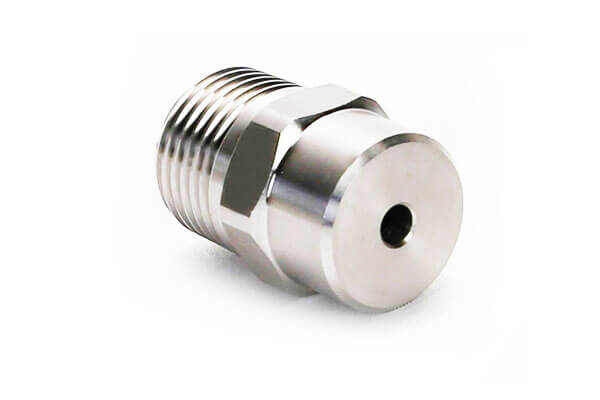
CNC koneistettu suutin
CNC -koneistus on vähennysprosessi, joka käyttää ohjelmoituja työkaluratoja materiaalin poistamiseen aihioista, baarit, anteeksiantaminen, tai valssattua kalustoa.
Se sisältää yleensä kääntymisen, jyrsintä, poraus, kierre, syväreikätyöstö, ja tarkkuus viimeistely.
Suuttimien tuotantoon, CNC-työstö on erityisen vahvaa, kun geometria on säännöllinen, toleranssit ovat tiukat, ja virtauskanavat ovat työkalujen ulottuvilla.
Sitä käytetään laajalti erittäin tarkoissa suuttimissa, joissa on suorat reiät, samankeskisiä ominaisuuksia, luotettavat tiivistyspinnat, ja tiukat mittavaatimukset.
Ydinominaisuudet
- Erinomainen mittatarkkuus
- Ylivoimainen hallinta kriittisillä pinnoilla
- Nopeat prototyyppien ja suunnittelun muutokset
- Ei homesijoitusta
- Suuri joustavuus pienille erille ja tilaustyölle
4. Side-by-Side Engineering-vertailu
Rakenteellinen mukautuvuus ja suunnittelun monimutkaisuus
| Näkökohta | Tarkkuusvalusuutin | CNC koneistettu suutin |
| Geometrian vapaus | Erittäin korkea | Kohtalainen, mutta työkalujen saatavuus riippuu |
| Kaarevat juoksijat / spiraalikanavat | Erinomainen | Vaikeaa ja kallista |
| Monihaaraiset sisäkäytävät | Erinomainen | Yleensä tehoton |
| Ohutseinäiset integroidut rakenteet | Hyvä | Mahdollinen, mutta usein kalliimpia |
| Terävät sisäkulmat | Kestävyys rajoittaa | Helpompi työstää saavutettavilla alueilla |
| Yksiosainen muodostus | Vahva etu | Yleensä vaatii yksinkertaisempaa geometriaa |
Tarkkuusvalu on vahvempi valinta, kun suuttimessa on kaarevia kiskoja, epäsymmetriset ontelot, monihaaraiset kohdat, tai monimutkainen integroitu runko.
Se voi tuottaa lähes verkon muotoisia komponentteja, jotka vähentävät kokoonpanovaiheita ja eliminoivat hitsatut saumat, joka on erityisen arvokasta vuotoherkissä nestejärjestelmissä.
CNC-työstö sopii paremmin tavalliseen, symmetrinen, ja työkaluilla saavutettavia muotoja. Se on erinomainen suorilla rei'illä, samankeskiset poraukset, langat, tasaiset tiivistyspinnat, ja vakiomuotoiset kartiomaiset geometriat.
Mutta kun suunnittelusta tulee sisäisesti erittäin monimutkainen, koneistusaika ja kustannukset nousevat jyrkästi.
Mittatarkkuus ja pinnan laatu
| Suorituskykyparametri | Tarkkuusvalusuutin | CNC koneistettu suutin |
| Yleinen mittatoleranssi | CT4 - CT6, noin ±0,05 - ±0,15 mm | ±0,005 - ±0,02 mm |
| Pienin käytännöllinen aukko | Noin 0.5 mm | Noin 0.1 mm |
| Raakamuodon pinnan karheus | Ra 1,6–6,3 μm | Ra 0,2–1,6 μm |
| Tiivistyspinnan tasaisuus | Vaatii yleensä toissijaisen viimeistelyn | Voidaan muodostaa suoraan suurella tarkkuudella |
| Sisäkanavan sileys | Hyvä, mutta valettu rakenne | Erinomainen |
CNC-työstö on selvästi ylivoimaista, kun suutin vaatii erittäin tiukkaa toleranssisäätöä, varsinkin aukon alueella, tiivistävä pinta, ja samankeskisiä ominaisuuksia.
Se tuottaa sileämpiä pintoja ja paremman hallinnan kriittisissä mitoissa.
Tarkkuusvalulla voidaan saavuttaa käyttökelpoinen tarkkuus monille teollisuussuuttimille, mutta valupinta säilyttää tyypillisesti jähmettymisrakenteen.
Se ei välttämättä ole ongelma tavallisissa ruisku- tai suihkusovelluksissa, mutta toiminnallisimmat pinnat vaativat yleensä paikallista työstöä tai kiillotusta.
Materiaalin käyttö ja mikrorakenne
| Näkökohta | Tarkkuusvalusuutin | CNC koneistettu suutin |
| Materiaali aloituslomake | Sulaa metallia | Kiinteä varasto, taonta, tai baari |
| Materiaalien käyttö | Noin 85–92 % | Noin 30–55 % |
| Romun sukupolvi | Matala- ja kohtalainen | Suuri lastumäärä |
| Mikrorakenne | Valettu dendriittirakenne | Taottu jyvärakenne |
| Metallivirtaussuunta | Ei jatkuvaa, kuten taottu varasto | Pohjamateriaalissa säilötty, osittain häiriintynyt leikkaus |
Tarkkuusvalu on yleensä materiaalitehokkaampaa.
Tällä on merkitystä erityisesti silloin, kun suutin on valmistettu kalliista seoksista, kuten ruostumattomasta teräksestä, nikkeliseokset, tai titaaniseoksia. Vähemmän jätettä tarkoittaa alhaisempia tehokkaita kustannuksia ja helpompaa skaalausta.
CNC-työstö alkaa takomateriaalista, jolla on jo hienostunut raerakenne ja vahva mekaaninen jatkuvuus.
Tämä antaa valmiille osalle korkean peruslujuuden ja väsymiskestävyyden. Kuitenkin, leikkausprosessi tuottaa lastuja ja voi paikallisesti muuttaa pintakerrosta lämmön ja rasituksen vaikutuksesta.
Ero ei ole pelkästään akateeminen. Se vaikuttaa kuluihin, mekaaninen vaste, ja korroosiokäyttäytyminen käytössä.
Mekaaniset ominaisuudet ja palvelun kestävyys
| Mekaaninen ilmaisin | Tarkkuusvalusuutin | CNC koneistettu suutin |
| Vetolujuus | Hieman matalampi tyypillisissä ruostumattomissa valukappaleissa | Korkeampi taottu varasto |
| Vaikuttaa sitkeyteen | Kohtuullinen | Korkea |
| Väsymiskestävyys | Hyvä tasaiseen palveluun | Vahvempi sykliseen kuormitukseen |
| Korkean paineen kestävyys | Sopii keskipaineelle | Parempi erittäin korkeaan paineeseen |
| Kulumiskestävyys | Yhtenäinen, vakaa kulumiskuvio | Korkeampi paikallinen kovuus ja kulutuskestävyys |
| Syövyttävä keskitasoinen palvelu | Erittäin hyvä, varsinkin kunnollisen lämpökäsittelyn jälkeen | Hyvä, mutta pinnan kunto ratkaisee |
CNC-koneistettuja suuttimia suositaan yleensä korkeapaineisissa, tärinäaltis, tai väsyneitä ympäristöjä.
Niiden perusmateriaalilla on taipumus säilyttää parempi mekaaninen jatkuvuus, joka tukee vaativia palveluolosuhteita.
Tarkkuusvalusuuttimet sopivat usein paremmin syövyttäville kemiallisille aineille, kosteissa ja korkeissa lämpötiloissa, ja vakaat virtausjärjestelmät, joissa geometria ja materiaalien yhteensopivuus ovat tärkeämpiä kuin äärimmäinen paineenkestävyys.
Oikein lämpökäsiteltynä, Valettu ruostumaton teräs voi tarjota erinomaisen korroosiokyvyn.
Tuotantosyklin ja erän mukauttavuus
| Näkökohta | Tarkkuusvalusuutin | CNC koneistettu suutin |
| Alkuasetus | Muotti- ja prosessikehitys vaaditaan | Muottia ei tarvita |
| Prototyypin nopeus | Hitaampi | Erittäin nopea |
| Massatuotanto | Tehokas, kun se on stabiloitunut | Tehokas vain yksinkertaisemmille muodoille |
| Paras eräkoko | Matala- ja keskipitkästä, usein 50-10 000 kappaletta | Hyvin pienistä eristä kohtalaisiin ajoihin |
| Vaihdon joustavuus | Alentaa | Erittäin korkea |
Valu vaatii etukäteistyökaluja ja prosessin valmistelua, joten läpimenoaika on pidempi alussa. Kun on stabiloitunut, kuitenkin, siitä voi tulla erittäin tehokas toistuvassa tuotannossa.
Tämä tekee siitä houkuttelevan, kun suuttimen rakenne on kypsä ja sen odotetaan pysyvän ennallaan.
CNC-työstö on päinvastainen. Siinä ei ole juuri mitään työkalua ja se on ihanteellinen nopeaan prototyyppien valmistukseen, teknisiä kokeita, kiireellinen toimitus, ja räätälöity tuotanto.
Kompromissi on, että jokainen osa on leikattava erikseen, mikä voi tehdä laajamittaisesta tuotannosta hitaampaa ja kalliimpaa monimutkaisissa geometrioissa.
Kattava kustannusrakenne
| Kustannustekijä | Tarkkuusvalusuutin | CNC-koneistussuutin |
| Työkalukustannukset | Korkeampi alussa | Erittäin alhainen tai ei yhtään |
| Materiaalikustannukset | Vähennä tehokasta jätettä | Korkeammat romun hinta |
| Työvoimakustannukset | Alempi osaa kohden mittakaavassa | Korkeampi osaa kohti monimutkaisille osille |
| Jälkikäsittelykustannukset | Kohtuullinen | Matala- ja kohtalainen |
| Paras hinta kunto | Monimutkaiset osat, kohtalaisesta suureen äänenvoimakkuuteen | Yksinkertaiset osat, alhainen tilavuus, nopea käännös |
Yksinkertaisiin suutingeometrioihin, CNC-työstö voi olla halvempi reitti, varsinkin kun tuotantomäärä on pieni eikä työkaluinvestointi ole perusteltua.
Keskikokoiseen ja monimutkaiseen suutingeometrioihin, tarkkuusvalu vähentää usein kokonaiskustannuksia välttämällä liiallista moniakselityöstöä, toistuva kiinnitys, ja kokoonpanotoimenpiteet.
Materiaalisäästöt ovat erityisen tärkeitä kalliille metalliseoksille.
5. Yleiset viat ja laadunvalvonnan haasteet
Tarkkuusvalusuuttimen viat
Tarkkuusvalu tarjoaa monia etuja, mutta se ei ole vapaa prosessiriskeistä.
| Yleinen vika | Tyypillinen vaikutus | Valvontamenetelmä |
| Hiekkareiät / sulkeumat | Saattaa tukkia pienet käytävät tai heikentää paikallisia vyöhykkeitä | Paranna kuoren laatua ja suodatusta |
| Kutistuminen huokoisuus | Vähentää paineensietokykyä | Optimoi portti- ja jähmettymissuunnittelu |
| Mittauskutistuminen | Vaikuttaa toleransseihin ja tiivistyspintoihin | Varaa koneistusvaraa |
| Pinnan rakeinen rakenne | Karhentaa hieman virtauskanavia | Viimeistele kriittiset alueet koneistamalla tai kiillottamalla |
Valusuuttimien tärkein ohjausstrategia on jättää työstövara kriittisiin pintoihin ja aukkoihin.
Käytännössä, tiivistyspintojen ja tiukan toleranssin virtausominaisuuksien ei pitäisi olla täysin riippuvaisia valutarkkuudesta.
CNC-työstösuuttimen viat
CNC-työstö on erittäin tarkkaa, mutta sillä on omat laatuhuolensa.
| Yleinen vika | Tyypillinen vaikutus | Valvontamenetelmä |
| Rypäle | Häiritsee virtausta ja voi aiheuttaa tukkeutumisen | Vähentävä, reunan viimeistely |
| Kiinnityspoikkeama | Luo samankeskisyysvirheen | Paranna kalustesuunnittelua |
| Pintatyöstökarkaisu | Voi vaikuttaa korroosioon ja viimeistelyn laatuun | Käytä optimoitua leikkausnopeutta ja jäähdytysnestettä |
| Työkalun jälkiä | Lisää karheutta herkillä virtausalueilla | Toissijainen kiillotus tai viimeistely |
Suutinsovelluksissa, pienet purseet voivat olla haitallisempia kuin miltä ne näyttävät. Pienetkin reunan epätasaisuudet voivat aiheuttaa turbulenssia, epätasainen suihku, tai saastumisen säilyttäminen.
Siksi koneistuksen jälkeinen purseenpoisto ei ole valinnainen kriittisessä suutintuotannossa.
6. Sovelluksen valinta: Mikä prosessi sopii mihin suuttimeen?
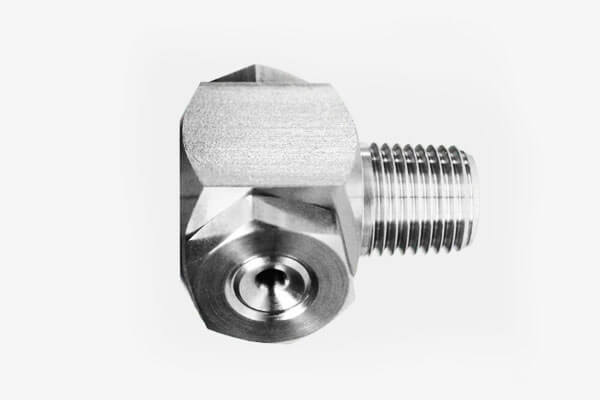
Tarkkuusvalusuutin sopii parhaiten
- Monimutkaiset kaarevat kanavat
- Monihaaraiset tai epäsäännölliset sisäiset kanavat
- Suuret tai integroidut suutinrungot
- Syövyttävä materiaali ja kohtalainen painepalvelu
- Keskikokoinen erätuotanto
- Arvokkaat metalliseokset, joissa materiaalisäästöllä on merkitystä
Tyypillisiä toimialoja
- Kemiallinen prosessointi
- Merisuolanpoisto
- Meriveden käsittely
- Ruoan ruiskutus ja puhdistus
- Keskipaineinen teollisuusnesteen toimitus
CNC-koneistussuutin sopii parhaiten
- Yksinkertaiset suorareikäiset suuttimet
- Mikroaukkoiset suuttimet
- Tarkkuus tiivistyspinnat
- Korkeapaine- tai tärinäintensiivinen palvelu
- Nopea prototyyppi ja mukautetut osat
- Pieni erätuotanto tiukoilla toleransseilla
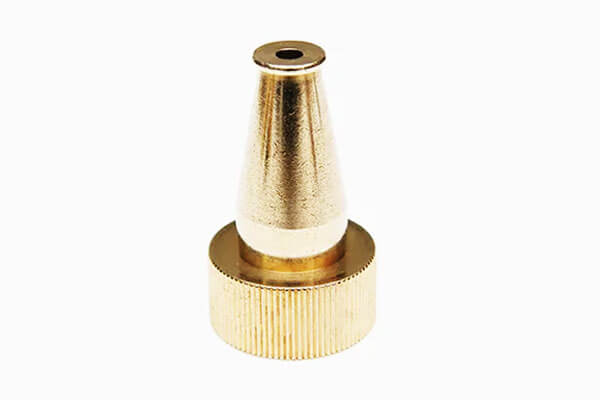
Tyypillisiä toimialoja
- Lentokoneen polttoaineen ruiskutus
- Korkeapainepesulaitteet
- Hydrauliset järjestelmät
- Lääketieteelliset sumutuslaitteet
- Tarkkuuslaboratoriolaitteet
7. Komposiittivalmistus: Valuta tyhjäksi + CNC viimeistely
Nykyaikaisessa suutintuotannossa, teknisesti kypsin lähestymistapa ei useinkaan ole puhdasta tarkkuusvalua eikä puhdasta CNC-työstöä, mutta a hybridivalmistusreitti joka yhdistää molempien vahvuudet.
Tämä menetelmä alkaa tarkkuusvaletulla aihiolla ja päättyy toiminnallisten pintojen kohdennettuun CNC-viimeistelyyn.
Monille teollisuussuuttimille, erityisesti ne, joita käytetään vaativissa nesteenhallintaympäristöissä, Tämä yhdistetty prosessi tarjoaa parhaan tasapainon geometrian monimutkaisuuden välillä, mitat tarkkuus, pinnan laatu, kustannustehokkuus, ja tuotannon vakautta.
Miksi hybridilähestymistapa on tärkeä
Suutin on toimintoohjattu komponentti.
Sen ulkomuoto voi olla suhteellisen monimutkainen, mutta kriittisimmät suorituskykyominaisuudet keskittyvät yleensä tietyille alueille: aukko, tiivistävä pinta, kierreliitäntä, peruspinnat, ja joskus sisäisiä siirtymäalueita.
Nämä ovat paikkoja, joissa hyvin pienikin poikkeama voi vaikuttaa ruiskutuskuvioon, purkauksen johdonmukaisuus, painekäyttäytyminen, tai vuotokyky.
Tarkkuusvalu on erinomainen suuttimen kokonaisrungon muodostamisessa lähes verkon muotoon.
Se voi tuottaa kaarevia ääriviivoja, integroidut kohdat, epäsäännölliset ulkoiset geometriat, ja monimutkaiset rakennemuodot, jotka muutoin edellyttäisivät laajaa koneistusta tai useita koottuja osia.
Kuitenkin, Pelkästään valu ei yleensä takaa kriittisimmissä toiminnallisissa rajapinnoissa vaadittavia erittäin tiukkoja toleransseja ja pinnan sileyttä.
Siellä CNC-viimeistelystä tulee välttämätön.
Varaamalla koneistusvarat tarvittaville alueille, valmistajat voivat käyttää CNC-operaatioita vain tärkeiden vyöhykkeiden hiomiseen sen sijaan, että koneistaisimme koko osan kiinteästä materiaalista.
Tämä lähestymistapa säilyttää valun geometriset edut ja samalla saavuttaa huippuluokan suuttimilta odotetun tarkkuustason.
Prosessin logiikka: Near-Net Shapesta toiminnalliseen tarkkuuteen
Hybridiprosessi alkaa valusuunnittelulla, joka on tarkoituksella optimoitu myöhempää koneistusta varten.
Insinöörit eivät suunnittele osaa lopulliseksi valmiiksi valuksi; sen sijaan, he suunnittelevat sen a valuaihio kontrolloiduilla varauksilla.
Nämä lisäykset jätetään yleensä aukon alueelle, kierrealueet, tiivistymispinnat, ja muut peruspinnat, jotka vaativat tiukkaa mittasäätöä.
Jäljellä oleva ruumis, erityisesti alueet, jotka eivät suoraan vaikuta lopulliseen nesteen käyttäytymiseen, on jätetty lähes verkon muotoiseen valettu muotoon.
Valuvaiheen jälkeen, suutinaihio puhdistetaan, tarkastettu, ja tarvittaessa lämpökäsitelty.
Tämä välikomponentti sisältää jo valmiin osan tärkeimmät rakenteelliset piirteet.
CNC-työstöä sovelletaan sitten valikoivasti ja tarkasti, käyttämällä kriittisiin pintoihin räätälöityjä kiinnikkeitä ja työkaluratoja.
Käytännössä, tämä tarkoittaa, että vain murto-osa koko geometriasta työstetään lopulliseen kokoon, mikä lyhentää kiertoaikaa, työkalujen kuluminen, ja materiaalihukkaa verrattuna täysvaraston koneistukseen.
Komposiittireitin tekniset edut
Valun ja CNC-viimeistelyn tärkein etu on toiminnallinen erottelu. Prosessi antaa jokaisen valmistusmenetelmän tehdä sen, mikä se parhaiten toimii.
Valukahvat muokkaavat luomista ja materiaalitaloutta. CNC-työstö käsittelee tarkkuutta, toistettavuus, ja pinnan hienosäätö.
Jakamalla osa näin, valmistaja välttää pakottamalla yhden prosessin ratkaisemaan kaikki ongelmat.
Tämä on erityisen arvokasta suuttimille, joiden vaatimukset vaihtelevat.
Esimerkiksi, ulkorungon on ehkä oltava suuri, muotoiltu, ja rakenteellisesti integroitu, kun taas sisäinen suihkupesä tai tiivistekartio saattaa vaatia mikronitason säätöä.
Täysin koneistettu osa olisi turhaa ja aikaa vievää.
Täysvalettu osa ei välttämättä täytä tarkkuusvaatimusta. Hybridiosa ratkaisee molemmat ongelmat järkevällä tavalla.
Toinen suuri hyöty on vähentää koneistustaakkaa. Kun suuttimen runko on valettu lähelle lopullista muotoa, koneistamalla poistettava massan määrä on paljon pienempi kuin aihiotyöstyksessä.
Tämä vähentää raaka-ainehävikkiä, lyhentää käsittelyaikaa, ja vähentää työkalun kuormitusta.
Edusta tulee erityisen merkittävä, kun suutin on valmistettu kalliista seoksista, kuten ruostumattomasta teräksestä, nikkeliseokset, tai titaaniseoksia.
Myös hybridiprosessi paranee Suunnitteluvapaus. Insinöörit voivat määrittää monimutkaiset sisäiset tai ulkoiset geometriat huolehtimatta siitä, että koko osan on oltava leikkaustyökalujen ulottuvilla.
Kunhan kriittiset viimeistelyalueet ovat koneistettavissa, muu osa rakenteesta voi jäädä valetuksi.
Tämä on erittäin hyödyllistä sovelluksissa, joissa nesteen reititys, asennusintegraatio, ja kompakti pakkaussuunnittelu ovat kaikki tärkeitä.
Kustannus- ja tuotantotehokkuus
Tuotantotalouden näkökulmasta, komposiittireitti on usein tasapainoisin ratkaisu mediumille- arvokkaisiin suutintuotteisiin.
Valuvaihe imee muodon monimutkaisuuden, kun taas CNC-vaihe on rajoitettu pienimpään määrään arvokkaita pintoja.
Tämä parantaa huomattavasti valmistuspanoksen ja toiminnallisen arvon välistä suhdetta.
Verrattuna koko suuttimen koneistukseen kiinteästä tankosta, hybridimenetelmä vähentää tyypillisesti materiaalin kulutusta ja leikkausaikaa.
Verrattuna täysin valuun luottamiseen, se parantaa huomattavasti lopullista tarkkuutta ja yhtenäisyyttä.
Tämä tekee siitä erityisen houkuttelevan aloilla, joilla epäonnistumisen kustannukset ovat korkeat, missä mittojen toistettavuudella on merkitystä, ja joissa seos itsessään on tarpeeksi kallista tehdäkseen jätteestä vakavan huolen.
Prosessi on myös skaalautuva. Kun valutyökalut on vakautettu ja CNC-viimeistelyohjelma on validoitu, tuotanto voi siirtyä toistettavaan ja kontrolloituun työnkulkuun.
Kohtuullisiin ja suuriin tuotantomääriin, yksikköhinnasta tulee usein erittäin kilpailukykyinen, koska valuaihio on tehokas muotoiltava ja viimeistelytoiminnot pysyvät paikallisesti.
Laadunvalvontanäkökohdat
Hybridimenetelmän onnistuminen riippuu molemmissa vaiheissa hyvästä suunnittelukurista.
Jos valuaihio on huonosti suunniteltu, myöhempi työstövara voi olla epätasainen, liiallinen, tai riittämätön.
Jos CNC-viimeistelystrategiaa ei valvota huolellisesti, kriittiset suuttimen ominaisuudet voivat menettää samankeskisyyden, tiivistyksen eheys, tai virtaustarkkuus.
Tästä syystä, siirtyminen valun ja koneistuksen välillä on suunniteltava alusta alkaen.
Valukuvion tulee sisältää tarkasti määritellyt työstöalueet, ja valun jälkeisessä tarkastuksessa tulee varmistaa, että aihio soveltuu toissijaisiin toimintoihin.
CNC-viimeistelyn aikana, kiinnittimien on säilytettävä tarkka peruspisteen hallinta, varsinkin kun suutin vaatii koaksiaalisia tai ortogonaalisia suhteita aukon välillä, kierre, ja tiivistyspinnat.
Myös pinnan eheys on tärkeää. Valurakenne voi sisältää vähäistä rakeisuutta tai paikallista karheutta, mutta lopullisten koneistettujen pintojen tulisi poistaa nämä epätäydellisyydet toiminnallisilta vyöhykkeiltä.
Monissa tapauksissa, viimeinen purseenpoisto, kiillotus, tai puhdistusvaihe lisätään sen varmistamiseksi, ettei virtausreitille jää jäännöspurseita tai hiukkasia.
Tyypilliset teolliset käyttötapaukset
Tätä yhdistettyä valmistusreittiä käytetään laajalti suuttimissa, jotka palvelevat vaativia teollisuusympäristöjä.
Se on erityisen yleistä petrokemian alalla, meren-, ilmailu-, ja huippuluokan nesteenhallintajärjestelmät.
Nämä sovellukset vaativat usein suutinrungon, joka on rakenteellisesti monimutkainen ja korroosionkestävä, mutta vaativat myös yhden tai useamman pinnan erittäin tarkalla mittasäädöllä.
Esimerkkejä ovat ruiskusuuttimet, joissa on integroitu kotelo, tehokkaat sumutussuuttimet, tarkkuussuihkukomponentit, ja korroosionkestävät nesteen jakelusuuttimet.
Kussakin tapauksessa, valuvaihe tarjoaa rakenteellisen alustan, ja koneistusvaihe varmistaa lopullisen toiminnallisen suorituskyvyn.
Miksi siitä on tullut valtavirtaratkaisu
Kasvava omaksuminen "valu aihio + CNC-viimeistely” -malli ei ole sattumaa.
Se kuvastaa laajempaa kehitystä edistyneessä valmistuksessa: Käytä jokaiselle ominaisuudelle tehokkainta prosessia sen sijaan, että pakottaisit yhden prosessin tekemään kaiken.
Suuttimien tuotannossa, tämä periaate on erityisen pakottava, koska osa sisältää sekä muotoa hallitsevia vyöhykkeitä että tarkkuutta hallitsevia vyöhykkeitä.
Seurauksena, hybridireittiä pidetään nyt laajalti parhaana ratkaisuna huippuluokan teollisuussuuttimille.
Se tarjoaa valun geometrisen joustavuuden, CNC-työstön tarkkuus, ja kustannusrakenne, joka on usein edullisempi kuin täysin valetut tai täysin koneistetut vaihtoehdot.
Valmistajille, jotka haluavat luotettavaa suorituskykyä ja kilpailukykyistä taloutta, se on usein järkevin suunnitteluvaihtoehto.
8. Johtopäätös
Tarkkuusvalun ja suuttimien CNC-koneistuksen välinen vertailu ei ole kysymys siitä, mikä prosessi on yleisesti parempi. Kysymys on teknisestä sopivuudesta.
Tarkkuusvalu on erinomainen, kun suutin on rakenteellisesti monimutkainen, materiaalitehokkaassa tuotannossa, ja työolosuhteet ovat yhteensopivat keskitarkkuuden lähes verkkomuodon valmistuksen kanssa.
Se on erityisen tehokas integroiduille, korroosionkestävät mallit ja kustannustehokas keskimääräinen tuotanto.
CNC -koneistus on erinomainen, kun suutin vaatii äärimmäistä mittatarkkuutta, Erinomainen pinta, korkea paineen kestävyys, ja nopea iteraatio.
Se on suositeltu valinta yksinkertaisille mutta erittäin kriittisille virtauskomponenteille, prototyypit, ja pienten erien tilaustuotanto.
Nykyaikaisessa teollisessa käytännössä, kypsin ratkaisu on usein hybridi: muotoile muotoa, koneistaa toiminnon.
Tämä strategia vangitsee molempien maailmojen parhaat puolet ja tarjoaa vahvimman suorituskyvyn tasapainon, maksaa, ja valmistettavuus.
Faqit
Kummalla suuttimella on parempi korroosionkestävyys?
Monissa tapauksissa, tarkkuusvaletut ruostumattomasta teräksestä valmistetut suuttimet voivat tarjota erinomaisen korroosionkestävyyden, varsinkin kunnollisen lämpökäsittelyn ja pintakäsittelyn jälkeen.
Lopputulos riippuu metalliseoksen valinnasta, pinnan laatu, ja palveluympäristö.
Voidaanko spiraalimaisia tai erittäin monimutkaisia suuttimia valmistaa CNC-työstyksellä?
Kyllä, mutta yleensä vain moniakselisilla laitteilla ja paljon korkeammalla hinnalla. Erittäin monimutkaisille sisärakenteille, tarkkuusvalu on yleensä taloudellisempaa.
Mikä prosessi on halvempi massatuotannossa?
Monimutkaisille suutinmalleille, tarkkuusvalu tulee usein mittakaavassa halvemmaksi. Yksinkertaisille suutinmalleille, CNC-työstö saattaa jäädä taloudellisemmaksi, varsinkin pienillä volyymeilla.
Kumpi prosessi on parempi erittäin korkeapainepalvelussa?
CNC-koneistetut suuttimet sopivat yleensä paremmin ultrakorkeapaineisiin olosuhteisiin, koska niissä käytetään tyypillisesti taottumassaa, jolla on vahvempi mekaaninen jatkuvuus ja tiukempi mittasäätö.
Tarvitaanko valusuuttimien jälkikäsittely?
Kriittisille pinnoille, kyllä. Pinnan tiivistäminen, kierteitetyt alueet, ja hienot aukot koneistetaan yleensä valun jälkeen lopullisen tarkkuuden ja pinnan laadun varmistamiseksi.